Componentes de transmisión de potencia a medida

Poleas de sincronización a medida

Weldo fabrica poleas para correas de distribución de metal y plástico técnico según los planos del cliente. El torneado CNC, el fresado, el mecanizado combinado de torneado y fresado, el tallado de dientes, el electroerosionado por hilo y el acabado se coordinan desde un único proveedor.

Antes de la producción, verificamos el perfil de los dientes, el paso, el número de dientes, el orificio, la ranura de chaveta, la geometría del cubo y el punto de referencia de montaje. Esta revisión garantiza la compatibilidad de la correa y la precisión de la transmisión.

Solicitar asesoramiento y presupuesto
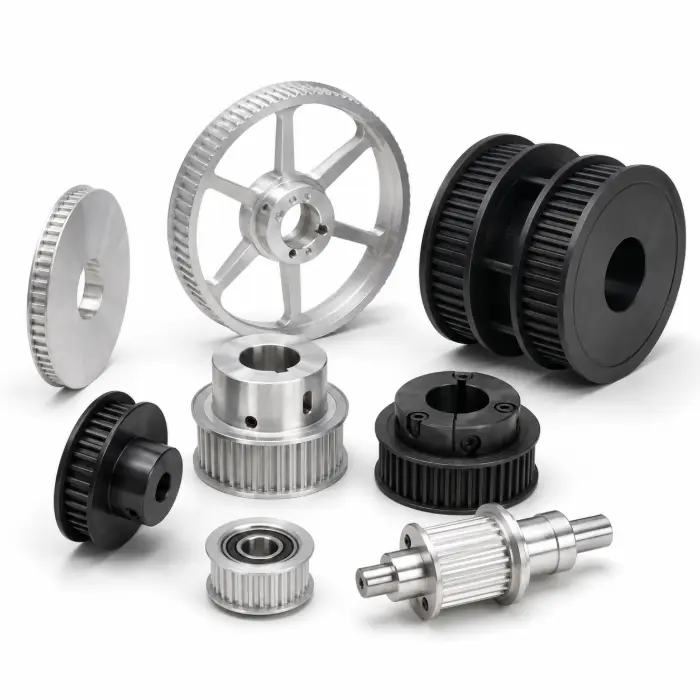
Polea de correa de distribución mecanizada a medida con CNC
Descripción general del producto

¿Qué es una polea de distribución?

Una polea de correa de distribución transmite el movimiento giratorio a través de unos dientes que se acoplan con una correa síncrona a juego. El acoplamiento positivo evita el deslizamiento habitual durante el funcionamiento y mantiene una relación definida entre el eje motriz y el eje conducido.

El rendimiento de una polea no solo depende del paso y del número de dientes. La forma de los dientes, el diámetro primitivo, la posición del orificio, la excentricidad, la geometría de la brida y la conexión del cubo deben funcionar como un único sistema. Un perfil de diente incorrecto puede dañar la correa, incluso cuando su paso nominal sea correcto.

Configuraciones de poleas

Tipos de poleas de correa de distribución que fabricamos

La geometría de la polea se selecciona en función de la conexión al eje, el par transmitido, el alineamiento de la correa y el espacio de instalación disponible.

Poleas de sincronización de transmisión

Se monta en el motor o en el eje de transmisión para transmitir el par a la correa.

  • T2,5–T10 y HTD 3M–14M
  • Cubos con chaveta, con abrazadera o con tornillo de fijación
  • Acero, aluminio o acero inoxidable

Poleas de sincronización accionadas

Se instala en el eje de salida para determinar la relación de transmisión y la velocidad.

  • Números y proporciones de dientes personalizados
  • Cuerpos macizos, con nervaduras o ligeros
  • Referencias de montaje mecanizadas

Poleas tensoras dentadas

Sujeta el lado de la correa dentada y controla el recorrido y el ángulo de envoltura.

  • Perfil adaptado a la correa
  • Modelos montados sobre cojinetes o sobre eje
  • Excentricidad controlada tras el montaje

Poleas de tensión y de guía lisas

Toca el soporte de la correa para controlar el recorrido y la tensión de funcionamiento.

  • Superficies lisas o abombadas
  • Asientos de rodamiento integrados
  • Radios de borde controlados

Polias de sincronización con brida

Utiliza una o dos bridas para mantener el alineamiento de la correa.

  • Diseños con brida simple o doble
  • Bridas prensadas, unidas o integrales
  • Holgura adaptada al ancho de la correa

Polias de sincronización con buje de sujeción

Fija la polea sin dañar la superficie del eje.

  • Bujes de sujeción dividida y de bloqueo cónico
  • Conexión de bajo juego
  • Patrones de tornillos personalizados

Poleas de sincronización de doble cara

Utiliza correas de doble cara en sistemas de movimiento de varios ejes.

  • Perfiles a juego de doble cara
  • Control de movimiento de varios ejes
  • Relaciones de fase controladas

Poleas compuestas y escalonadas

Combina varias pistas o diámetros de correa en un solo componente.

  • Varias jugadas tras la revisión
  • Punto de referencia concéntrico común
  • Reducción del grosor del conjunto de montaje
Compatibilidad del perfil dentado

Perfiles de los dientes de la correa de distribución

La forma de los dientes de la polea debe coincidir con el perfil indicado por el fabricante de la correa. El hecho de que el paso coincida no garantiza por sí solo la compatibilidad de la correa.

Trapezoidal métrico T2.5, T5 y T10 para equipos de posicionamiento y automatización general.
Trapezoidal reforzado AT5, AT10 y AT20 para transmisiones lineales y cargas por diente más elevadas.
HTD Curvilíneo 3M, 5M, 8M y 14M para la transmisión de potencia industrial.
Trapezoidal imperial MXL, XL, L, H y XH para equipos y recambios del sistema imperial.
Materiales, tratamiento térmico y acabados

Elige el material para tu polea de distribución

La elección del material influye en el peso de la polea, su capacidad de par, el desgaste, la resistencia a la corrosión y la estabilidad dimensional. El estado del material, el tratamiento térmico y el acabado superficial deben definirse antes de la producción.
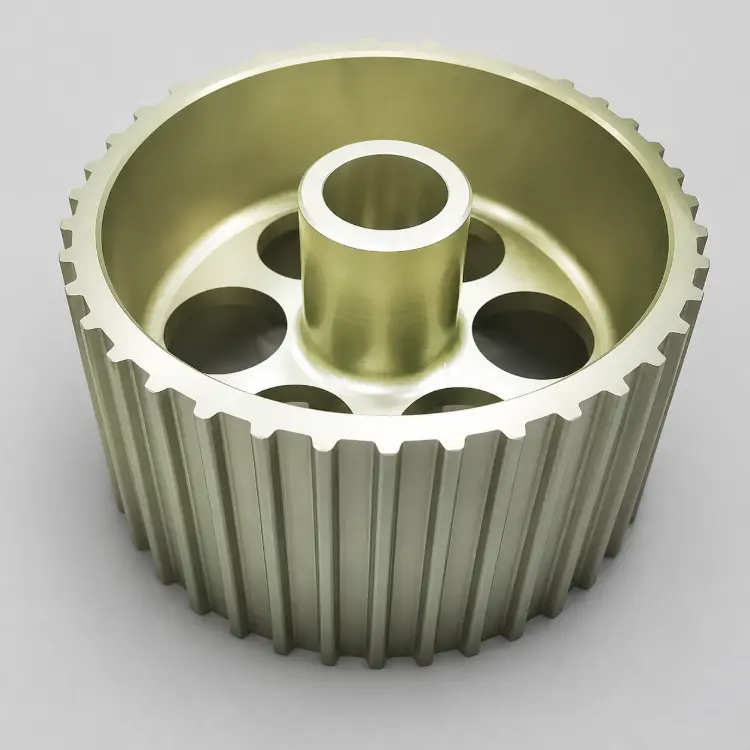
Pieza de polea de correa de distribución a medida con anodizado duro

Aleaciones de aluminio

Calidades habituales: 6061-T6, 6082-T6, 7075-T651

El aluminio reduce la masa giratoria y permite un mecanizado eficiente. Las aleaciones 6061 y 6082 son adecuadas para la automatización general. La aleación 7075 soporta mayores cargas en el cubo y permite diseños de poleas compactos.

Tratamiento térmico

Los aleaciones T6 y T651 se suministran con tratamiento térmico. La aleación T651 ofrece una mayor estabilidad de mecanizado. La aleación 7075-T73 o T7351 mejora la resistencia a la corrosión bajo tensión.

Tratamiento de superficies

Se ofrecen los siguientes tratamientos: anodizado transparente, anodizado de color, anodizado duro, recubrimiento de conversión y níquel químico.

Aceros al carbono y aleados

Calidades habituales: 1045, C45, 4140, 42CrMo4

El acero ofrece una gran rigidez, resistencia al desgaste y capacidad de par. El 1045 ofrece un rendimiento económico. El 4140 proporciona una mayor resistencia a la fatiga y tenacidad.

Tratamiento térmico

La normalización, el temple y el revenido determinan las propiedades fundamentales. El endurecimiento por inducción o la nitruración mejoran determinadas superficies sometidas a desgaste.

Tratamiento de superficies

El óxido negro, el recubrimiento de fosfato, el zincado y el níquel químico proporcionan protección contra la corrosión.

Aceros inoxidables

Calidades habituales: 303, 304, 316, 17-4PH

El acero inoxidable es apto para entornos húmedos, expuestos y sometidos a lavado a presión. El 303 destaca por su facilidad de mecanizado, el 316 mejora la resistencia a la corrosión y el 17-4PH ofrece una mayor resistencia mecánica.

Tratamiento térmico

Los grados 303, 304 y 316 se utilizan normalmente en estado de recocido en solución. El grado 17-4PH se utiliza en condiciones de envejecimiento por precipitación H900–H1150.

Tratamiento de superficies

La pasivación, el electropulido y el granallado mejoran la limpieza de la superficie, el aspecto y la resistencia a la corrosión.

Control de procesos de poleas metálicas

El tratamiento térmico y el recubrimiento influyen en el diámetro interior, la anchura de la ranura de chaveta, la excentricidad y la geometría de los dientes. Las dimensiones finales se revisan antes de que se apruebe la secuencia de fabricación.

Plásticos de acetal

Calidades habituales: POM-C, POM-H, Delrin

El POM ofrece baja fricción, baja absorción de humedad y buena estabilidad dimensional. Es adecuado para sistemas de transmisión silenciosos, ligeros y de carga moderada.

Acondicionamiento térmico

El recocido controlado o el alivio de tensiones se utiliza para componentes gruesos, asimétricos y con tolerancias ajustadas.

Acabado de superficies

Se ofrecen servicios de desbarbado de precisión, redondeado de cantos y pulido. Las poleas funcionales de POM no suelen necesitar ningún recubrimiento.

Materiales de nailon

Grados habituales: PA6, PA66, PA12, GF30-PA66

El nailon ofrece una buena resistencia al desgaste, a la fatiga y a los impactos. El PA12 absorbe menos humedad, mientras que el PA66 reforzado con fibra de vidrio ofrece una mayor rigidez y una menor fluencia.

Acondicionamiento térmico

Es necesario secar el material antes del mecanizado de precisión. El recocido y el acondicionamiento de la humedad se eligen en función del tipo de material y del entorno de trabajo.

Acabado de superficies

El desbarbado, el acabado controlado de los bordes y la limpieza son procedimientos estándar. Se evita el pulido agresivo en los grados reforzados con fibra de vidrio.

Plásticos de alto rendimiento

Calidades habituales: PEEK, PEEK para rodamientos

El PEEK combina resistencia a altas temperaturas, resistencia química y resistencia mecánica. Es ideal para equipos industriales y de laboratorio sometidos a condiciones exigentes.

Acondicionamiento térmico

Se recomienda utilizar material recocido. El recocido intermedio controla las tensiones tras una eliminación de material intensa o asimétrica.

Acabado de superficies

Se ofrecen servicios de desbarbado de precisión, pulido, activación por plasma y marcado por láser, según las necesidades de montaje.

Control de procesos de plásticos técnicos

Los plásticos técnicos no se someten a procesos de templado, endurecimiento por inducción ni nitruración, como ocurre con los metales. El secado, el alivio de tensiones y unas temperaturas de mecanizado estables garantizan el mantenimiento de las dimensiones finales.

Control del mecanizado

Retos habituales en el mecanizado CNC

Los defectos en las poleas de distribución suelen deberse a la selección del punto de referencia, al control de las herramientas de corte, a la sujeción o a los movimientos de posprocesamiento.

Perfil del diente y precisión del paso Las herramientas específicas para cada perfil y la inspección óptica evitan que la correa se acople de forma incorrecta.
Concentricidad entre el orificio y el diente Las características del agujero y de la muesca utilizan un punto de referencia común para reducir la excentricidad radial.
Deformación de paredes delgadas y bridas Un corte equilibrado y una sujeción que minimiza la tensión protegen las secciones delgadas de la polea.
Cambio de tamaño en el posprocesado Se reserva un margen de mecanizado para el tratamiento térmico y el recubrimiento.
Equipamiento y capacidad

Capacidades de mecanizado para poleas de correa dentada

Weldo combina el fresado multieje, el torneado CNC, el mecanizado combinado de torneado y fresado, el tallado de dientes y el electroerosionado por hilo.

HAAS Y HURCO

Fresado CNC de 3, 4 y 5 ejes

Ejes, ranuras de sujeción, cavidades y elementos de fijación multifacéticos.

EQUIPOS CONTROLADOS POR FANUC

Torneado CNC y mecanizado combinado de torneado y fresado

Agujeros, piezas en bruto, rebordes, ranuras, roscas y orificios transversales.

ELECTROEROSIÓN DE PRECISIÓN CON HILO

Chancas y perfiles conductores

Chancas estrechas, ranuras de sujeción y perfiles conductores internos.

OPERACIONES SECUNDARIAS

Tratamiento térmico y acabado

Desbarbado, anodizado, galvanizado, endurecimiento y pasivación.

Resumen de la capacidad de producción

Área de fresado CNC Hasta 3000 × 1600 × 1000 mm*
Capacidad de torneado CNC Hasta Ø500 × 1200 mm*
Tolerancia general ±0,05 mm
Se ha revisado la tolerancia crítica Con una precisión de ±0,005 mm*
Posicionamiento en el electroerosión por hilo ±0,005–0,02 mm*
Ranura de referencia cortada con alambre Aprox. 0,23 mm como mínimo*
Acabado superficial seleccionado Ra 0,4–0,8 μm*
Apoyo a la producción Del prototipo a la producción en serie

*Las prestaciones finales dependen del material, la geometría, el sistema de sujeción de la pieza, la rigidez y los requisitos de inspección.

Descubre el mecanizado CNC de Weldo →
Precisión dimensional

Referencia sobre tolerancias en el mecanizado de poleas de distribución

Las tolerancias finales se confirman a partir del plano, el material, la geometría y los requisitos funcionales.

CaracterísticaReferencia estándarCapacidad revisadaMétodo de control
Diámetro del agujero±0,01 mm±0,005 mmMandrinado, escariado o torneado de acabado
Ancho de la ranura±0,02 mm±0,01 mmBrosado, fresado o electroerosión por hilo
Excentricidad radial≤0,03 mm≤0,01 mmDiámetro interior y referencia de diente comunes
Excentricidad de la cara≤0,03 mm≤0,01 mmControl de la cara de referencia
Ancho del diente±0,05 mm±0,02 mmControl de la holgura de la correa y la brida
Perfil y paso de los dientesNorma de dibujo/perfilRevisión funcionalHerramientas de perfilado e inspección óptica
Acabado superficialRa ≤ 1,6 μmRa 0,4–0,8 μmSuperficies funcionales especificadas
Garantía de calidad

Cómo se inspeccionan las piezas de la polea de distribución

La inspección abarca el material, los puntos de referencia de mecanizado, la geometría de los dientes, la excentricidad y las dimensiones finales. Una resolución de registro de 0,001 mm no implica una tolerancia de producción universal de ±0,001 mm.

Equipos de inspecciónCapacidad de referenciaUso en inspecciones
Máquina de medición por coordenadas (CMM) Hexagon CROMA BridgeResolución de registro de 0,001 mmPosición, concentricidad, perfil y relaciones de referencia
Mitutoyo QUICK VISIONResolución de pantalla de 0,001 mmPerfiles de los dientes, separación, ranuras de chaveta y bordes ópticos
Proyector óptico de perfilesComparación de perfiles y ángulosForma de los dientes, radios, biseles y contornos
Medidor de altura digitalResolución de pantalla de 0,001 mmAltura del cubo, hombros y distancia entre bridas
Micrómetros y medidores de diámetro interiorMedición graduada en 0,001 mmPerforaciones, diámetros y muestreo de producción
Indicador de cuadranteGraduación de 0,001 a 0,01 mmExcentricidad radial, excentricidad frontal y alineación
Medidor de rugosidad superficialMedición de Ra / RzSuperficies de contacto con la correa, de diámetro interior y de referencia

Verificación del material

Antes del mecanizado se comprueban la calidad, el estado, las dimensiones y la documentación.

Control durante el proceso

Se supervisan los diámetros interiores, los puntos de referencia, el ancho de los dientes y el estado de la herramienta.

Inspección final

Se comprueban el excentricidad, el perfil, la geometría de montaje y el ajuste de ensamblaje.

Documentación de calidad

Se facilitan informes, certificados y registros de acabado cuando así se especifique.

Aplicaciones

Dónde se utilizan las poleas de correa de distribución a medida

Las poleas de sincronización a medida facilitan el movimiento sincronizado, el posicionamiento repetible y la transmisión controlada de potencia en equipos automatizados e industriales.
Orientación para la selección

¿Cuándo conviene optar por una polea de distribución a medida?

Las poleas del catálogo se adaptan a ejes y configuraciones estándar. Se requiere un mecanizado a medida cuando la polea debe integrarse en un conjunto concreto.

Polea del catálogo estándar

  • Número estándar de dientes y anchura de la correa
  • Diámetro interior y cubo estándar
  • Tolerancias industriales generales
  • Materiales y acabados habituales
  • Adecuado para recambios estándar

Correa de distribución a medida de Weldo

  • Número de dientes y geometría definidos en el plano
  • Diámetro interior, ranura de chaveta, abrazadera o conicidad a medida
  • Excentricidad controlada y puntos de referencia de montaje
  • Material y acabado especificados
  • Apto para equipos de precisión y equipos no estándar
Lista de comprobación para solicitudes de presupuesto

Qué incluir en una solicitud de presupuesto para poleas de distribución

01

Dibujos

Facilita un plano en 2D y un modelo en 3D con la identificación de la revisión.

02

Datos sobre los dientes

Perfil del estado, paso, número de dientes, anchura de la correa y fabricante de la correa.

03

Material y acabado

Especifica el grado, el estado, el tratamiento térmico y el acabado superficial.

04

Geometría de montaje

Define el diámetro interior, la ranura de chaveta, el cono, la sujeción, la rosca y el ajuste del eje.

05

Requisitos funcionales

Determina el par, la velocidad, la excentricidad, las condiciones ambientales y las dimensiones críticas.

06

Requisitos de compra

Indique la cantidad, la fecha de entrega, los certificados y los informes de inspección.

Preguntas frecuentes

Preguntas frecuentes sobre las poleas de la correa de distribución

¿Cuál es la causa principal de los fallos en la correa de distribución?

Una tensión incorrecta es la causa principal. Una tensión excesiva sobrecarga la correa, los cojinetes y la polea. Una tensión insuficiente provoca que los dientes se salten y que el recorrido sea inestable. La desalineación y la contaminación también reducen la vida útil de la correa.

¿Cómo puedo saber si hay que cambiar la correa de distribución?

Sustituye la correa cuando presente grietas, dientes faltantes, bordes deshilachados, cordones al descubierto, vidriosidad, endurecimiento o pérdida de tensión. Los ruidos anormales y los saltos de los dientes también requieren una inspección inmediata.

¿Cuánto duran las correas de distribución?

Los intervalos de mantenimiento de los vehículos suelen oscilar entre 60.000 y 100.000 millas, o entre 96.000 y 160.000 km. Siga las especificaciones del fabricante. La vida útil de las correas industriales depende de la carga, la velocidad, la temperatura, la alineación y las horas de funcionamiento.

¿Cómo se debe realizar el mantenimiento de una polea de distribución?

Mantenga limpias las ranuras de los dientes. Inspeccione los dientes, las bridas, el orificio, la ranura de chaveta y la unión de sujeción. Mantenga la tensión correcta de la correa y la alineación del eje. No lubrique la superficie de contacto de la correa. Sustituya las poleas que presenten dientes desgastados, orificios holgados, grietas o bridas deformadas.

Empieza tu proyecto de polea de distribución a medida

Envía a Weldo tu plano, el perfil de la correa, el material, la cantidad, la tolerancia y los requisitos de acabado. Nuestro equipo evaluará la viabilidad de la fabricación y elaborará un presupuesto de mecanizado.

Solicita asesoramiento y presupuesto sobre mecanizado