
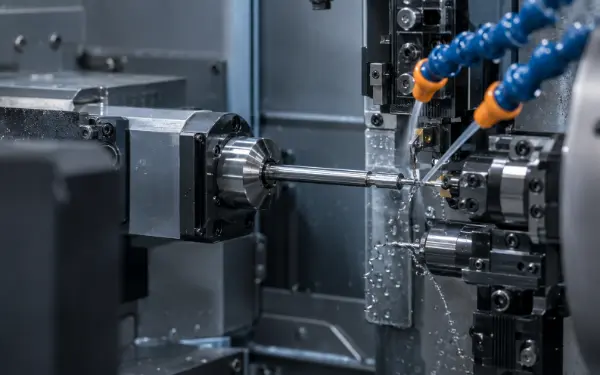
Fabricación de precisión con alimentación por barra
Servicios de mecanizado CNC en Suiza
Weldo fabrica piezas de diámetro reducido y forma esbelta cuyo desviación radial, alineación de las características y calidad superficial resultan difíciles de mantener en tornos estándar. El soporte mediante casquillos guía y el torneado, fresado, taladrado y mecanizado posterior coordinados reducen la deformación y la variación entre configuraciones, desde el prototipo hasta la producción en serie.
¿Por qué Swiss Machining?
Sujeta la pieza por el punto de corte
Un cabezal móvil hace avanzar la barra a través de un casquillo guía, de modo que la herramienta corta junto al punto de apoyo. La corta longitud sin apoyo limita la flexión, las vibraciones y la desviación del diámetro en geometrías esbeltas.
Características esbeltas controladas
El corte junto al casquillo guía reduce la longitud de la barra sin apoyo, lo que ayuda a controlar la deflexión, el cono y la vibración.
Tornear y fresar a la vez
Los diámetros, las caras planas, las ranuras, los orificios transversales y las roscas siguen estando vinculados al mismo sistema de coordenadas programado.
Acabado delantero y trasero
El subhusillo recibe la pieza antes del corte, lo que permite acabar las caras traseras, los orificios y los chaflanes sin necesidad de volver a sujetar la pieza manualmente.
Producción repetible
La alimentación controlada de las barras y una secuencia estable de herramientas garantizan un tiempo de ciclo y unos resultados de inspección uniformes en todos los pedidos repetidos.
Operaciones combinadas en un único ciclo suizo
Estos valores son referencias de presupuesto, no límites universales. El plano aprobado, el material, el estado de la barra, la geometría de las características y el plan de inspección definen la capacidad de fabricación definitiva.
Familias de piezas
Piezas de precisión fabricadas a partir de la barra
Los mejores candidatos combinan una geometría rotacional con relaciones estrechas entre los elementos. Cada familia de piezas que se muestra a continuación destaca los requisitos funcionales que determinan el proceso de mecanizado.
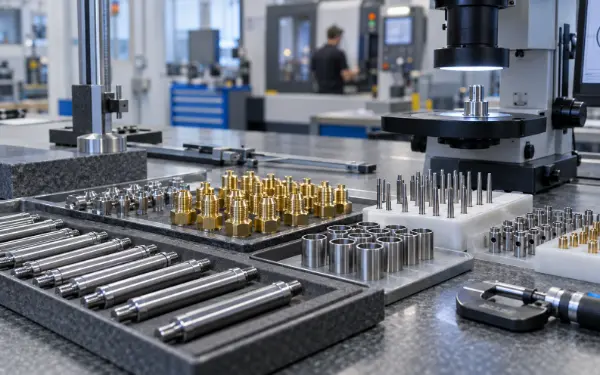
Ejes y pasadores de precisión
Los pasadores de fijación, los vástagos de válvula, los ejes de sonda y los pasadores de actuador se fabrican prestando especial atención a la uniformidad del diámetro, la rectitud, la excentricidad y la geometría controlada de la punta.
Casquillos y manguitos
Los diámetros internos y externos se secuencian para controlar el espesor de la pared, la coaxialidad y las relaciones entre las caras finales sin una presión de sujeción excesiva.
Accesorios y conectores
Los orificios, las ranuras de sellado, los agujeros transversales, las caras planas y las roscas pueden realizarse antes del corte, lo que reduce los cambios de referencia y la manipulación secundaria .
Piezas para equipos médicos y instrumentos
Los pequeños elementos de fijación roscados, las guías y los componentes de instrumentos requieren materiales trazables, rebabas controladas, superficies limpias y registros de inspección claramente definidos.
Estrategia de materiales
Materiales y opciones de acabado
En diámetros pequeños, la forma de la viruta, el endurecimiento por deformación, la conductividad térmica y la estabilidad del material influyen directamente en la vida útil de la herramienta y en el control del diámetro. El margen de acabado se incluye antes de comenzar el mecanizado.
Acero inoxidable
Se utiliza para accesorios, piezas de válvulas, componentes médicos, elementos de fijación y ejes resistentes a la corrosión. El plan de mecanizado controla el endurecimiento por deformación, la formación de virutas largas, el calor de corte y el desgaste de las herramientas.
Acero al carbono y aleado
Indicado para pasadores, ejes de transmisión, ejes de engranajes, casquillos y elementos de fijación de alta resistencia. La deformación por tratamiento térmico y la acumulación de recubrimiento se tienen en cuenta en el margen de mecanizado y en el plan de inspección.
Aleaciones de aluminio
Se utiliza para accesorios ligeros, conectores electrónicos, componentes de sensores y piezas de instrumentos. El uso de herramientas afiladas y una manipulación cuidadosa evitan la formación de rebabas y los arañazos en las superficies.
Latón y Aleaciones de cobre
Se utiliza para terminales, contactos eléctricos, racores para fluidos y componentes de válvulas. La selección del grado permite ajustar la conductividad, la resistencia a la corrosión, la resistencia mecánica, la maquinabilidad y los requisitos relativos al contenido en plomo.
Titanio
Se aplica a componentes ligeros, resistentes a la corrosión y de alta resistencia. El proceso de mecanizado utiliza una geometría positiva de la herramienta, un control del calor de corte y una gestión rigurosa de la vida útil de la herramienta.
POM / Acetal
El POM se utiliza para aislar ejes, casquillos, separadores, rodillos y componentes mecánicos de precisión. El mecanizado controla el calor de corte, la deformación y la presión de sujeción.
PEEK
El PEEK se utiliza en equipos médicos, sistemas de semiconductores y ensamblajes industriales de alta exigencia. Durante el proceso se controlan el acondicionamiento del material, el calor generado durante el corte, la tensión residual y la formación de rebabas.
PTFE, Nylon y PMMA
Cada plástico sigue un proceso distinto. El PTFE requiere un control de la deformación, el nailon requiere una inspección que tenga en cuenta la humedad, y el PMMA requiere un control del calor, los arañazos y la tensión residual.
DFM y control de costes
Convertir los aspectos clave en un proceso estable
La revisión del DFM relaciona cada requisito funcional con las condiciones de la barra, el acceso a las herramientas, la secuencia de mecanizado y el método de medición necesarios para cumplirlo en la producción.
Relación longitud-diámetro
La rectitud de la barra, su redondez y la holgura del casquillo guía se consideran parámetros de entrada del proceso. Una barra inadecuada puede provocar un cono o una excentricidad, incluso cuando el movimiento de la máquina es preciso.
Paredes delgadas
El orden de corte, el afilado de la herramienta y la fuerza de sujeción del subhusillo se equilibran para evitar el colapso elástico durante el mecanizado y la recuperación elástica tras la liberación.
Agujeros pequeños y profundos
La profundidad del orificio se evalúa teniendo en cuenta el diámetro de la broca, el suministro de refrigerante y la evacuación de virutas. Se determina el acceso para la inspección antes de aceptar la tolerancia de un orificio profundo.
Intersecciones entre orificios
La ubicación del punto de corte y los requisitos de los bordes determinan la dirección de la herramienta y el método de desbarbado. La tolerancia respecto a las rebabas internas debe ser cuantificable, en lugar de describirse únicamente como “sin rebabas”.”
Roscas y excentricidad
La norma de rosca, la clase, la longitud de acoplamiento, el rebaje y el método de calibrado están relacionados con el diámetro de referencia que controla la excentricidad del conjunto.
Asignación de tolerancias
Las tolerancias estrictas se reservan para los ajustes, los diámetros de estanqueidad y las relaciones de posicionamiento. Las dimensiones no funcionales se someten a una tolerancia general económica.
Principales factores de coste
Control de producción
Calidad desde el primer artículo hasta el envío final
El control de calidad comienza con la planificación de mediciones específicas para cada característica. Los resultados del primer artículo determinan las compensaciones y la frecuencia de inspección; las tendencias observadas durante el proceso permiten detectar el desgaste de las herramientas antes de que una dimensión crítica se salga de la tolerancia.
Ámbito de la inspección
- Calidad del material y estado de la barra
- Diámetro exterior, diámetro interior y posiciones de los hombros
- Redondez y coaxialidad
- Diámetro y posición del orificio
- Inspección del calibre de rosca
- Rugosidad de la superficie
- Fresas de orificios cruzados
- Resultados del recubrimiento y del tratamiento térmico
Documentación disponible
Especificar los requisitos documentales durante la fase de presupuesto, de modo que la trazabilidad quede integrada en el plan de producción.
Asistencia técnica para aplicaciones
Mecanizado suizo para sectores críticos
La geometría de las piezas, el estado del material, los requisitos de superficie y la profundidad de inspección se adaptan al entorno de servicio real.
Ejes de instrumentos, soportes, guías, componentes roscados y herrajes de precisión.
Componentes de válvulas, carcasas de sensores, pasadores, conectores, casquillos y piezas de transmisión.
Pines conductores, terminales, contactos, carcasas en miniatura y conectores.
Boquillas, vástagos de válvulas, racores, adaptadores, ranuras de sellado y conductos internos.
Pasadores de posicionamiento, ejes guía, componentes de actuadores, separadores y casquillos.
Componentes de ajuste, manguitos ligeros, ejes y elementos de fijación de precisión.
¿Por qué Weldo?
Una fábrica, una ruta controlada
Weldo coordina la revisión de planos, la preparación de materiales, el mecanizado, el desbarbado, el acabado, la inspección y el envío a través de un único flujo de trabajo.
- Prototipos y producción en serie
- Revisión técnica y de tolerancias
- Operaciones de torneado suizo y con herramientas motorizadas
- Coordinación de materiales y acabados
- Inspección del primer artículo e inspección durante el proceso
- Trazabilidad de la producción
- Asistencia en materia de documentos de calidad
- Coordinación de pedidos internacionales
Preguntas de los compradores
Preguntas frecuentes sobre el mecanizado CNC en Suiza
Una máquina suiza es un torno de cabezal móvil diseñado para piezas alimentadas mediante barra. En el modo de casquillo guía, la barra se desplaza a través de un casquillo mientras las herramientas trabajan cerca del punto de apoyo, lo que limita la flexión en piezas delgadas. Las máquinas modernas también incorporan herramientas motorizadas y subhusillos para realizar operaciones de fresado, taladrado, roscado y mecanizado en la cara posterior.
Un alimentador automático suministra la barra al mandril del husillo principal. El cabezal móvil desplaza la barra a través del casquillo guía, mientras que las herramientas montadas en grupo cortan cerca del punto de apoyo. Las herramientas motorizadas añaden detalles fuera del eje , y el subhusillo recibe la pieza antes del corte para completar las operaciones traseras.
Elígelo cuando una pieza combine un diámetro reducido, una geometría esbelta, múltiples características y cantidades repetidas. El soporte cercano controla la deflexión, mientras que la alimentación automática y las operaciones integradas reducen la manipulación. Para obtener el componente adecuado, que genere relaciones estables entre las características con menos configuraciones.
El nombre proviene de la industria relojera suiza, donde se desarrollaron tornos automáticos con cabezal deslizante para la fabricación de pequeños componentes de precisión. Hoy en día, el término “suizo” se refiere a la arquitectura de la máquina y no al país en el que se fabrica la máquina o la pieza.
Un torno convencional sujeta la pieza de trabajo principalmente en un mandril o pinza y desplaza las herramientas a lo largo de la parte expuesta de la pieza. Un torno suizo desplaza la barra a través de un casquillo guía y la sostiene cerca de la zona de corte. La arquitectura suiza es adecuada para piezas esbeltas y de diámetro pequeño; los tornos convencionales siguen siendo más económicos para componentes cortos, rígidos y de mayor diámetro.
Sí. El mecanizado suizo resulta práctico para prototipos que necesitan el apoyo de casquillos guía, elementos de herramientas accionadas o una ruta prevista para la producción posterior. Una pieza sencilla y única puede resultar más económica en un torno convencional, pero utilizar el proceso suizo desde el principio permite validar el utillaje, los puntos de referencia y el ciclo previsto para pedidos repetidos.
No existe una tolerancia única para todas las piezas mecanizadas por Swiss. El diámetro, la longitud libre, la calidad de la barra, el material, la geometría de las características, la estabilidad térmica y el método de inspección influyen en el resultado. Weldo confirma las tolerancias críticas tras la revisión de los planos y las verifica mediante la inspección del primer artículo.
El control de las rebabas en los orificios cruzados comienza por la orientación de la herramienta, la geometría del biselado y el buen estado de la herramienta. Los bordes accesibles se biselan o se desbarban mecánicamente; las intersecciones internas se someten a un proceso específico para cada aplicación. La inspección confirma que las rebabas sueltas no pueden obstruir el flujo, interferir en el montaje ni dañar un componente de acoplamiento.