
Mecanizado abrasivo de precisión
Servicios de rectificado de precisión
Mejora de las dimensiones críticas, la planitud, la circularidad y el acabado superficial tras el mecanizado o el tratamiento térmico. Envíanos tu plano, el material, el estado de la pieza en bruto y los requisitos de inspección para que podamos elaborarte un plan de rectificado claro y un presupuesto.
Contáctanos →
Microcorte controlado
Qué controla el rectificado de precisión
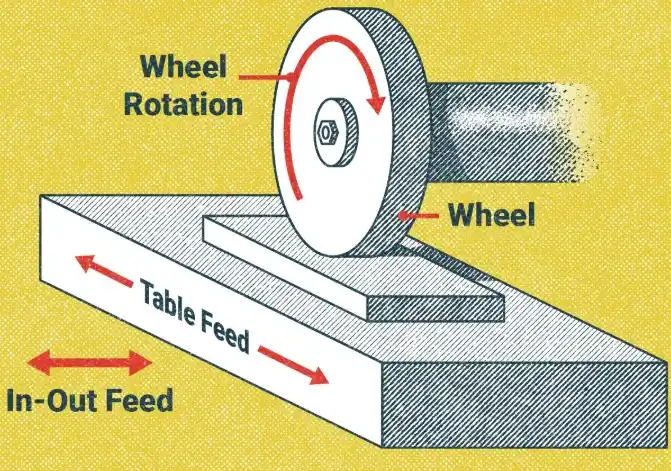
Un disco abrasivo rectificado elimina pequeñas cantidades controladas de material para dar el acabado final a superficies críticas tras el mecanizado o el tratamiento térmico.
- Mejorar la planitud, la circularidad, el paralelismo y el ajuste dimensional.
- Conseguir una rugosidad controlada en las superficies funcionales y de apoyo.
- Realiza el acabado de piezas endurecidas o resistentes al desgaste con una fuerza de corte mínima.
Procesos de rectificado
Selecciona el proceso para la superficie
El método adecuado depende de la geometría de la pieza, los puntos de referencia, la tolerancia, el acabado deseado y la cantidad de producción.
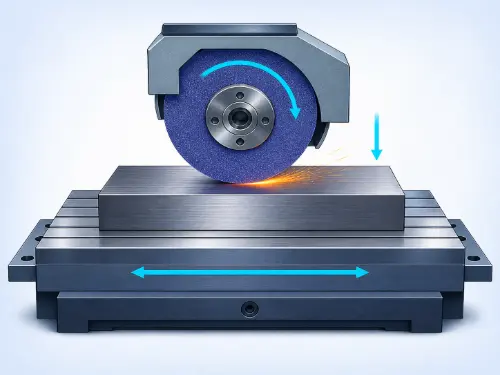
Rectificado de superficies
Superficies planas, espesor, paralelismo y acabado superficial controlado.
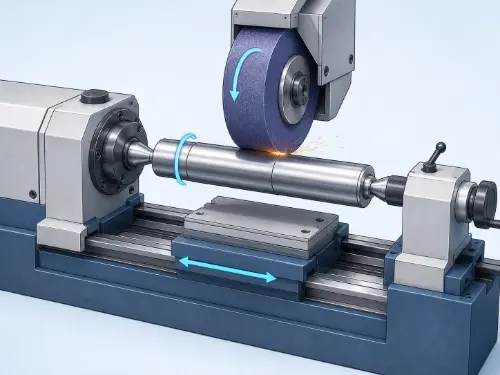
Rectificado cilíndrico
Diámetros externos de ejes, rodillos, muñones y husillos de precisión.
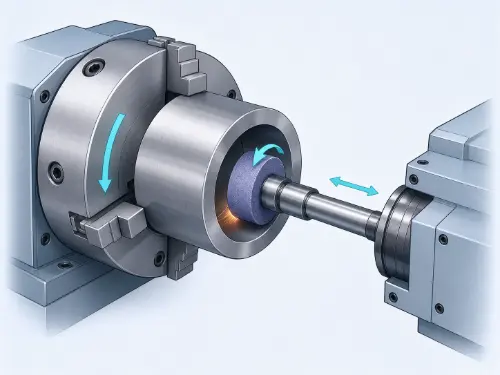
Rectificado interior
Agujeros, anillos de rodamiento, manguitos y elementos cilíndricos internos.
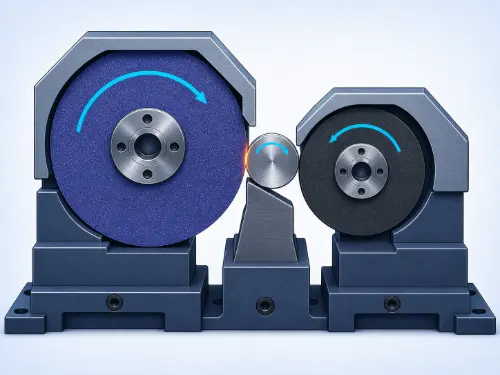
Rectificado sin centros
Repite los diámetros externos de los pasadores, varillas y tubos que no tengan orificios centrales.
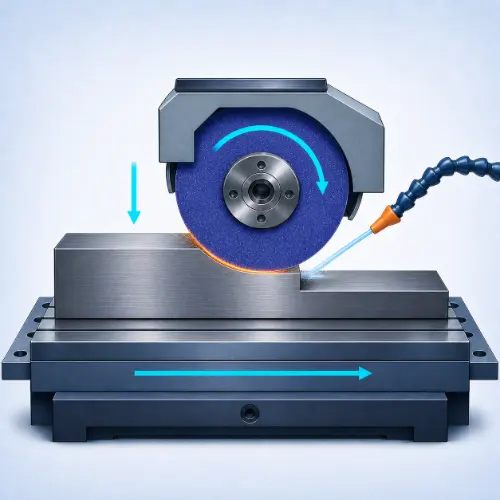
Rectificado por avance lento
Perfiles profundos y aleaciones difíciles mediante avance lento y enfriamiento controlado.
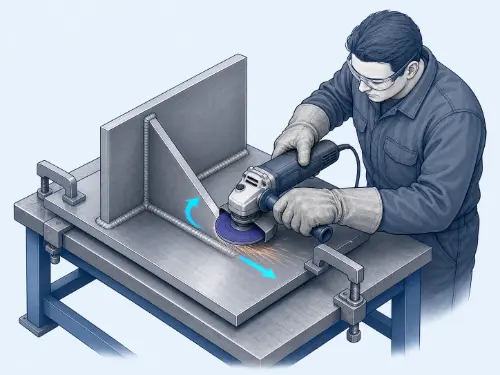
Rectificado manual
Desbarbado, nivelación de soldaduras, reparación y acabado localizado en pequeñas series.
Capacidad basada en el dibujo
Capacidad de rectificado y selección de muelas
Los valores de planificación se confirman en función de la calidad exacta, la geometría, el margen de material, el estado de tratamiento térmico y el método de medición.
Capacidad general
| Tolerancia de precisión seleccionada | ±0,001–0,01 mm tras la revisión del plano |
|---|---|
| Acabado superficial seleccionado | Ra de 0,1 a 0,4 μm tras la revisión del proceso |
| Geometría controlada | Planitud, paralelismo, redondez y cilindricidad |
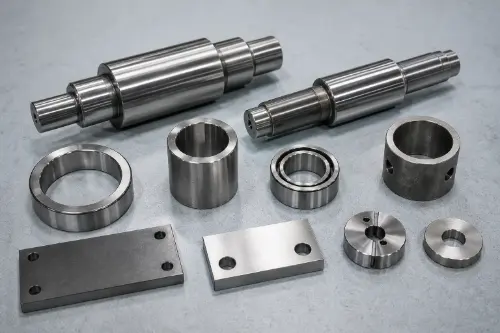
| Formas de las piezas de trabajo | Placas, ejes, varillas, orificios y superficies de apoyo |
| Gama de productos | Prototipos, lotes pequeños y producción en serie |
Familias comunes de abrasivos
| Óxido de aluminio | Aplicaciones del acero al carbono, el acero aleado y el acero de uso general |
|---|---|
| CBN | Aceros templados y aleaciones seleccionadas para altas temperaturas |
| Carburo de silicio | Hierro fundido, metales no ferrosos y determinados materiales duros o frágiles |
| Diamante | Trabajos de precisión en metal duro, cerámica, vidrio y determinados metales no ferrosos |
Las especificaciones finales de la muela también tienen en cuenta el aglomerante, el grano, el grado, la estructura, la velocidad de la muela y el líquido de refrigeración.
Materiales de las piezas de trabajo
Materiales adecuados para el rectificado de precisión
La muela, el líquido refrigerante y la eliminación de material deben adaptarse al grado exacto, y no solo a la familia de materiales.
Aceros y hierro fundido
Acero al carbono, acero aleado, acero para herramientas, acero inoxidable y hierro fundido.
Ejes, matrices, engranajes, placas, anillos de rodamiento y superficies de desgaste endurecidas.Metales no ferrosos
Aluminio, cobre, latón, bronce y determinadas aleaciones de magnesio.
Placas ligeras, piezas conductoras, casquillos y superficies de acoplamiento de precisión.Materiales duros y quebradizos
Carburo, cerámicas técnicas y vidrio con el disco y el ajuste adecuados.
Utillaje, calibres, piezas de desgaste, aislantes y componentes especializados.Plásticos técnicos
Grados dimensionalmente estables, como el POM, el PEEK y determinados polímeros con relleno.
Guías, juntas, aislantes y componentes de baja fricción que requieren un control minucioso de la temperatura.Control de procesos e inspecciones
Control del calor, la geometría y la integridad de la superficie
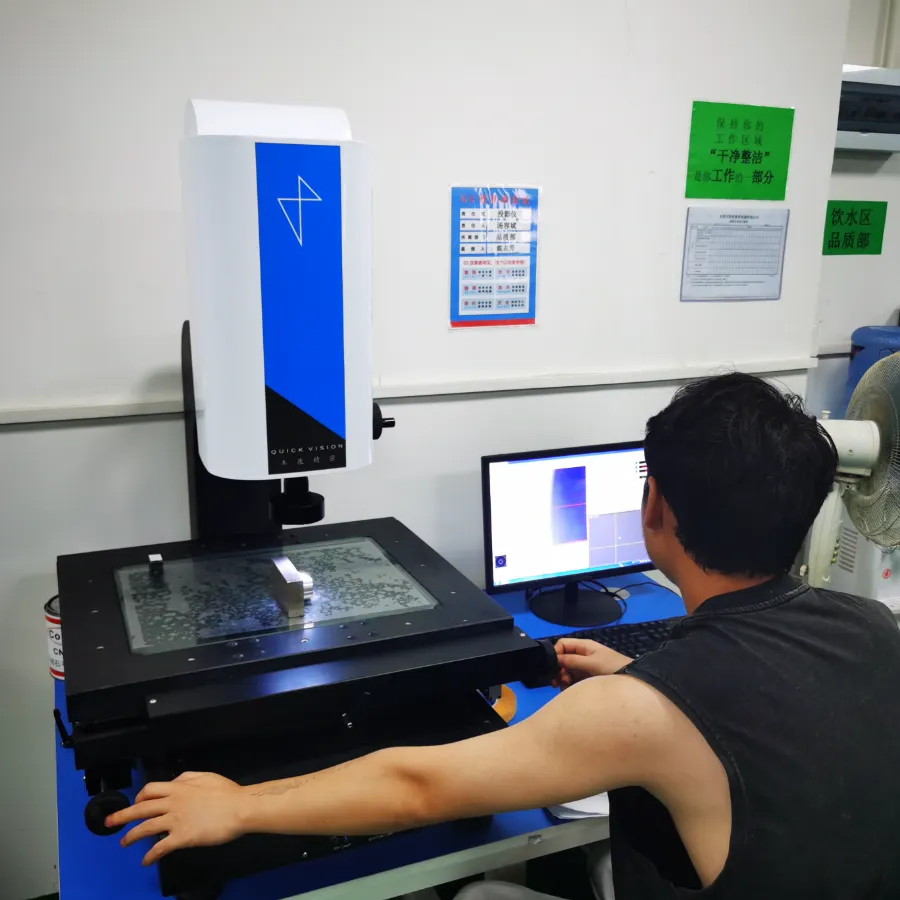
La calidad del rectificado depende de una configuración estable, una muela rectificada, una temperatura controlada y la realización de mediciones en las condiciones especificadas.
Revisión del dibujo
Definir los puntos de referencia, las tolerancias, la rugosidad, el material en bruto y los requisitos de inspección.
Ruedas y configuración
Adapta el abrasivo, el aglutinante, el grano, el sistema de sujeción y el líquido refrigerante a la pieza de trabajo.
Control de procesos
Controla la alimentación, las pasadas, el acabado y la temperatura para reducir las quemaduras y la deformación.
Verificación final
Comprueba las dimensiones críticas, la geometría y la rugosidad antes del envío.
Preguntas frecuentes sobre el rectificado
Planifica tu proyecto de rectificado de precisión
¿Qué factores determinan el coste y el plazo de entrega del rectificado de precisión?
La dureza del material, el margen de mecanizado, la tolerancia, el acabado superficial, la cantidad y los requisitos de inspección son los factores principales.
¿Cómo se garantiza la repetibilidad entre lotes?
Controlamos la muela, el ciclo de rectificado, los parámetros de mecanizado, el líquido refrigerante, la sujeción de la pieza y el método de inspección.
¿A qué se deben las marcas de vibración durante el rectificado?
Entre las causas más comunes se encuentran el desequilibrio de las ruedas, un montaje deficiente, una sujeción inestable, el desgaste del husillo y unos parámetros inadecuados.
¿Cómo se comprueba la integridad de la superficie de rectificado?
Se comprueban las dimensiones, la geometría, la rugosidad y las marcas visibles de quemadura. Se pueden realizar ensayos adicionales cuando así se especifique.
¿Qué documentos de calidad hay disponibles?
Los informes de la máquina de medición por coordenadas (CMM), los resultados dimensionales, los registros de rugosidad y los certificados de materiales o de tratamiento térmico están disponibles previa solicitud.