
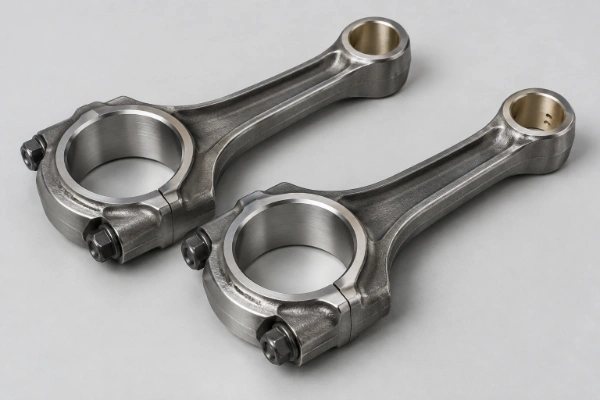
Bielas mecanizadas a medida

Weldo Machining · Piezas a medida

Bielas a medida

Fabricados con precisión según sus planos, requisitos de materiales y especificaciones de montaje. Obtenga una revisión del proceso de fabricación, un presupuesto claro y un plan de entrega específico para su proyecto.

Solicita un presupuesto personalizado
De los prototipos a la producción Inspección basada en planos

01 / Diseños de cañas

Bielas a medida para tu aplicación

Elige la geometría que necesite tu conjunto. La sección transversal, el diseño de los extremos y la carga deben tenerse en cuenta de forma conjunta, y no solo en función del nombre de la viga.
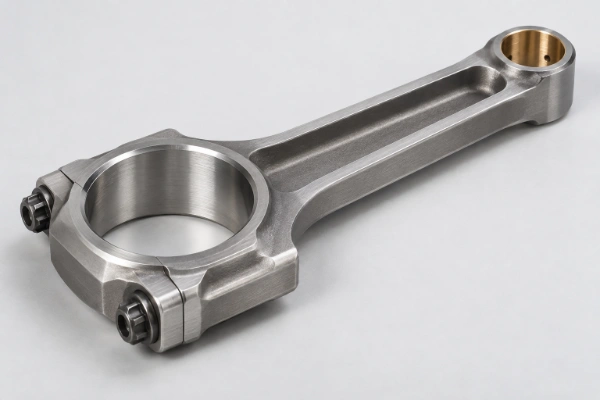
Biela de acero con orificios mecanizados

Bielas de acero

Bielas definidas mediante planos de dibujo con alojamientos mecanizados para el extremo grande, orificios para el extremo pequeño y tapas adaptadas a los diseños de motores, bombas y compresores.

  • Perfiles en I y en H: Sigue el plano aprobado; la etiqueta de la viga por sí sola no determina la capacidad de carga.
  • Geometría funcional: Las ranuras, las uniones de tapa, los asientos de los pernos y los elementos de lubricación se revisan en función de los requisitos de montaje.
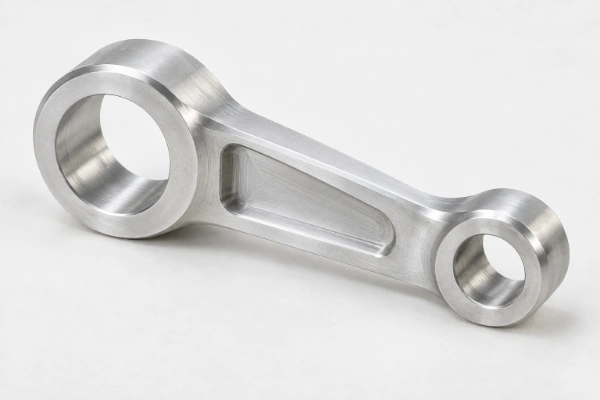
Eslabón de unión de aluminio a medida

Enlaces industriales con perfil personalizado

Eslabones de una sola pieza con desplazamientos, cavidades y geometría interior específicos para la automatización, la instrumentación y los mecanismos industriales.

  • Material y geometría: máquina fabricada con el metal o plástico técnico especificado para adaptarse a la carga y a las piezas de acoplamiento.
  • Límites de la solicitud: Los eslabones de aluminio o POM para cargas ligeras no son recambios directos para las bielas del motor.

Construcción de una sola pieza o con extremos separados: se especifican independientemente del perfil de la viga. Los extremos grandes divididos se fabrican y se inspeccionan junto con sus tapas correspondientes.

02 / Selección de materiales

Materiales adaptados a la carga de trabajo

Especifica el grado y el estado en que se suministra. Las sustituciones de materiales deben ser aprobadas antes de la producción.

Aleaciones de aluminio

6061 · 7075

Opciones ligeras para articulaciones de maquinaria, prototipos y bielas definidas en planos. El grado y el temple se seleccionan en función de los requisitos de carga, temperatura y fatiga.

Rendimiento
El 6061 es adecuado para muchos eslabones destinados a trabajos ligeros; el 7075, con el templado adecuado, ofrece una mayor resistencia para diseños exigentes. Ninguno de los dos es un sustituto del acero en lo que respecta al tamaño.
Acabado
Desbarbado y anodizado selectivo, con tolerancias dimensionales y enmascaramiento definidos para ajustes y roscas. Revisar los efectos del recubrimiento en las superficies críticas desde el punto de vista de la fatiga.
Aplicaciones
Enlaces de automatización, mecanismos ligeros y diseños de varillas personalizados y probados.

¿Necesitas otro material?

Indíquenos la aleación o el polímero que utilice, la temperatura de funcionamiento y las condiciones de carga. Comprobaremos la disponibilidad en stock y la compatibilidad con los procesos.

Hablar sobre más materiales

03 / Capacidades de mecanizado

Especificaciones claras. Resultados cuantificables.

Las tolerancias generales definen la referencia. Los orificios funcionales, la distancia entre centros y las relaciones entre ejes se rigen por los requisitos específicos de cada plano.

Elemento de controlBase de las especificacionesÁmbito de aplicación y condiciones
Procesos de mecanizadoMecanizado CNC de 3, 4 y 5 ejes Ruta seleccionada en función de la geometría, el acceso y la cantidad de producción.
Tolerancias dimensionales generalesISO 2768-1, clase acordada, como m Para dimensiones sin tolerancias específicas; no sustituye a los límites funcionales.
Diámetros interiores y ajustesLímites de dibujo o clases de tolerancia según la norma ISO 286 La carcasa del extremo grande, los ajustes de los casquillos y los orificios de los pasadores se especifican por separado.
Tolerancias geométricasRequisitos de dibujo según la norma ISO 1101 Especifica las tolerancias de forma y las referencias de referencia cuando sea necesario para las relaciones entre ejes.
Distancia entre centros y anchuras de los extremosCon tolerancias individuales Se controla a partir del sistema de referencia funcional del plano.
Acabado de la superficie mecanizadaRa 0,8–3,2 μm, superficies mecanizadas típicas No es un límite de aceptación del diámetro interior del rodamiento. Las superficies funcionales se ajustan a lo indicado en el plano.
Sobre parcialConfirmado en la revisión de planos La longitud total, las dimensiones de los extremos, el acceso a las herramientas y el sistema de sujeción determinan la viabilidad.
Estado de la inspección finalEstado de montaje final y especificado Tapa adaptada y precarga especificada; se han comprobado los diámetros interiores de los casquillos en el estado de montaje acordado.

Asuntos relacionados con el estado de la Asamblea: Inspeccionar el diámetro interior del cárter dividido del extremo superior del bielo con su tapa correspondiente y la precarga especificada de los pernos. El diámetro interior del cárter y la holgura de funcionamiento del cojinete son requisitos independientes.

04 / Proceso de fabricación

De la pieza en bruto a la biela terminada

Weldo ofrece Mecanizado CNC y coordina los procesos de acabado e inspección especificados en función de los requisitos del montaje final.

Revisión de piezas en bruto y procesos

Seleccione una barra o una pieza forjada de otro proveedor que se ajuste al plano, la cantidad y las condiciones del material. Confirme los márgenes de material, los requisitos de orientación de la fibra y las responsabilidades antes de iniciar la producción.

Mecanizado en bruto y de semiacabado

Mecanice la viga, los extremos, los orificios y las roscas utilizando un soporte estable y transferencias de puntos de referencia controladas. Mantenga los redondeos especificados y las secciones portantes.

Tratamiento térmico y acabado

La pieza debe someterse a un tratamiento térmico, un taladrado final, un rectificado o un bruñido para controlar la deformación. Confirme en el presupuesto las operaciones especializadas y los tratamientos superficiales selectivos.

Verificación final y entrega

Realice la inspección en el estado de montaje especificado, limpie los conductos de aceite y las roscas, mantenga juntos los conjuntos emparejados y facilite los registros de inspección y trazabilidad acordados.

05 / Control de calidad

Revisa las características que determinan el ajuste

La verificación se basa en el plano aprobado, el plan de inspección y el estado del material, y no únicamente en su aspecto.

Materiales y trazabilidad

Conservar los registros especificados sobre los materiales y los tratamientos térmicos. Verificar la dureza y realizar la detección de grietas exigida en el plano utilizando métodos adecuados para el material.

Agujeros, curvas y torsiones

Compruebe el diámetro interior, la forma, la distancia entre centros y las relaciones entre ejes utilizando calibres, accesorios o métodos de MMC adecuados. Inspeccione los casquillos instalados y las tapas precargadas en el estado especificado.

Coincidencia del peso total y del peso final

Utiliza una configuración de pesaje y unas condiciones de fijación definidas. Ajusta únicamente las zonas autorizadas de la balanza; el equilibrado de bielas no sustituye al equilibrado completo del conjunto giratorio.
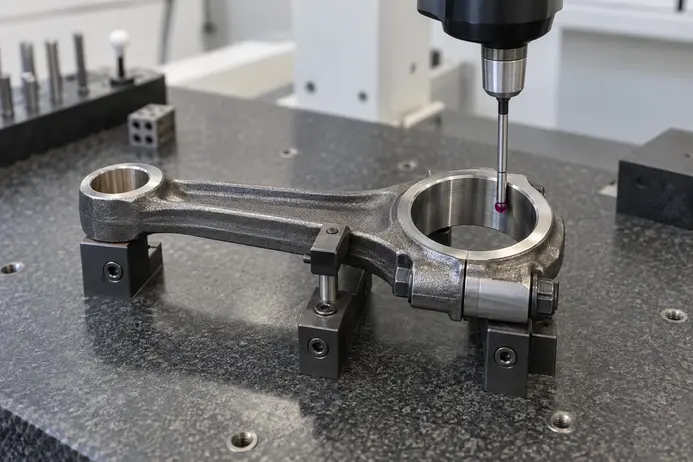
Inspección del diámetro interior de la biela

06 / Entrega y coste

Un plan claro para tu calendario de producción

Weldo cuenta con su propia fábrica de mecanizado y ofrece un servicio integral que abarca el mecanizado, los tratamientos específicos y la inspección.

Envío típico

De 3 a 15 días

Para proyectos de material en stock que cumplan los requisitos, tras la aprobación del plano y la confirmación del pedido. Los calendarios de los lotes se acuerdan por separado.

Las piezas forjadas a medida, el tratamiento térmico, los acabados especializados y la validación requieren tiempo adicional. El presupuesto establece las condiciones iniciales y la fecha de envío.

Controla los costes sin renunciar al ajuste

Da prioridad a las tolerancias funcionales.

Aplica controles estrictos a los orificios, la distancia entre centros y las superficies críticas, pero no a todas las características externas.

Empareja el espacio en blanco con la cantidad.

Compara los procesos de mecanizado a partir de lingotes y de piezas forjadas teniendo en cuenta conjuntamente el tiempo de mecanizado, las herramientas y el plazo de entrega.

Aprobar un primer artículo.

Comprueba que el ajuste sea el adecuado y revisa los resultados de la inspección antes de repetir el proceso en todo un lote de producción.

Empieza tu proyecto

Convierte tu plano de la biela en un plan de fabricación.

Envíenos los detalles de su plano o muestra, el material, la aplicación, la cantidad y la fecha de entrega prevista. Le confirmaremos la viabilidad, el alcance y el presupuesto.

En el presupuesto se indica si se incluyen tapas, pernos, casquillos y casquillos de cojinete.

Solicita un presupuesto para bielas

07 / Preguntas frecuentes

Preguntas frecuentes sobre bielas a medida

Respuestas prácticas sobre la reutilización, el montaje y la validación de la fabricación.

¿Se pueden reutilizar o reacondicionar las bielas?

La reutilización depende de los límites establecidos por el fabricante original, el historial de mantenimiento y los resultados de las inspecciones. Compruebe si hay grietas, daños por calor, deformaciones, torsiones, orificios y pernos. Solo deben reacondicionarse los diseños homologados; las varillas agrietadas, con sobrecalentamiento grave o que superen los límites deben sustituirse. La conformidad dimensional por sí sola no determina la vida útil restante contra la fatiga.

¿Se pueden intercambiar las tapas de las bielas?

No se deben intercambiar las bielas y las tapas correspondientes, incluso cuando sus dimensiones nominales sean idénticas. La identificación de los pares, la orientación y la precarga especificada de los pernos influyen en el tamaño y la redondez del extremo grande. Las bielas fracturadas deben conservar su tapa original correspondiente; las piezas dañadas o que no coincidan deben someterse a una evaluación antes del montaje.

¿Qué hay que comprobar antes de instalar las bielas?

Comprueba las dimensiones del muñón y del cojinete, la holgura de funcionamiento, la holgura lateral, la orientación y la holgura respecto al redondeo del cigüeñal. Utiliza el lubricante para pernos y el método de apriete especificados, y no un valor de par genérico. Acuerda estas condiciones de montaje antes de fabricar una pieza de recambio a medida.

¿Se pueden fabricar bielas a medida a partir de una muestra ya existente?

Una muestra puede servir de base para la ingeniería inversa, pero las dimensiones desgastadas o distorsionadas no deben convertirse en objetivos de producción. Comprueba la distancia entre centros, los orificios, las anchuras, el material y el tratamiento térmico comparándolos con las piezas de acoplamiento o los datos de diseño. Las aplicaciones de alto ciclo también requieren cargas definidas y validación, no simplemente una copia de la forma.

¿Qué factores determinan la potencia y el régimen de revoluciones de una biela?

El tipo de material o el perfil de una viga en H o en I por sí solos no determinan una clasificación. La masa recíproca, la carrera, la presión de combustión, la sección transversal, la precarga de los pernos y la vida útil prevista deben evaluarse conjuntamente y validarse. Un informe de inspección dimensional no constituye una certificación de durabilidad del motor.