
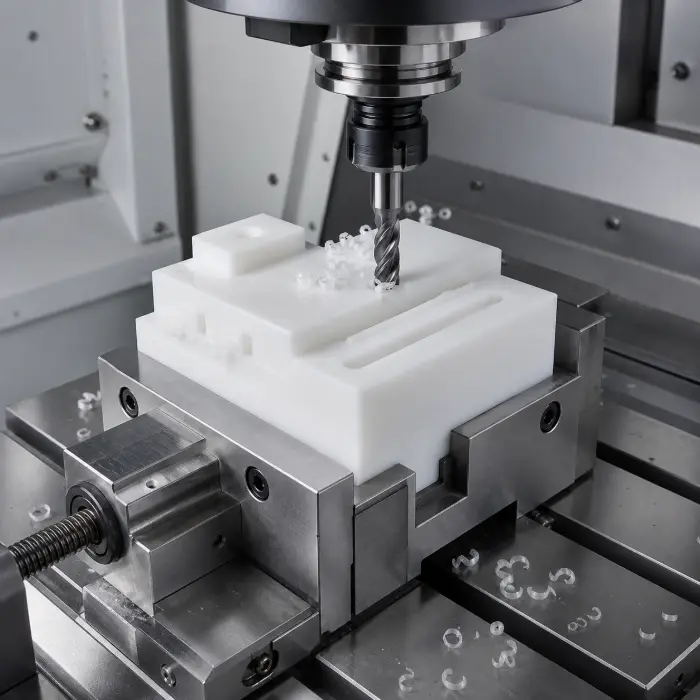
Lavorazione CNC di POM
Servizi di lavorazione CNC su misura del POM
Il POM garantisce basso attrito, resistenza all'usura e stabilità dimensionale per ingranaggi, boccole e componenti mobili di precisione. Carica il tuo disegno per ricevere una valutazione tecnica e un preventivo trasparente.
Richiedi un preventivo per i ricambi POMProprietà del materiale POM
Principali proprietà meccaniche del POM
Il POM non caricato unisce elevata rigidità, resistenza e stabilità dimensionale a un basso attrito e a un basso assorbimento di umidità.
Intervalli tipici per i gradi standard non caricati POM-H e POM-C. I valori finali dipendono dal grado selezionato, dallo stato di condizionamento e dal metodo di prova del fornitore.
Capacità di lavorazione di Weldo
Capacità di lavorazione CNC del POM
Fresatura e tornitura su disegno per prototipi in POM, pezzi in piccole serie e produzione in serie.
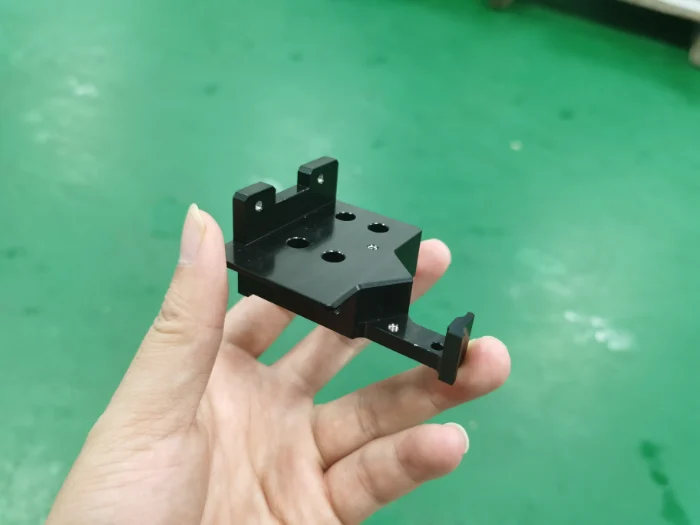
| Dimensione massima del pezzo | 3000 × 1200 × 850 mm |
|---|---|
| Tolleranza di lavorazione | ±0,01 mm |
| Spessore minimo della parete | 1,5 mm |
| Diametro minimo del foro | Ø 2 mm |
| Rugosità di finitura | Ra 0,8–3,2 μm |
Materiali POM / acetale
Scegliere il giusto tipo di POM (acetal)
Il POM è la plastica tecnica comunemente denominata acetal. Confronta i tipi omopolimeri, copolimeri e modificati in base ai requisiti di carico, attrito, stabilità dimensionale, proprietà elettriche e conformità.
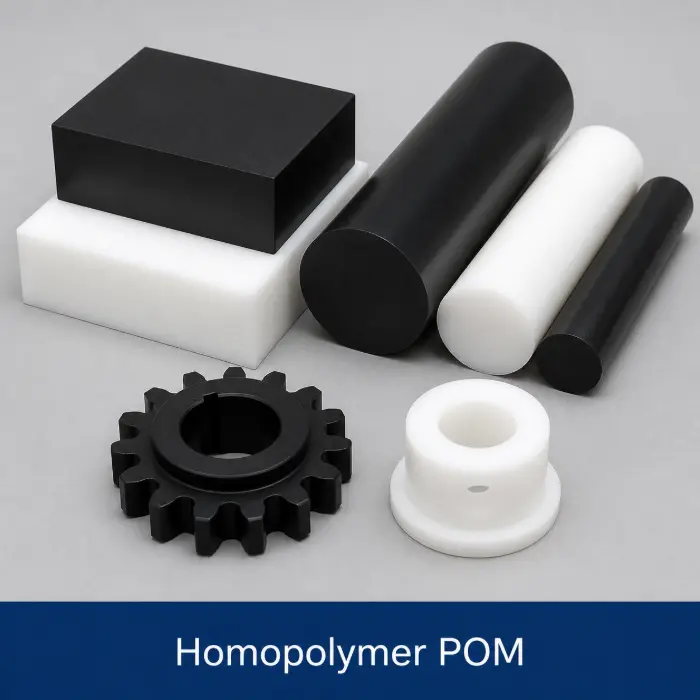
Omopolimero di POM
L'omopolimero di acetale offre maggiore rigidità, durezza e resistenza alla fatica rispetto alla famiglia dei copolimeri.
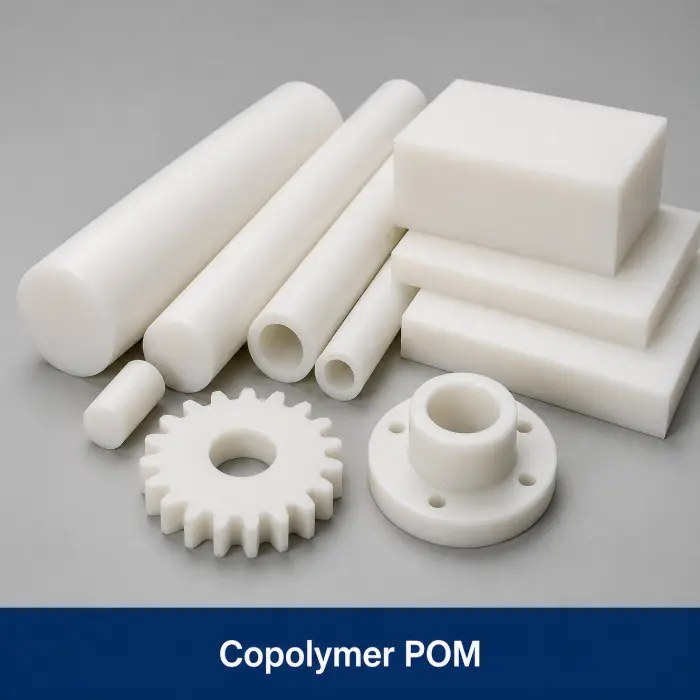
Copolimero POM
Il copolimero di acetale offre una maggiore tenacità e resistenza agli agenti chimici, agli alcali, all'acqua calda e al vapore rispetto al POM-H.
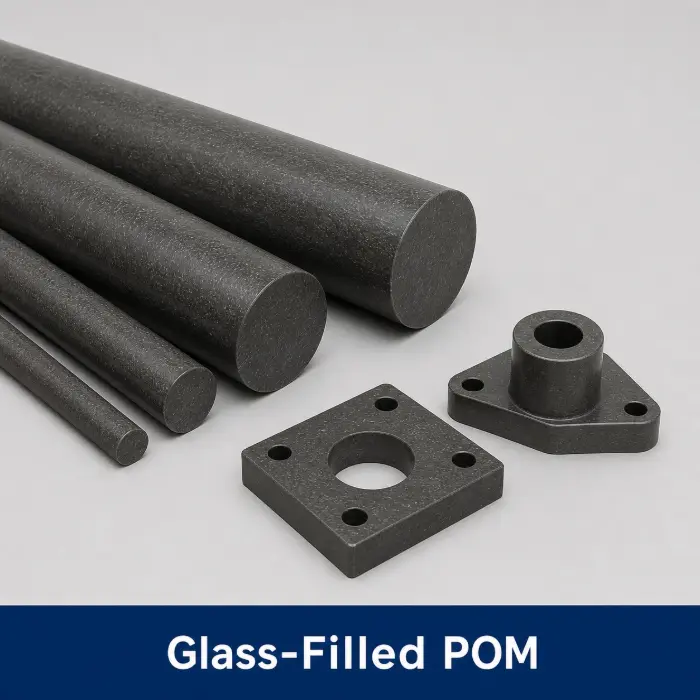
POM caricato a vetro
L'acetalico rinforzato con fibra di vetro aumenta la rigidità, la resistenza allo scorrimento e il controllo dimensionale in presenza di carico prolungato.
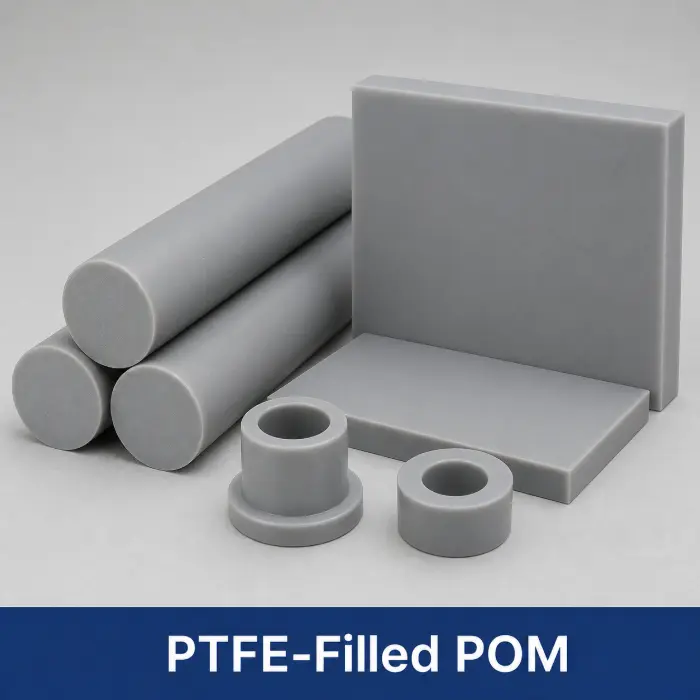
POM caricato con PTFE
L'acetale caricato con PTFE riduce l'attrito, l'effetto stick-slip e l'usura nei gruppi meccanici sottoposti a funzionamento a secco o a scorrimento continuo.
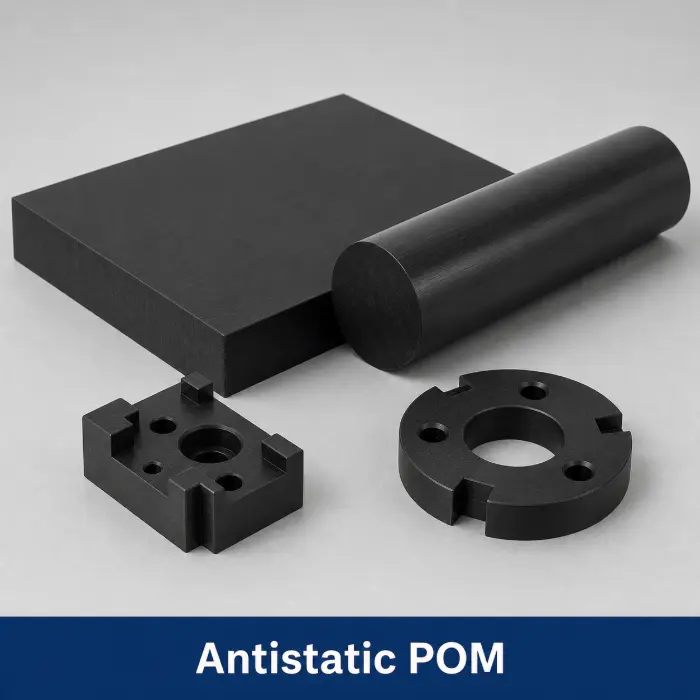
POM antistatico
L'acetale antistatico limita l'accumulo di cariche elettrostatiche nella produzione di componenti elettronici e negli ambienti in cui è richiesta una manipolazione delicata.
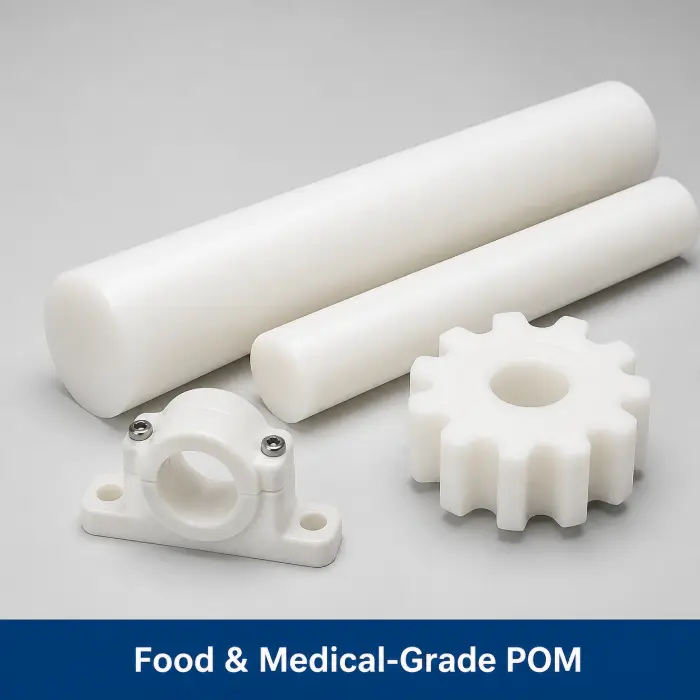
POM per il contatto con gli alimenti e il settore sanitario
La conformità varia a seconda del grado; scegliere materiali dotati della necessaria documentazione relativa al contatto con gli alimenti o dei dati di biocompatibilità medica.
Opzioni di finitura POM
Trattamenti superficiali per componenti in POM
Scopri altre finiture →
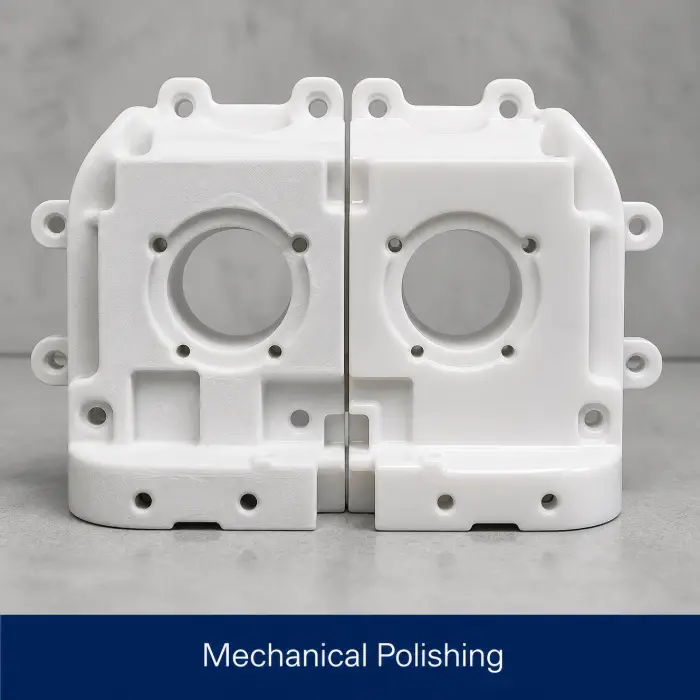
Lucidatura meccanica
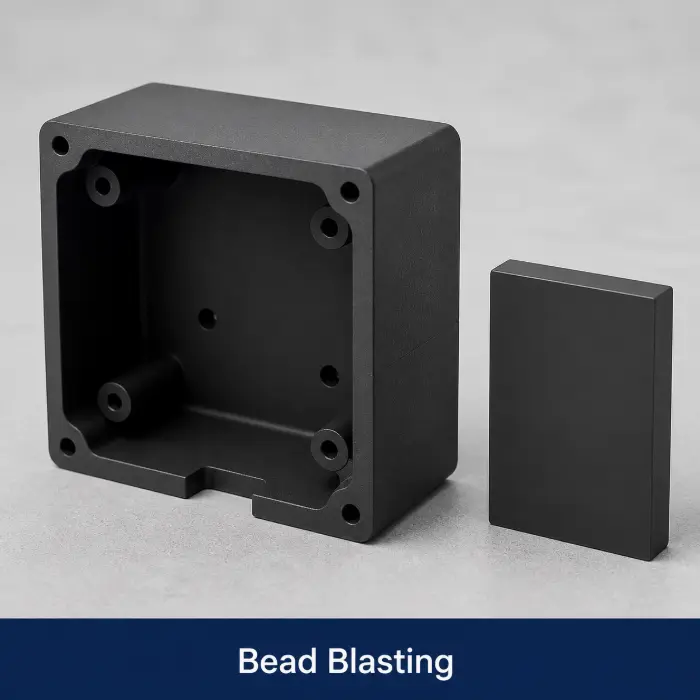
Granigliatura
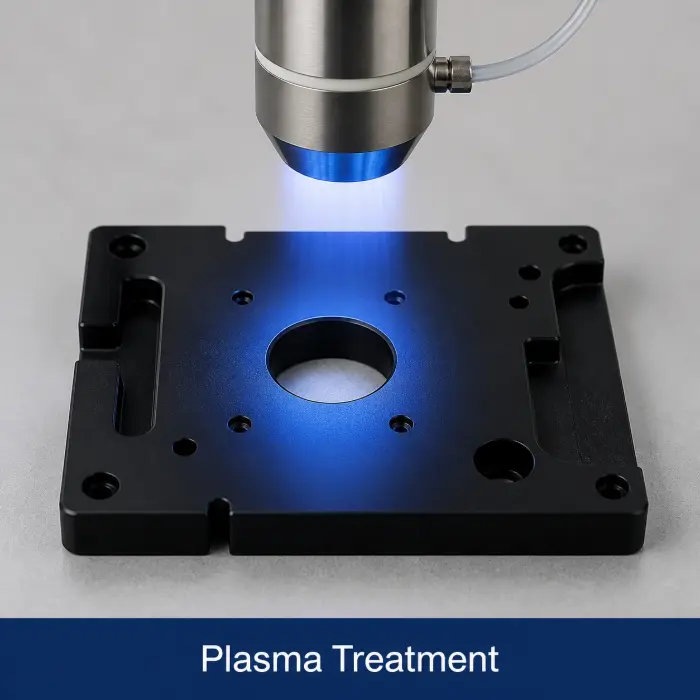
Trattamento al plasma
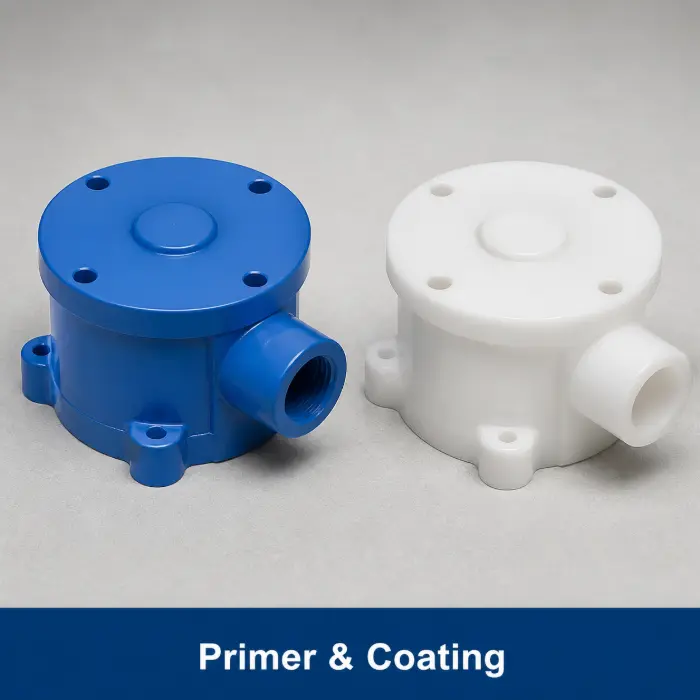
Primer e rivestimento
Produzione controllata
Dalla revisione dei disegni al collaudo finale
Le dimensioni critiche, i requisiti dei materiali e i punti di controllo vengono definiti prima della lavorazione e verificati prima della spedizione.
Revisione DFM
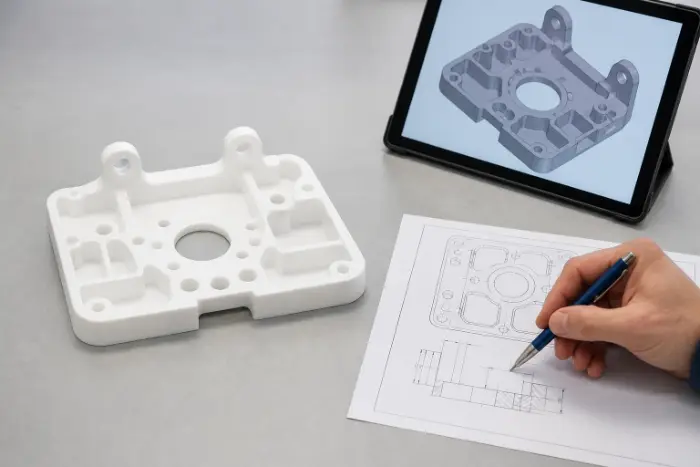
Per prima cosa vengono verificati la classe, le tolleranze, lo spessore delle pareti e la strategia di riferimento.
Controllo del processo
Utensili affilati, un serraggio stabile dei pezzi e il controllo del calore proteggono la geometria dei pezzi.
Ispezione dimensionale
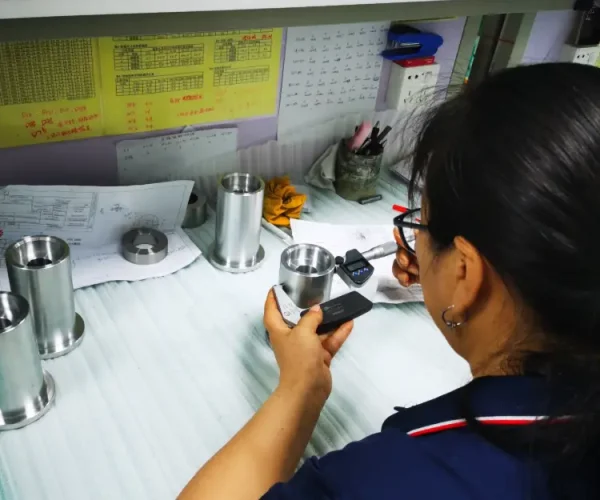
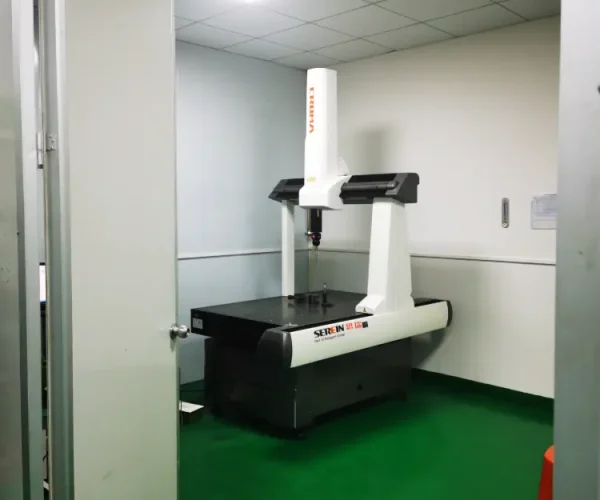
Le dimensioni critiche e le tolleranze geometriche vengono verificate rispetto al disegno.
Controllo delle consegne
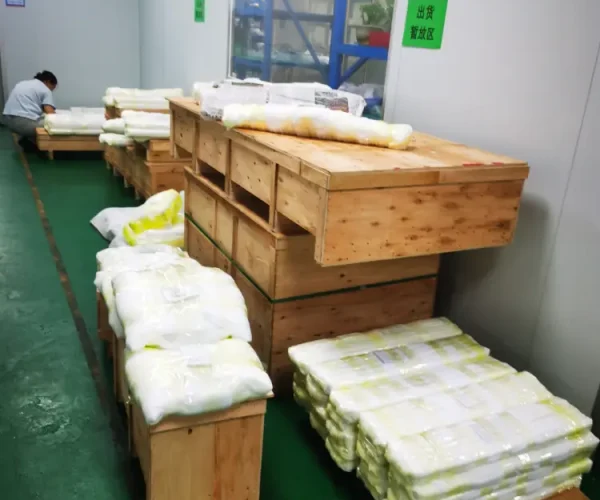
I componenti approvati vengono puliti, protetti, etichettati e imballati per la spedizione.
Progetti in POM lavorato
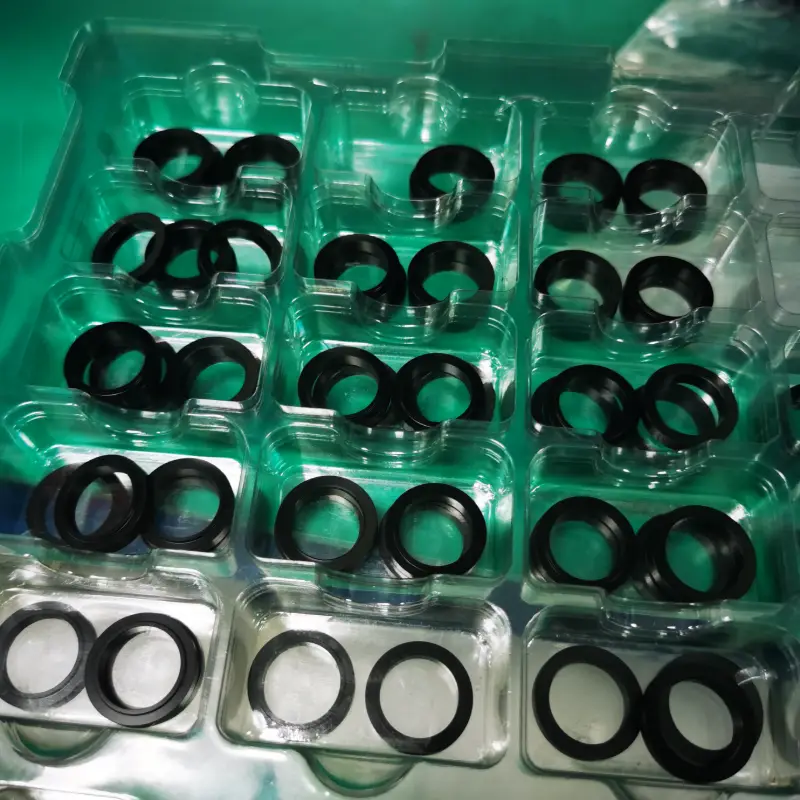
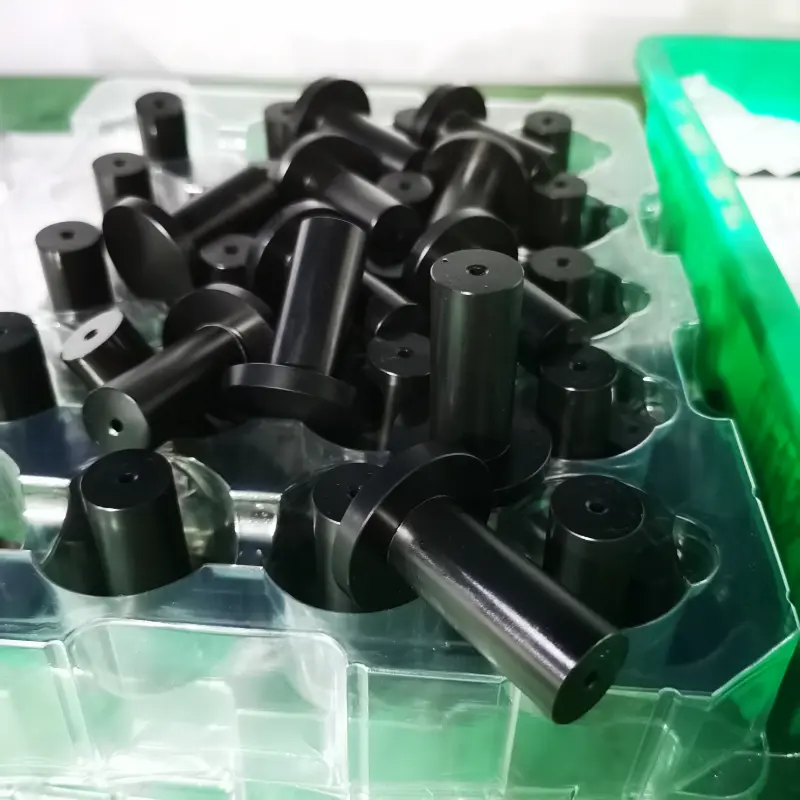
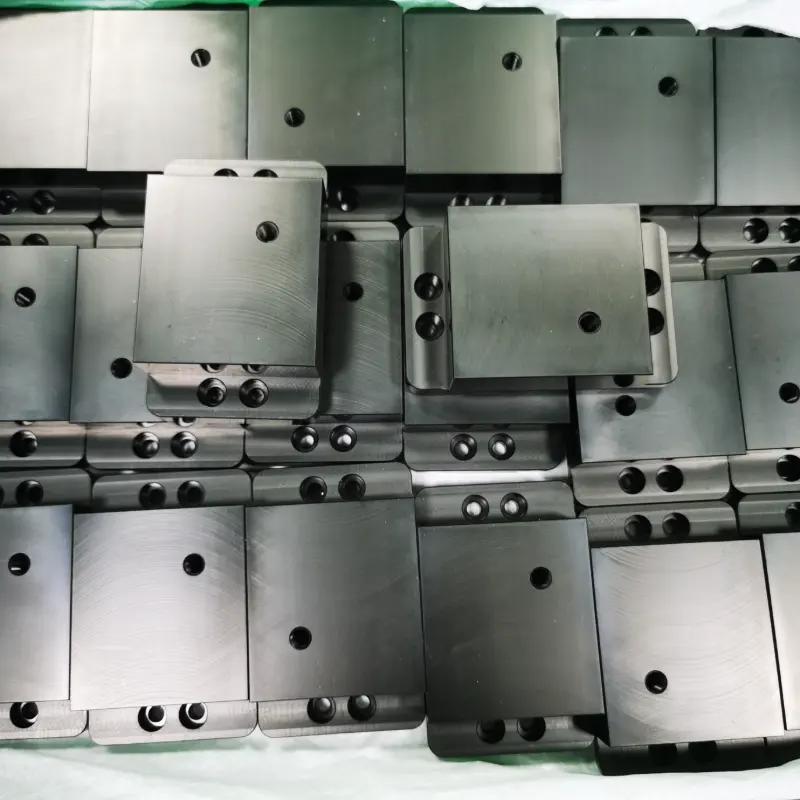
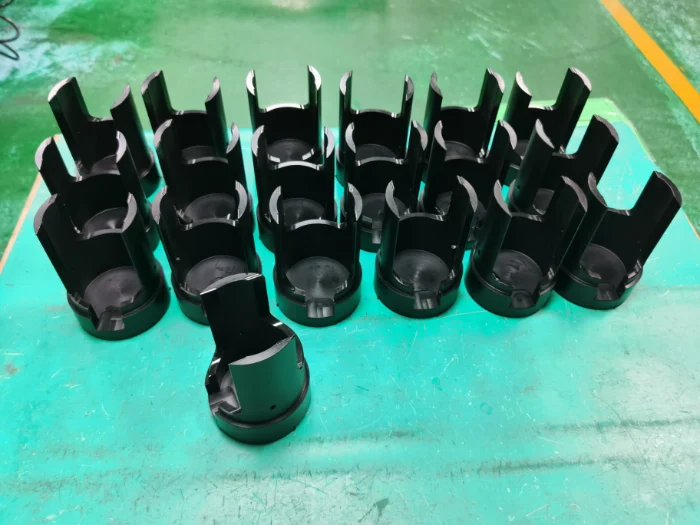
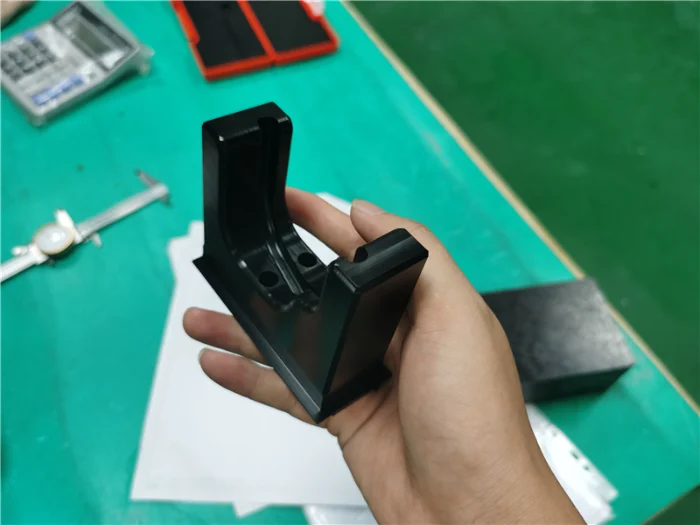
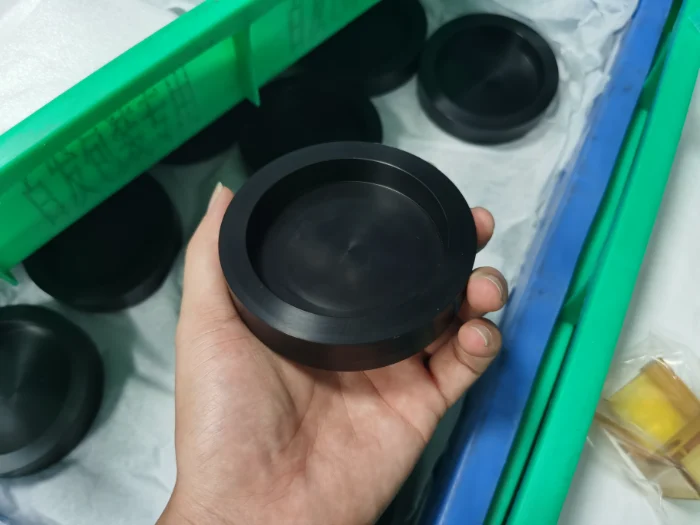
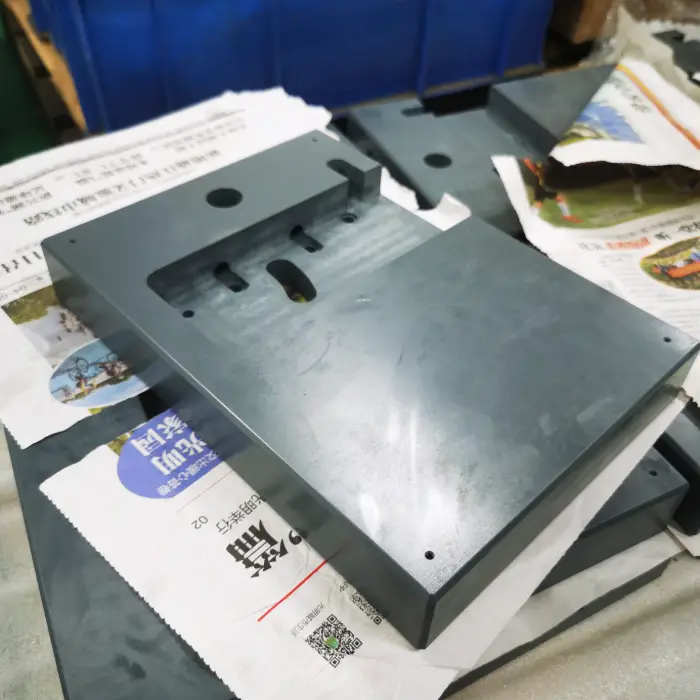
Parti in POM lavorate su misura con macchine CNC
Componenti in POM prototipali e in piccole serie, lavorati e controllati secondo il vostro disegno.




Domande frequenti sulla lavorazione del POM
Domande sul progetto
Risposte concise per la definizione dei componenti lavorati in POM.
Quali sono le migliori pratiche per la lavorazione CNC del POM?
Utilizzare materiale sottoposto a distensione, utensili affilati con angolo di taglio positivo, un supporto rigido e un serraggio leggero. Eseguire la fresatura in salita, asportare il materiale in modo uniforme, rimuovere continuamente i trucioli, quindi ispezionare il pezzo stabilizzato a temperatura ambiente.
Quali sono gli utensili da taglio e le velocità più indicati per la lavorazione del POM (acetal)?
Utilizzare utensili affilati in HSS o in carburo lucidato con un ampio spazio di evacuazione dei trucioli. Le velocità superficiali iniziali sono comprese tra 200 e 500 m/min per la tornitura e tra 200 e 400 m/min per la fresatura, con un avanzamento di fresatura fino a 0,5 mm per dente. Impostare i valori finali in base al diametro dell’utensile, alla qualità del materiale, allo spessore della parete e alla rigidità della macchina.
Quali sono le difficoltà più comuni che si incontrano nella lavorazione CNC del POM e come è possibile superarle?
Il calore, le bave, il ritaglio dei trucioli, le tensioni interne e un serraggio eccessivo causano variazioni dimensionali o una finitura scadente. È possibile tenerli sotto controllo utilizzando utensili affilati, garantendo un’efficace rimozione dei trucioli, effettuando tagli equilibrati, applicando una bassa pressione di serraggio e stabilizzando la temperatura prima dell’ispezione finale.
Qual è la strategia consigliata per il raffreddamento o la lubrificazione del POM su una macchina CNC?
Per i tagli di routine, utilizzare la lavorazione a secco con aria compressa pulita. Per forature profonde, tagli pesanti o calore prolungato, applicare un liquido di raffreddamento compatibile, idrosolubile e non aromatico, ed evitare che le superfici destinate all’incollaggio o al rivestimento vengano contaminate da olio o solventi.
In che modo la dilatazione termica del POM influisce sui processi di lavorazione CNC e sulla precisione dei pezzi?
Il calore generato dal taglio e la pressione di serraggio influiscono maggiormente sulle dimensioni del POM rispetto a quelle del metallo. Eseguire prima la sgrossatura e la semifinitura, lasciare che il pezzo torni a una temperatura di 23 °C, quindi procedere alla finitura e ispezionare le caratteristiche critiche, asportando il materiale in modo simmetrico.
Quali sono i vantaggi dell'utilizzo del POM per i pezzi lavorati a CNC rispetto ad altre materie plastiche?
Il POM unisce un basso assorbimento di umidità, un’elevata rigidità, resistenza alla fatica, basso attrito, resistenza all’usura e buona lavorabilità. Mantiene le dimensioni meglio del nylon in condizioni di umidità e offre una maggiore rigidità rispetto al PTFE per i componenti mobili di precisione.