La diferencia fundamental entre Acero 1018 frente a acero A36 no se limita a la resistencia. Estos materiales se definen de forma diferente y responden a distintos requisitos de fabricación de piezas.
El 1018 es un tipo de acero con bajo contenido en carbono que se caracteriza por su composición química. Es adecuado para ejes, pasadores, manguitos, rodillos y elementos de fijación a medida. El A36 es una especificación de acero estructural. Es adecuado para placas base, soportes, bastidores y grandes conjuntos soldados.
Los ingenieros de compras deben comparar el estado del material, la forma en que se presenta en stock, la precisión de mecanizado, los requisitos de soldadura, el entorno de uso y el coste total de fabricación.
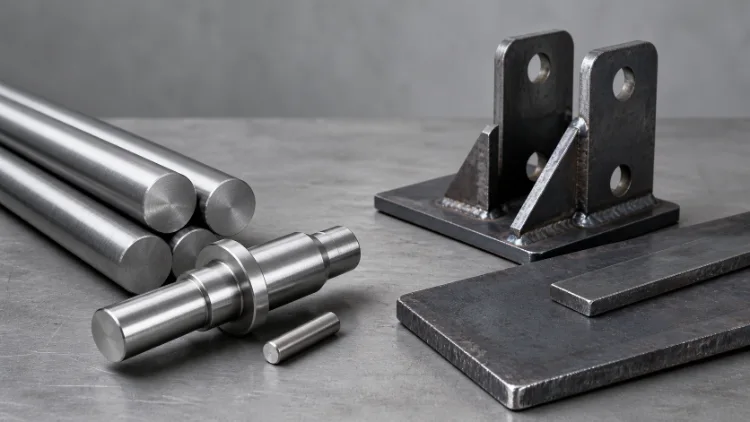
¿Qué son los aceros 1018 y A36?
Acero 1018
La aleación 1018 contiene unos niveles controlados de carbono y manganeso. Ofrece una buena maquinabilidad, soldabilidad, conformabilidad en frío y rendimiento en el endurecimiento superficial.
Entre los tipos de acciones ordinarias se incluyen:
- Barra redonda laminada en caliente
- Barra redonda trefilada en frío
- Barra hexagonal
- Barra cuadrada
- Barra rectificada con precisión
El acero 1018 estirado en frío ofrece una mejor rectitud, calidad superficial y uniformidad dimensional. Es adecuado para el torneado CNC, el rectificado de diámetro exterior y la producción en serie. Nucor afirma que los procesos de acabado en frío mejoran las dimensiones de las barras, su rectitud, el estado de la superficie y la resistencia.
Acero A36
A36 Es una especificación de la ASTM para el acero estructural. Abarca chapas, barras y perfiles estructurales utilizados en estructuras soldadas, atornilladas y remachadas.
La norma A36 regula principalmente el límite mínimo de elasticidad, la resistencia a la tracción y el alargamiento. Los requisitos relativos a su composición química varían en función de la forma del producto y del espesor del material. La norma ASTM A36/A36M exige un análisis térmico y ensayos de tracción para la aceptación del material.
El A36 se utiliza habitualmente para:
- Placas de base para equipos
- Placas de montaje
- Soportes para máquinas
- Estructuras soldadas
- Placas de refuerzo
- Componentes de plataformas industriales
Principales diferencias en la composición química
| Elemento | SAE/AISI 1018 | ASTM A36 | Efecto sobre las piezas |
|---|---|---|---|
| Carbono | 0.15–0.20% | ≤0,25–0,291 TP3T | Influye en la resistencia, la soldabilidad y el comportamiento en el endurecimiento superficial |
| Manganeso | 0.60–0.90% | Depende de la forma del producto | Aumenta la resistencia y mejora el rendimiento de procesamiento |
| Fósforo | ≤0,040% | ≤0,030–0,040% | Influye en la tenacidad y en la calidad de la soldadura |
| Azufre | ≤0,050% | ≤0,030–0,050% | Influye en el mecanizado y en la tenacidad transversal |
| Silicio | No se controla como elemento de aleación principal | ≤0,401 TP3T para determinados productos | Se utiliza para la desoxidación e influye en el rendimiento de la soldadura |
| Cobre | No hay ningún requisito principal | ≥0,201 TP3T cuando se especifique acero con contenido en cobre | Mejora la resistencia a la corrosión atmosférica |
El 1018 presenta unos rangos de composición química más claramente definidos. Esto favorece la obtención de resultados uniformes en el mecanizado y el cementado. Su composición se controla de acuerdo con requisitos de materiales como la norma SAE J403.
El A36 no es un tipo de acero de composición fija. La composición química real de cada lote debe confirmarse a partir del informe de ensayo del material, en función de la forma y el espesor del producto.
Diferencias clave en las propiedades mecánicas
Los valores 1018 que figuran en la tabla son valores típicos para las barras trefiladas en frío. Los valores A36 corresponden a los requisitos de la especificación. Estos valores tienen significados diferentes y no deben considerarse propiedades garantizadas equivalentes.
| Propiedad | 1018 Trefilado en frío - Típico | Requisitos de la norma ASTM A36 |
|---|---|---|
| Resistencia a la tracción | 552–621 MPa | 400-550 MPa |
| límite elástico | 483–552 MPa | ≥250 MPa |
| Alargamiento en 2 pulgadas. | 15-20% | ≥20–23% |
| Dureza Brinell | 160-190 HB | No hay obligación de llevar uniforme |
| Estado de la superficie | Superficie lisa y acabada en frío | Depende de la forma del producto |
| Control dimensional | Adecuado para el mecanizado de precisión de barras | No representa las tolerancias de las piezas acabadas |
Los valores típicos del acero 1018 trefilado en frío se basan en los datos publicados por Eaton Steel.
El acero 1018 trefilado en frío presenta una mayor resistencia al límite elástico y mayor dureza. Es adecuado para componentes de ejes de precisión. El acero A36 cumple unos requisitos de resistencia estructural bien definidos y es adecuado para piezas soldadas sometidas a carga.
El acero 1018 laminado en caliente no debe utilizar los valores característicos del acero trefilado en frío. Las piezas expuestas a bajas temperaturas, cargas de impacto o cargas de fatiga también deben cumplir los requisitos de ensayo correspondientes.
Comparación del rendimiento de la soldadura
Tanto el 1018 como el A36 admiten procesos de soldadura convencionales, pero sus principales aplicaciones difieren.
El 1018 se utiliza principalmente para conjuntos mecanizados con elementos soldados localmente. La soldadura modifica la microestructura y el estado de tensiones residuales de las zonas trefiladas en frío. Las dimensiones de precisión deben ajustarse tras la soldadura.
A la hora de soldar piezas de acero 1018, deben tenerse en cuenta los siguientes factores:
- Aportación de calor en la soldadura
- Fijación y distorsión
- Enderezado tras la soldadura
- Margen de torneado o rectificado final
La norma A36 es adecuada para estructuras formadas principalmente mediante soldadura. Los bastidores de grandes dimensiones y las placas de base requieren secuencias de soldadura controladas, puntos de referencia y un control de la deformación por contracción.
A la hora de soldar piezas de A36, es necesario tener en cuenta los siguientes factores:
- Secuencia de soldadura simétrica
- Requisitos para el precalentamiento de chapas gruesas
- Temperatura del Interpass
- Alivio de tensiones tras la soldadura
- Mecanizado final de las superficies de montaje
Los requisitos de precalentamiento deben determinarse en función del espesor del material, el equivalente de carbono, la restricción de la junta y el procedimiento de soldadura (WPS).
Opciones de tratamiento térmico y acabado superficial
1018 Tratamiento térmico
El 1018 tiene un bajo contenido en carbono y no se utiliza para el templado completo. Es adecuado para el templado superficial.
- Carburo: Aumenta la dureza superficial y la resistencia al desgaste.
- Carbonitruración: Adecuado para ejes pequeños, pasadores y elementos de fijación.
- Recocido: Reduce la dureza y mejora el conformado y el mecanizado.
- Normalizado: Perfecciona la microestructura y mejora la uniformidad de las propiedades.
- Para aliviar el estrés: Reduce las tensiones residuales derivadas del conformado en frío, la soldadura y el mecanizado.
La cementación modifica las dimensiones de las piezas. Debe dejarse un margen de rectificado en las superficies de precisión.
Tratamiento térmico del A36
El A36 no se utiliza para piezas de desgaste endurecidas convencionales. Su tratamiento térmico mejora principalmente la estabilidad dimensional.
- Para aliviar el estrés: Reduce las tensiones residuales provocadas por la soldadura y el mecanizado en bruto.
- Normalizado: Mejora la uniformidad microestructural.
- Recocido: Reduce la dureza y mejora el conformado posterior.
Comparación de acabados superficiales
| Acabado superficial | 1018 solicitudes | Aplicaciones A36 |
|---|---|---|
| Óxido negro | Ejes, pasadores, manguitos y elementos de fijación | Pequeños accesorios para uso en interiores |
| Cincado | Tornillos y conectores | Soportes y placas de unión |
| Níquel químico | Piezas y componentes de precisión que requieren un recubrimiento uniforme | Superficies de precisión locales |
| Recubrimiento de fosfato | Piezas deslizantes y capas base de pintura | Aplicar capas de imprimación en estructuras soldadas |
| Recubrimiento en polvo | Carcasas y piezas de soporte | Bastidores, placas de base y protecciones |
| Galvanizado por inmersión en caliente | No apto para piezas pequeñas de precisión | Grandes estructuras al aire libre |
El óxido negro requiere aceite anticorrosivo adicional. El galvanizado por inmersión en caliente requiere una evaluación del espesor del recubrimiento y de la deformación térmica.
Consideraciones sobre el mecanizado
Mecanizado 1018
El acero 1018 trefilado en frío es adecuado para Torneado CNC y la producción en serie. Reduce el margen de desbaste, pero su tenacidad genera virutas continuas.
Durante el mecanizado deben controlarse los siguientes factores:
- Afilado de las herramientas
- Rotura de virutas
- Temperatura de corte
- Fuerza de sujeción del mandril
- Deformación de un eje largo
- Liberación de tensiones residuales
Piezas de eje de alta precisión Puede seguir un proceso de torneado en bruto, templado de alivio de tensiones, torneado de semiacabado, cementación y rectificado final.
Mecanizado de A36
La escoria de laminación presente en el acero A36 laminado en caliente acelera el desgaste de las herramientas. Antes del mecanizado, es necesario limpiar la superficie y establecer puntos de referencia fiables.
Las placas grandes no deben mecanizarse en exceso por un solo lado. El material debe retirarse alternativamente por ambos lados para reducir la deformación.
Los bordes cortados con soplete y con plasma presentan una zona afectada por el calor. Los perfiles de precisión requieren un margen de mecanizado adicional.
Aplicaciones y entornos de servicio
| Pieza o solicitud | Material recomendado | Motivo de la selección |
|---|---|---|
| Ejes de precisión | 1018 | Adecuado para torneado, rectificado y control dimensional |
| Clavitos y clavijas | 1018 | Garantiza tolerancias de ajuste precisas |
| Casquillos y espaciadores | 1018 | Adecuado para el torneado y el recubrimiento en serie |
| Elementos de fijación a medida | 1018 | Permite el mecanizado de roscas y el endurecimiento superficial |
| Rodillos y piezas de guía | 1018 | Adecuado para el rectificado de diámetros exteriores y el tratamiento antidesgaste |
| Placas de base para máquinas | A36 | Suministro estable de chapas y buena soldabilidad |
| Estructuras soldadas | A36 | Adecuado para estructuras que soportan grandes cargas |
| Soportes de montaje | A36 | Fácil de cortar, doblar y soldar |
| Placas de soporte | A36 | Adecuado para el refuerzo estructural |
| Plataformas de equipamiento | A36 | Adecuado para grandes conjuntos industriales |
El 1018 es adecuado para piezas funcionales de precisión. El A36 es adecuado para piezas funcionales estructurales.
Los entornos húmedos y al aire libre requieren protección contra la corrosión. Las estructuras expuestas a bajas temperaturas también deben cumplir con las temperaturas especificadas para los ensayos de impacto y con los requisitos mínimos de energía absorbida.
Diferencias en el mantenimiento
El mantenimiento de las 1018 piezas se centra en el desgaste, la lubricación y el buen estado de los recubrimientos.
Se deben revisar periódicamente los siguientes elementos:
- Diámetros de montaje
- Superficies de deslizamiento
- Capas endurecidas
- Integridad del recubrimiento
- Condiciones de lubricación
El mantenimiento de las estructuras de la A36 se centra en las soldaduras, los recubrimientos y la deformación general.
Se deben revisar periódicamente los siguientes elementos:
- Grietas en las soldaduras
- Tornillos sueltos
- Defectos en el recubrimiento
- Corrosión localizada
- Deformación de la superficie de montaje
Los recubrimientos protectores dañados deben repararse sin demora. Es necesario identificar la causa de las grietas en las soldaduras antes de llevar a cabo un procedimiento de reparación homologado.
Grados equivalentes
Ni la norma 1018 ni la A36 tienen un equivalente europeo exacto que se aplique a todas las condiciones del producto.
| Material de EE. UU. | Grado europeo con el que se suele comparar | Nota clave |
|---|---|---|
| ASTM A36 | EN S235JR | Uso estructural similar, pero no directamente equivalente |
| SAE/AISI 1018 | Aceros EN C15E, C16E y otros aceros similares con bajo contenido en carbono | Es necesario comparar la composición, el estado y las propiedades |
Antes de sustituir un material, deben comprobarse los siguientes aspectos:
- Composición química
- Propiedades mecánicas
- Forma del producto
- Condiciones de entrega
- Tolerancias dimensionales
- Requisitos de impacto
- Certificados de materiales
Los grados similares no pueden sustituirse directamente. Los cambios sustanciales requieren la autorización por escrito del ingeniero de diseño.
¿Cómo debe elegir un ingeniero de compras?
Los ingenieros de compras deben determinar en primer lugar si la pieza es un componente funcional de precisión o un componente estructural.
Elige 1018 en las siguientes condiciones:
- El material es una barra redonda o hexagonal.
- El torneado o el rectificado CNC es el proceso principal
- El plano incluye los diámetros de los racores y la concentricidad.
- La pieza requiere un tratamiento de cementación.
- El producto es un eje, un pasador, un casquillo o un elemento de fijación.
Elige A36 si se cumplen las siguientes condiciones:
- El material es chapa, perfil plano o perfil estructural.
- El corte, el plegado y la soldadura son los procesos principales
- El producto soporta principalmente cargas estructurales
- Las superficies mecanizadas con precisión ocupan únicamente zonas localizadas
- El producto es una placa base, un soporte o un bastidor
La decisión de compra no debe basarse únicamente en la comparación de los precios de los materiales. También debe tener en cuenta los costes de mecanizado, soldadura, alivio de tensiones, tratamiento térmico, acabado superficial, inspección y entrega.
La solicitud de presupuesto debe especificar:
- Calidad y norma del material
- En estado de laminado en caliente, trefilado en frío o rectificado de precisión
- Formulario de acciones
- Tolerancias críticas
- Soldadura y tratamiento térmico
- Acabado superficial
- MTR y número de calor
- Documentos de inspección
- Cantidad y plazo de entrega
Cómo elegir un socio de mecanizado de confianza
Un socio de mecanizado de confianza revisa el plano antes de determinar las características del material y el proceso de fabricación.
Para las piezas 1018, el proveedor deberá confirmar el estado de la barra, el margen de tratamiento térmico y la secuencia de rectificado. Para las piezas A36, el proveedor deberá evaluar la planitud de la chapa, la deformación por soldadura y los requisitos de alivio de tensiones.
Los ingenieros de compras deben confirmar que el proveedor pueda suministrar:
- Revisión de la bibliografía y de las normas
- MTR y trazabilidad del índice térmico
- Mecanizado CNC y la coordinación de los trabajos de soldadura
- Control de la deformación por tratamiento térmico
- Coordinación del acabado superficial
- Inspección del primer artículo y de las dimensiones
- Información clara sobre los procesos y los plazos de entrega
Para confirmar si el 1018 o el A36 son adecuados para una pieza concreta, envía el plano, la cantidad y los requisitos de servicio a Mecanizado Weldo para obtener recomendaciones sobre el mecanizado y un presupuesto.
Decisión definitiva
El modelo 1018 es adecuado para ejes de precisión, pasadores, manguitos, rodillos y elementos de fijación a medida.
El A36 es adecuado para placas base, soportes, bastidores y grandes conjuntos soldados.
Cuando una pieza incluya tanto una estructura soldada como superficies de ajuste de precisión, se debe seleccionar el material en función de su función principal de soporte de carga. Se debe realizar un tratamiento de alivio de tensiones y un mecanizado de acabado tras la soldadura.
Es necesario definir conjuntamente el tipo de material, las condiciones de suministro y el proceso de fabricación. Estos factores influyen directamente en el rendimiento de la pieza, el coste de mecanizado y la estabilidad de las entregas.