
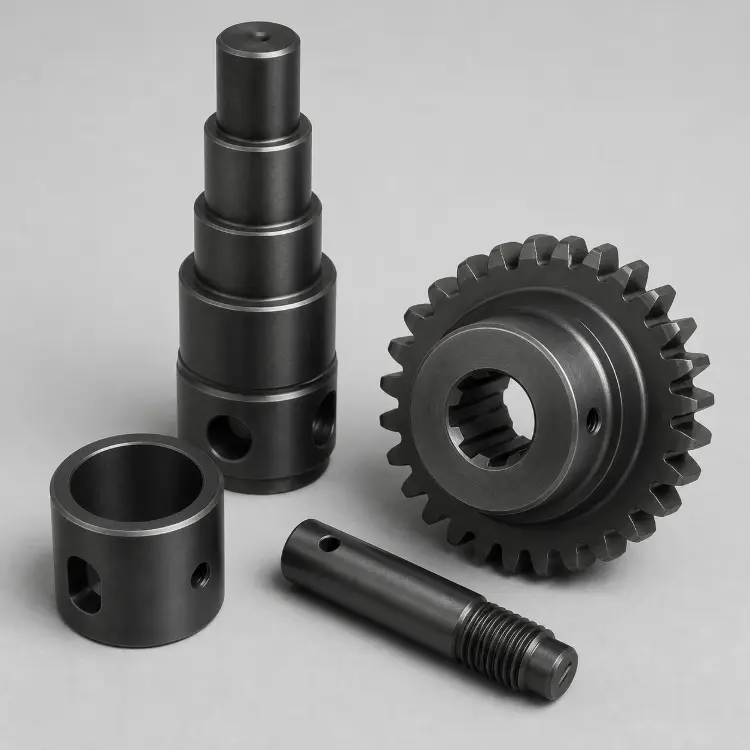
La nitruración se utiliza habitualmente en engranajes, ejes, moldes y componentes hidráulicos. Aumenta la dureza superficial, la resistencia al desgaste y la resistencia a la fatiga, al tiempo que conserva la resistencia y la tenacidad del núcleo.
Para los compradores de piezas a medida, no basta con especificar únicamente “nitruración” en un plano. El estado del material, la dureza superficial, la profundidad de la dureza por nitruración, la capa compuesta y las tolerancias dimensionales influyen en el resultado final. Estos requisitos también determinan directamente el coste y el plazo de entrega.
Esta guía aborda el proceso, los materiales, los costes y los controles de calidad relacionados con la nitruración. Ayuda a los equipos de compras a establecer requisitos claros para las piezas nitruradas.
¿Qué es la nitruración?
La nitruración es un proceso termoquímico de endurecimiento superficial. La pieza se calienta en un ambiente que contiene nitrógeno activo. Los átomos de nitrógeno son absorbidos por la superficie del metal y se difunden gradualmente en el material.
La temperatura de nitruración se mantiene por debajo de la temperatura Ac₁ del acero. El acero no sufre una austenitización completa, por lo que no es necesario realizar un temple tras el tratamiento.
La nitruración mejora principalmente:
- Dureza superficial y resistencia al desgaste
- Resistencia al rayado y al desgaste por fricción
- Comportamiento frente a la fatiga por contacto y la fatiga por flexión
- Estabilidad superficial a altas temperaturas
- Resistencia a la corrosión en entornos específicos
La nitruración endurece la superficie, pero no toda la sección transversal. La microestructura del núcleo sigue determinando la capacidad de carga global. Por lo tanto, el estado previo de temple y revenido y la dureza del núcleo son igualmente importantes.
¿Cuál es la diferencia entre la nitruración y la nitrocarburación?
La nitruración convencional consiste principalmente en la difusión de nitrógeno en la superficie del metal. La nitrocarburación introduce nitrógeno y una pequeña cantidad de carbono al mismo tiempo.
El término “nitruración blanda” se refiere, por lo general, a la nitrocarburación ferrítica. “Blanda” no significa que la superficie tratada tenga una dureza baja.
La nitrocarburación tiene un ciclo más corto y produce una capa de endurecimiento menos profunda. Es adecuada para aceros al carbono, aceros de baja aleación y componentes sometidos a cargas ligeras o moderadas.
La nitruración convencional resulta más adecuada para aceros que contienen aluminio, cromo, molibdeno o vanadio. Permite obtener una zona de difusión más profunda y una dureza superficial uniforme.
¿Por qué es importante la nitruración para las piezas a medida?
Las piezas fabricadas a medida suelen tener requisitos estrictos en cuanto a dimensiones, tolerancias y características superficiales. La nitruración endurece las superficies de trabajo sin endurecer por completo todo el componente. Es adecuada para piezas de precisión que ya se acercan a sus dimensiones finales.
La nitruración también permite controlar por separado las propiedades de la superficie y del núcleo. La capa exterior resiste el desgaste, las marcas de roce y la fatiga por contacto. El núcleo sigue soportando cargas de impacto, flexión y torsión.
El resultado de la nitruración está estrechamente relacionado con las operaciones de fabricación previas. La selección del material, el templado y el revenido, el alivio de tensiones, la compensación dimensional y el rectificado de acabado deben planificarse como una única ruta de proceso.
Cuando el mecanizado y la nitruración no se coordinan adecuadamente, pueden surgir los siguientes problemas:
- La temperatura de templado anterior es inferior a la temperatura de nitruración.
- Las dimensiones superan las tolerancias de montaje tras el nitrurado
- Un rectificado excesivo tras el nitruro elimina una cantidad excesiva de la capa endurecida
- Las áreas enmascaradas no coinciden con las superficies funcionales
- No está claro quién es responsable, si el taller de mecanizado o tratamiento térmico proveedor
Por lo tanto, la nitruración debe incluirse en el plan de fabricación durante las fases de diseño y solicitud de presupuesto. No debe considerarse una operación adicional no planificada una vez finalizado el mecanizado.
¿Cómo se forma una capa nitrurada?
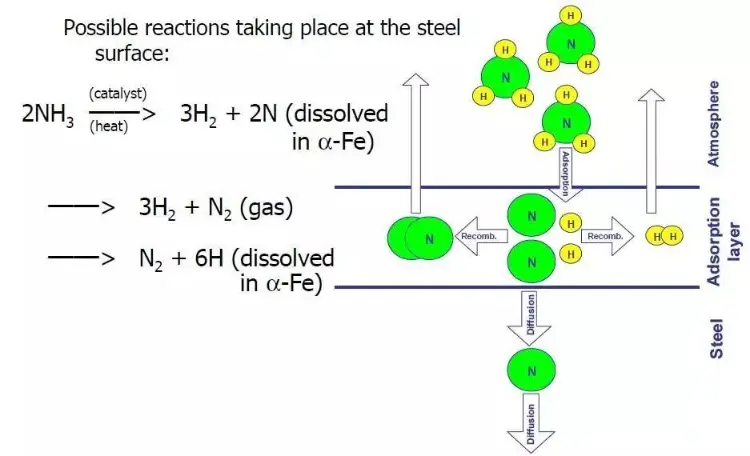
El nitrógeno activo se adsorbe primero en la superficie metálica y, a continuación, penetra en la matriz de hierro. A medida que aumenta la concentración de nitrógeno, este reacciona con el hierro y los elementos de aleación para formar nitruros.
El aluminio, el cromo, el molibdeno y el vanadio son elementos que forman nitruros de manera eficaz. Los finos nitruros formados por estos elementos limitan la deformación plástica y aumentan la dureza superficial.
La difusión del nitrógeno también genera una tensión de compresión residual en la superficie. Esta tensión evita la aparición de grietas por fatiga y mejora la vida útil bajo cargas cíclicas.
Una superficie nitrurada suele estar formada por una capa compuesta y una zona de difusión.
Capa compuesta
La capa compuesta se encuentra en la superficie más externa de la pieza. También se conoce como «capa blanca». Entre sus estructuras más habituales se encuentran el γ′-Fe₄N, el ε-Fe₂–₃N o una mezcla de ambas fases.
Esta capa influye principalmente en la resistencia al desgaste, el comportamiento frente a la fricción, la resistencia al agarrotamiento y la resistencia a la corrosión.
Una capa de compuesto más gruesa no siempre es mejor. Una capa blanca excesivamente gruesa presenta mayor fragilidad y es más propensa a agrietarse ante impactos o cargas de contacto elevadas.
Zona de difusión
La zona de difusión se encuentra debajo de la capa compuesta. Está formada por nitrógeno en solución sólida y nitruros finos de aleación.
La zona de difusión crea un gradiente de dureza y sirve de soporte a la capa compuesta exterior. En el caso de los engranajes, los cigüeñales y los husillos, la profundidad de difusión influye directamente en la capacidad de carga y el comportamiento frente a la fatiga.
¿Cuáles son los principales tipos de nitruración?
| Proceso | Temperatura habitual | Características del ciclo | Aplicaciones principales |
|---|---|---|---|
| Nitruración gaseosa | 480–580 °C | De varias horas a varias docenas de horas | Engranajes, ejes, cigüeñales, tornillos |
| Nitruración por plasma | 350–580 °C | Depende del material y de la profundidad de la caja | Piezas de precisión, moldes, herramientas |
| Nitrocarburación con gas | 560–590 °C | Normalmente, entre 1 y 4 horas | Piezas de acero al carbono y de acero de baja aleación |
| Nitrocarburación en baño de sal | 540–590 °C | Calentamiento rápido y ciclos cortos | Piezas de desgaste de gran volumen y piezas de automoción |
| Oxidación tras la nitruración | Se realiza tras la nitruración | Añade una etapa de oxidación | Piezas negras resistentes al desgaste y a la corrosión |
Los valores de esta tabla se utilizan para la selección preliminar del proceso. Los parámetros de producción deben establecerse en función del material, el plano y la norma de aceptación.
Nitruración gaseosa
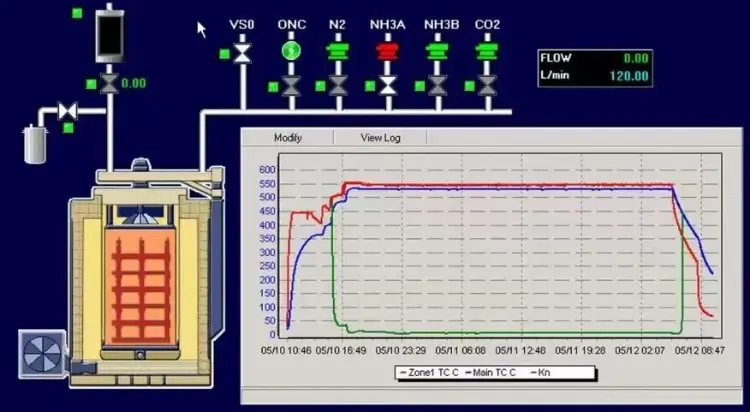
La nitruración gaseosa utiliza una atmósfera que contiene nitrógeno para generar nitrógeno activo en la superficie del acero. Los equipos modernos controlan el resultado mediante la temperatura, el tiempo y el potencial de nitruración.
El proceso es adecuado para la producción en serie. También permite tratar ranuras, orificios pequeños y superficies complejas. Se utiliza habitualmente para engranajes, ejes de transmisión y tornillos de extrusora que requieren una zona de difusión más profunda.
Los procesos convencionales mal controlados pueden dar lugar a una capa blanca excesivamente gruesa o quebradiza. La nitruración en ambiente controlado permite ajustar por separado la capa compuesta y la zona de difusión.
Nitruración por plasma
La nitruración por plasma también se conoce como nitruración iónica. La pieza de trabajo se somete a una descarga luminiscente en el interior de una atmósfera con nitrógeno a baja presión.
El bombardeo iónico limpia y activa la superficie. La estructura de las capas se puede ajustar mediante la proporción de gases, la temperatura, la presión y los parámetros eléctricos.
La nitruración por plasma es adecuada para ejes de precisión, moldes y herramientas. Además, facilita el enmascaramiento selectivo. La uniformidad del tratamiento en orificios ciegos profundos y ranuras estrechas debe evaluarse por separado.
Nitrocarburación ferrítica y QPQ
La nitrocarburación ferrítica es adecuada para pasadores, engranajes pequeños, piezas hidráulicas y componentes de la transmisión de los vehículos. Su ciclo corto la hace idónea para capas superficiales resistentes al desgaste.
El proceso QPQ suele incluir la nitrocarburación, el pulido y la reoxidación. La superficie tratada presenta un aspecto gris oscuro o negro y ofrece una buena resistencia al desgaste y a la corrosión.
Al adquirir piezas tratadas con QPQ, es necesario revisar los requisitos relativos a la limpieza, los residuos de sal, la postoxidación y el cumplimiento de la normativa medioambiental.
Ventajas e inconvenientes de la nitruración
| Ventaja | Valor de la pieza |
|---|---|
| Alta dureza superficial | Mejora la resistencia a la indentación y a la deformación plástica |
| Buena resistencia al desgaste | Reduce el desgaste por deslizamiento, rodadura y abrasión |
| Baja distorsión de procesamiento | Adecuado para piezas de precisión con dimensiones cercanas a las definitivas |
| Buen comportamiento frente a la fatiga | La tensión de compresión superficial retrasa la aparición de grietas por fatiga |
| Conserva la resistencia del núcleo | El núcleo sigue resistiendo los impactos y las cargas estructurales |
| Permite un tratamiento selectivo | Se pueden enmascarar las roscas, las superficies de contacto y las zonas de soldadura |
| Desventaja | Aspectos a tener en cuenta en materia de contratación pública |
|---|---|
| Depende de la composición del material | El acero al carbono sin alear no puede alcanzar el mismo resultado de dureza elevada y penetración profunda que el acero nitrurado. |
| Capa endurecida relativamente poco profunda | No es adecuado para piezas sometidas a grandes esfuerzos que requieran un endurecimiento profundo |
| Ciclo largo para cajas profundas | Un NHD mayor aumenta el coste y el plazo de entrega |
| Riesgo de fragilidad | Una capa de compuesto demasiado gruesa puede agrietarse o desprenderse |
| El cambio dimensional sigue produciéndose | Las piezas de precisión requieren una compensación y una validación del primer artículo. |
| Requisitos estrictos para el acero inoxidable | Una temperatura incorrecta puede reducir la resistencia a la corrosión original. |
La nitruración es adecuada para componentes que requieren una elevada dureza superficial, resistencia al desgaste y estabilidad dimensional. Se debería reconsiderar el uso de la cementación y el temple o el endurecimiento por inducción cuando se requiera una capa de endurecimiento profunda y una elevada resistencia al impacto.
¿Qué materiales son aptos para la nitruración?
La composición del material determina directamente la dureza y la profundidad de la capa de endurecimiento que se consigue tras la nitruración. Los aceros que contienen aluminio, cromo, molibdeno y vanadio responden bien a la nitruración.
| Categoría de material | Grados comunes | Piezas típicas |
|---|---|---|
| Acero específico para nitruración | 38CrMoAlA, 41CrAlMo7 | Engranajes, husillos, componentes del sistema de combustible |
| Acero aleado al cromo-molibdeno | 4140, 42CrMo, 4340 | Ejes, cigüeñales, engranajes, elementos estructurales |
| Acero para herramientas de trabajo en caliente | H11, H13, SKD61 | Moldes para fundición a presión, moldes para forja en caliente, moldes de extrusión |
| Acero para herramientas de trabajo en frío | D2, SKD11, Cr12MoV | Matrices de estampado, matrices de embutición, herramientas resistentes al desgaste |
| Acero inoxidable de endurecimiento por precipitación | 17-4PH, 17-7PH | Válvulas, ejes, piezas resistentes al desgaste |
| Acero inoxidable austenítico | 304, 316, 316L | Piezas que requieren un proceso especializado de nitruración a baja temperatura |
| Hierro fundido | Hierro dúctil, hierro fundido gris | Guías, casquillos, componentes resistentes al desgaste |
| Aleación de titanio | Ti-6Al-4V y otros | Piezas aeroespaciales y piezas especializadas resistentes al desgaste |
Aceros para herramientas
Los aceros para herramientas y los aceros rápidos suelen someterse a un proceso de temple y revenido antes de la nitruración. La temperatura de nitruración debe mantenerse por debajo de la temperatura de revenido final. De lo contrario, el núcleo sufrirá un revenido adicional y perderá dureza.
Es necesario controlar el espesor de la capa compuesta en torno a los bordes de corte, los radios de los troqueles y las esquinas afiladas. Una capa excesivamente gruesa y frágil puede provocar el astillamiento de los bordes y el desprendimiento de la superficie.
Aceros inoxidables
La capa de óxido de cromo presente en los aceros inoxidables 304, 316 y 316L limita la difusión del nitrógeno. Antes del tratamiento es necesario realizar una activación superficial fiable.
Cuando sea necesario mantener la resistencia a la corrosión, se debe utilizar un proceso de difusión a baja temperatura validado. El resultado debe confirmarse mediante ensayos de corrosión.
La nitruración convencional a alta temperatura favorece la precipitación de nitruro de cromo y reduce la resistencia a la corrosión original del material.
Aceros al carbono sin alear
Los aceros al carbono simples carecen de elementos que formen nitruros resistentes. El nitrurado convencional no puede producir el mismo grado de endurecimiento que los aceros específicos para nitrurado.
La nitrocarburación resulta más adecuada para estos materiales. Su objetivo principal es mejorar la resistencia al desgaste superficial, la resistencia al agarrotamiento y la resistencia a la corrosión.
¿Cómo se determinan los parámetros de nitruración?
Los parámetros de nitruración deben establecerse en función de cuatro requisitos: dureza superficial, profundidad de dureza de la nitruración, estado de la capa compuesta y tolerancias dimensionales.
Temperatura y tiempo
La temperatura de nitruración influye en la velocidad de difusión, la precipitación de nitruros y las propiedades del núcleo. El tiempo de tratamiento determina principalmente la profundidad de difusión.
Los ciclos cortos de nitruración duran desde unos minutos hasta varias horas. Son adecuados para herramientas, moldes y el endurecimiento superficial de poca profundidad. Los ciclos largos duran desde más de diez horas hasta varias docenas de horas y se utilizan para engranajes, ejes y piezas sometidas a grandes cargas y al desgaste.
Los mismos parámetros no producen el mismo resultado en materiales diferentes. El ciclo de tratamiento debe basarse en el material, la dureza inicial y el valor de NHD deseado.
Dureza de la superficie
La dureza superficial viene determinada por el material, la microestructura inicial y las condiciones del proceso.
El plano debe especificar la dureza micro-Vickers, la carga de ensayo, el punto de medición y la cantidad de muestras. El ensayo convencional HRC no es adecuado para la aceptación directa de una capa nitrurada delgada.
Profundidad de la dureza por nitruración
La profundidad de endurecimiento por nitruración se suele abreviar como NHD. Se determina a partir del perfil de dureza en sección transversal y representa la profundidad que proporciona el endurecimiento funcional.
No se deben utilizar indistintamente los términos «NHD» y «espesor de la capa compuesta». El NHD se expresa normalmente en milímetros, mientras que el espesor de la capa compuesta se expresa normalmente en micrómetros.
Cambio dimensional
La nitruración no requiere templado, por lo que la variación dimensional es relativamente pequeña. No obstante, las piezas de precisión siguen experimentando un ligero aumento de tamaño o deformación.
Los ejes largos, las piezas de paredes delgadas y los componentes asimétricos deben someterse a un tratamiento de alivio de tensiones antes de la nitruración. Asimismo, debe verificarse la compensación dimensional durante la fabricación del primer artículo.
Proceso de fabricación de piezas nitruradas
- Confirma el tipo de material y las condiciones de suministro.
- Templado y revenido completos o preendurecimiento.
- Realizar el mecanizado en bruto.
- Piezas de precisión sometidas a un proceso de alivio de tensiones.
- Realizar el mecanizado de semiacabado o acabado.
- Limpia y prepara las superficies que se van a someter a nitruración.
- Enmascara las zonas que no deben someterse a nitruración.
- Realiza la nitruración completa utilizando los parámetros aprobados.
- Enfríalo en condiciones controladas.
- Comprueba la dureza, el NHD, la microestructura y las dimensiones.
- Realiza un pulido ligero, un afilado o un rectificado de acabado según sea necesario.
- Limpieza completa, protección contra el óxido y embalaje.
La nitruración se suele realizar cuando la pieza se acerca a sus dimensiones finales. El rectificado puede realizarse tras el tratamiento, pero hay que controlar la cantidad de material que se retira.
Un esmerilado excesivo daña la capa compuesta y reduce la zona de difusión efectiva.
Requisitos de seguridad y cumplimiento normativo para la nitruración
La nitruración implica altas temperaturas, gases de proceso, equipos de vacío y fuentes de alimentación de alta tensión. El personal de compras no necesita dominar el funcionamiento de los hornos, pero sí debe revisar los equipos de seguridad y los sistemas de gestión del proveedor.
Nitruración gaseosa
El amoníaco es tóxico, corrosivo e inflamable. Las zonas de producción deben contar con sistemas de detección de fugas, ventilación, sistemas de extracción y enclavamientos de seguridad.
Las bombonas de gas, las tuberías, las válvulas y los equipos a presión deben someterse a inspección de acuerdo con la normativa vigente.
Nitruración por plasma
Los equipos de plasma implican vacío, alta tensión y altas temperaturas. Las puertas de los hornos, los suministros de gas, las fuentes de alimentación y los sistemas de refrigeración deben contar con enclavamientos de seguridad.
El mantenimiento del equipo solo debe realizarse después de haber desconectado la alimentación eléctrica, liberado la presión y dejado que el equipo se haya enfriado lo suficiente.
Nitrocarburación en baño de sal
Las sales fundidas entrañan riesgos de quemaduras térmicas y de exposición a sustancias químicas. Los procesos tradicionales con baño de sal también implican el manejo de sustancias químicas peligrosas y de residuos líquidos.
El proveedor debe mantener sistemas que cumplan con la normativa para el almacenamiento de productos químicos, la eliminación de residuos salinos y la gestión de las aguas residuales de limpieza.
Gestión de personal y procesos
El proveedor deberá mantener:
- Fichas de datos de seguridad
- Registros de formación de los operadores
- Sistemas de ventilación y detección de fugas
- Equipo de protección individual
- Registros de mantenimiento y calibración de los equipos
- Planes de emergencia ante fugas, incendios y quemaduras
- Registros relativos a la eliminación de gases residuales, aguas residuales y residuos peligrosos
Las zonas en las que haya gases peligrosos deben contar con una ventilación adecuada y con sistemas de extracción local. La exposición debe controlarse de acuerdo con la información sobre seguridad química.
Las capacidades en materia de seguridad y medio ambiente también forman parte del sistema de calidad. Un control inestable del gas y de los equipos también puede provocar variaciones en la dureza, la profundidad de cementación y la calidad de la superficie.
¿Qué piezas a medida son aptas para la nitruración?
Transmisión y piezas giratorias
Engranajes, ejes estriados, los cigüeñales, los árboles de levas y los husillos están sometidos a cargas de contacto y cíclicas.
La nitruración aumenta la resistencia al desgaste de los dientes y los muñones de los engranajes, al tiempo que mantiene la capacidad de carga del núcleo.
Moldes y herramientas
Los troqueles de fundición a presión, los moldes de inyección, los troqueles de forja en caliente y los troqueles de extrusión están sometidos a fricción, adhesión y ciclos térmicos.
La nitruración reduce el desgaste de las cavidades y retrasa la aparición de daños por fatiga en las zonas de radio.
Piezas hidráulicas
Los carretes de válvula, los manguitos de válvula, los vástagos de pistón y los ejes de bomba requieren holguras de funcionamiento estables.
La nitruración con baja deformación ayuda a mantener las dimensiones de precisión y mejora la resistencia al rayado.
Piezas para maquinaria industrial
Los tornillos de extrusora, los cilindros, las guías de las máquinas-herramienta y los manguitos de desgaste están sometidos a una fricción por deslizamiento continua.
La nitruración frena el desgaste superficial y alarga los intervalos de mantenimiento.
¿Cuáles son los problemas más habituales en la nitruración?
| Problema | Causa principal | Orientación correctiva |
|---|---|---|
| Dureza superficial insuficiente | Material inadecuado, baja dureza inicial, potencial de nitruración insuficiente | Comprobar el material y el tratamiento térmico previo |
| NHD insuficiente | Tiempo insuficiente, temperatura baja u óxido superficial | Mejora la limpieza y ajusta el ciclo |
| Capa blanca y quebradiza | Potencial de nitruración excesivo o espesor excesivo de la capa compuesta | Optimizar la atmósfera y limitar el espesor de la capa |
| Capa de nitruración irregular | Carga incorrecta o distribución desigual del gas o del campo eléctrico | Ajustar la carga y la planificación de procesos |
| Dimensiones fuera de tolerancia | Tensiones residuales, secciones transversales irregulares o una sujeción inadecuada | Eliminar tensiones y aplicar la compensación dimensional |
Cuando la dureza es insuficiente, no se debe prolongar el tiempo de tratamiento de inmediato. Primero hay que comprobar el material, la dureza del núcleo y el estado de la superficie.
¿Cómo se pueden controlar los costes de la nitruración?
El coste de la nitruración viene determinado por el material, el tratamiento térmico previo, la carga del horno, el enmascaramiento, la inspección y el mecanizado posterior.
Especifica la dureza adecuada y el NHD
Una zona de difusión más profunda requiere un ciclo de tratamiento más largo. Aumentar el NHD sin una razón funcional prolonga el tiempo de estancia en el horno y aumenta el coste energético.
La dureza y la profundidad de cementación deben determinarse en función de la carga, el desgaste admisible y la vida útil requerida.
Selecciona el material adecuado
Los aceros específicos para la nitruración son más caros, pero ofrecen resultados estables en el proceso. Reducen el riesgo de tener que realizar pruebas, repeticiones y desechos.
La elección de los materiales debe basarse en el coste total de fabricación, y no únicamente en el precio de la materia prima.
Mejorar el aprovechamiento del horno
Las presupuestos de nitruración suelen incluir una carga mínima del horno. Las piezas con los mismos requisitos de material y proceso pueden tratarse juntas para reducir el coste unitario.
En los proyectos de pequeño volumen se deben aplicar, siempre que sea posible, condiciones de materiales y requisitos de aceptación uniformes.
Reducir el enmascaramiento y el esmerilado innecesarios
Los orificios profundos, las ranuras estrechas y la nitruración selectiva aumentan los costes de preparación. El diseño debe identificar las superficies funcionales que realmente requieren un endurecimiento.
Definir con antelación la compensación dimensional y el margen de rectificado reduce el trabajo de retoque posterior a la nitruración.
Establecer un alcance adecuado de la inspección
Las piezas críticas requieren una verificación de la dureza, el NHD y la microestructura. Para las piezas de producción estándar se puede utilizar un plan de muestreo aprobado.
Los compradores deben comparar el precio total de entrega, que incluye el mecanizado, el tratamiento térmico, la nitruración, el rectificado de acabado y la inspección.
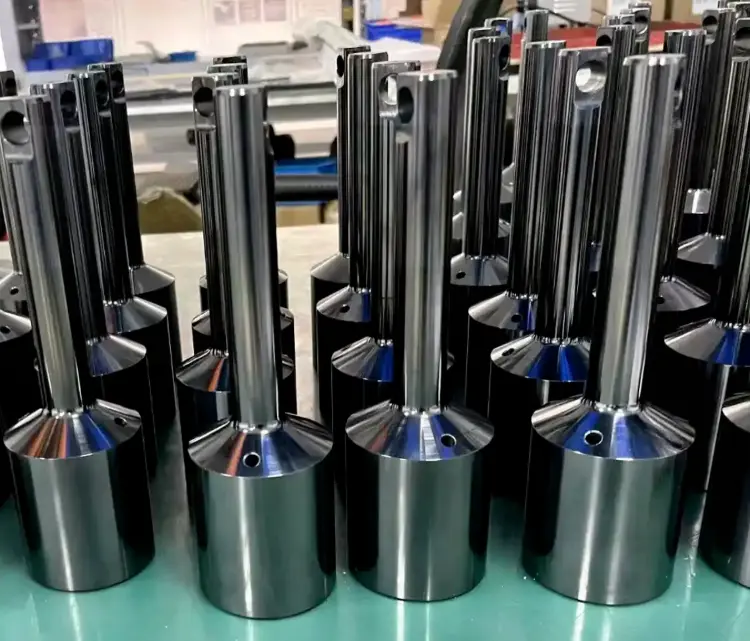
¿Qué se debe especificar en el plano y en la solicitud de presupuesto?
La solicitud de presupuesto para una pieza nitrurada debe incluir, como mínimo:
- Calidad y norma del material
- Condiciones iniciales del tratamiento térmico y dureza del núcleo
- Tipo de proceso de nitruración
- Dureza superficial y carga de ensayo
- Requisitos relativos a la NHD y a las capas compuestas
- Áreas enmascaradas y tolerancias dimensionales finales
- Documentos de inspección y requisitos de trazabilidad de los lotes
- Cantidad, plazo de entrega y demanda anual
Esta información permite a los proveedores desarrollar una ruta de proceso estable y presentar presupuestos comparables.
¿Cómo deben inspeccionarse las piezas nitruradas?
Dureza y profundidad de la capa de cementación
El ensayo de dureza Micro-Vickers se utiliza para medir el perfil de dureza superficial y transversal. El informe debe indicar la carga, la ubicación y los criterios de aceptación.
La NHD debe medirse según el método especificado en el plano. Se puede utilizar la norma ISO 18203 para evaluar la profundidad de dureza de la nitruración.
Microestructura y dimensiones
Se utiliza un corte transversal metalográfico para inspeccionar el espesor de la capa compuesta, la porosidad, la continuidad y las redes de nitruro anómalas.
La inspección dimensional debe abarcar el diámetro exterior, el diámetro interior, la circularidad, la excentricidad, la planitud y las características críticas de acoplamiento.
Color de la superficie
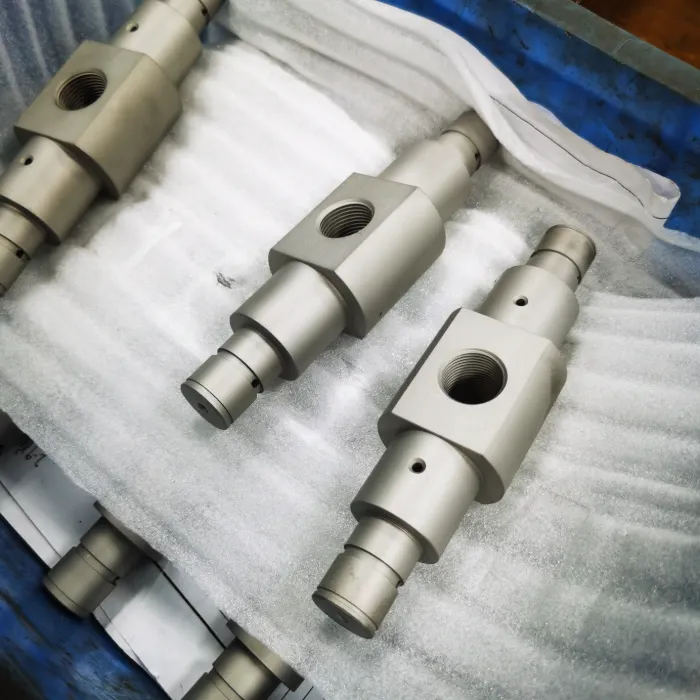
Las piezas de acero, tras un proceso convencional de nitruración con gas, suelen presentar un color que va del gris plateado al gris oscuro. Las superficies nitruradas por plasma suelen tener un aspecto gris o gris oscuro más uniforme.
Las piezas nitrocarburadas adquieren un color gris oscuro o negro tras el proceso de oxidación. El color negro que produce el tratamiento QPQ se debe principalmente a la capa de óxido superficial.
El color es solo una característica de aspecto. No puede sustituir a la dureza, al NHD ni a la inspección metalográfica.
¿Cómo se deben mantener y transportar de forma segura las piezas nitruradas?
Las superficies nitruradas son duras y resistentes al desgaste, pero aún así requieren protección frente a una lubricación insuficiente, los impactos, la corrosión y el rectificado excesivo. El mantenimiento debe centrarse en las superficies de acoplamiento, deslizamiento y soporte de carga.
Limpieza y lubricación
Utiliza un limpiador neutro para eliminar virutas, aceite y líquido refrigerante. No utilices ácidos fuertes, abrasivos gruesos ni chorros de arena agresivos en superficies nitruradas de precisión.
Entre las opciones más habituales de lubricantes se incluyen:
| Tipo de pieza | Lubricante recomendado |
|---|---|
| Engranajes encapsulados | Aceite para engranajes de presión extrema CLP, ISO VG 150, 220 o 320 |
| Carretes y manguitos hidráulicos | Aceite hidráulico antidesgaste HM/HV, ISO VG 32, 46 o 68 |
| Guías para máquinas-herramienta | Aceite para guías de deslizamiento CGLP contra el efecto «stick-slip», normalmente ISO VG 68 |
| Esplines, pasadores y superficies sometidas a carga a baja velocidad | Grasa de litio NLGI 1 o 2 EP |
| Rodamientos de alta velocidad | Grasa para rodamientos NLGI 2 |
La viscosidad final debe ajustarse a la carga, la velocidad, la temperatura y los requisitos del equipo. No se deben mezclar diferentes tipos de grasa sin comprobar antes su compatibilidad.
En la inspección rutinaria se debe comprobar si hay desgaste anormal, grietas, desprendimientos, corrosión y cambios en la holgura de funcionamiento.
¿Cómo se debe tratar una camisa nitrurada dañada?
Si se detectan daños en el recubrimiento nitrurado, la pieza debe retirarse del servicio y aislarse. Tras la limpieza, comprueba si hay arañazos, grietas y zonas con desprendimientos. Cuando sea necesario, deben realizarse inspecciones mediante partículas magnéticas o líquidos penetrantes.
- Ligeras manchas o suciedad: Limpia, protege contra la corrosión y vuelve a revisar.
- Arañazos superficiales: Realiza un pulido controlado cuando así lo permita el plano y, a continuación, comprueba las dimensiones y la rugosidad.
- Daños que se extienden hasta la zona de difusión: Retire la zona dañada y evalúe el margen de mecanizado, la dureza del núcleo y el NHD restante antes de decidir si se permite volver a realizar el nitruro.
- Grietas en el metal base, abolladuras profundas o deformaciones graves: Sustituye la pieza o desguázala.
Los retoques de color negro, el aceite y el pulido local no pueden restaurar una capa nitrurada perdida. La renitruración requiere una revisión técnica. Tras la reparación, es necesario volver a comprobar la dureza, el NHD y las dimensiones críticas.
Almacenamiento y transporte
Limpia y seca las piezas antes de almacenarlas. Aplica un producto anticorrosivo adecuado cuando sea necesario. Para el almacenamiento a largo plazo o el transporte marítimo, se puede utilizar papel VCI, bolsas selladas y desecantes.
Durante el transporte:
- Separa las piezas para evitar golpes y roces.
- Protege las roscas, las estrías, los cantos y los orificios de precisión.
- Sujeta los ejes largos en varios puntos.
- Fija los engranajes pesados y los moldes en contenedores rígidos.
- Adjunte a la remesa los informes de inspección de los suministros y los documentos de trazabilidad de los lotes.
Revisa el embalaje, las superficies y las dimensiones críticas tras la entrega. Las piezas que presenten daños por impacto, corrosión o desprendimientos no deben montarse antes de la inspección.
¿En qué se diferencia la nitruración de otros procesos de endurecimiento?
| Requisitos de las piezas | Proceso adecuado |
|---|---|
| Alta dureza superficial, baja deformación, capa superficial resistente al desgaste de poca profundidad | Nitruración |
| Carcasa con endurecimiento profundo, cargas pesadas e impactos | Carburación y temple |
| Endurecimiento rápido de zonas seleccionadas | Templado por inducción |
| Templado rápido y superficial del acero al carbono | Nitrocarburación |
| Propiedades específicas de fricción o de superficie | Revestimiento PVD |
A la hora de seleccionar el proceso, hay que tener en cuenta el material, la carga, el mecanismo de desgaste, la profundidad de penetración y las tolerancias dimensionales.
¿Cómo se debe seleccionar a un proveedor de piezas nitruradas?
Un proveedor fiable debería ser capaz de:
- Elaborar una ruta de proceso en función del material y la carga
- Control de la dureza de la superficie, el NHD y el estado de la capa compuesta
- Predecir y verificar los cambios dimensionales
- Facilitar los registros de horno, dureza, metalográficos y de trazabilidad
- Coordenar Mecanizado CNC, tratamiento térmico y rectificado de precisión
En el caso de las piezas a medida que requieren varias fases de fabricación, la producción coordinada reduce los costes de transporte y comunicación. Además, establece claramente quién es el responsable de la calidad.
Conclusión
La calidad de una pieza nitrurada no puede evaluarse únicamente en función de la dureza superficial. El estado del material, el NHD, la capa compuesta, las propiedades del núcleo y la estabilidad dimensional son igualmente importantes.
Definir estos requisitos durante las fases de diseño y solicitud de presupuesto reduce los riesgos relacionados con las pruebas, las modificaciones y la entrega.
Si sus engranajes, ejes, moldes o piezas hidráulicas requieren un tratamiento de nitruración, envíe sus planos, el material, la cantidad y los requisitos de aceptación a Mecanizado Weldo. Le ayudaremos a evaluar el proceso de mecanizado CNC, el tratamiento térmico previo, la nitruración y el rectificado de precisión, y le proporcionaremos recomendaciones de fabricación y un presupuesto.
Preguntas frecuentes sobre el acabado por nitruración
¿La nitruración modifica las dimensiones de las piezas?
Sí. La difusión del nitrógeno y la formación de nitruros provocan un ligero aumento dimensional. Las piezas de precisión deben incluir una compensación, y el cambio real debe confirmarse mediante la validación del primer artículo.
¿Se puede rectificar una pieza después de la nitruración?
Sí. Es necesario controlar el margen de rectificado. La dureza superficial restante y el NHD deben seguir cumpliendo los requisitos del plano tras el rectificado.
¿Se pueden nitrurar los agujeros profundos y los agujeros ciegos?
Sí. La uniformidad del tratamiento depende del diámetro y la profundidad del orificio, así como del tipo de proceso. Las superficies del interior del orificio que requieran tratamiento deben indicarse en la solicitud de presupuesto.
¿Cuánto tiempo dura el proceso de nitruración?
La duración del tratamiento depende del material, del tipo de proceso y de la NHD deseada. La nitrocarburación superficial suele durar varias horas. La nitruración profunda con gas requiere entre más de diez horas y varias docenas de horas.
¿Cómo se puede reducir el coste de las piezas nitruradas en lotes pequeños?
Aplique requisitos uniformes en cuanto al material, la profundidad de recocido y la inspección. Elimine el enmascaramiento que no tenga una finalidad funcional y agrupe en una misma carga del horno las piezas con los mismos requisitos de proceso. Las piezas complejas deben someterse a una validación del primer artículo antes de la producción en serie.