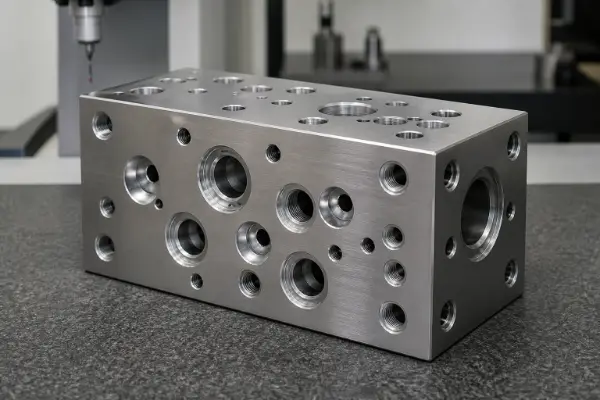
Un bloque distribuidor hidráulico conecta bombas, válvulas de control, actuadores y conductos de retorno a través de conductos internos. Dirige, distribuye y regula el fluido hidráulico dentro de un circuito hidráulico integrado.
En comparación con las tuberías externas convencionales, un bloque distribuidor ofrece una disposición más compacta. Además, reduce el número de racores y los posibles puntos de fuga. Sin embargo, los orificios profundos, los conductos que se cruzan, las cavidades de las válvulas de cartucho, las roscas de los orificios y las superficies de sellado de precisión hacen que estos componentes sean difíciles de fabricar.
Mecanizado CNC de bloques de distribuidores hidráulicos Normalmente incluye el fresado de seis caras, el taladrado profundo, el mecanizado de cavidades de válvulas, el mecanizado de conductos y el acabado de las superficies de sellado. Para garantizar una producción fiable también se requiere un Capacidades de mecanizado CNC, seguido del desbarbado interno, la limpieza, el tratamiento superficial y las pruebas de presión.
La calidad de un bloque colector no puede evaluarse únicamente por su aspecto. Las desviaciones en los conductos, las rebabas internas, las fugas entre circuitos y los restos de virutas pueden aumentar la pérdida de presión, provocar fugas o hacer que las válvulas hidráulicas se atasquen. En los apartados siguientes se explican diez problemas habituales de mecanizado y sus soluciones prácticas.
1. ¿Qué se debe hacer cuando el material o la pieza en bruto no cumplen los requisitos de mecanizado?
La calidad del material influye directamente en la resistencia, la capacidad de presión y la estabilidad de mecanizado de un bloque colector. Entre los problemas más habituales se encuentran la elección de un tipo de material incorrecto, unas condiciones de suministro inadecuadas, un margen de mecanizado insuficiente y la falta de certificados del material.
La pieza en bruto también puede presentar grietas internas, inclusiones, porosidad o huecos. Es posible que estos defectos no sean visibles durante una inspección superficial, pero pueden comprometer la integridad a la presión.
Antes del mecanizado CNC, comprueba el tipo de material, el número de lote o de fusión y las condiciones de entrega. El certificado del material, las dimensiones de la pieza en bruto y el margen de mecanizado también deben ajustarse al plano y a la orden de compra.
Las piezas en bruto sometidas a presiones críticas deben someterse a ensayos no destructivos según lo especificado en el plano o en el plan de calidad. Los ensayos por ultrasonidos se utilizan principalmente para detectar discontinuidades internas. Los ensayos por partículas magnéticas son adecuados para detectar grietas superficiales y subsuperficiales en materiales ferromagnéticos. Los ensayos por penetración de líquidos permiten detectar defectos que afloran a la superficie en materiales no porosos.
Las piezas forjadas que cumplen los requisitos suelen tener una estructura densa y son adecuadas para soportar cargas cíclicas y de alta presión. Sin embargo, no se garantiza que el material forjado esté completamente libre de defectos internos. Sigue siendo necesario realizar las inspecciones específicas del material en el caso de las piezas críticas sometidas a presión.
Las piezas fundidas por centrifugación suelen presentar una estructura densa. Las inclusiones y la porosidad tienden a concentrarse cerca del orificio o dentro del margen de mecanizado, lo que hace que este material sea adecuado para piezas huecas, como manguitos y anillos. Los componentes sometidos a presión siguen requiriendo la certificación del material y los ensayos no destructivos necesarios. La fundición centrífuga no garantiza una estructura interna libre de defectos.
Las piezas grandes de acero, las piezas de hierro fundido y las piezas en bruto sensibles a la deformación pueden presentar elevadas tensiones residuales. Estas piezas en bruto deben someterse a un tratamiento de alivio de tensiones o de envejecimiento según lo especificado. En el caso de los bloques de colectores de aluminio, debe verificarse el estado de temple del material para garantizar que se cumplan los requisitos de resistencia y estabilidad dimensional.
2. ¿Qué se debe hacer cuando la precisión geométrica se sale de los límites de tolerancia tras el fresado de seis caras?
Los bloques de distribuidores hidráulicos suelen mecanizarse desde varias direcciones. Sus seis caras externas definen las dimensiones generales y sirven como puntos de referencia para la ubicación de los conductos de aceite, las cavidades de las válvulas y las caras de montaje.
Si el margen de la pieza en bruto es irregular, la primera cara de referencia puede resultar inestable. Las configuraciones repetidas también provocan errores en la transferencia de referencias, lo que, con el tiempo, puede dar lugar a que se superen las tolerancias de paralelismo, perpendicularidad y posición de los orificios.
Una secuencia adecuada de mecanizado CNC comienza con el fresado en bruto de las seis caras y, a continuación, con el establecimiento de un sistema de referencia común. A continuación, se realizan el semiracado y el acabado. Debe quedar suficiente material sobrante tras el fresado en bruto; la pieza no debe mecanizarse directamente hasta alcanzar sus dimensiones finales durante esta fase.
Las superficies de sellado, las superficies de montaje de válvulas y los patrones de orificios críticos deben utilizar planos de referencia comunes siempre que sea posible. El mecanizado CNC de cuatro o cinco ejes puede reducir el número de configuraciones y ayudar a mantener las relaciones posicionales entre los elementos de las diferentes superficies.
El fresado permite cumplir los requisitos de mecanizado de caras de la mayoría de los bloques de colectores. Si el plano especifica requisitos más estrictos de planitud o rugosidad superficial, se puede añadir el rectificado plano.
En el caso de algunos bloques de colectores pequeños y medianos, puede utilizarse una planitud de referencia de entre 0,01 y 0,03 mm por cada 100 mm para las superficies de sellado. No se trata de una norma de aceptación universal. El requisito definitivo debe ajustarse al plano y al diseño del sellado.
3. ¿Por qué se deforma un bloque colector tras el mecanizado CNC?
La deformación debida al mecanizado se debe principalmente a las tensiones residuales de la pieza en bruto y a la eliminación desigual de material. La fuerza de sujeción, el calor generado durante el corte y la secuencia de mecanizado también influyen en las dimensiones finales.
Los orificios profundos, las cavidades y los elementos de reducción de peso alteran el equilibrio original de tensiones de la pieza en bruto. Una vez que la pieza se libera del dispositivo de sujeción, pueden producirse deformaciones, desplazamientos de los orificios o cambios en las superficies de sellado.
Las piezas con un alto riesgo de deformación deben mecanizarse por etapas. En primer lugar, se debe realizar el mecanizado en bruto completo; a continuación, aplicar el tratamiento de distensión especificado; después, volver a establecer los puntos de referencia y, por último, realizar el acabado de la pieza.
El material de mecanizado debe eliminarse de la forma más simétrica posible. La sujeción debe proporcionar un apoyo estable sin provocar una deformación elástica apreciable en las zonas de paredes delgadas.
Durante el acabado con CNC también es necesario controlar los parámetros de corte y el estado de la herramienta. Una temperatura de corte excesiva puede afectar al tamaño del orificio, a la planitud y a la calidad de la superficie.
El tratamiento térmico, el anodizado y la galvanoplastia también pueden provocar variaciones dimensionales. Es necesario definir con antelación las zonas de enmascaramiento, los márgenes de mecanizado o los planes de acabado posteriores al tratamiento para las cavidades de las válvulas, los orificios de precisión, las roscas y las superficies de sellado.
4. ¿Qué se debe hacer cuando un agujero profundo presenta una desviación o tiene una superficie interior irregular?
Los conductos internos de los bloques de distribución hidráulicos se fabrican principalmente mediante taladrado CNC y mecanizado de agujeros profundos. A medida que aumenta la profundidad del agujero, la rigidez de la herramienta disminuye y la refrigeración y la evacuación de virutas resultan más difíciles.
Entre los defectos más comunes se encuentran la desviación del eje, la variación del diámetro, el cono, las marcas de vibración y la obstrucción por virutas. Un conducto desviado puede no cruzar otro conducto en el punto previsto.
Antes del mecanizado, se deben evaluar el material, el diámetro del orificio, la profundidad del orificio y la relación entre profundidad y diámetro. Cuando el taladrado convencional no ofrece resultados estables, se puede recurrir al taladrado con pistola, a brocas especiales para orificios profundos o a herramientas con refrigeración interna.
El programa CNC debe utilizar una velocidad del husillo, una velocidad de avance y unos ciclos de picado adecuados para la evacuación de virutas. También deben controlarse la guía de entrada y la excentricidad del husillo. El refrigerante debe llegar a la zona de corte de forma constante.
Se puede utilizar una relación profundidad-diámetro de 5:1 a 20:1 como referencia para la revisión del proceso de los conductos de los colectores hidráulicos. En el extremo superior de este rango, suelen ser necesarios equipos, utillaje y métodos de inspección específicos para agujeros profundos. Este rango no debe considerarse una capacidad fija para todos los diámetros de agujero y materiales.
Tras el mecanizado de agujeros profundos, comprueba el diámetro, la profundidad y la continuidad del paso. Las zonas ocultas pueden examinarse con un boroscopio industrial. Una máquina de medición por coordenadas (CMM) solo puede medir las características a las que tiene acceso su sonda y no puede sustituir a la inspección del paso interno.
5. ¿Qué se debe hacer cuando los orificios que se cruzan no coinciden en el lugar correcto?
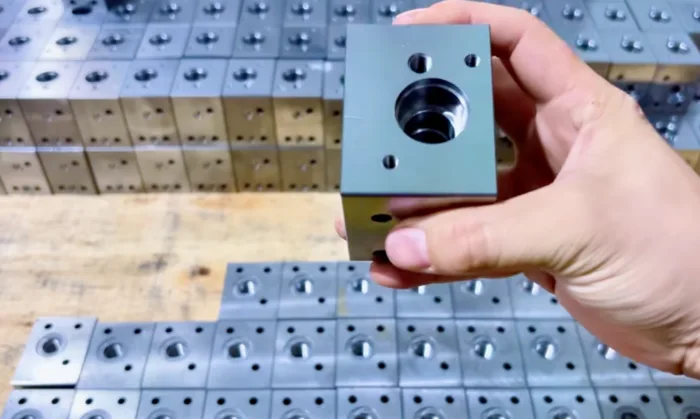
Los orificios que se cruzan conectan conductos internos que discurren en diferentes direcciones. Las prioridades de mecanizado incluyen no solo la posición de los orificios, sino también la profundidad de taladrado, el punto de intersección y el espesor restante de la pared.
Unas coordenadas de orificio incorrectas, una desviación de la herramienta o una profundidad programada incorrecta pueden impedir que los conductos se conecten entre sí. Una profundidad de taladrado excesiva puede perforar un circuito adyacente y provocar fugas internas entre conductos.
Antes de la programación, se deben comprobar todas las trayectorias de taladrado con respecto al modelo 3D. Deben definirse claramente la dirección de entrada, la profundidad de mecanizado, el punto de intersección y la ubicación del tapón de proceso.
También debe comprobarse el espesor mínimo restante de la pared entre los conductos. Este requisito debe determinarse en función del estado del material, la presión de trabajo, la presión máxima y la carga cíclica. Un espesor de pared insuficiente reduce la capacidad de resistencia a la presión y aumenta el riesgo de fisuras por fatiga.
El mecanizado CNC multieje permite realizar patrones de orificios en diferentes direcciones con menos cambios de configuración. Esto ayuda a reducir los errores de transferencia de puntos de referencia, aunque sigue siendo necesario revisar la longitud y la rigidez de la herramienta, así como el acceso para su inspección.
Tras el mecanizado, deben verificarse por separado los circuitos conectados y los circuitos aislados. La tolerancia posicional de los orificios y la coaxialidad pueden comprobarse comparándolas con una referencia del proyecto de entre 0,02 y 0,05 mm. La tolerancia real depende del diámetro del orificio, su profundidad y la estructura del paso.
El electroerosión por hilo es adecuado para perfiles pasantes, ranuras estrechas y ciertas formas irregulares en materiales conductores de la electricidad. No puede sustituir al taladrado convencional para la realización de conductos internos cerrados.
6. ¿Qué se debe hacer cuando las cavidades de las válvulas de cartucho y los orificios de precisión se salen de las tolerancias?
La cavidad de una válvula de cartucho suele contener orificios escalonados, orificios guía, roscas y elementos de estanqueidad. Cualquier error dimensional local puede afectar a la instalación, el funcionamiento y el rendimiento de estanqueidad de la válvula.
Entre los problemas más habituales se encuentran un diámetro interior fuera de tolerancia, una profundidad de escalón incorrecta y una coaxialidad insuficiente. Un ángulo incorrecto del cono de sellado también puede provocar fugas. El desgaste de la herramienta puede provocar cambios graduales en las dimensiones durante la producción en serie.
Antes del mecanizado, es necesario confirmar el modelo de la válvula de cartucho y las especificaciones de la cavidad. El perfil interno no puede deducirse únicamente a partir del tamaño de la rosca externa. Las diferentes marcas y series de productos pueden utilizar geometrías de cavidad distintas.
Las cavidades de las válvulas se mecanizan normalmente con herramientas de forma específicas o mediante mandrinado CNC. Los orificios de guía de precisión pueden mandrinarse, escariarse o pulirse. El proceso depende del diámetro del orificio, la coaxialidad y los requisitos de superficie.
Durante la producción se debe establecer un control de la vida útil de las herramientas. El diámetro interior, la profundidad, la ubicación del sellado y las roscas deben inspeccionarse durante la verificación del primer artículo y la producción en serie. Cuando sea necesario, utilice un calibre de cavidad específico o la propia válvula para verificar el montaje.
Para algunos orificios de precisión y superficies de sellado, se puede utilizar un rango de referencia de Ra 0,4-1,6 μm durante la revisión del proceso. El valor final debe cumplir con las especificaciones de la válvula y el plano del cliente.
7. ¿Por qué se producen fugas en las roscas de los orificios y en las superficies de sellado?
Las conexiones hidráulicas cumplen funciones tanto de conexión como de estanqueidad. Una especificación incorrecta de la rosca, una profundidad efectiva insuficiente o daños en la superficie de sellado pueden provocar fugas.
Las conexiones BSPP, NPT, SAE de rosca recta con junta tórica y las conexiones métricas utilizan estructuras de sellado diferentes. No se pueden intercambiar basándose únicamente en el diámetro nominal.
Las conexiones NPT se sellan principalmente mediante la interferencia de la rosca cónica y el sellador de roscas especificado. Las conexiones SAE de rosca recta con junta tórica se sellan con una junta tórica. Las conexiones BSPP pueden utilizar una junta adherida, una junta tórica o un sellado por contacto, dependiendo del diseño de la conexión.
Las roscas de los orificios pueden fabricarse mediante roscado CNC o fresado de roscas. El fresado de roscas es adecuado para tamaños más grandes, piezas de gran valor y aplicaciones que requieren un control preciso de la profundidad de la rosca.
Se deben controlar el tamaño del macho de roscar, el paso y la profundidad efectiva de la rosca. El chaflán de entrada y la perpendicularidad de la rosca también deben ajustarse a lo indicado en el plano. La rosca terminada debe inspeccionarse con el calibre de rosca correspondiente.
Las ranuras para juntas tóricas requieren un control preciso del ancho, la profundidad y los radios de las esquinas. La abertura de la ranura debe estar libre de aristas afiladas y rebabas que puedan dañar la junta.
Las superficies de sellado deben estar libres de marcas pronunciadas de herramientas, daños por impacto y hendiduras localizadas. Asimismo, deben definirse las zonas que deben enmascararse antes del tratamiento de la superficie. La acumulación de recubrimiento puede alterar el ajuste de la rosca, las dimensiones de la cavidad de la válvula y las condiciones de sellado.
8. ¿Cómo se eliminan las rebabas de los orificios internos que se cruzan?
Cuando una broca perfora otro conducto, se forman fácilmente rebabas a lo largo del borde de la intersección. Estas rebabas suelen encontrarse en el interior del bloque colector y son difíciles de alcanzar con herramientas convencionales.
Las rebabas sueltas pueden contaminar el líquido hidráulico, obstruir los orificios dosificadores o rayar las superficies de sellado. En casos graves, pueden provocar que las válvulas proporcionales o servo se atasquen.
En los puntos de fácil acceso, se debe utilizar en primer lugar una herramienta CNC para biselar el reverso o una herramienta específica para desbarbar orificios transversales. El desbarbado mecánico permite un mejor control sobre la ubicación y la cantidad de material que se retira.
El mecanizado por flujo abrasivo se puede utilizar para orificios complejos que se cruzan. El proceso utiliza un medio que contiene abrasivos para dar acabado a los bordes internos y es adecuado para conductos a los que las herramientas de corte no pueden acceder directamente.
El mecanizado por flujo abrasivo no es obligatorio para todos los bloques colectores. Antes de su uso, deben evaluarse el diámetro del orificio, el radio de borde deseado y la retirada de material permitida. Los orificios de dosificación pequeños y los orificios restrictores deben protegerse contra un agrandamiento involuntario.
Es imprescindible eliminar todo el material abrasivo residual tras el tratamiento. Las intersecciones desbarbadas deben examinarse con un boroscopio industrial. Los circuitos críticos también requieren un lavado dirigido y una comprobación de la continuidad.
9. ¿Por qué quedan restos después de la limpieza?
El hecho de que el exterior esté limpio no significa que el interior de un bloque colector cumpla con el nivel de limpieza especificado. Pueden quedar pequeñas partículas en agujeros ciegos, raíces de roscas, extremos de orificios profundos y conductos que se cruzan.
Entre los contaminantes pueden figurar virutas de CNC, abrasivos de desbarbado, productos de limpieza y residuos de tratamientos superficiales. Por lo general, el soplado con aire comprimido por sí solo no basta para eliminar estos contaminantes de forma sistemática.
El proceso de limpieza debe diseñarse en función de la geometría del conducto. Entre los métodos habituales se incluyen el lavado a presión dirigido, la circulación de fluido filtrado y la limpieza por ultrasonidos. La limpieza por ultrasonidos puede utilizarse como proceso complementario, pero no puede sustituir al lavado dirigido de los orificios profundos.
Los bloques de conductos complejos deben limpiarse circuito por circuito. Invertir la dirección del lavado ayuda a eliminar las partículas atrapadas en zonas ocultas. Tras la limpieza, utilice aire comprimido limpio o el método de secado especificado.
La limpieza no puede evaluarse únicamente mediante una inspección visual. Cuando el cliente haya establecido unos requisitos concretos, se debe medir el tamaño de las partículas, el recuento de partículas o la masa de contaminantes residuales.
Una vez cumplidos los requisitos de limpieza, se deben sellar inmediatamente todos los orificios. Las superficies de sellado y las roscas de precisión también deben protegerse por separado para evitar la contaminación secundaria durante el almacenamiento y el transporte.
10. ¿Qué se debe hacer cuando falla una prueba de presión de comprobación o de fugas?
Un bloque distribuidor hidráulico puede presentar fugas externas o entre circuitos internos. Las fugas internas entre puertos suelen ser más difíciles de localizar.
Entre las causas más comunes se encuentran la intersección involuntaria de los conductos, un espesor de pared restante insuficiente y el fallo del tapón de proceso. Las roscas dañadas, las superficies de sellado defectuosas y las grietas en el material también pueden provocar fugas.
Antes de realizar las pruebas, comprueba el esquema hidráulico, la ubicación de los tapones de proceso y los puertos de prueba. También deben confirmarse con antelación el método de aislamiento del circuito y el medio de prueba.
Una prueba de presión de comprobación y una prueba de fugas tienen fines distintos. Una prueba de presión de comprobación verifica la integridad estructural. Una prueba de fugas comprueba el estado de las juntas y el aislamiento de los circuitos.
La presión de ensayo, la velocidad de presurización y el tiempo de mantenimiento deben cumplir con la especificación de ensayo aprobada. Asimismo, debe definirse de antemano la tasa de fuga admisible. Un único parámetro general no puede sustituir a los requisitos de cada proyecto.
Cuando se detecte un resultado anómalo, lo primero es distinguir entre una fuga externa y una fuga interna entre puertos. A continuación, inspeccione los puertos, los tapones de proceso, las superficies de sellado y los circuitos aislados.
Solo se podrán reparar los defectos aprobados tras una revisión técnica. Las grietas, las intersecciones no deseadas de circuitos y un espesor de pared restante insuficiente suelen ser motivo de rechazo. Las reparaciones mediante soldadura deben contar con una aprobación formal y realizarse siguiendo procedimientos de soldadura y revalidación homologados.
¿Cómo se puede lograr un mecanizado CNC estable de los bloques de distribuidores hidráulicos?
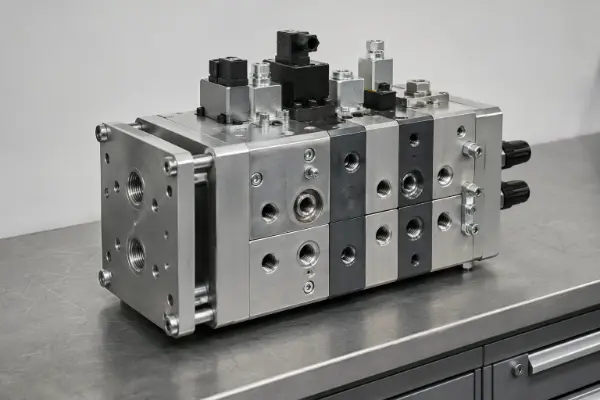
La producción estable de bloques de distribuidores hidráulicos requiere un proceso completo de fabricación y verificación. Es necesario comprobar el material, los conductos internos y las interfaces de las válvulas durante la fase de diseño para la fabricación (DFM), en lugar de confiar únicamente en la inspección final para detectar posibles problemas.
Durante el mecanizado CNC es necesario establecer un sistema de referencia común. El fresado de seis caras, el taladrado profundo, el mandrinado de cavidades de válvulas y el mecanizado de roscas en orificios deben mantener relaciones posicionales coherentes.
Tras el mecanizado, es necesario realizar el desbarbado interno, la limpieza y el taponado de los orificios. La inspección final debe abarcar las dimensiones, la continuidad de los conductos, el aislamiento de los circuitos y la limpieza de los componentes.
Las piezas sometidas a presión deben someterse a ensayos de presión de prueba y de estanqueidad de acuerdo con un plan aprobado. Las condiciones de ensayo deben corresponder a las condiciones reales de funcionamiento y a los requisitos de aceptación del cliente.
Para presupuesto, es recomendable facilitar planos en 2D, modelos en 3D y el esquema hidráulico. También deben especificarse los modelos de válvulas, la presión de trabajo, la presión máxima, el caudal y el fluido. El material, la cantidad, el tratamiento superficial y las normas de inspección son igualmente importantes.
Disponer de información técnica completa permite detectar a tiempo los riesgos de fabricación. Además, reduce los cambios en el diseño y las repeticiones de mecanizado, al tiempo que mejora la fiabilidad del sistema hidráulico.