El A36 es un acero estructural al carbono económico, soldable y de fácil adquisición.
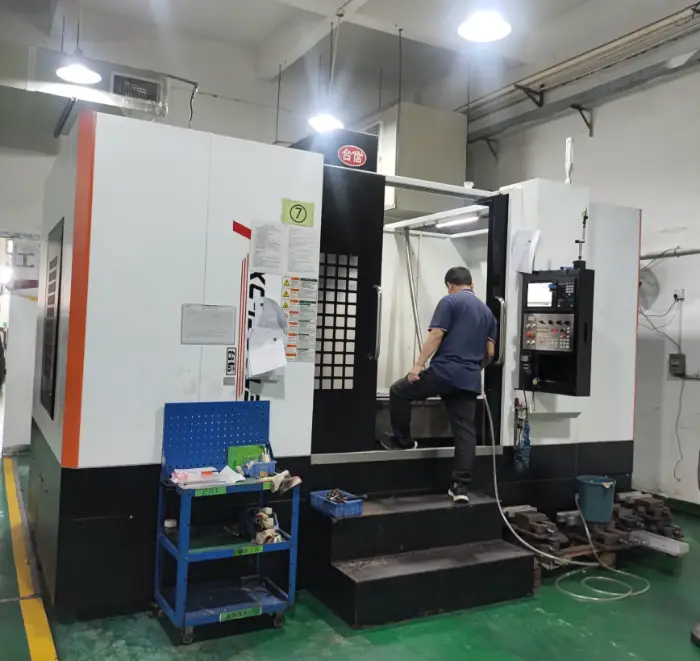
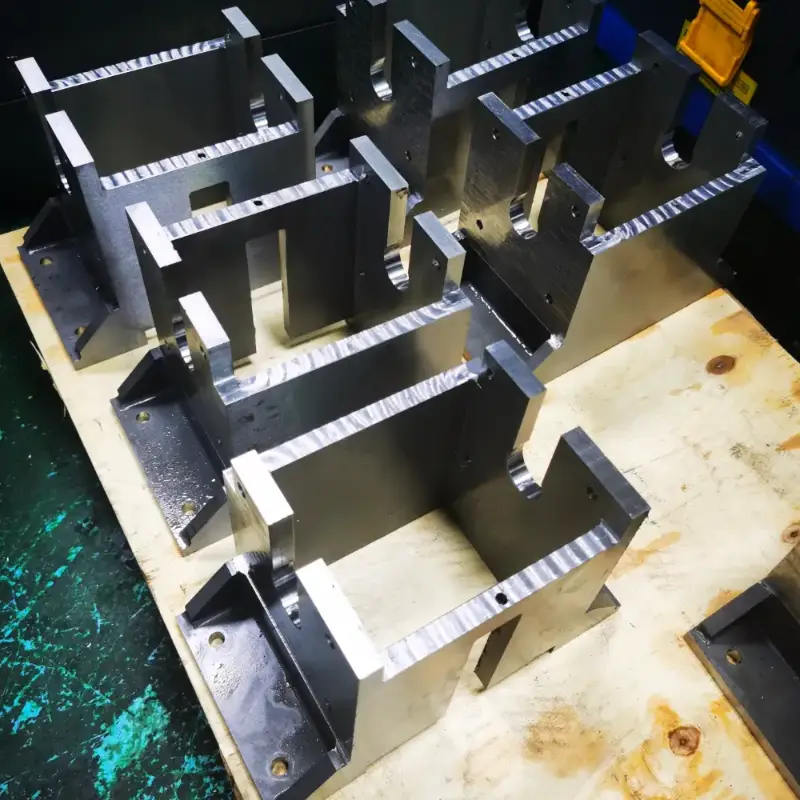
Se utiliza habitualmente para bases de máquinas, placas de montaje, soportes, bastidores y conjuntos soldados en general. Además, permite llevar a cabo procesos de fabricación que combinan el corte, la soldadura y el mecanizado CNC localizado.
Para los profesionales dedicados a la adquisición de piezas a medida, comprender “qué es el acero A36” es solo el primer paso. La forma del material, el espesor, las tolerancias dimensionales, el estado de la superficie, el margen de mecanizado y la documentación de inspección influyen en la calidad y el coste de las piezas.
El A36 es adecuado para piezas estructurales sometidas a cargas medias y en las que el coste es un factor determinante. Los componentes que requieren una alta resistencia al desgaste, una dureza elevada, resistencia al impacto a bajas temperaturas o certificación para servicio a presión necesitan materiales específicos para cada finalidad.
¿Qué es el acero A36?
El A36 es un acero estructural al carbono suministrado conforme a la norma ASTM A36/A36M. La norma abarca chapas, barras y perfiles de acero de calidad estructural.
El A36 es adecuado para:
- Estructuras soldadas;
- Bolted structures(such as flange bolt);
- Estructuras remachadas;
- Componentes mecánicos generales;
- Edificios y estructuras de apoyo industrial.
El A36 es un acero con bajo contenido en carbono, pero no es un término genérico que abarque todos los aceros con bajo contenido en carbono. Se trata de un grado de material específico de la norma ASTM con requisitos definidos en cuanto a propiedades mecánicas.
La letra “A” indica que la especificación pertenece a la categoría de especificaciones de materiales ferrosos de la ASTM. El número “36” corresponde a un límite elástico mínimo de 36 ksi, es decir, aproximadamente 250 MPa.
La norma A36 se acepta principalmente por sus propiedades mecánicas. Los límites de la composición química varían en función de la forma del producto y del espesor del material. Los documentos de adquisición deben indicar la norma aplicable, el espesor del material y el informe de ensayo de fábrica requerido. Ámbito de aplicación de la norma ASTM A36/A36M
¿Cómo se fabrica y se suministra el acero A36?
El acero A36 se fabrica mediante procesos de fundición, ajuste químico, colada continua y laminación en caliente. Los productos acabados se suministran en forma de chapas, barras y perfiles estructurales.
Entre las formas habituales de suministro se incluyen:
- Chapa laminada en caliente;
- Placa templada;
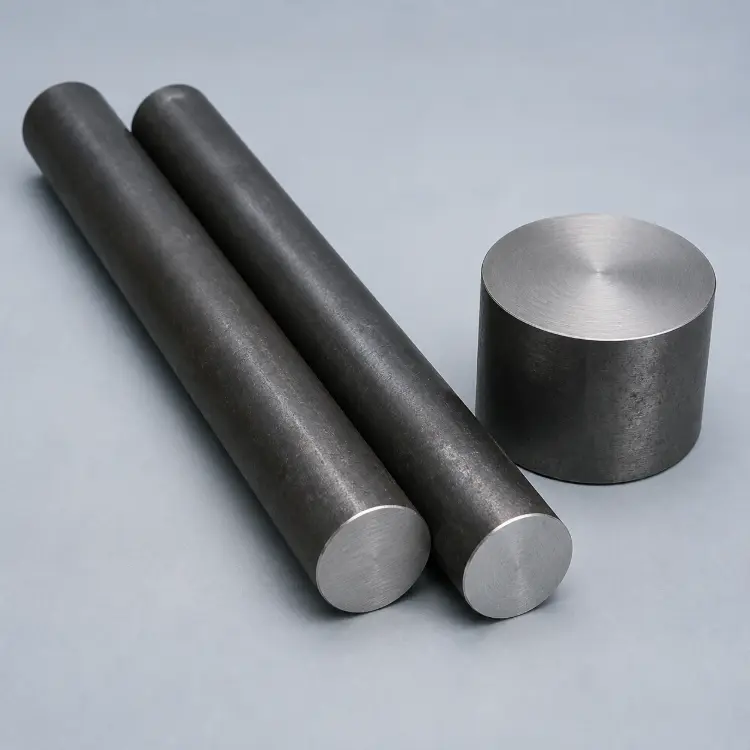
- Barra plana, barra redonda y barra cuadrada;
- Ángulos y perfiles;
- Piezas en bruto cortadas con sierra;
- Piezas en bruto cortadas con soplete o con plasma;
- Piezas en bruto precortadas según el perfil de la pieza.
El acero A36 laminado en caliente presenta cascarilla de laminación en su superficie. Estas características lo hacen adecuado para la fabricación estructural en general, pero no puede utilizarse directamente como superficie de montaje de precisión, superficie de sellado o sustrato para recubrimientos.
La norma A36 no es la especificación predeterminada para todos los productos de acero al carbono. Los tubos estructurales suelen cumplir la norma ASTM A500. Las tuberías de acero cumplen la norma ASTM A53. Los perfiles estructurales modernos de brida ancha se suministran mayoritariamente según la norma ASTM A992.
Se debe seleccionar la norma adecuada para el tipo de materia prima requerido.
¿Qué medidas estándar hay disponibles para la materia prima A36?
La norma ASTM A36/A36M define las prestaciones del material, pero no establece un conjunto único y universal de medidas estándar.
“En el mercado, el término ”tamaños estándar» hace referencia a las dimensiones que suelen tener en stock las fábricas y los centros de servicios metalúrgicos. La variedad de productos en stock varía según la región.
Tamaños habituales de la materia prima A36
| Formulario | Dimensiones de la sección transversal (mm) | Ancho × Longitud / Longitud de la pieza |
|---|---|---|
| Placa de acciones ordinarias | 4.8–50.8 | 1219 × 2438 – 1524 × 3048 mm |
| Placa de laminación | 4.78–152 | 1500–3350 × 3050–25910 mm |
| Placa templada | 2.54–15.9 | 1200–2400 × 1800–18300 mm |
| Barra plana | 3,18–76,2 × ≤304,8 | 6,1 m |
| Barra redonda | Ø3,18–304,8 | 6,1 m |
| Barra cuadrada | 6.35×6.35–101.6×101.6 | 6,1 m |
| Ángulos/perfiles | Por designación de sección | 6–18,3 m |
A modo de ejemplo, SSAB indica que el rango de espesores de la chapa laminada A36 oscila entre 4,78 y 152 mm. Las anchuras disponibles van de 1.500 a 3.350 mm, y las longitudes, de 3.050 a 25.910 mm. Dimensiones de la chapa A36 de SSAB
Estas cifras representan la capacidad de suministro de las fábricas o los centros de servicio. No se trata de tamaños de stock universales establecidos por la ASTM.
¿Cómo influyen las dimensiones de la materia prima en el mecanizado?
El espesor de la pieza en bruto debe tener en cuenta:
- Escoria de laminación;
- Bisel de corte térmico;
- Material afectado por el calor;
- Margen de sujeción de la pieza;
- Margen de desbaste;
- Margen de mecanizado de acabado.
Si se pide una pieza en bruto con el mismo grosor que la pieza acabada, no queda margen suficiente para el mecanizado.
Los componentes de chapa de gran tamaño también requieren un control de planitud a la recepción. La chapa laminada en caliente estándar no puede utilizarse directamente como superficie de montaje de precisión.
Las piezas de forma irregular deben anidarse antes de realizar el pedido de material. Un anidamiento eficiente reduce los residuos.
Las chapas de grosor y anchura extraordinarios, así como las de longitud no estándar, requieren su fabricación en laminadora. Estos materiales tienen plazos de suministro más largos y mayores costes de transporte.
Las tolerancias de las chapas A36 en cuanto a espesor, anchura, longitud y planitud se rigen por la norma ASTM A6/A6M. Requisitos generales de la norma ASTM A6/A6M
¿Cuál es la composición química del acero A36?
El A36 está compuesto principalmente por hierro. También contiene carbono, manganeso, silicio, fósforo y azufre.
Composición química del acero A36
Unidad: %
| C | Mn | P | S | Si | Cu* |
|---|---|---|---|---|---|
| 0.25–0.29 | 0.80-1.20 | ≤0,040 | ≤0,050 | ≤0,40 | ≥0,20 |
Los valores de carbono que figuran en la tabla representan los límites máximos de contenido para distintos espesores de material. Los requisitos de manganeso y silicio también varían en función del espesor.
Cu ≥ 0,201 TP3T Se aplica únicamente cuando en los documentos de compra se especifica acero con contenido en cobre. No se puede dar por sentado que la norma A36 contenga esta cantidad de cobre.
Las propiedades químicas del material deben confirmarse mediante el certificado de análisis (MTR). El MTR también debe incluir el número de cal, el límite elástico, la resistencia a la tracción y el alargamiento. Requisitos de composición de las chapas A36
Propiedades mecánicas y físicas del acero A36
El valor fundamental del A36 es su rendimiento estructural mínimo definido. Los diseñadores utilizan el límite elástico y la resistencia a la tracción para determinar las dimensiones de las piezas y los coeficientes de seguridad.
Propiedades del acero A36
| Propiedad | Valor |
|---|---|
| Límite elástico (MPa) | ≥250 (≤200 mm); ≥220 (>200 mm) |
| Resistencia a la tracción (MPa) | 400–550 |
| Elongación (%) | 20–23 |
| Módulo de elasticidad (GPa) | 200 |
| Módulo de cizallamiento (GPa) | 79 |
| Coeficiente de Poisson | 0.26 |
| Densidad (g/cm³) | 7.85 |
| Coeficiente de dilatación térmica (µm/m·°C) | 11.7 |
| Conductividad térmica (W/m·K) | 50–52 |
El límite elástico define la tensión a la que comienza la deformación permanente. El acero A36 con un espesor igual o inferior a 200 mm tiene un límite elástico mínimo de 250 MPa. El valor mínimo se reduce a 220 MPa para materiales con un espesor superior a 200 mm.
La resistencia a la tracción representa la tensión máxima a la que puede someterse el material antes de romperse. El acero A36 tiene un rango de resistencia a la tracción de 400 a 550 MPa.
El módulo de elasticidad determina la rigidez estructural. Sustituir el A36 por un acero convencional con mayor límite elástico no aumenta directamente la rigidez si se mantiene la misma geometría. Para aumentar la rigidez es necesario modificar el espesor de la chapa, la profundidad de la sección, el armadura o la ubicación de los apoyos.
La norma ASTM A36 no establece una dureza fija como requisito principal de aceptación. Las piezas expuestas al desgaste o a la fatiga por contacto deben cumplir un rango de dureza específico o estar fabricadas con un material diferente, como el 1045, el 4140 o un acero específico resistente al desgaste.
¿Es el A36 adecuado para aplicaciones sometidas a impactos a baja temperatura?
La especificación básica A36 no incluye automáticamente un rendimiento garantizado frente a impactos a baja temperatura.
Los documentos de compra relativos a estructuras sometidas a bajas temperaturas, a cargas de impacto, de elevación y de importancia crítica para la seguridad deben especificar la realización de ensayos de impacto Charpy con muesca en V.
Los documentos deben definir:
- Temperatura de ensayo;
- Energía mínima de impacto;
- Orientación de la muestra;
- Ubicación de la muestra;
- Criterios de aceptación.
Un informe de resistencia a la tracción a temperatura ambiente no puede sustituir a los ensayos de impacto a baja temperatura.
¿Cuáles son las ventajas del acero A36?
Menor coste
El A36 se produce en grandes cantidades y cuenta con una cadena de suministro consolidada. Las chapas y los perfiles estructurales se pueden adquirir fácilmente.
El A36 ofrece un bajo coste de material para placas base de gran tamaño, bastidores y estructuras soldadas.
Buena soldabilidad
El A36 tiene un contenido en carbono relativamente bajo. Es apto para los procesos habituales de soldadura por arco.
Un procedimiento de soldadura homologado permite obtener uniones fiables y controlar la aparición de grietas y deformaciones.
Capacidad de corte y conformado
A36 es compatible con:
- Corte con sierra;
- Corte por láser;
- Corte por plasma;
- Corte con soplete;
- Corte por chorro de agua;
- Plegado con prensa plegadora;
- Curvado con rodillos.
Amplia variedad de formas de materias primas
El A36 está disponible en forma de chapa, barra plana, barra redonda, barra cuadrada y perfiles estructurales.
Elegir una pieza en bruto que se acerque a la geometría final reduce el tiempo de mecanizado y el desperdicio de material.
Apoyo a la fabricación combinada
Las piezas de gran tamaño pueden cortarse y soldarse en primer lugar. A continuación, pueden mecanizarse con precisión las superficies de montaje, la ubicación de los orificios y los elementos de referencia.
Este proceso es adecuado para bases de equipos, bastidores y grandes estructuras de soporte.
¿Cuáles son las limitaciones del acero A36?
El A36 tiene un ámbito de aplicación definido. Entre sus principales limitaciones se incluyen:
- Las superficies sin protección se oxidan;
- No admite materiales de alta dureza;
- Resistencia al desgaste limitada;
- Las superficies laminadas en caliente presentan cascarilla de laminación;
- No es apto para el templado completo;
- El comportamiento durante el mecanizado varía de un lote a otro;
- Las especificaciones básicas no garantizan el comportamiento frente a impactos a bajas temperaturas;
- No es un material habitual para recipientes a presión;
- No es adecuado para husillos de precisión ni para engranajes sometidos a grandes cargas.
En las piezas que requieran dureza, resistencia al desgaste o capacidad de respuesta al tratamiento térmico, se debe utilizar acero 1045, 4140 o acero específico resistente al desgaste.
Las piezas que se utilicen en entornos corrosivos deben ser de acero inoxidable o de acero A36 y contar con un sistema de protección contra la corrosión diseñado específicamente para ello.
¿Es el acero A36 adecuado para el mecanizado CNC?
La A36 admite fresado, torneado, taladrado, roscado y molienda.
Es adecuado para:
- Placas de base para máquinas;
- Placas de montaje;
- Placas de conexión;
- Placas de sujeción;
- Placas de fijación;
- Soportes grandes;
- Estructuras soldadas que requieren un mecanizado de acabado.
El principal reto del mecanizado no es la alta dureza. Proviene de la cascarilla de laminación, los bordes con acumulación de material, los bordes de corte térmico y las tensiones residuales.
Retos y soluciones para el mecanizado CNC del acero A36
| Desafío | Efecto | Solución |
|---|---|---|
| Escoria de laminación | Desgaste, astillamiento de los bordes | Chispeo, pasada de desbaste profundo |
| Borde reforzado | Desgarros, variaciones dimensionales | Herramientas afiladas, flujo estable de líquido refrigerante |
| Fichas largas | Tool wrapping, poor evacuation | Chipbreaker, feed adjustment |
| Heat-to-heat variation | Load and tool-life variation | MTR, same-heat production |
| Thermal-cut edge | Uneven hardness | Machining allowance |
| Tensión residual | Warping, flatness error | Symmetrical roughing, stress relief |
| Clamping distortion | Error after unclamping | Multi-point support, controlled clamping |
| Welding shrinkage | Hole and datum displacement | Post-weld machining |
| Burrs and sharp edges | Assembly and coating defects | Chamfering, deburring |
Removing Hot-Rolled Mill Scale
Hot-rolled mill scale is hard and uneven. Tools wear quickly when they rub along the scaled surface.
The roughing depth should cut beneath the scale. Precision parts can also be sandblasted or shot-blasted before machining.
Controlling Built-Up Edge
A36 is a low-carbon steel. Material adheres to the cutting edge when the tool is dull.
Built-up edge causes surface tearing and dimensional variation. A sharp, positive-rake carbide tool and stable coolant flow reduce this problem.
Controlling Distortion in Large Plates
Large steel plates contain rolling residual stress. Removing a large amount of material from one side causes warping.
Precision baseplates should follow this machining sequence:
- Inspect blank thickness and flatness;
- Remove mill scale and cutting residue;
- Establish the initial machining datum;
- Rough-machine both sides symmetrically;
- Leave uniform stock;
- Release clamping stress;
- Realign the workpiece;
- Finish-machine mounting surfaces and hole patterns;
- Complete deburring and inspection;
- Apply corrosion protection to non-machined surfaces.
Machining Critical Datums After Welding
Welding shrinkage changes hole locations, mounting surfaces, and overall dimensions.
Final mounting surfaces, locating holes, and guide surfaces should be machined after the main welding operations. Drawings should also distinguish between pre-weld and post-weld dimensions.
Cutting, Forming, and Welding A36 Steel
Corte por láser
Laser cutting is suitable for thin and medium plate and complex profiles. It produces a narrow kerf and consistent dimensions.
Plasma Cutting
Plasma cutting is suitable for medium-thickness plate. It provides high productivity, but the cut develops taper and a heat-affected zone.
Flame Cutting
Flame cutting is suitable for thick plate and large blanks. The cut edge requires machining allowance.
Corte por chorro de agua
Waterjet cutting does not create a significant heat-affected zone. It is suitable for components sensitive to cutting heat.
Bending and Forming
A36 has good ductility. The minimum bend radius must be determined from plate thickness, rolling direction, and die opening.
Thick-plate bending requires confirmation of elongation, machine tonnage, and bend direction.
Soldadura
A36 supports MIG, TIG, flux-cored arc welding, and shielded metal arc welding.
Thick plate, highly restrained joints, and low-temperature welding require a formal WPS.
The following must be removed before welding:
- Escoria de laminación;
- Oil;
- Moisture;
- Coatings;
- Cutting residue.
Preheat temperature must be determined from carbon equivalent, plate thickness, and joint restraint. Large weldments also require controlled welding sequences and shrinkage direction.
Can A36 Steel Be Heat-Treated?
A36 is supplied in a hot-rolled condition. It is not a typical engineering steel designed to achieve high strength through quenching and tempering.
Through hardening does not produce uniform high hardness in A36. Parts requiring high hardness and wear resistance should use 1045, 4140, or dedicated wear-resistant steel.
Heat treatment applied to A36 parts mainly includes:
Stress Relief
Stress relief is used for heavy weldments and parts that undergo extensive material removal. It reduces residual stress and subsequent distortion.
Normalización
Normalizing improves microstructural uniformity in selected parts. Material properties and dimensions must be reverified after treatment.
Localized Surface Hardening
Localized surface hardening applies only to verified, application-specific structures. It does not convert A36 into a standard wear-resistant steel.
What Surface Treatments Are Common for Custom A36 Parts?
A36 does not provide long-term corrosion protection without a coating. Surface treatment should be selected according to the environment, appearance, dimensional accuracy, and maintenance interval.
Sandblasting or Shot Blasting
Sandblasting and shot blasting remove mill scale, rust, and welding contamination.
They provide a uniform substrate for coating, but they do not provide long-term corrosion resistance by themselves.
Industrial Painting
Industrial painting uses primers and topcoats to separate the steel from moisture and oxygen.
It is suitable for machine bases, equipment frames, and large weldments. The coating system must match indoor, outdoor, humid, and salt-exposure conditions.
Recubrimiento en polvo
Powder coating forms a uniform and durable decorative layer.
It is suitable for equipment frames, brackets, and protective components. Threads, grounding points, and precision mating surfaces require masking.
Galvanizado por inmersión en caliente
Hot-dip galvanizing is suitable for outdoor brackets, platforms, and guardrails.
The design must include vent and drain holes. Large weldments also require an assessment of heat-related galvanizing distortion.
Galvanoplastia de zinc
Zinc electroplating produces a thin, uniform coating.
It is suitable for small brackets, connection parts, and CNC-machined components. Its outdoor service life is shorter than that of hot-dip galvanizing.
Óxido negro
Óxido negro improves appearance and provides short-term rust protection.
It must be used with protective oil. The treatment is suitable for indoor fixtures and small mechanical parts.
Fosfatado
Phosphating improves coating adhesion and also works with rust-preventive oil.
It is commonly used on automotive brackets, fastening components, and industrial parts.
Niquelado químico
Electroless nickel plating improves corrosion resistance, surface hardness, and coating uniformity.
It is suitable for precision brackets, locating parts, and functional mechanical components. Drawings must specify coating thickness and include dimensional compensation.
Precision Grinding or Mechanical Polishing
Precision grinding and polishing improve flatness, roughness, and fit.
They do not replace corrosion-protective coatings. Finished parts still require rust protection.
Aceite anticorrosivo
Rust-preventive oil is suitable for blanks, semi-finished parts, and short-term storage.
It cannot serve as a long-term outdoor protection system.
What Custom Parts Can Be Made From A36 Steel?
A36 is suitable for large, weldable, medium-load, and cost-sensitive structural components.
| Industria | Piezas comunes | Related Equipment |
|---|---|---|
| Automatización industrial | Baseplates, mounting plates, brackets, fixture plates | Production lines, assembly and inspection equipment |
| Machine tools | Frames, bases, support plates | Lathes, mills, grinders |
| Robótica | Bases, column connection plates, fence brackets | Handling and welding robots |
| Construction machinery | Reinforcement plates, connection plates, mounting brackets | Excavators, loaders |
| Agricultural machinery | Frames, mounting blocks, protective structures | Harvesters, tractor attachments |
| Material handling | Frames, bearing plates, guide brackets | Belt and roller conveyors |
| Mining equipment | Bases, support frames, connection parts | Screening and conveying equipment |
| Equipamiento energético | Skid bases, cabinet brackets, mounting plates | Pump packages, generator support equipment |
| Transporte | Platforms, structural brackets, manufacturing fixtures | Commercial vehicles, maintenance equipment |
| Construction fabrication | Gusset plates, embed plates, reinforcement plates | Steel structures, industrial platforms |
A36 is not suitable for direct use in:
- Gear tooth surfaces;
- High-speed precision spindles;
- Wear liners;
- Rolling-bearing components;
- High-pressure components;
- Uncoated marine parts.
When Should A36 Steel Be Selected?
A36 is suitable under the following conditions:
- The part is exposed mainly to static or general structural loads;
- Cutting, bending, and welding are required;
- The part is large;
- Critical areas require localized CNC machining;
- Corrosion protection can be applied;
- Material and manufacturing costs are important;
- High hardness and wear resistance are not required.
Other materials should be selected for the following requirements:
| Requisito | Material Direction |
|---|---|
| Higher yield strength | A572 Grade 50 |
| Precision shafts and pins | Cold-drawn 1018 |
| Heat treatment and wear resistance | 1045, 4140 |
| Severe corrosion | Acero inoxidable |
| Reducción de peso | Aluminum alloy |
| Low-temperature impact service | Steel with specified impact properties |
| Pressure equipment | Pressure-service material |
Can A36 Be Directly Replaced With Other Grades?
S235JR, Q235B, SS400, and CSA G40.21 44W are often compared with A36.
These materials are not unconditional equivalents. They follow different standards, test methods, and acceptance requirements.
The following must be compared before substitution:
- Yield strength;
- Tensile strength;
- Chemical composition;
- Espesor del material;
- Elongation;
- Impact performance;
- Welding requirements;
- Dimensional tolerances;
- Inspection documentation;
- Project regulations.
When a drawing specifies ASTM A36/A36M, the supplier must not change the material without approval.
How Should A36 Parts Be Maintained?
Inspect the Coating Regularly
Edges, welds, openings, and areas around fasteners require close attention.
When coating damage is found, rust must be removed and the coating repaired.
Keep Surfaces Clean
Dust, salt, cutting fluids, and chemical residues should be removed promptly.
Drain holes and ventilation paths must remain clear.
Protect Machined Surfaces
Mounting surfaces, locating surfaces, and guide surfaces should be protected with rust-preventive oil.
Additional dust and moisture protection is required during equipment shutdown.
Lubricate Moving Areas
Pin holes, pivot points, and sliding-contact areas require regular lubrication.
Insufficient lubrication accelerates hole enlargement and contact-surface wear.
Inspect Welds and Fastened Connections
Vibration and cyclic loading affect welds and bolted joints.
Maintenance inspections should check for cracks, looseness, and abnormal deformation.
Evaluate Section Loss
The remaining thickness of severely corroded load-bearing parts must be measured.
Repainting cannot restore load-bearing material that has already been lost.
How Can the Cost of Custom A36 Parts Be Controlled?
Select Common Raw-Material Sizes
Use commonly stocked plate thicknesses and bar sizes.
Choose plate, flat bar, or round bar according to part geometry. This reduces material waste.
Optimize Geometry and Tolerances
Large structures can be welded and then locally finish-machined.
Tight tolerances should be limited to mounting surfaces, locating holes, and mating dimensions.
Arrange the Manufacturing Sequence Correctly
Complete cutting and major welding before machining the final datums and hole patterns.
This reduces rework caused by welding distortion.
Match the Manufacturing Process
Select laser, plasma, flame, waterjet, or saw cutting according to material thickness.
Apply surface treatment only where protection is required.
Complete a DFM Review in Advance
Confirm the material specification, machining allowance, welding sequence, and inspection requirements before production.
This reduces material scrap, design changes, and delivery delays.
What Information Is Required When Requesting a Quote for Custom A36 Parts?
A complete RFQ should include:
- Dibujos en 2D y modelos en 3D;
- ASTM A36/A36M material requirement;
- Raw-material form and thickness;
- Part quantity and annual demand;
- Dimensional and geometric tolerances;
- Weld symbols and welding standards;
- Rugosidad de la superficie;
- Surface treatment and color;
- Service temperature and corrosive environment;
- Impact and nondestructive testing requirements;
- MTR and heat-traceability requirements;
- Packaging method;
- Required delivery date.
The drawing should also identify retained cut edges and surfaces requiring machining.
How Should a Reliable Custom A36 Parts Supplier Be Selected?
Trazabilidad de los materiales
The supplier should provide the MTR, heat number, and material specification certificate.
Complete Manufacturing Capability
The manufacturing partner should coordinate cutting, Mecanizado CNC, welding, and tratamiento superficial.
Large components also require experience in workholding and distortion control.
Control de calidad
The supplier should inspect hole locations, flatness, welds, coatings, and critical dimensions.
New projects should complete first-article validation.
Revisión de ingeniería
A reliable supplier reviews the material, tolerances, machining allowance, and welding distortion.
The supplier should also provide practical manufacturing recommendations.
Clear Pricing and Lead Time
The quotation should define the scope of material, machining, welding, surface treatment, and inspection.
Material substitutions, drawing revisions, and delivery milestones must be confirmed in writing.
Get Custom A36 Part Manufacturing Advice
If your project involves A36 plate cutting, CNC machining, welding, or surface treatment, send the drawings, quantity, and delivery requirements to Weldo Machining.
The engineering review will confirm:
- Whether A36 meets the loading and environmental requirements;
- Whether stock sizes can reduce material waste;
- How much machining allowance is required on thermal-cut edges;
- Whether welding affects critical dimensions;
- Which surfaces require CNC machining;
- Whether the coating affects holes and assembly;
- Whether inspection documentation meets project requirements.
Completing these checks before finalizing the manufacturing plan and quotation reduces rework, out-of-tolerance parts, and delivery delays.
FAQ About A36 Steel
Is A36 the same as mild steel?
A36 is a mild steel, but mild steel does not refer only to A36. A36 is a specific low-carbon structural steel grade with defined ASTM performance requirements.
Does A36 steel rust easily?
Yes. Bare A36 does not provide long-term corrosion resistance. Parts require painting, powder coating, or galvanizing according to the service environment.
Is A36 steel stronger than aluminum?
The answer cannot be determined by material category alone. A36 has a higher tensile strength than 6061-T6. However, 7075-T6 is stronger than A36. A36 provides greater stiffness, while aluminum alloys provide lower weight.
What is a suitable substitute for A36 steel?
The substitute depends on the part’s function. A572 Grade 50 suits higher-strength structures. 1018 suits precision-turned parts. Parts requiring heat treatment and wear resistance should use 1045 or 4140.
What does the A stand for in A36?
The letter “A” indicates ASTM’s ferrous-material specification category. The number “36” corresponds to the minimum yield strength of 36 ksi.
What steel grades are equivalent to A36 grade steel?
S235JR, Q235B, SS400, and CSA G40.21 44W are common comparison grades, but they are not direct equivalents. Their properties, thickness ranges, impact requirements, and project standards must be reviewed before substitution.
Conclusión
El A36 es un acero estructural al carbono económico, soldable y de fácil adquisición.
It is suitable for machine bases, mounting plates, brackets, frames, and general welded assemblies. It also supports manufacturing workflows that combine cutting, welding, and localized CNC machining.
Purchasing A36 parts correctly requires more than confirming the material name. Raw-material dimensions, thickness tolerances, surface condition, machining allowance, and inspection documentation all affect quality and cost.
El A36 es adecuado para piezas estructurales sometidas a cargas medias y en las que el coste es un factor determinante. Los componentes que requieren una alta resistencia al desgaste, una dureza elevada, resistencia al impacto a bajas temperaturas o certificación para servicio a presión necesitan materiales específicos para cada finalidad.