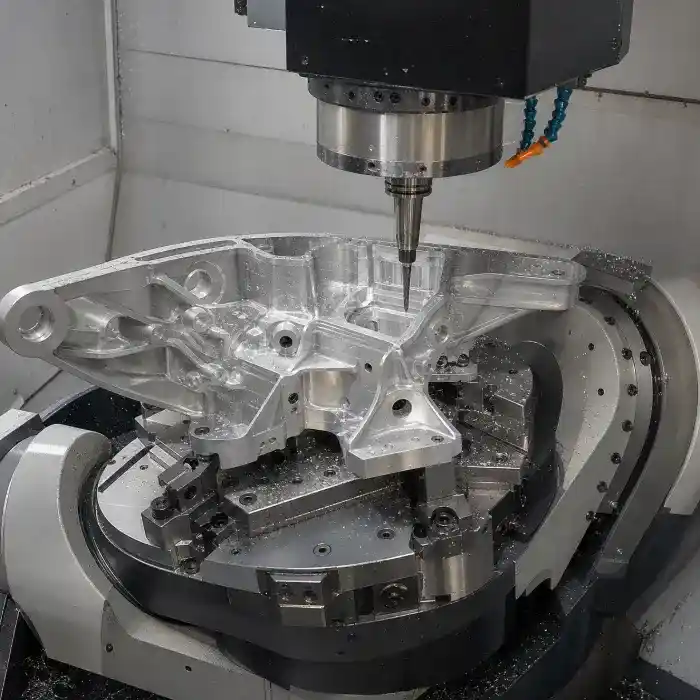
La clave para comparar 2024-T351 frente a 6061-T651 No se trata de decidir qué material es mejor. La verdadera cuestión es qué material cumple los requisitos de la pieza en cuanto a carga, estructura, uniones y entorno de uso.
- Elige el 2024-T351 para estructuras de alta resistencia, sometidas a cargas cíclicas y ligeras.
- Elige el 6061-T651 por su resistencia a la corrosión, sus propiedades de soldabilidad, su disipación del calor, su capacidad de anodizado y su rentabilidad.
Los ingenieros de materiales también deben verificar la forma del producto, el espesor de la chapa, la dirección de laminación, la deformación por mecanizado, el tratamiento superficial y la norma de aceptación. La resistencia a la tracción por sí sola no basta para tomar una decisión fiable sobre el material.
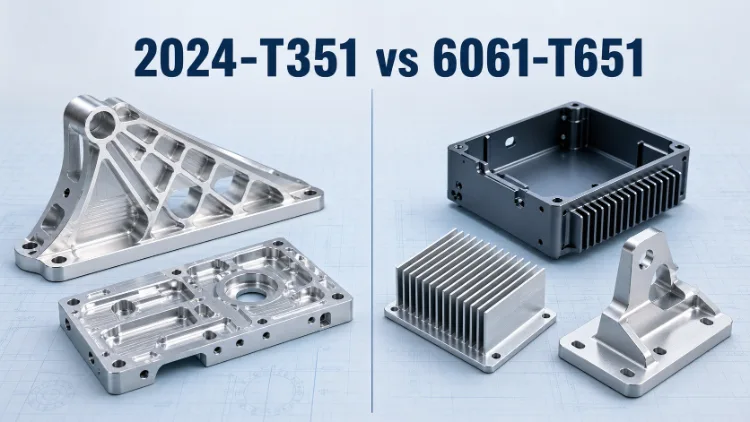
¿Qué son el 2024-T351 y el 6061-T651?
2024-T351
2024 es una aleación de aluminio Al-Cu-Mg de alta resistencia. El cobre y el magnesio constituyen su principal sistema de refuerzo, lo que confiere al material una elevada resistencia a la tracción, al límite elástico y al cizallamiento, así como un buen comportamiento frente a la fatiga.
El tratamiento térmico T351 consiste en:
- Tratamiento térmico de solución.
- Enfriamiento rápido.
- Estiramientos controlados para aliviar el estrés.
- Maduración natural a temperatura ambiente.
El 2024-T351 se utiliza para soportes sometidos a cargas elevadas, estructuras aeroespaciales, placas de unión y componentes expuestos a cargas cíclicas. Su alto contenido en cobre reduce la resistencia a la corrosión, por lo que todas las superficies mecanizadas expuestas requieren un tratamiento protector.
6061-T651
6061 Es una aleación de aluminio Al-Mg-Si susceptible de tratamiento térmico. El magnesio y el silicio forman la fase de refuerzo Mg₂Si, lo que confiere al material una resistencia moderada, una buena resistencia a la corrosión y un comportamiento estable durante la fabricación.
El tratamiento térmico T651 consiste en:
- Tratamiento térmico de solución.
- Enfriamiento rápido.
- Estiramientos controlados para aliviar el estrés.
- Envejecimiento artificial.
El 6061-T651 se utiliza para placas base de máquinas, carcasas de equipos, accesorios, colectores hidráulicos, estructuras de disipación de calor y soportes de montaje. Ofrece un buen equilibrio entre mecanizado, soldadura, acabado superficial y coste de fabricación.
Las normas T351 y T651 se aplican a las chapas laminadas. Para los productos extruidos se utilizan las normas T3511 o T6511. En los documentos de compra deben especificarse la aleación, el estado de endurecimiento y la forma del producto.
Comparación de la composición química
| Elemento | 2024 | 6061 |
|---|---|---|
| Cobre, Cu | 3.8–4.9% | 0.15–0.40% |
| Magnesio, Mg | 1.2–1.8% | 0.8–1.2% |
| Manganeso, Mn | 0.30–0.90% | ≤0.15% |
| Silicio, Si | ≤0,50% | 0.40–0.80% |
| Cromo, Cr | ≤0.10% | 0.04–0.35% |
| Zinc, Zn | ≤0.25% | ≤0.25% |
| Aluminio, Al | Saldo | Saldo |
Fuentes de datos: Datos técnicos de Kaiser 2024 y datos sobre la aleación Hydro 6061.
El 2024 se basa en el cobre y el magnesio para obtener una alta resistencia. El 6061 se basa en el magnesio y el silicio para lograr una combinación más equilibrada de resistencia, resistencia a la corrosión y soldabilidad. Estas diferencias en la composición determinan el uso que se le da a cada material.
Propiedades mecánicas clave de 2024-T351 frente a 6061-T651
La tabla que figura a continuación recoge valores típicos extraídos de los datos técnicos del fabricante para la selección de materiales de ingeniería. La aceptación del contrato debe ajustarse a la norma, al rango de espesor y a la certificación del material especificados en el plano.
| Propiedad | Valor típico para el modelo 2024-T351 | Valor típico para el 6061-T651 | Significado de la selección de materiales |
|---|---|---|---|
| Resistencia a la tracción | 469 MPa | 310 MPa | El modelo 2024 soporta mayores cargas de tracción |
| Límite elástico | 324 MPa | 276 MPa | El 2024 ofrece una mayor resistencia a la deformación permanente |
| Alargamiento | 20% | 17% | Los valores de tolerancia se ajustan al espesor de chapa especificado y a la norma |
| Dureza Brinell | 120 HB | 95 HB | El 2024 presenta una mayor dureza |
| Resistencia al cizallamiento | 283 MPa | 207 MPa | La norma 2024 es más adecuada para uniones de corte sometidas a cargas elevadas |
| Resistencia a la fatiga | 138 MPa | 97 MPa | El año 2024 es más adecuado para la carga cíclica |
| Módulo de elasticidad | 73,1 GPa | 68,3 GPa | Las dos aleaciones tienen una rigidez similar |
| Densidad | 2,77 g/cm³ | 2,70 g/cm³ | El 6061 tiene un peso ligeramente inferior |
| Conductividad térmica | 120 W/m·K | 167 W/m·K | El 6061 es más adecuado para componentes de disipación de calor |
| Conductividad eléctrica | 30% IACS | 43% IACS | El 6061 ofrece una mayor conductividad eléctrica |
Fuente de datos del 6061: Datos técnicos del 6061 de Kaiser.
Los datos de fatiga deben compararse con el mismo índice de esfuerzo, número de ciclos, estado de la superficie y orientación de la probeta. Para la aceptación de los suministros deben utilizarse los valores mínimos garantizados que figuran en la norma de materiales aplicable. Los valores típicos no sustituyen a los valores de aceptación.
Principales ventajas e inconvenientes
| Material | Principales ventajas | Principales inconvenientes |
|---|---|---|
| 2024-T351 | Alta resistencia, buen comportamiento frente a la fatiga, elevada capacidad de carga de cizallamiento, rotura estable de virutas y una elevada relación resistencia-peso | Baja resistencia a la corrosión, no apto para la soldadura por fusión convencional, requisitos exigentes de protección de la superficie y un coste total más elevado |
| 6061-T651 | Resistencia a la corrosión, soldabilidad, buena conductividad térmica y eléctrica, anodizado uniforme y amplia disponibilidad | Menor resistencia y peor comportamiento frente a la fatiga que en 2024, ablandamiento en la zona afectada por el calor de la soldadura y mayor tendencia a la formación de rebabas durante el mecanizado |
El modelo 2024-T351 resuelve los problemas relacionados con cargas elevadas
El modelo 2024-T351 ofrece una mayor capacidad de carga con la misma sección transversal. Es adecuado para cargas cíclicas, uniones a cizallamiento sometidas a grandes cargas y estructuras ligeras.
Su mayor dureza garantiza una rotura estable de las virutas y un rendimiento fiable en el acabado. Los orificios de precisión, las superficies de apoyo, las nervaduras delgadas y los contornos complejos permiten obtener una calidad dimensional y superficial uniforme.
El 6061-T651 resuelve problemas generales de fabricación
El 6061-T651 permite la soldadura, la disipación del calor, el anodizado y una producción en serie estable. Está disponible en una amplia gama de tamaños, agiliza el aprovisionamiento de material y reduce el coste total de fabricación.
Es adecuado para piezas sometidas a cargas moderadas. En el caso de carcasas, placas base, bastidores, disipadores de calor y soportes industriales en general, el 6061-T651 ofrece una mayor eficiencia de suministro.
La fuerza no es lo mismo que la rigidez
El 2024-T351 es considerablemente más resistente que el 6061-T651, pero sus módulos de elasticidad son similares.
Cuando una pieza sufre una deformación permanente o presenta una capacidad de carga insuficiente, el 2024-T351 ofrece una ventaja directa.
Cuando el problema es una deformación elástica excesiva, los ingenieros deben aumentar el espesor de la pared, ajustar la ubicación de las nervaduras o modificar la forma de la sección transversal.
Sustituir el 6061 por el 2024 no reduce de forma significativa la deformación elástica de una estructura idéntica. Esta distinción influye directamente en las decisiones relativas a los materiales para los brazos robóticos, los soportes de gran envergadura y las placas de montaje de precisión.
Mecanizado CNC y selección de herramientas de corte
Las aleaciones 2024-T351 y 6061-T651 son aleaciones de aluminio forjado con bajo contenido en silicio. Ambas se mecanizan con herramientas de corte de carburo o PCD específicas para aluminio.
Prototipos y volúmenes bajos a medios
Utiliza herramientas de corte de carburo afiladas y pulidas:
- Fresas de dos o tres canales con ranuras de evacuación de virutas amplias.
- Herramientas de corte de aluminio con ángulo de inclinación muy positivo.
- Flautas pulidas.
- Brocas de metal duro con refrigeración interna.
- Herramientas de baja fricción con recubrimiento de ZrN o DLC.
Las herramientas de corte de acero de uso general presentan ángulos de inclinación más pequeños y espacios de viruta más estrechos. Aumentan la adherencia, la formación de rebabas y el desgarro de la superficie, por lo que no se utilizan para la producción de precisión de aluminio.
Producción a gran escala
Las herramientas de PCD se utilizan para el fresado, taladrado, escariado y acabado de caras a alta velocidad. El PCD ofrece un filo afilado, baja fricción y una vida útil estable de la herramienta. Reduce los cambios de herramienta y la variación dimensional en la producción en serie.
Kennametal utiliza herramientas de PCD para el mecanizado de aluminio a alta velocidad y destaca sus filos de corte afilados y sus superficies de inclinación de baja fricción. Herramientas de PCD de Kennametal
Diferencias en el mecanizado de ambos materiales
| Factor de mecanizado | 2024-T351 | 6061-T651 |
|---|---|---|
| Control de chips | Estable y con buena ruptura de virutas | Las virutas se adhieren más |
| Borde reforzado | Tendencia a la baja | Requiere un control estricto |
| Fuerza de corte | Más alto | Baja |
| Control de rebabas | Más fácil | Depende de que el filo esté bien afilado |
| Mecanizado de precisión de orificios | Estable | Requiere una evacuación de virutas más eficaz |
| Desbaste a alta velocidad | Compatible | Compatible |
| Acabado por lotes | Carburo o PCD | El PCD ofrece una clara ventaja |
El 2024-T351 presenta una mejor maquinabilidad que el 6061-T651 y ofrece una mayor estabilidad en el mecanizado de orificios y contornos de precisión.
El 6061-T651 genera menores fuerzas de corte y permite un desbaste a alta velocidad, pero es necesario controlar la formación de rebabas y de bordes acumulados.
El tiempo total de mecanizado viene determinado por la geometría de la pieza, las herramientas de corte, el volumen de material eliminado, el sistema de sujeción y los requisitos de acabado de la superficie. La designación de la aleación por sí sola no establece una relación de velocidad fija.
Control de la deformación en el mecanizado
Tanto la T351 como la T651 se someten a un proceso de alivio de tensiones mediante estiramiento, pero las cavidades profundas, las paredes delgadas y la eliminación elevada de material en un solo lado siguen generando tensiones internas.
Para un mecanizado estable se requiere:
- Margen de mecanizado igual en ambos lados.
- Eliminación equilibrada de material de las superficies opuestas.
- Desbaste por capas para cavidades profundas.
- Liberación de la tensión de sujeción tras el desbaste.
- Restablecimiento de los puntos de referencia antes de terminar.
- Baja fuerza de sujeción y un apoyo adecuado para paredes delgadas.
- Comprobación de la planitud y la posición una vez completada la liberación de la sujeción.
El 2024-T351 presenta una mayor resistencia y genera mayores fuerzas de corte. El 6061-T651 es más blando, por lo que hay que controlar mejor las marcas de sujeción y la deformación de las paredes delgadas.
¿Es compatible con el electroerosionado por hilo?
Los materiales 2024-T351 y 6061-T651 son conductores de la electricidad. Ambos materiales son aptos para el electroerosionado por hilo.
El electroerosionado por hilo se utiliza para:
- Ranuras pasantes de precisión y ranuras estrechas.
- Radios de esquina internos reducidos.
- Agujeros pasantes irregulares.
- Perfiles bidimensionales cerrados.
- Componentes de pared delgada y de chapa.
- Huecos pasantes a los que las herramientas de fresado no pueden llegar.
El electroerosionado por hilo corta la pieza de trabajo a lo largo de la dirección del hilo. No se utiliza para agujeros ciegos, cavidades ciegas ni superficies tridimensionales completas. El fresado CNC se utiliza para perfiles externos estándar, cavidades profundas y la eliminación de grandes volúmenes de material.
Dirección de laminación y forma del producto
La chapa laminada presenta direcciones longitudinal, transversal larga y transversal corta. El 2024-T351 es más sensible a la orientación. Las propiedades en la dirección transversal corta de la chapa gruesa afectan directamente a los orificios sometidos a grandes cargas, a las secciones de unión gruesas y a las estructuras críticas desde el punto de vista de la fatiga.
Los planos y los documentos de compra deben especificar:
- Chapa o perfil extruido.
- Tempera del material.
- Espesor de la chapa.
- Dirección de carga principal.
- Sentido de laminado de la chapa.
- Dirección de anidación en blanco.
- Requisitos relativos a las propiedades transversales largas y cortas.
Los proveedores no deben modificar la dirección de empaquetamiento de las piezas para mejorar el aprovechamiento del material sin la autorización del departamento de ingeniería.
Resistencia a la corrosión, soldadura y métodos de unión
2024-T351
El 2024-T351 se utiliza en entornos controlados o en estructuras con recubrimientos protectores completos. La humedad, la niebla salina y la exposición al ambiente marino aceleran la corrosión por picaduras y la corrosión intergranular en las superficies desprotegidas.
El 2024-T351 no se utiliza para estructuras soldadas mediante los métodos convencionales TIG o MIG. Sus métodos de unión incluyen:
- Tornillos.
- Remaches.
- Pines.
- Ajuste por interferencia.
- Adhesivos estructurales.
El diseño de la unión debe verificar la tensión en los cojinetes de los orificios, la distancia entre bordes, la precarga y la carga de fatiga.
6061-T651
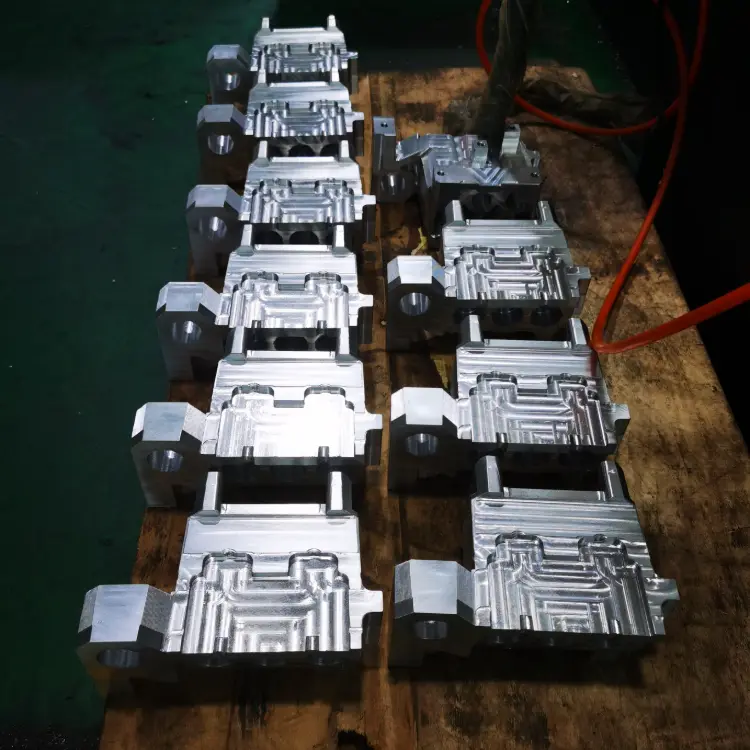
El 6061-T651 se utiliza en entornos industriales, equipos para exteriores, componentes de automoción y dispositivos electrónicos. Es apto para la soldadura convencional del aluminio.
La zona afectada por el calor de la soldadura se ablanda, por lo que los conjuntos soldados no pueden diseñarse utilizando las propiedades T651 del material base sin soldar. Las piezas soldadas de precisión también requieren una secuencia de soldadura controlada, utillajes específicos, enderezado posterior a la soldadura y mecanizado secundario.
Elija el 6061-T651 cuando sea necesario soldar. Elija el 2024-T351 para estructuras sometidas a grandes cargas y ensambladas mecánicamente.
Selección del tratamiento superficial de 2024-T351 frente a 6061-T651
| Tratamiento de superficies | 2024-T351 | 6061-T651 | Función principal |
|---|---|---|---|
| Como mecanizado | Solo en entornos controlados | Entornos interiores | Mantiene las dimensiones y reduce los costes |
| Revestimiento de conversión química | Opción de protección primaria | Opción de protección estándar | Mejora la resistencia a la corrosión y la adherencia del recubrimiento |
| Anodizado convencional | Protección contra la corrosión y aislamiento | Protección contra la corrosión, aislamiento y aspecto | Forma una capa protectora de óxido |
| Anodizado duro | Superficies funcionales resistentes al desgaste | Superficies funcionales resistentes al desgaste | Aumenta la dureza de la superficie |
| Imprimación y pintura | Estructuras sometidas a grandes cargas y protegidas contra la corrosión | Protección del medio ambiente y de la apariencia | Aísla el material de los medios corrosivos |
| Niquelado químico | Superficies resistentes al desgaste y funcionales | Superficies resistentes al desgaste y funcionales | Mejora la resistencia al desgaste |
| Recubrimiento en polvo | No se utiliza en superficies sometidas a fatiga crítica | Carcasas y bastidores | Aporta un aspecto atractivo y protección |
El año 2024 resulta menos constante color anodizado que el 6061. Elige el 6061-T651 para piezas con requisitos estéticos estrictos.
El anodizado y el recubrimiento modifican los diámetros de los orificios, las roscas y las dimensiones de acoplamiento. Los planos deben especificar el espesor del recubrimiento, las dimensiones tras el tratamiento y las zonas que deben enmascararse.
Aplicaciones y piezas típicas
| Industria | Piezas típicas del modelo 2024-T351 | Piezas típicas de 6061-T651 |
|---|---|---|
| Aeroespacial | Costillas de ala, placas de unión, soportes del fuselaje y componentes de bisagras sometidos a grandes cargas | Carcasas de instrumentos, equipos de tierra y componentes de montaje |
| Automoción y deportes de motor | Brazos de suspensión, soportes sometidos a grandes cargas y componentes ligeros que soportan cargas | Soportes para baterías, carcasas para sensores y soportes de fijación |
| Equipos de automatización | Enlaces de movimiento y componentes sometidos a cargas cíclicas | Accesorios, placas base, bastidores y utillaje |
| Electrónica | Componentes estructurales de precisión y alta resistencia | Disipadores térmicos, marcos de pantalla y carcasas para módulos de potencia |
| Sistemas hidráulicos | Cuerpos de válvula y bloques de conexión sometidos a grandes cargas | Colectores, cuerpos de bomba y estructuras hidráulicas |
| Transporte | Soportes y estructuras de unión sometidos a fatiga | Plataformas, carcasas y conjuntos soldados |
Comparación de costes de materiales y mecanizado
Si las dimensiones, la cantidad de compra, la procedencia del material y el nivel de calidad son los mismos, El 6061-T651 cuesta menos que el 2024-T351.
| Factor de coste | 2024-T351 | 6061-T651 |
|---|---|---|
| Precio de la materia prima | Más alto | Baja |
| Disponibilidad de existencias | Más concentrado | Amplio |
| Mecanizado CNC | Rotura estable de virutas con fuerzas de corte más elevadas | Menores fuerzas de corte con mayores requisitos de control de rebabas |
| Protección de superficies | Requiere una protección específica | Seleccionados en función del entorno |
| Fabricación por soldadura | No se utiliza la soldadura por fusión convencional | Se admite la soldadura |
| Documentación de calidad | Estrictos para proyectos con gran volumen de trabajo | Flexible para proyectos industriales |
| Coste total de envío | Más alto | Baja |
El coste total del 2024-T351 incluye el material, el control de la orientación, el mecanizado por etapas, la protección contra la corrosión y la documentación de calidad. El 6061-T651 reduce los costes de suministro gracias a la disponibilidad de existencias, la soldabilidad y un acabado superficial estable.
Elija el 6061-T651 para controlar los costes en piezas sometidas a cargas moderadas. Elija el 2024-T351 para controlar el peso estructural y el riesgo de fallo en piezas sometidas a cargas elevadas y en las que la fatiga es un factor crítico.
Aspectos que deben confirmar los ingenieros de piezas a medida
1. Forma del producto
Las normas T351 y T651 se aplican a las chapas laminadas. Las normas T3511 y T6511 se aplican a los productos extruidos. Las tolerancias dimensionales, la tensión residual y las propiedades mecánicas de las distintas formas de producto no pueden utilizarse indistintamente.
2. Espesor de la chapa
Las normas sobre materiales definen la resistencia y la elongación mínimas en función del espesor de la chapa. Los datos de diseño, el material especificado y la pieza en bruto real deben estar comprendidos dentro del mismo rango de espesor.
3. Resistencia y rigidez
La norma 2024 aborda los requisitos de capacidad de carga y fatiga. El espesor de las paredes, la disposición de las nervaduras y el diseño de la sección transversal tienen en cuenta la deflexión estructural.
4. Propiedades tras la soldadura
La zona afectada por el calor de una pieza soldada de 6061-T651 no conserva las propiedades del material base T651. En las estructuras soldadas deben utilizarse los datos de diseño posteriores a la soldadura.
5. Dimensiones del tratamiento superficial
El anodizado, el niquelado químico y los recubrimientos modifican las dimensiones de acoplamiento. Las dimensiones previas al tratamiento, las dimensiones posteriores al tratamiento y las zonas de enmascaramiento deben especificarse por separado.
6. Sustitución de materiales
La sustitución del 2024-T351 por el 6061-T651 requiere la revalidación de:
- Resistencia estática.
- Vida útil a fatiga.
- Resistencia de los orificios.
- Dimensiones transversales.
- Método de unión.
- Entorno corrosivo.
- Tratamiento de superficies.
- Norma aplicable.
No se deben sustituir los materiales sin la autorización del ingeniero de diseño.
Requisitos de adquisición e inspección
El expediente de solicitud de presupuesto debe incluir:
- Calidad y estado del material.
- Forma del producto.
- Espesor de la chapa y sentido de laminación.
- Norma ASTM, AMS o norma del cliente.
- Certificación de materiales y trazabilidad de los lotes.
- Dimensiones críticas y tolerancias geométricas.
- Rugosidad superficial.
- Especificaciones del tratamiento superficial y espesor del recubrimiento.
- Informe de inspección del primer artículo o informe de la máquina de medición por coordenadas (CMM).
- Embalaje y protección durante el transporte.
Esta información determina directamente el plan de mecanizado, el método de inspección, el presupuesto y el plazo de entrega.
Solicita asesoramiento sobre mecanizado y un presupuesto a Weldo Machining
La elección de un material inadecuado aumenta la distorsión, las repeticiones de trabajo, el tratamiento superficial y los costes de entrega. Weldo Machining evalúa los materiales 2024-T351 y 6061-T651 teniendo en cuenta el plano, la carga, el entorno de uso, las tolerancias, la cantidad y los requisitos de acabado.
La revisión técnica abarca:
- Verificación del estado del material y de la forma del producto.
- Análisis de paredes delgadas, cavidades profundas y alta eliminación de material.
- Dirección de laminado y disposición de las piezas en la plancha.
- Estrategia de herramientas de metal duro o PCD.
- Mecanizado CNC y Electroerosión por hilo planificación.
- Compensación dimensional del tratamiento superficial.
- Métodos de inspección y documentación de calidad.
- Presupuestos para prototipos y producción.
Cargar sus planos en 2D, modelos en 3D, la cantidad que desea adquirir y los requisitos de material para recibir un plan de mecanizado detallado, un plazo de entrega y un presupuesto.
Conclusión
El 2024-T351 ofrece una mayor resistencia, un mejor comportamiento frente a la fatiga y una mayor capacidad de carga de cizallamiento. Se utiliza en estructuras ligeras sometidas a grandes cargas.
El 6061-T651 ofrece una mayor resistencia a la corrosión, soldabilidad, conductividad térmica, resultados de anodizado y control de costes. Se utiliza para aplicaciones industriales y de producción en general.
La selección definitiva del material debe tener en cuenta el estado de temple, la forma del producto, el espesor de la chapa, la dirección de laminado, la rigidez estructural, el método de unión, el tratamiento superficial y la norma de aceptación.