
Al comparar el bronce fosforoso con el cobre-berilio para piezas a medida, las diferencias clave residen en sus mecanismos de endurecimiento, sus rangos de rendimiento y sus costes de fabricación. Ambos materiales se utilizan para contactos eléctricos, componentes de muelles y piezas mecánicas resistentes al desgaste. El bronce fosforoso obtiene sus propiedades principalmente a través de la composición de la aleación y el conformado en frío, mientras que el cobre-berilio utiliza la composición de la aleación, el conformado en frío y el endurecimiento por envejecimiento para lograr diferentes combinaciones de resistencia y conductividad eléctrica.
Para los compradores de piezas a medida, la selección del material no solo afecta al precio de la materia prima. Influye directamente en la dificultad del mecanizado, la deformación por tratamiento térmico, el acabado superficial, los requisitos de inspección y los plazos de entrega. Una elección acertada debe partir de las cargas a las que se somete la pieza, la temperatura de funcionamiento, el espacio de montaje disponible y la vida útil, y tener en cuenta a continuación el estado del material y el proceso de fabricación.
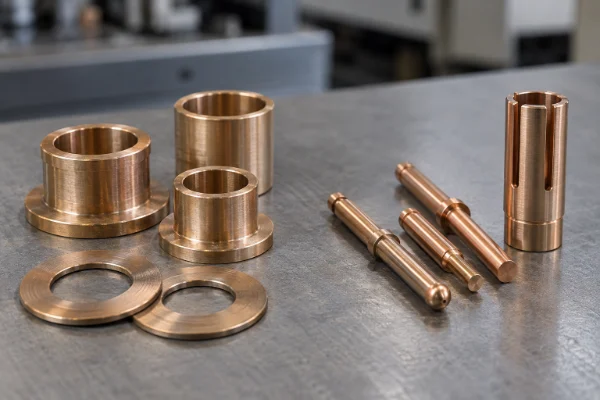
Bronce fosforoso frente a cobre-berilio: ¿cuál es el más adecuado para tus piezas a medida?
Bronce fosforoso: cumple los requisitos convencionales de elasticidad, resistencia al desgaste y conductividad
Bronce fosforoso Es adecuado para casquillos, arandelas de desgaste, contactos eléctricos y componentes de muelles en instrumentos. Cuando las dimensiones, las cargas y la temperatura de funcionamiento de la pieza permiten que el bronce fosforoso cumpla los requisitos de diseño, no es necesario recurrir al cobre-berilio únicamente para obtener una mayor resistencia a la tracción.
El bronce fosforoso convencional no puede alcanzar un aumento sustancial de la resistencia mediante un tratamiento térmico de endurecimiento por precipitación, al igual que ocurre con el cobre-berilio endurecible por envejecimiento. Su resistencia está estrechamente relacionada con su estado de trabajo en frío. A medida que aumenta la resistencia, disminuyen la elongación y la conformabilidad. Por lo tanto, los compradores deben distinguir entre los estados recocido, semiduro y duro, en lugar de aplicar directamente los datos de alta resistencia de las tiras finas a las piezas mecanizadas a partir de barras de gran diámetro.
Cobre-berilio: adecuado para espacios reducidos y requisitos de alta carga elástica
El cobre-berilio es adecuado para piezas que deben mantener una elevada capacidad de carga elástica en una sección transversal reducida, como zócalos de contacto ranurados, componentes de sujeción con muelles de precisión y componentes de conectores sometidos a grandes cargas.
El cobre-berilio no es un material con un conjunto uniforme de propiedades. El cobre-berilio de alta resistencia y el de alta conductividad responden a diferentes objetivos de rendimiento. No se debe combinar la resistencia máxima de una serie con la conductividad máxima de otra para establecer una especificación de compra. Las propiedades finales también dependen del estado en que se suministre y del proceso de envejecimiento. Guía de Materion sobre el tratamiento térmico del cobre-berilio
En primer lugar, identifica el modo de fallo que debe resolver la pieza
A la hora de elegir un material, ten en cuenta estas tres preguntas:
- ¿Se produce una deformación permanente en la pieza? Céntrate en el límite elástico, la tensión real y las concentraciones de tensión en la estructura, en lugar de limitarte a comparar únicamente la resistencia a la tracción.
- ¿Disminuye la fuerza de contacto con el paso del tiempo? Analiza la temperatura de funcionamiento, el tiempo de carga sostenida y el comportamiento de relajación de tensiones. La dureza a temperatura ambiente, por sí sola, no ofrece la respuesta.
- ¿Se sobrecalienta esa pieza o se desgasta demasiado rápido? Comprueba por separado el recorrido de la corriente eléctrica, la resistencia de contacto, las condiciones de lubricación y el material de acoplamiento. Cambiar a un material más resistente no resuelve automáticamente todos los problemas.
Propiedades mecánicas clave del bronce fosforoso y del cobre-berilio
Los datos siguientes sirven de apoyo para la selección preliminar de materiales y resumen los valores publicados a temperatura ambiente para el bronce fosforoso y el cobre-berilio de alta resistencia, como materiales representativos, en diferentes condiciones de suministro y endurecimiento.
| Propiedad | Bronce fosforado | Cobre-berilio de alta resistencia |
|---|---|---|
| Resistencia a la tracción | Aprox. 330-750 MPa | Aprox. 410–1550 MPa |
| Límite elástico, Rp0,2 | Aprox. 90-710 MPa | Aprox. 130-1380 MPa |
| Alargamiento en la rotura | Aprox. 2%–60% | Aprox. 2%–75% |
| Módulo elástico | Valor representativo: aprox. 110 GPa | Valor representativo: aprox. 131 GPa |
Estos rangos no constituyen límites de aceptación para un único estado del material, ni abarcan todas las aleaciones comerciales ni todas las formas de producto. La tabla combina valores típicos y valores mínimos seleccionados de las especificaciones para diferentes estados. No es posible alcanzar simultáneamente la resistencia máxima y el alargamiento máximo. La aceptación final debe ajustarse al material específico, al estado de suministro, a las dimensiones de la sección transversal y al método de ensayo. Datos sobre el material «bronce fosforoso», Datos sobre las barras de cobre-berilio
Dar prioridad al límite elástico en los componentes de resorte
Los contactos de resorte, los componentes de sujeción y las estructuras ranuradas deben recuperar su forma original tras la descarga. El límite elástico indica el nivel de tensión al que el material desarrolla un grado específico de deformación permanente, por lo que resulta más relevante para estas piezas que la resistencia a la tracción por sí sola.
Sin embargo, el aumento de la resistencia del material no sustituye a la optimización estructural. Las raíces afiladas de las ranuras, los redondeos de dimensiones insuficientes y los cambios bruscos en la sección transversal generan concentraciones locales de tensión. Estas pueden provocar deformaciones plásticas localizadas o grietas por fatiga, incluso cuando la carga global no es elevada.
Una mayor resistencia no implica un aumento proporcional de la rigidez
La resistencia describe la capacidad de un material para no ceder ni romperse. La rigidez describe la capacidad de una pieza para no deformarse bajo carga.
El rango superior de resistencia del cobre-berilio es considerablemente mayor que el del bronce fosforoso convencional, pero la diferencia en el módulo de elasticidad es mucho menor que la diferencia en la resistencia. Para una misma geometría, el cambio al cobre-berilio no reduce la deformación elástica en proporción al aumento de la resistencia. Para controlar la deflexión sigue siendo necesario tener en cuenta el espesor de la pared, la longitud, la forma de la sección transversal y las condiciones de apoyo.
La elongación indica la ductilidad, pero no refleja directamente hasta qué punto se puede doblar una pieza
Una mayor elongación ayuda a que un material se adapte a la deformación plástica, pero no puede traducirse directamente en un ángulo de doblado admisible ni en un radio de curvatura mínimo. El comportamiento durante el conformado también depende del espesor, la dirección de trabajo, la calidad de los bordes y el estado del material.
En el caso de las piezas a medida que requieran ajuste a presión, remachado o conformado localizado tras el mecanizado CNC, las operaciones de montaje posteriores deben tenerse en cuenta en la evaluación de los materiales. Elegir un material en bruto excesivamente duro basándose únicamente en la resistencia final puede acarrear problemas más adelante.
¿Cómo influyen la conductividad eléctrica, la temperatura de funcionamiento y el entorno de uso en la elección?
Los componentes eléctricos requieren algo más que una simple comparación de la conductividad
Un bronce fosforoso típico que contiene estaño tiene una conductividad eléctrica de aproximadamente 15% IACS, mientras que el cobre-berilio de alta resistencia envejecido tiene una conductividad de aproximadamente 25%–30% IACS. IACS hace referencia a la Norma Internacional del Cobre Recocido (International Annealed Copper Standard). Estos valores no representan todas las series de bronce fosforoso ni de cobre-berilio.
En el caso de los conectores, las clavijas de contacto y los zócalos de contacto con resorte, la resistencia total se debe tanto al propio material como a la interfaz de contacto. Una presión de contacto insuficiente, las capas de óxido, la contaminación y el desgaste del recubrimiento pueden aumentar la resistencia de contacto y provocar un calentamiento localizado.
Por lo tanto, los componentes eléctricos deben evaluarse teniendo en cuenta conjuntamente la conductividad, la fuerza de contacto y el recubrimiento superficial. El aumento de temperatura debe verificarse a la corriente y a la temperatura ambiente especificadas, en lugar de determinar la capacidad de conducción de corriente basándose únicamente en la conductividad del material.
Las piezas sometidas a carga a temperaturas elevadas requieren una evaluación de la relajación de tensiones
Los componentes de resorte sometidos a una carga sostenida sufren una relajación de tensiones en función de la temperatura y el tiempo, lo que da lugar a una reducción de la fuerza de contacto o de sujeción. Esto difiere de la rotura por fatiga provocada por cargas repetidas.
En el caso de las piezas sometidas a compresión o flexión durante largos periodos de tiempo, el comportamiento debe evaluarse a la temperatura real, con la tensión inicial y durante la duración correspondiente. El cobre-berilio de alta resistencia también debe seleccionarse en un estado validado del material. La resistencia a temperatura ambiente no debe considerarse una medida directa de la retención de la fuerza de contacto a temperaturas elevadas.
La resistencia al desgaste y a la corrosión depende de las condiciones de funcionamiento y de acoplamiento
La vida útil de bujes, las arandelas deslizantes y los manguitos de desgaste dependen de la presión de contacto, la velocidad de deslizamiento, la lubricación, la dureza del eje con el que se acoplan y la rugosidad de la superficie. Una mayor dureza no es el único criterio. Una lubricación insuficiente o un juego inadecuado pueden seguir provocando sobrecalentamiento, desgaste y agarrotamiento.
En ambos materiales, la resistencia a la corrosión debe comprobarse en función del medio químico, la concentración y la temperatura reales. Cuando se conectan a otros metales, también debe tenerse en cuenta la corrosión galvánica en entornos húmedos o que contengan electrolitos, en lugar de dar por sentado que todo contacto entre metales diferentes provoca corrosión.

¿Cómo influyen el estado de la materia prima y el mecanizado CNC en la calidad de las piezas?
La forma del producto y el estado del material deben coincidir con los de la pieza
El material en barra es adecuado para casquillos, pasadores, piezas roscadas y componentes giratorios. La chapa es adecuada para elementos de sujeción, bloques de conexión y perfiles complejos. La banda se utiliza principalmente para estructuras de muelles finos y piezas estampadas.
Incluso con el mismo nombre de material, las propiedades varían en función de la forma del producto, las dimensiones y las condiciones de procesamiento. Los certificados de material y los planos técnicos deben especificar el grado, la norma aplicable, el estado de suministro y los requisitos finales de propiedades. La comparación de familias de materiales que se realiza en este artículo no implica que se pueda omitir el grado específico en los documentos de compra.
Algunas aleaciones de cobre de fácil mecanizado contienen plomo añadido para mejorar su mecanizabilidad. En los proyectos relacionados con la electrónica, las aplicaciones médicas o que cumplan requisitos medioambientales específicos, es necesario verificar las restricciones relativas a la composición. La sustitución por un material de fácil mecanizado requiere autorización.
Las paredes delgadas y las estructuras ranuradas requieren sujeción y control de rebabas
Tanto el bronce fosforoso como el cobre-berilio pueden someterse a torneado, fresado, taladrado y mecanizado con ranuras de precisión, pero las herramientas y los parámetros de corte deben adaptarse a la dureza real y al estado del material.
En el caso de los casquillos de pared delgada y los componentes de muelles ranurados, una fuerza de sujeción excesiva puede dar lugar a que las dimensiones superen la inspección mientras están sujetos, pero se salgan de la tolerancia una vez liberados. La planificación del proceso debe controlar la fuerza de sujeción, la ubicación de los apoyos y la secuencia de mecanizado, y las dimensiones críticas deben inspeccionarse tras la liberación.
Las ranuras finas, los orificios que se cruzan y las salidas de rosca son propensas a la formación de rebabas. Estas rebabas pueden dificultar el montaje, rayar las piezas de acoplamiento o desprenderse y contaminar el sistema. Desbarbado Por lo tanto, los requisitos deben establecerse junto con los requisitos de mecanizado.
El envejecimiento del cobre-berilio requiere medidas para el control dimensional
En el caso del cobre-berilio endurecible por envejecimiento, un procedimiento habitual consiste en realizar la mayor parte del mecanizado en un estado que facilite el trabajo, llevar a cabo el proceso de envejecimiento y, a continuación, realizar el acabado y la inspección necesarios. También se puede adquirir material preendurecido cuando se dispone de las dimensiones adecuadas, pero las cargas de corte, el desgaste de las herramientas y las condiciones de suministro varían.
El envejecimiento provoca cambios dimensionales y libera parte de la tensión residual provocada por el mecanizado. No se debe aplicar un único valor de compensación de contracción a todas las geometrías. Los diámetros críticos de los orificios, las anchuras de las ranuras, la planitud y las dimensiones de ajuste deben confirmarse mediante la evaluación del primer artículo. Guía de Materion para controlar la deformación geométrica
Tampoco se debe aplicar de forma arbitraria un recocido o un tratamiento de alivio de tensiones al bronce fosforoso. El calentamiento posterior afecta a la resistencia obtenida mediante el trabajo en frío. La soldadura fuerte, el calentamiento durante el montaje y otras operaciones a alta temperatura deben incluirse en la revisión del proceso de fabricación.
El mecanizado del cobre-berilio requiere medidas de seguridad adecuadas
Los principales riesgos en el procesamiento del cobre-berilio se derivan del polvo, los humos y las partículas inhalables que contienen berilio, y no del nombre de la pieza en sí. Los riesgos de exposición deben evaluarse por separado para las operaciones de corte, esmerilado, pulido, soldadura y otras.
La planta de mecanizado debe establecer controles técnicos eficaces, procedimientos de limpieza y medidas de gestión de residuos basados en la ficha de datos de seguridad del material y en los requisitos aplicables. El uso de líquido refrigerante no sustituye a un control exhaustivo de la exposición. No se debe recurrir al soplado con aire comprimido ni al barrido en seco para eliminar los residuos que contengan berilio. Información sobre seguridad de los materiales de Materion
Posprocesado: desbarbado, acabado superficial y limpieza por ultrasonidos
Eliminación de rebabas y aristas afiladas: conservar las dimensiones funcionales y la geometría de las aristas
El desbarbado tiene como objetivo eliminar el metal suelto, las rebabas afiladas y los obstáculos que impiden el montaje, conservando al mismo tiempo los bordes y las dimensiones especificadas.
En el caso de las ranuras de los resortes, las estructuras de paredes delgadas y los bordes de contacto, un rectificado excesivo puede reducir la sección transversal, modificar el punto de contacto o afectar al rendimiento del resorte. También es necesario comprobar que no queden virutas retenidas en los orificios internos, los agujeros que se cruzan y las raíces de las roscas, en lugar de limitarse a tratar únicamente los bordes externos visibles.
El pulido por tambor, el cepillado y el desbarbado manual deben seleccionarse en función de la geometría. No se debe aplicar un mismo método de forma indiscriminada a todas las piezas de precisión de aleación de cobre.
Acabado superficial: elija en función de los requisitos de contacto, protección y resistencia al desgaste
Ambos materiales pueden someterse a un recubrimiento superficial en función de la aplicación. Entre las opciones más habituales se incluyen:
- Estañado: Se utiliza cuando se requieren soldeabilidad y un buen rendimiento del contacto eléctrico. Los requisitos relativos a los acoplamientos repetidos, los micromovimientos y la presión de contacto deben evaluarse junto con el sistema de recubrimiento.
- Niquelado: Se utiliza para proteger, como resistencia al desgaste o como capa base bajo otros recubrimientos. El espesor y la ductilidad del recubrimiento deben adaptarse a la deformación de la pieza y a los requisitos de montaje.
- Chapado en oro: Se utiliza en zonas de contacto eléctrico críticas que requieren una resistencia de contacto estable. El espesor y el diseño de la capa subyacente deben determinarse en función de los ciclos de acoplamiento, el desgaste y el entorno, en lugar de limitarse a especificar simplemente “chapado en oro”.”
El recubrimiento modifica las dimensiones finales. En condiciones ideales de deposición uniforme, el diámetro exterior aumenta aproximadamente el doble del espesor del recubrimiento, mientras que el diámetro interior disminuye en la misma proporción. Los resultados reales también dependen de la geometría y de la distribución del recubrimiento. Por lo tanto, en las dimensiones de ajuste de precisión debe especificarse si la tolerancia se aplica antes o después del recubrimiento. Recubrimiento de conectores y diseño de capas base
Limpieza por ultrasonidos: elimina la contaminación, no las rebabas adheridas
La limpieza por ultrasonidos es adecuada para eliminar aceite de corte, líquido refrigerante, residuos de pulido y partículas sueltas. No sustituye a la eliminación mecánica de las rebabas adheridas ni garantiza la eliminación de todas las capas de óxido.
El producto de limpieza, la temperatura, la duración y los parámetros ultrasónicos deben ser compatibles con el sustrato y el recubrimiento. Es necesario comprobar la compatibilidad antes de la limpieza para evitar la decoloración o daños en la superficie. Las piezas deben separarse al colocarlas en la máquina para reducir las colisiones, y debe permitirse que el aire atrapado salga por los orificios y cavidades. Tras la limpieza, debe realizarse un enjuague a fondo, un secado y un embalaje limpio.
Las soluciones de baño, los materiales filtrantes y los residuos generados durante la limpieza de piezas que contengan berilio deben incluirse en los procedimientos adecuados de salud laboral y gestión de residuos.
¿Cómo se deben seleccionar los materiales para piezas y aplicaciones habituales?
Contactos eléctricos y componentes de conectores
El bronce fosforoso se utiliza para contactos, regletas de conexión y estructuras de resorte que requieren un equilibrio entre rendimiento y coste. El cobre-berilio es adecuado para zócalos ranurados, contactos de precisión y componentes de conectores con requisitos exigentes de miniaturización, capacidad de carga elástica o retención de la fuerza de contacto.
A la hora de elegir, se deben tener en cuenta conjuntamente la sección transversal de conducción de corriente, el recorrido del resorte, la presión de contacto y el recubrimiento. Cuando la resistencia de contacto es excesiva, se debe comprobar en primer lugar el diseño del contacto y el estado de la superficie, en lugar de basarse únicamente en un cambio del material de base.
Instrumentos y mecanismos de muelles de precisión
Los resortes de los instrumentos y los mecanismos de sujeción de precisión requieren una recuperación elástica y una uniformidad dimensional constantes. El bronce fosforoso es adecuado para estructuras convencionales que cumplen los requisitos de carga. El cobre-berilio merece una evaluación más detallada cuando el espacio es limitado y los niveles de tensión son elevados.
Los resortes delgados de banda estampada y los componentes de resorte tridimensionales mecanizados mediante CNC a partir de barra tienen condiciones de material y procesos de fabricación diferentes. No deben aplicarse directamente los mismos datos de rendimiento, coste o vida útil a ambos.
Casquillos, manguitos y arandelas de desgaste
El bronce fosforoso es un material muy utilizado para casquillos, arandelas deslizantes y manguitos de desgaste. A la hora de elegirlo, hay que tener en cuenta la carga, la velocidad de deslizamiento, las condiciones de lubricación y la compatibilidad con la pieza de acoplamiento eje o guía.
Se recomienda evaluar un material de cobre-berilio adecuado cuando la pieza requiera además una mayor resistencia, propiedades específicas contra el agarrotamiento o conductividad térmica. Su precio más elevado no implica que vaya a durar más en todas las condiciones de fricción y desgaste.
Componentes para la gestión del molde y la temperatura
Algunos materiales de cobre-berilio se utilizan para insertos de moldes y componentes que requieren una combinación de conductividad térmica y prestaciones mecánicas. A la hora de seleccionarlos para estas aplicaciones, se deben tener en cuenta la trayectoria del flujo de calor, la temperatura de funcionamiento, la resistencia y los requisitos de superficie.
El bronce fosforoso no es un sustituto directo de estas piezas de cobre-berilio. Antes de proceder a la sustitución, es necesario volver a comprobar la distribución de la temperatura, la estabilidad dimensional y la capacidad de carga.
¿Cómo se deben mantener las piezas de bronce fosforoso y de cobre-berilio?
Protege las superficies de contacto y los acabados durante la limpieza
Antes de realizar el mantenimiento, apague el equipo y desconecte la alimentación eléctrica y las cargas mecánicas correspondientes. Utilice un producto de limpieza compatible con la aleación de cobre, el recubrimiento y los plásticos y juntas circundantes. Evite el uso indiscriminado de papel de lija o compuestos de pulido en los contactos eléctricos, las superficies de acoplamiento de precisión y las zonas recubiertas.
Rectificado Además, las reparaciones que impliquen pulido de piezas de cobre-berilio deben ser realizadas por personal que trabaje en condiciones de control adecuadas. Estas piezas no deben pulirse en seco in situ como si se tratara de componentes metálicos comunes.
Lubricar según el diseño, no basándose en la suposición de que es autolubricante
Un casquillo de aleación de cobre no es automáticamente apto para funcionar sin lubricación simplemente porque su nombre incluya la palabra “bronce”. Utilice el lubricante especificado y compruebe los conductos de lubricación, los intervalos de mantenimiento y la presencia de impurezas.
No se debe aplicar aceite lubricante mecánico común directamente sobre los contactos eléctricos. Cuando sea necesaria la lubricación, utilice un producto adecuado para el sistema de contactos y el recubrimiento.
Centrar la inspección en los cambios que afectan al funcionamiento
Se debe comprobar la resistencia de contacto, el aumento de temperatura, la fuerza de contacto y el desgaste del recubrimiento de los contactos eléctricos. Se debe comprobar el juego, el desgaste y el estado de lubricación de los casquillos y los componentes deslizantes.
Las piezas que presenten grietas, deformaciones permanentes o una pérdida significativa de la fuerza de contacto deben separarse y evaluarse. Enderezarlas con la mano o pulirlas ligeramente no restaura las propiedades del material dañado. Las piezas de recambio deben mantenerse secas, embalarse por separado y conservar la identificación del material y del lote.
¿Cómo se pueden controlar los costes, los plazos de entrega y los riesgos de aprovisionamiento?
Compara los costes de las piezas acabadas, no solo los precios de las materias primas
Los costes de las piezas a medida incluyen la materia prima y los residuos, el mecanizado, el tratamiento térmico, el acabado superficial, la limpieza, la inspección y las herramientas. El cobre-berilio suele tener unos costes de material más elevados y unos controles de procesamiento más exigentes que el bronce fosforoso convencional, pero la diferencia real depende del estado del material, la geometría y la cantidad del pedido.
Céntrate en tres medidas para controlar los costes:
- Selecciona el material y el estado para la función: Evita aplicar fuerzas o pasos de procesamiento innecesarios cuando ya se cumplan los requisitos de rendimiento. En los casos en que sea necesario el conformado o el envejecimiento, determina de antemano el estado adecuado de la materia prima.
- Centrar los requisitos estrictos en las características fundamentales: Define las tolerancias para los orificios de acoplamiento, las superficies de contacto y las estructuras de resorte. Aplica requisitos razonables a las dimensiones no funcionales, en lugar de mecanizar cada elemento con la máxima precisión.
- Validar el primer artículo antes de estabilizar la producción en serie: Confirma los resultados finales tras el mecanizado, el tratamiento térmico y el recubrimiento. Distingue en el presupuesto los gastos de herramientas de un solo uso o de desarrollo de los precios unitarios de los pedidos recurrentes.
El plazo de entrega depende de todo el proceso de fabricación
El plazo de entrega no se limita al mecanizado CNC. También abarca la adquisición de materiales, el envejecimiento, los plazos de galvanizado, la limpieza, la inspección y el embalaje.
En el caso de los componentes de muelles de precisión que se fabriquen por primera vez, el calendario debe prever la validación del primer artículo. Para los pedidos recurrentes, deben fijarse las condiciones del material y la ruta de proceso, con requisitos de aprobación claros para cualquier cambio en los materiales o en las operaciones subcontratadas, con el fin de reducir las repeticiones de trabajo y las variaciones en los plazos de entrega.
La sustitución de materiales requiere la revalidación de las funciones críticas
El bronce fosforoso y el cobre-berilio no pueden sustituirse directamente por el mero hecho de que las piezas tengan la misma forma o una dureza similar. La evaluación de la sustitución debe tener en cuenta la tensión, la fuerza de contacto, el aumento de temperatura, la vida útil y los requisitos de montaje.
Si el material de sustitución no tiene suficiente capacidad de carga elástica, habrá que revisar el diseño de la estructura o la elección del material. La aplicación de un recubrimiento no puede compensar la resistencia insuficiente del sustrato.
La aceptación debe abordar tres niveles
- Consistencia del material: Comprueba los certificados de los materiales, el estado en que se suministran y la identificación del lote, comparándolos con los requisitos de compra.
- Calidad de la pieza final: Inspecciona las dimensiones críticas, las tolerancias geométricas, las superficies y el estado de las rebabas una vez finalizados el tratamiento térmico y el acabado superficial.
- Función real: Comprueba la fuerza de contacto, la resistencia y el aumento de temperatura, o evalúa el montaje, el desgaste y la vida útil en función de la aplicación.
Conservar los registros de aprobación una vez que la primera pieza haya superado la inspección. Cualquier cambio en el material, el proceso de envejecimiento, el recubrimiento o la ruta de mecanizado crítica debe dar lugar a una reevaluación de su efecto sobre el funcionamiento.
Asistencia técnica de Weldo para piezas personalizadas de aleación de cobre
Weldo ofrece Servicios de mecanizado CNC para prototipos, lotes pequeños y producción en serie, con operaciones de torneado, fresado y otras operaciones posteriores orientadas a la fabricación de casquillos, manguitos, pasadores de contacto, piezas roscadas y componentes de unión de precisión.
Durante la evaluación del proyecto, analizamos la ruta de fabricación teniendo en cuenta las características del material, las paredes delgadas, las ranuras finas, las tolerancias críticas y los requisitos de montaje. El presupuesto también define el alcance de las operaciones de desbarbado, acabado superficial, limpieza e inspección.
Los pedidos que incluyan cobre-berilio requieren una revisión de aceptación basada en el material específico, las operaciones de procesamiento y los controles de seguridad. Las piezas que requieran un proceso de envejecimiento o un recubrimiento de precisión también deben tener unas dimensiones finales y unos requisitos de rendimiento claramente definidos tras el tratamiento.
Puedes Envía tus planos y los requisitos del proyecto, incluyendo el material, la cantidad, las funciones críticas y la fecha de entrega prevista, para que se realice una evaluación de la fabricación y se elabore un presupuesto.
Conclusión: ¿Cuándo conviene optar por el bronce fosforoso o el cobre-berilio?
Para los componentes convencionales resistentes al desgaste, conductores y elásticos, evalúa primero el bronce fosforoso. Para piezas de precisión con espacio limitado y requisitos más exigentes en cuanto a carga o fuerza de contacto, opta por el cobre-berilio.
| Requisitos y solicitud de las piezas | Consejos para la selección de materiales |
|---|---|
| Casquillos, arandelas deslizantes y manguitos de desgaste con cargas y condiciones de lubricación definidas, en los que el control de costes es fundamental | Empecemos por el bronce fosforoso. Comprueba la resistencia al desgaste, el juego de ajuste y los requisitos de lubricación. |
| Contactos eléctricos convencionales y componentes elásticos para instrumentos cuyas dimensiones actuales cumplen los requisitos de conductividad y recuperación elástica | Empecemos por el bronce fosforoso. No es necesario aumentar los costes de material y mecanizado únicamente para conseguir una mayor resistencia. |
| Pequeños contactos de resorte, zócalos ranurados y componentes de sujeción por resorte de precisión que deben soportar mayores cargas elásticas en un espacio reducido | Céntrate en el cobre-berilio de alta resistencia. Confirma el límite elástico y la vida útil para las condiciones de envejecimiento especificadas. |
| Contactos de conectores sometidos a una compresión constante o que funcionan a temperaturas elevadas y que requieren una fuerza de contacto estable | Analiza detenidamente el cobre-berilio. Comprueba el comportamiento de la relajación de tensiones a la temperatura real y durante el tiempo de aplicación de la carga. |
| Contactos de alta intensidad o insertos disipadores de calor que requieran una combinación de conductividad eléctrica, conductividad térmica y resistencia | Evaluar la serie de cobre-berilio de alta conductividad. No se deben aplicar directamente los datos sobre las propiedades del cobre-berilio de alta resistencia. |
Ten en cuenta un principio a la hora de comprar: Si el bronce fosforoso cumple los requisitos de rendimiento, da prioridad a la optimización de costes. Elige un material de cobre-berilio adecuado cuando la resistencia, la retención de la fuerza de contacto o la conductividad térmica y eléctrica se conviertan en el factor limitante. Confirma la elección definitiva basándote en las condiciones específicas del material y en los resultados de las pruebas de la pieza acabada, en lugar de basarte únicamente en los nombres de los materiales.