
Services de tournage CNC
Services de tournage CNC sur mesure
Arbres, bagues, goupilles, manchons, pièces filetées et raccords usinés avec précision dans des métaux et des plastiques techniques. Téléchargez votre plan pour une analyse de la fabricabilité (DFM) et un devis transparent, du prototype à la production en série.
Procédé de tournage
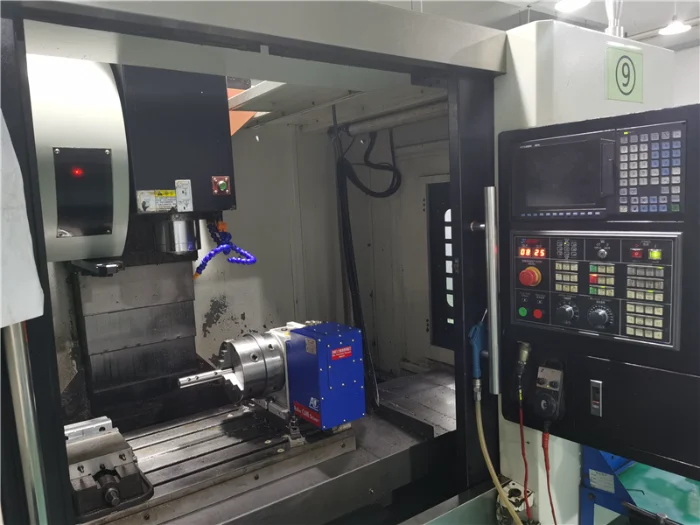
Comment fonctionne le tournage CNC ?
La pièce tourne tandis que des outils programmés réalisent des diamètres, des alésages, des rainures, des cones et des filetages selon des paramètres contrôlés.
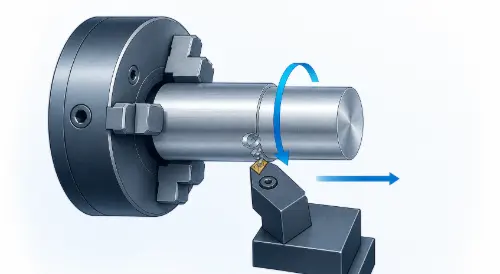
Réglage et point de référence
La longueur de la crosse, la longueur de la poignée, le faux-rond et les faces de référence sont déterminés.
Tournage de dégrossissage
L'enlèvement de matière s'effectue en contrôlant la force de coupe, la chaleur et la formation de copeaux.
Caractéristiques de la finition
Les diamètres, alésages, rainures et filetages critiques sont réalisés conformément au plan.
Inspection
Les dimensions, le faux-rond, les filetages et l'état de surface sont vérifiés avant la mise en circulation.
Pour les pièces combinant des caractéristiques de rotation et prismatiques, notre Usinage CNC Ces capacités permettent de coordonner le tournage, le fraisage, le perçage et les opérations secondaires au sein d'un même circuit de production.
Capacité de tournage
Paramètres de tournage CNC
Utilisez ces valeurs pour la phase initiale de conception. Les caractéristiques définitives sont déterminées en fonction du matériau, de la géométrie, de la méthode de serrage et du plan de contrôle.
| Capacité | Paramètres |
|---|---|
| Enveloppe de travail maximale | Jusqu'à Ø 500 × 1 200 mm |
| Diamètre minimal | À partir de Ø 1 mm |
| Finition tournée classique | Ra 0,8–3,2 μm |
| Mur métallique recommandé | À partir d'environ 0,7 mm |
| Mur en plastique recommandé | À partir d'environ 1,5 mm |
| Gamme de filetages | Filetages intérieurs et extérieurs, M1 à M50 |
| Rapport de profondeur de trou recommandé | Jusqu'à 5 fois le diamètre ; les défauts plus profonds doivent être examinés |
| Volume de production | Prototypes, production en petites séries et production en série |
Tolérances basées sur les plans
Tolérances générales pour le tournage CNC
Lorsque la norme ISO 2768-1 est mentionnée sur le dessin, ces tolérances linéaires générales s'appliquent uniquement aux cotes pour lesquelles aucune tolérance individuelle n'est indiquée.
| Dimension nominale | Fin — ISO 2768-f | Moyen — ISO 2768-m |
|---|---|---|
| 0,5 à 3 mm | ±0,05 mm | ±0,10 mm |
| Plus de 3 à 6 mm | ±0,05 mm | ±0,10 mm |
| Entre 6 et 30 mm | ±0,10 mm | ±0,20 mm |
| Entre 30 et 120 mm | ±0,15 mm | ±0,30 mm |
| Entre 120 et 400 mm | ±0,20 mm | ±0,50 mm |
| Plus de 400 à 1 000 mm | ±0,30 mm | ±0,80 mm |
| Plus de 1 000 à 2 000 mm | ±0,50 mm | ±1,20 mm |
La norme ISO 2768 ne s'applique que lorsqu'elle est mentionnée sur le plan. Les ajustements, les filetages, le faux-rond, la concentricité, l'état de surface et les cotes inférieures à 0,5 mm doivent faire l'objet de spécifications individuelles.
Matériaux de tournage
Matériaux utilisés pour les pièces tournées par commande numérique
Le choix des matériaux dépend de la charge, de l'usure, de la corrosion, de la température, du frottement et de la stabilité dimensionnelle.
Aluminium
Arbres, entretoises, boîtiers et raccords légers, fabriqués dans des nuances d’aluminium couramment utilisées en usinage.
Acier inoxydable
Pièces de vannes, tiges filetées, raccords et manchons de précision résistants à la corrosion.
Acier au carbone et allié
Rouleaux, goupilles, accouplements et arbres de transmission porteurs.
Laiton et Bronze
Raccords, bagues, roulements, connecteurs et composants pour instruments de précision.
Cuivre
Contacts électriques, bornes, composants de refroidissement et raccords conducteurs.
Plastiques techniques
POM, PEEK, PTFE, Nylon et PE pour les pièces à faible frottement, isolantes ou destinées à un usage chimique.
Veuillez préciser la nuance, l'état, le traitement thermique ou l'additif exacts lors de votre demande de devis. La traçabilité des matériaux et les documents justificatifs sont disponibles sur simple demande.
Conception pour le tournage
Réduire les coûts de tournage CNC dès la phase de conception
Une géométrie simple et des exigences fonctionnelles clairement définies permettent de réduire les temps de mise en place, d'outillage et de contrôle.
Utiliser le stock standard
Adaptez le diamètre principal aux dimensions disponibles des barres ou des tubes afin de réduire l'enlèvement de matière.
Contrôle des caractéristiques de Slender
Des longueurs non soutenues plus courtes permettent de réduire la déformation, les vibrations et les besoins en appuis supplémentaires.
Tolérances très serrées
N'appliquez les exigences de précision qu'aux ajustements fonctionnels, aux repères et aux interfaces critiques.
Utiliser des filetages standard
Les dimensions standard des filetages et les rainures de dégagement pratiques permettent de réduire le recours à des outils spéciaux.
Projets de pièces tournées
Pièces tournées sur mesure par CNC
Composants métalliques et plastiques de précision, du prototype à la production en série.
Production et contrôle qualité
De la révision des plans à la réception définitive
Les caractéristiques critiques de tournage sont identifiées avant la production et vérifiées avant l'expédition.
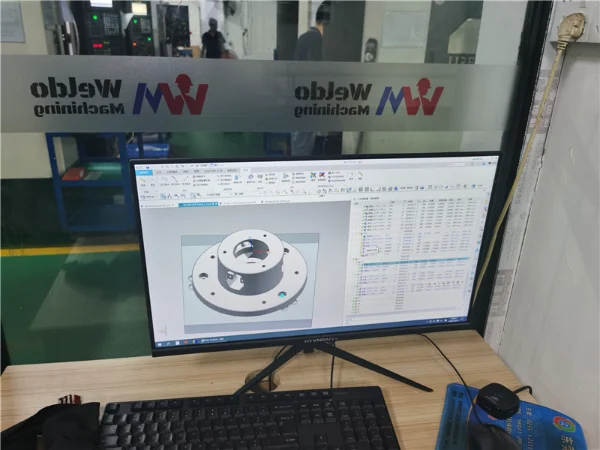
Analyse du dessin
Vérifiez le matériau, l'épaisseur de paroi, les filetages, les dégagements, le faux-rond et les risques liés au serrage.
Production contrôlée
Le tournage, l'usinage secondaire et le contrôle s'effectuent selon le parcours approuvé.
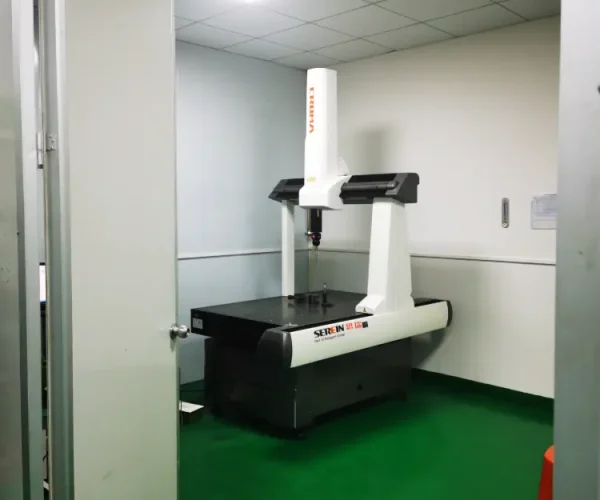
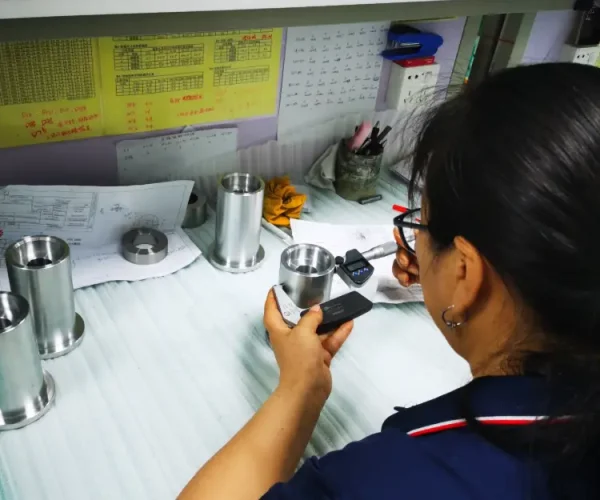
Contrôle dimensionnel
Les diamètres critiques, les alésages, le faux-rond et les filetages sont contrôlés à l'aide d'équipements adaptés.

Contrôle des livraisons
Les pièces homologuées sont nettoyées, protégées, étiquetées et emballées en vue de leur expédition.
Traitement thermique, rectification de précision et finition de la surface Ces exigences peuvent être coordonnées avec le plan d'usinage et de contrôle.
FAQ sur le tournage CNC
Planifiez votre projet de tournage CNC
Quelle est la différence entre le tournage CNC et le fraisage CNC ?
Le tournage consiste à faire tourner la pièce à usiner et convient aux géométries rondes. Le fraisage consiste à déplacer un outil en rotation sur une pièce fixe afin de créer des faces, des poches et des contours complexes.
Les pièces tournées peuvent-elles comporter des méplats, des rainures ou des trous transversaux ?
Oui. L'utilisation d'outils motorisés ou d'un dispositif de fraisage secondaire contrôlé permet d'ajouter des caractéristiques non rotatives lorsque l'accès à l'outil et le contrôle du point de référence le permettent.
Comment contrôle-t-on les pièces tournées longues et élancées ?
Les contre-pointes, les supports fixes, l'usinage par étapes, la réduction des forces de coupe et le contrôle du faux-rond contribuent à limiter les vibrations et la déformation.
Comment réduire les coûts du tournage CNC ?
Utilisez des pièces de série, réservez les tolérances serrées aux caractéristiques fonctionnelles, privilégiez les filetages standard et réduisez les réglages superflus.
Quels sont les facteurs qui influencent les délais de fabrication en tournage CNC ?
La disponibilité des matériaux, la géométrie, la quantité, les tolérances, le traitement thermique, la finition et les exigences en matière de contrôle déterminent le calendrier.