Pièce en acier sur mesure

Usinage sur mesure de l'acier par CNC

L'acier allie résistance, ténacité et aptitude au traitement thermique, ce qui en fait un matériau idéal pour la fabrication d'arbres, d'engrenages, d'outillage et de composants porteurs. Envoyez-nous votre plan afin que nous puissions évaluer le matériau, planifier le processus de fabrication et vous proposer un devis clair.

Téléchargez votre dessin →
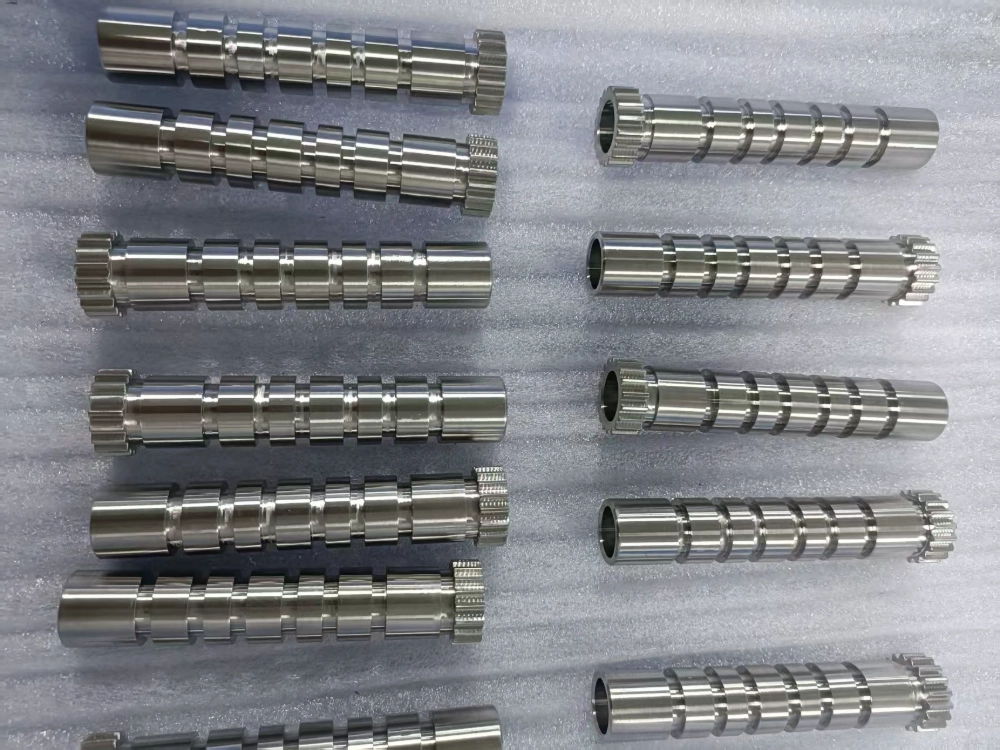
Pièces en acier usinées sur mesure par CNC

Performances des matériaux

Propriétés de l'acier selon la nuance et l'état

La teneur en carbone, les éléments d'alliage et le traitement thermique déterminent la résistance mécanique, la dureté, la ténacité et la résistance à l'usure finales.
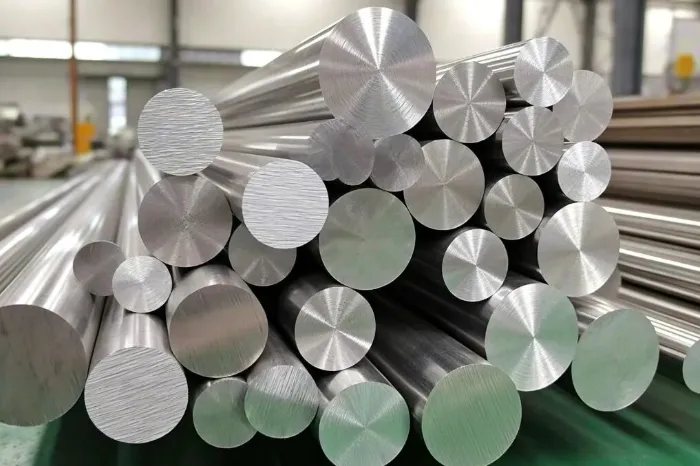
composant en acier
Densité7,75–7,90 g/cm³
Résistance à la traction370 à 2 000 MPa
Limite d'élasticité200 à 1 800 MPa
Dureté120–650 HB
État durciJusqu'à 60-65 HRC
Élongation5–35%
Conductivité thermique20 à 60 W/m·K
Haute résistanceTraitée thermiquementRésistant à l'usureRentable
Materials & Machining

Steel Material Selection for Custom CNC Parts

Compare common steel families by machinability, strength, heat-treatment response, wear resistance and corrosion performance.

Cost-Effective Steel Group

Acier au carbone

Carbon steel includes structural and engineering grades. It offers good availability, economical machining and grade-dependent strength.

Niveaux courants
ASTM A36 AISI 1018 AISI 1045 / C45 AISI 1215
Usinage AISI 1018 suits general machining, while 1215 supports efficient high-volume turning. AISI 1045 provides higher strength.
Traitement thermique AISI 1018 may be carburized. AISI 1045 supports quenching, tempering and induction hardening. A36 is primarily structural.
Traitement de surface Black oxide, zinc or nickel plating, phosphate coating and protective paint.
Pièces courantes Brackets, bases, shafts, pins, spacers, flanges and general machine components.
Strength & Fatigue Resistance

Acier allié

Alloy steel provides higher hardenability, fatigue resistance and load capacity for demanding mechanical parts.

Niveaux courants
Usinage Machinability depends on hardness and supply condition. Prehardened stock requires rigid setups and suitable tooling.
Traitement thermique 4140 and 4340 are commonly quenched and tempered. 8620 is typically carburized for a hard case and tough core.
Traitement de surface Nitriding, induction hardening, black oxide, zinc or nickel plating and phosphate coating.
Pièces courantes Gears, drive shafts, couplings, hubs, spindles and high-load fasteners.
Hardness & Wear Resistance

Acier à outils

Tool steel is selected for hardness, wear resistance, dimensional stability and performance under impact or elevated temperatures.

Niveaux courants
AISI A2 · EN 1.2363 AISI D2 · EN 1.2379 AISI H13 · EN 1.2344 AISI O1 · EN 1.2510
Usinage Tool steel is normally rough-machined while annealed. Hardened parts may require grinding or EDM for final features.
Traitement thermique Hardening and tempering are grade-specific. Distortion and finishing allowance must be considered before treatment.
Traitement de surface Precision grinding, polishing, nitriding, PVD coating and black oxide where compatible with the selected grade.
Pièces courantes Punches, dies, mold inserts, cutting tools, gauges, fixtures and wear components.
Corrosion-Resistant Steel

Acier inoxydable

Stainless steel combines corrosion resistance with grade-dependent machinability, strength and cleanability.

Niveaux courants
Type 303 / UNS S30300 / EN 1.4305 Type 304 / UNS S30400 / EN 1.4301 Type 316 / 316L 17-4 PH / UNS S17400 / EN 1.4542
Usinage Type 303 prioritizes machinability. Types 304 and 316L require control of heat and work hardening. 17-4 PH offers higher strength.
Traitement thermique Austenitic 303, 304 and 316L cannot be hardened by heat treatment. 17-4 PH is strengthened through age hardening.
Traitement de surface Passivation, electropolishing, bead blasting, brushing and precision polishing.
Pièces courantes Valves, fittings, housings, food-equipment parts and medical or laboratory components made to the required specification.

Similar international grades are not automatically interchangeable. Confirm the governing standard, supply condition, hardness, heat treatment and certification requirements on the drawing or purchase order.

Capacités d'usinage

Capacités d'usinage de l'acier

Plages de dimensions et de précision des clés à prendre en compte pour l'examen du devis.

Taille maximale des pièces3 000 × 1 600 × 1 000 mm
Diamètre usinéØ 1 à 200 mm
Longueur maximale de tournage1 000 mm
Épaisseur minimale de la paroi0,5 mm
Tolérance standard±0,05 mm
Caractéristiques de précisionPrécision de ±0,005 mm
Rugosité de surfaceRa 0,2–3,2 μm
Dureté de la pièceJusqu'à 60 HRC

La faisabilité finale est vérifiée en fonction des dimensions de la pièce, de l’état de l’acier, de la géométrie des caractéristiques et des exigences d’inspection.

Protection des surfaces

Finitions de surface pour pièces en acier

Choisissez la finition en fonction de la protection contre la corrosion, de la résistance à l'usure, de l'aspect, de l'épaisseur du revêtement et de l'ajustement lors de l'assemblage.
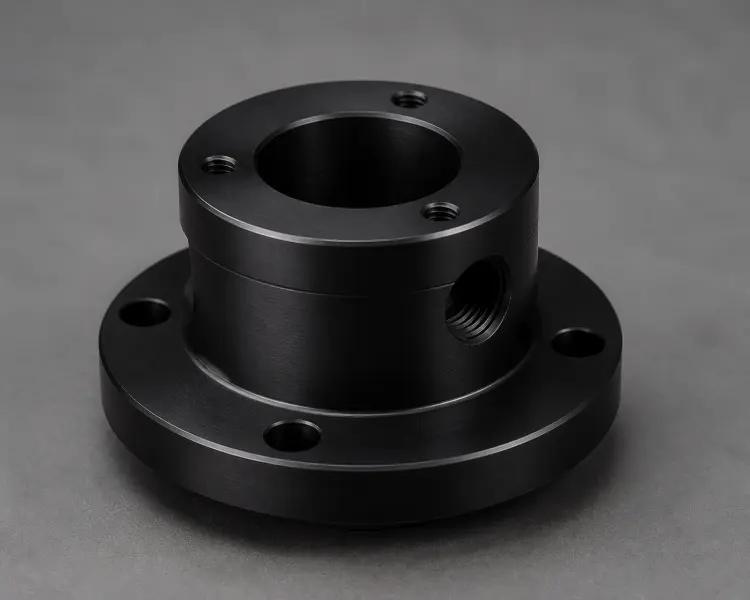
Pièce en acier avec finition à l'oxyde noir

Oxyde noir

Fine couche de conversion noire assurant l'aspect esthétique et une protection légère contre la corrosion.

Pièce en acier zingué

Placage de zinc

Protection anticorrosion par sacrifice pour les éléments de fixation, les supports et les accessoires destinés à un usage extérieur.
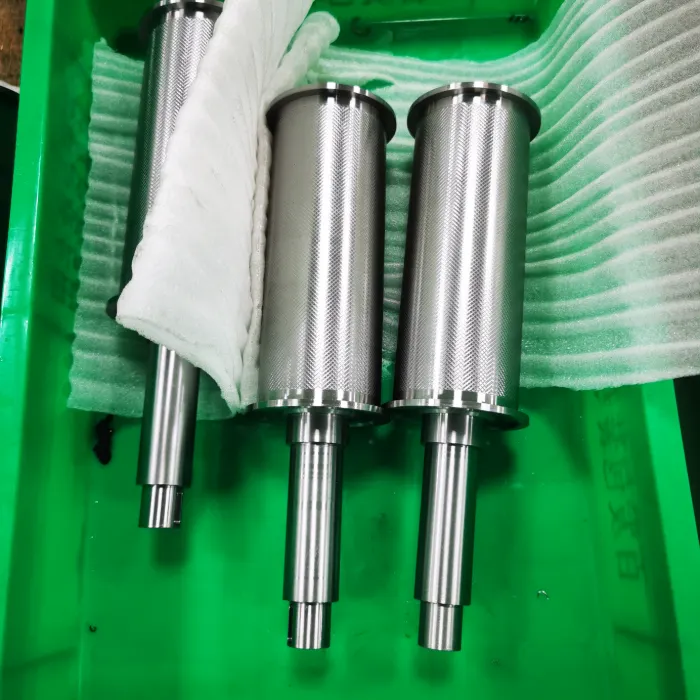
Pièce en acier nickelé

Nickelage

Revêtement protecteur uniforme offrant une meilleure résistance à l'usure et un aspect impeccable.
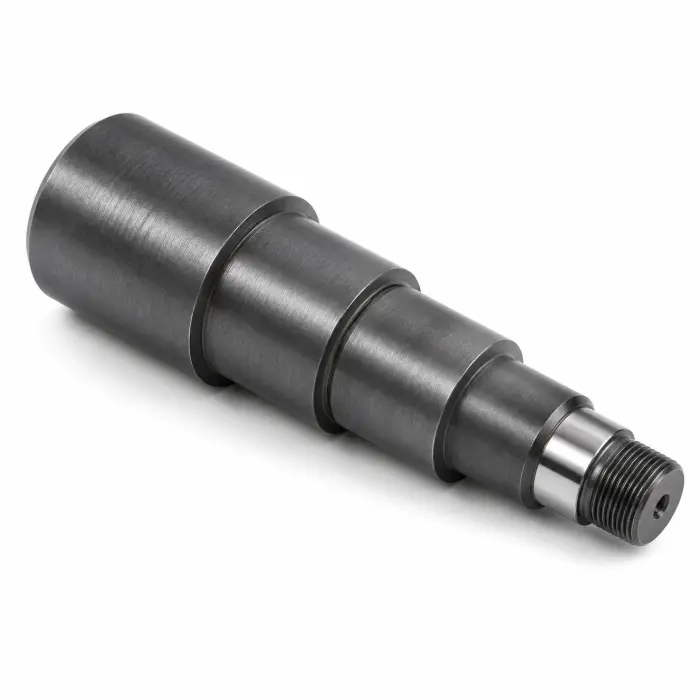
Arbre en acier à revêtement de phosphate

Phosphatation

Revêtement de conversion qui améliore la rétention d'huile et l'adhérence de la peinture.

Usinage et contrôle qualité

De la révision des plans à la réception définitive

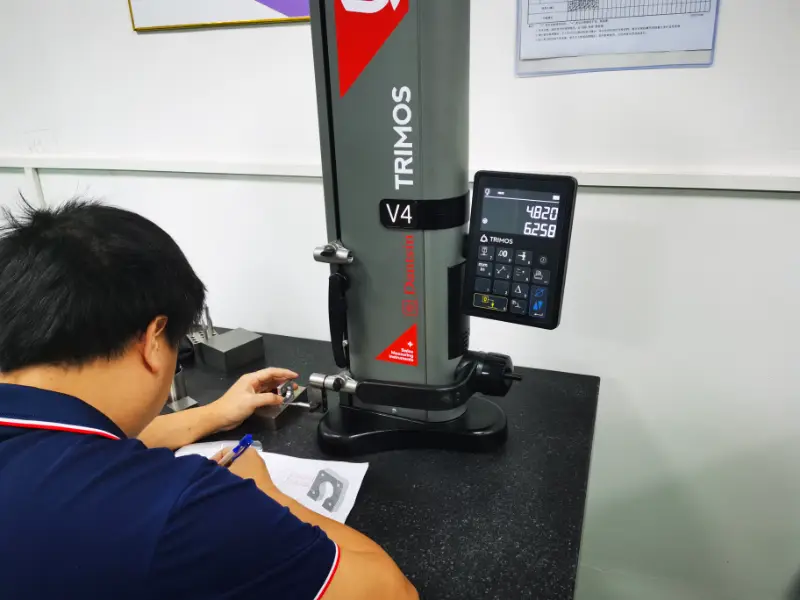
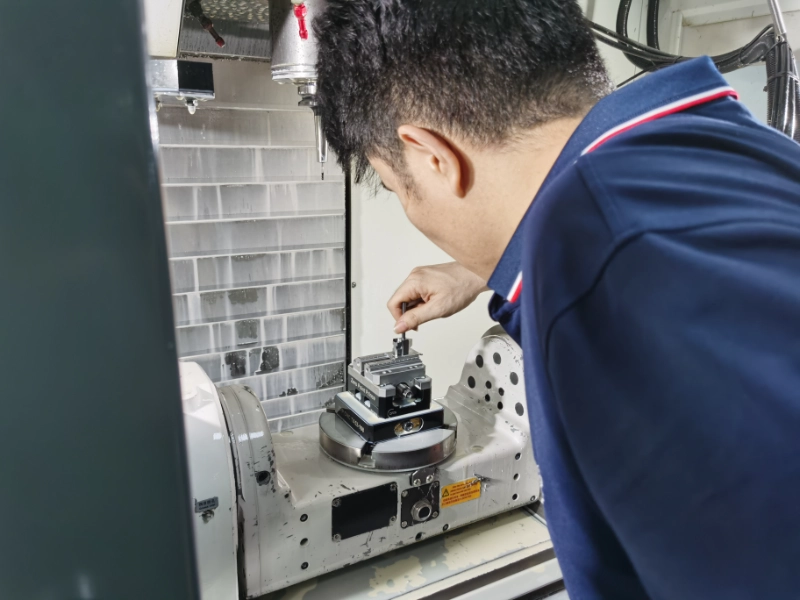
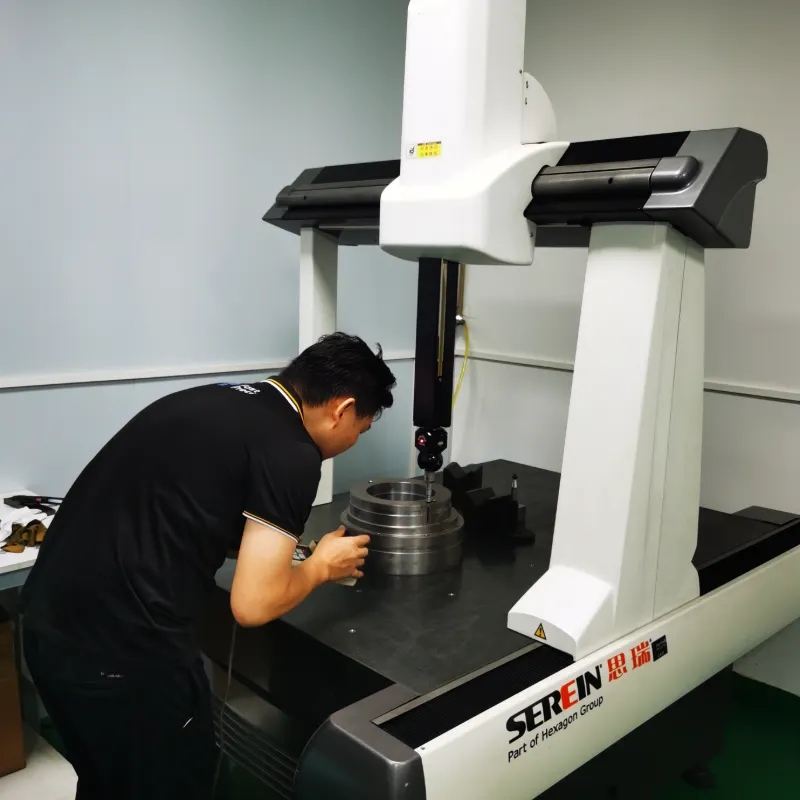
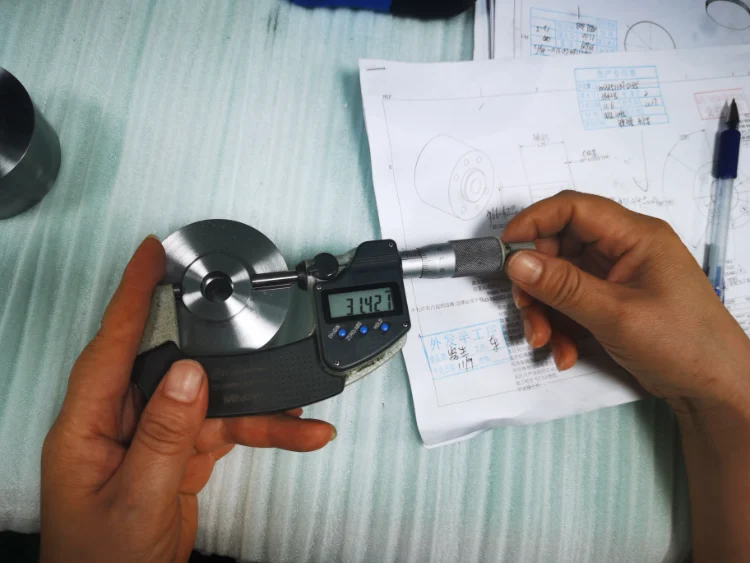
L'usinage, la rectification, l'électroérosion et le contrôle dimensionnel permettent d'assurer une production maîtrisée de pièces en acier.
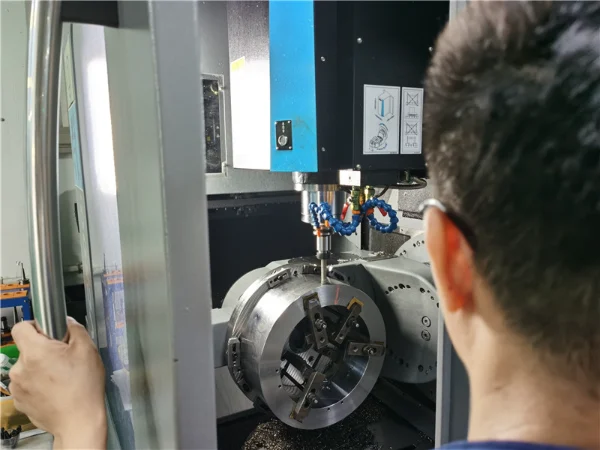
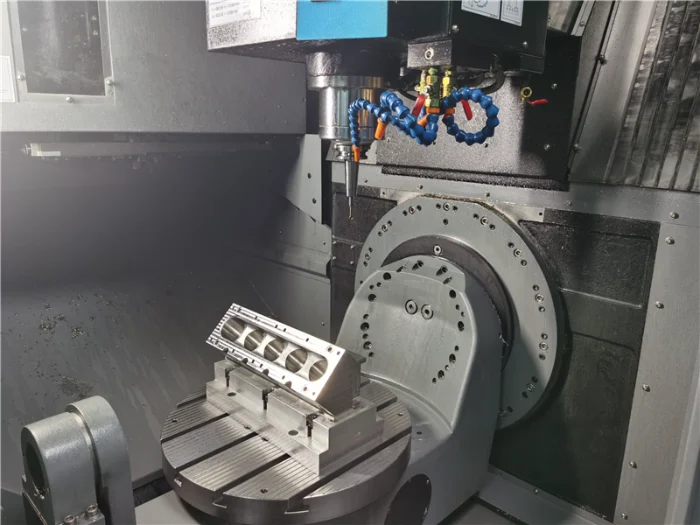
Équipements de production destinés à l'usinage de l'acier
Équipements d'usinage CNC à cinq axes
Équipements de production à commande numérique
Équipements d'usinage de précision
Contrôle dimensionnel CMM
Équipements d'inspection pour la fabrication de précision
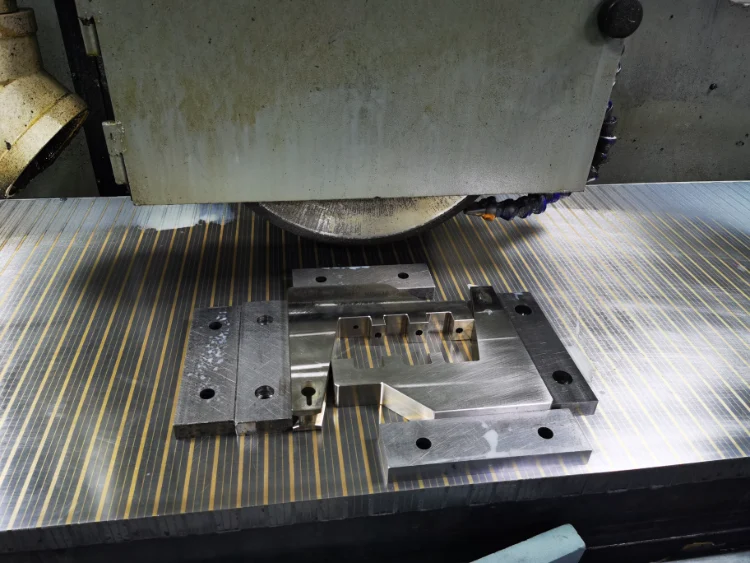
Équipements de rectification à commande numérique
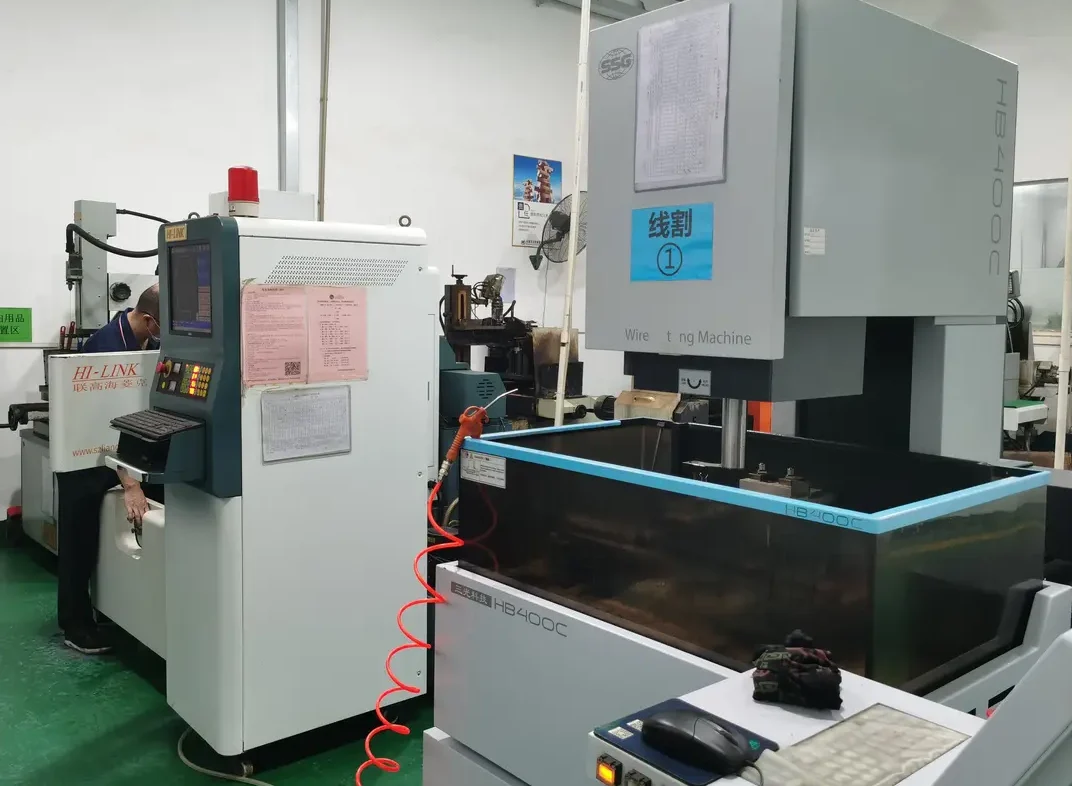
Équipements d'usinage par électroérosion

Projets d'usinage

Pièces en acier usinées sur mesure par CNC

Pièces en acier au carbone, en alliage, de construction et à outils, allant des prototypes et petites séries à la production en série, accompagnées de services de traitement thermique, de finition et de contrôle qualité.

FAQ sur l'usinage de l'acier

Questions techniques avant la production

L'acier au carbone doit-il être soumis à un traitement thermique avant ou après l'usinage ?

La détente ou la normalisation est effectuée avant l'usinage de précision lorsque la stabilité est requise. La trempe finale intervient généralement après l'usinage de dégrossissage, la rectification ou l'usinage de finition étant réservées aux cotes critiques.

Comment contrôle-t-on la déformation due au traitement thermique ?

Il convient d'utiliser des ébauches stables, des surépaisseurs d'usinage équilibrées, un traitement de détente, une mise en charge contrôlée et un parcours de trempe adapté. Les caractéristiques critiques sont laissées avec une surépaisseur de finition et vérifiées après le traitement.

Quelle est la différence entre l'acier 1018 et l'acier 1045 ?

L'acier 1018 se travaille et se soude facilement ; il convient à la fabrication de pièces d'usage général. L'acier 1045, plus riche en carbone, offre une résistance et une trempabilité supérieures, ce qui le rend idéal pour les arbres, les engrenages et les composants soumis à l'usure.

L'acier trempé peut-il être usiné par CNC ?

Oui. L'acier trempé est usiné à l'aide de montages rigides, d'outils en carbure ou en céramique adaptés, dans des conditions de température contrôlée et avec des charges de coupe réduites. On opte pour la rectification ou l'électroérosion lorsque la dureté ou la géométrie de la pièce ne permettent pas d'utiliser les méthodes de coupe conventionnelles.

À quoi faut-il prêter une attention particulière lors du fraisage et du tournage de l'acier ?

Vérifiez la nuance et la dureté, utilisez un serrage rigide et des outils revêtus adaptés, contrôlez la vitesse de coupe et le liquide de refroidissement, et surveillez l'usure des outils, la chaleur de coupe et l'évacuation des copeaux. Il convient de prévoir une marge pour le traitement thermique ultérieur avant la mise aux cotes définitive.

Quel traitement de surface offre la meilleure protection contre la corrosion pour l'acier au carbone ?

Le zingage constitue une solution économique pour la protection générale contre la corrosion. On opte pour le nickelage ou un système de revêtement spécifique lorsque l'usure, l'aspect esthétique ou des conditions d'utilisation plus exigeantes entrent en ligne de compte.