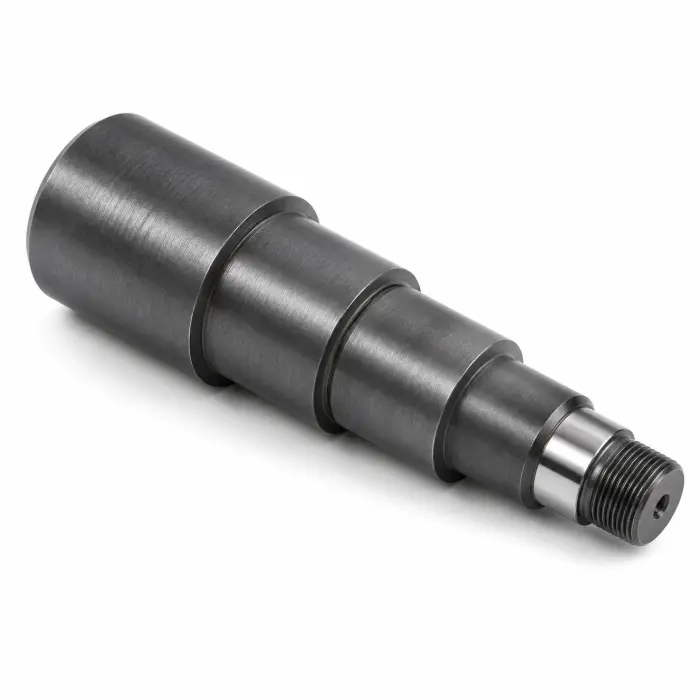
맞춤형 강철 부품

맞춤형 CNC 강철 가공

강철은 샤프트, 기어, 공구 및 하중 지지 부품에 필요한 강도, 인성 및 열처리 성능을 모두 갖추고 있습니다. 도면을 보내주시면 재료 검토, 공정 계획 수립 및 명확한 견적서를 제공해 드리겠습니다.

그림 업로드하기 →
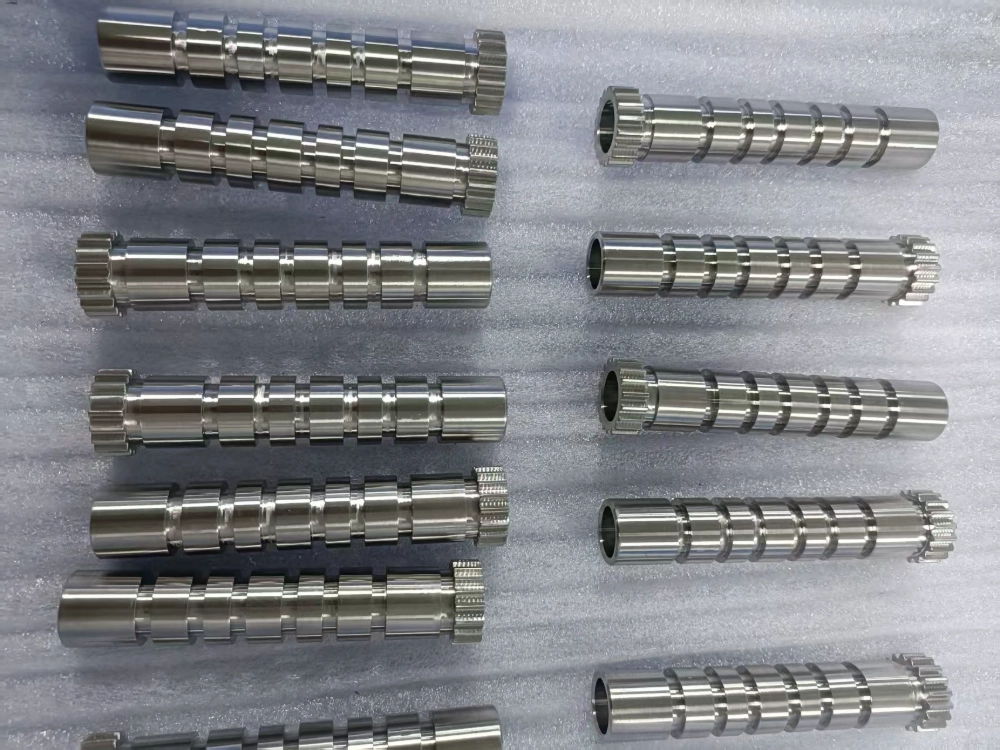
맞춤형 CNC 가공 강철 부품

재료 성능

강종 및 상태에 따른 강재의 특성

탄소 함량, 합금 원소 및 열처리는 최종 강도, 경도, 인성 및 내마모성을 결정합니다.
강철 부품
밀도7.75–7.90 g/cm³
인장 강도370–2,000 MPa
항복 강도200–1,800 MPa
경도120–650 HB
경화 상태최대 60–65 HRC
연신율5–35%
열전도율20–60 W/m·K
고강도열처리 가능내마모성비용 효율적
재료 및 가공

맞춤형 CNC 부품용 강재 선정

가공성, 강도, 열처리 반응, 내마모성 및 내식성 측면에서 일반적인 강재 계열을 비교하십시오.

비용 효율적인 철강 그룹

탄소강

탄소강에는 구조용 및 기계용 등급이 포함됩니다. 이 강재는 입수성이 뛰어나고, 가공 비용이 저렴하며, 등급에 따라 강도가 달라집니다.

일반적인 등급
ASTM A36 AISI 1018 AISI 1045 / C45 AISI 1215
가공 AISI 1018은 일반 가공에 적합하며, 1215는 효율적인 대량 선반 가공에 적합합니다. AISI 1045는 더 높은 강도를 제공합니다.
열처리 AISI 1018은 침탄 처리가 가능합니다. AISI 1045는 담금질, 템퍼링 및 유도 경화 처리가 가능합니다. A36은 주로 구조용 강재입니다.
표면 처리 흑산화 처리, 아연 또는 니켈 도금, 인산염 코팅 및 보호 도장.
일반적인 부품 브래킷, 베이스, 샤프트, 핀, 스페이서, 플랜지 및 일반 기계 부품.
근력 및 피로 저항성

합금강

합금강은 까다로운 기계 부품에 대해 더 높은 경화성, 피로 저항성 및 하중 수용 능력을 제공합니다.

일반적인 등급
가공 가공성은 경도와 공급 상태에 따라 달라집니다. 사전 경화된 소재는 견고한 고정 장치와 적절한 공구가 필요합니다.
열처리 4140과 4340은 일반적으로 담금질 및 템퍼 처리를 거칩니다. 8620은 일반적으로 표면 경도를 높이고 심부의 인성을 확보하기 위해 침탄 처리를 합니다.
표면 처리 질화 처리, 유도 경화, 흑색 산화 처리, 아연 또는 니켈 도금 및 인산염 코팅.
일반적인 부품 기어, 구동축, 커플링, 허브, 스핀들 및 고하중 패스너.
경도 및 내마모성

공구강

공구강은 경도, 내마모성, 치수 안정성 및 충격이나 고온 조건에서의 성능을 고려하여 선정됩니다.

일반적인 등급
AISI A2 · EN 1.2363 AISI D2 · EN 1.2379 AISI H13 · EN 1.2344 AISI O1 · EN 1.2510
가공 공구강은 일반적으로 어닐링 상태에서 거친 가공을 거칩니다. 경화 처리된 부품의 경우, 최종 형상을 완성하기 위해 연삭이나 방전 가공이 필요할 수 있습니다.
열처리 담금질과 템퍼링은 강종에 따라 다릅니다. 열처리를 실시하기 전에 변형 및 마감 여유를 반드시 고려해야 합니다.
표면 처리 선택한 등급과 호환되는 경우, 정밀 연삭, 연마, 질화 처리, PVD 코팅 및 흑색 산화 처리를 수행합니다.
일반적인 부품 펀치, 다이, 금형 인서트, 절삭 공구, 게이지, 고정구 및 마모 부품.
내식성 강재

스테인리스강

스테인리스강은 내식성과 더불어 재질 등급에 따라 달라지는 가공성, 강도 및 세척 용이성을 겸비하고 있습니다.

일반적인 등급
303형 / UNS S30300 / EN 1.4305 304형 / UNS S30400 / EN 1.4301 316형 / 316L형 17-4 PH / UNS S17400 / EN 1.4542
가공 303형은 가공성을 최우선으로 합니다. 304형과 316L형은 열처리 및 가공 경화 현상을 적절히 제어해야 합니다. 17-4 PH는 더 높은 강도를 제공합니다.
열처리 오스테나이트계 303, 304 및 316L은 열처리를 통해 경화될 수 없습니다. 17-4 PH는 시효 경화를 통해 강도가 향상됩니다.
표면 처리 패시베이션, 전기 연마, 비드 블라스팅, 브러싱 및 정밀 연마.
일반적인 부품 밸브, 피팅, 하우징, 식품 장비 부품 및 의료용 또는 실험실용 부품 등을 요구 사양에 맞춰 제작합니다.

유사한 국제 규격이라고 해서 자동으로 상호 호환되는 것은 아닙니다. 도면이나 구매 주문서에서 적용 기준, 공급 조건, 경도, 열처리 및 인증 요건을 확인하십시오.

가공 능력

강재 가공 능력

견적 검토를 위한 키 크기와 정밀도 범위.

최대 부품 크기3000 × 1600 × 1000 mm
가공 직경Ø1–200 mm
최대 선반 가공 길이1000 mm
최소 벽 두께0.5 mm
표준 공차±0.05 mm
정밀 기능±0.005 mm까지
표면 거칠기Ra 0.2–3.2 μm
공작물 경도최대 60 HRC

부품 크기, 강재 상태, 형상 및 검사 요건을 바탕으로 최종 제작 가능성을 확인합니다.

표면 보호

강철 부품의 표면 처리

부식 방지, 마모, 외관, 도막 두께 및 조립 적합성을 고려하여 마감 처리를 선택하십시오.
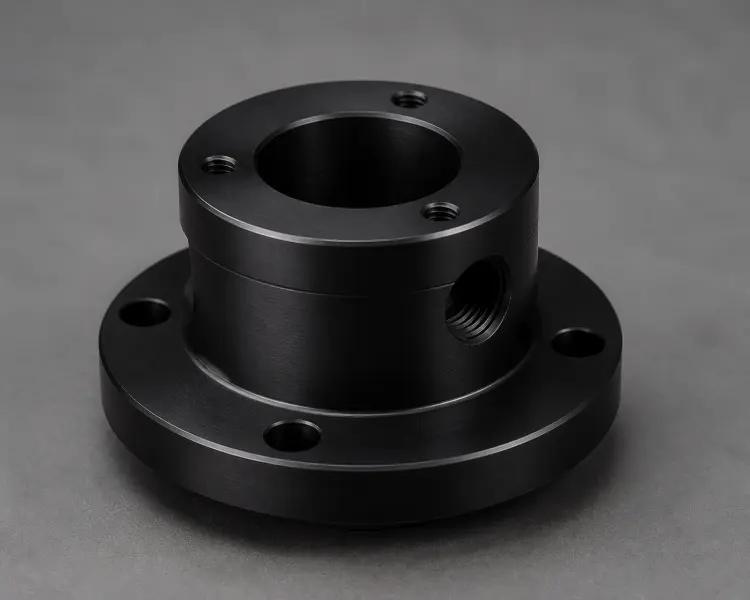
흑산화 처리된 강철 부품

흑색 산화

외관 개선 및 약한 부식 방지를 위한 얇은 검은색 변환층.

아연 도금 강철 부품

아연 도금

패스너, 브라켓 및 실외용 철물류에 대한 희생 부식 방지.
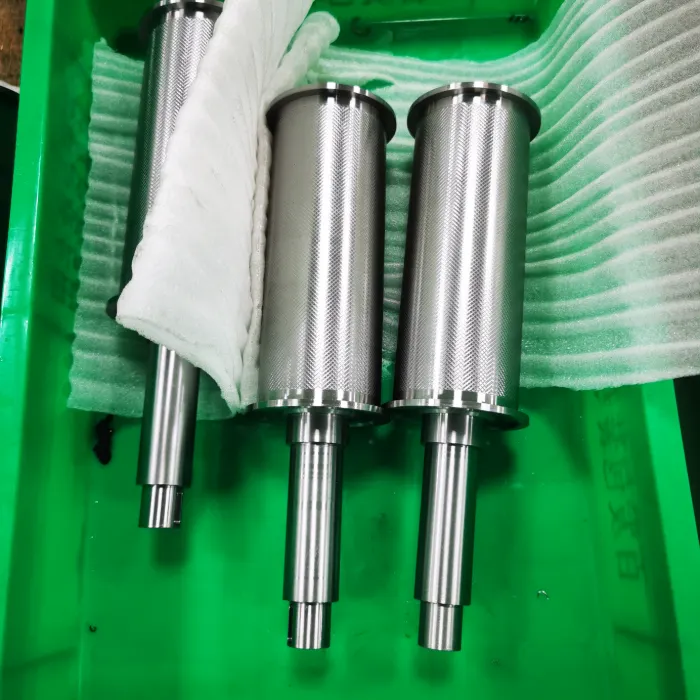
니켈 도금 강철 부품

니켈 도금

내마모성이 향상되고 외관이 깔끔한 균일한 보호 코팅.

인산염 코팅 강철 샤프트

인산염 처리

유분 유지력과 도료 접착력을 향상시키는 변환 코팅.

가공 및 검사

도면 검토부터 최종 검사까지

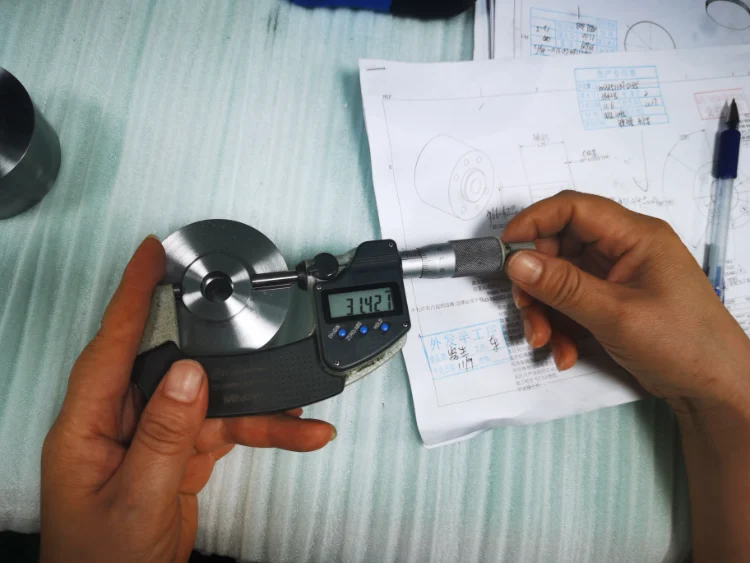
가공, 연삭, 방전가공(EDM) 및 치수 검사는 정밀한 강철 부품 생산을 뒷받침합니다.
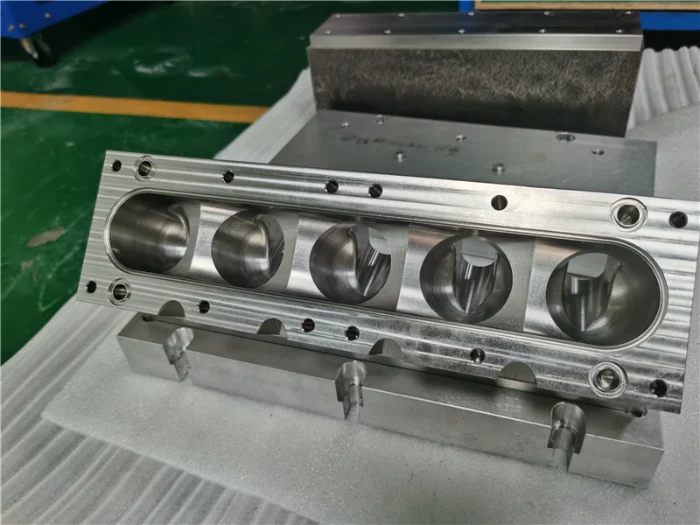
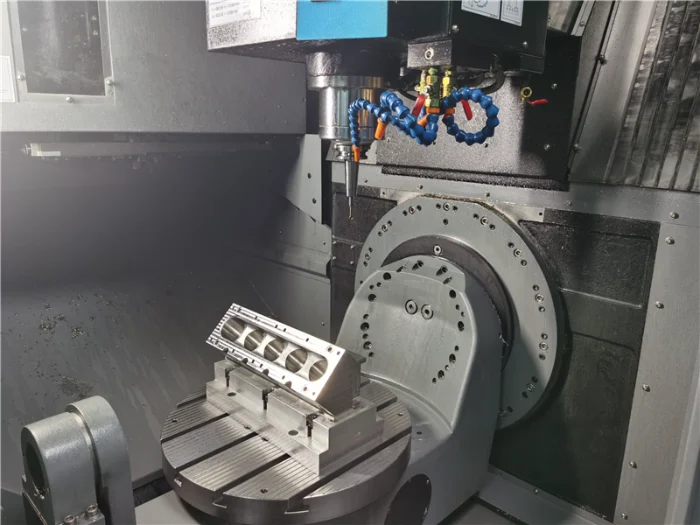
강철 가공 생산 설비
5축 CNC 가공 장비
CNC 생산 장비
정밀 가공 장비
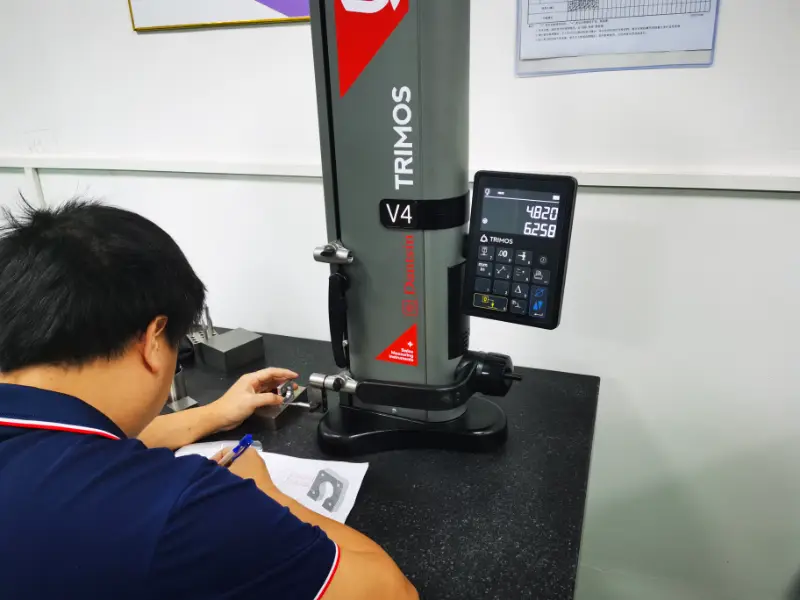
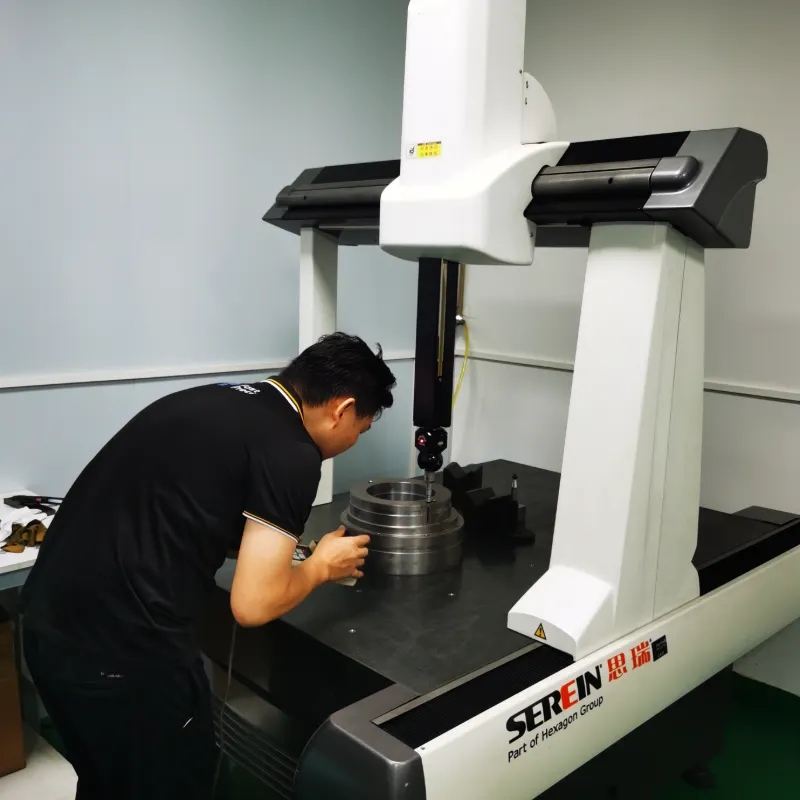
CMM 치수 검사
정밀 제조 검사 장비
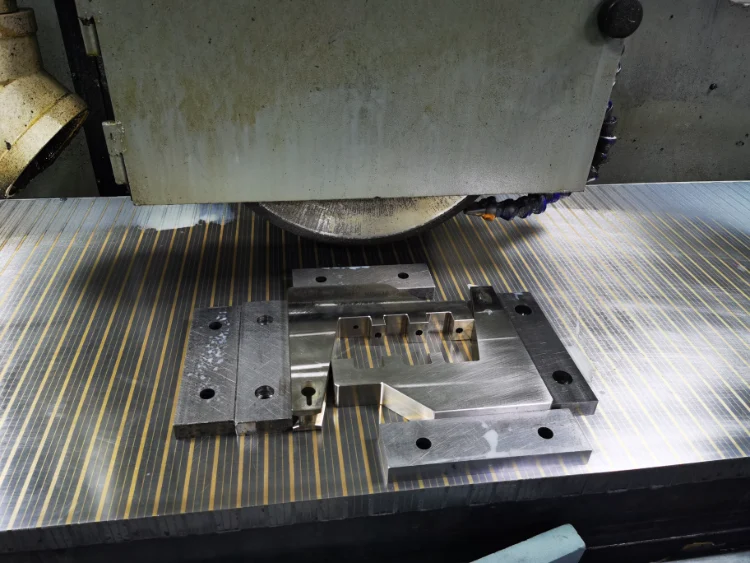
CNC 연삭 장비
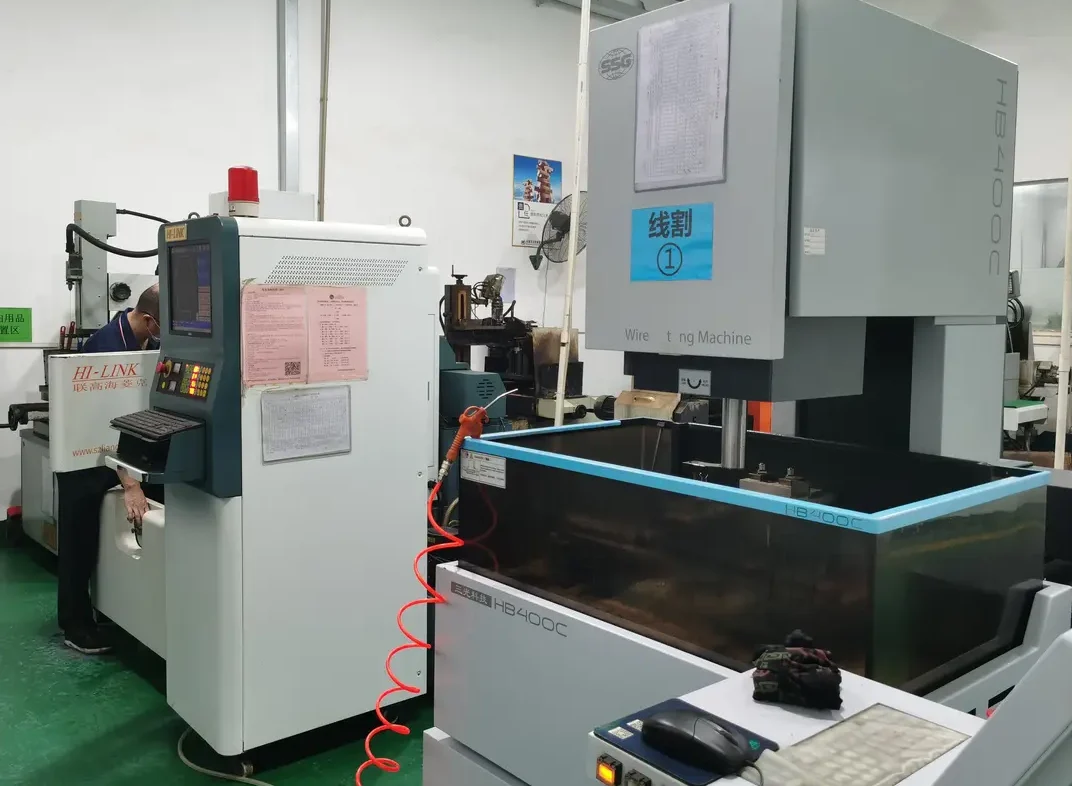
방전 가공 장비

가공 프로젝트

맞춤형 CNC 가공 강철 부품

시제품 및 소량 생산부터 양산에 이르기까지 탄소강, 합금강, 구조용강 및 공구강 부품을 제작하며, 열처리, 표면 처리 및 검사를 통해 이를 뒷받침합니다.

강철 가공 FAQ

제작 전 기술 관련 문의

탄소강은 가공 전이나 가공 후에 열처리를 해야 할까요?

안정성이 요구되는 경우, 정밀 가공에 앞서 응력 제거 또는 정상화 처리를 완료합니다. 최종 경화 처리는 일반적으로 황삭 가공 후에 이루어지며, 연삭이나 정삭 가공은 중요한 치수에 한해 수행됩니다.

열처리로 인한 변형은 어떻게 제어하나요?

안정된 재료를 사용하고, 균형 잡힌 가공 여유를 확보하며, 응력 제거 처리를 실시하고, 하중을 적절히 제어하며, 적절한 담금질 공정을 적용해야 합니다. 중요한 부위는 마무리 가공 여유를 남겨두고, 열처리 후 이를 확인해야 합니다.

1018강과 1045강의 차이점은 무엇인가요?

1018은 가공 및 용접이 용이하며 일반 부품에 적합합니다. 1045는 탄소 함량이 더 높아 샤프트, 기어 및 마모가 심한 부품에 더 높은 강도와 경화성을 제공합니다.

경화강은 CNC 가공이 가능한가요?

네. 경화강은 견고한 고정 장치, 적합한 초경합금 또는 세라믹 공구, 정밀한 열 관리 및 절삭 하중 저감을 통해 가공됩니다. 경도나 형상상의 이유로 기존 절삭 가공이 불가능한 경우에는 연삭이나 방전 가공(EDM)을 선택합니다.

강철을 밀링 및 선삭 가공할 때 어떤 점에 각별히 주의해야 할까요?

재질 등급과 경도를 확인하고, 견고한 공작물 고정 장치를 사용하며 적절한 코팅 공구를 선택하고, 절삭 속도와 절삭유를 적절히 조절하며, 공구 마모, 절삭 열 및 칩 배출 상태를 모니터링해야 합니다. 최종 치수 가공 전에 향후 열처리를 위한 여유를 반드시 확보해야 합니다.

탄소강에 대해 가장 뛰어난 부식 방지 효과를 제공하는 표면 처리는 무엇일까요?

아연 도금은 일반적인 부식 방지를 위한 비용 효율적인 선택입니다. 마모, 외관 또는 더 까다로운 사용 조건이 고려될 경우에는 니켈 도금이나 특정 코팅 시스템을 선택합니다.