Op maat gemaakte onderdelen voor krachtoverbrenging

Op maat gemaakte tandriemschijven

Weldo produceert tandriemschijven van metaal en technische kunststof volgens de tekeningen van de klant. CNC-draaien, frezen, draai-freesbewerkingen, tandverspaning, draadvonken en nabewerking worden vanuit één bron gecoördineerd.

Vóór de productie controleren we het tandprofiel, de steek, het aantal tanden, de boring, de spiebaan, de geometrie van de naaf en het montagereferentiepunt. Deze controle waarborgt de compatibiliteit van de riem en de nauwkeurigheid van de krachtoverbrenging.

Advies en offerte aanvragen
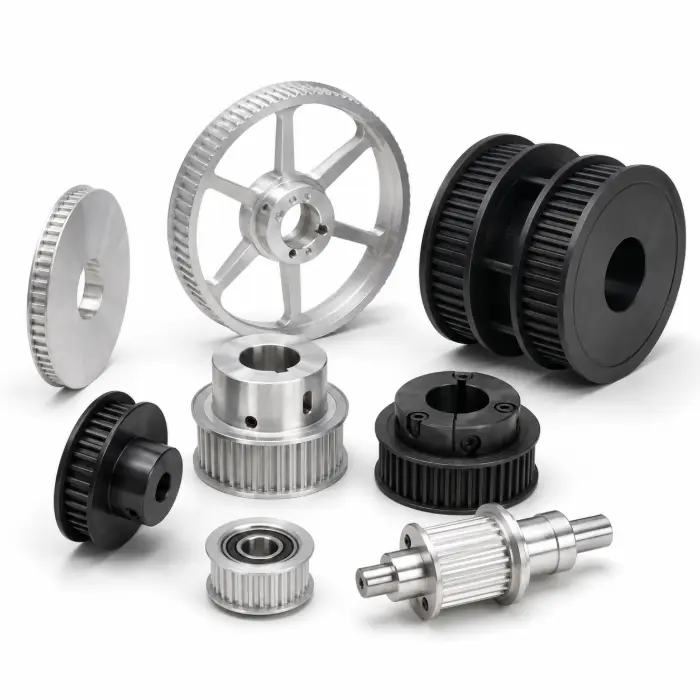
Op maat gemaakte, CNC-gefreesde distributieriemschijf
Productoverzicht

Wat is een distributieriemschijf?

Een distributieriemschijf brengt de draaiende beweging over via tanden die in een bijpassende synchrone riem grijpen. Door deze vorm van vastgrijping wordt normale slip tijdens het bedrijf voorkomen en blijft een vastgelegde verhouding tussen de aandrijfas en de aangedreven as behouden.

De prestaties van een riemschijf hangen niet alleen af van de steek en het aantal tanden. De tandvorm, de steekdiameter, de positie van de boring, de slingering, de geometrie van de flens en de naafverbinding moeten als één systeem functioneren. Een onjuist tandprofiel kan de riem beschadigen, zelfs als de nominale steek correct is.

Configuraties van katrollen

Soorten distributieriemschijven die wij produceren

De geometrie van de riemschijf wordt bepaald op basis van de asverbinding, het overgebrachte koppel, de riemgeleiding en de beschikbare inbouwruimte.

Aandrijfriemschijven

Wordt op de motor of aandrijfas gemonteerd om het koppel naar de riem over te brengen.

  • T2,5–T10 en HTD 3M–14M
  • Naven met sleutel, klem of stelschroef
  • Staal, aluminium of roestvrij staal

Aangedreven distributieriemschijven

Wordt op de uitgaande as gemonteerd om de overbrengingsverhouding en het toerental te bepalen.

  • Aangepaste aantallen tanden en verhoudingen
  • Massieve, met vliezen bedekte of lichtgewicht carrosserieën
  • Bewerkte referentiepunten voor assemblages

Tandriemschijven

Ondersteun de kant met de tandriem en houd de geleiding en de omwikkelingshoek in de gaten.

  • Profiel afgestemd op de riem
  • Uitvoeringen met lager- of asbevestiging
  • Na montage gecontroleerde rondloop

Gladde loop- en spanrollen

Raak de riemdrager aan om de geleiding en de bedrijfsspanning te regelen.

  • Gladde of bolle oppervlakken
  • Geïntegreerde lagerzittingen
  • Gecontroleerde randradii

Timingpoelies met flens

Gebruik één of twee flenzen om de riem goed op koers te houden.

  • Uitvoeringen met enkele of dubbele flens
  • Geperste, gelijmde of integrale flenzen
  • Afstand afgestemd op de riembreedte

Klemnaaf-aandrijfriemschijven

Zet de katrol vast zonder het oppervlak van de as te beschadigen.

  • Naven met splitklem en taper-lock-systeem
  • Verbinding met geringe speling
  • Aangepaste boutpatronen

Dubbelzijdige tandriemschijven

Maak gebruik van dubbelzijdige riemen in bewegingssystemen met meerdere assen.

  • Op elkaar afgestemde dubbelzijdige profielen
  • Bewegingsbesturing met meerdere assen
  • Gecontroleerde faseverhoudingen

Samengestelde en getrapte katrollen

Combineer meerdere riembanen of diameters tot één onderdeel.

  • Meerdere worpen na beoordeling
  • Gemeenschappelijk concentrisch referentiepunt
  • Verminderde opbouw bij de assemblage
Compatibiliteit van tandprofielen

Tandprofielen van distributieriemen

De tandvorm van de riemschijf moet overeenkomen met het profiel van de riemfabrikant. Alleen een overeenkomende steek is geen garantie voor de compatibiliteit van de riem.

Metrisch trapeziumvormig T2.5, T5 en T10 voor positioneringsapparatuur en algemene automatisering.
Versterkt trapeziumvormig AT5, AT10 en AT20 voor lineaire aandrijvingen en hogere tandbelasting.
HTD Kromlijnig 3M, 5M, 8M en 14M voor industriële krachtoverbrenging.
Imperial Trapezoïdaal MXL, XL, L, H en XH voor apparatuur en vervangingsonderdelen volgens het imperiale maatsysteem.
Materialen, warmtebehandeling en afwerking

Kies het materiaal voor uw distributieriemschijf

De materiaalkeuze is van invloed op het gewicht van de poelie, het draaimomentvermogen, de slijtage, de corrosiebestendigheid en de maatvastheid. De materiaalgesteldheid, de warmtebehandeling en de oppervlakteafwerking moeten vóór de productie worden vastgelegd.
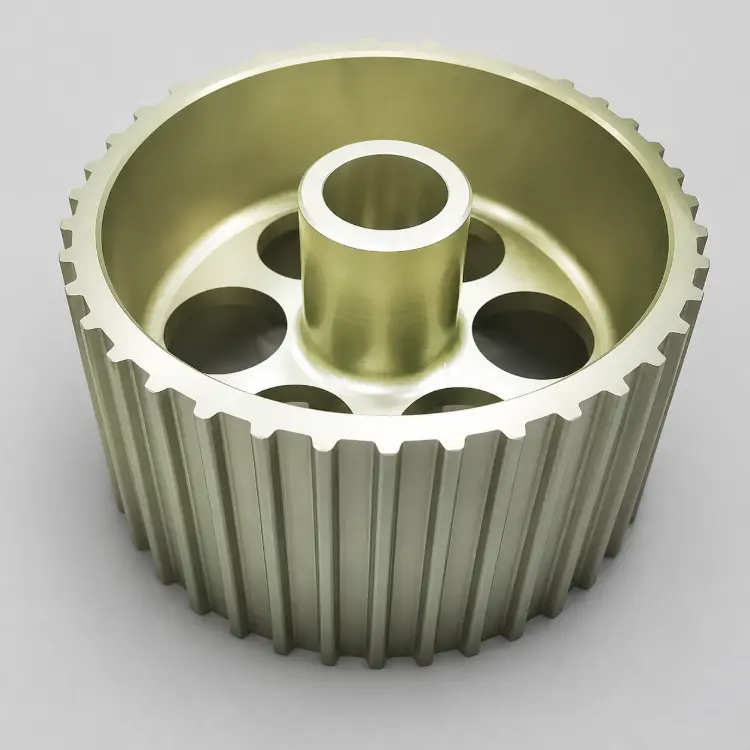
Op maat gemaakt onderdeel voor een tandriemschijf, hard geanodiseerd

Aluminiumlegeringen

Veelgebruikte legeringen: 6061-T6, 6082-T6, 7075-T651

Aluminium vermindert de roterende massa en laat zich efficiënt bewerken. De legeringen 6061 en 6082 zijn geschikt voor algemene automatisering. De legering 7075 is geschikt voor hogere naafbelastingen en compacte poelieontwerpen.

Warmtebehandeling

T6 en T651 worden warmbehandeld geleverd. T651 biedt een betere bewerkingsstabiliteit. 7075-T73 of T7351 verbetert de weerstand tegen spanningscorrosie.

Oppervlaktebehandeling

Er is keuze uit helder anodiseren, gekleurd anodiseren, hard anodiseren, conversiecoating en chemisch nikkel.

Koolstofstaal en gelegeerd staal

Veelgebruikte staalsoorten: 1045, C45, 4140, 42CrMo4

Staal biedt een hoge stijfheid, slijtvastheid en koppelcapaciteit. 1045 biedt een voordelige prestatie. 4140 biedt een hogere vermoeidheidssterkte en taaiheid.

Warmtebehandeling

Door normaliseren, blussen en ontlaten worden de eigenschappen van de kern bepaald. Inductieharden of nitreren verbetert bepaalde slijtvlakken.

Oppervlaktebehandeling

Zwart oxide, fosfaatlaag, verzinking en chemisch nikkel zorgen voor corrosiebescherming.

Roestvrij staalsoorten

Veelvoorkomende kwaliteiten: 303, 304, 316, 17-4PH

Roestvrij staal is geschikt voor vochtige, blootgestelde en met water af te spoelen omgevingen. Bij 303 ligt de nadruk op bewerkbaarheid, bij 316 is de corrosiebestendigheid beter en 17-4PH biedt een hogere sterkte.

Warmtebehandeling

303, 304 en 316 worden doorgaans gebruikt in een oplossinggegloeide toestand. Voor 17-4PH worden H900–H1150-condities voor neerslagveroudering toegepast.

Oppervlaktebehandeling

Passivering, elektropolijsten en parelstralen zorgen voor een schoner oppervlak, een mooier uiterlijk en een betere corrosiebestendigheid.

Procesbesturing van metalen katrollen

Warmtebehandeling en coating zijn van invloed op de boringdiameter, de breedte van de spiebaan, de excentriciteit en de tandgeometrie. De uiteindelijke afmetingen worden gecontroleerd voordat de productievolgorde wordt goedgekeurd.

Acetaalkunststoffen

Gangbare kwaliteiten: POM-C, POM-H, Delrin

POM biedt een lage wrijving, een lage vochtopname en een goede maatvastheid. Het materiaal is geschikt voor stille, lichtgewicht en aandrijfsystemen met een gemiddelde belasting.

Thermische conditionering

Gecontroleerd gloeien of spanningsvermindering wordt toegepast bij dikke, asymmetrische onderdelen met nauwe toleranties.

Oppervlakteafwerking

Nauwkeurig ontbramen, afronden van randen en polijsten behoren tot de mogelijkheden. Functionele POM-riemschijven hebben doorgaans geen coating nodig.

Nylonmaterialen

Veelgebruikte kwaliteiten: PA6, PA66, PA12, GF30-PA66

Nylon biedt een goede slijtvastheid, vermoeidheidsbestendigheid en slagvastheid. PA12 neemt minder vocht op, terwijl met glasvezel versterkt PA66 zorgt voor een hogere stijfheid en minder kruip.

Thermische conditionering

Voorafgaand aan de precisiebewerking moet het materiaal worden gedroogd. Het gloeien en de vochtbehandeling worden gekozen op basis van de materiaalkwaliteit en de bedrijfsomgeving.

Oppervlakteafwerking

Ontbramen, gecontroleerde randafwerking en reiniging behoren tot de standaardprocedure. Bij met glas versterkte kwaliteiten wordt agressief polijsten vermeden.

Hoogwaardige kunststoffen

Gangbare kwaliteiten: PEEK, PEEK van lagerkwaliteit

PEEK combineert hittebestendigheid, chemische bestendigheid en mechanische sterkte. Het is geschikt voor veeleisende industriële en laboratoriumapparatuur.

Thermische conditionering

Gegloeid materiaal heeft de voorkeur. Tussentijds gloeien beperkt de spanning na intensieve of asymmetrische materiaalafname.

Oppervlakteafwerking

Afhankelijk van de assemblagebehoeften zijn nauwkeurig ontbramen, polijsten, plasma-activering en lasermarkering mogelijk.

Procesbesturing voor technische kunststoffen

Technische kunststoffen worden niet onderworpen aan een afkoelingsproces zoals bij metaal, inductieharding of nitreren. Door drogen, spanningsvermindering en stabiele bewerkingstemperaturen blijven de uiteindelijke afmetingen behouden.

Bewerkingsbesturing

Veelvoorkomende uitdagingen bij CNC-bewerking

Defecten aan distributieriemschijven zijn vaak te wijten aan de keuze van het referentiepunt, de regeling van het snijgereedschap, de opspanning of bewegingen tijdens de nabewerking.

Tandprofiel en steeknauwkeurigheid Profielspecifieke gereedschappen en optische inspectie voorkomen dat de riem verkeerd wordt aangebracht.
Concentriciteit tussen boring en tand De boring en de tandvorm maken gebruik van een gemeenschappelijk referentiepunt om de radiale slingering te verminderen.
Vervorming van dunwandige onderdelen en flenzen Een evenwichtige snijbewerking en een spanmethode met geringe belasting beschermen de dunne delen van de poelie.
Groottewijziging na bewerking Er wordt een bewerkingsspeling aangehouden voor warmtebehandeling en coating.
Apparatuur en capaciteit

Bewerkingsmogelijkheden voor tandriemschijven

Weldo combineert meerassig frezen, CNC-draaien, draai-freesbewerkingen, tandverspaning en draadvonken.

HAAS & HURCO

3-, 4- en 5-assig CNC-frezen

Naven, klemgroeven, uitsparingen en bevestigingsmogelijkheden aan meerdere zijden.

DOOR FANUC AANGESTUURDE APPARATUUR

CNC-draaien en draai-freesbewerkingen

Gaten, blanks, schouders, groeven, schroefdraad en dwarsgaten.

PRECISIE-DRAADVONKSLASSEN

Sleufgroeven en geleidende profielen

Smalle spiebanen, klemgroeven en interne geleidende profielen.

SECUNDAIRE BEWERKINGEN

Warmtebehandeling en afwerking

Ontbramen, anodiseren, galvaniseren, harden en passiveren.

Overzicht van de productiecapaciteit

CNC-freesbereik Tot 3000 × 1600 × 1000 mm*
CNC-draaicapaciteit Tot Ø500 × 1200 mm*
Algemene tolerantie ±0,05 mm
Herziene kritische tolerantie Tot ±0,005 mm*
Positionering bij draadvonken ±0,005–0,02 mm*
Referentiesleuf (draadsnede) Minimaal ca. 0,23 mm*
Gekozen oppervlakteafwerking Ra 0,4–0,8 μm*
Productieondersteuning Van prototype naar serieproductie

*De uiteindelijke prestaties zijn afhankelijk van het materiaal, de geometrie, de werkstukopspanning, de stijfheid en de inspectie-eisen.

Ontdek CNC-bewerking bij Weldo →
Maatnauwkeurigheid

Referentie voor bewerkingstoleranties van distributieriemschijven

De definitieve toleranties worden vastgesteld op basis van de tekening, het materiaal, de geometrie en de functionele eisen.

FunctieStandaardreferentieBeoordeelde capaciteitControlemethode
Boringdiameter±0,01 mm±0,005 mmBoren, ruimen of afdraaien
Breedte van de spiebaan±0,02 mm±0,01 mmRuitdraaien, frezen of draadvonken
Radiale slingering≤0,03 mm≤0,01 mmGemeenschappelijke boring en tandreferentiepunt
Vlakafwijking≤0,03 mm≤0,01 mmControle van het datumvlak
Tandbreedte±0,05 mm±0,02 mmRegeling van de speling tussen riem en flens
Tandprofiel en steekTekenings-/profielnormFunctionele evaluatieProfielbewerking en optische inspectie
OppervlakteafwerkingRa ≤ 1,6 μmRa 0,4–0,8 μmAangewezen functionele oppervlakken
Kwaliteitsborging

Hoe onderdelen van distributieriemschijven worden gecontroleerd

De inspectie omvat het materiaal, de bewerkingsreferentiepunten, de tandgeometrie, de slingering en de uiteindelijke afmetingen. Een rapportage-resolutie van 0,001 mm betekent niet dat er sprake is van een algemene productietolerantie van ±0,001 mm.

InspectieapparatuurReferentiecapaciteitGebruik bij inspecties
Hexagon CROMA Bridge CMM0,001 mm meetresolutiePositie, concentriciteit, profiel en referentieverhoudingen
Mitutoyo QUICK VISIONWeergaveresolutie van 0,001 mmTandprofielen, tandafstanden, spiebanen en optische randen
Optische profielprojectorVergelijking van profiel en hoekTandvorm, radii, afschuiningen en contouren
Digitale hoogtemeterWeergaveresolutie van 0,001 mmNaafhoogte, schouders en afstand tussen de flenzen
Micrometers en boorgatmetersMaatverdeling van 0,001 mmBoringen, diameters en productiebemonstering
Meetklokschaalverdeling van 0,001–0,01 mmRadiale slingering, vlakke slingering en uitlijning
OppervlakteruwheidsmeterRa/Rz-metingRiemcontactvlakken, boringvlakken en referentievlakken

Materiaalcontrole

Voor het bewerken worden de kwaliteit, de staat, de afmetingen en de documenten gecontroleerd.

Controle tijdens het productieproces

De boorgaten, referentiepunten, tandbreedte en de toestand van het gereedschap worden gecontroleerd.

Eindcontrole

De rondloop, het profiel, de montagegeometrie en de pasvorm bij de montage worden gecontroleerd.

Kwaliteitsdocumentatie

Rapporten, certificaten en afwerkingsverslagen worden verstrekt indien dit is aangegeven.

Toepassingen

Waar op maat gemaakte tandriemschijven worden gebruikt

Op maat gemaakte distributieriemschijven zorgen voor een gesynchroniseerde beweging, herhaalbare positionering en een gecontroleerde krachtoverbrenging in geautomatiseerde en industriële apparatuur.
Selectierichtlijnen

Wanneer moet je kiezen voor een op maat gemaakte distributieriemschijf?

De kataloguspoelies zijn geschikt voor standaardassen en -opstellingen. Maatwerk is nodig wanneer de poelie in een specifieke assemblage moet worden geïntegreerd.

Standaardcatalogus: poelie

  • Standaard aantal tanden en riembreedte
  • Standaardboring en naaf
  • Algemene industriële toleranties
  • Veelgebruikte materialen en afwerkingen
  • Geschikt als standaardvervanging

Weldo-aandrijfriemschijf op maat

  • Door de tekening bepaald aantal tanden en geometrie
  • Op maat gemaakte boring, spiebaan, klem of conus
  • Gecontroleerde rondloop en montage-referentiepunten
  • Aangegeven materiaal en afwerking
  • Geschikt voor precisie- en niet-standaardapparatuur
Checklist voor offerteaanvragen

Wat moet er in een offerteaanvraag voor een tandriemschijf worden opgenomen?

01

Tekeningen

Lever een 2D-tekening en een 3D-model aan, voorzien van revisieaanduidingen.

02

Tandgegevens

Profiel, steek, aantal tanden, riembreedte en fabrikant van de riem.

03

Materiaal en afwerking

Geef de kwaliteit, de toestand, de warmtebehandeling en de oppervlakteafwerking aan.

04

Montagegeometrie

Geef de binnenmaat, spiebaan, conus, klemverbinding, schroefdraad en aspassing aan.

05

Functionele vereisten

Bepaal het koppel, het toerental, de slingering, de omgevingsomstandigheden en de kritische afmetingen.

06

Inkoopvoorwaarden

Vermeld het aantal, de leverdatum, de certificaten en de inspectierapporten.

Veelgestelde vragen

Veelgestelde vragen over distributieriemschijven

Wat is de belangrijkste oorzaak van defecten aan de distributieriem?

Een verkeerde spanning is de belangrijkste oorzaak. Een te hoge spanning belast de riem, de lagers en de riemschijf te zwaar. Een te lage spanning leidt tot tandenspringen en een onstabiele loop. Ook een verkeerde uitlijning en vervuiling verkorten de levensduur van de riem.

Hoe weet ik of mijn distributieriem vervangen moet worden?

Vervang de riem wanneer deze scheuren, ontbrekende tanden, gerafelde randen, blootliggende koorden, glansvorming, verharding of spanningsverlies vertoont. Ook bij abnormale geluiden en het overslaan van tanden is onmiddellijke inspectie vereist.

Hoe lang gaan distributieriemen mee?

De onderhoudsintervallen voor auto’s liggen doorgaans tussen 60.000 en 100.000 mijl, ofwel 96.000 tot 160.000 km. Volg de specificaties van de fabrikant. De levensduur van industriële riemen hangt af van de belasting, de snelheid, de temperatuur, de uitlijning en het aantal bedrijfsuren.

Hoe moet een distributieriemschijf worden onderhouden?

Houd de tandgroeven schoon. Controleer de tanden, flenzen, boring, spiebaan en klemverbinding. Zorg voor de juiste riemspanning en asuitlijning. Smeer het contactoppervlak van de riem niet. Vervang riemschijven met versleten tanden, losse boringen, scheuren of vervormde flenzen.

Ga aan de slag met uw project voor een op maat gemaakte distributieriemschijf

Stuur Weldo uw tekening, het profiel van de riem, het materiaal, de hoeveelheid, de tolerantie en de afwerkingsvereisten. Ons team zal de produceerbaarheid beoordelen en een offerte voor de bewerking opstellen.

Ontvang advies over verspaning en een offerte