
Snelle additieve productie
Maatwerkdiensten op het gebied van 3D-printen
Zet CAD-modellen om in nauwkeurige prototypes en onderdelen in kleine series, waarbij de keuze van het proces, materiaaladvies, het printen, de nabewerking en de inspectie in één workflow worden gecoördineerd.
STEP heeft de voorkeur; STL- en 3MF-bestanden worden ook geaccepteerd.
Drukwerk
Kies het juiste 3D-printmateriaal
Vergelijk het drukproces, de materiaaleigenschappen, typische onderdelen en de productiecontroles voordat u een materiaalkwaliteit kiest.
Thermoplastisch materiaal
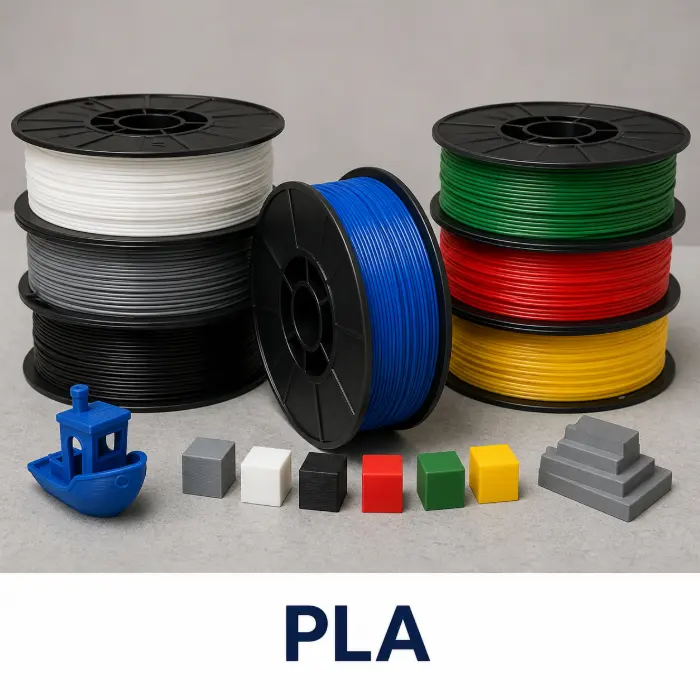
PLA
Stijf, voordelig en gemakkelijk te bedrukken, maar heeft een beperkte weerstand tegen langdurige hitte.
Thermoplastisch materiaal
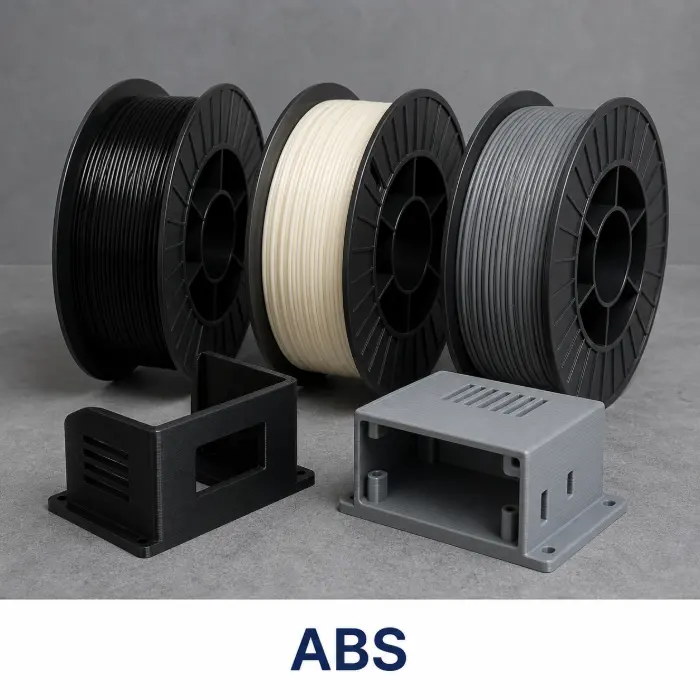
ABS
Een stevige technische thermoplast met een goede slagvastheid en een betere hittebestendigheid dan PLA.

Thermoplastisch materiaal
PETG
Biedt een combinatie van goede taaiheid, waterbestendigheid en minimale kromtrekking voor algemeen functioneel drukwerk.
Thermoplastisch materiaal
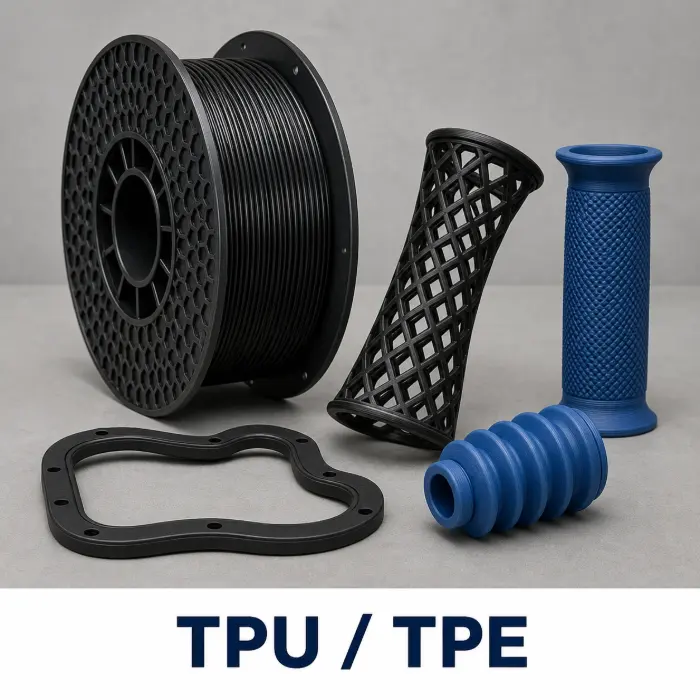
TPU / TPE
Flexibel en elastisch materiaal met een goede slijtvastheid en goede prestaties bij herhaaldelijk buigen.
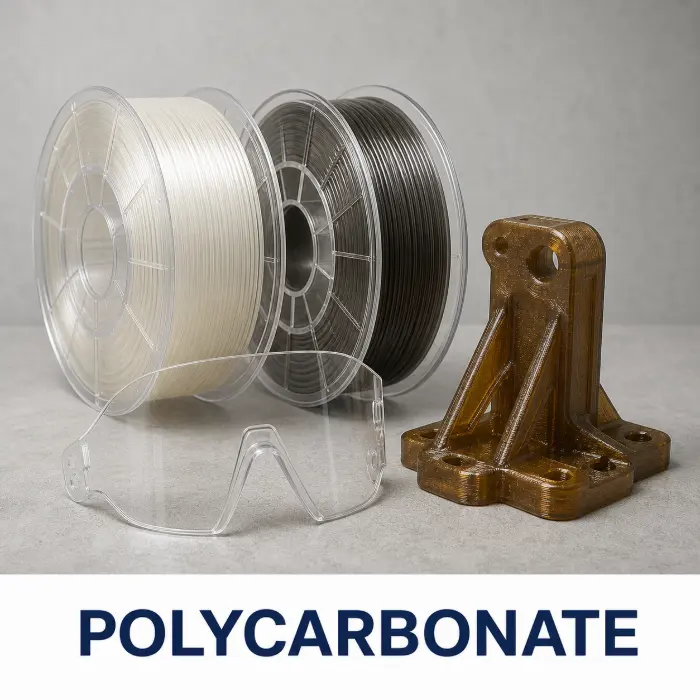
Thermoplastisch materiaal
Polycarbonaat (PC)
Slagvast, hittebestendig thermoplastisch materiaal voor sterkere functionele en structurele prototypes.
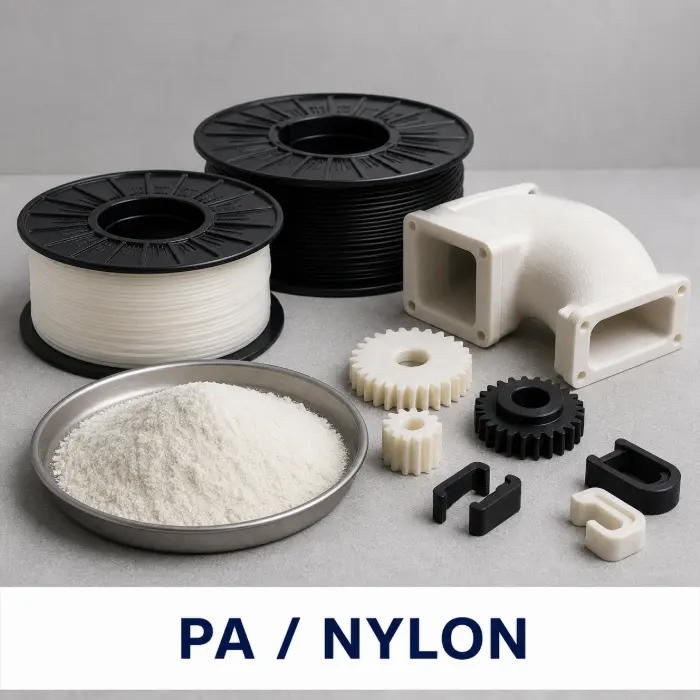
Thermoplastisch materiaal
PA / Nylon
Sterk, vermoeidheidsbestendig en slijtvast materiaal voor bewegende en mechanisch belaste onderdelen.
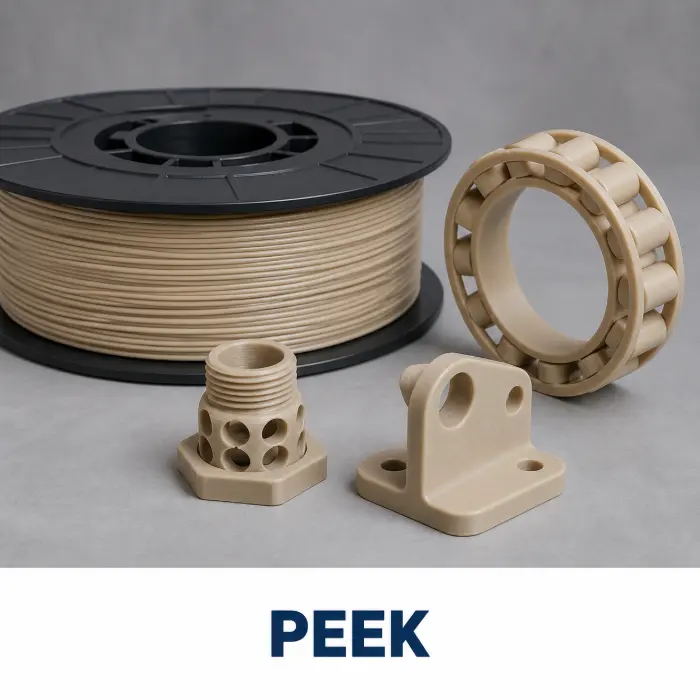
Thermoplastisch materiaal
PEEK
Industrieel hoogwaardig polymeer met een uitstekende hitte- en chemische bestendigheid.
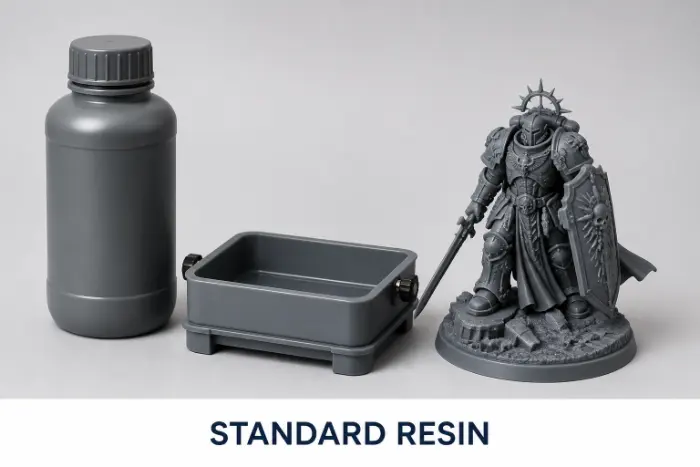
Fotopolymeerhars
Standaardhars
Een zeer gedetailleerde hars die gladde oppervlakken oplevert, maar een relatief beperkte slagvastheid heeft.
Fotopolymeerhars
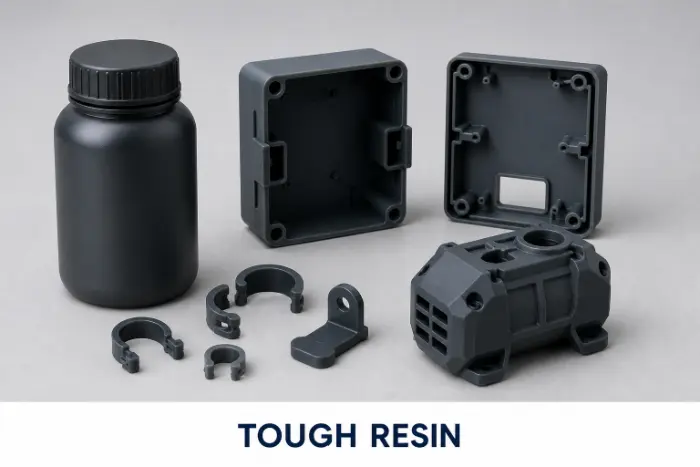
Stevige hars
Technische kunststof die is samengesteld om de taaiheid te verbeteren zonder afbreuk te doen aan de detailweergave van SLA.
Fotopolymeerhars
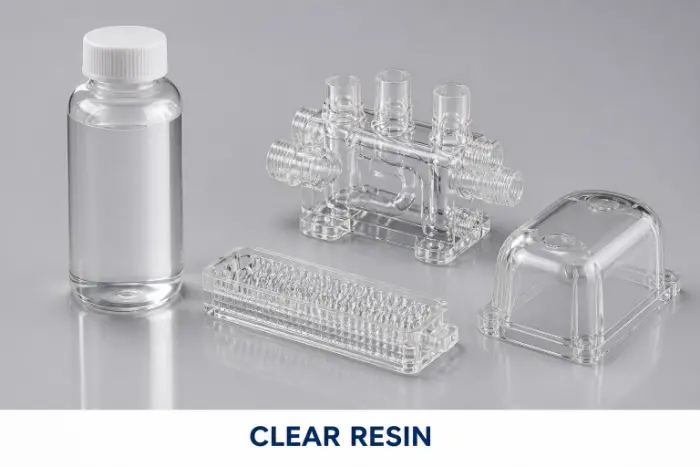
Heldere hars
Doorzichtige hars voor onderdelen waarbij zicht op de binnenkant of een gecontroleerde lichtdoorlatendheid vereist is.
Fotopolymeerhars
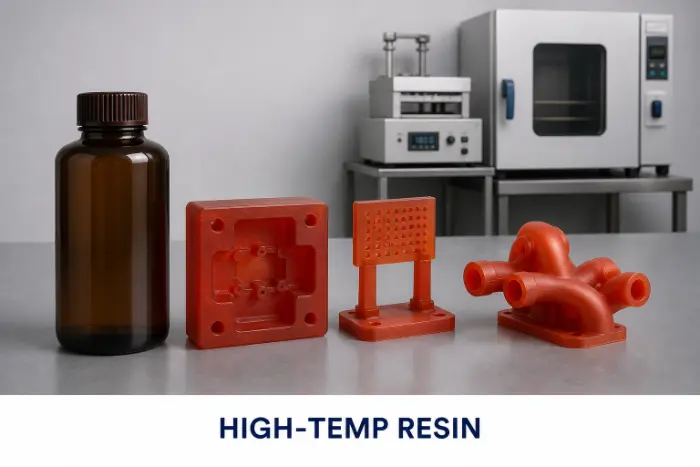
Hittebestendige hars
Speciale hars die is ontworpen om zijn vorm te behouden bij temperatuurblootstelling die specifiek is voor de betreffende kwaliteit.
Fotopolymeerhars
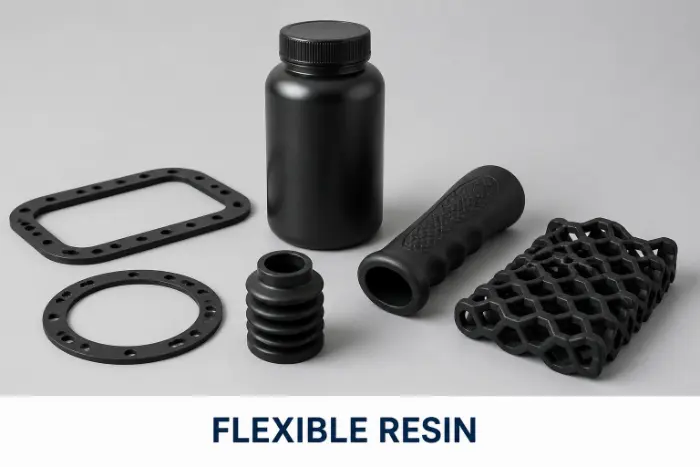
Flexibele hars
Rubberachtig fotopolymeer voor flexibele onderdelen en zachte functionele prototypes.
De uiteindelijke prestaties zijn afhankelijk van de exacte kwaliteit, de afdrukrichting en de nabewerking. Voor toepassingen waarbij contact met levensmiddelen plaatsvindt, medische toepassingen, vlamvertragende toepassingen en andere gereguleerde toepassingen zijn gecertificeerde materialen en gedocumenteerde verwerkingsprocessen vereist.
Waar additive manufacturing van pas komt
Toepassingen van 3D-printen
3D-printen is vooral waardevol voor snelle iteraties, op maat gemaakte onderdelen, complexe geometrie en productie in kleine series zonder speciale matrijzen.

Medisch en tandheelkundig
Anatomische modellen, chirurgische hulpmiddelen, tandheelkundige modellen en prototypes van medische hulpmiddelen.
Automobielindustrie
Conceptonderdelen, montageopstellingen, luchtstroommodellen en op maat gemaakte prototypes voor het interieur.
Elektronica
Woonconcepten, interne beugels en ergonomische ontwikkelingsmodellen.
Architectuur
Schaalmodellen, gevelstudies en presentatiemateriaal.
Industriële apparatuur
Mallen, opspanningen, afschermingen, kanalen en functionele onderdelen in kleine series.
Productontwikkeling
Snelle beoordeling van vorm, pasvorm en montage vóór de investering in gereedschap.