
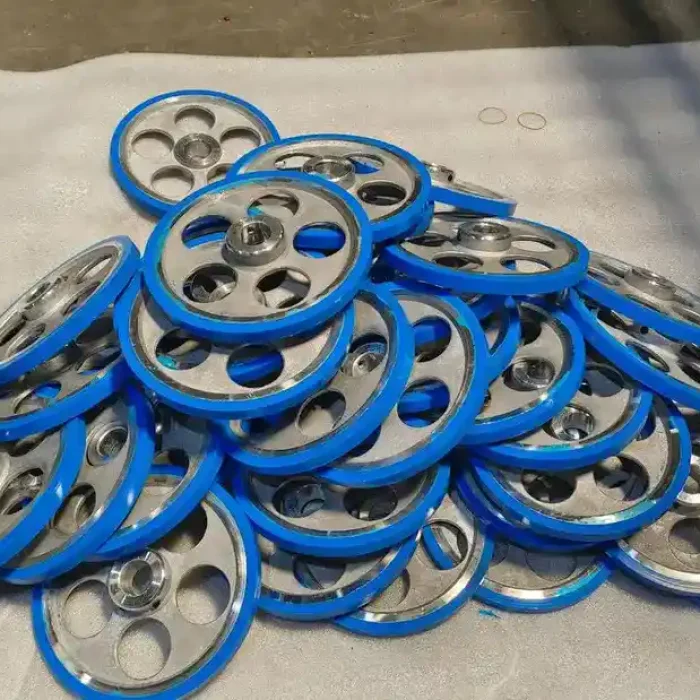
Stijf substraat + functionele omspuiting
Maatwerk op het gebied van overmolding
Zorg voor extra grip, afdichting, demping of bescherming tegen schokken door een geschikte zachte laag op een harde kunststof of metalen ondergrond te gieten. Stuur uw tekening op voor een gedetailleerde beoordeling van de matrijzen en de productie.
Upload de tekening van uw onderdeel →Vormgeving met meerdere materialen
Hoe overmolding werkt
Een voorbereid substraat wordt in een mal geplaatst voordat het tweede materiaal rond bepaalde delen wordt gevormd.
Voorbereid substraat, tweede vormbewerking
Een gegoten of machinaal bewerkt inzetstuk wordt vóór het spuitgieten in de overmold-matrijs geplaatst.
Twee materialen in één geautomatiseerde vormcyclus
Het substraat en de omspuitlaag worden achtereenvolgens geproduceerd binnen één spuitgietsysteem.
Grip en ergonomie
Zorg voor een zacht, antislip contactoppervlak zonder aparte handgreep.
Afdichting en bescherming
Zorg voor afdichtingen, beschermde randen of lokale omgevingsbarrières.
Beheersing van schokken en trillingen
Schokken opvangen, geluid dempen en gevoelige onderdelen beschermen.
Minder montagestappen
Vervang de geselecteerde bewerkingen met betrekking tot lijm, bevestigingsmiddelen of afdekkingen.
Combinatie van materialen
Typische combinaties die moeten worden geëvalueerd
Vergelijk de gangbare series van substraten en omspuiten voordat u de exacte kwaliteiten van de leverancier selecteert.
ABS / PC + TPE of TPU
Soft-touch-behuizingen, handgrepen en stootvlakken waarbij gebruik wordt gemaakt van een lijmsoort die speciaal is afgestemd op de ondergrond.
PP + TPE of TPV
Handgrepen, afdichtingen en flexibele koppelingen vervaardigd uit een elastomeer dat zich goed verbindt met polypropyleen.
PA + TPE of TPU
Slijtvaste constructies met zachte eigenschappen; vochtregulering en een aan de ondergrond aangepaste hechting zijn essentieel.
PBT + TPE of TPC
Elektrische en industriële componenten waarvoor maatvastheid en een veerkrachtige koppeling vereist zijn.
PC, PBT of PA + LSR
Afdichting en hoogwaardige interfaces nadat de hittebestendigheid en hechting van het substraat zijn gecontroleerd.
Metaal + TPU, TPE of siliconen
Machinaal bewerkte inzetstukken met beschermende of ergonomische lagen, die doorgaans worden ondersteund door een bevestigingsstructuur of een primer.
Ontwerp voor betrouwbare hechting
Ontwerprichtlijnen voor overmolding
Bepaal de retentie, laagovergangen, afsluitingen, plaatsbepaling en materiaalstroom vóór de bewerking.
Mechanische retentie
Voeg gaten, groeven, ondersnijdingen of doorlopende elementen toe wanneer chemische hechting alleen onvoldoende is.
Gecontroleerde laagdikte
Zorg ervoor dat de overmoldlaag redelijk gelijkmatig is en vermijd abrupte overgangen die kunnen leiden tot inzakking, holtes of ongelijkmatige afkoeling.
Beschermde randen
Sluit de zachte laag af bij een duidelijke schouder of uitsparing om afbladderen en uitlopende randen te voorkomen.
Tocht en tochtwering
Zorg voor een afvoeropening en stevige afsluitvlakken om het ontlopen aan de materiaalgrens te beheersen.
Stabiele locatie van het substraat
Gebruik herhaalbare positionerings- en ondersteuningselementen, zodat de injectiedruk het inzetstuk niet kan verschuiven of vervormen.
Strategie voor kleppen en ontluchtingen
Plan de lengte van de stroom, de afsluitkleppen en de ontluchting aan het einde van het vulproces om ingesloten lucht, lasnaden en onvolledige vulling te verminderen.
Mogelijkheden op het gebied van omspuiten
| Algemene maattolerantie | Ongeveer ±0,05 mm |
|---|---|
| Referentie voor precisiefuncties | Gecontroleerd tot op ±0,02 mm nauwkeurig |
| Maximale omhullende van het onderdeel | 500 × 400 × 200 mm |
| Maximaal gewicht van de metalen inzetstukken | Maximaal 3 kg |
Productie en keuring
Van materiaalbeoordeling tot levering
Een gecontroleerde route beschermt het substraat, het hechtingsvlak en het afgewerkte onderdeel.
DFM en materiaalbeoordeling
Controleer het substraat, de kwaliteit van de omspuiting, de hardheid, de hechtingsmethode, de afsluitingen en de kritieke eisen.
Voorbereiding van gereedschap en wisselplaten
Maak het gereedschap klaar, bereid de stijve ondergrond voor en bescherm de oppervlakken die bloot moeten blijven.
Validatie bij de eerste poging
Controleer de vulling, glans, het uiterlijk, de afmetingen, de hechting en de functionele prestaties vóór de vrijgave.
Gecontroleerde productie
Regel het droogproces, de reinheid, de materiaaltemperaturen, de positie van het inzetstuk, de druk en de koeling.
Controle en levering
Controleer of aan de goedgekeurde criteria is voldaan, snijd de onderdelen indien nodig op maat en zet ze in elkaar, en bescherm ze vervolgens voor verzending.
Toepassingsvoorbeelden
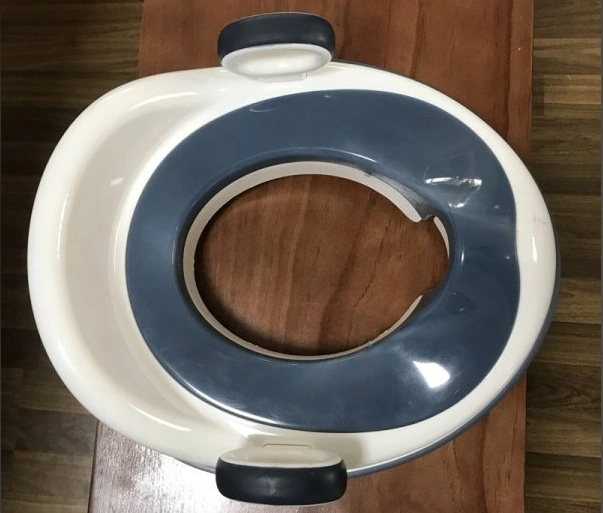
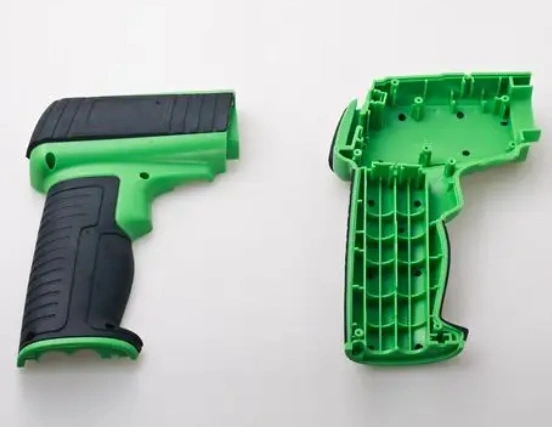
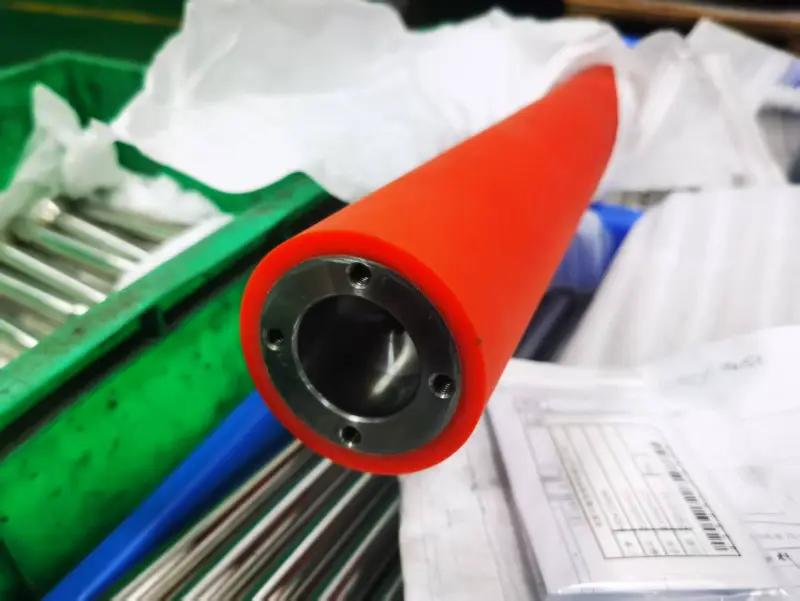
Op maat gemaakte onderdelen met omspuittechniek
Harde en zachte onderdelen voor grip, afdichting, bescherming en geïntegreerde montage.
Veelgestelde vragen over overmolding
Plan uw overmouldingproject
Hoe wordt de hardheid van een omspuiting gespecificeerd?
Zachte materialen worden doorgaans gespecificeerd aan de hand van de Shore-hardheid. Kies de waarde op basis van de vereiste grip, compressie, afdichting en slijtvastheid, en controleer vervolgens of deze overeenkomt met de gekozen kwaliteit.
Kunnen de kleur en textuur van de overmolding worden aangepast?
Ja. De kleur, glans en structuur van de vorm kunnen worden gecontroleerd aan de hand van het geselecteerde materiaal, maar de uiterlijke kwaliteitsnormen en de eisen aan de masterbatch moeten worden vastgesteld voordat de matrijs wordt vrijgegeven.
Kan een bestaand inzetstuk worden gebruikt voor omspuiten?
Ja, mits het materiaal, de toleranties, de positioneringskenmerken, de reinheid en de temperatuurbestendigheid geschikt zijn voor het spuitgietproces. Er kunnen monsters nodig zijn voor het proefpassen en het valideren van de hechting.
Wat zijn de factoren die van invloed zijn op de kosten van matrijzen voor overmolding?
De afmetingen van het onderdeel, het aantal holtes, ondersnijdingen, zijdelingse bewegingen, de complexiteit van de afsluiting, het plaatsen van inzetstukken, de textuur, de levensduur van de matrijs en de validatie-eisen zijn de belangrijkste kostenfactoren.
Hoe worden omgespoten onderdelen getest?
Tot de gebruikelijke controles behoren afmetingen, uiterlijk en hechting, gevolgd door projectspecifieke trek-, afpeltests, lektests, compressietests of functionele tests, indien nodig.
Welke gegevens zijn nodig voor een offerte?
Stuur 3D-CAD-gegevens en een 2D-tekening mee, met daarin de materialen, hardheid, kleur, hoeveelheid, kritische afmetingen, afsluitgebieden en vereisten voor functionele tests.