
CNC-draaiwerk
CNC-draaiwerk op maat
Nauwkeurig gedraaide assen, bussen, pennen, hulzen, onderdelen met schroefdraad en fittingen van metaal en technische kunststoffen. Upload uw tekening voor een DFM-beoordeling en een transparante offerte – van prototype tot serieproductie.
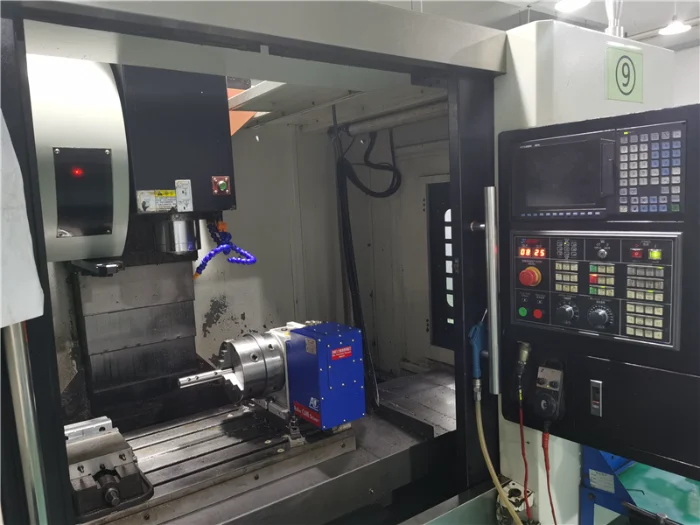
Draaiproces
Hoe CNC-draaien werkt
Het werkstuk draait terwijl geprogrammeerde gereedschappen op gecontroleerde wijze diameters, boringen, groeven, conussen en schroefdraden aanbrengen.
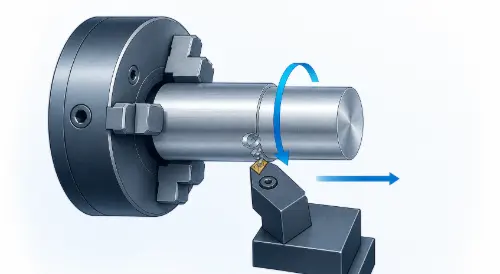
Instelling en referentiepunt
De afmetingen, de greepafstand, de slingering en de referentievlakken worden vastgesteld.
Grofdraaien
Het materiaal wordt verwijderd terwijl de snijkracht, de warmteontwikkeling en de spaandervorming worden geregeld.
Afwerkingskenmerken
Kritische diameters, boringen, groeven en schroefdraden worden volgens de tekening vervaardigd.
Inspectie
Afmetingen, rondloop, schroefdraad en oppervlakteafwerking worden vóór vrijgave gecontroleerd.
Voor onderdelen die zowel roterende als prismatische kenmerken combineren, is onze CNC-bewerking Deze mogelijkheden zorgen ervoor dat draaien, frezen, boren en secundaire bewerkingen binnen één productietraject op elkaar worden afgestemd.
Draaicapaciteit
CNC-draaiparameters
Gebruik deze waarden voor de eerste ontwerpfase. De uiteindelijke prestaties worden bepaald op basis van het materiaal, de geometrie, de spanmethode en het inspectieplan.
| Capaciteit | Parameter |
|---|---|
| Maximaal werkbereik | Tot Ø500 × 1200 mm |
| Minimale diameter | Vanaf Ø 1 mm |
| Typische gedraaide afwerking | Ra 0,8–3,2 μm |
| Aanbevolen metalen wand | Vanaf ongeveer 0,7 mm |
| Aanbevolen kunststof wand | Vanaf ongeveer 1,5 mm |
| Assortiment schroefdraad | Binnen- en buitenschroefdraad, M1–M50 |
| Gewenste verhouding diepte/diameter | Tot 5× de diameter; bij diepere elementen is een beoordeling nodig |
| Productievolume | Prototypen, kleine series en serieproductie |
Op tekeningen gebaseerde toleranties
Algemene toleranties bij CNC-draaien
Wanneer ISO 2768-1 op de tekening is vermeld, gelden deze algemene lineaire toleranties uitsluitend voor afmetingen zonder afzonderlijke tolerantieaanduiding.
| Nominale afmeting | Fijn — ISO 2768-f | Medium — ISO 2768-m |
|---|---|---|
| 0,5–3 mm | ±0,05 mm | ±0,10 mm |
| Meer dan 3–6 mm | ±0,05 mm | ±0,10 mm |
| Meer dan 6–30 mm | ±0,10 mm | ±0,20 mm |
| Meer dan 30–120 mm | ±0,15 mm | ±0,30 mm |
| Meer dan 120–400 mm | ±0,20 mm | ±0,50 mm |
| Meer dan 400–1000 mm | ±0,30 mm | ±0,80 mm |
| Meer dan 1000–2000 mm | ±0,50 mm | ±1,20 mm |
ISO 2768 is alleen van toepassing wanneer hiernaar in de tekening wordt verwezen. Voor passing, schroefdraad, slingering, concentriciteit, oppervlakteafwerking en afmetingen kleiner dan 0,5 mm gelden afzonderlijke specificaties.
Draaimaterialen
Materialen voor CNC-gedraaide onderdelen
De materiaalkeuze is gebaseerd op belasting, slijtage, corrosie, temperatuur, wrijving en maatvastheid.
Aluminium
Lichtgewicht assen, afstandhouders, behuizingen en fittingen van gangbare aluminiumsoorten die geschikt zijn voor machinale bewerking.
Roestvrij staal
Kleponderdelen, draadstangen, koppelingen en corrosiebestendige precisiehulzen.
Koolstofstaal en gelegeerd staal
Rollen, pennen, koppelingen en dragende aandrijfasen.
Messing en Brons
Fittingen, bussen, lagers, koppelingen en onderdelen voor precisie-instrumenten.
Koper
Elektrische contacten, aansluitklemmen, koelcomponenten en geleidende bevestigingselementen.
Technische kunststoffen
POM, PEEK, PTFE, nylon en PE voor onderdelen die bestand moeten zijn tegen lage wrijving, isolatie vereisen of in contact komen met chemicaliën.
Geef bij het aanvragen van een offerte de exacte kwaliteit, toestand, hardheid of vulstof aan. Indien nodig zijn traceerbaarheid van het materiaal en bijbehorende documentatie beschikbaar.
Ontwerp voor draaien
De kosten van CNC-draaien al in de ontwerpfase verlagen
Eenvoudige geometrie en duidelijk omschreven functionele eisen zorgen voor een kortere doorlooptijd bij het instellen, het maken van gereedschap en de controle.
Standaardvoorraad gebruiken
Stem de hoofddiameter af op de beschikbare staaf- of buismaat om materiaalverlies te beperken.
Instellingen voor slanke kenmerken
Kortere, niet-ondersteunde lengtes zorgen voor minder doorbuiging, trillingen en de noodzaak van extra ondersteuning.
Strenge toleranties
Pas nauwkeurigheidseisen alleen toe op functionele passing, referentiepunten en kritische raakvlakken.
Gebruik standaardschroefdraad
Standaard schroefdraadmaten en praktische ontlastgroeven voor gereedschap zorgen ervoor dat er minder speciaal gereedschap nodig is.
Projecten met gedraaide onderdelen
Op maat gemaakte CNC-gedraaide onderdelen
Precisieonderdelen van metaal en kunststof, van prototypes tot serieproductie.
Productie en keuring
Van tekeningbeoordeling tot eindcontrole
Kritieke bewerkingskenmerken worden vóór de productie vastgesteld en vóór verzending gecontroleerd.
Beoordeling van de tekening
Controleer het materiaal, de wanddikte, de schroefdraad, de uitsparingen, de slingering en de risico’s bij het vastklemmen.
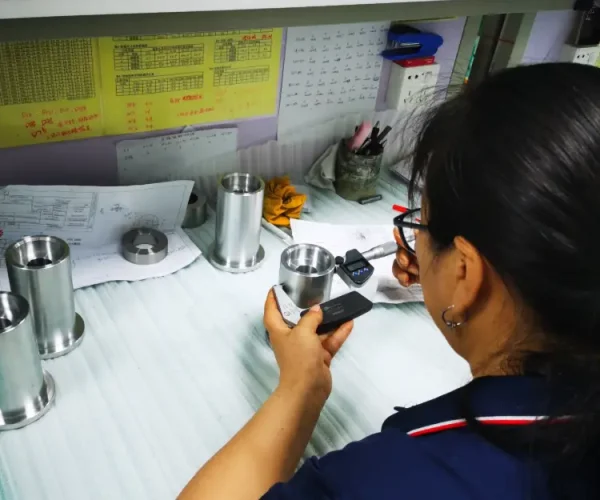
Gecontroleerde productie
Het draaien, de verdere bewerking en de keuring verlopen volgens de goedgekeurde procedure.
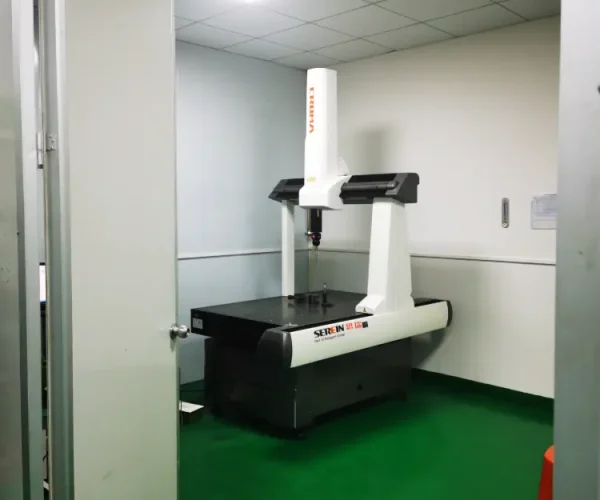
Maatcontrole
Kritische diameters, boringen, slingering en schroefdraad worden met geschikte apparatuur gecontroleerd.

Leveringscontrole
Goedgekeurde onderdelen worden gereinigd, beschermd, geëtiketteerd en verpakt voor verzending.
Warmtebehandeling, precisieslijpen en oppervlakteafwerking De vereisten kunnen worden afgestemd op het bewerkings- en inspectieplan.
Veelgestelde vragen over CNC-draaien
Plan uw CNC-draaiproject
Wat is het verschil tussen CNC-draaien en CNC-frezen?
Bij het draaien wordt het werkstuk rondgedraaid; deze bewerking is geschikt voor ronde vormen. Bij het frezen wordt een roterend gereedschap over een stilstaand werkstuk bewogen om vlakken, uitsparingen en complexe contouren te creëren.
Mogen gedraaide onderdelen vlakke delen, sleuven of dwarsgaten bevatten?
Ja. Met aangedreven gereedschappen of een gecontroleerde opstelling voor secundair frezen kunnen niet-roterende elementen worden aangebracht, mits de toegang voor het gereedschap en de referentiepuntcontrole dit toelaten.
Hoe worden lange, slanke gedraaide onderdelen gecontroleerd?
Achterpunten, steunsteunen, gefaseerde bewerking, lagere snijkrachten en controle op slingering helpen trillingen en doorbuiging te beperken.
Hoe kunnen de kosten van CNC-draaien worden verlaagd?
Gebruik standaardonderdelen, beperk nauwe toleranties tot functionele kenmerken, specificeer standaardschroefdraad en beperk onnodige instellingen.
Wat beïnvloedt de doorlooptijd van CNC-draaiwerk?
De planning wordt bepaald door de beschikbaarheid van het materiaal, de geometrie, de hoeveelheid, de toleranties, de warmtebehandeling, de afwerking en de inspectie-eisen.