Nauwkeurig slijpen van een metalen onderdeel

Precisie-slijpbewerking

Precisie-slijpdiensten

Verbetering van kritische afmetingen, vlakheid, rondheid en oppervlakteafwerking na bewerking of warmtebehandeling. Stuur ons uw tekening, materiaal, uitgangstoestand en controle-eisen voor een duidelijk slijpplan en een offerte.

Neem contact met ons op →
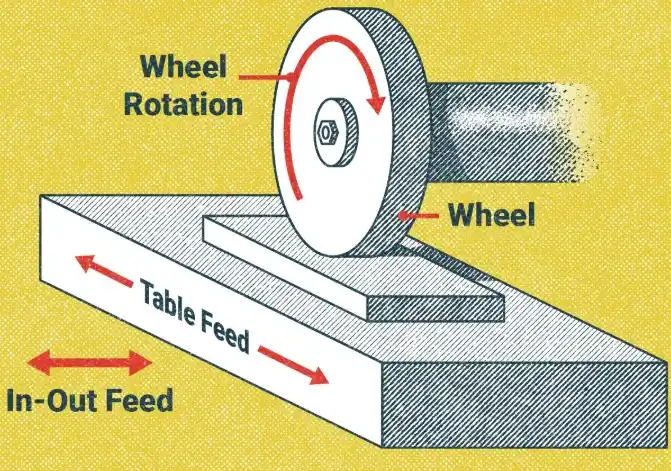
Vlakslippen van een metalen werkstuk

Gecontroleerd microsnijden

Wat bepaalt de nauwkeurigheid bij het slijpen?

Een geslepen slijpschijf verwijdert kleine, gecontroleerde hoeveelheden materiaal om kritieke oppervlakken na bewerking of warmtebehandeling af te werken.

  • Verbeter de vlakheid, rondheid, paralleliteit en maatpasvorm.
  • Zorg voor een gecontroleerde ruwheid op functionele en lageroppervlakken.
  • Verwerk geharde of slijtvaste onderdelen met een minimale snijkracht.

Slijpprocessen

Selecteer het proces voor het oppervlak

De juiste methode hangt af van de geometrie van het werkstuk, de referentiepunten, de tolerantie, het beoogde afwerkingsresultaat en de productiehoeveelheid.
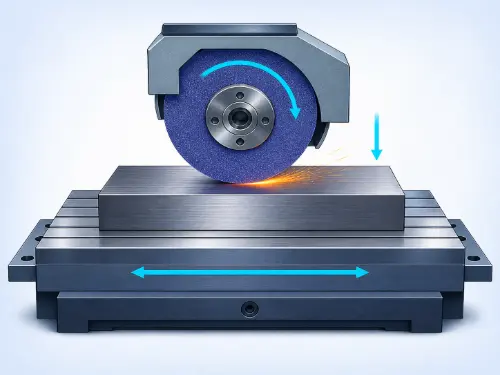
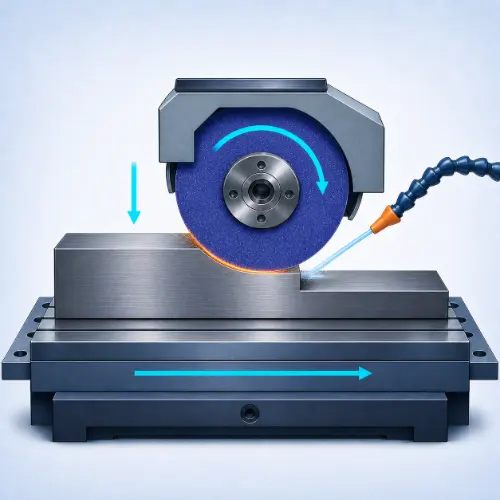
Schematische weergave van het principe van vlakslijpen

Vlakslijpen

Vlakke oppervlakken, dikte, paralleliteit en gecontroleerde oppervlakteafwerking.
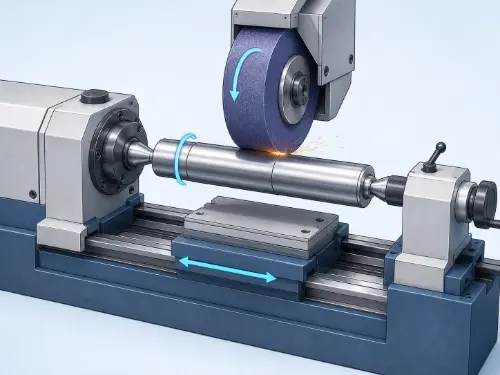
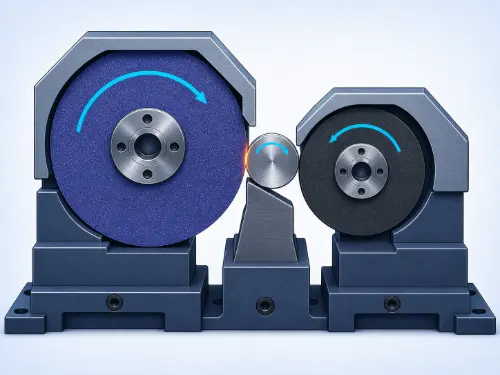
Schematische weergave van het principe van cilindrisch slijpen

Cilindrisch slijpen

Buitendiameters van assen, rollen, lagerpinnen en precisiespindels.
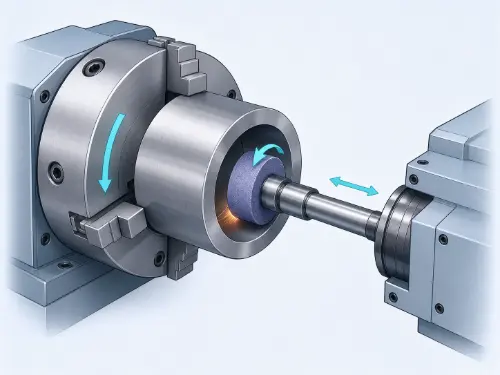
Schematische weergave van het werkingsprincipe van het creep-feed-slijpen

Creep-Feed-slijpen

Diepe profielen en lastige legeringen, waarbij gebruik wordt gemaakt van langzame toevoer en gecontroleerde afkoeling.
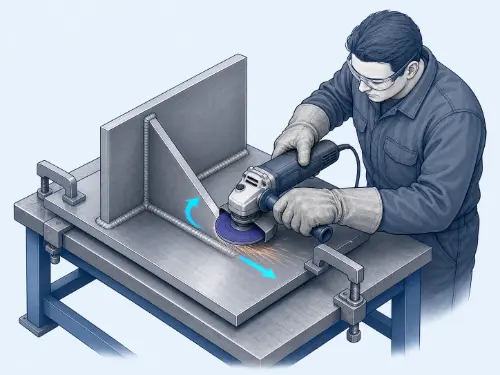
Schematische weergave van het principe van handmatig slijpen

Handmatig slijpen

Ontbramen, lasnaden afwerken, reparaties en plaatselijke afwerking in kleine oplagen.

Op tekeningen gebaseerde mogelijkheden

Slijpcapaciteit en keuze van slijpschijven

De ontwerpwaarden worden getoetst aan de exacte kwaliteit, geometrie, materiaaltoeslag, warmtebehandelingsconditie en meetmethode.

Algemene mogelijkheden

Gekozen nauwkeurigheidstolerantie±0,001–0,01 mm na beoordeling van de tekening
Gekozen oppervlakteafwerkingRa 0,1–0,4 μm na procesbeoordeling
Gecontroleerde geometrieVlakheid, parallelheid, rondheid en cilindrischheid
Vormen van werkstukkenPlaten, assen, stangen, boringen en lageroppervlakken
ProductassortimentPrototypen, kleine series en serieproductie

Veelvoorkomende soorten schuurmiddelen

AluminiumoxideToepassingen van koolstofstaal, gelegeerd staal en staal voor algemeen gebruik
CBNGeharde staalsoorten en geselecteerde hittebestendige legeringen
SiliciumcarbideGietijzer, non-ferrometalen en bepaalde harde of broze materialen
DiamantHardmetaal, keramiek, glas en bepaalde non-ferro precisiewerkzaamheden

Bij de definitieve specificatie van het slijpwiel wordt ook rekening gehouden met de binding, de korrelgrootte, de korrelkwaliteit, de structuur, de snelheid van het slijpwiel en het koelmiddel.

Materialen van werkstukken

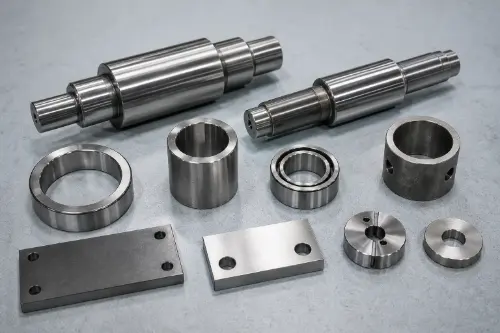
Materialen die geschikt zijn voor precisieslijpen

De slijpschijf, de koelvloeistof en de materiaalafname moeten precies zijn afgestemd op de specifieke korrelgrootte – niet alleen op de materiaalgroep.

Staal en gietijzer

Koolstofstaal, gelegeerd staal, gereedschapsstaal, roestvrij staal en gietijzer.

Assen, matrijzen, tandwielen, platen, loopvlakken en geharde slijtvlakken.

Non-ferrometalen

Aluminium, koper, messing, brons en bepaalde magnesiumlegeringen.

Lichtgewicht platen, geleidende onderdelen, doorvoeringen en precisie-passingsvlakken.

Harde en broze materialen

Hardmetaal, technisch keramiek en glas met de juiste slijpschijf en instelling.

Gereedschappen, meetinstrumenten, slijtdelen, isolatoren en gespecialiseerde onderdelen.

Technische kunststoffen

Dimensionaal stabiele kunststofsoorten zoals POM, PEEK en bepaalde gevulde polymeren.

Geleiders, afdichtingen, isolatoren en onderdelen met lage wrijving waarvoor een zorgvuldige warmteregeling vereist is.

Proces- en inspectiecontrole

Regeling van warmte, geometrie en oppervlakte-integriteit

De slijpkwaliteit hangt af van een stabiele opstelling, een afgestelde slijpschijf, een gecontroleerde temperatuur en metingen onder de voorgeschreven omstandigheden.

01

Beoordeling van de tekening

Bepaal referentiepunten, toleranties, ruwheid, materiaalvoorraad en inspectie-eisen.

02

Wiel en afstelling

Stem het schuurmiddel, de bindmiddelsoort, de korrelgrootte, de werkstukopspanning en het koelmiddel af op het werkstuk.

03

Procesbesturing

Zorg voor een goede toevoer, doorvoer, afwerking en verwarming om verbranding en vervorming te voorkomen.

04

Eindcontrole

Controleer vóór verzending de kritische afmetingen, de geometrie en de ruwheid.
Veelgestelde vragen over slijpen

Plan uw precisieslijpproject

Wat zijn de factoren die de kosten en doorlooptijd van precisieslijpen bepalen?

De hardheid van het materiaal, de bewerkingsspeling, de tolerantie, de oppervlakteafwerking, de hoeveelheid en de inspectie-eisen zijn de belangrijkste factoren.

Hoe wordt de herhaalbaarheid tussen verschillende batches gewaarborgd?

Wij regelen het wiel, de afwerkingscyclus, de bewerkingsparameters, het koelmiddel, de werkstukopspanning en de inspectiemethode.

Wat veroorzaakt trilsporen tijdens het slijpen?

Veelvoorkomende oorzaken zijn onder meer onbalans in de wielen, onjuiste afstelling, onstabiele klemming, slijtage van de spil en ongeschikte parameters.

Hoe wordt de integriteit van het slijpoppervlak gecontroleerd?

De afmetingen, geometrie, ruwheid en zichtbare verbrandingssporen worden gecontroleerd. Indien gespecificeerd, kunnen aanvullende tests worden uitgevoerd.

Welke kwaliteitsdocumenten zijn er beschikbaar?

CMM-rapporten, maatresultaten, ruwheidsmetingen en materiaal- of warmtebehandelingscertificaten zijn op verzoek verkrijgbaar.