
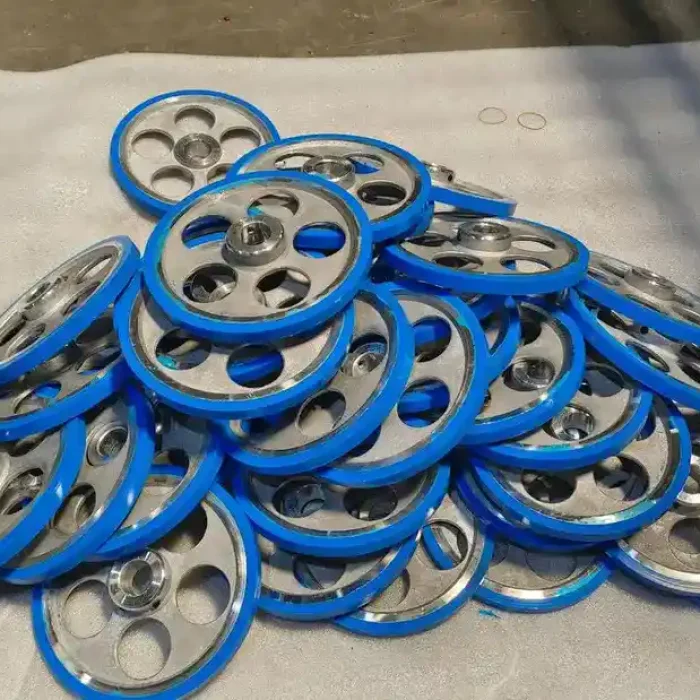
硬質基材+機能性オーバーモールド
カスタムオーバーモールドサービス
硬質プラスチックや金属の基材に、適合する軟質層を成形することで、グリップ性、密閉性、クッション性、あるいは衝撃保護性を付与します。図面をお送りいただければ、金型製作および生産に関する詳細な検討を行います。.
部品の図面をアップロードする →多材料成形
オーバーモールドの仕組み
準備された基板を金型に配置した後、所定の領域の周囲に第2の材料が成形される。.
前処理済みの基板、第2の成形工程
射出成形前に、成形または機械加工されたインサートをオーバーモールド金型にセットします。.
1回の自動成形サイクルで2種類の材料を成形
基板とオーバーモールドは、1つの成形システム内で順次製造されます。.
グリップと人間工学
別途グリップを用意することなく、柔らかく滑りにくい接触面を作り出します。.
シールと保護
シール、保護エッジ、または局所的な環境バリアを組み込む。.
衝撃・振動制御
衝撃を吸収し、騒音を低減し、繊細な部品を保護します。.
組み立て工程の削減
選択した接着、締結、または被覆の作業を置き換える。.
素材の組み合わせ
評価すべき代表的な組み合わせ
具体的なサプライヤーのグレードを選定する前に、一般的な基材およびオーバーモールドの製品群を比較してください。.
ABS/PC+TPE または TPU
基材に合わせて選定された接着グレードを用いた、ソフトタッチのハウジング、グリップ、および衝撃吸収部。.
PP + TPE または TPV
ポリプロピレンと結合するエラストマーグレードを使用したハンドル、シール、およびフレキシブルインターフェース。.
PA + TPE または TPU
柔らかな特性を備えた耐摩耗構造。湿度の制御と、等級に応じた接着が不可欠である。.
PBT + TPE または TPC
寸法安定性と弾力性のある接合部が求められる電気・産業用部品。.
PC、PBT、またはPA+LSR
基板の耐熱性と密着性が確認された後、シーリングおよび高性能インターフェースの施工を行います。.
金属+TPU、TPE、またはシリコーン
保護層または人間工学に基づいた層を備えた機械加工インサートで、通常は保持形状またはプライマーによって支えられている。.
信頼性の高い接合のための設計
オーバーモールドの設計ガイドライン
金型製作の前に、保持、層間の移行、遮断、位置決め、および材料の流れを定義しておく。.
機械的保持
化学的接着だけでは不十分な箇所には、穴、溝、アンダーカット、または巻き回り形状を設けてください。.
層厚の制御
オーバーモールド層を適度に均一に保ち、沈み込み、気泡、または冷却ムラの原因となる急激な変化を避けるようにしてください。.
保護されたエッジ
剥がれや縁のほつれを抑えるため、ソフト層を所定の段差または切り込みの位置で終了させる。.
通風と遮断
材料境界でのフラッシュを抑制するため、排出用のドラフトと堅牢な遮断面を設ける。.
安定した基質の位置
インサートが射出圧力によってずれたり変形したりしないよう、再現性のある位置決めおよび支持機能を使用してください。.
ゲートおよびベントの戦略
閉じ込められた空気、溶接線、充填不良を減らすため、流路の長さ、ゲート、および充填終了時の通気計画を策定する。.
オーバーモールド加工能力
| 一般的な寸法公差 | 約±0.05 mm |
|---|---|
| 精密形状の参照 | ±0.02 mmの精度で検査済み |
| 部品の最大外形寸法 | 500 × 400 × 200 mm |
| 金属インサートの最大重量 | 最大3 kg |
製造と検査
材料の評価から納品まで
制御された加工経路により、基材、接合界面、および完成品を保護します。.
DFMおよび材料の検討
基材、オーバーモールド用グレード、硬度、接着方法、シャットオフ条件、および重要な要件を確認してください。.
工具およびインサートの準備
工具を組み立て、剛性のある基板を準備し、露出させたままにしておく必要がある表面を保護する。.
初回ショット検証
出荷前に、充填状態、光沢、外観、寸法、密着性、および機能性能を確認してください。.
管理された生産
乾燥、清浄度、材料温度、インサートの位置、圧力、および冷却を管理します。.
検査および納品
承認された基準を確認し、必要に応じて切断・組み立てを行った後、出荷に向けて部品を保護してください。.
適用例
特注オーバーモールド部品
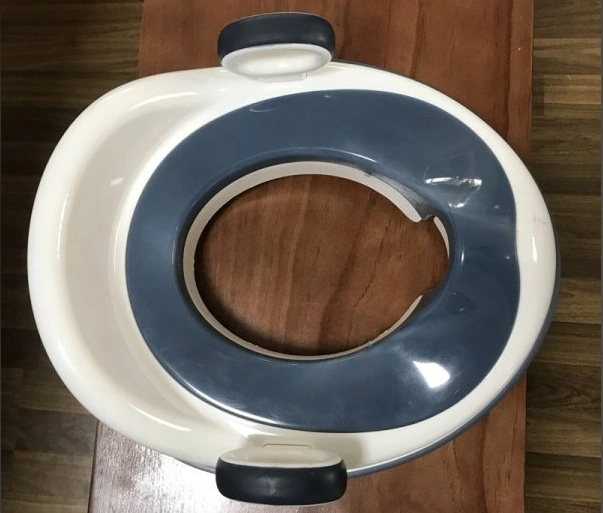
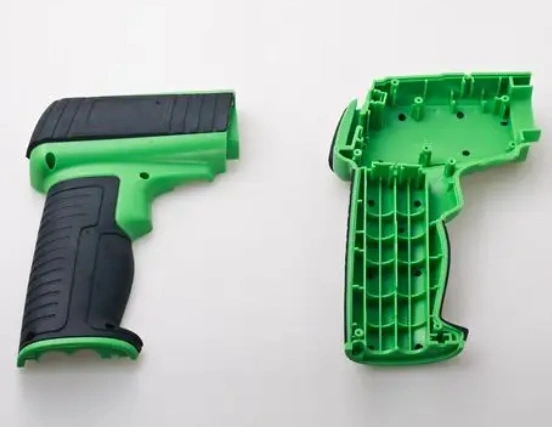
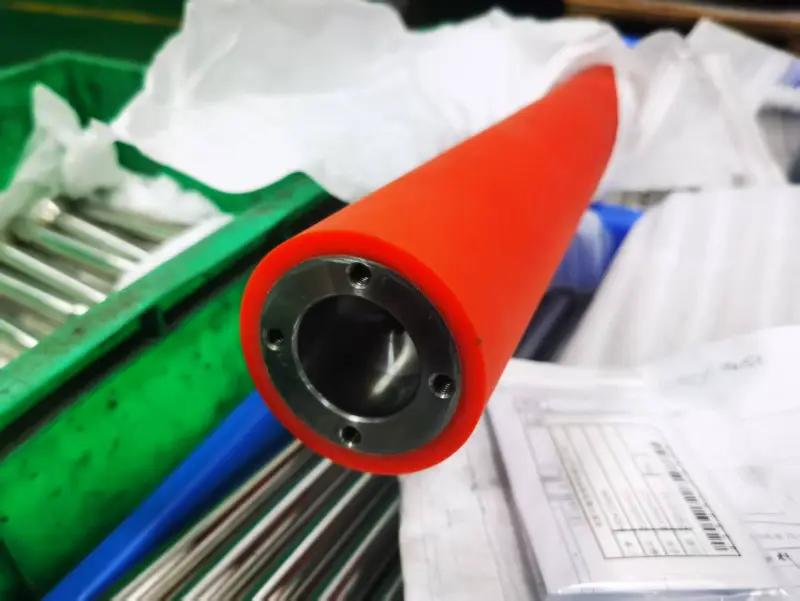
グリップ、シール、保護、および一体型アセンブリ用の硬質・軟質複合部品。.
オーバーモールドに関するよくある質問
オーバーモールドプロジェクトの計画を立てましょう
オーバーモールドの硬度はどのように規定されるのですか?
軟質材料は、一般的にショア硬度で指定されます。必要な把持力、圧縮強度、シール性能、耐摩耗性に基づいて値を選択し、選択したグレードと照らし合わせて確認してください。.
オーバーモールドの色や質感はカスタマイズできますか?
はい。選択した材料については、色、光沢、成形品の質感を確認することは可能ですが、外観基準およびマスターバッチの要件については、金型の承認前に定義しておく必要があります。.
既存のインサートをオーバーモールドに使用することは可能ですか?
はい、その材料、公差、位置決め用特徴、清浄度、耐熱性が成形プロセスに適している場合です。試着や接着性の検証のために、サンプルが必要になる場合があります。.
オーバーモールド金型のコストに影響を与える要因は何ですか?
金型のサイズ、キャビティ数、アンダーカット、サイドアクション、シャットオフ機構の複雑さ、インサートの装着、表面仕上げ、金型寿命、および検証要件が、主なコスト要因となります。.
オーバーモールド部品はどのように試験されるのですか?
一般的な検査項目には、寸法、外観、接着性が含まれ、必要に応じて、プロジェクトごとに定められた引張試験、剥離試験、漏れ試験、圧縮試験、あるいは機能試験などが行われます。.
お見積もりのためにどのような情報が必要ですか?
3D CADデータと、材質、硬度、色、数量、重要寸法、遮断領域、および機能試験要件が記載された2D図面をお送りください。.