精密研磨加工
精密研削サービス
機械加工や熱処理後の重要寸法、平坦度、真円度、表面仕上げを 向上させます。図面、材質、 素材の状態、検査要件をお送りいただければ、明確な研削 計画と見積書をご提示いたします。.
お問い合わせ →
制御された微細切削
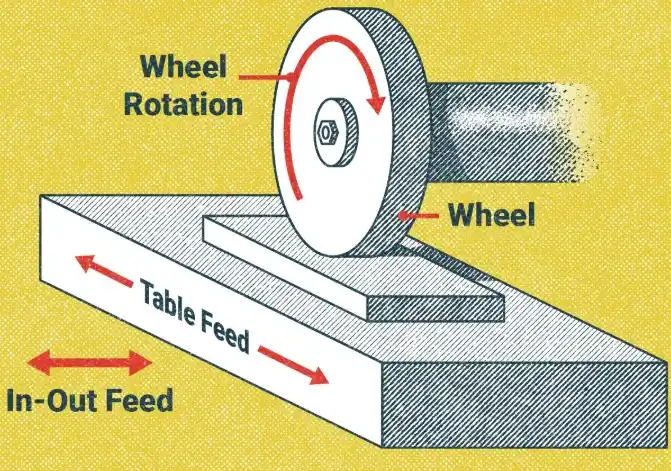
精密研削で制御されるもの
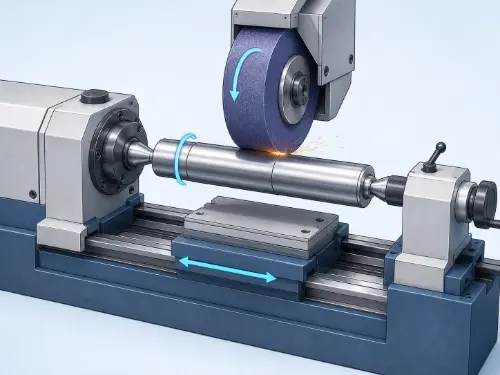
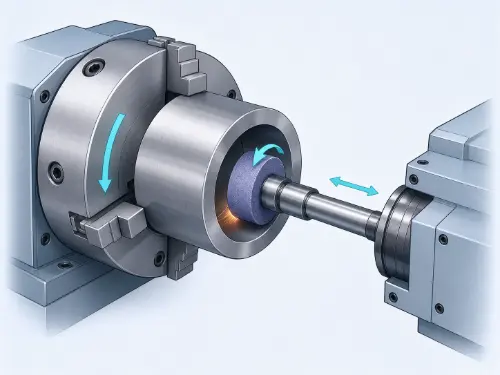
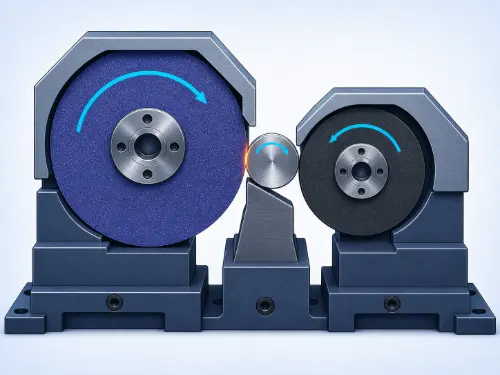
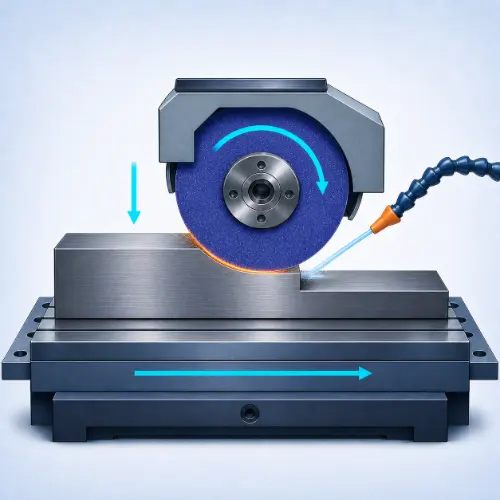
仕上げ加工された研磨ホイールは、加工後や熱処理後に、重要な表面を仕上げるために、 微量かつ制御された量の材料を削り取ります。.
- 平坦度、真円度、平行度、および寸法適合性を向上させる。.
- 機能面および軸受面に、所定の粗さを形成する。.
- 切削抵抗を最小限に抑えながら、焼入れ加工済みまたは耐摩耗性の部品を仕上げ加工します。.
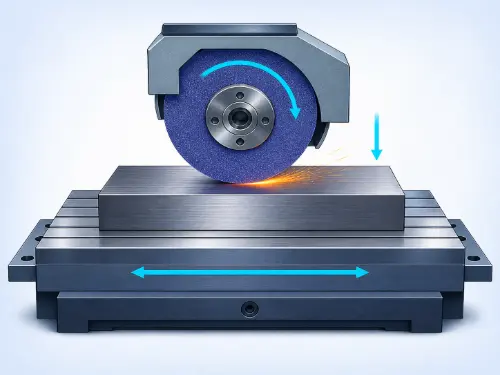
図形に基づく機能
研削能力と砥石の選定
設計値は、正確な等級、形状、 肉厚余裕、熱処理状態、および測定方法に基づいて確認されます。.
一般的な機能
| 選定された精度公差 | 審査後の引き抜き公差:±0.001~0.01 mm |
|---|---|
| 選定された表面仕上げ | 工程レビュー後のRa 0.1~0.4 μm |
| 制御された形状 | 平面度、平行度、真円度、円筒度 |
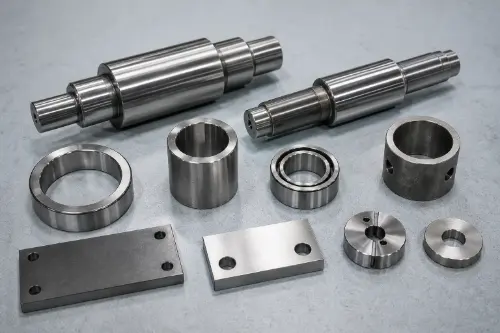
| ワークピースの形状 | プレート、軸、ロッド、穴、および軸受面 |
| 生産範囲 | 試作、小ロット生産、および量産 |
一般的な研磨材の分類
| 酸化アルミニウム | 炭素鋼、合金鋼、および汎用鋼の用途 |
|---|---|
| CBN | 焼入れ鋼および特定の高温合金 |
| 炭化ケイ素 | 鋳鉄、非鉄金属、および特定の硬質または脆性材料 |
| ダイヤモンド | 超硬合金、セラミックス、ガラス、および一部の非鉄金属を用いた精密加工 |
ホイールの最終的な仕様決定にあたっては、結合剤、砥粒、粒度、組織、 ホイール回転数、およびクーラントも考慮されます。.
被加工物の材質
精密研削に適した材料
砥石、冷却液、および切削量は、単に 材料の分類だけでなく、正確な硬度に合わせなければなりません。.
鋼および鋳鉄
炭素鋼、合金鋼、工具鋼、ステンレス鋼、および鋳鉄。.
軸、金型、歯車、プレート、レース、および焼入れ処理された摩耗面。.非鉄金属
アルミニウム、銅、真鍮、青銅、および一部のマグネシウム合金。.
軽量プレート、導電性部品、ブッシング、および精密嵌合面。.硬くて脆い材料
適切な砥石とセットアップを用いた超硬合金、工業用セラミックス、およびガラス。.
金型、ゲージ、摩耗部品、絶縁体、および特殊部品。.エンジニアリングプラスチック
POM、PEEK、および特定の充填ポリマーなど、寸法安定性に優れたグレード。.
熱管理に細心の注意を要するガイド、シール、絶縁体、および低摩擦部品。.工程および検査管理
熱、形状、および表面の完全性を制御する
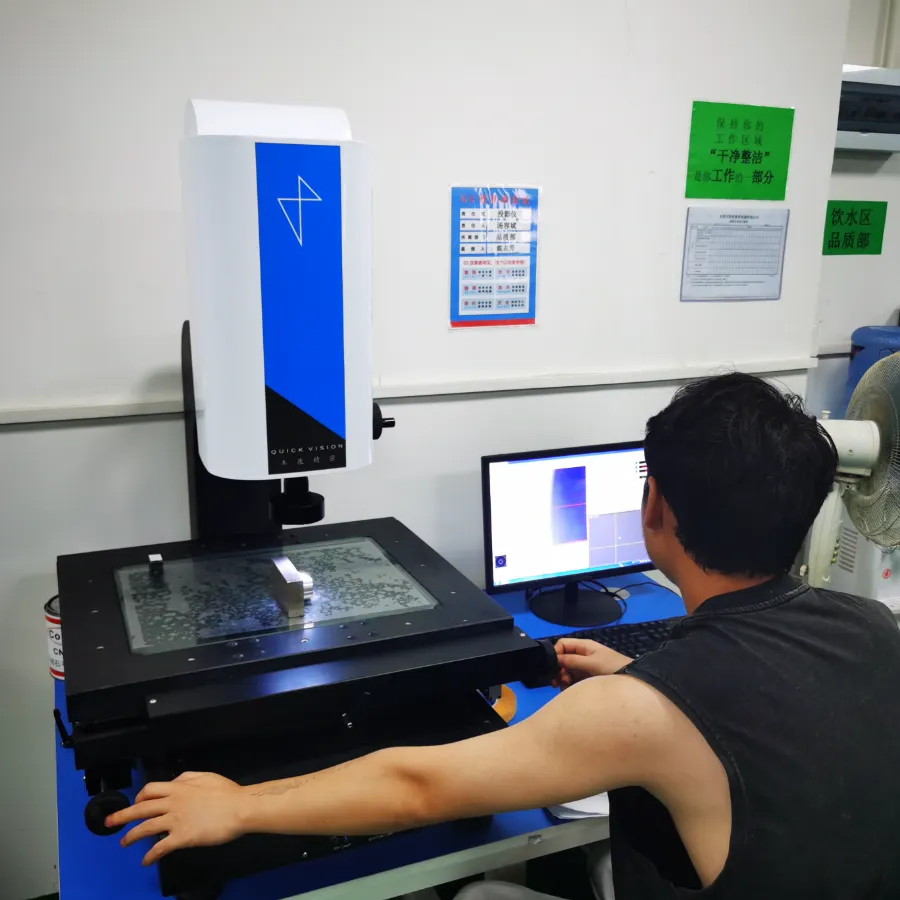
研削品質は、安定したセットアップ、ドレッシング済みの砥石、温度管理、 および指定された条件での測定にかかっています。.
デッサンの講評
基準面、公差、表面粗さ、材料の厚み、および検査要件を定義する。.
ホイールとセットアップ
研磨材、結合剤、粒度、ワークの固定方法、および切削液を、被加工物に合わせて選択してください。.
プロセス制御
送り量、パス数、切削条件、温度を適切に管理し、焼けや歪みを低減します。.
最終確認
出荷前に、重要寸法、形状、および表面粗さを検査してください。.
研削に関するよくある質問
精密研削プロジェクトの計画立案
精密研削のコストとリードタイムは、どのような要因によって決まるのでしょうか?
材料の硬度、切削余量、公差、表面仕上げ、 数量および検査要件が主な要因となります。.
バッチ間の再現性はどのように確保されているのですか?
当社は、切削輪、仕上げサイクル、加工パラメータ、 クーラント、ワーク保持方法、および検査方法を管理しています。.
研削中にチャタリング痕が生じる原因は何ですか?
一般的な原因としては、ホイールのバランス不良、ドレッシングの不備、不安定な クランプ、スピンドルの摩耗、および不適切なパラメータなどが挙げられます。.
研削面の完全性はどのように確認されるのでしょうか?
寸法、形状、表面粗さ、および目視による焼け跡の有無を確認します。 指定があれば、追加の試験を実施することも可能です。.
どのような品質の文書が利用可能ですか?
CMM測定報告書、寸法測定結果、表面粗さ測定記録、および材料 または熱処理証明書は、ご要望に応じてご提供いたします。.