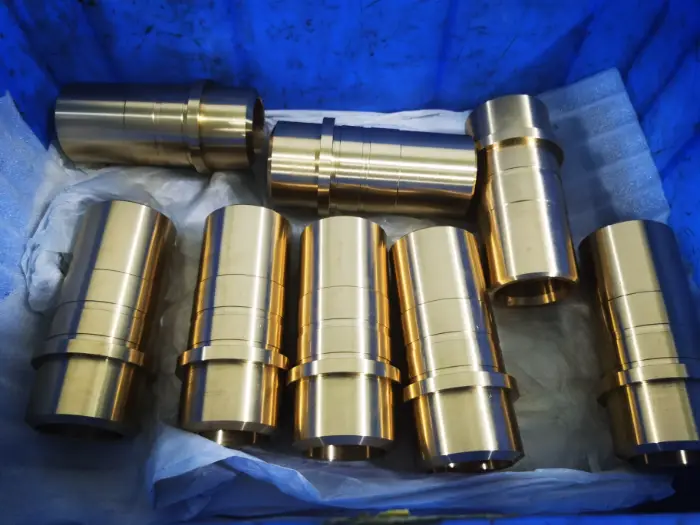
特注のブロンズ部品

特注ブロンズ部品のCNC加工

青銅は、耐摩耗性、低摩擦の滑り特性、および耐食性を兼ね備えています。図面をお送りいただければ、材質、公差、製造工程の検討を行い、明確なカスタム加工の見積書をご提示いたします。.
±0.05 mm標準寸法公差
Ra 0.8~3.2代表的な加工粗さ(µm)
試作~量産拡張性のある生産サポート
ブロンズ部品の図面をアップロードする →
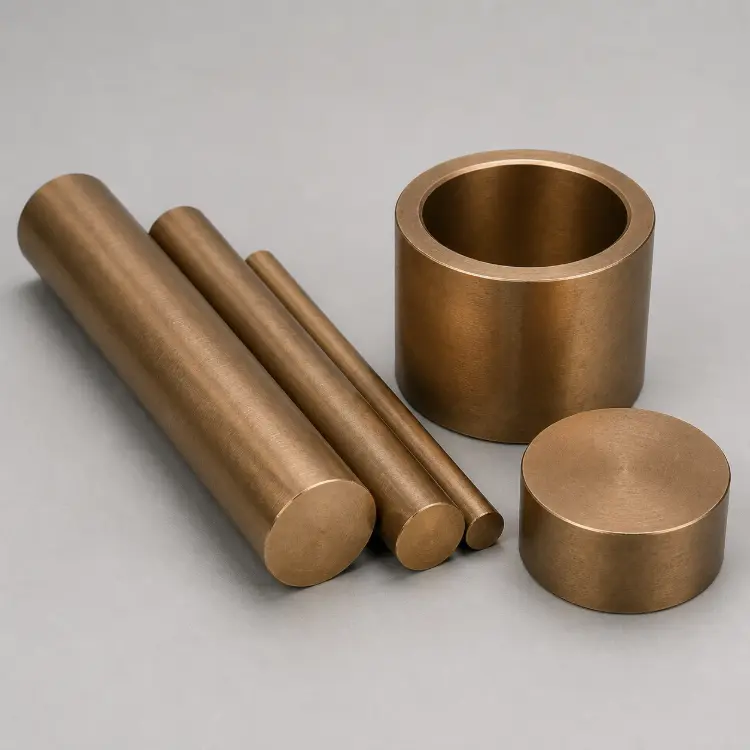
CNC精密加工された青銅製部品

材料の性能

機械加工された青銅合金の主な特性

青銅の物性は、合金の種類、製品形態、および焼き出し状態によって大きく異なります。これらの範囲には、一般的な軸受用青銅、アルミニウム青銅、ニッケル・アルミニウム青銅、およびケイ素青銅が含まれます。.
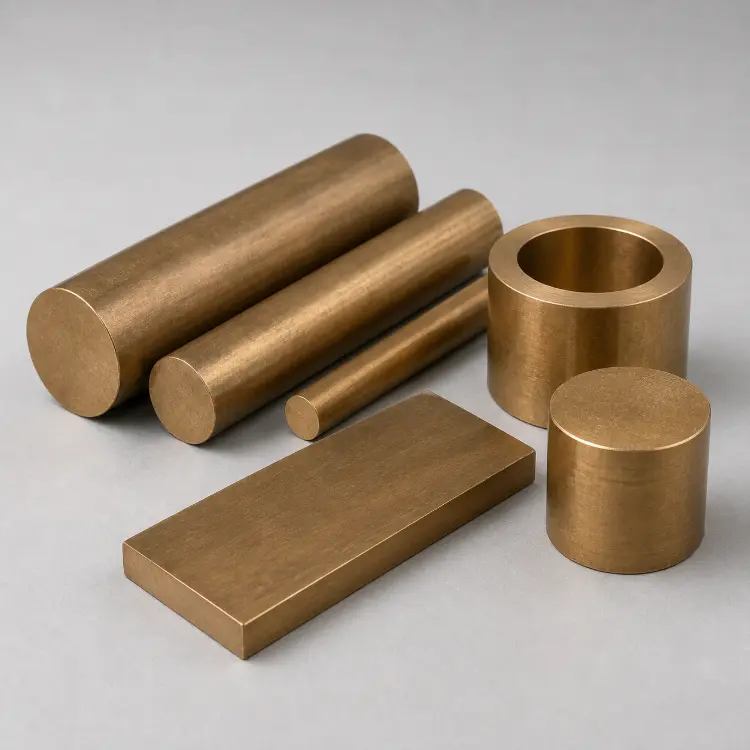
CNC加工用ブロンズ原料の在庫
引張強さ207~760 MPa
降伏強度95~345 MPa
ブリネル硬度60~230 HB
密度7.45~9.25 g/cm³
弾性率100~110 GPa
電気伝導度7–15% IACS

設計には、指定されたUNSグレードおよび材料状態を使用してください。最終的な値は、該当する材料証明書および規格に準拠する必要があります。.

青銅合金の選定

CNC加工部品用のブロンズ製金型

一般的な青銅のシリーズを、材料特性、国際 規格、代表的な部品、および表面処理要件の観点から比較検討してください。生産前に、合金、 焼戻し状態、製品形状、および使用条件を確認してください。.

CNC加工用の錫青銅材

錫ブロンズ

スズ青銅は、高い耐荷重性、耐摩耗性、および 海水や塩水に対する耐食性を兼ね備えています。これは、 船舶用機器、動力伝達装置、および重 機械におけるブッシング、軸受、歯車、バルブガイド、ポンプ部品、 ピストンリングなどに使用されています。.
一般的な国際的な成績評価基準 鋳造材のグレード:UNS C90300、C90500、およびC90700。.
表面仕上げ 精密旋削、中ぐり、ホーニング、研削、研磨。 錫メッキまたはニッケルメッキは、 図面および使用環境により必要とされる場合にのみ施されます。.
エンジニアリング・ノート 錫青銅は、汚れが付きにくく、また深刻な 軸のずれを補正することもできません。ベアリングの用途では、清浄な潤滑剤、 適切なクリアランスの管理、および適切な硬度の相手軸が必要です。.
C51000 リン青銅材

リン青銅

リン青銅は、高い弾性、疲労強度、 耐摩耗性、および安定した電気接触性能を備えています。 電子機器、計測器、精密機構において、ばね、電気接点、クリップ、スラスト ワッシャー、小型ブッシュ、ウォームギアなどに使用されています。.
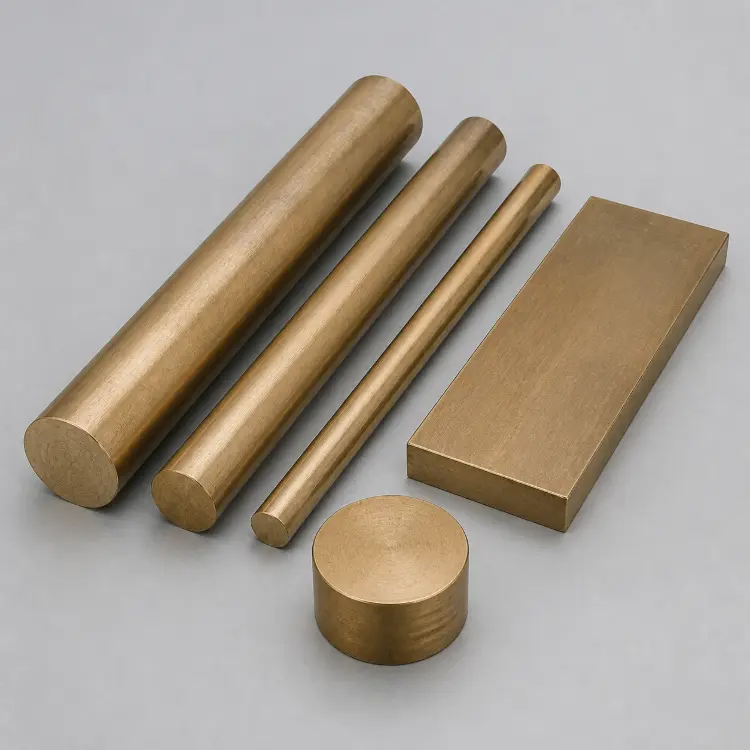
一般的な国際的な成績評価基準 鍛造用鋼種:UNS C51000、C51900 および C52100。.
表面仕上げ バリ取り、研磨、ブラッシング、および変色防止処理。 電気的接触や耐食性の要件に応じて、 スズ、ニッケル、銀、または金のメッキが選択されます。.
エンジニアリング・ノート ばねおよびプレス成形接点については、焼き入れ状態、帯鋼の厚さ、および繊維方向を指定してください。 これらの要素によって、成形性能、 ばね力、および疲労寿命が決まります。.
リン青銅について詳しく知る →
C95400 アルミニウム青銅材

アルミニウム・ブロンズ

アルミニウム青銅は、高い強度、耐衝撃性、 高温強度、そして海水やキャビテーションに対する優れた耐性を備えています。 この材料は、オフショア設備、ポンプ、産業用機械における 重荷重用ブッシング、歯車、バルブ シート、インペラ、摩耗防止プレート、および船舶用金具などに使用されています。.
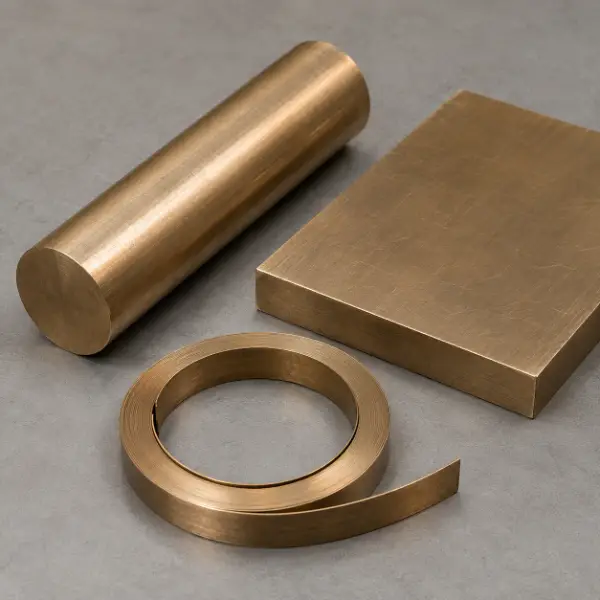
一般的な国際的な成績評価基準 鍛造用グレード:UNS C61400 および C63000。鋳造用グレード: UNS C95400 および C95800。.
表面仕上げ 精密加工、研削、研磨、および制御された 研磨吹き付け。メッキでは、確実な密着性を得るために、 適切な前処理工程が必要となります。.
エンジニアリング・ノート アルミニウム青銅は、成形性と異物封入 能力に限りがあります。軸受面には、正確な位置合わせ、滑らかな 相手軸、および確実な潤滑が必要です。.
ベリリウム青銅材

ベリリウム青銅

析出硬化型ベリリウム青銅は、高い強度、 弾性、耐疲労性、非磁性、および有用な 導電性を備えています。精密ばね、 電気接点、ダイヤフラム、ブッシング、金型インサート、および 認定された非火花工具などに使用されています。.
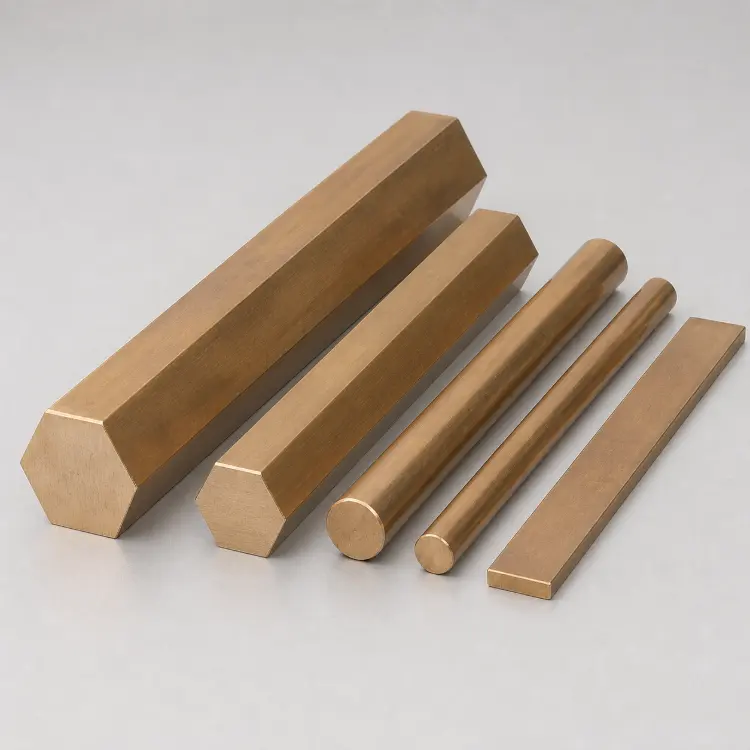
一般的な国際的な成績評価基準 鍛造用鋼種:UNS C17200、C17300、およびC17510。.
表面仕上げ 精密研磨と変色防止加工。電気的特性、 はんだ付け、および耐食性の要件に応じて、ニッケル、 スズ、銀、または金のメッキが選択されます。.
安全上の注意: 機械加工、研削、研磨を行う際には、効果的な粉塵 の集塵および曝露管理が必要です。乾式加工では、 ベリリウムを含む粉塵を作業場に放出してはなりません。.
ベリリウム青銅の機械加工について詳しく知る →
C65500 シリコンブロンズ材

シリコン・ブロンズ

シリコンブロンズは、耐食性、強度、 成形性、そして信頼性の高い接合性能を兼ね備えています。これは、 船舶、屋外、および産業 環境において、締結部品、バルブステム、ポンプ部品、継手、ブラケット、 建築用金物などに使用されています。.
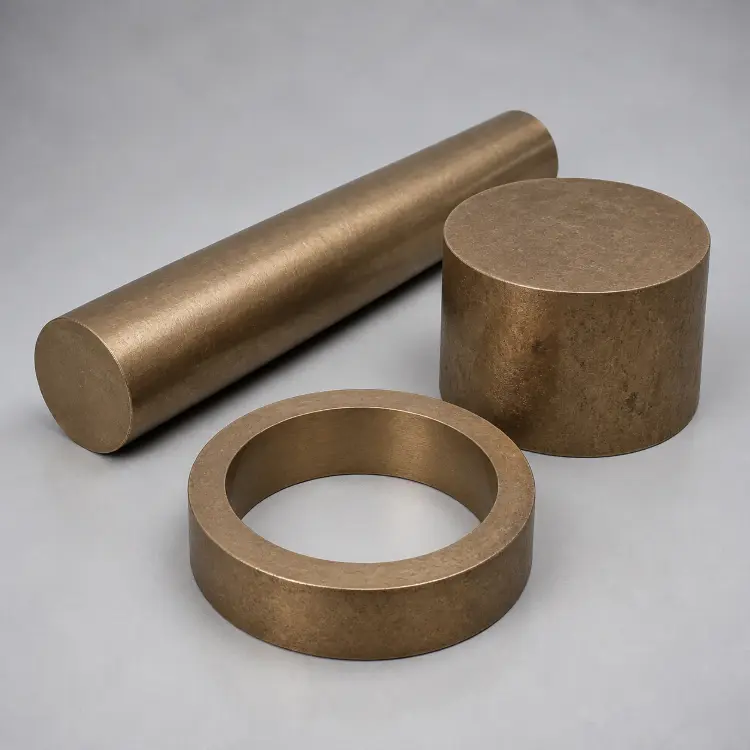
一般的な国際的な成績評価基準 鍛造用グレード:UNS C65100、C65500、およびC65600。.
表面仕上げ 機械研磨、ブラッシング、ビーズブラスト、パティナ加工、 および透明保護コーティング。指定がある場合は、装飾メッキを施します。.
エンジニアリング・ノート 選定されたグレードと製品形状によって、 強度、 機械加工性、および成形特性が決まります。見積依頼書には、 棒材、板材、管、鍛造品、鋳造品のいずれが必要かを明記してください。.
C86300 マンガン青銅材

マンガン青銅

マンガン青銅は、高い強度と耐衝撃性を備え、 過酷な負荷下でも安定した性能を発揮します。鉱業、建設、 荷役、および鉄鋼加工機器における橋梁 支承、圧延機用ナット、ブッシング、歯車、ガイド、 および耐摩耗プレートなどに使用されています。.
一般的な国際的な成績評価基準 鋳造用商用グレード:UNS C86200、C86300、およびC86400。.
表面仕上げ 精密加工、研削、研磨。保管および使用中は、 保護用のオイル、ワックス、ラッカー、または指定されたメッキにより、 非作動面が保護されます。.
分類に関する注記: “「マンガン青銅」は、定まった商品名です。UNS 分類体系では、C86200~C86400が高強度黄銅 グループに分類されています。したがって、図面には正確なUNS番号を記載する必要があります。.
C93200 鉛入り青銅材

鉛ブロンズ

鉛入り青銅は、優れた加工性、低摩擦性、 成形性、および焼き付き耐性を備えています。この材料は、 スリーブベアリング、ブッシング、スラストワッシャー、およびポンプ用ベアリングなど、 中程度の荷重および回転速度で稼働する部品に使用され、 間欠潤滑や境界潤滑が行われるシステムにも用いられます。.

一般的な国際的な成績評価基準 高鉛錫青銅の鋳造グレード:UNS C93200、C93600 およびC93700。.
表面仕上げ 精密旋削、中ぐり、ホーニング、および潤滑溝の 加工。軸受面は高精度に加工された状態が維持され、 保護油や指定されたメッキ処理は、適切な 非加工面に限定されます。.
コンプライアンスに関する注意事項: これらのグレードには鉛が含まれています。材料の承認に先立ち、RFQでは、 飲料水、 食品接触、医療、RoHS、および市場固有の規制要件を 明確に定義する必要があります。.

図形に基づく機能

青銅のCNC加工パラメータ

合金、鋳造条件、肉厚、形状、公差、および検査方法に基づき、最終的な性能が確認されます。.

標準公差±0.05 mm
主な高精度機能±0.01 mmまで
加工面粗さRa 0.8~3.2 µm
代表的な最小肉厚0.8 mm
CNCフライス加工範囲最大 3000 × 1600 × 1000 mm
CNC旋盤の加工能力最大 Ø200 × 1000 mm
01

コントロールツールの密着性

鋭利な刃と正の幾何形状により、摩擦、にじみ、およびエッジへの堆積を低減します。.

02

合金を合わせる

青銅とアルミニウム青銅の加工には、それぞれ異なる回転数、送り速度、および工具戦略が必要です。.

03

薄い壁を保護する

軽量で分散型の締め付けにより、ブッシング、スリーブ、および分割部品の歪みを抑制します。.

04

機能用穴の確認

ベアリングの直径、真円度、および位置合わせは、図面の基準系に基づいて検査されます。.

大型青銅加工プロジェクト

ブロンズの後処理

青銅部品の表面仕上げ

腐食への曝露状況、摩耗、摩擦、および外観の要件に応じて仕上げを選択してください。仕上げ加工の過程では、重要な嵌合部や軸受面が保護されます。.

その他の表面仕上げを見る →

研磨・ブラッシング

加工跡を取り除き、滑らかなサテン仕上げまたは光沢のある表面に仕上げます。.

ビーズブラスト

均一なマットな質感を与え、塗装のための下地を整えます。.

化学的パティナ

表面反応により、茶色、黒色、あるいは古びたような色合いを意図的に作り出します。.

腐食防止シール

BTAを配合したクリアラッカーやワックスによる処理は、変色を抑えます。.

金属メッキ

ニッケル、クロム、スズ、銀、あるいは金は、保護性能、導電性、あるいは外観に影響を与えます。.

品質管理

図面審査から最終検査まで

重要なインターフェースは、量産開始前に特定され、承認された部品が梱包される前に検証されます。.
01 · 材料のレビューグレード、鋳造方法、状態、および証明書の要件が確認されました。.
02 · データ管理ワークの保持方法と加工順序は、重要な関係性を維持します。.
03 · 工程内検査穴径、ねじ山、肉厚、および機能寸法が監視されます。.
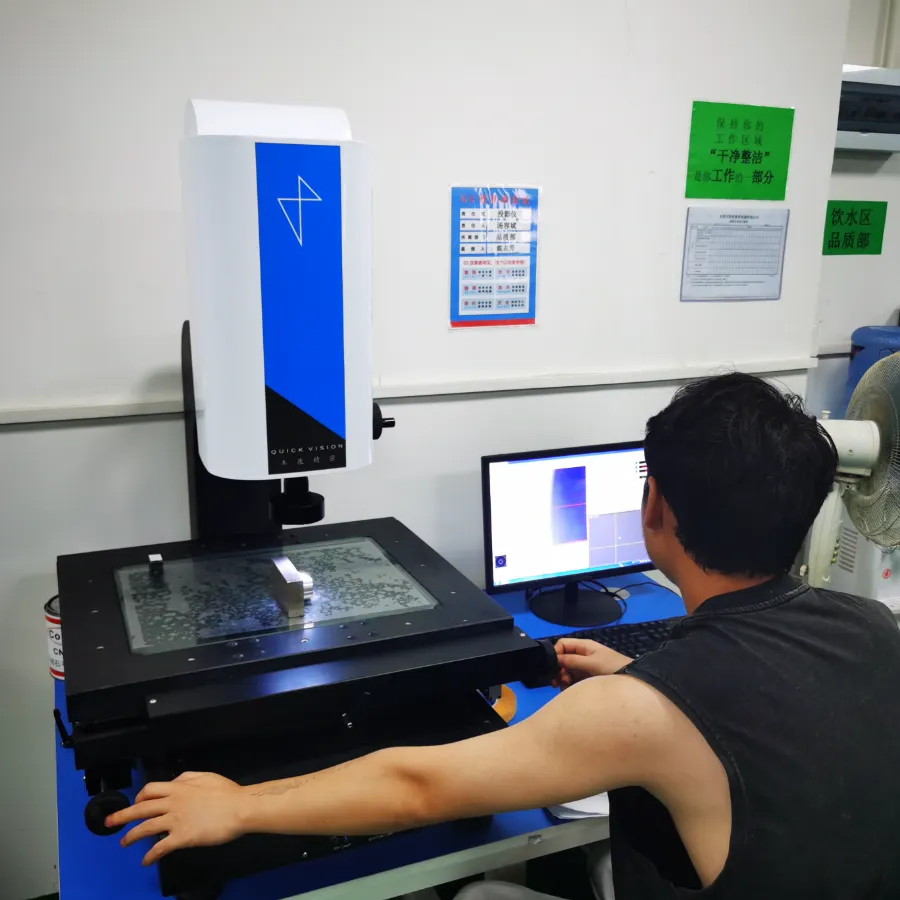
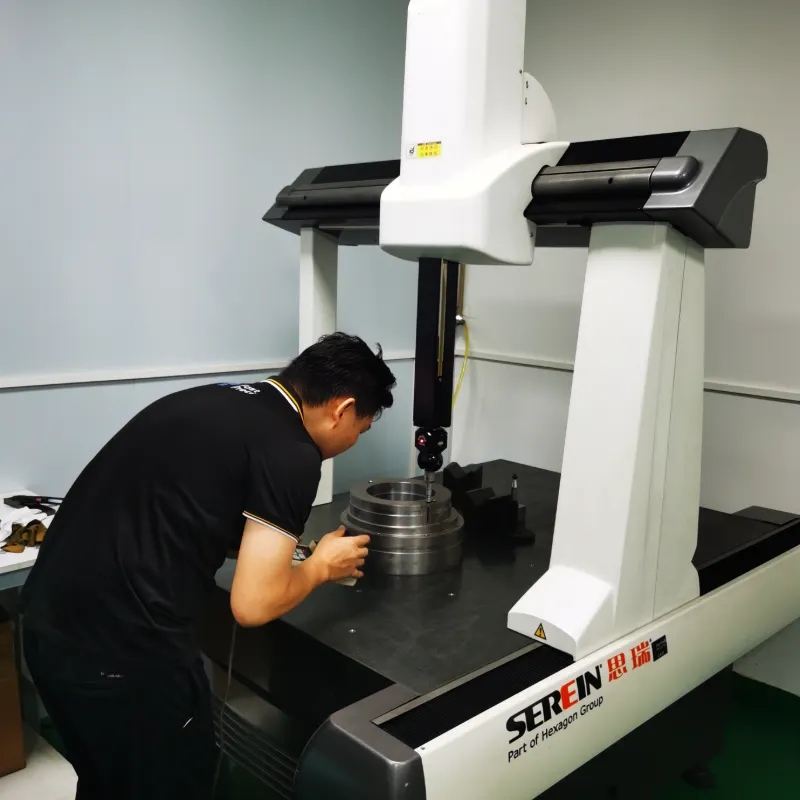
04 · 最終確認CMMおよび光学測定により、図面要件を満たしていることを確認します。.
CMM寸法検査
光学プロジェクターの検査

プロジェクトに関する質問

ブロンズ加工プロジェクトの計画立案

真鍮は加工しやすいですか?
はい。C36000などの快削材は切削速度が速く、短く切れた切りくずが発生します。鉛フリーや高強度の真鍮を加工する場合は、切削工具、送り速度、冷却条件を調整する必要があります。.
青銅の機械加工にはどのような課題がありますか?
ブロンズ材のグレードによって、硬度、研磨性、および切削くずの発生特性には大きな違いがあります。鋭利な工具、堅固な治具、および適切に制御された切削条件により、工具の摩耗、バリの発生、および寸法公差を低減することができます。.
青銅部品の加工コストをどのように削減できるでしょうか?
加工可能な材質と標準的な在庫サイズを選択し、厳しい公差は機能的な特徴に限定し、不必要に深いまたは狭い形状は避け、部品を組み合わせて効率的な生産ロットを編成してください。.