WELDO・受注生産
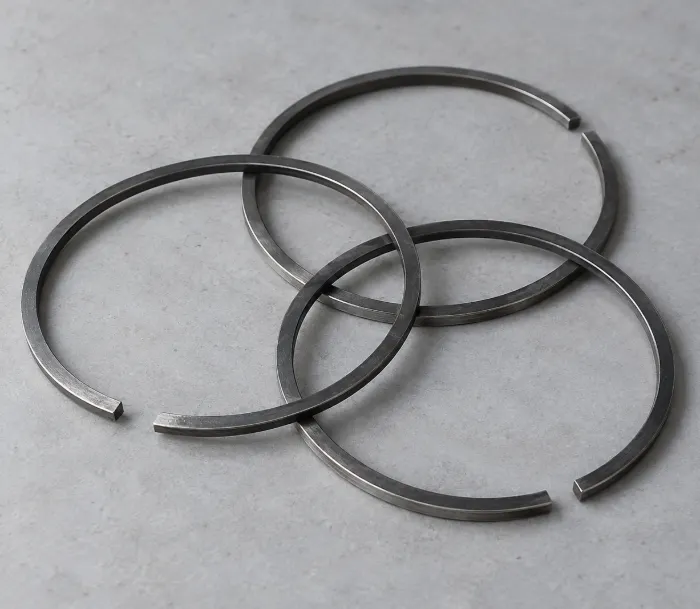
特注ピストンリング
細部に至るまで、丁寧に仕上げられています
自分にぴったりのものを見つけるために。.
お客様の図面および使用 条件に合わせてピストンリングを仕様決定し、材料選定、精密 加工、仕上げ、検査を総合的に調整いたします。プロジェクトを ウェルド社までお送りいただければ、製造提案書、見積書、納期計画をご提示いたします。.
お見積りのご依頼 ↗01 / リングの構成
さまざまなシール用途向けの特注ピストンリング
断面、走行面形状、および接合部の 設計を一体として策定し、製造寸法が実際の 運用要件に合致するようにする。.
圧縮リング
自動車、オートバイ、およびディーゼルエンジン用。 オートバイ用ピストンリングには、2ストロークまたは4ストロークの設計に合わせて調整されたリング形状と端部の 位置決めが必要です。.
- 走る顔: バレル形状やテーパー形状、および接触帯を制御する。.
- フィット感: 溝、取り付け後のエンドギャップ、および位置決めピンの詳細を確認してください。.
スクレーパーとオイルリング
シリンダー壁面の油膜を制御し、余分な油を排出するために、 スクレーパーのエッジ、ドレン通路、および リングパックの張力を適切に調整します。.
- 特徴 スロット、オイルリターン穴、およびエッジのバリを管理する。.
- プロセス 単体アセンブリと多部品アセンブリは、それぞれ個別に評価してください。.
コンプレッサーリング
往復式空気およびプロセスガス用コンプレッサーについては、 媒体、温度、圧力差、 および潤滑条件に基づいて仕様が定められています。.
- 材料: 金属、充填PTFEまたはPEEK複合材料。.
- 接合部: 拡張クリアランスを備えたバット、スカーフ、またはステップの設計。.
非標準環
機器のアップグレード、生産終了サイズ、新製品について。 摩耗部分を模倣するのではなく、 嵌合する部品から寸法を決定してください。.
- 寸法: 実際の内径、溝の状態、および摩耗状態を確認してください。.
- 検証: 生産工程を確定する前に、サンプルを承認してください。.
02 / 素材と仕上げ
まずは素材から始めましょう。.
次に、仕上げを合わせます。.
負荷、作動媒体、シリンダーライナー、および潤滑条件によって、 材料の選定が決まります。コーティングでは、不適切な 基材や嵌合を補正することはできません。.
ねずみ鋳鉄
定評のあるリング設計・エンジンおよび産業用機器
ねずみ鋳鉄は加工性が良好であり、その摩擦特性には 黒鉛が寄与しています。硬度だけでなく、 グレード、微細組織、および母材強度を指定してください。.
表面処理の選択肢: 仕様に基づき、摺動面にリン酸塩処理、クロムメッキ、またはモリブデン溶射を施す。 リン酸塩処理は、慣らし運転を促進し、 錆防止効果も併せ持つ。一方、クロムおよびモリブデンの 処理は、摩耗や摩擦の低減に役立つ。.
ダクタイル鋳鉄
高い強度と靭性・荷重を受ける用途
グラファイトの形態を制御することで、より高い強度 と靭性が得られます。薄肉設計では、 微細組織、熱処理、および完成品の強度の検証が必要であり、 材料名だけで断面を小さくする正当化はできません。.
表面処理の選択肢: 基材および使用条件に応じて、クロムめっき、モリブデンスプレー、または検証済みの PVDコーティングを適用してください。 処理後は、寸法および表面の状態を確認してください。.
合金鋼
薄切片・高荷重・安定したリング張力
材料の強度、熱処理、およびリングの形状が相まって、 性能を決定づけます。通常の鋼材を スプリットリングに旋削加工しただけでは、必要な引張強度は得られません。 適切な成形および性能管理も必要です。.
表面処理の選択肢: 鋼種に応じて、窒化処理、PVD、またはDLCの中から適切な処理を選択してください。 弾性特性と嵌合性を維持するために、処理温度、歪み、および被膜厚さを適切に制御してください。.
ステンレス鋼
規定の耐熱性および媒体との適合性
正確な鋼種および熱処理状態を明確に定義してください。 「ステンレス鋼」という用語だけでは、 弾性ピストンリングとしての適合性が確定するわけではありません。強度、 耐食性、および摩擦に関する要件を個別に評価してください。.
表面処理の選択肢: 適合するグレードについては、窒化処理またはPVD/DLCを検討してください。 処理温度およびコーティングシステムは、 基材の熱処理状態に適合している必要があります。.
充填PTFE
低摩擦・コンプレッサーのシール用途に対応
充填PTFEは、低摩擦性と優れた耐薬品性を備えています。 充填材は、摩耗、クリープ、および シリンダー壁との相互作用に直接影響するため、材料グレードまたはコンパウンドを指定してください。.
仕上げに関する留意点: 目地、バリ、寸法安定性、および清浄度を管理してください。 金属リングに使用される窒化処理やクロムメッキの工程は、 本製品には適用しないでください。.
PEEKとその複合材料
耐荷重性および寸法安定性・コンプレッサー用途
充填システムは、使用媒体、シリンダー ライナー、および運転速度に合わせて選定してください。ベース樹脂の耐熱温度 だけでは、システム全体の 動作限界を決定することはできません。.
仕上げに関する留意点: 材料の状態に合わせて、加工の安定化、仕上げ加工、および検査を計画する。 加工熱、クランプによる 歪み、および測定条件を管理する。.
03 / 技術目標
「精度」の定義
各機能別。.
軸方向の高さ、半径方向の肉厚、側面、および 取り付け時のエンドギャップを個別に指定してください。単一の一般的な 加工公差で一括して指定しないでください。.
| 主な特徴 | 提案された目標 | 受諾条件 |
|---|---|---|
| 軸方向の高さ公差 | ±0.002~±0.005 mm | 最終処理状態;規定の測定位置 |
| ラジアル方向の肉厚公差 | ±0.010~±0.020 mm | 規定された拘束条件および被覆許容値 |
| 側面平坦度、矩形断面リング | 0.003~0.005 mm | 規定された支持配置および測定力 |
| 側面平行度、矩形断面リング | 0.003~0.005 mm | 定義された基準点。キーストーンや 意図的にねじれた部分には直接適用できない |
| ラップ加工後の側面粗さ | Ra 0.10~0.20 μm | 指定された測定方向、フィルタリング、および 最終的な表面状態 |
| 仕上げ加工後の表面粗さ | Ra 0.20~0.40 μm | プロファイル、コーティング、および慣らし運転の要件に基づいて設定されました |
| 設置時の端面クリアランス許容差 | ±0.02~±0.05 mm | 指定されたゲージの内径および温度; 公称ギャップは別途決定される |
サイズ範囲については別途ご確認ください 直径および断面寸法の許容範囲は、設備、 治具、仕上げ、および検査によって異なります。機械の旋回半径は、 リング製造における有効な許容範囲とはみなされません。.
張力と適合性を併せて評価する 接線方向の力は、指定された内径および 閉止条件に基づいて定義されるものであり、 すべてのサイズや材質に共通する単一の値によって定義されるものではありません。.
最終納品時の状態で検査する 熱処理およびコーティング後の寸法、形状、性能を確認してください。 これは、加工の初期段階だけでなく、その後の工程でも行う必要があります。.
04 / 製造工程
単なる機械加工されたリング以上のもの。.
精密に調整された最終的な仕上げ。.
CNC加工により形状が形成されます。補助工程では、 リングの張力、表面状態、および耐摩耗性能が確保されます。 特殊工程の範囲は、プロジェクトの検討段階で確定されます。.
図面および工程の確認
穴径、溝、断面、および接合部を確認してください。 鋳鉄、成形鋼、 または樹脂製リングに適した経路を選択し、仕上げ代を計画してください。.
薄肉旋削および形状加工
リングの形状に合わせて支持部とクランプ部を調整し、 取り外し後の寸法を確認し、接合部、スロット、およびオイルリターン穴から バリを取り除いてください。.
精密研削・ラッピング
切削量、研削熱、および切削面の 形状を管理する。表面粗さだけでなく、 焼け跡、ひび割れ、エッジの損傷の有無も点検する。.
熱処理とコーティングの調整
加工後の歪みや厚みの変化を確認する。 特殊加工の委託先、検査 責任の所在、およびバッチ記録を明確にする。.
05 / 検査とトレーサビリティ
各要件を確認してください。.
すべてのロットを追跡可能にしておくこと。.
材料およびバッチ
金属のグレード、硬度、および指定された微細組織、 あるいはポリマーのグレードおよび充填剤系を確認してください。材料名が同じであるという 理由だけで代替品を使用することはできません。.
サイズとフィット感
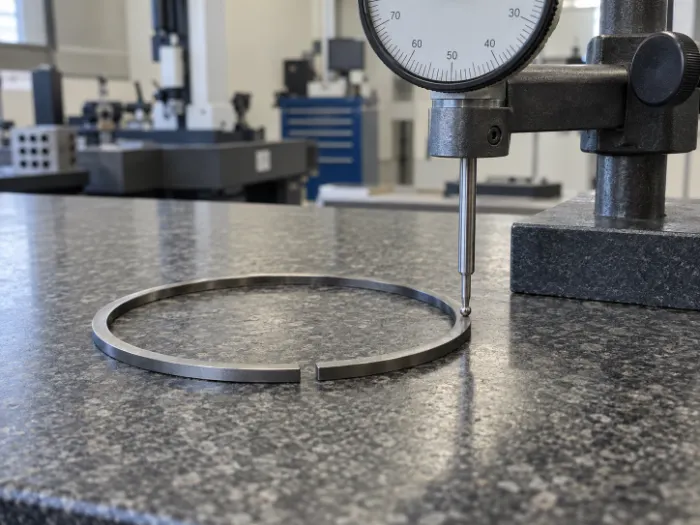
最終状態において、軸方向の高さ、半径方向の肉厚、および側面を確認してください。 指定されたゲージ穴において、取り付け後のエンドギャップを 確認してください。.
ランニング時の表情と機能
指定どおり、プロファイル、接線力、および内径の適合性を 確認してください。また、コーティングの厚さ、処理範囲、 および密着性の要件についても確認してください。.
初回試作品および量産ロット
承認済みの図面、材料、工程ルート、 および検査方法を維持する。材料や工程の変更があった後は、 関連する要件の再検証を行う。.
寸法の適合性は、性能検証に代わるものではありません。 漏れ、オイル制御、および耐用年数は、 合意されたベンチテストまたはシステム全体での試験を通じて確認されます。.
06 / 設計から納品まで
サンプルを検証してください。.
その後、本番環境に移行します。.
図面と動作条件をウェルド社にお送りいただき、 製造可能性、受入要件、および 価格についてご確認ください。サンプルおよび量産のリードタイムは、 製造工程全体を踏まえて個別に設定されます。.
図面を審査のために提出する ↗図面および嵌合寸法
リング、内径、溝の寸法。交換 案件の場合は、サンプルと摩耗状況に関する情報を添付してください。.
材料および使用条件
材料や性能に関する要件、媒体、 温度、圧力差、および潤滑。.
数量および納期目標
試作数量、生産需要、目標納期、 金型製作や特殊工程の所要時間を考慮した上で。.
受入および文書化
重要公差、表面処理、機能 検証および報告要件。.
07 / 購入者からの質問
重要な疑問点を解決する
製造前に。.
摩耗部品の交換から材質の変更に至るまで、 生産開始前に明確な技術要件を定めておく必要があります。.
特注ピストンリングの価格はどのような要因によって決まるのでしょうか?
価格は、材質、リングの寸法、形状の 複雑さ、公差、表面処理、および検査 要件によって異なります。 発注数量も、金型費や セットアップ費用の配分に影響を与えます。見積書では、1回限りの 設計費や金型費を、反復的な単価とは 区別して記載すべきです。そうすることで、購入者は試作コストと量産コストを 正確に比較することができます。.
摩耗したサンプルから、交換用のリングを製造することは可能ですか?
摩耗したサンプルは有用な参考資料ですが、その寸法を そのまま模倣してはなりません。シリンダー内径、ピストンの 溝、元の仕様、および摩耗状態を必ず 確認し、必要な形状とクリアランスを決定する必要があります。 量産ロットを発注する前に、サンプルの適合性と動作性能を 承認してください。.
公差を厳しくし、エンドギャップを小さくすることが、常に良いことなのでしょうか?
いいえ。製造公差は寸法の一貫性を確保するためのものであり、 一方、動作クリアランスは熱膨張や 変位に対応するためのものです。エンドギャップが不十分だと、高温時にリングの端部が 接触してしまう可能性があります。公称ギャップとその公差は、 ゲージ内径、測定温度、 および最終表面処理状態を明確に定義した上で、別々に指定してください。.
ピストンリングの早期損傷の原因は何ですか?
一般的な原因としては、研磨性異物の混入、不十分な 潤滑、過熱、取り付け時の損傷、および不適切な クリアランスや嵌合面などが挙げられます。根本的な問題を 解決せずにリングを交換しても、同じ不具合が再発する可能性があります。 交換作業を行う際は、材質やコーティングを変更する前に、 リング、シリンダーライナー、 ピストン溝、および稼働履歴を総合的に確認してください。.
特注のピストンリングの寿命はどれくらいですか?
すべてのピストンリングに共通する単一の耐用時間という数値は存在しません。 寿命は、負荷、温度、回転数、潤滑状態、 汚染度、シリンダーライナーの状態、およびリングの材質や 表面処理によって異なります。必要な稼働時間または サイクル数を定義した上で、摩耗、漏れ、オイル消費量に関する 代表的な試験方法および許容限界について合意してください。.
PTFEやPEEKは、金属製のコンプレッサー用ピストンリングの代わりになるでしょうか?
直接的な同寸法での代替品としては使用できません。 ポリマー製リングは、 金属製リングとは熱膨張、クリープ、剛性、 および摩擦の点で異なります。実際の運転条件に合わせて、 材料の組み合わせ、接合部の設計、クリアランス、支持構造、 およびシリンダーライナーとの適合性を確認する必要があります。 生産承認を行う前に、コンプレッサー内での 代替品の検証を行ってください。.