特注油圧マニホールドブロック
それぞれ 特注油圧マニホールドブロック 本製品は、ウェルド社がお客様の図面および指定された性能要件に基づき製造しています。また、製造性と耐圧性を向上させるため、材料選定やDFMに関する提言も行っています。.
当社のエンジニアリングサポートは、試作段階から量産に至るまで、運用上の安全性、システムの安定性、および耐用年数の向上に貢献します。.
マニホールドの見積もり依頼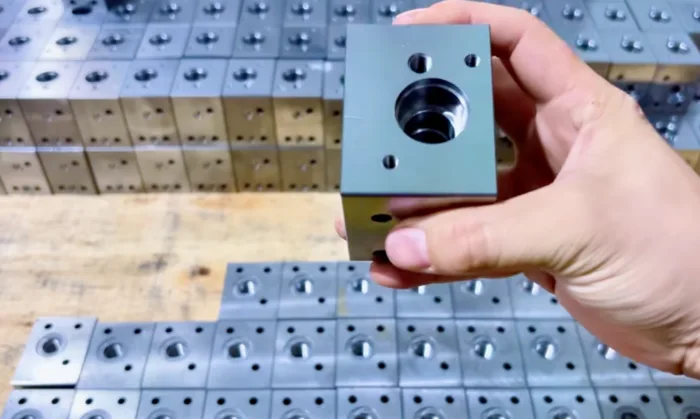
カスタム油圧マニホールドが最適な選択肢となる場合
A 油圧マニホールドブロック これは、内部流路を通じてポンプ、バルブ、アクチュエータ、およびリターンラインを接続する、機械加工された流体制御部品です。油圧流体の分配、合流、制御を行うと同時に、外部配管や継手、および潜在的な漏れ箇所を削減します。.
回路レイアウト、バルブインターフェース、設置スペース、または検査要件が標準カタログの仕様を超える場合、カスタム加工が有効となります。.
複雑なオイル回路
圧力通路、リターン通路、アクチュエータ通路、パイロット通路、ドレン通路を1つのコンパクトなブロックに統合しています。.
設置スペースの制約
ポートの方向、バルブへのアクセス、および取り付け形状を、利用可能な設置スペースに合わせて調整してください。.
特殊バルブインターフェース
機械用カートリッジのキャビティ、サブプレートの接合部、センサーポート、および非標準の取り付け部。.
圧力および応答制御
必要な流量、圧力損失、およびアクチュエータの応答特性に合わせて、流路の配置とバルブの設置位置を最適化する。.
腐食性のある用途または重量に敏感な用途
使用環境に応じて、アルミニウム、ステンレス鋼、または防食処理済みの鋼材を選択してください。.
試作から量産へ
承認済みの設計を定期的なバッチ生産に移行する前に、油圧回路の検証を行うこと。.
当社が加工する油圧マニホールドブロックの種類
油圧マニホールドの種類は、単にブロックの外形ではなく、回路構成、バルブインターフェース、および製造方法によって定義されるのが最適です。ウェルド社では、提供された油圧回路図および部品仕様に基づいて、各設計を機械加工しています。.
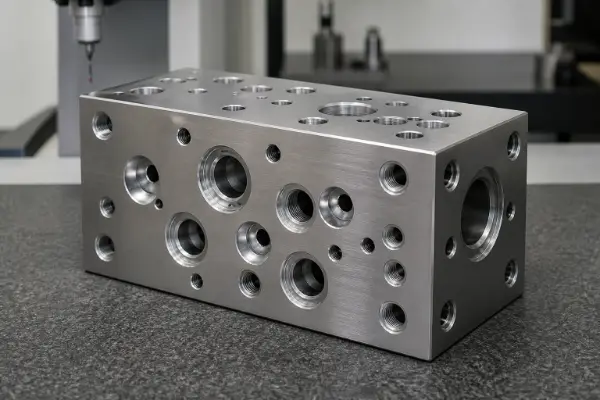
穴あけ加工済みモノブロックマニホールド
機能: ルート、圧力、リターン、アクチュエータ、およびパイロットの流体は、1つの一体成形ブロック内の交差する流路を通って流れます。.
主な用途: 産業用動力装置、工作機械、プレス機、および移動式機器。.
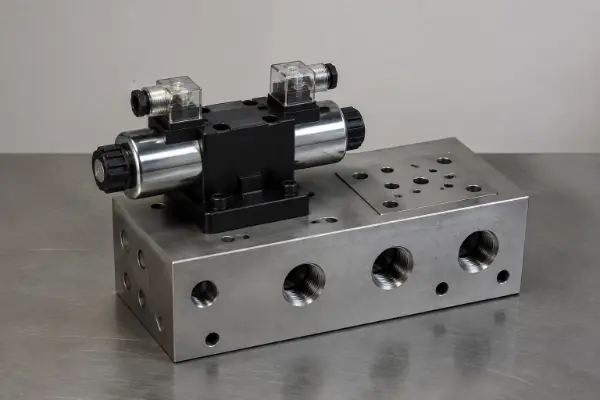
カートリッジバルブマニホールド
機能: ハウジングには、方向制御、圧力制御、流量制御、および負荷制御用のカートリッジが、精密に成形されたキャビティにねじ込み式で取り付けられています。.
主な用途: 建設機械、コンパクトパワーユニット、昇降・荷重保持回路。.
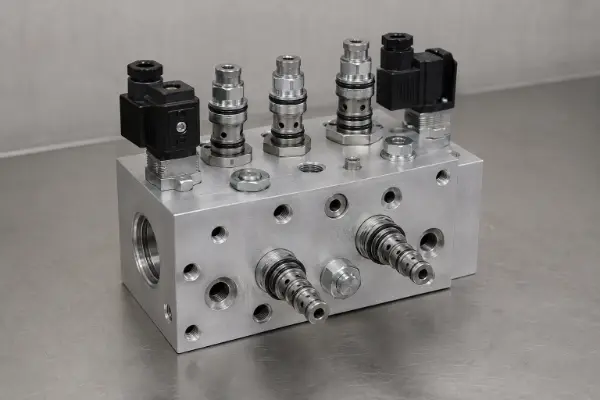
サブプレート式バルブマニホールド
機能: サブプレートに取り付けられた方向制御弁および制御弁を、規定のISO 4401または互換性のあるインターフェースを介して接続します。.
主な用途: 射出成形機、工作機械、試験装置、および工場自動化。.
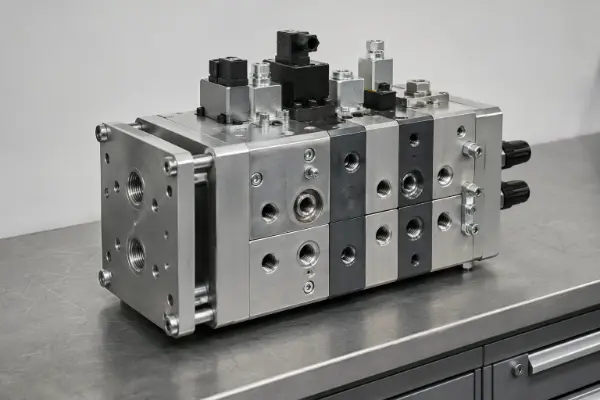
モジュール式・積み重ね可能なマニホールド
機能: 個別のセクションを統合し、モジュール単位で拡張やメンテナンスが可能な、設定可能な回路を構成します。.
主な用途: マルチアクチュエータ機械、構成変更可能な装置、および回路バリエーションを持つ製品ファミリー。.
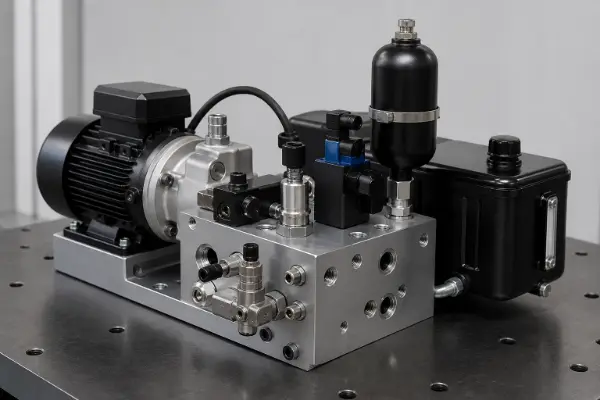
一体型パワーユニットマニホールド
機能: ポンプ、バルブ、センサー、アキュムレータ、およびリザーバーの接続部を、1つの制御アセンブリに集約しています。.
主な用途: コンパクトなパワーパック、リフトシステム、クランプユニット、および移動式補助油圧装置。.
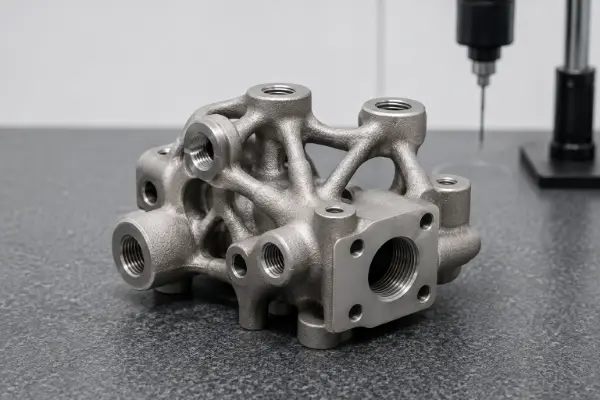
積層造形によるマニホールド
機能: 曲面形状のプリント部を採用することで、質量、交差箇所、および外部プラグの数を削減しています。.
主な用途: 航空宇宙、小型ロボット、高付加価値のプロトタイプ、およびスペースに制約のあるシステム。.
マニホールドブロック用の材質を選択してください
材料の選定は、圧力サイクル、重量、温度、流体との適合性、腐食への曝露、およびコストに基づいて行われます。ウェルドのより広範な CNC加工の材料オプション その他の学年については。.
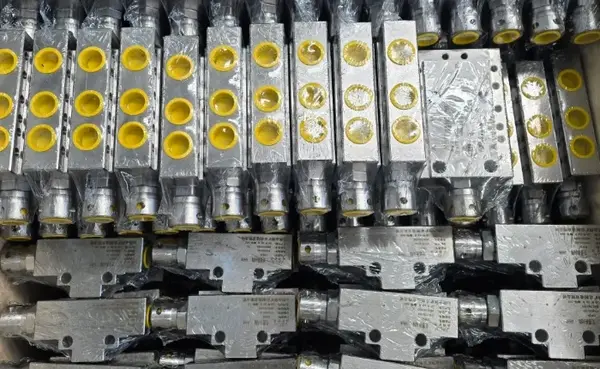
軽量で機械加工可能なマニホールド用材料
アルミニウムは、軽量性、熱伝導性、加工効率が重視される移動式機器、自動化設備、およびシステムに適しています。.
- 6061-T6 / 6082-T6一般的な産業用マニホールド向けに、強度、耐食性、加工性をバランスよく兼ね備えています。.
- 7075-T73 / T7351荷重や重量に関する要件がより厳しい、検討対象の構造物向けの、より高強度の選択肢。.
高圧・高サイクル構造物
認定を受けた鍛造鋼は、過酷な油圧用途において高い強度と耐疲労性を発揮します。.
- AISI 1045一般的な産業用加圧システム向けの、コストパフォーマンスに優れた炭素鋼。.
- AISI 4140 / 42CrMo4過酷な圧力サイクルおよび構造的荷重に耐える熱処理可能な合金鋼。.
安定性・減衰性を備えた産業用マニホールド
ダクタイル鋳鉄は、固定式の産業用機器において、強度、振動減衰性、そして経済的な機械加工性を兼ね備えています。.
- EN-GJS-400-15実用的な強度と伸びを備えた欧州規格のダクタイル鋳鉄。.
- ASTM A536 65-45-12信頼性の高い産業用構造物向けの北米規格。.
耐食性マニホールドの材質
ステンレス鋼は、海洋、化学、衛生などの腐食性の厳しい使用環境に対応しています。.
- 304 / 316L媒体や環境条件に応じて選定された耐食性オプション。.
- 17-4PH耐食性を保ちながら強度を高める、析出硬化型ステンレス鋼。.
レビュー対応 表面処理工程 許容差やマスキング範囲を定義する前に。バルブのキャビティ、シール面、計量孔、および精密ねじは、コーティングの堆積が嵌合や清浄度に影響を及ぼす可能性がある箇所において、マスキング処理または後加工が施される。.
内部通路の品質を重視したCNC加工
ウェルド社では、多軸加工、制御された深穴加工、バルブキャビティ用金型加工、および内部バリ取りを組み合わせています。生産開始前には、材料のグレード、状態、および熱処理ロットの記録を確認しています。.
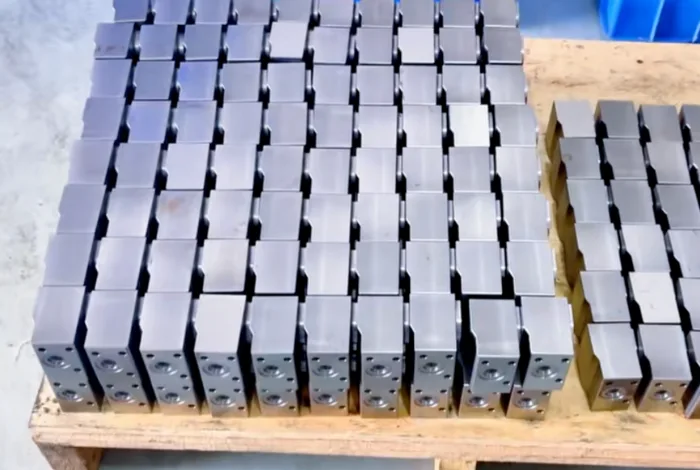
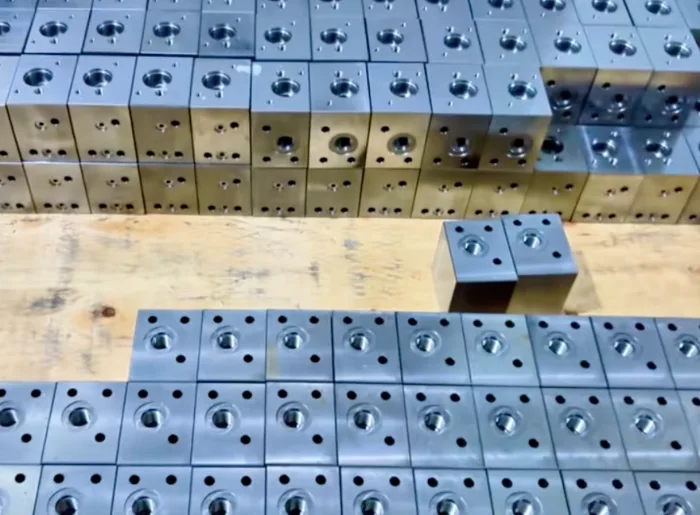
3軸、4軸、5軸CNCフライス加工
複数の面、傾斜したポート、シール面、スロット、および取り付け用突起。.
深部通路および弁腔
直線状の油路、段付きボア、カートリッジ用キャビティ、ポート用ねじ、および流量制御機能。.
穴間バリ取り
専用工具の使用、ボアスコープによる点検、および通路へのアクセスが必要な箇所での研磨流体加工。.
ワイヤー放電加工機 および加法式後加工
プロファイル加工、特殊ブラインド加工、ビルドプレートの分離、および印刷済みマニホールドの精密仕上げを通じて。.
管理された製造工程
- 材料証明書およびブランク検査
- 荒加工と基準面の作成
- 指定された箇所での応力除去
- 深穴および横穴の加工
- バルブのキャビティ、ポート、およびシール構造
- 内部バリ取りおよび工程内検査
- 表面処理および最終洗浄
- 流路、寸法および圧力の検証
- 清潔な充填と保護された包装
油圧マニホールドのサイズおよび精度範囲
これらの数値は、ウェルド社によるカスタムマニホールドブロックの基準加工範囲を示しています。最終的な加工可能範囲は、材質、ブロックのサイズ、流路の深さ、残肉厚、基準面設定、および検査のアクセス性を検討した上で確定されます。.
深穴、公差、および表面仕上げの許容範囲は、材質、形状の長さ、アスペクト比、熱処理、コーティング、および測定方法によって異なります。.
油圧マニホールドブロックの用途
特注のマニホールドブロックは、各機械の動作シーケンスに合わせて、圧力通路、リターン通路、制御通路を配置します。そのため、ポートの配置、バルブの選定、材質、および検査要件は、実際の稼働サイクルや使用環境に合わせて最適化されています。.
マニホールドの性能を左右する仕様
図面には、回路の機能、バルブのインターフェース、および検証基準を明記する必要があります。材料、形状、流路の深さ、および検査用のアクセス経路を確認した上で、最終的な性能が確定されます。.
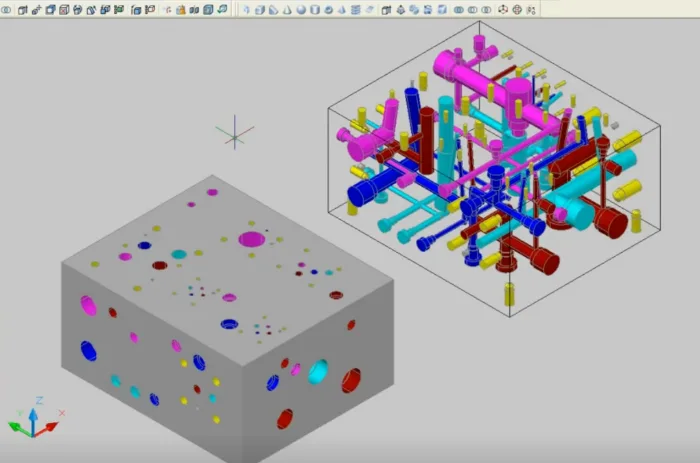
Inspection, Cleanliness and Pressure Verification
Manifold quality depends on more than external dimensions. Flow-path integrity, cross-hole burrs, residual particles and isolated-circuit leakage are reviewed before shipment.
A 0.001 mm display or reporting resolution on selected equipment does not represent a universal ±0.001 mm manufacturing tolerance.
Questions Before Ordering a Custom Manifold
These answers cover operating principles, material preparation, quotation, verification and project risk without repeating the machining details above.
Internal passages connect the pressure, return, actuator and control ports. Mounted cartridge or subplate valves open, close or meter these routes to regulate flow direction, pressure and volume. The block routes the fluid while the installed valves perform the control logic.
Manifold blocks provide compact circuit integration, fewer external connections, lower leakage risk and faster system assembly. Their limitations are higher design and machining requirements, restricted access to internal passages, demanding deburring and cleanliness control, and limited modification after the flow paths have been machined.
Before machining, Weldo verifies the material grade, heat or lot number, delivery condition, certificate, blank size and machining allowance. Critical forgings and pressure-bearing blanks receive drawing- or quality-plan-specified NDT: ultrasonic testing for internal discontinuities, with magnetic-particle or dye-penetrant testing for surface cracks where applicable. Large or distortion-sensitive blanks are stress-relieved or aged before stable datums are established.
Provide a 2D drawing, 3D model and hydraulic schematic, plus valve models, material condition, pressure, flow, fluid, quantity, finish and inspection requirements.
Rating is based on material condition, passage layout, minimum wall, thread engagement, plugs, peak pressure and fatigue duty. The approved design is verified to the specified pressure-test plan.
Project documentation can include material certificates, dimensional reports, finish records, cleanliness results and pressure or leakage test records when stated on the purchase order.
Only an engineering-approved repair is acceptable. Cracks, intersected circuits or insufficient pressure-wall thickness normally require rejection. Any flow-path repair requires renewed inspection and pressure testing.
It is useful for curved passages, major weight reduction and highly integrated layouts. Printed parts still require heat treatment, CNC finishing, internal cleaning, inspection and pressure verification.
Clean ports are capped, sealing faces and threads are protected, steel parts receive compatible corrosion protection, and blocks are separated with non-abrasive packaging.
Start Your Hydraulic Manifold Project
Send Weldo your drawings, hydraulic schematic and project requirements for a manufacturability review and machining quotation.