
特注タイミングプーリー
ウェルド社は、お客様の図面に基づき、金属およびエンジニアリングプラスチック製のタイミングベルトプーリーを製造しています。 CNC旋盤加工、フライス加工、旋削・フライス複合加工、 歯切り加工、ワイヤ放電加工、仕上げ加工を、すべて一元的に手掛けています。.
生産に先立ち、歯形、ピッチ、歯数、 内径、キー溝、ハブの形状、および組立基準点を確認します。この確認作業により、 ベルトの適合性と伝達精度が確保されます。.
ご相談・お見積りのお申し込み
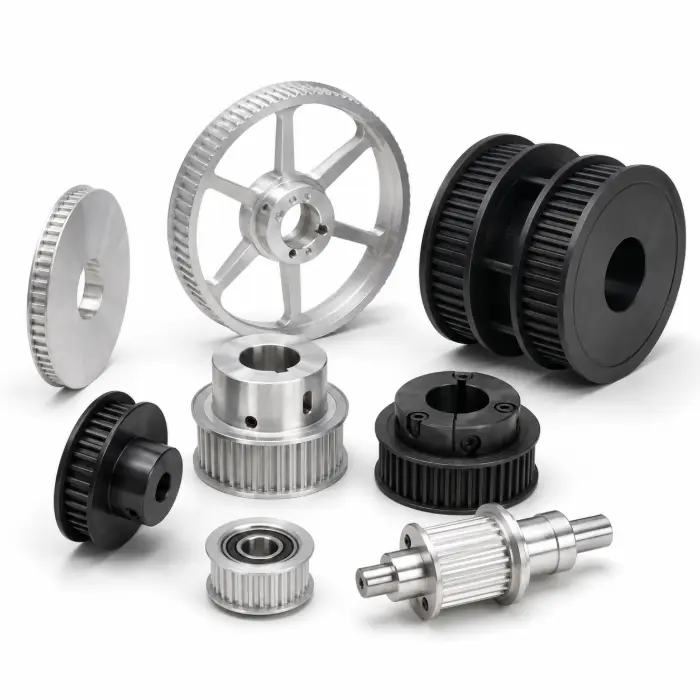
タイミングプーリーとは何ですか?
タイミングベルトプーリーは、対応するシンクロナスベルトと噛み合う歯を介して 回転運動を伝達します。この確実な噛み合いにより、通常の 運転時のスリップが防止され、駆動軸と被駆動軸の間に 所定の位置関係が維持されます。.
プーリーの性能は、ピッチや歯数だけによって決まるわけではありません。歯の 形状、ピッチ直径、穴の位置、振れ、フランジの形状、およびハブの 接続部は、一つのシステムとして機能しなければなりません。歯形が不適切な場合、 たとえ公称ピッチが正しくても、ベルトを損傷させる可能性があります。.
当社が製造するタイミングベルトプーリーの種類
プーリーの形状は、シャフトとの接続、伝達される トルク、ベルトの走行精度、および設置可能なスペースを考慮して選定されます。.
駆動用タイミングプーリー
モーターまたは駆動軸に取り付けられ、トルクをベルトに伝達する。.
- T2.5~T10 および HTD 3M~14M
- キー式、クランプ式、または止めネジ式のハブ
- 鋼、アルミニウム、またはステンレス鋼
駆動用タイミングプーリー
出力軸に取り付けられ、伝達比と回転数を決定する。.
- カスタム歯数および比率
- 中実、網目状、または軽量な本体
- 機械加工組立基準点
歯付きアイドラープーリー
歯付きベルト側を支え、経路と巻き付け角度を制御します。.
- ベルトに合わせたプロファイル
- ベアリング取付型またはシャフト取付型の設計
- 組み立て後の振れを制御
スムース・アイドラー&テンショナープーリー
ベルトの裏地に触れて、送り方向と作動時の張力を調整してください。.
- 平滑な表面または盛り上がった表面
- 一体型ベアリング座
- 制御されたエッジ半径
フランジ付きタイミングプーリー
ベルトのトレッキングを維持するために、フランジを1つまたは2つ使用してください。.
- シングルフランジまたはダブルフランジの設計
- プレス成形、接着、または一体成形のフランジ
- ベルトの幅に合わせたクリアランス
クランプ式ハブ・タイミングプーリー
シャフトの表面を傷つけないように、プーリーを固定してください。.
- スプリットクランプ式およびテーパーロック式ハブ
- バックラッシュの少ない接続
- カスタムボルトパターン
両面タイミングプーリー
多軸駆動システムにおいて、両面ベルトを用いた駆動を行う。.
- 組み合わせ可能な両面プロファイル
- 多軸モーション制御
- 制御された位相関係
複合プーリーおよび段付きプーリー
複数のベルトトラックや直径を1つの部品に統合します。.
- レビュー後の複数のピッチ
- 共通の同心基準点
- 組立時の積層数の削減
タイミングベルトの歯形
プーリーの歯形は、ベルトメーカーが指定するプロファイルと一致していなければなりません。 ピッチが一致しているだけでは、ベルトの互換性が保証されるわけではありません。.
タイミングプーリーの材質を選択してください
材料の選定は、プーリーの重量、許容トルク、摩耗、 耐食性、および寸法安定性に影響を与えます。材料の 状態、熱処理、および表面仕上げについては、 生産前に明確に定義しておく必要があります。.
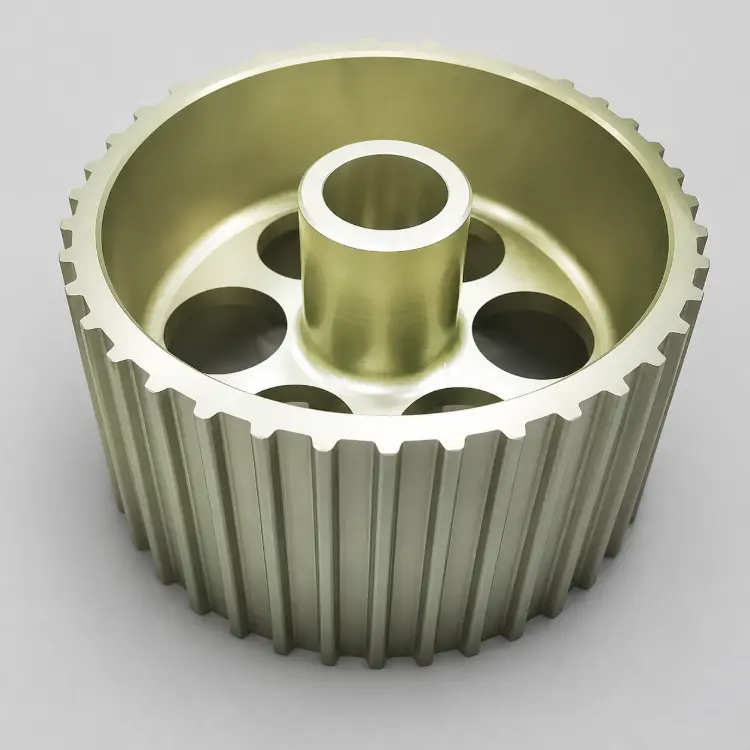
アルミニウム合金
一般的なグレード:6061-T6、6082-T6、7075-T651アルミニウムは回転質量を低減し、加工性も優れています。 6061および6082は一般的な自動化用途に適しています。7075は、より高い ハブ荷重に対応し、コンパクトなプーリー設計を可能にします。.
T6およびT651は、熱処理済みの状態で供給されます。T651は、より優れた 加工安定性を備えています。7075-T73またはT7351は、 応力腐食耐性を向上させます。.
クリアアルマイト、カラーアルマイト、ハードアルマイト、 コンバージョンコーティング、無電解ニッケルめっきがご利用いただけます。.
炭素鋼および合金鋼
一般的な鋼種:1045、C45、4140、42CrMo4鋼は、高い剛性、耐摩耗性、およびトルク 耐性を備えています。1045は経済的な性能を発揮します。4140は、 より高い疲労強度と靭性を備えています。.
焼ならし、焼入れ、焼戻しを行うことで、 芯部の特性が確立されます。高周波焼入れや窒化処理を行うことで、 特定の摩耗面が強化されます。.
黒色酸化皮膜、リン酸塩被膜、亜鉛メッキ、および 無電解ニッケルめっきにより、腐食防止効果が得られます。.
ステンレス鋼
一般的なグレード:303、304、316、17-4PHステンレス鋼は、湿気のある環境、露出した環境、および洗浄が行われる 環境に適しています。303は加工性を重視し、316は 耐食性を高め、17-4PHはより高い強度を発揮します。.
303、304、および316は通常、溶体化焼鈍 状態で使用されます。17-4PHは、H900~H1150の析出時効 状態で使用されます。.
不動態化、電解研磨、およびビーズブラスト処理により、 表面の清浄度、外観、および耐食性が向上します。.
熱処理やコーティングは、内径、キー溝の幅、 振れ、および歯形に影響を与えます。製造工程が承認される前に、 最終寸法が確認されます。.
アセタール樹脂
一般的なグレード:POM-C、POM-H、デルリンPOMは、低摩擦、低吸湿性、そして優れた 寸法安定性を備えています。静粛性が高く、軽量で、 中程度の負荷がかかる駆動システムに適しています。.
制御焼鈍または応力除去処理は、厚みのある、 非対称で、公差の厳しい部品に対して行われます。.
精密なバリ取り、エッジの面取り、研磨が 可能です。機能用のPOM製プーリーは、通常、コーティングを必要としません。.
ナイロン素材
一般的なグレード:PA6、PA66、PA12、GF30-PA66ナイロンは、優れた耐摩耗性、耐疲労性、耐衝撃性を備えています。 PA12は吸湿性が低い一方、ガラス繊維強化PA66は より高い剛性と低いクリープ特性を備えています。.
精密加工を行う前には、材料の乾燥が必要です。 焼鈍や含水調整は、 材質や使用環境に応じて選択されます。.
バリ取り、制御されたエッジ仕上げ、および洗浄は 標準仕様です。ガラス繊維強化グレードについては、過度な研磨は避けています。.
高性能プラスチック
一般的なグレード:PEEK、軸受用PEEKPEEKは、耐熱性、耐薬品性、 および機械的強度を兼ね備えています。過酷な条件が求められる 産業用および実験用機器に適しています。.
焼鈍済みの素材が好ましい。中間焼鈍は、 大幅な切削や非対称な切削を行った後の残留応力を抑制する。.
組み立てのニーズに応じて、精密なバリ取り、研磨、プラズマ活性化、および レーザーマーキングに対応可能です。.
エンジニアリングプラスチックには、金属のような焼入れ、 高周波焼入れ、窒化処理は行われません。乾燥、応力除去、および安定した 加工温度により、最終的な寸法が確保されます。.
CNC加工における一般的な課題
タイミングプーリーの欠陥は、多くの場合、基準点の選定、切削 工具の制御、クランプ、あるいは後処理時の動きに起因しています。.
タイミングベルトプーリーの加工能力
ウェルド社では、多軸フライス加工、CNC旋盤加工、旋削・フライス複合加工、 歯切り加工、ワイヤ放電加工を組み合わせています。.
3軸、4軸、5軸CNCフライス加工
ハブ、クランプ用スロット、ポケット、および多面取付機能。.
CNC旋盤加工および旋盤・フライス複合加工
穴、ブランク、肩部、溝、ねじ、および貫通穴。.
キー溝および導電性プロファイル
幅の狭いキー溝、クランプ用スロット、および内部の導電性プロファイル。.
熱処理および仕上げ加工
バリ取り、陽極酸化処理、メッキ、焼入れ、およびパッシベーション。.
生産能力の概要
*実際の性能は、材料、形状、ワークの保持方法、 剛性、および検査要件によって異なります。.
ウェルドのCNC加工について詳しく見る →タイミングプーリーの加工公差基準
最終公差は、図面、材料、形状、 および機能要件に基づいて確認されます。.
| 特徴 | 標準参照資料 | 検証済みの機能 | 制御方法 |
|---|---|---|---|
| 穴径 | ±0.01 mm | ±0.005 mm | 穴あけ、リーマ加工、仕上げ旋削 |
| キー溝の幅 | ±0.02 mm | ±0.01 mm | ブローチ加工、フライス加工、またはワイヤ放電加工 |
| ラジアル振れ | ≤0.03 mm | ≤0.01 mm | 共通の穴径および歯形基準点 |
| 面振れ | ≤0.03 mm | ≤0.01 mm | データム面管理 |
| 歯の幅 | ±0.05 mm | ±0.02 mm | ベルトとフランジのクリアランス制御 |
| 歯形およびピッチ | 図面・プロファイル規格 | 機能レビュー | プロファイル加工および光学検査 |
| 表面仕上げ | Ra ≤1.6 μm | Ra 0.4~0.8 μm | 指定された機能面 |
タイミングプーリー部品の検査方法
検査の対象には、材料、加工基準点、歯形、振れ、 および仕上げ寸法が含まれます。報告解像度が0.001 mmであるからといって、 それが普遍的な±0.001 mmの製造公差を表すわけではありません。.
| 検査機器 | 参照機能 | 点検用途 |
|---|---|---|
| Hexagon CROMA ブリッジ型CMM | 0.001 mmの報告分解能 | 位置、同心度、輪郭、および基準点間の関係 |
| ミツトヨ クイックビジョン | 0.001 mmの表示解像度 | 歯形、歯間距離、キー溝、および光学エッジ |
| 光学プロファイル投影機 | プロファイルと角度の比較 | 歯の形状、半径、面取り、および輪郭 |
| デジタル高さ測定器 | 0.001 mmの表示解像度 | ハブの高さ、ショルダー、およびフランジ間隔 |
| マイクロメーターと内径ゲージ | 0.001 mm刻みの測定 | 孔径、直径および生産サンプリング |
| ダイヤルゲージ | 0.001~0.01 mm刻み | ラジアル振れ、面振れ、および位置合わせ |
| 表面粗さ測定器 | Ra/Rz測定 | ベルト接触面、穴面、基準面 |
材料の検証
加工前に、等級、状態、寸法、および書類を確認します。.
工程内管理
穴径、基準面、歯幅、および工具の状態が監視されます。.
最終検査
振れ、輪郭、取付形状、および組立公差が確認される。.
品質に関する文書
指定があった場合、報告書、証明書、および仕上げ記録が提供されます。.
特注のタイミングベルトプーリーが使用される場面
カスタムタイミングプーリーは、自動化設備や 産業用機器において、同期した動作、再現性の高い 位置決め、および制御された動力伝達を実現します。.
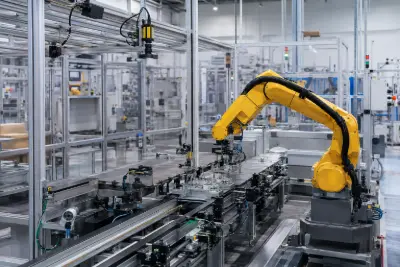
ロボティクス&オートメーション
ロボットの関節、リニアモジュール、ピック・アンド・プレース装置、および 自動組立システム。.
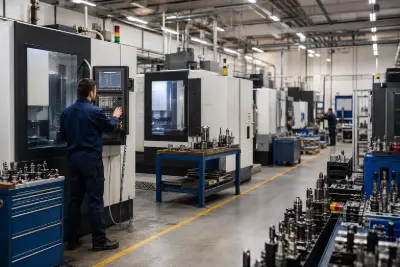
CNCおよび産業用機器
工作機械の軸、位置決めステージ、スピンドルシステム、コンベヤ、および インデックス装置。.
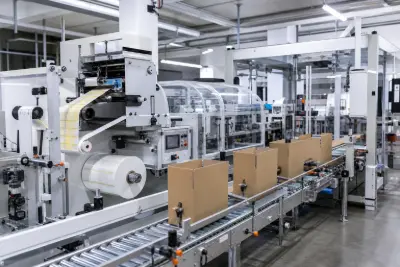
包装・印刷
供給機構、ラベリング装置、印刷モジュール、および 同期化された包装ライン。.
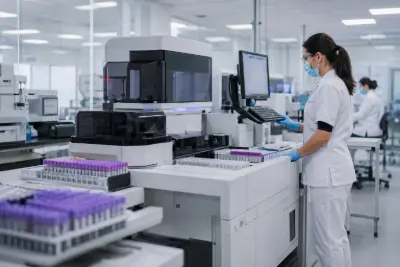
医療機器
診断用分析装置、試料処理システム、およびコンパクトな 実験室自動化システム。.
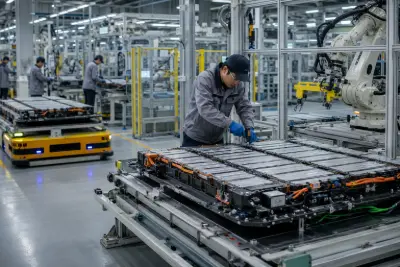
自動車・新エネルギー
試験治具、バッテリー組立装置、および自動運転車の 生産ライン。.
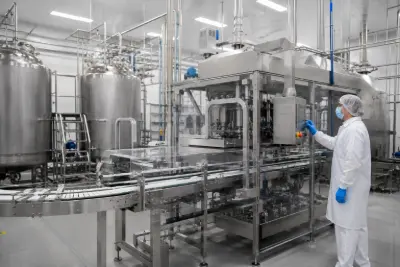
食品・化学機器
洗浄装置、衛生加工システム、および 耐食性伝動装置。.
どのような場合に特注のタイミングプーリーを選ぶべきか?
カタログ掲載のプーリーは、標準的なシャフトやレイアウトに対応しています。プーリーを特定の組立構造に組み込む必要がある場合は、 カスタム加工が必要となります。.
標準カタログ プーリー
- 標準の歯数とベルト幅
- 標準ボアおよびハブ
- 一般的な工業公差
- 一般的な素材と仕上げ
- 標準的な交換用として適しています
ウェルド カスタムタイミングプーリー
- 図面に基づいて定義された歯数および形状
- 特注の穴径、キー溝、クランプ、またはテーパー
- 管理された振れ量および組立基準点
- 指定された材質および仕上げ
- 精密機器や特注機器に適しています
タイミングプーリーの見積依頼書(RFQ)に記載すべき事項
図面
改訂番号を明記した2D図面および3Dモデルを提供してください。.
歯のデータ
歯形、ピッチ、歯数、ベルト幅、およびベルトメーカー。.
素材・仕上げ
グレード、状態、熱処理、および表面仕上げを指定してください。.
取り付け形状
内径、キー溝、テーパー、クランプ、ねじ、および軸の嵌合を定義してください。.
機能要件
トルク、回転数、振れ、使用環境、および重要寸法を特定してください。.
購入要件
数量、納期、証明書、および検査報告書を含めてください。.
タイミングベルトプーリーに関するよくある質問
タイミングベルトの破損の主な原因は何ですか?
主な原因は、張力の不適切さです。張力が強すぎると、 ベルト、ベアリング、プーリーに過度の負荷がかかります。張力が弱すぎると、 歯が飛び出したり、走行が不安定になったりします。また、位置ずれや異物の混入も ベルトの寿命を縮める要因となります。.
タイミングベルトの交換が必要かどうか、どうすればわかりますか?
ベルトにひび割れ、歯の欠け、端のほつれ、 コードの露出、光沢化、硬化、または張力の低下が見られた場合は、ベルトを交換してください。異常な異音や 歯が飛び跳ねるような現象が見られた場合も、直ちに点検が必要です。.
タイミングベルトの寿命はどれくらいですか?
自動車の整備間隔は、通常60,000~100,000マイル、 あるいは96,000~160,000キロメートルです。メーカーの仕様に従ってください。 産業用ベルトの寿命は、負荷、速度、温度、位置合わせ、 および稼働時間によって異なります。.
タイミングプーリーはどのようにメンテナンスすればよいですか?
歯溝を清潔に保ってください。歯、フランジ、内径、 キー溝、およびクランプ接続部を点検してください。ベルトの張力を適正に保ち、シャフトの 位置合わせを正しく行ってください。ベルトの接触面には潤滑油を塗布しないでください。歯に摩耗が見られる、内径が緩んでいる、ひび割れがある、またはフランジが変形しているプーリーは 交換してください。.
カスタムタイミングプーリーのプロジェクトを始めましょう
図面、ベルトの断面形状、材質、数量、公差、 および仕上げ要件をウェルド社までお送りください。当社のチームが製造可能性を検討し、 加工の見積書を作成いたします。.