Composants de transmission de puissance sur mesure

Poulies de synchronisation sur mesure

Weldo fabrique des poulies de courroie de distribution en métal et en plastique technique selon les plans fournis par les clients. Le tournage CNC, le fraisage, l'usinage combiné tournage-fraisage, le taillage des dents, l'électroérosion à fil et la finition sont coordonnés par un seul et même prestataire.

Avant la fabrication, nous vérifions le profil des dents, le pas, le nombre de dents, l'alésage, la rainure de clavette, la géométrie du moyeu et le repère d'assemblage. Ce contrôle garantit la compatibilité de la courroie et la précision de la transmission.

Demander des conseils et un devis
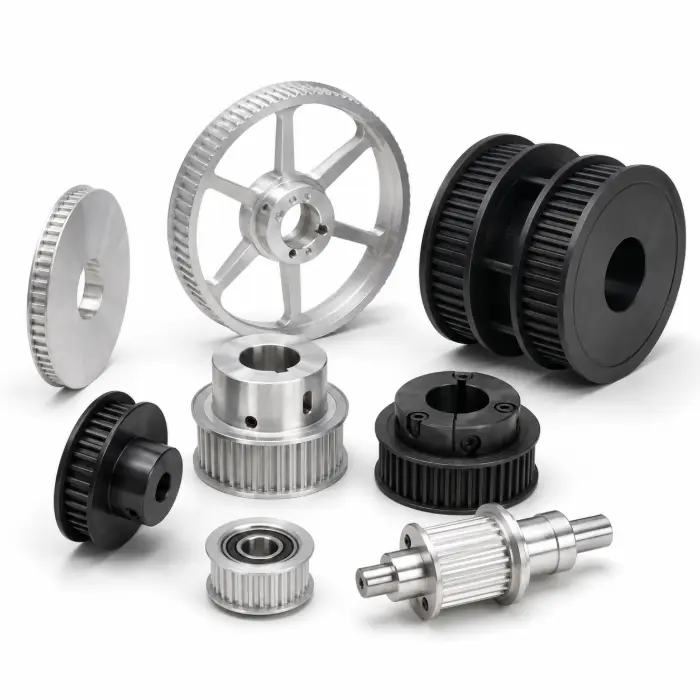
Poulie de courroie de distribution usinée sur mesure par CNC
Présentation du produit

Qu'est-ce qu'une poulie de distribution ?

Une poulie de courroie de distribution transmet le mouvement rotatif grâce à des dents qui s'engrènent avec une courroie synchrone correspondante. Cet engrènement positif empêche tout glissement en fonctionnement normal et maintient une relation définie entre l'arbre menant et l'arbre mené.

Les performances d'une poulie ne dépendent pas uniquement du pas et du nombre de dents. La forme des dents, le diamètre primitif, la position de l'alésage, le faux-rond, la géométrie de la bride et la fixation du moyeu doivent fonctionner comme un tout. Un profil de dent incorrect peut endommager la courroie, même si son pas nominal est correct.

Configurations des poulies

Types de poulies de courroie de distribution que nous fabriquons

La géométrie de la poulie est choisie en fonction du raccordement à l'arbre, du couple transmis, du guidage de la courroie et de l'espace disponible pour l'installation.

Poulies de distribution

Monté sur le moteur ou l'arbre d'entraînement pour transmettre le couple à la courroie.

  • T2,5–T10 et HTD 3M–14M
  • Moyeux à clavette, à pince ou à vis de blocage
  • Acier, aluminium ou acier inoxydable

Poulies de synchronisation entraînées

Installé sur l'arbre de sortie pour déterminer le rapport de transmission et la vitesse.

  • Nombre de dents et rapports personnalisés
  • Corps pleins, à mailles ou légers
  • Références d'assemblage usiné

Poulies de renvoi dentées

Maintenez le côté de la courroie crantée et contrôlez le tracé et l'angle d'enroulement.

  • Profil adapté à la courroie
  • Modèles montés sur roulement ou sur arbre
  • Contrôle du faux-rond après assemblage

Poulies de renvoi et de tension lisses

Réglez la tension de la courroie au niveau du support afin de contrôler son acheminement et sa tension de fonctionnement.

  • Surfaces lisses ou bombées
  • Logements de roulements intégrés
  • Rayons de bord contrôlés

Poulies de distribution à bride

Utilisez une ou deux brides pour maintenir le bon alignement de la courroie.

  • Modèles à bride simple ou double
  • Brides embouties, collées ou monoblocs
  • Jeu adapté à la largeur de la courroie

Poulies de distribution à fixation par bride

Fixez la poulie sans endommager la surface de l'arbre.

  • Moyeux à pince fendue et à verrouillage conique
  • Raccord à jeu réduit
  • Configurations de boulons personnalisées

Poulies de synchronisation à double face

Utilisation de courroies double face dans les systèmes de mouvement à plusieurs arbres.

  • Profilés double face assortis
  • Commande de mouvement multi-arbres
  • Relations de phase contrôlées

Poulies composées et à gradins

Regroupez plusieurs chemins de courroie ou diamètres en un seul composant.

  • Plusieurs lancers après consultation de la vidéo
  • Référence concentrique commune
  • Réduction de l'épaisseur totale de l'assemblage
Compatibilité des profils dentaires

Profils des dents de la courroie de distribution

La forme des dents de la poulie doit correspondre au profil indiqué par le fabricant de la courroie. La simple correspondance du pas ne suffit pas à garantir la compatibilité de la courroie.

Trapézoïdal métrique T2.5, T5 et T10 pour les équipements de positionnement et l'automatisation générale.
Trapézoïdal renforcé AT5, AT10 et AT20 pour les entraînements linéaires et les charges par dent plus élevées.
HTD curviligne 3 m, 5 m, 8 m et 14 m pour la transmission de puissance industrielle.
Trapézoïdal impérial MXL, XL, L, H et XH pour les équipements et pièces de rechange de type impérial.
Matériaux, traitement thermique et finition

Choisissez le matériau de votre poulie de distribution

Le choix du matériau influe sur le poids de la poulie, sa capacité de couple, son usure, sa résistance à la corrosion et sa stabilité dimensionnelle. Les caractéristiques du matériau, le traitement thermique et l’état de surface doivent être définis avant la production.
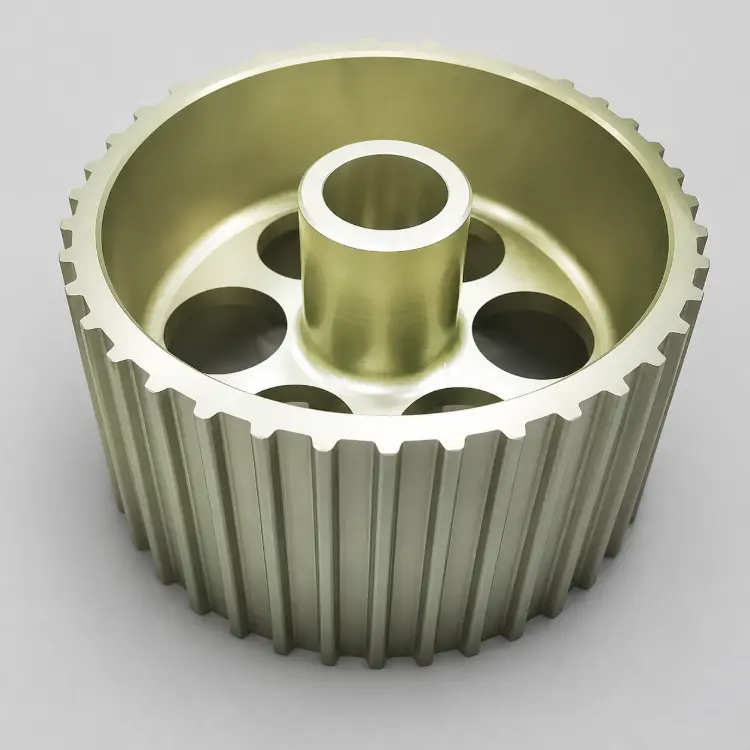
Pièce sur mesure pour poulie de courroie de distribution, anodisée dure

Alliages d'aluminium

Nuances courantes : 6061-T6, 6082-T6, 7075-T651

L'aluminium permet de réduire la masse en rotation et offre une usinabilité optimale. Les nuances 6061 et 6082 conviennent à l'automatisation générale. La nuance 7075 permet de supporter des charges plus élevées au niveau du moyeu et de concevoir des poulies compactes.

Traitement thermique

Les alliages T6 et T651 sont fournis après traitement thermique. Le T651 offre une meilleure stabilité d'usinage. Le 7075-T73 ou T7351 améliore la résistance à la corrosion sous contrainte.

Traitement de surface

Nous proposons l'anodisation transparente, l'anodisation colorée, l'anodisation dure, le revêtement de conversion et le nickelage chimique.

Aciers au carbone et alliés

Nuances courantes : 1045, C45, 4140, 42CrMo4

L'acier offre une rigidité élevée, une bonne résistance à l'usure et une capacité de couple élevée. L'acier 1045 offre un bon rapport qualité-prix. L'acier 4140 offre une résistance à la fatigue et une ténacité supérieures.

Traitement thermique

La normalisation, la trempe et le revenu permettent d'obtenir les propriétés de base . La trempe par induction ou la nitruration améliorent certaines surfaces soumises à l'usure.

Traitement de surface

L'oxydation noire, le revêtement au phosphate, le zingage et le nickelage chimique assurent une protection contre la corrosion.

Aciers inoxydables

Nuances courantes : 303, 304, 316, 17-4PH

L'acier inoxydable est adapté aux environnements humides, exposés et soumis à des lavages à haute pression. La nuance 303 privilégie l'usinabilité, la nuance 316 offre une meilleure résistance à la corrosion et la nuance 17-4PH présente une résistance mécanique supérieure.

Traitement thermique

Les nuances 303, 304 et 316 sont généralement utilisées à l'état recuit en solution . La nuance 17-4PH est utilisée à l'état de vieillissement par précipitation H900–H1150.

Traitement de surface

La passivation, l'électropolissage et le grenaillage améliorent la propreté de la surface, l'aspect et la résistance à la corrosion.

Contrôle des processus des poulies métalliques

Le traitement thermique et le revêtement ont une incidence sur le diamètre intérieur, la largeur de la rainure de clavette, le faux-rond et la géométrie des dents. Les cotes finales sont vérifiées avant que la séquence de fabrication ne soit validée.

Plastiques acétaliques

Nuances courantes : POM-C, POM-H, Delrin

Le POM offre un faible coefficient de frottement, une faible absorption d'humidité et une bonne stabilité dimensionnelle. Il convient aux systèmes d'entraînement silencieux, légers et soumis à des charges modérées.

Conditionnement thermique

Le recuit contrôlé, ou recuit de détente, est utilisé pour les pièces épaisses, asymétriques et à tolérances serrées.

Finition de surface

Des services d'ébavurage de précision, d'arrondissage des arêtes et de polissage sont proposés. Les poulies fonctionnelles en POM ne nécessitent généralement aucun revêtement.

Matériaux en nylon

Nuances courantes : PA6, PA66, PA12, GF30-PA66

Le nylon offre une bonne résistance à l'usure, à la fatigue et aux chocs. Le PA12 absorbe moins d'humidité, tandis que le PA66 renforcé de fibres de verre offre une rigidité plus élevée et un fluage plus faible.

Conditionnement thermique

Le séchage du matériau est indispensable avant l'usinage de précision. Le recuit et le conditionnement à l'humidité sont choisis en fonction de la nuance et de l'environnement d'exploitation.

Finition de surface

L'ébavurage, la finition contrôlée des arêtes et le nettoyage font partie des opérations standard. On évite le polissage agressif sur les grades renforcés de verre.

Plastiques haute performance

Nuances courantes : PEEK, PEEK de qualité roulement

Le PEEK allie résistance aux hautes températures, résistance chimique et résistance mécanique. Il convient aux équipements industriels et de laboratoire les plus exigeants.

Conditionnement thermique

On privilégie les pièces recuites. Le recuit intermédiaire permet de contrôler les contraintes après un enlèvement de matière important ou asymétrique.

Finition de surface

L'ébavurage de précision, le polissage, l'activation au plasma et le marquage au laser sont disponibles en fonction des besoins d'assemblage.

Contrôle des procédés de fabrication des plastiques techniques

Les plastiques techniques ne font pas l'objet de traitements de trempe, de durcissement par induction ou de nitruration, comme c'est le cas pour les métaux. Le séchage, le détensionnement et le maintien de températures d'usinage stables permettent de préserver les cotes finales.

Contrôle de l'usinage

Défis courants liés à l'usinage CNC

Les défauts des poulies de distribution trouvent souvent leur origine dans le choix du point de référence, le contrôle des outils de coupe, le serrage ou les mouvements de post-traitement.

Précision du profil et du pas des dents Des outils adaptés au profil et un contrôle optique permettent d'éviter tout mauvais engagement de la courroie.
Concentricité alésage-dent Les caractéristiques de l'alésage et des dents utilisent un repère commun afin de réduire le faux-rond radial.
Déformation des parois minces et des brides Une coupe équilibrée et un serrage à faible contrainte protègent les parties fines de la poulie.
Modification de la taille en post-traitement Une marge d'usinage est prévue pour le traitement thermique et le revêtement.
Équipements et capacités

Capacités d'usinage des poulies de courroie de distribution

Weldo combine le fraisage multiaxial, le tournage CNC, l'usinage tournage-fraisage, le taillage de dents et l'électroérosion à fil.

HAAS & HURCO

Fraisage CNC à 3, 4 et 5 axes

Moyeux, fentes de serrage, logements et dispositifs de fixation multifaces.

ÉQUIPEMENTS À COMMANDE FANUC

Tournage CNC et usinage tournage-fraisage

Alésages, ébauches, épaulements, rainures, filetages et trous transversaux.

ÉLECTROÉROSION À FIL DE PRÉCISION

Rainures de clavette et profilés conducteurs

Rainures de clavette étroites, fentes de serrage et profilés conducteurs internes.

OPÉRATIONS SECONDAIRES

Traitement thermique et finition

Ébavurage, anodisation, galvanoplastie, trempe et passivation.

Résumé des capacités de production

Enveloppe d'usinage CNC Jusqu'à 3 000 × 1 600 × 1 000 mm*
Capacité de tournage CNC Jusqu'à Ø 500 × 1 200 mm*
Tolérance générale ±0,05 mm
Tolérance critique révisée Précision de ±0,005 mm*
Positionnement en électroérosion à fil ±0,005–0,02 mm*
Fente de référence pour découpe au fil Environ 0,23 mm au minimum*
Finition de surface choisie Ra 0,4–0,8 μm*
Assistance à la production Du prototype à la production en série

*Les performances réelles dépendent du matériau, de la géométrie, du système de serrage, de la rigidité et des exigences en matière de contrôle.

Découvrez l'usinage CNC Weldo →
Précision dimensionnelle

Référence relative aux tolérances d'usinage des poulies de distribution

Les tolérances finales sont déterminées en fonction du dessin, du matériau, de la géométrie et des exigences fonctionnelles.

FonctionnalitéRéférence standardCapacité vérifiéeMéthode de contrôle
Diamètre du trou±0,01 mm±0,005 mmAlésage, alésoir ou tournage de finition
Largeur de la rainure de clavette±0,02 mm±0,01 mmAlésage, fraisage ou électroérosion à fil
Faux-rond radial≤ 0,03 mm≤ 0,01 mmAlésage commun et référence de dent
Faux-rond de la face≤ 0,03 mm≤ 0,01 mmContrôle de la face de référence
Largeur des dents±0,05 mm±0,02 mmContrôle du jeu entre la courroie et la bride
Profil et pas des dentsNorme relative aux dessins/profilsBilan fonctionnelUsinage de profils et contrôle optique
Finition de la surfaceRa ≤ 1,6 μmRa 0,4–0,8 μmSurfaces fonctionnelles spécifiées
Assurance qualité

Comment sont contrôlées les pièces des poulies de distribution

Le contrôle porte sur le matériau, les repères d'usinage, la géométrie des dents, le faux-rond et les cotes finales. Une résolution de rapport de 0,001 mm ne correspond pas à une tolérance de fabrication universelle de ±0,001 mm.

Matériel d'inspectionCapacité de référenceUtilisation à des fins d'inspection
Machine à mesurer tridimensionnelle (CMM) Hexagon CROMA BridgeRésolution de mesure de 0,001 mmPosition, concentricité, profil et relations entre les points de référence
Mitutoyo QUICK VISIONRésolution d'affichage de 0,001 mmProfils de dents, espacement, rainures de clavette et arêtes optiques
Projecteur de profil optiqueComparaison des profils et des anglesForme des dents, rayons, chanfreins et contours
Jauge de hauteur numériqueRésolution d'affichage de 0,001 mmHauteur du moyeu, épaulements et entraxe des brides
Micromètres et jauges d'alésageGraduation de 0,001 mmForages, diamètres et prélèvements d'échantillons de production
Comparateur à cadranGraduation de 0,001 à 0,01 mmFaux-rond radial, faux-rond frontal et alignement
Appareil de mesure de la rugosité de surfaceMesure de Ra / RzSurfaces de contact de la courroie, d'alésage et de référence

Vérification des matériaux

La qualité, l'état, les dimensions et les documents sont vérifiés avant l'usinage.

Contrôle en cours de fabrication

Les alésages, les repères, la largeur des dents et l'état de l'outil font l'objet d'une surveillance.

Contrôle final

Le faux-rond, le profil, la géométrie de montage et l'ajustement lors de l'assemblage sont vérifiés.

Documentation de qualité

Les rapports, certificats et relevés de finition sont fournis lorsque cela est prévu.

Applications

Dans quels cas utilise-t-on des poulies de courroie de distribution sur mesure ?

Les poulies de distribution sur mesure permettent un mouvement synchronisé, un positionnement reproductible et une transmission de puissance contrôlée sur les équipements automatisés et industriels.
Conseils pour le choix

Quand faut-il opter pour une poulie de distribution sur mesure ?

Les poulies du catalogue sont adaptées aux arbres et aux configurations standard. Un usinage sur mesure est nécessaire lorsque la poulie doit s'intégrer à un ensemble spécifique.

Poulie du catalogue standard

  • Nombre de dents standard et largeur de courroie
  • Alésage et moyeu standard
  • Tolérances industrielles générales
  • Matériaux et finitions courants
  • Convient pour les remplacements standard

Poulie de distribution sur mesure Weldo

  • Nombre de dents et géométrie définis par le dessin
  • Alésage, rainure de clavette, collier de serrage ou cône sur mesure
  • Faux-rond contrôlé et repères d'assemblage
  • Matériau et finition spécifiés
  • Convient aux équipements de précision et aux équipements hors norme
Liste de contrôle pour les appels d'offres

Éléments à inclure dans un appel d'offres pour des poulies de distribution

01

Dessins

Fournissez un dessin en 2D et un modèle en 3D avec l'indication de la version.

02

Données sur les dents

Profil de denture, pas, nombre de dents, largeur de courroie et fabricant de la courroie.

03

Matériaux et finitions

Précisez la nuance, l'état, le traitement thermique et la finition de surface.

04

Géométrie de montage

Définissez l'alésage, la rainure de clavette, le cône, le serrage, le filetage et l'ajustement de l'arbre.

05

Exigences fonctionnelles

Déterminez le couple, la vitesse, le faux-rond, les conditions environnementales et les cotes critiques.

06

Conditions d'achat

Veuillez indiquer la quantité, la date de livraison, les certificats et les rapports d'inspection.

Foire aux questions

FAQ sur les poulies de courroie de distribution

Quelle est la cause principale de la défaillance de la courroie de distribution ?

Une tension incorrecte en est la principale cause. Une tension excessive sollicite trop la courroie, les roulements et la poulie. Une tension insuffisante entraîne des sauts de dents et un guidage instable. Le désalignement et la contamination réduisent également la durée de vie de la courroie.

Comment savoir si ma courroie de distribution doit être remplacée ?

Remplacez la courroie dès qu’elle présente des fissures, des dents manquantes, des bords effilochés, des cordes apparentes, un aspect vitrifié, un durcissement ou une perte de tension. Des bruits anormaux et des sauts de dents nécessitent également une inspection immédiate.

Quelle est la durée de vie des courroies de distribution ?

Les intervalles d'entretien des véhicules automobiles varient généralement entre 60 000 et 100 000 miles, soit entre 96 000 et 160 000 km. Respectez les recommandations du constructeur. La durée de vie des courroies industrielles dépend de la charge, de la vitesse, de la température, de l'alignement et du nombre d'heures de fonctionnement.

Comment entretenir une poulie de distribution ?

Veillez à ce que les rainures des dents restent propres. Inspectez les dents, les flasques, l'alésage, la rainure de clavette et le raccord de serrage. Maintenez une tension correcte de la courroie et un bon alignement des arbres. Ne lubrifiez pas la surface en contact avec la courroie. Remplacez les poulies présentant des dents usées, des alésages desserrés, des fissures ou des flasques déformés.

Lancez votre projet de poulie de distribution sur mesure

Envoyez à Weldo votre dessin, le profil de la courroie, le matériau, la quantité, les tolérances et vos exigences en matière de finition. Notre équipe évaluera la faisabilité de la fabrication et vous proposera un devis d'usinage.

Obtenir des conseils et un devis pour l'usinage