
Fabrication de précision à partir de barres
Services d'usinage CNC en Suisse
Weldo fabrique des pièces de petit diamètre et élancées dont le faux-rond, l'alignement des caractéristiques et la qualité de surface sont difficiles à garantir sur des tours standard. Le support à douille de guidage et l’ usinage coordonné (tournage, fraisage, perçage et usinage arrière) réduisent la déformation et les variations d’une configuration à l’autre, du prototype à la production en série.
Pourquoi Swiss Machining ?
Soutenir la pièce au point de coupe
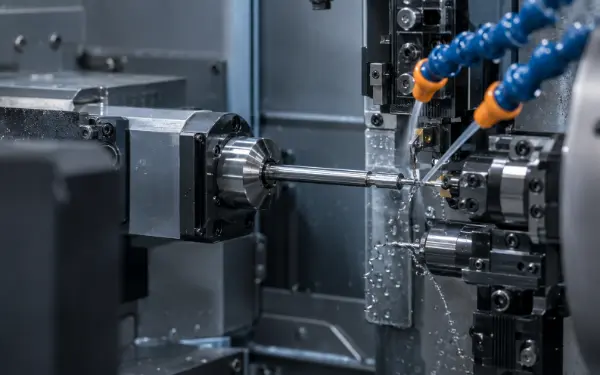
Une poupée mobile fait passer la barre à travers une douille de guidage afin que l’outil coupe à proximité du point d’appui. La faible longueur non soutenue limite la flexion, les vibrations et la dérive du diamètre sur les pièces de géométrie élancée.
Caractéristiques de finesse contrôlée
La découpe à côté de la douille de guidage réduit la longueur de la barre non soutenue, ce qui permet de mieux contrôler la flexion, le conique et les vibrations.
Tournage et fraisage combinés
Les diamètres, les méplats, les rainures, les alésages transversaux et les filetages restent liés au même système de coordonnées programmé.
Finition avant et arrière
La contre-broche reçoit la pièce avant la coupe, ce qui permet de réaliser la finition des faces arrière, des alésages et des chanfreins sans avoir à la repositionner manuellement.
Production reproductible
L'alimentation contrôlée en barres et une séquence d'outils stable garantissent une durée de cycle et des résultats d'inspection constants pour les commandes répétitives.
Opérations regroupées en un seul cycle suisse
Ces valeurs constituent des références à des fins de devis et ne constituent pas des limites universelles. Le plan approuvé, le matériau, l'état de la barre, la géométrie des caractéristiques et le plan de contrôle définissent les capacités de fabrication définitives.
Familles de pièces
Pièces de précision fabriquées autour de la barre
Les meilleurs candidats allient une géométrie de rotation à des relations étroites entre les éléments. Chaque famille de pièces ci-dessous met en évidence les exigences fonctionnelles qui déterminent le parcours d'usinage.
Arbres et goupilles de précision
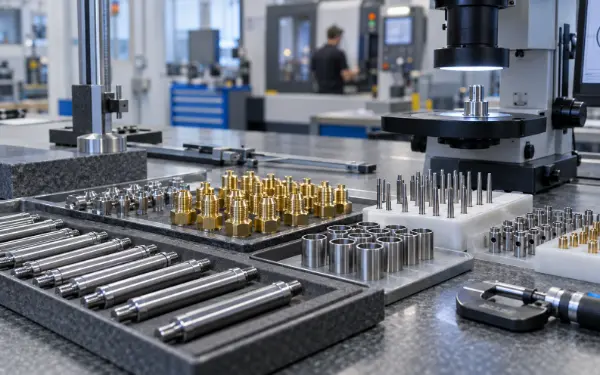
Les goupilles de centrage, les tiges de soupape, les tiges de sonde et les goupilles d'actionneur sont fabriquées en veillant à la régularité du diamètre, à la rectitude, au faux-rond et à la géométrie contrôlée de l'extrémité.
Douilles et manchons
Les diamètres intérieur et extérieur sont séquencés afin de contrôler l’épaisseur de paroi, la coaxialité et les relations entre les faces d’extrémité sans exercer de pression de serrage excessive.
Raccords et connecteurs
Les orifices, les rainures d'étanchéité, les alésages transversaux, les méplats et les filetages peuvent être réalisés avant la coupe, ce qui réduit les changements de référence et les manipulations secondaires.
Pièces pour matériel médical et instruments
Les petites pièces de visserie, les guides et les composants d'instruments nécessitent des matériaux traçables, des bavures maîtrisées, des surfaces propres et des rapports d'inspection clairement définis.
Stratégie en matière de matériaux
Matériaux et options de finition
Pour les petits diamètres, la forme des copeaux, l'écrouissage, la conductivité thermique et la stabilité du matériau ont une incidence directe sur la durée de vie de l'outil et le contrôle du diamètre. La surépaisseur de finition est prise en compte avant le début de l'usinage.
Acier inoxydable
Utilisé pour les raccords, les pièces de vannes, les composants médicaux, les éléments de fixation et les arbres résistants à la corrosion. Le plan d'usinage permet de maîtriser l' écrouissage, la formation de copeaux longs, la chaleur de coupe et l'usure des outils.
Acier au carbone et allié
Conçu pour les goupilles, les arbres de transmission, les arbres d'engrenages, les bagues et les éléments de fixation à haute résistance. La déformation due au traitement thermique et l'accumulation de revêtement sont prises en compte dans la tolérance d'usinage et le plan de contrôle.
Alliages d'aluminium
Utilisé pour les raccords légers, les connecteurs électroniques, les composants de capteurs et les pièces d’instruments. Des outils tranchants et une manipulation soignée permettent d’éviter la formation de bavures et les rayures sur les surfaces.
Laiton et Alliages de cuivre
Utilisé pour les bornes, les contacts électriques, les raccords de fluides et les composants de vannes. Le choix de la nuance permet de répondre aux exigences en matière de conductivité, de résistance à la corrosion, de résistance mécanique, d'usinabilité et de teneur en plomb.
Titane
Utilisé pour les composants légers, résistants à la corrosion et à haute résistance mécanique. Le processus d'usinage repose sur une géométrie d'outil positive, un contrôle de la chaleur de coupe et une gestion rigoureuse de la durée de vie de l'outil.
POM / Acétal
Le POM est utilisé pour l'isolation thermique des arbres, des bagues, des entretoises, des rouleaux et des composants mécaniques de précision. L'usinage permet de maîtriser la chaleur de coupe, la déformation et la pression de serrage.
PEEK
Le PEEK est utilisé dans le domaine des équipements médicaux, des systèmes à semi-conducteurs et des assemblages industriels exigeants. Le conditionnement du matériau, la chaleur de coupe, les contraintes résiduelles et la formation de bavures sont maîtrisés tout au long du processus.
PTFE, Nylon et PMMA
Each plastic follows a separate process. PTFE requires deformation control, nylon requires moisture-aware inspection, and PMMA requires heat, scratch and residual-stress control.
DFM and Cost Control
Convert Critical Features into a Stable Process
DFM review connects each functional requirement to the bar condition, tool access, machining sequence and measurement method needed to hold it in production.
Length-to-Diameter Ratio
Bar straightness, roundness and guide-bushing clearance are treated as process inputs. An unsuitable bar can create taper or runout even when the machine motion is accurate.
Thin Walls
Cutting order, tool sharpness and sub-spindle grip force are balanced to prevent elastic collapse during machining and springback after release.
Small and Deep Holes
Hole depth is reviewed against drill diameter, coolant delivery and chip evacuation. Inspection access is defined before a deep-hole tolerance is accepted.
Cross-Hole Intersections
Breakthrough location and edge requirements determine tool direction and deburring method. Internal burr acceptance must be measurable rather than described only as “burr-free.”
Threads and Runout
Thread standard, class, engagement length, relief and gauge method are linked to the datum diameter controlling assembly runout.
Tolerance Allocation
Tight tolerances are reserved for fits, sealing diameters and locating relationships. Nonfunctional dimensions use an economical general tolerance.
Principaux facteurs de coûts
Contrôle de la production
Quality from First Article to Final Shipment
Quality control begins with feature-specific measurement planning. First-article results establish offsets and inspection frequency; in-process trends identify tool wear before a critical dimension leaves tolerance.
Portée de l'inspection
- Material grade and bar condition
- OD, ID and shoulder locations
- Roundness and coaxiality
- Hole diameter and position
- Thread gauge inspection
- Rugosité de la surface
- Cross-hole burrs
- Coating and heat-treatment results
Available Documentation
State document requirements during quotation so traceability is built into the production plan.
Assistance aux applications
Swiss Machining for Critical Industries
Part geometry, material condition, surface requirements and inspection depth are aligned to the actual service environment.
Instrument shafts, holders, guides, threaded components and precision hardware.
Valve components, sensor housings, pins, connectors, bushings and drive parts.
Conductive pins, terminals, contacts, miniature housings and connectors.
Nozzles, valve stems, fittings, adapters, sealing grooves and internal passages.
Locating pins, guide shafts, actuator components, spacers and bushings.
Adjustment components, lightweight sleeves, shafts and precision fasteners.
Pourquoi Weldo ?
One Factory, One Controlled Route
Weldo coordinates drawing review, material preparation, machining, deburring, finishing, inspection and shipment through one workflow.
- Prototype and repeat production
- Engineering and tolerance review
- Swiss turning and live-tool operations
- Material and finishing coordination
- First-article and in-process inspection
- Production traceability
- Quality-document support
- International order coordination
Buyer Questions
Swiss CNC Machining FAQs
A Swiss machine is a sliding-headstock lathe designed for bar-fed parts. In guide-bushing mode, the bar moves through a bushing while tools work close to the support point, limiting deflection in slender parts. Modern machines also add driven tools and sub-spindles for milled, drilled, threaded and rear-side features.
An automatic feeder supplies bar stock to the main-spindle collet. The sliding headstock moves the bar through the guide bushing while gang-mounted tools cut near the support point. Driven tools add off-axis features, and the sub-spindle receives the part before cutoff to complete rear operations.
Choose it when a part combines a small diameter, slender geometry, multiple features and repeat quantities. Close support controls deflection, while automatic feeding and integrated operations reduce handling. For the right component, that produces stable feature relationships with fewer setups.
The name comes from Switzerland's watchmaking industry, where sliding-headstock automatic lathes were developed for small precision components. Today, “Swiss” describes the machine architecture rather than the country where the machine or part is manufactured.
A conventional lathe holds the workpiece mainly in a chuck or collet and moves tools along the exposed stock. A Swiss lathe moves the bar through a guide bushing and supports it near the cut. Swiss architecture suits slender, small-diameter parts; conventional lathes remain more economical for short, rigid and larger-diameter components.
Yes. Swiss machining is practical for prototypes that need guide-bushing support, driven-tool features or a route intended for later production. A simple one-off part may cost less on a conventional lathe, but using the Swiss route early validates the tooling, datums and cycle planned for repeat orders.
There is no single tolerance for every Swiss-machined part. Diameter, unsupported length, bar quality, material, feature geometry, thermal stability and inspection method affect the result. Weldo confirms critical tolerances after drawing review and verifies them through first-article inspection.
Cross-hole burr control starts with tool direction, edge-break geometry and stable tool condition. Accessible edges are chamfered or mechanically deburred; internal intersections receive an application-specific process. Inspection confirms that loose burrs cannot obstruct flow, interfere with assembly or damage a mating component.