
Pulegge di sincronizzazione personalizzate
Weldo produce pulegge per cinghie di distribuzione in metallo e plastica tecnica su disegno del cliente. Tornitura CNC, fresatura, lavorazione combinata tornio-fresatrice, taglio dei denti, elettroerosione a filo e finitura sono coordinate da un unico fornitore.
Prima della produzione, verifichiamo il profilo dei denti, il passo, il numero di denti, il foro, la scanalatura per la chiavetta, la geometria del mozzo e il punto di riferimento di montaggio. Questa verifica garantisce la compatibilità della cinghia e la precisione della trasmissione.
Request Advice & Quote
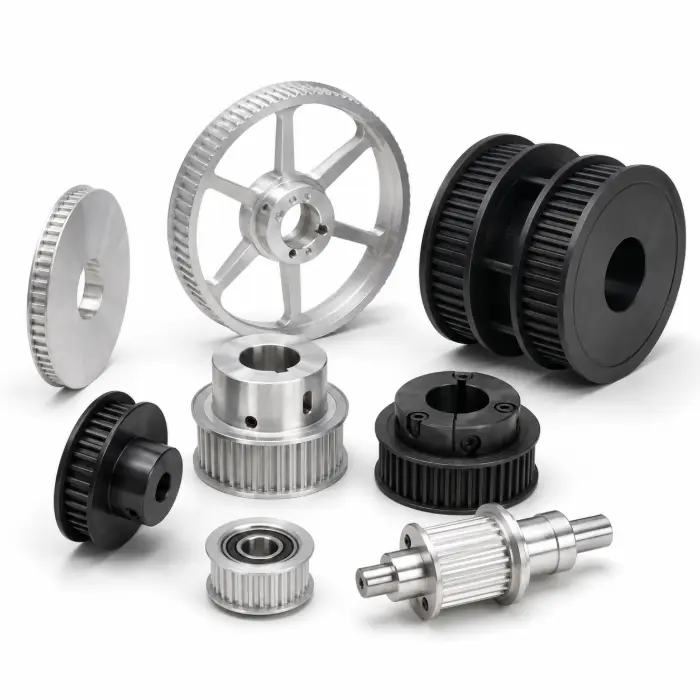
Che cos’è una puleggia di distribuzione?
Una puleggia della cinghia di distribuzione trasmette il movimento rotatorio tramite i denti che si innestano con una cinghia sincrona corrispondente. L'innesto positivo impedisce il normale slittamento durante il funzionamento e mantiene un rapporto definito tra l'albero motore e l'albero condotto.
Le prestazioni di una puleggia non dipendono solo dal passo e dal numero di denti. La forma dei denti, il diametro primitivo, la posizione del foro, l’eccentricità, la geometria della flangia e il collegamento del mozzo devono funzionare come un unico sistema. Un profilo dei denti errato può danneggiare la cinghia anche se il suo passo nominale è corretto.
Tipi di pulegge per cinghie di distribuzione da noi prodotte
La geometria della puleggia viene scelta in base al collegamento all'albero, alla coppia trasmessa, all'allineamento della cinghia e allo spazio di installazione disponibile.
Pulegge di sincronizzazione della trasmissione
Montato sul motore o sull'albero di trasmissione per trasmettere la coppia alla cinghia.
- T2,5–T10 e HTD 3M–14M
- Mozzi con chiavetta, a morsetto o con vite di fissaggio
- Acciaio, alluminio o acciaio inossidabile
Pulegge di sincronizzazione motorizzate
Installato sull'albero di uscita per determinare il rapporto di trasmissione e la velocità.
- Numero di denti e rapporti personalizzati
- Corpi solidi, a rete o leggeri
- Riferimenti di montaggio lavorati
Pulegge folli dentate
Sostenere il lato della cinghia dentata e regolare il percorso e l'angolo di avvolgimento.
- Profilo adattato alla cinghia
- Modelli con cuscinetti o montati su albero
- Eccentricità controllata dopo il montaggio
Pulegge di rinvio e di tensione lisce
Regolare il supporto del nastro per controllare il percorso e la tensione di funzionamento.
- Superfici lisce o bombate
- Sedi dei cuscinetti integrate
- Raggi dei bordi controllati
Pulegge di distribuzione flangiate
Utilizzare una o due flange per mantenere il corretto allineamento della cinghia.
- Modelli a flangia singola o doppia
- Flangie stampate, incollate o monoblocco
- Distanza adeguata alla larghezza della cinghia
Pulegge di distribuzione con mozzo a morsetto
Fissare la puleggia senza danneggiare la superficie dell'albero.
- Mozzi con morsetto a scatto e bloccaggio conico
- Collegamento a gioco ridotto
- Schemi di fissaggio personalizzati
Pulegge di sincronizzazione a doppia faccia
Utilizzare cinghie a doppia faccia nei sistemi di movimento a più alberi.
- Profili abbinati su entrambi i lati
- Controllo del movimento a più alberi
- Relazioni di fase controllate
Pulegge composte e a gradini
Combina più cinghie o diametri in un unico componente.
- Diversi lanci dopo la revisione
- Punto di riferimento concentrico comune
- Riduzione dello spessore dell'assemblaggio
Profili dei denti della cinghia di distribuzione
La forma dei denti della puleggia deve corrispondere al profilo indicato dal produttore della cinghia. La sola corrispondenza del passo non garantisce la compatibilità della cinghia.
Scegli il materiale per la tua puleggia di distribuzione
La scelta del materiale influisce sul peso della puleggia, sulla capacità di coppia, sull'usura, sulla resistenza alla corrosione e sulla stabilità dimensionale. Le condizioni del materiale, il trattamento termico e la finitura superficiale devono essere definiti prima della produzione.
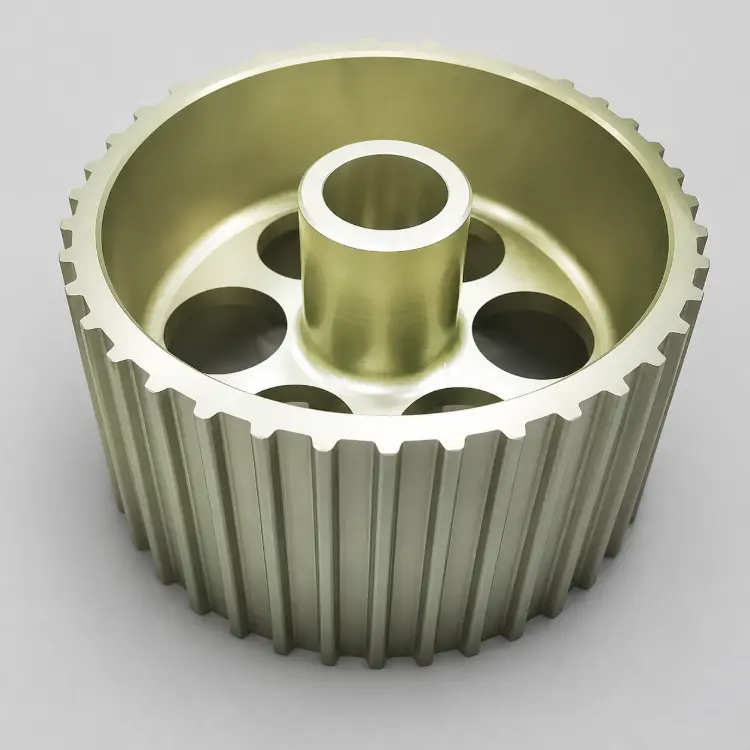
Leghe di alluminio
Gradi comuni: 6061-T6, 6082-T6, 7075-T651L'alluminio riduce la massa rotante e garantisce un'elevata efficienza di lavorazione. I gradi 6061 e 6082 sono adatti all'automazione in generale. Il grado 7075 consente di sopportare carichi più elevati sul mozzo e di realizzare pulegge di dimensioni ridotte.
I gradi T6 e T651 vengono forniti già trattati termicamente. Il T651 offre una migliore stabilità di lavorazione. Il 7075-T73 o T7351 migliora la resistenza alla corrosione sotto sforzo.
Sono disponibili l'anodizzazione trasparente, l'anodizzazione colorata, l'anodizzazione dura, il rivestimento di conversione e la nichelatura chimica.
Acciai al carbonio e acciai legati
Gradi comuni: 1045, C45, 4140, 42CrMo4L'acciaio garantisce elevata rigidità, resistenza all'usura e capacità di coppia. Il 1045 offre prestazioni economiche. Il 4140 garantisce una maggiore resistenza alla fatica e tenacità.
La normalizzazione, la tempra e il rinvenimento determinano le proprietà fondamentali. L’indurimento a induzione o la nitrurazione migliorano determinate superfici soggette a usura.
L'ossidazione nera, il rivestimento al fosfato, la zincatura e il nichelaggio chimico garantiscono protezione dalla corrosione.
Acciai inossidabili
Tipi più comuni: 303, 304, 316, 17-4PHL'acciaio inossidabile è adatto ad ambienti umidi, esposti alle intemperie e soggetti a lavaggi con acqua a pressione. Il tipo 303 privilegia la lavorabilità, il 316 migliora la resistenza alla corrosione e il 17-4PH offre una maggiore resistenza meccanica.
I gradi 303, 304 e 316 vengono normalmente utilizzati in stato di ricottura in soluzione . Il grado 17-4PH viene sottoposto a invecchiamento per precipitazione in condizioni H900–H1150.
La passivazione, l'elettrolucidatura e la sabbiatura con microsfere migliorano la pulizia della superficie, l'aspetto e la resistenza alla corrosione.
Il trattamento termico e il rivestimento influiscono sul diametro interno, sulla larghezza della scanalatura, sull'eccentricità e sulla geometria dei denti. Le dimensioni finali vengono verificate prima che venga approvata la sequenza di produzione.
Tereftalato di acetale
Tipi più comuni: POM-C, POM-H, DelrinIl POM garantisce un basso coefficiente di attrito, un ridotto assorbimento di umidità e una buona stabilità dimensionale. È adatto a sistemi di trasmissione silenziosi, leggeri e sottoposti a carichi moderati.
La ricottura controllata, detta anche "alleviamento delle tensioni", viene utilizzata per componenti spessi, asimmetrici e con tolleranze strette.
Sono disponibili servizi di sbavatura di precisione, smussatura dei bordi e lucidatura. Le pulegge funzionali in POM non richiedono normalmente alcun rivestimento.
Materiali in nylon
Tipi comuni: PA6, PA66, PA12, GF30-PA66Il nylon offre una buona resistenza all'usura, alla fatica e agli urti. Il PA12 assorbe meno umidità, mentre il PA66 rinforzato con fibra di vetro garantisce una maggiore rigidità e un minore scorrimento.
Prima della lavorazione di precisione è necessario procedere all'essiccazione del materiale. La ricottura e il condizionamento dell'umidità vengono scelti in base al tipo di materiale e all'ambiente operativo.
La sbavatura, la finitura controllata dei bordi e la pulizia sono operazioni standard. Si evita una lucidatura aggressiva sui gradi rinforzati con fibra di vetro.
Plastiche ad alte prestazioni
Gradi comuni: PEEK, PEEK per cuscinettiIl PEEK unisce resistenza alle alte temperature, resistenza chimica e resistenza meccanica. È indicato per apparecchiature industriali e di laboratorio soggette a condizioni gravose.
Si preferisce utilizzare materiale ricotto. La ricottura intermedia consente di controllare le tensioni residue dopo asportazioni di materiale consistenti o asimmetriche.
A seconda delle esigenze di assemblaggio, sono disponibili servizi di sbavatura di precisione, lucidatura, attivazione al plasma e marcatura laser.
Le materie plastiche tecniche non vengono sottoposte a trattamenti di tempra, indurimento a induzione o nitrurazione tipici dei metalli. L’essiccazione, l’alleviamento delle tensioni e il mantenimento di temperature di lavorazione stabili garantiscono il rispetto delle dimensioni finali.
Sfide comuni nella lavorazione CNC
I difetti delle pulegge di distribuzione derivano spesso dalla scelta del punto di riferimento, dal controllo degli utensili da taglio, dal serraggio o dai movimenti di post-lavorazione.
Capacità di lavorazione delle pulegge per cinghie di distribuzione
Weldo combina fresatura multiasse, tornitura CNC, lavorazione combinata tornitura-fresatura, taglio dei denti ed elettroerosione a filo.
Fresatura CNC a 3, 4 e 5 assi
Mozzi, asole di serraggio, tasche e elementi di fissaggio multifacciali.
Tornitura CNC e lavorazione con tornio-fresatrice
Fori, pezzi grezzi, spallamenti, scanalature, filettature e fori trasversali.
Scanalature e profili conduttivi
Scanalature strette per chiavette, asole di serraggio e profili conduttivi interni.
Trattamento termico e finitura
Sbavatura, anodizzazione, placcatura, tempra e passivazione.
Riepilogo delle capacità produttive
*Le prestazioni effettive dipendono dal materiale, dalla geometria, dal sistema di serraggio, dalla rigidità e dai requisiti di controllo qualità.
Scopri la lavorazione CNC di Weldo →Riferimento sulle tolleranze di lavorazione delle pulegge di distribuzione
Le tolleranze finali vengono confermate in base al disegno, al materiale, alla geometria e ai requisiti funzionali.
| Caratteristica | Riferimento standard | Funzionalità verificata | Metodo di controllo |
|---|---|---|---|
| Diametro del foro | ±0,01 mm | ±0,005 mm | Foratura, alesatura o tornitura di finitura |
| Larghezza della scanalatura | ±0,02 mm | ±0,01 mm | Brociatura, fresatura o elettroerosione a filo |
| Eccentrico radiale | ≤0,03 mm | ≤0,01 mm | Diametro comune e punto di riferimento del dente |
| Eccentricità frontale | ≤0,03 mm | ≤0,01 mm | Controllo della superficie di riferimento |
| Larghezza del dente | ±0,05 mm | ±0,02 mm | Controllo del gioco tra cinghia e flangia |
| Profilo e passo dei denti | Standard di disegno/profilo | Analisi funzionale | Utensili di profilatura e ispezione ottica |
| Finitura superficiale | Ra ≤ 1,6 μm | Ra 0,4–0,8 μm | Superfici funzionali specificate |
Come vengono ispezionati i componenti della puleggia di distribuzione
Il controllo riguarda il materiale, i punti di riferimento di lavorazione, la geometria dei denti, l'eccentricità e le quote finali. Una risoluzione di 0,001 mm nella reportistica non corrisponde a una tolleranza di produzione universale di ±0,001 mm.
| Apparecchiature di ispezione | Capacità di riferimento | Utilizzo a fini di ispezione |
|---|---|---|
| CMM a ponte Hexagon CROMA | Risoluzione di rilevamento di 0,001 mm | Posizione, concentricità, profilo e relazioni tra i piani di riferimento |
| Mitutoyo QUICK VISION | Risoluzione del display: 0,001 mm | Profili dei denti, spaziatura, scanalature di accoppiamento e spigoli ottici |
| Proiettore ottico di profili | Confronto tra profilo e angolo | Forma dei denti, raggi, smussature e contorni |
| Misuratore di altezza digitale | Risoluzione del display: 0,001 mm | Altezza del mozzo, spalle e interasse delle flange |
| Micrometri e calibri per fori | Misura con graduazione da 0,001 mm | Fori, diametri e campionamento di produzione |
| Indicatore a quadrante | Divisione da 0,001 a 0,01 mm | Eccentricità radiale, eccentricità frontale e allineamento |
| Misuratore di rugosità superficiale | Misurazione Ra / Rz | Superfici di contatto della fascia, del foro e di riferimento |
Verifica del materiale
Prima della lavorazione vengono verificati il grado, lo stato, le dimensioni e la documentazione.
Controllo in corso di lavorazione
Vengono monitorati i fori, i punti di riferimento, la larghezza dei denti e lo stato dell'utensile.
Ispezione finale
Vengono verificati il runout, il profilo, la geometria di montaggio e l'adattamento dell'assemblaggio.
Documentazione di qualità
I rapporti, i certificati e i registri di finitura vengono forniti quando richiesto.
Dove vengono utilizzate le pulegge personalizzate per cinghie di distribuzione
Custom timing pulleys support synchronized movement, repeatable positioning and controlled power transmission across automated and industrial equipment.
Robotica e automazione
Robot joints, linear modules, pick-and-place equipment and automated assembly systems.
Macchine CNC e attrezzature industriali
Machine axes, positioning stages, spindle systems, conveyors and indexing equipment.
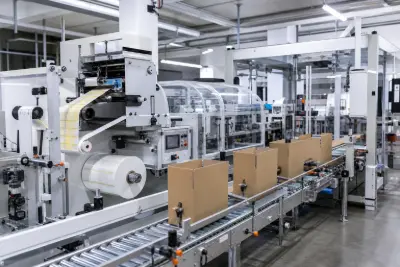
Imballaggio e stampa
Feeding mechanisms, labeling equipment, printing modules and synchronized packaging lines.
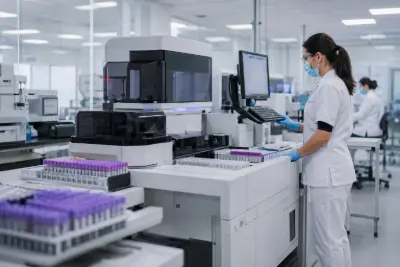
Apparecchiature mediche e di laboratorio
Diagnostic analyzers, sample-handling systems and compact laboratory automation.
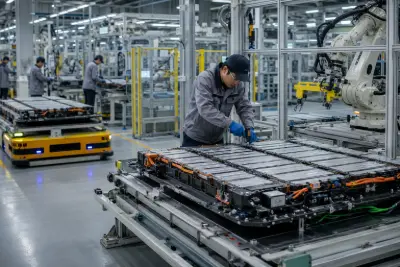
Settore automobilistico e nuove energie
Test fixtures, battery assembly equipment and automated vehicle production lines.
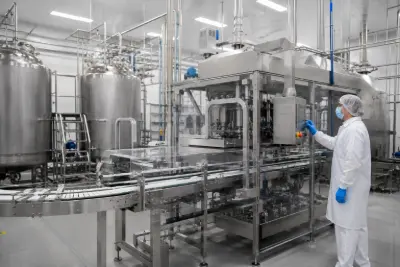
Attrezzature per l'industria alimentare e chimica
Washdown machinery, sanitary processing systems and corrosion-resistant transmission assemblies.
Quando è consigliabile scegliere una puleggia di distribuzione personalizzata?
Le pulegge a catalogo sono adatte ad alberi e configurazioni standard. È necessaria una lavorazione su misura quando la puleggia deve integrarsi in un gruppo specifico.
Puleggia da catalogo standard
- Numero standard di denti e larghezza della cinghia
- Foratura e mozzo standard
- Tolleranze industriali generali
- Materiali e finiture più comuni
- Adatto per sostituzioni standard
Puleggia di distribuzione personalizzata Weldo
- Numero di denti e geometria definiti dal disegno
- Foratura personalizzata, scanalatura, morsetto o conicità
- Eccentricità controllata e piani di riferimento di assemblaggio
- Materiale e finitura specificati
- Adatto ad attrezzature di precisione e non standard
Cosa includere in una richiesta di offerta per pulegge di sincronizzazione
Disegni
Fornire un disegno 2D e un modello 3D con l'indicazione della revisione.
Dati sui denti
Profilo dello stato, passo, numero di denti, larghezza della cinghia e produttore della cinghia.
Materiale e finitura
Specificare il grado, lo stato, il trattamento termico e la finitura superficiale.
Geometria di montaggio
Definire l'accoppiamento del foro, della scanalatura, del cono, del morsetto, della filettatura e dell'albero.
Requisiti funzionali
Individuare la coppia, la velocità, l’eccentricità, le condizioni ambientali e le dimensioni critiche.
Requisiti di acquisto
Indicare la quantità, la data di consegna, i certificati e i rapporti di ispezione.
Domande frequenti sulle pulegge della cinghia di distribuzione
Qual è la causa principale del guasto alla cinghia di distribuzione?
Una tensione errata è la causa principale. Una tensione eccessiva sovraccarica la cinghia, i cuscinetti e la puleggia. Una tensione insufficiente provoca il salto dei denti e un allineamento instabile. Anche il disallineamento e la contaminazione riducono la durata della cinghia.
Come faccio a sapere se la mia cinghia di distribuzione deve essere sostituita?
Sostituire la cinghia in presenza di crepe, denti mancanti, bordi sfilacciati, cordicelle a vista, vetrificazione, indurimento o perdita di tensione. Anche rumori anomali e salti dei denti richiedono un’ispezione immediata.
Quanto durano le cinghie di distribuzione?
Gli intervalli di manutenzione nel settore automobilistico variano solitamente da 60.000 a 100.000 miglia, ovvero da 96.000 a 160.000 km. Attenersi alle specifiche del produttore. La durata delle cinghie industriali dipende dal carico, dalla velocità, dalla temperatura, dall’allineamento e dalle ore di funzionamento.
Come si effettua la manutenzione di una puleggia di distribuzione?
Mantenere pulite le scanalature dei denti. Ispezionare i denti, le flange, il foro, la sede della chiavetta e il collegamento a morsetto. Mantenere la corretta tensione della cinghia e l’allineamento degli alberi. Non lubrificare la superficie di contatto della cinghia. Sostituire le pulegge con denti usurati, fori allentati, crepe o flange deformate.
Avvia il tuo progetto personalizzato di puleggia di distribuzione
Invia a Weldo il tuo disegno, il profilo della cinghia, il materiale, la quantità, le tolleranze e i requisiti di finitura. Il nostro team valuterà la fattibilità della produzione e preparerà un preventivo di lavorazione.