
Produzione di precisione con alimentazione a barre
Servizi di lavorazione CNC in Svizzera
Weldo produce pezzi di piccolo diametro e di forma slanciata, per i quali è difficile garantire il concentricità, l’allineamento delle caratteristiche e la qualità superficiale su torni standard. Il supporto tramite boccole di guida e la lavorazione coordinata di tornitura, fresatura, foratura e lavorazione posteriore riducono la deflessione e la variazione da configurazione a configurazione, dal prototipo alla produzione in serie.
Perché Swiss Machining
Sostenere il pezzo nel punto di taglio
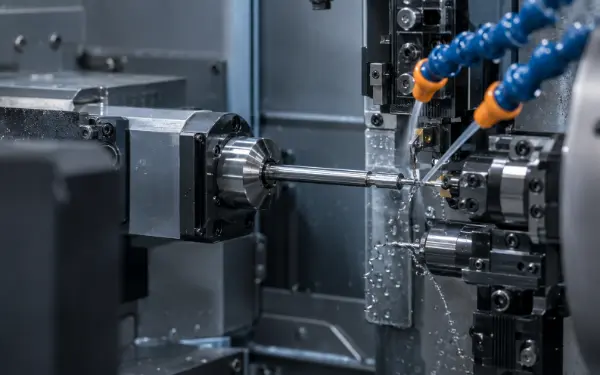
Una testa mobile fa scorrere la barra attraverso una boccola di guida, in modo che l'utensile tagli proprio accanto al punto di appoggio. La breve lunghezza non supportata limita la flessione, le vibrazioni e la variazione del diametro su geometrie esili.
Caratteristiche di forma affusolata controllata
Il taglio in prossimità della boccola di guida riduce la lunghezza della barra non sostenuta, contribuendo a controllare la flessione, la conicità e le vibrazioni.
Fresatura e tornitura combinate
I diametri, le superfici piane, le scanalature, i fori trasversali e le filettature rimangono riferiti allo stesso sistema di coordinate programmato.
Allestimento anteriore e posteriore
Il sub-mandrino riceve il pezzo prima del taglio, consentendo così di rifinire le facce posteriori, i fori e gli smussi senza dover ricorrere a un nuovo serraggio manuale.
Produzione ripetibile
L'alimentazione controllata delle barre e una sequenza stabile delle operazioni garantiscono tempi di ciclo e risultati di ispezione costanti per gli ordini ripetuti.
Operazioni riunite in un unico ciclo svizzero
Questi valori sono da intendersi come riferimenti per il preventivo, non come limiti universali. La capacità produttiva finale è definita dal disegno approvato, dal materiale, dalle condizioni delle barre, dalla geometria delle caratteristiche e dal piano di controllo.
Famiglie di parti
Componenti di precisione realizzati attorno alla barra
I candidati ideali combinano la geometria rotazionale con strette relazioni tra le caratteristiche. Ciascuna famiglia di parti riportata di seguito evidenzia i requisiti funzionali che determinano il percorso di lavorazione.
Alberi e perni di precisione
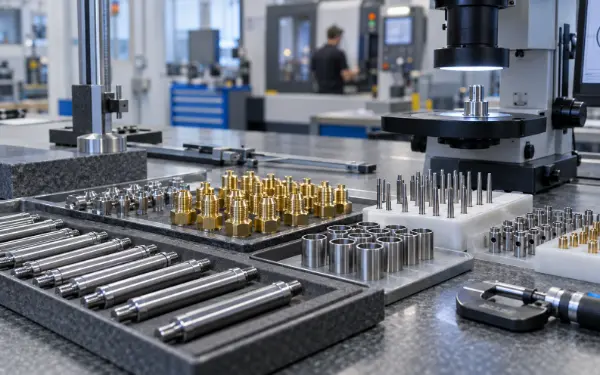
I perni di centraggio, gli steli delle valvole, gli steli delle sonde e i perni degli attuatori vengono prodotti garantendo uniformità del diametro, rettilineità, concentricità e geometria controllata della punta.
Boccole e manicotti
I diametri interni ed esterni vengono disposti in sequenza per controllare lo spessore della parete, la coassialità e i rapporti tra le facce terminali senza una pressione di serraggio eccessiva.
Raccordi e connettori
I fori, le scanalature di tenuta, i fori trasversali, le superfici piane e le filettature possono essere realizzati prima del taglio, riducendo così i cambi di riferimento e le operazioni di manipolazione secondarie.
Componenti medici e per strumenti
Piccoli elementi di fissaggio filettati, guide e componenti per strumenti richiedono materiali tracciabili, sbavature controllate, superfici pulite e registrazioni di ispezione chiaramente definite.
Strategia sui materiali
Materiali e opzioni di finitura
In presenza di diametri ridotti, la forma del truciolo, l’incrudimento, la conducibilità termica e la stabilità del materiale influiscono direttamente sulla durata dell’utensile e sul controllo del diametro. Il margine di finitura viene calcolato prima dell’inizio della lavorazione.
Acciaio inox
Utilizzato per raccordi, componenti di valvole, componenti medicali, elementi di fissaggio e alberi resistenti alla corrosione. Il piano di lavorazione tiene conto dell’ incrudimento, dei trucioli lunghi, del calore di taglio e dell’usura degli utensili.
Acciaio al carbonio e in lega
Indicato per perni, alberi di trasmissione, alberi dentati, boccole e elementi di fissaggio ad alta resistenza. La distorsione da trattamento termico e l’accumulo di rivestimento sono inclusi nel margine di lavorazione e nel piano di controllo.
Leghe di alluminio
Utilizzato per raccordi leggeri, connettori elettronici, componenti di sensori e parti di strumenti. L'uso di utensili affilati e una manipolazione accurata consentono di limitare la formazione di bave e i graffi sulle superfici.
Ottone e Leghe di rame
Utilizzato per terminali, contatti elettrici, raccordi per fluidi e componenti di valvole. La scelta del grado tiene conto dei requisiti relativi a conduttività, resistenza alla corrosione, resistenza meccanica, lavorabilità e contenuto di piombo.
Titanio
Utilizzato per componenti leggeri, resistenti alla corrosione e ad alta resistenza. Il processo di lavorazione si avvale di una geometria positiva dell'utensile, del controllo del calore di taglio e di una gestione rigorosa della durata dell'utensile.
POM / Acetal
Il POM viene utilizzato per l'isolamento di alberi, boccole, distanziatori, rulli e componenti meccanici di precisione. La lavorazione controlla il calore di taglio, la deformazione e la pressione di serraggio.
SETTIMANA
Il PEEK trova impiego nelle apparecchiature mediche, nei sistemi a semiconduttori e in assemblaggi industriali particolarmente impegnativi. Durante il processo vengono controllati il condizionamento del materiale, il calore di taglio, le tensioni residue e la formazione di bave.
PTFE, Nylon e PMMA
Ogni tipo di plastica richiede un processo specifico. Il PTFE richiede il controllo della deformazione, il nylon richiede un’ispezione che tenga conto dell’umidità, mentre il PMMA richiede il controllo del calore, dei graffi e delle tensioni residue.
DFM e controllo dei costi
Trasformare gli aspetti critici in un processo stabile
La revisione DFM mette in relazione ogni requisito funzionale con la condizione di tolleranza, l'accesso degli utensili, la sequenza di lavorazione e il metodo di misurazione necessari per garantirne la realizzazione in produzione.
Rapporto lunghezza-diametro
La rettilineità della barra, la circolarità e il gioco delle boccole di guida sono considerati parametri di processo. Una barra non idonea può causare conicità o eccentricità anche quando il movimento della macchina è preciso.
Pareti sottili
L'ordine di taglio, l'affilatura dell'utensile e la forza di serraggio del sub-mandrino sono bilanciate per evitare il cedimento elastico durante la lavorazione e il ritorno elastico dopo il rilascio.
Fori piccoli e profondi
La profondità del foro viene valutata in relazione al diametro della punta, all’erogazione del refrigerante e all’evacuazione dei trucioli. L’accessibilità per l’ispezione viene definita prima di accettare la tolleranza per i fori profondi.
Intersezioni tra fori
La posizione di penetrazione e i requisiti dei bordi determinano la direzione dell’utensile e il metodo di sbavatura. L’accettabilità delle bave interne deve essere misurabile, anziché descritta semplicemente come “priva di bave”.”
Filettature e eccentricità
Lo standard della filettatura, la classe, la lunghezza di innesto, il gioco e il metodo di misurazione sono correlati al diametro di riferimento che determina l’eccentricità dell’assieme.
Assegnazione delle tolleranze
Le tolleranze strette sono riservate agli accoppiamenti, ai diametri di tenuta e ai rapporti di posizionamento. Per le quote non funzionali si applica una tolleranza generale economica.
Fattori di costo primari
Controllo della produzione
Qualità dal primo articolo alla spedizione finale
Il controllo qualità inizia con la pianificazione delle misurazioni specifiche per ciascuna caratteristica. I risultati del primo articolo determinano gli scostamenti e la frequenza delle ispezioni; l’analisi delle tendenze durante il processo consente di individuare l’usura degli utensili prima che una dimensione critica esca dai limiti di tolleranza.
Ambito dell'ispezione
- Tipo di materiale e forma delle barre
- Posizioni OD, ID e spalla
- Rotondità e coassialità
- Diametro e posizione del foro
- Controllo con calibro a filetti
- Rugosità della superficie
- Frese a fori incrociati
- Risultati del rivestimento e del trattamento termico
Documentazione disponibile
Specificare i requisiti documentali durante la fase di preventivazione, in modo che la tracciabilità sia integrata nel piano di produzione.
Assistenza per le applicazioni
Lavorazioni meccaniche svizzere per settori strategici
La geometria dei componenti, le condizioni dei materiali, i requisiti superficiali e la profondità di ispezione sono adeguati alle effettive condizioni di esercizio.
Alberi per strumenti, supporti, guide, componenti filettati e minuteria di precisione.
Componenti di valvole, alloggiamenti per sensori, perni, connettori, boccole e parti di trasmissione.
Pini conduttivi, terminali, contatti, alloggiamenti miniaturizzati e connettori.
Ugelli, steli delle valvole, raccordi, adattatori, scanalature di tenuta e passaggi interni.
Perni di posizionamento, alberi di guida, componenti degli attuatori, distanziatori e boccole.
Componenti di regolazione, manicotti leggeri, alberi e elementi di fissaggio di precisione.
Perché Weldo?
Un unico stabilimento, un unico percorso controllato
Weldo coordina la revisione dei disegni, la preparazione dei materiali, la lavorazione meccanica, la sbavatura, la finitura, il controllo qualità e la spedizione attraverso un unico flusso di lavoro.
- Prototipazione e produzione in serie
- Revisione tecnica e delle tolleranze
- Operazioni di tornitura e con utensili motorizzati in Svizzera
- Coordinamento dei materiali e delle finiture
- Controllo del primo articolo e controllo in corso di produzione
- Tracciabilità della produzione
- Supporto per la documentazione relativa alla qualità
- Coordinamento degli ordini internazionali
Domande degli acquirenti
Domande frequenti sulla lavorazione CNC in Svizzera
Una macchina svizzera è un tornio a fantina mobile progettato per la lavorazione di pezzi alimentati da barra. Nella modalità con boccola di guida, la barra si sposta attraverso una boccola mentre gli utensili lavorano in prossimità del punto di appoggio, limitando la deflessione nei pezzi esili. Le macchine moderne dispongono inoltre di utensili motorizzati e mandrini ausiliari per operazioni di fresatura, foratura, filettatura e lavorazione del lato posteriore.
Un alimentatore automatico fornisce la barra al mandrino principale con pinza di serraggio. La testa mobile sposta la barra attraverso la boccola di guida mentre gli utensili montati in serie effettuano il taglio in prossimità del punto di appoggio. Gli utensili motorizzati aggiungono caratteristiche fuori asse , mentre il submandrino riceve il pezzo prima del taglio per completare le operazioni posteriori.
Scelgetelo quando un componente presenta un diametro ridotto, una geometria slanciata, caratteristiche multiple e quantità ripetitive. Il supporto ravvicinato controlla la deflessione, mentre l’alimentazione automatica e le operazioni integrate riducono la movimentazione. Per il componente giusto, che garantisce relazioni stabili tra le caratteristiche con un numero inferiore di configurazioni.
Il nome deriva dall'industria orologiera svizzera, dove furono sviluppati i torni automatici a fantina mobile per la lavorazione di piccoli componenti di precisione. Oggi, il termine “svizzero” si riferisce all'architettura della macchina piuttosto che al paese in cui la macchina o il componente vengono prodotti.
Un tornio convenzionale serra il pezzo principalmente in un mandrino o in una pinza e fa scorrere gli utensili lungo il materiale in lavorazione. Un tornio svizzero fa scorrere la barra attraverso una boccola di guida e la sostiene in prossimità del punto di taglio. La struttura svizzera è adatta a pezzi slanciati e di piccolo diametro; i torni convenzionali rimangono più economici per componenti corti, rigidi e di diametro maggiore.
Sì. La lavorazione svizzera è indicata per i prototipi che richiedono il supporto di boccole di guida, elementi con utensili motorizzati o un percorso pensato per la produzione successiva. Un semplice pezzo unico potrebbe costare meno su un tornio convenzionale, ma l’utilizzo del percorso svizzero sin dalle prime fasi consente di verificare l’idoneità degli utensili, dei punti di riferimento e del ciclo previsto per gli ordini ripetuti.
Non esiste una tolleranza unica valida per tutti i pezzi lavorati da Swiss-machined. Il diametro, la lunghezza libera, la qualità della barra, il materiale, la geometria delle caratteristiche, la stabilità termica e il metodo di controllo influenzano il risultato. Weldo conferma le tolleranze critiche dopo l’analisi del disegno e le verifica attraverso il controllo del primo articolo.
Il controllo delle bave nei fori trasversali inizia con l’orientamento dell’utensile, la geometria di smussatura dei bordi e lo stato stabile dell’utensile. I bordi accessibili vengono smussati o sbavati meccanicamente; le intersezioni interne vengono sottoposte a un processo specifico per l’applicazione. L’ispezione conferma che le bave libere non possano ostruire il flusso, interferire con l’assemblaggio o danneggiare un componente di accoppiamento.