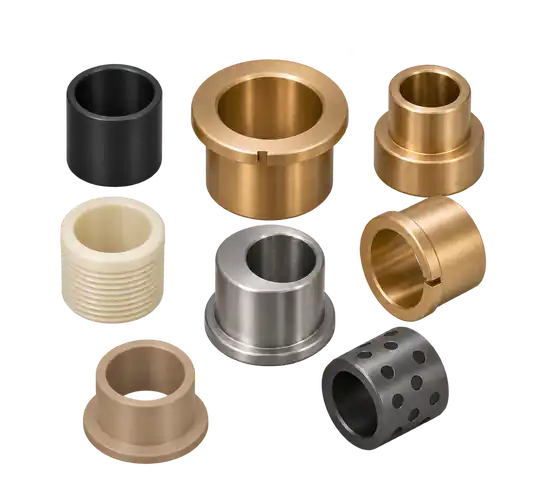
Boccole personalizzate per il movimento, il sostegno e il controllo dell'usura
Basato su disegni Lavorazione CNC for metal, plastic, and composite bushings used in rotating, sliding, locating, and vibration-control applications.
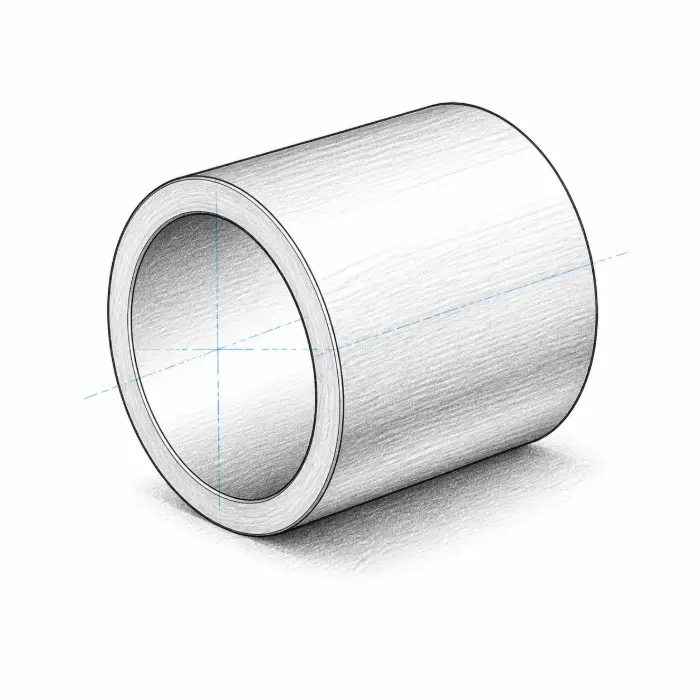
Boccole a manicotto
Supporto radiale compatto e superficie di usura sostituibile per alberi.
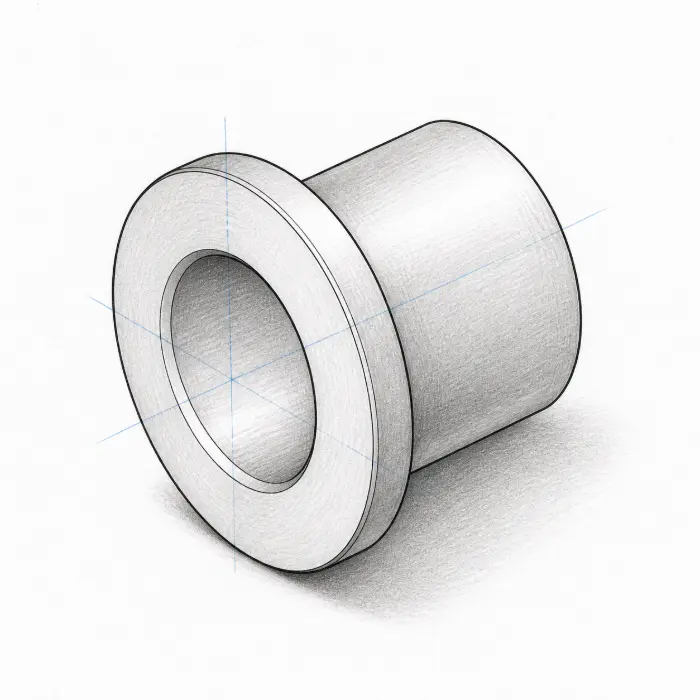
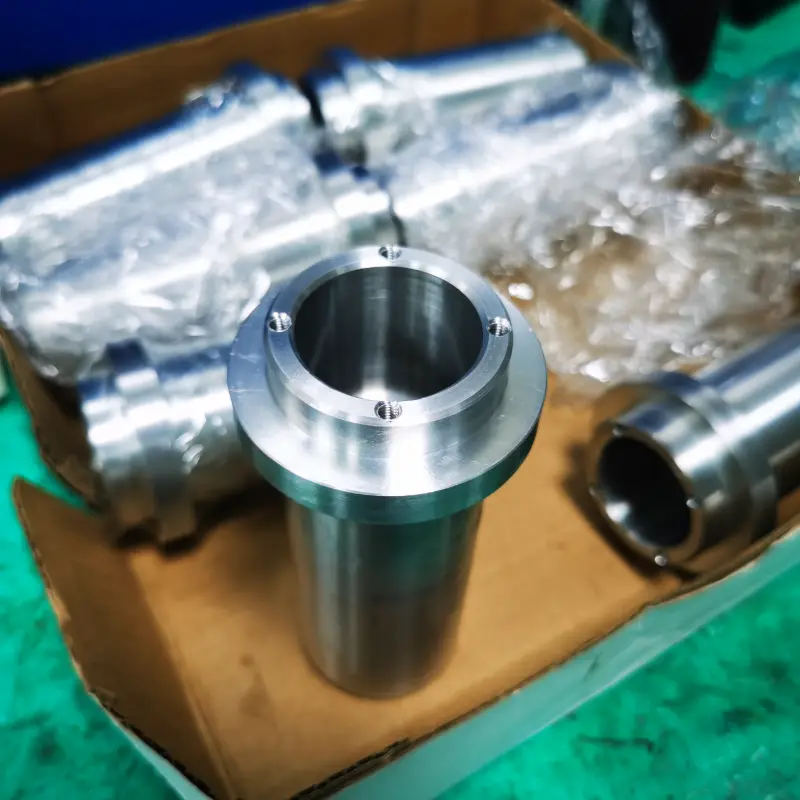
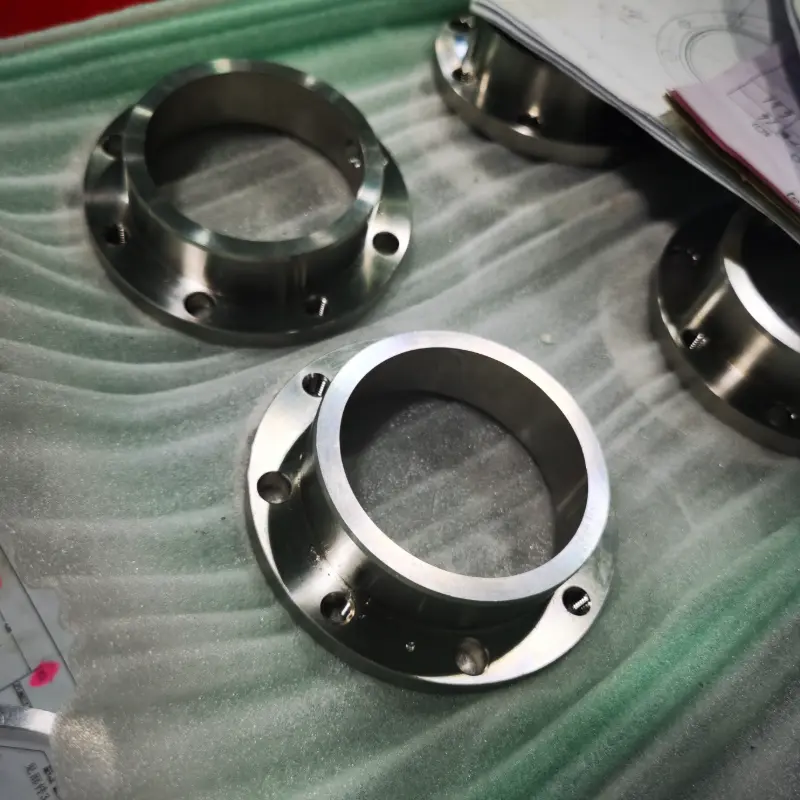
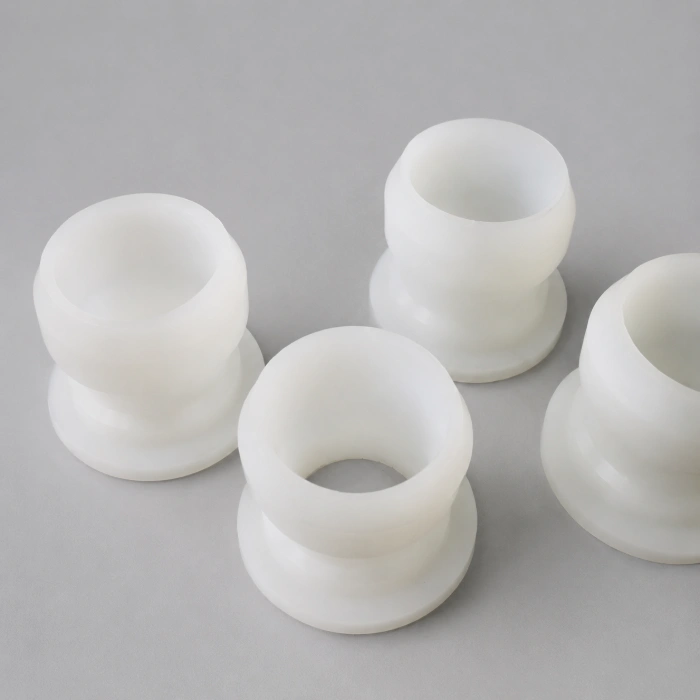
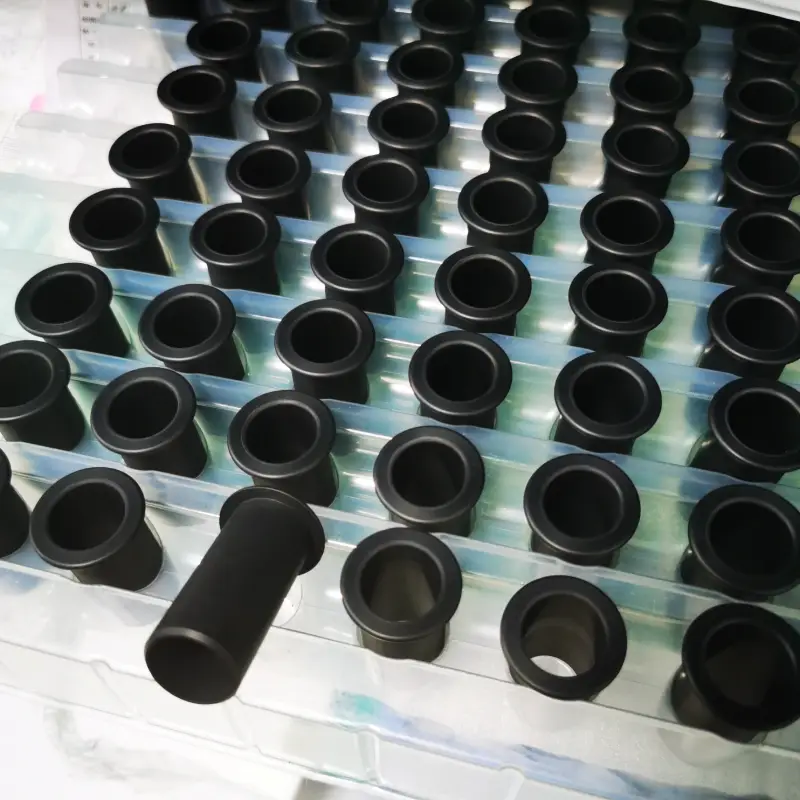
Boccole flangiate
Aggiunge una spalla di posizionamento assiale e un fermo di montaggio positivo.
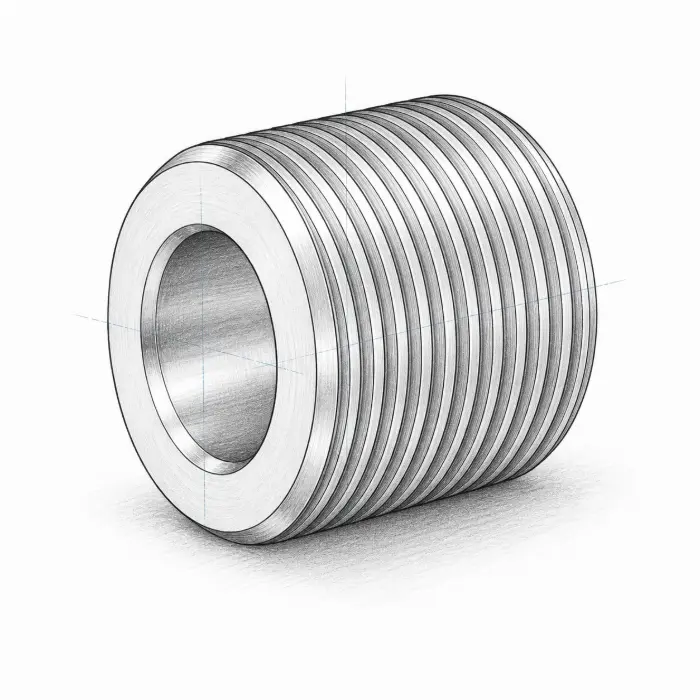
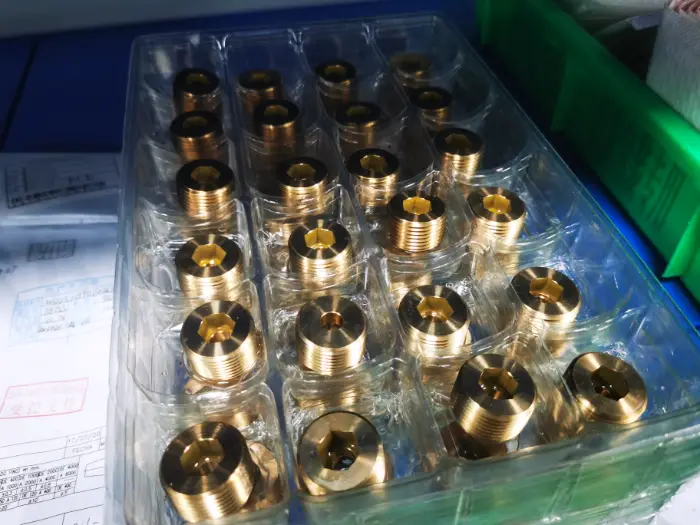
Boccole filettate
Combine positioning, fastening, or adjustment in one component.
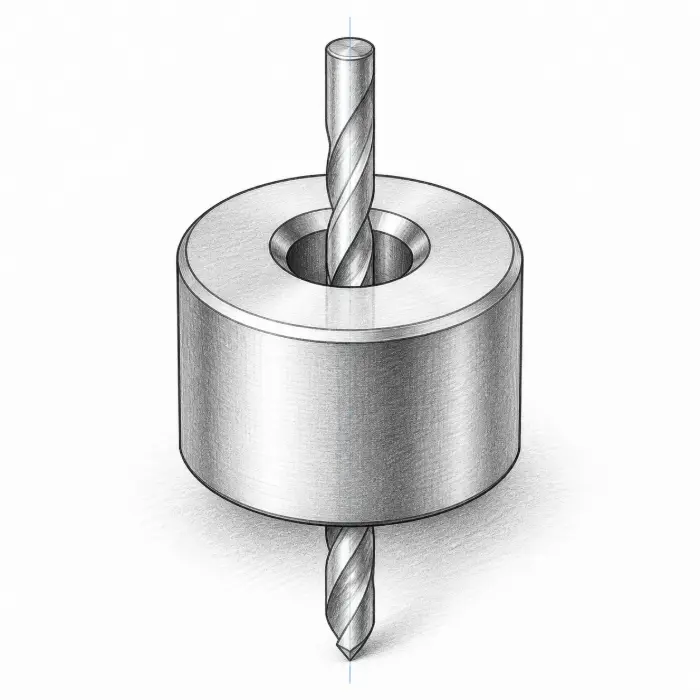
Boccole di guida per trapani
Guida rigida e precisa per garantire la ripetibilità della foratura e del posizionamento degli utensili.
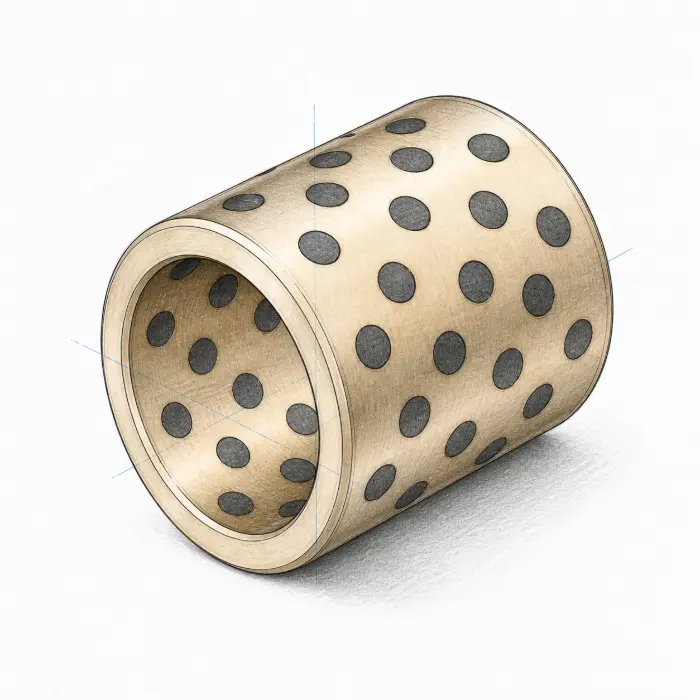
Boccole autolubrificanti
Movimenti a basso attrito in cui l'accesso al grasso o la manutenzione sono limitati.
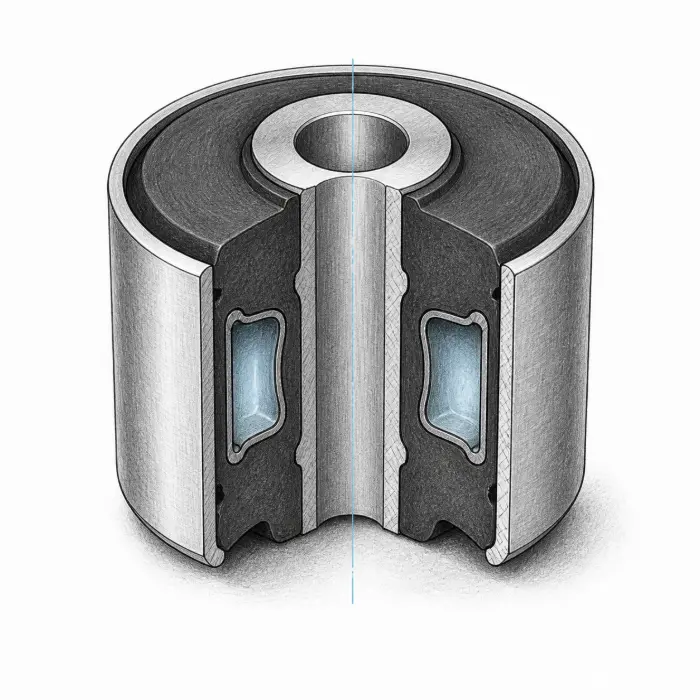
Boccole in gomma e idrauliche
Conformità e smorzamento per vibrazioni, urti e rigidità controllata.
Bushing Materials and Service Environments
Confrontare i materiali in base a carico, velocità, attrito, lubrificazione, temperatura, sostanze chimiche e stabilità dimensionale.
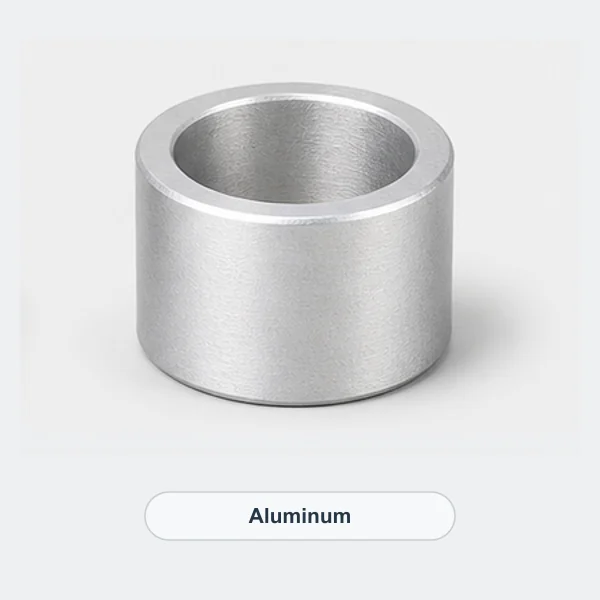
Alluminio
Low weight, corrosion resistance, and efficient machining.
View material details
- Gradi comuni
- 6061-T6, 6082-T6, 7075-T6
- Componenti tipici
- Spacers, sleeves, guides, and housings.
- Opzioni di finitura
- Anodizing, hard anodizing, and bead blasting.
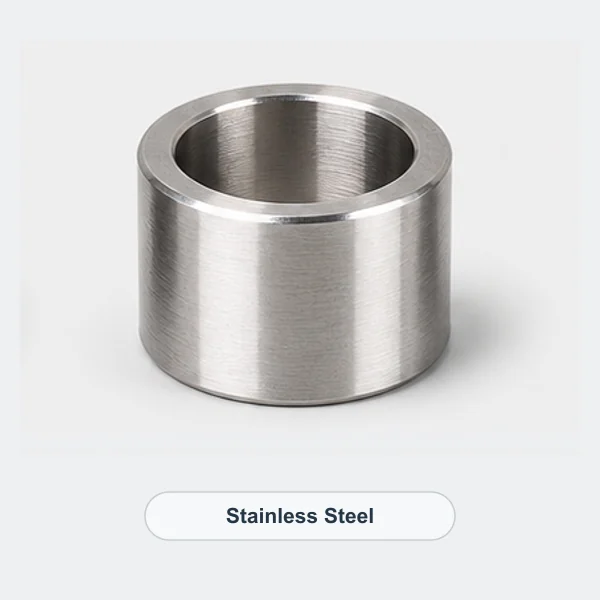
Acciaio inox
Elevata resistenza meccanica, facilità di pulizia e ampia resistenza alla corrosione.
View material details
- Gradi comuni
- 303, 304, 316L, 420, 440C
- Componenti tipici
- Valve sleeves, pump parts, and precision guides.
- Opzioni di finitura
- Passivation, polishing, electropolishing, and PVD.
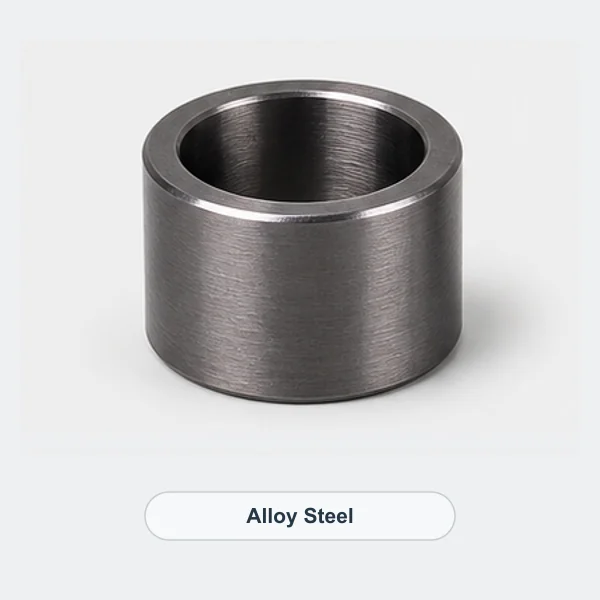
Acciaio Legato
High strength, fatigue resistance, and heat-treatment flexibility.
View material details
- Gradi comuni
- 4140, 4340, 40Cr, 42CrMo
- Componenti tipici
- Wear sleeves, pins, gears, and machinery bushings.
- Opzioni di finitura
- Tempra e rinvenimento, nitrurazione, cementazione e placcatura.
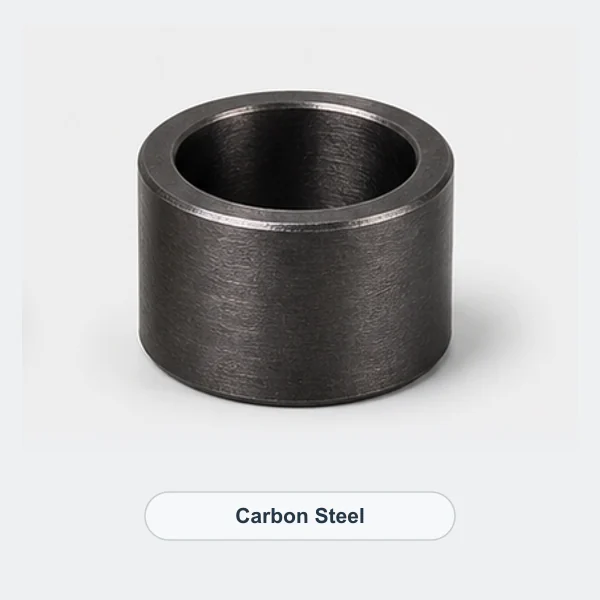
Acciaio al carbonio
Resistenza e lavorabilità a costi contenuti per il settore dei macchinari in generale.
View material details
- Gradi comuni
- 1018, 1020, 1045, Q235
- Componenti tipici
- Sleeves, spacers, pins, and locating parts.
- Opzioni di finitura
- Black oxide, phosphating, zinc plating, and heat treatment.
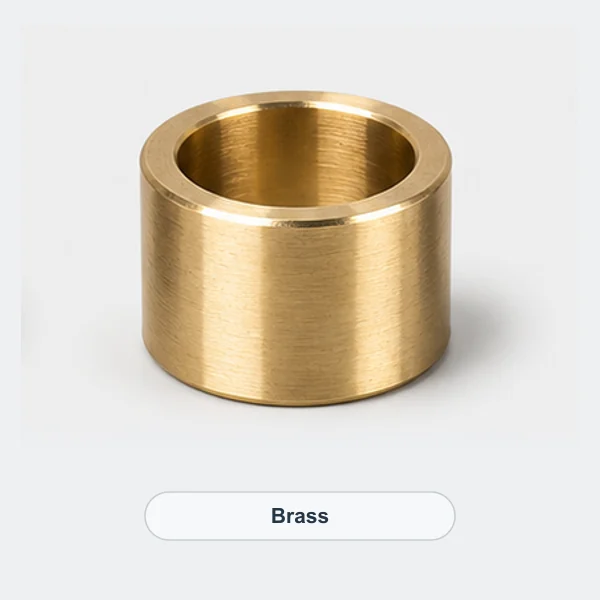
Ottone
Ottima lavorabilità e stabilità dimensionale.
View material details
- Gradi comuni
- C36000, H59, H62, CZ121
- Componenti tipici
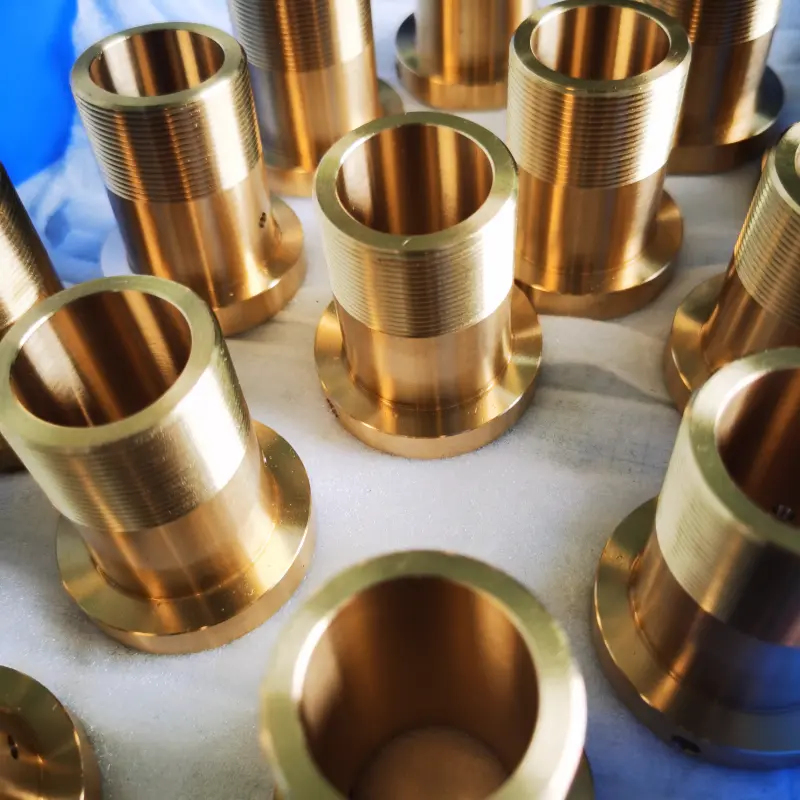
- Threaded bushings, fittings, and valve sleeves.
- Opzioni di finitura
- Polishing, nickel plating, and tin plating.
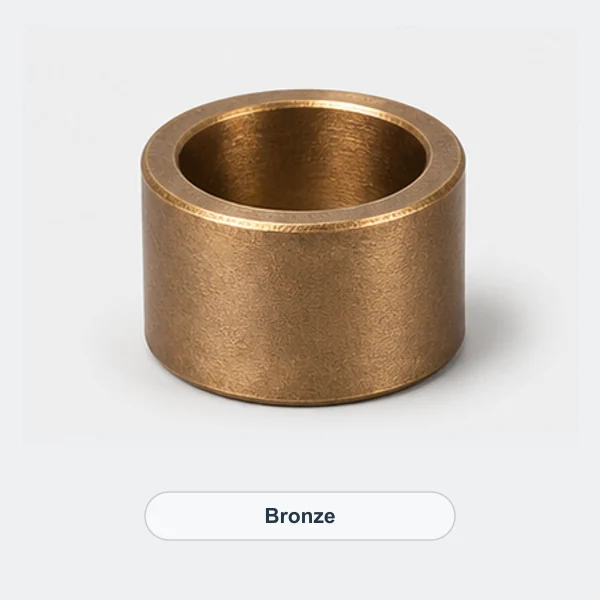
Bronzo
Basso attrito e prestazioni affidabili in termini di usura sotto carico.
View material details
- Gradi comuni
- C93200, C95400, C95800
- Componenti tipici
- Sleeve bearings, thrust washers, and worm gears.
- Opzioni di finitura
- Oil grooves, graphite plugs, and protective treatments.
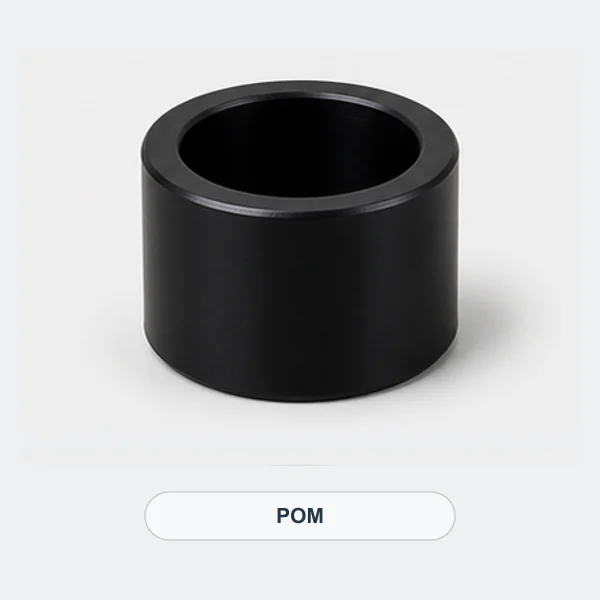
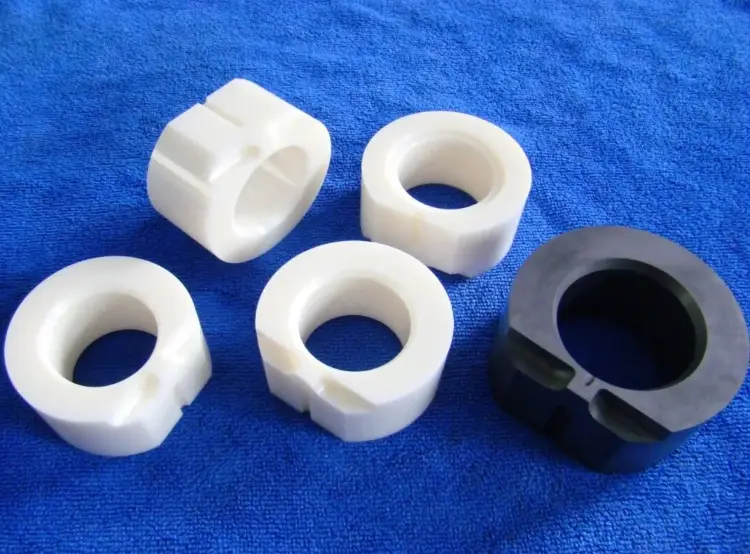
POM / Acetal
Low friction, low moisture absorption, and stable precision.
View material details
- Gradi comuni
- POM-C, POM-H, Delrin
- Componenti tipici
- Precision bushings, guides, rollers, and gears.
- Service notes
- Movimento a secco o con leggera lubrificazione a temperatura moderata.
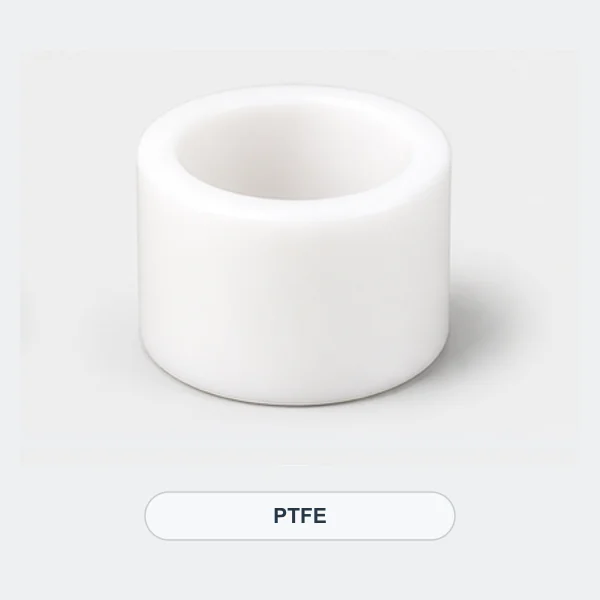
PTFE
Very low friction and strong chemical resistance.
View material details
- Gradi comuni
- Virgin, glass-filled, and carbon-filled PTFE
- Componenti tipici
- Sliding bushings, seals, and valve seats.
- Service notes
- Allow for creep, load, temperature, and dimensional stability.
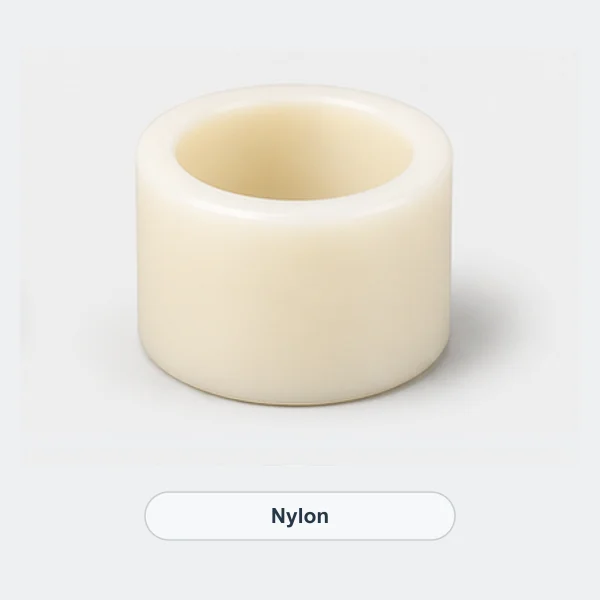
Nylon / PA
Tough, wear-resistant, and impact tolerant.
View material details
- Gradi comuni
- PA6, PA66, PA12, nylon MC
- Componenti tipici
- Guide bushings, rollers, gears, and conveyor parts.
- Service notes
- Account for moisture absorption and dimensional change.
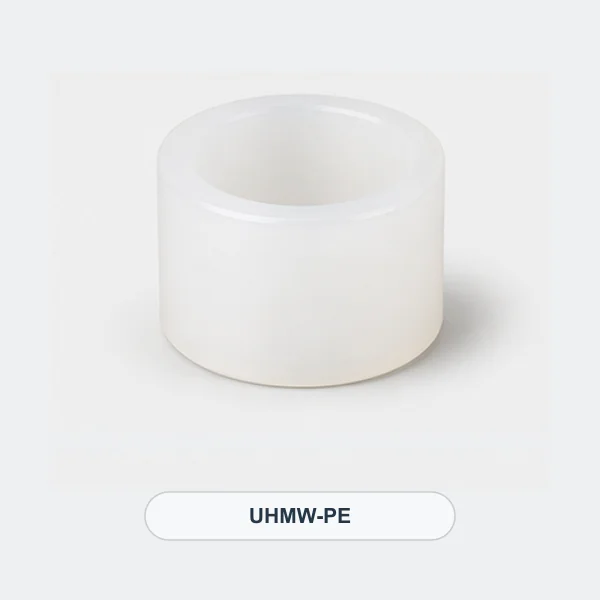
UHMW-PE
Elevata resistenza agli urti e all’abrasione con basso coefficiente di attrito.
View material details
- Gradi comuni
- UHMW-PE, antistatic, and filled grades
- Componenti tipici
- Conveyor guides, wear strips, liners, and rollers.
- Service notes
- Best suited to moisture, abrasion, and lower-load sliding.
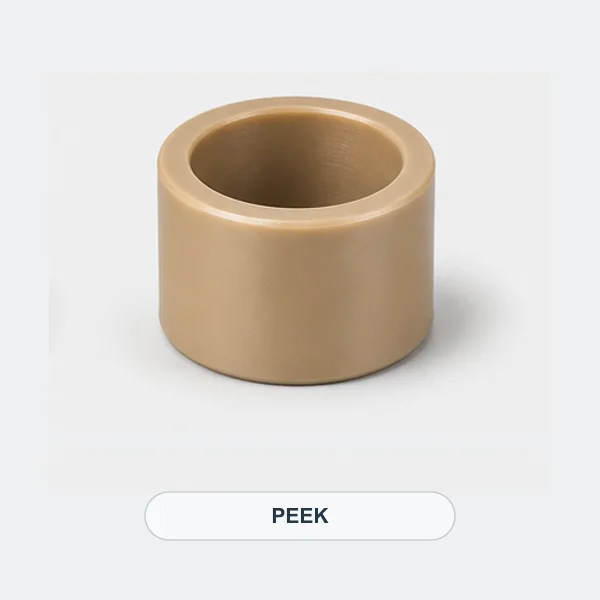
SETTIMANA
Resistenza alle alte temperature e resistenza chimica.
View material details
- Gradi comuni
- Virgin, glass-filled, and carbon-filled PEEK
- Componenti tipici
- Bearing cages, seals, and semiconductor components.
- Service notes
- Suitable for heat, chemicals, vacuum, and precision systems.
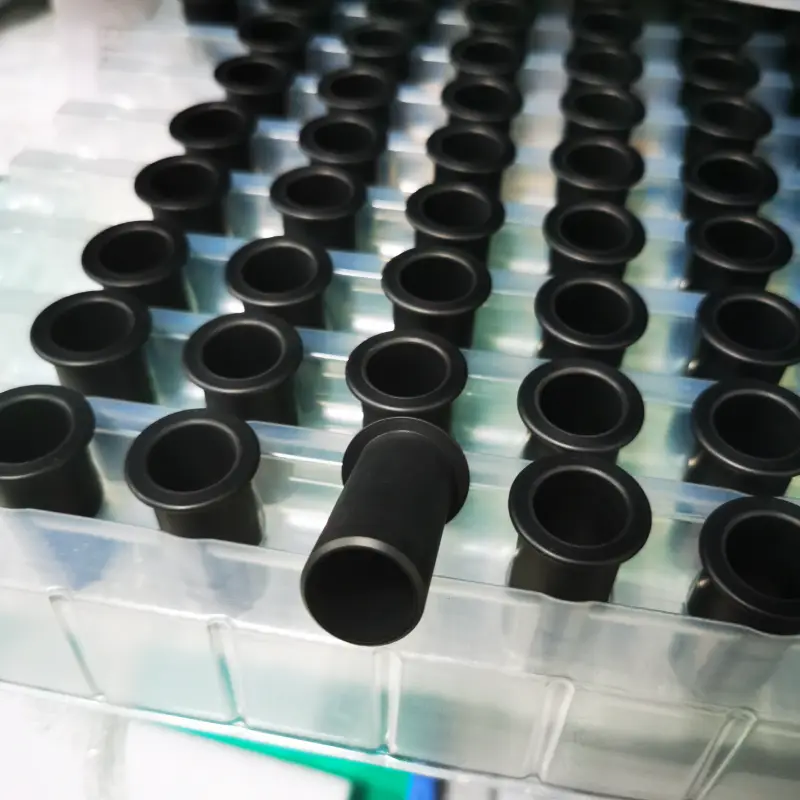
ABS
Resistente agli urti ed economico per componenti destinati a impieghi leggeri.
View material details
- Gradi comuni
- ABS per uso generico e ignifugo
- Componenti tipici
- Light-duty bushings, covers, and spacers.
- Service notes
- Use for low load, near-ambient, non-aggressive conditions.
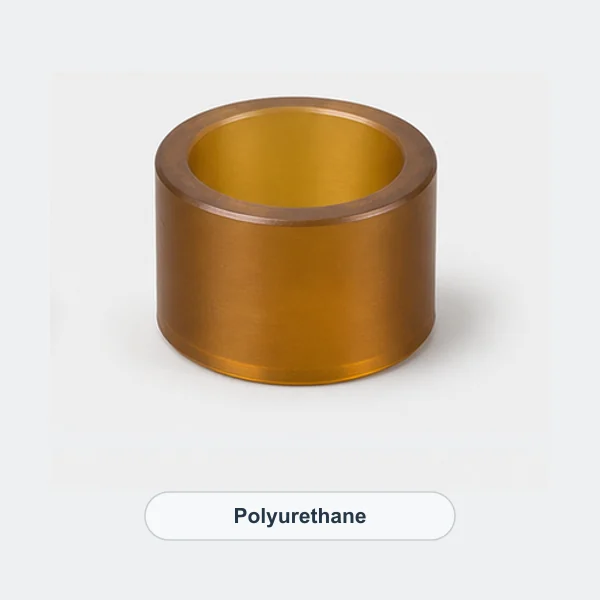
Poliuretano
Resistenza all'usura elastica e smorzamento delle vibrazioni.
View material details
- Gradi comuni
- 70A–95A, poliuretano a base di poliestere, poliuretano a base di polietere
- Componenti tipici
- Suspension bushings, rollers, seals, and sleeves.
- Service notes
- Review dynamic load, heat buildup, oil exposure, and bonding.
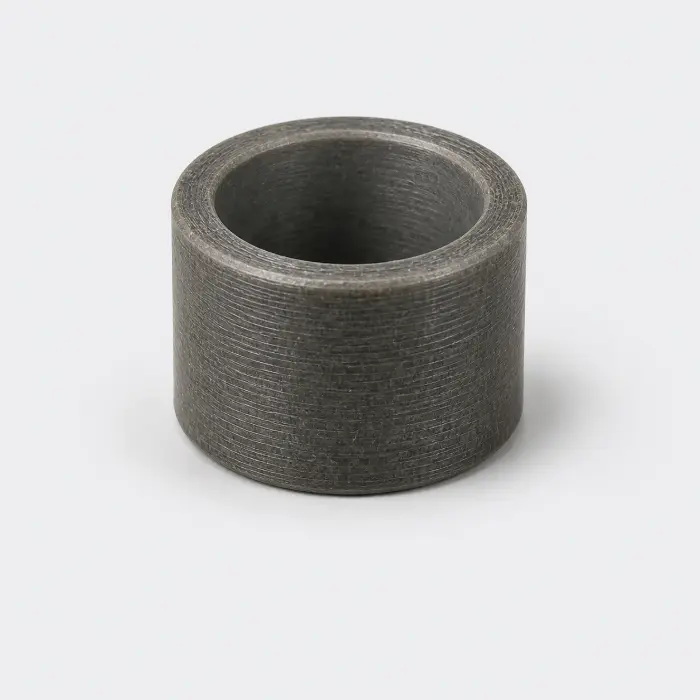
Boccole composite
Il supporto metallico e i rivestimenti a basso attrito riducono la necessità di manutenzione.
View material details
- Common types
- PTFE-lined, POM-lined, and graphite-filled
- Componenti tipici
- Pivot points, linkages, and self-lubricating guides.
- Service notes
- Confirm liner, load direction, edge pressure, and installation fit.
Il materiale e l'adattamento definitivi devono essere confermati tenendo conto del carico, della velocità, delle condizioni dell'albero di accoppiamento, della lubrificazione, della temperatura, dell'esposizione alle sostanze chimiche e della durata di servizio.
Parametri di lavorazione delle boccole
These ranges are practical production guidance and are confirmed against the drawing—not universal limits.
| Capacità | Boccole metalliche | Boccole in materiale plastico tecnico |
|---|---|---|
| Tolleranza dimensionale tipica | ±0,01-0,02 mm | ±0,03–0,05 mm |
| Diametro esterno | Ø 2–300 mm | Ø 2–300 mm |
| Lunghezza tipica di tornitura | Fino a 500 mm | Fino a 500 mm |
| Diametro interno minimo | Ø 2 mm | Ø 2–3 mm |
| Spessore minimo della parete | 0,5 mm | 1,0 mm |
| Rugosità tipica della lavorazione meccanica | Ra 0,8–3,2 μm | Ra 1,6-3,2 μm |
*Final capability depends on material condition, wall thickness, length-to-diameter ratio, clamping, and inspection method. Critical requirements must be specified on the drawing.
Dalla revisione dei disegni al collaudo finale
La lavorazione e il controllo vengono pianificati in base al foro, al diametro esterno, alla lunghezza, all’accoppiamento e alle superfici di scorrimento.
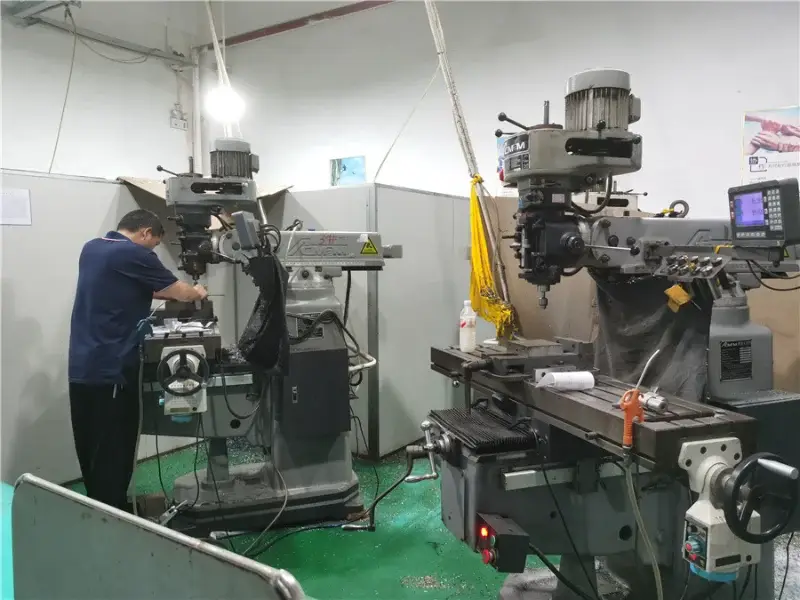
Confirm functional dimensions
Review fit, datums, wall thickness, and working surfaces.
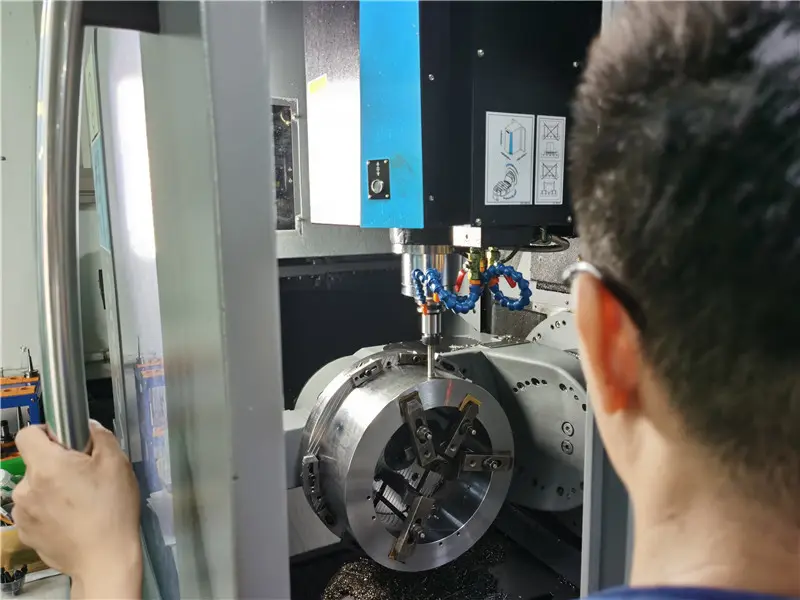
Plan the cutting sequence
Turn, bore, groove, and finish features in the approved order.
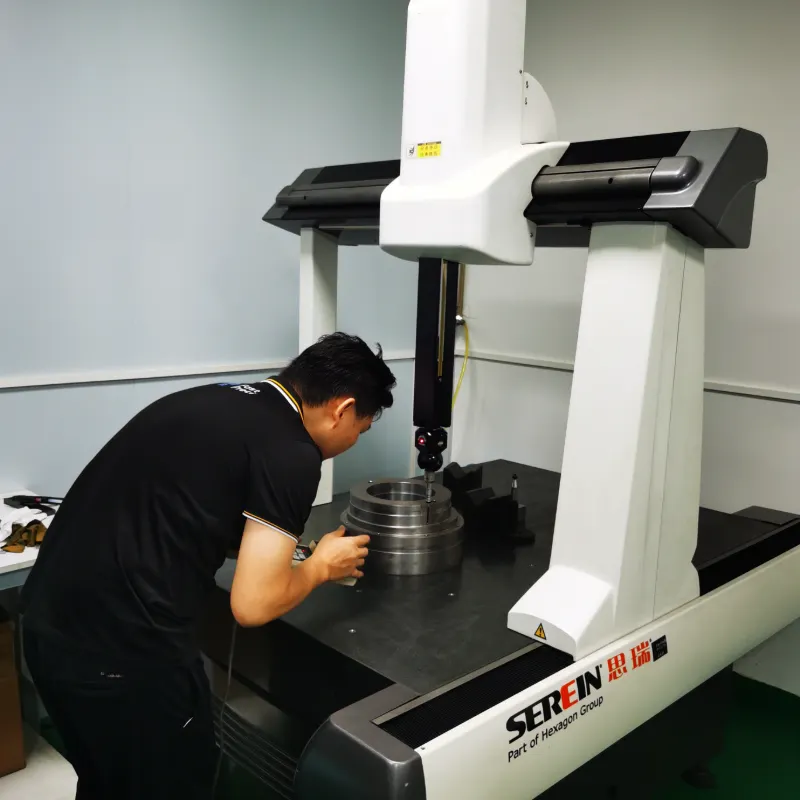
Verify critical geometry
Check bore, OD, length, position, and concentricity.
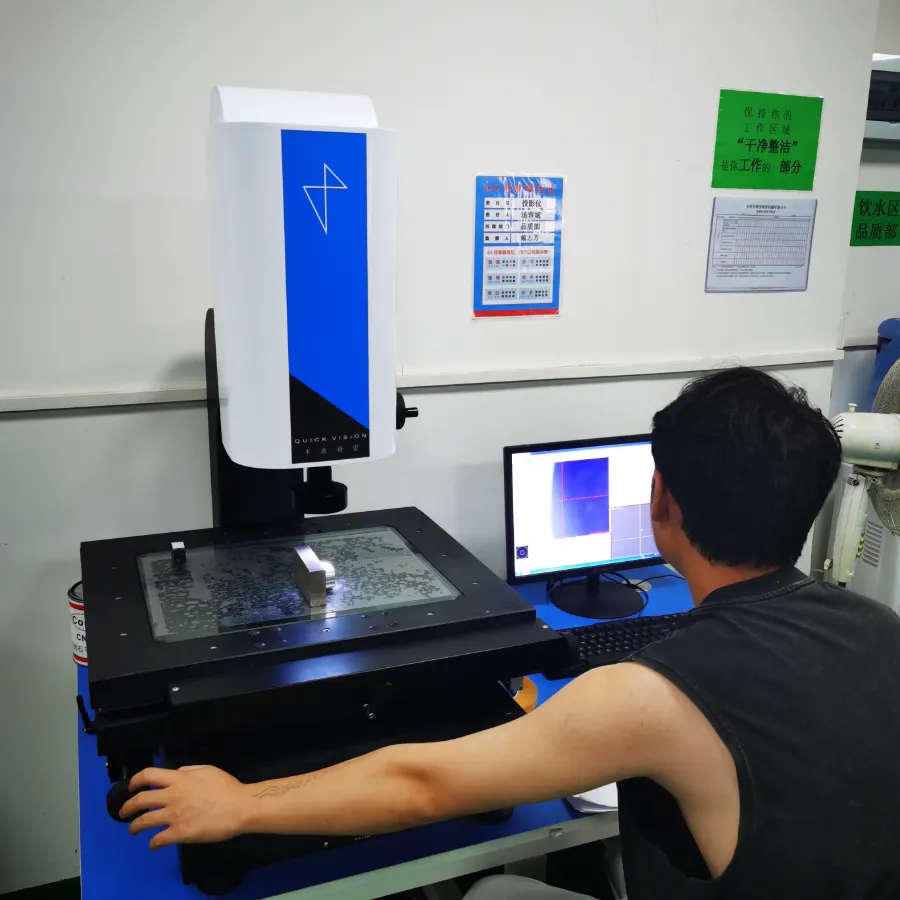
Confirm finish and records
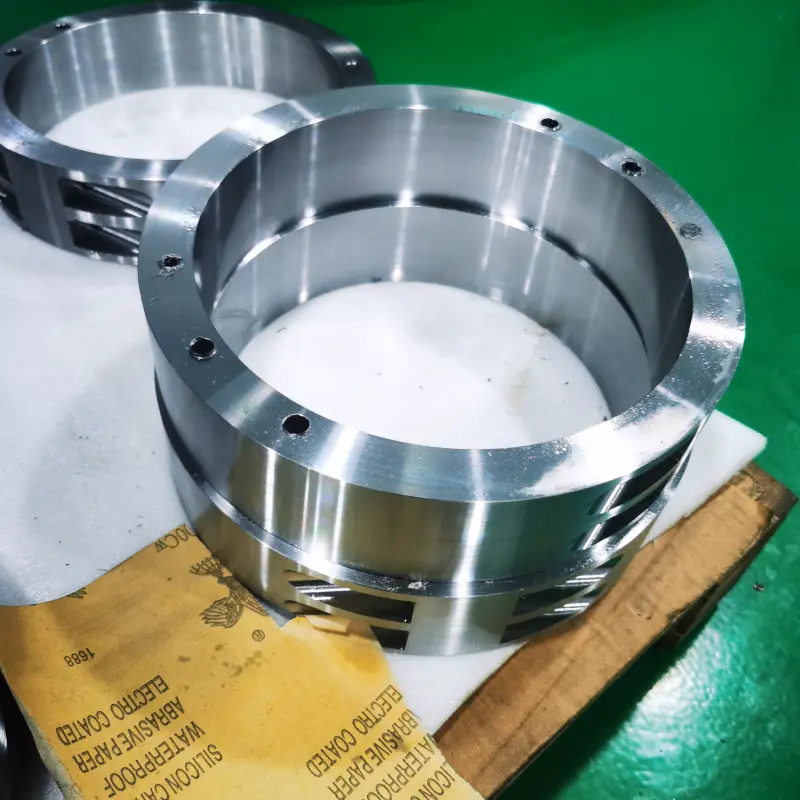
Inspect edges, surface condition, records, and shipment protection.

Scegliere la boccola in base alle condizioni di esercizio
Per ottenere un preventivo concreto occorre partire dall'interfaccia e dal ciclo di lavoro, non solo dai diametri interno ed esterno.
Quando scegliere una boccola
- L’alloggiamento, ovvero il foro principale, necessita di una superficie di usura sostituibile.
- I movimenti rotatori, lineari o oscillatori richiedono un attrito controllato.
- Maintenance cost should be reduced through replaceable parts.
- Le vibrazioni, gli urti o l'allineamento richiedono un'interfaccia ben definita.
Conferma prima del preventivo
- Load direction, speed, duty cycle, and target service life.
- Mating-shaft material, hardness, and surface condition.
- Lubrificazione, temperatura, umidità ed esposizione a sostanze chimiche.
- Fit, clearance, quantity, and inspection requirements.
Bushing Machining Questions
Come si devono specificare l'adattamento e il gioco delle boccole?
Specificare l'albero di accoppiamento, il carico, la velocità, la temperatura e la lubrificazione. L'accoppiamento finale deve consentire il montaggio e la dilatazione in esercizio senza gioco eccessivo.
Quale materiale dovrei scegliere per le boccole?
Select by load, friction, temperature, corrosion, lubrication, and service life. Bronze and steel support load; engineering plastics reduce weight and friction; elastomers isolate vibration.
È possibile lavorare meccanicamente le scanalature per l’olio e i tappi in grafite?
Sì. È possibile realizzare scanalature per il lubrificante, fori di alimentazione, cavità e schemi di tappi in grafite sulla base di un disegno approvato.
Come è possibile ridurre il costo delle boccole su misura?
Utilizzare dimensioni standard dei semilavorati, controllare solo le tolleranze funzionali, evitare pareti inutilmente sottili e scegliere il materiale in base al ciclo di funzionamento effettivo.
Come vengono controllate la precisione del foro e la concentricità?
Il diametro interno, il diametro esterno, la lunghezza, l’eccentricità e la concentricità vengono controllati rispetto a punti di riferimento definiti utilizzando calibri, micrometri, macchine di misura a coordinate (CMM) o apparecchiature ottiche, a seconda dei casi.