
Servizi di tornitura CNC
Servizi personalizzati di tornitura CNC
Alberi torniti con precisione, boccole, perni, manicotti, parti filettate e raccordi in metalli e tecnopolimeri. Carica il tuo disegno per una valutazione DFM e un preventivo trasparente, dal prototipo alla produzione in serie.
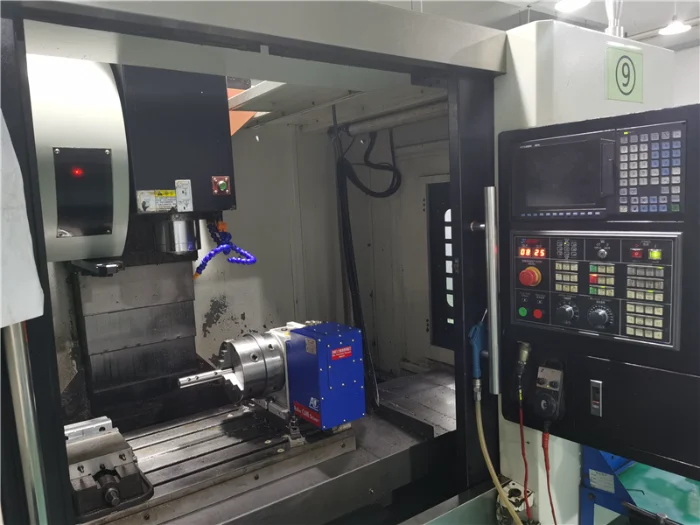
Processo di tornitura
Come funziona la tornitura CNC
Il pezzo ruota mentre gli utensili programmati realizzano diametri, fori, scanalature, conicità e filettature con precisione controllata.
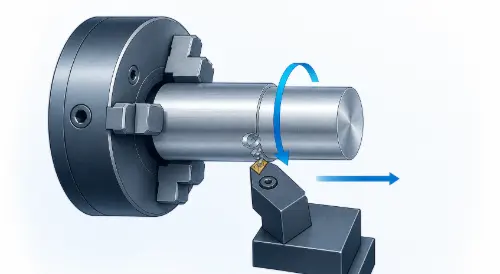
Configurazione e punto di riferimento
Vengono stabiliti il pezzo grezzo, la lunghezza dell’impugnatura, l’eccentricità e le superfici di riferimento.
Tornitura grossolana
Il materiale viene asportato controllando la forza di taglio, il calore e la formazione dei trucioli.
Caratteristiche del prodotto
I diametri, i fori, le scanalature e le filettature critici sono realizzati secondo il disegno.
Ispezione
Le dimensioni, l’eccentricità, le filettature e la finitura superficiale vengono verificate prima della consegna.
Per i componenti che combinano caratteristiche rotazionali e prismatiche, il nostro Lavorazione CNC Le capacità consentono di coordinare tornitura, fresatura, foratura e operazioni secondarie all’interno di un unico percorso produttivo.
Capacità di tornitura
Parametri di tornitura CNC
Utilizzare questi valori nella fase iniziale di progettazione. Le caratteristiche definitive vengono confermate in base al materiale, alla geometria, al metodo di serraggio e al piano di controllo.
| Capacità | Parametro |
|---|---|
| Area di lavoro massima | Fino a Ø500 × 1200 mm |
| Diametro minimo | A partire da Ø 1 mm |
| Finitura tipica tornita | Ra 0,8–3,2 μm |
| Parete metallica consigliata | A partire da circa 0,7 mm |
| Parete in plastica consigliata | A partire da circa 1,5 mm |
| Gamma di filetti | Filettature interne ed esterne, M1–M50 |
| Rapporto di foratura profonda preferito | Fino a 5 volte il diametro; le caratteristiche più profonde richiedono una verifica |
| Volume di produzione | Prototipazione, produzione in piccole serie e produzione in serie |
Tolleranze basate sui disegni
Tolleranze generali nella tornitura CNC
Quando sul disegno è indicata la norma ISO 2768-1, queste tolleranze lineari generali si applicano solo alle quote prive di un'indicazione di tolleranza specifica.
| Dimensione nominale | Fine — ISO 2768-f | Medio — ISO 2768-m |
|---|---|---|
| 0,5–3 mm | ±0,05 mm | ±0,10 mm |
| Da 3 a 6 mm | ±0,05 mm | ±0,10 mm |
| Da 6 a 30 mm | ±0,10 mm | ±0,20 mm |
| Da oltre 30 a 120 mm | ±0,15 mm | ±0,30 mm |
| Da oltre 120 a 400 mm | ±0,20 mm | ±0,50 mm |
| Da oltre 400 a 1000 mm | ±0,30 mm | ±0,80 mm |
| Tra 1000 e 2000 mm | ±0,50 mm | ±1,20 mm |
La norma ISO 2768 si applica solo se espressamente indicata nel disegno. Accoppiamenti, filettature, eccentricità, concentricità, finitura superficiale e quote inferiori a 0,5 mm richiedono specifiche individuali.
Materiali di tornitura
Materiali per pezzi torniti a controllo numerico
La scelta dei materiali si basa su fattori quali carico, usura, corrosione, temperatura, attrito e stabilità dimensionale.
Alluminio
Alberi, distanziatori, alloggiamenti e raccordi leggeri realizzati in tipi di alluminio comunemente lavorati.
Acciaio inox
Componenti per valvole, barre filettate, raccordi e manicotti di precisione resistenti alla corrosione.
Acciaio al carbonio e in lega
Rulli, perni, giunti e alberi di trasmissione portanti.
Ottone e Bronzo
Raccordi, boccole, cuscinetti, connettori e componenti per strumenti di precisione.
Rame
Contatti elettrici, morsetti, componenti di raffreddamento e raccordi conduttori.
Ingegneria delle materie plastiche
POM, SETTIMANA, PTFE, nylon e PE per componenti a basso attrito, isolanti o destinati all'impiego in ambienti chimici.
Quando richiedete un preventivo, specificate con precisione il grado, le condizioni, la tempra o il materiale di riempimento. La tracciabilità del materiale e la relativa documentazione di supporto sono disponibili su richiesta.
Progettazione per la tornitura
Ridurre i costi della tornitura CNC già in fase di progettazione
Una geometria semplice e requisiti funzionali chiaramente definiti riducono i tempi di messa a punto, di lavorazione e di controllo.
Utilizza il magazzino standard
Adattare il diametro principale alle dimensioni disponibili delle barre o dei tubi per ridurre la quantità di materiale da asportare.
Funzioni di controllo di Slender
Lunghezze libere più corte riducono la deflessione, le vibrazioni e la necessità di supporti aggiuntivi.
Tolleranze ristrette
Applicare i requisiti di precisione solo agli accoppiamenti funzionali, ai punti di riferimento e alle interfacce critiche.
Utilizzare filettature standard
Le dimensioni standard delle filettature e le pratiche scanalature di scarico riducono la necessità di utensili speciali.
Progetti relativi a pezzi torniti
Parti tornite su misura con macchine CNC
Componenti di precisione in metallo e plastica, dai prototipi alla produzione in serie.
Produzione e controllo qualità
Dalla revisione dei disegni al collaudo finale
Le caratteristiche critiche delle torniture vengono identificate prima della produzione e verificate prima della spedizione.
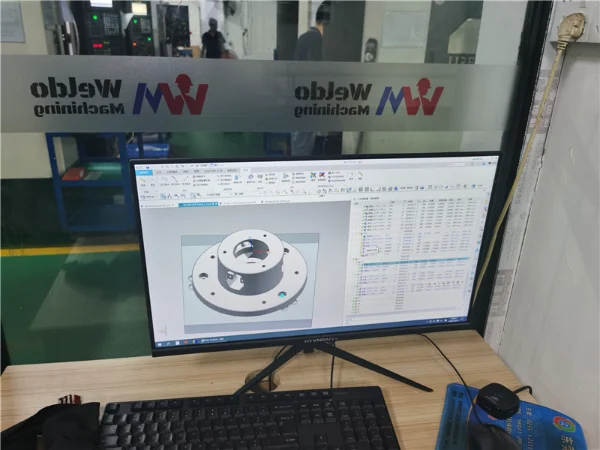
Analisi del disegno
Verificare il materiale, lo spessore delle pareti, le filettature, gli sbalzi, l’eccentricità e i rischi di serraggio.
Produzione controllata
La tornitura, la lavorazione secondaria e il controllo seguono il percorso approvato.
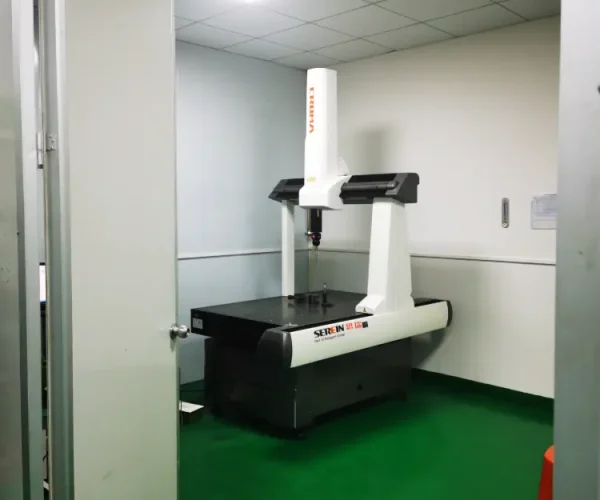
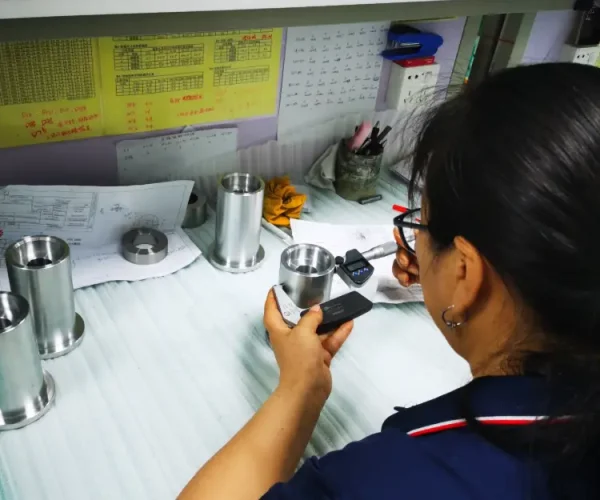
Ispezione dimensionale
I diametri critici, i fori, l’eccentricità e le filettature vengono verificati con attrezzature adeguate.

Controllo delle consegne
I componenti approvati vengono puliti, protetti, etichettati e imballati per la spedizione.
Trattamento termico, rettifica di precisione e finitura superficiale I requisiti possono essere coordinati con il piano di lavorazione e controllo.
Domande frequenti sulla tornitura CNC
Pianifica il tuo progetto di tornitura CNC
Qual è la differenza tra la tornitura CNC e la fresatura CNC?
La tornitura consiste nel far ruotare il pezzo ed è adatta alle geometrie circolari. La fresatura consiste nel far scorrere un utensile rotante su un pezzo fermo per realizzare superfici piane, cavità e contorni complessi.
I pezzi torniti possono presentare superfici piatte, scanalature o fori trasversali?
Sì. L’utilizzo di utensili motorizzati o una configurazione di fresatura secondaria controllata possono consentire la realizzazione di caratteristiche non rotazionali, purché l’accesso dell’utensile e il controllo del punto di riferimento lo consentano.
Come vengono controllati i pezzi torniti lunghi e affusolati?
Contropunte, supporti fissi, lavorazione in più fasi, minori forze di taglio e controllo dell’eccentricità contribuiscono a contenere le vibrazioni e la deflessione.
Come è possibile ridurre i costi della tornitura CNC?
Utilizzare materiali standard, limitare le tolleranze strette alle caratteristiche funzionali, specificare filettature standard e ridurre le operazioni di attrezzaggio non necessarie.
Cosa influisce sui tempi di consegna della tornitura CNC?
La disponibilità dei materiali, la geometria, la quantità, le tolleranze, il trattamento termico, la finitura e i requisiti di controllo determinano il programma.