
Weldo Machining · Componenti su misura
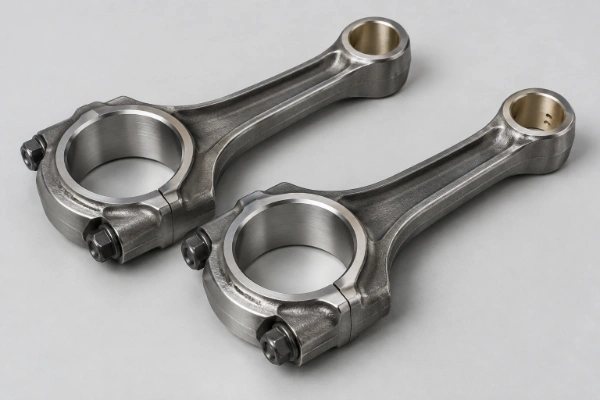
Bielle personalizzate
Lavorati con precisione in base ai vostri disegni, ai requisiti sui materiali e alle specifiche di assemblaggio. Riceverete una valutazione della produzione, un preventivo chiaro e un piano di consegna specifico per il vostro progetto.
Richiedi un preventivo personalizzato →01 / Modelli di canne da pesca
Bielle personalizzate per la tua applicazione
Scegli la geometria più adatta al tuo assemblaggio. La sezione trasversale, la configurazione delle estremità e il carico devono essere considerati nel loro insieme, non solo in base al nome della trave.
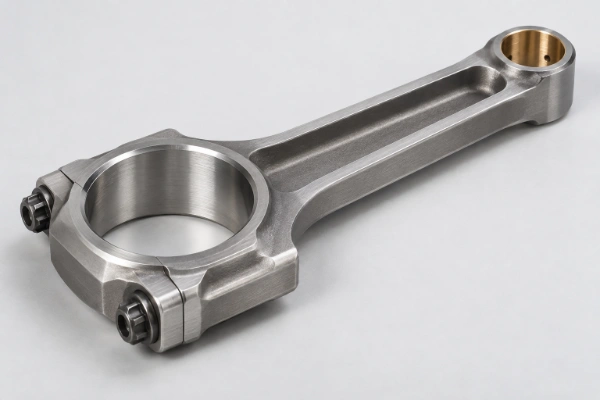
Bielle in acciaio
Bielle realizzate su disegno con alloggiamenti della testa grande lavorati a macchina, fori della testa piccola e cappucci abbinati per motori, pompe e compressori.
- Sezioni a I e a H: Attenersi al disegno approvato; l’etichetta apposta sulla trave non è di per sé indicativa della capacità di carico.
- Geometria funzionale: Le filettature, i giunti a cappuccio, le sedi dei bulloni e gli elementi di lubrificazione vengono esaminati alla luce dei requisiti di assemblaggio.
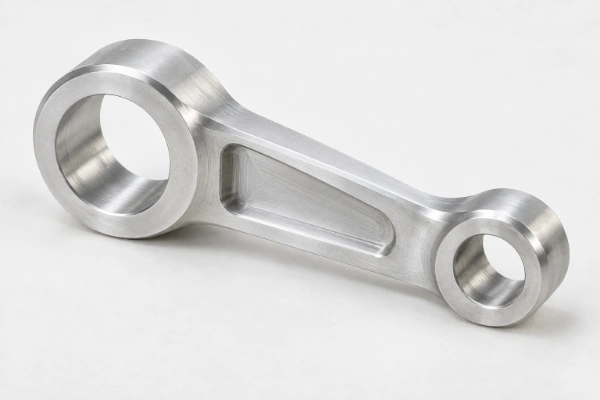
Collegamenti industriali con profilo personalizzato
Maglie monopezzo con offset, tasche e geometria del foro specificati per l'automazione, la strumentazione e i meccanismi industriali.
- Materiale e geometria: macchina realizzata nel metallo o nella plastica tecnica specificati, in modo da adattarsi al carico e alle parti di accoppiamento.
- Limiti di applicazione: I collegamenti in alluminio o POM per carichi leggeri non sono ricambi direttamente sostituibili alle bielle del motore.
Struttura monoblocco o a estremità separate: specificati indipendentemente dal profilo della trave. Le estremità grandi divise vengono prodotte e ispezionate insieme ai relativi cappucci abbinati.
02 / Scelta dei materiali
Materiali adeguati al carico di lavoro
Specificare la qualità e le condizioni di fornitura. Le sostituzioni dei materiali devono essere approvate prima della produzione.
Leghe di alluminio
6061 · 7075Soluzioni leggere per articolazioni di macchinari, prototipi e bielle definite in disegno. Il grado e il trattamento termico vengono selezionati in base ai requisiti di carico, temperatura e resistenza alla fatica.
- Prestazioni
- Il 6061 è adatto a molti collegamenti per impieghi leggeri; il 7075, se sottoposto a un adeguato trattamento termico, offre una resistenza maggiore per progetti più impegnativi. Nessuno dei due può sostituire l’acciaio in applicazioni di pari dimensioni.
- Finitura
- Sbavatura e anodizzazione selettiva, con tolleranze dimensionali e mascheratura definite per accoppiamenti e filettature. Verificare gli effetti del rivestimento sulle superfici critiche dal punto di vista della fatica.
- Applicazioni
- Componenti per l'automazione, meccanismi leggeri e progetti personalizzati e collaudati di aste.
Leghe di titanio
Ti-6Al-4VElevata resistenza specifica per bielle in cui il peso è un fattore determinante. Le condizioni del materiale, la configurazione dei punti di contatto e i requisiti di resistenza alla fatica vengono definiti prima della lavorazione.
- Prestazioni
- Bassa densità rispetto all'acciaio, con un attento controllo del calore di taglio, dell'usura degli utensili e dell'integrità della superficie.
- Finitura
- Sbavatura di precisione e trattamenti anti-grippaggio omologati per la trafilatura, laddove i contatti scorrevoli o filettati richiedono protezione.
- Applicazioni
- Meccanismi in cui il peso è un fattore critico e gruppi funzionali le cui prestazioni sono state validate dal punto di vista ingegneristico.
Acciai legati
4140 · 4340Resistenza e tenacità per aste sottoposte a carichi elevati e meccanismi industriali. I semilavorati ricavati da billette o forgiati vengono selezionati in base al percorso di trattamento termico specificato.
- Prestazioni
- Il trattamento termico e la lavorazione finale sono coordinati per controllare la durezza, la deformazione e le geometrie critiche dal punto di vista della fatica.
- Finitura
- Rettifica o levigatura, ove specificato; pallinatura controllata e protezione anticorrosiva solo sulle aree approvate.
- Applicazioni
- Progettazione di motori, pompe, compressori e sistemi di trasmissione per impieghi gravosi.
POM
POM-C · POM-HTecnopolimero a basso attrito per collegamenti sottoposti a carichi leggeri e prototipi funzionali. Il POM non sostituisce le bielle metalliche del motore.
- Prestazioni
- Buona lavorabilità e basso assorbimento di umidità. La scelta dipende dallo scorrimento, dalla pressione di appoggio e dalla temperatura di esercizio.
- Finitura
- Sbavatura, pulizia e stabilizzazione dimensionale secondo necessità; nessun trattamento termico di indurimento tipico dei metalli.
- Applicazioni
- Strumenti, meccanismi di automazione e prototipi di movimento senza combustione.
Hai bisogno di un altro materiale?
Indicateci la lega o il polimero specificato, la temperatura di esercizio e le condizioni di carico. Verificheremo la disponibilità a magazzino e la compatibilità di processo.
03 / Capacità di lavorazione
Specifiche chiare. Risultati misurabili.
Le tolleranze generali definiscono i valori di riferimento. I fori funzionali, la distanza tra i centri e le relazioni tra gli assi sono soggetti a requisiti specifici indicati nei disegni.
| Elemento di controllo | Base delle specifiche | Ambito di applicazione e condizioni |
|---|---|---|
| Processi di lavorazione meccanica | Lavorazioni CNC a 3, 4 e 5 assi | Percorso selezionato in base alla geometria, all’accessibilità e alla quantità da produrre. |
| Tolleranze dimensionali generali | ISO 2768-1, classe concordata, ad esempio m | Per le dimensioni prive di tolleranze specifiche; non costituisce un sostituto dei limiti funzionali. |
| Dimensioni e accoppiamenti dei fori | Definizione dei limiti o delle classi di tolleranza ISO 286 | L'alloggiamento del testata, le dimensioni delle boccole e i fori dei perni sono specificati separatamente. |
| Tolleranze geometriche | Requisiti di disegno secondo la norma ISO 1101 | Specificare le tolleranze delle forme e i riferimenti di base, ove necessario, per le relazioni tra gli assi. |
| Distanza tra i centri e larghezze alle estremità | Con tolleranze individuali | Controllato in base allo schema dei punti di riferimento funzionali del disegno. |
| Finitura superficiale di lavorazione meccanica | Ra 0,8–3,2 μm, superfici lavorate tipiche | Non si tratta di un limite di accettabilità del foro del cuscinetto. Le superfici funzionali rispettano quanto indicato nel disegno. |
| Busta parziale | Confermato in sede di revisione dei disegni | La lunghezza complessiva, le dimensioni delle estremità, l’accessibilità degli utensili e il sistema di fissaggio determinano la fattibilità. |
| Stato dell'ispezione finale | Stato di assemblaggio completato e specificato | Tappo abbinato e precarico specificato; fori delle boccole controllati nello stato di montaggio concordato. |
Aspetti relativi allo stato dell’Assemblea: ispezionare l’alesaggio del carter del bilanciere diviso con il relativo cappello abbinato e il precarico specificato dei bulloni. Le dimensioni dell’alesaggio del carter e il gioco di funzionamento del cuscinetto sono requisiti distinti.
04 / Processo produttivo
Da grezzo a biella finita
Weldo offre Lavorazione CNC e coordina le operazioni di finitura e ispezione specificate in base ai requisiti dell'assemblaggio finale.
Revisione dei moduli in bianco e delle procedure
Scegliere una billetta o un semilavorato forgiato di provenienza esterna in base al disegno, alla quantità e alle condizioni del materiale. Confermare i margini di tolleranza, i requisiti relativi alla direzione delle fibre e le responsabilità prima dell’avvio della produzione.
Lavorazioni di sgrossatura e semifinitura
Lavorare meccanicamente la trave, le estremità, i fori e le filettature utilizzando un supporto stabile e trasferimenti controllati dei punti di riferimento. Mantenere i raccordi specificati e le sezioni portanti.
Trattamento termico e finitura
La sequenza richiede un trattamento termico, un'alesatura finale, una rettifica o una levigatura per contenere le deformazioni. Verificare le operazioni specialistiche e i trattamenti superficiali selettivi nel preventivo.
Verifica finale e consegna
Effettuare il controllo nello stato di assemblaggio specificato, pulire i condotti dell’olio e le filettature, conservare i set abbinati e fornire la documentazione concordata relativa al controllo e alla tracciabilità.
05 / Controllo qualità
Esaminare le caratteristiche che determinano l'adattamento
La verifica si basa sul disegno approvato, sul piano di ispezione e sulle condizioni del materiale, non solo sull'aspetto esteriore.
Materiali e tracciabilità
Conservare la documentazione relativa ai materiali specificati e ai trattamenti termici. Verificare la durezza ed eseguire il controllo delle crepe previsto dal disegno utilizzando metodi adeguati al materiale.
Fori, curvature e torsioni
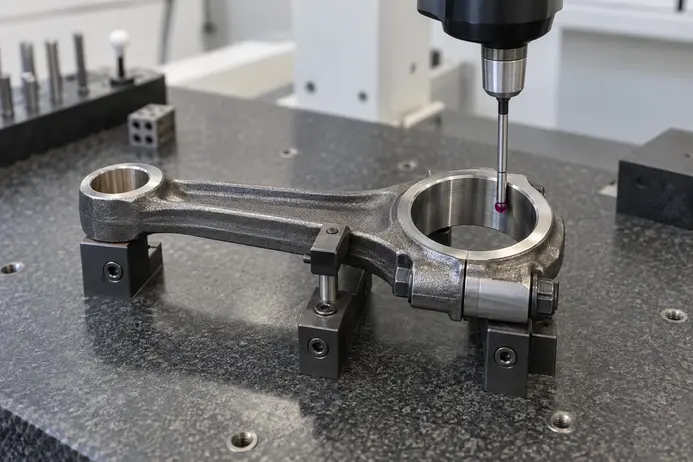
Verificare le dimensioni del foro, la forma, la distanza tra i centri e le relazioni tra gli assi utilizzando calibri, attrezzature di fissaggio o metodi CMM adeguati. Ispezionare le boccole installate e i cappucci precaricati nello stato specificato.
Corrispondenza tra peso totale e peso finale
Utilizzare una configurazione di pesatura e una condizione di fissaggio ben definite. Regolare solo le aree della bilancia approvate; l’allineamento delle aste non sostituisce il bilanciamento completo del gruppo rotante.
06 / Consegna e costi
Un piano chiaro per il tuo programma di produzione
Weldo dispone di un proprio stabilimento di lavorazione meccanica e offre un servizio completo che comprende la coordinazione delle operazioni di lavorazione meccanica, dei trattamenti specifici e del controllo qualità.
Spedizione tipica
Per i progetti relativi a materiale di magazzino idonei, previa approvazione del disegno e conferma dell'ordine. I programmi di produzione dei lotti vengono concordati separatamente.
I pezzi forgiati su misura, il trattamento termico, le finiture specializzate e la convalida richiedono tempo. Il preventivo definisce le condizioni iniziali e la data di spedizione.
Controllare i costi senza compromettere la vestibilità
Dare priorità alle tolleranze funzionali.
Applicare controlli rigorosi ai fori, alla distanza tra i centri e alle superfici critiche, non a tutte le caratteristiche esterne.
Abbinare lo spazio vuoto alla quantità.
Confronta i processi di lavorazione da billetta e da semilavorato forgiato tenendo conto, nel loro insieme, dei tempi di lavorazione, degli utensili e dei tempi di consegna.
Approvare un primo articolo.
Verificare l'adattamento e i risultati dell'ispezione prima di ripetere il processo su un lotto di produzione.
Avvia il tuo progetto
Trasforma il tuo disegno della biella in un piano di produzione.
Inviateci i dettagli del vostro disegno o campione, il materiale, l'applicazione, la quantità e la data di consegna prevista. Vi confermeremo la fattibilità, l'ambito del progetto e il preventivo.
Il preventivo specifica se sono inclusi tappi, bulloni, boccole e gusci dei cuscinetti.
07 / Domande frequenti
Domande frequenti sulle bielle personalizzate
Risposte concrete su riutilizzo, assemblaggio e convalida della produzione.
È possibile riutilizzare o ricondizionare le bielle?
Il riutilizzo dipende dai limiti indicati dal produttore originale, dalla cronologia degli interventi di manutenzione e dai risultati delle ispezioni. Verificare la presenza di crepe, danni da calore, piegature, torsioni, fori e bulloni. Solo i modelli approvati devono essere ricondizionati; le bielle incrinate, gravemente surriscaldate o fuori limite devono essere sostituite. La sola conformità dimensionale non determina la vita residua a fatica.
I cappucci delle bielle sono intercambiabili?
Non scambiare le bielle e i cappelli abbinati, anche se le loro dimensioni nominali sono identiche. L’identificazione della coppia, l’orientamento e il precarico specificato dei bulloni influiscono sulle dimensioni e sulla rotondità del testata. Le bielle fratturate devono mantenere il loro cappello di accoppiamento originale; i componenti danneggiati o non corrispondenti devono essere sottoposti a valutazione prima del montaggio.
Cosa occorre verificare prima di montare le bielle?
Verificare le dimensioni del perno di manovella e del cuscinetto, il gioco di funzionamento, il gioco laterale, l’orientamento e il gioco rispetto al raccordo dell’albero motore. Utilizzare il lubrificante per bulloni e il metodo di serraggio specificati, evitando di applicare un valore di coppia generico. Concordare queste condizioni di montaggio prima di realizzare un ricambio su misura.
È possibile realizzare bielle personalizzate partendo da un campione esistente?
Un campione può essere utile ai fini del reverse engineering, ma le dimensioni usurate o deformate non devono diventare parametri di produzione. Verificare la distanza tra i centri, i fori, le larghezze, il materiale e il trattamento termico confrontandoli con i componenti di accoppiamento o con i dati di progettazione. Anche le applicazioni ad alto numero di cicli richiedono carichi definiti e una validazione, non semplicemente una copia della forma.
Cosa determina la potenza in cavalli e il numero di giri al minuto di una biella?
Il tipo di materiale o il profilo di una trave ad H o a I, di per sé, non costituiscono una classificazione. La massa alternante, la corsa, la pressione di combustione, la sezione trasversale, il precarico dei bulloni e la durata prevista devono essere valutati nel loro insieme e convalidati. Un rapporto di ispezione dimensionale non costituisce una certificazione di durabilità del motore.