
Produzione su misura di componenti per il gruppo motopropulsore
Blocchi motore personalizzati e lavorazione CNC dei blocchi motore
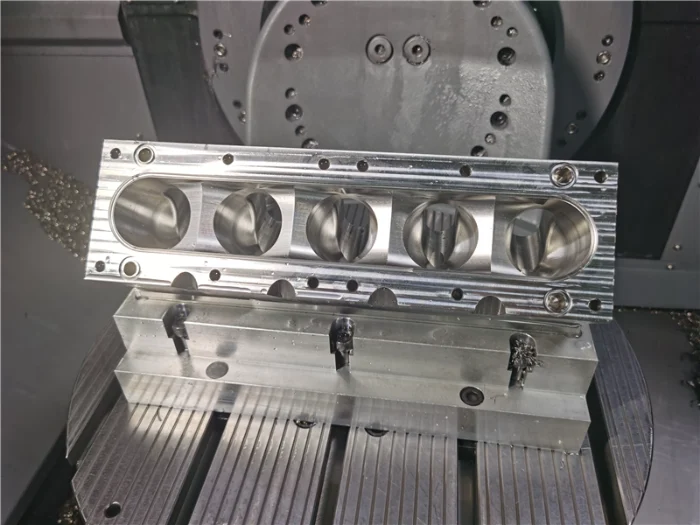
Weldo produce blocchi motore personalizzati su disegno a partire da getti e semilavorati da billetta approvati. Combiniamo la revisione DFM, la lavorazione CNC multiasse e il controllo documentato sia per i prototipi che per la produzione in serie.
Definizione del prodotto
Che cos’è un blocco motore personalizzato?
Il blocco motore sostiene i cilindri, l'albero motore e i cuscinetti principali, ospitando al contempo i condotti dell'olio e del liquido di raffreddamento necessari per la lubrificazione e il controllo della temperatura. Un blocco personalizzato viene realizzato in base alla geometria definita dal cliente, anziché secondo una configurazione standard da catalogo.
Quando la lavorazione su misura è la scelta giusta
Scegli un percorso personalizzato per un nuovo gruppo motopropulsore, una disposizione dei cilindri modificata, un montaggio non standard, la sostituzione di componenti preesistenti, un progetto di alleggerimento da billetta o la convalida del progetto prima della realizzazione degli stampi di fusione.
Produzione controllata da disegni
Le macchine Weldo vengono realizzate secondo i dati di produzione approvati. Il materiale, la struttura dell’alesaggio, i piani di riferimento, le tolleranze, il grado di pulizia e l’ambito delle ispezioni vengono concordati prima dell’avvio della produzione.
Configurazioni del motore
Modelli personalizzati di blocchi motore che supportiamo
L'architettura determina la strategia di riferimento, l'accesso, il serraggio del pezzo e i requisiti di controllo del foro. Ogni progetto viene esaminato partendo dal proprio disegno e dallo stato grezzo del pezzo.
Blocchi motore in linea
Le file di cilindri in linea richiedono una distanza costante tra i fori, l'allineamento dei cuscinetti principali e il controllo del riferimento lungo. Adatto per motori a quattro cilindri in linea e progetti di blocchi motore 2JZ definiti dal cliente.
Blocchi motore di tipo a V
Entrambe le angolazioni del piano di coperchio devono rimanere allineate alla linea centrale dell’albero motore. Tra le applicazioni figurano i programmi personalizzati per i blocchi motore V6, LS3 e LS7.
Blocchi VR ad angolo stretto
Il blocco motore VR6 presenta una distanza ridotta tra i cilindri e un accesso limitato per gli utensili. La piallatura di riferimento è fondamentale in corrispondenza dei fori, della superficie di testa e degli elementi di raffreddamento.
Progetti prestazionali GT-R
I progetti relativi alla Nissan GT-R fornita dal cliente e a quelli basati sul motore VR38DETT possono essere valutati in termini di geometria dell'alesaggio, controllo del piano di testa, caratteristiche di lubrificazione e fattibilità della lavorazione da blocco pieno.
Blocchi motore diesel
I blocchi motore diesel per impieghi gravosi privilegiano il supporto dei cuscinetti, la stabilità dei materiali e una geometria del piano di compressione resistente alla pressione per applicazioni industriali, mobili e nei generatori.
Blocchi Billet e Legacy
La lavorazione di pezzi grezzi trova applicazione nella realizzazione di prototipi, nel settore automobilistico e per configurazioni fuori produzione, quando l’utilizzo di stampi di fusione non è praticabile e sono disponibili dati di produzione completi.
VR6, 2JZ, LS3, LS7, GT-R e i nomi correlati descrivono esclusivamente progetti dei clienti e configurazioni dei motori. Weldo non si presenta come fornitore di ricambi autorizzato dagli OEM.
Riferimenti comuni ai progetti
Piattaforme di veicoli e motori che possiamo valutare
Weldo supporta la lavorazione su disegno per progetti personalizzati, prototipi e blocchi motore ad alte prestazioni. I nomi delle piattaforme riportati di seguito sono riferimenti tecnici comuni; ogni componente viene realizzato in base ai dati approvati dal cliente.
Volkswagen
Il VR6 e le configurazioni multicilindriche compatte ad esso correlate, in cui la distanza tra gli alesaggi, l’accessibilità alla testata e la geometria del sistema di raffreddamento richiedono un’attenta pianificazione dei punti di riferimento.
BMW
Progetti di sviluppo di motori a quattro e sei cilindri in linea che prevedono il rifacimento della superficie di appoggio, l'allineamento dei cuscinetti, un montaggio rivisto o una geometria prototipale del blocco motore.
Nissan
Architetture di riferimento delle serie GT-R, VR38 e RB per programmi di sviluppo su misura per il cliente in materia di prestazioni, componenti ricavati dal pieno e ricambi.
Honda e Honda Fit
Progetti di conversione delle serie K, L e Honda Fit che richiedono caratteristiche non standard relative a montaggio, alesaggio, piano di appoggio o interfaccia degli accessori.
Toyota e Lexus
2JZ, UZ, GR e configurazioni correlate di motori in linea o a V per lo sviluppo delle prestazioni, la sostituzione di componenti obsoleti e la lavorazione di prototipi.
Mazda
Blocchi motore a pistoni convenzionali e alloggiamenti per motori rotativi specializzati, che richiedono verifiche separate della geometria e della lavorazione.
Materiali, prestazioni e finiture
Scegli il materiale per il tuo blocco motore personalizzato
Confronta le qualità più comuni, gli aspetti relativi alla lavorazione, i trattamenti superficiali e i compromessi pratici. I valori di potenza e coppia sono riferimenti preliminari per il progetto e non costituiscono garanzie sul materiale né specifiche tecniche relative al blocco finito.
Leghe di alluminio pressofuso
Una scelta pratica per blocchi in cui il peso è un fattore determinante e che richiedono un trasferimento di calore efficiente e complessi canali di raffreddamento fusi.
Vantaggi
Bassa massa, buona conducibilità termica ed efficiente lavorabilità una volta stabilizzata la fusione.
Limitazioni
Resistenza all'usura e rigidità inferiori rispetto al ferro. La porosità, il movimento del piano di appoggio e la tenuta delle camicie richiedono un attento controllo.
Opzioni di trattamento superficiale
- Rivestimento di conversione per la protezione dalla corrosione
- Anodizzazione selettiva a duro sulle aree esposte all’usura
- Rivestimenti in ferro o rivestimenti speciali dell'alesaggio seguiti da levigatura
Applicazioni tipiche
Autovetture moderne, veicoli ibridi, autocarri leggeri e configurazioni ad alte prestazioni in alluminio tipo LS3/LS7 o VR38.
Alluminio billet
Si ricorre a questa tecnica quando la fusione degli stampi non è praticabile oppure quando un prototipo, un progetto nel settore motoristico o una produzione in piccole serie richiede una maggiore libertà geometrica.
Vantaggi
Assenza di porosità di fusione, elevata flessibilità progettuale e maggiore facilità nella modifica della distanza tra i fori, dell’altezza della piattaforma e delle caratteristiche interne.
Limitazioni
Elevato impiego di materiale e tempi di lavorazione. Il 7075 richiede una valutazione specifica in merito alla corrosione, ai cicli termici e alla struttura dei fori.
Opzioni di trattamento superficiale
- Anodizzazione dura su alcune parti esterne selezionate
- Nichel chimico su aree soggette a usura o corrosione specificate
- Sistema di rivestimento specializzato per rivestimenti interni o fori di cilindri
Applicazioni tipiche
Motori prototipali e da competizione, tra cui modelli LS personalizzati, 2JZ, VR6 e architetture basate su GT-R/VR38.
Ghisa grigia
Una soluzione collaudata che garantisce l'integrità delle canne dei cilindri, lo smorzamento delle vibrazioni e una lunga durata nei motori a benzina e diesel di lunga durata.
Vantaggi
Buona resistenza all'usura, smorzamento, stabilità dimensionale e fusione economica per la produzione in serie.
Limitazioni
Massa maggiore, minore resistenza alla corrosione e minore duttilità a trazione rispetto all’alluminio, al CGI o alla ghisa sferoidale.
Opzioni di trattamento superficiale
- Levigatura su piano per ottenere la finitura interna specificata
- Trattamento al fosfato con olio antiruggine
- Rivestimento elettroforetico o verniciatura ad alta temperatura sulle superfici esterne
Applicazioni tipiche
Motori diesel commerciali, motori tradizionali ad alte prestazioni e configurazioni del blocco motore di tipo 2JZ o dei primi modelli VR6.
Ferro grafite compattato
Indicato per pressioni elevate nel cilindro, dove sono richieste maggiore resistenza e rigidità senza dover ricorrere a un blocco in ghisa grigia sostanzialmente più spesso.
Vantaggi
Maggiore resistenza, rigidità e resistenza alla fatica rispetto alla ghisa grigia, pur mantenendo utili proprietà di smorzamento e prestazioni termiche.
Limitazioni
Un controllo più rigoroso della fonderia, forze di taglio più elevate e un'usura più rapida degli utensili aumentano i costi di produzione.
Opzioni di trattamento superficiale
- Levigatura a plateau assistita da CBN o diamante
- Fosfato o ossido nero con protezione supplementare
- Rivestimento elettroforetico o rivestimento esterno ad alta temperatura
Applicazioni tipiche
Pick-up diesel ad alta potenza, veicoli commerciali pesanti e gruppi motopropulsori compatti per carichi elevati.
Ferro duttile
Una soluzione specifica quando la tenacità, la resistenza alla fatica e la resistenza agli urti meccanici sono più importanti del peso del blocco.
Vantaggi
Elevata tenacità, resistenza alla fatica e resistenza strutturale per le zone dei cuscinetti e delle paratie sottoposte a carichi elevati.
Limitazioni
Massa elevata e minore conducibilità termica rispetto all'alluminio. È meno indicato per i progetti di autovetture in cui il peso è un fattore determinante.
Opzioni di trattamento superficiale
- Indurimento per induzione localizzato su aree soggette a usura specificate
- Nichel chimico per superfici selezionate sensibili alla corrosione
- Fosfatazione, verniciatura a immersione o verniciatura industriale sulle superfici esterne
Applicazioni tipiche
Motori diesel per impieghi gravosi, gruppi motopropulsori industriali e motori da competizione specializzati per carichi elevati.
Nota tecnica: Cilindrata, potenza e coppia sono parametri di progettazione piuttosto che caratteristiche intrinseche del materiale. Le prestazioni finali devono essere verificate sulla base della geometria del blocco, della struttura dell’alesaggio, della pressione massima nel cilindro, del numero di giri del motore, del carico termico, delle sollecitazioni da fatica e dei requisiti di ispezione.
Prima della lavorazione
Verifica dei materiali e dei semilavorati
Prima della lavorazione, il semilavorato viene confrontato con il disegno e la documentazione relativa al materiale. L’ispezione visiva è di norma prevista; i controlli con liquidi penetranti, particelle magnetiche, ultrasuoni o radiografia vengono selezionati in base al materiale, alla forma del semilavorato e al rischio di difetti. I semilavorati di grandi dimensioni o sensibili alla deformazione vengono sottoposti al trattamento di distensione o di invecchiamento specificato. Non viene effettuata alcuna sostituzione di materiale senza l'approvazione scritta del cliente.
Processo produttivo
Processo di lavorazione CNC per blocchi motore personalizzati
Il percorso si basa su dati di riferimento stabili, una geometria del foro controllata, passaggi puliti e requisiti di disegno misurabili.
Revisione dei disegni e della progettazione per la produzione (DFM)
Verificare il pezzo grezzo, i piani di riferimento, il sistema di fori, i canali, le tolleranze e il piano di controllo.
Preparazione delle superfici grezze e dei punti di riferimento
Verificare il materiale e il margine di lavorazione, quindi definire superfici di riferimento stabili.
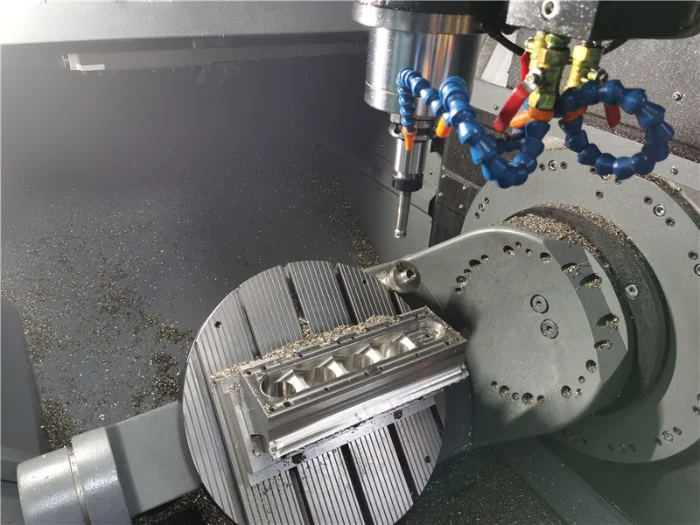
Fresatura CNC multiasse
Piani di lavorazione, superfici del basamento, sporgenze di fissaggio, cavità e interfacce a più facce.
Foratura e filettatura
Realizza elementi quali fori per olio, per refrigerante, per perni e filettati con evacuazione controllata dei trucioli.
Alesatura di precisione e a linea
Geometria del cilindro di comando e del cuscinetto principale rispetto al sistema di riferimento approvato.
Levigatura dell'alesaggio del cilindro
Geometria del foro di finitura e finitura superficiale specificata nel disegno per il sistema di anelli.
Assistenza per la tornitura CNC
Produzione di guarnizioni, manicotti, boccole, tappi e altri componenti di accompagnamento per parti rotanti.
Eletroerosione a filo opzionale
Tagliare asole conduttive, inserti o profili selezionati che la fresatura non è in grado di raggiungere in modo efficiente.
Sbavatura e pulizia
Rimuovere le bave e i residui di trucioli dai passaggi intrecciati e ciechi .
Ispezione finale
Verificare la geometria critica, le condizioni delle superfici, l’integrità dei passaggi e la documentazione richiesta.
L'elettroerosione a filo è limitata a fori passanti conduttivi idonei. Non sostituisce la fresatura, la foratura profonda, l'alesatura o la levigatura per la geometria primaria del blocco.
Capacità di riferimento
Capacità di lavorazione del blocco motore
Si tratta di valori di riferimento per la progettazione, non di tolleranze universali per i blocchi motore. Le caratteristiche definitive vengono confermate dopo aver esaminato il disegno, il materiale, le dimensioni delle caratteristiche, il sistema di serraggio e il metodo di controllo.
La dimensione utile del blocco dipende dagli impianti fissi e dalle vie di accesso.
Caratteristiche tipiche di lavorazione non critiche.
Confermato dopo la verifica dei materiali e della geometria.
Le superfici più raffinate richiedono un percorso di finitura specifico.
La classe, la profondità e la forma della guarnizione sono quelle indicate nel disegno.
Il percorso dipende dal tipo di campo vuoto e dall'ambito di convalida.
I requisiti relativi al foro variano a seconda del disegno. La qualità di un cilindro può richiedere parametri relativi al diametro, alla rotondità, alla cilindricità, all’angolo di tratteggio e ai parametri superficiali della famiglia Rk — non solo il Ra.
Garanzia di qualità
Ispezione dei blocchi motore su misura
L'ispezione è pianificata in base agli elementi che regolano l'assemblaggio, la tenuta, la lubrificazione e la stabilità a lungo termine.
Verifica del materiale
Verificare i certificati, la tracciabilità, le dimensioni dei pezzi grezzi e i relativi verbali delle prove non distruttive.
Controllo dimensionale
Verificare le superfici di appoggio, le posizioni dei fori, la geometria dei cuscinetti e le relazioni rispetto al piano di riferimento durante e dopo la lavorazione.
Controllo della superficie del foro
Valutare il diametro, la forma e la struttura specificata utilizzando attrezzature adeguate ai requisiti del disegno.
Controlli di tenuta e di perdita
Verificare la continuità, la presenza di bave e di impurità. Le prove di pressione o di tenuta possono essere coordinate qualora specificato.
Perché Weldo?
Un percorso pratico dal disegno al pezzo sottoposto a collaudo
Weldo pone l'accento sulla fattibilità produttiva, sulla pianificazione stabile dei processi e su requisiti di controllo chiari. Operazioni specializzate quali levigatura, rivestimento, ispezione a raggi X o prove di pressione possono essere coordinate attraverso un iter approvato qualora il progetto lo richieda.
Scopri la lavorazione CNC prototipale →Domande frequenti sull'ingegneria
Domande sui blocchi motore personalizzati
Risposte concise alle decisioni relative all’approvvigionamento, alla produzione e alle riparazioni.
Weldo è in grado di realizzare un blocco motore sulla base del mio disegno? +
Sì. Weldo offre servizi di lavorazione meccanica su disegno di pezzi fusi, billette e semilavorati approvati forniti dal cliente. La fattibilità viene confermata in base al materiale, alle dimensioni, ai punti di riferimento, alle tolleranze e ai requisiti di controllo qualità.
What information is required for a quotation? +
Provide the 2D drawing or 3D model, blank condition, material, quantity, critical tolerances and finishing requirements. Identify the cylinder bores, main-bearing bores, deck surfaces and critical passages.
How do I know if my engine block is bad? +
Warning signs include repeated overheating, coolant or oil leakage, mixed oil and coolant, white exhaust smoke, low compression and abnormal noise. Similar symptoms can come from the head or gasket, so testing is required before confirming block damage.
Can an engine block be repaired? +
Some blocks can be restored by boring, honing, deck resurfacing or an approved repair liner. Severe bulkhead cracks, main-bearing damage, extensive distortion or major structural breakage usually make replacement safer.
How long will an engine block last? +
There is no fixed lifespan. A properly manufactured and maintained block can last for the service life of the engine. Overheating, poor lubrication, corrosion, detonation, contamination and incorrect assembly shorten its life.
How expensive is it to fix an engine block? +
Cost depends on damage, engine design and required operations. Honing or resurfacing costs less than installing liners, repairing cracks, rebuilding the rotating assembly or replacing the engine. Inspection is required before a reliable quotation.
What is the strongest material for an engine block? +
There is no single best material. CGI and ductile iron provide high strength and stiffness; gray iron offers wear resistance and damping; reinforced aluminum provides a better strength-to-weight ratio. Selection depends on pressure, temperature, weight, bore design and cost.
Engineering Review & Quote
Start Your Custom Engine Block Project
Send your drawing or model with the blank condition, material, quantity, bore requirements, tolerances and inspection specifications. We will review manufacturability and prepare an appropriate machining route.