WELDO · PRODUZIONE SU MISURA
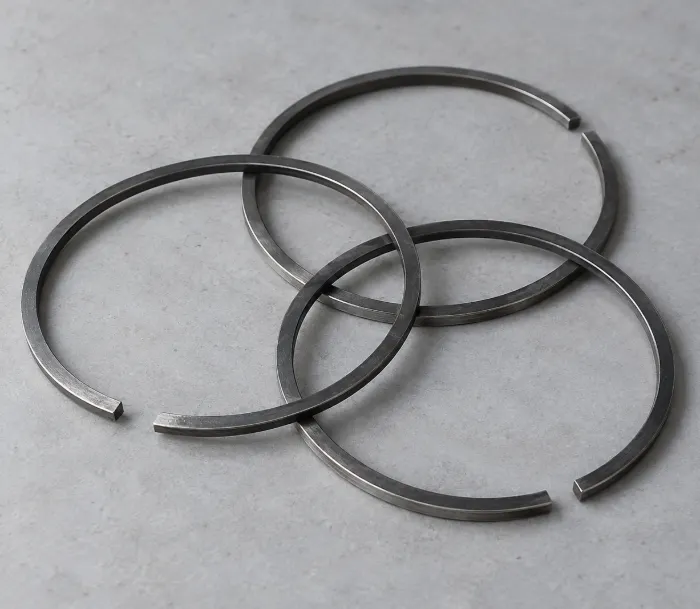
Anelli di tenuta personalizzati
Ogni dettaglio, realizzato
per trovare la taglia giusta.
Specificate le fasce elastiche in base ai vostri disegni e alle condizioni operative, con una selezione coordinata dei materiali, lavorazioni di precisione, finiture e controlli. Inviate il vostro progetto a Weldo per ricevere una proposta di produzione, un preventivo e un piano di consegna.
Richiedi un preventivo personalizzato ↗01 / CONFIGURAZIONI DEGLI ANELLI
Anelli di tenuta su misura per diverse applicazioni di tenuta
Definire congiuntamente la sezione trasversale, il profilo della superficie di scorrimento e la progettazione dei giunti, in modo che le dimensioni dei prodotti finiti corrispondano alle effettive esigenze operative.
Anelli di compressione
Per motori di automobili, motociclette e motori diesel. Le fasce elastiche per motociclette richiedono profili e posizionamento delle estremità adatti alla configurazione a due o quattro tempi.
- Espressione del corridore: Controllare i profili cilindrici o conici e la fascia di contatto.
- Vestibilità: Verificare le scanalature, il gioco terminale installato e i dettagli relativi ai perni di posizionamento.
Raschiatori e anelli di tenuta dell'olio
Regolare il film d'olio sulla parete del cilindro e convogliare l'olio in eccesso, grazie al coordinamento tra i bordi dei raschiatori, i canali di scarico e la tensione del pacco di anelli.
- Caratteristiche: Controllare le scanalature, i fori di ritorno dell'olio e le sbavature sui bordi.
- Processo: Valutare separatamente gli assemblaggi costituiti da un unico pezzo e quelli composti da più pezzi.
Anelli per compressori
Per i compressori alternativi per aria e gas di processo, specificati in base al fluido, alla temperatura, al differenziale di pressione e alla lubrificazione.
- Materiali: Metallo, compositi con PTFE o PEEK caricato.
- Giunti: Modelli con raccordo, scarpetta o gradino con gioco di espansione.
Anelli non standard
Per l'aggiornamento delle attrezzature, le misure obsolete e i nuovi prodotti. Stabilire le dimensioni in base ai componenti di accoppiamento anziché copiare l'usura.
- Dimensioni: Verificare le dimensioni effettive del foro, della scanalatura e lo stato di usura.
- Convalida: Approvare i campioni prima di definire il processo di produzione.
02 / MATERIALI E FINITURE
Inizia dal materiale.
Quindi abbina la finitura.
Il carico, i fluidi di esercizio, la camicia del cilindro e la lubrificazione determinano la scelta del materiale. Un rivestimento non può correggere un substrato o un accoppiamento inadeguati.
Ghisa grigia
Modelli di anelli consolidati · Motori e attrezzature industriali
La ghisa grigia offre una buona lavorabilità, grazie alla grafite che ne influenza il comportamento al attrito. Specificare la qualità, la microstruttura e la resistenza del substrato, non solo la durezza.
Opzioni di trattamento superficiale: Fosfatazione, cromatura o spruzzatura di molibdeno sulla superficie di scorrimento, come specificato. La fosfatazione favorisce il rodaggio e offre una protezione complementare contro la ruggine; i trattamenti al cromo e al molibdeno contrastano l'usura e l'attrito.
Ferro duttile
Maggiore resistenza e tenacità · Applicazioni portanti
La morfologia controllata della grafite garantisce maggiore resistenza e tenacità. I progetti con sezioni sottili richiedono la verifica della microstruttura, del trattamento termico e della resistenza del pezzo finito; il nome del materiale da solo non giustifica una sezione più piccola.
Opzioni di trattamento superficiale: Scegliere la cromatura, la spruzzatura di molibdeno o un rivestimento PVD convalidato in base al substrato e alle condizioni di esercizio. Verificare le dimensioni e l’integrità della superficie dopo il trattamento.
Acciaio Legato
Sezioni sottili · Carichi elevati · Tensione dell'anello stabile
La resistenza del materiale, il trattamento termico e il profilo dell’anello determinano congiuntamente le prestazioni. La lavorazione di materiale in acciaio comune per ottenere un anello diviso non garantisce la tensione richiesta; sono inoltre necessari adeguati controlli di formatura e di prestazione.
Opzioni di trattamento superficiale: Scegliere la nitrurazione, il PVD o il DLC in base al tipo di acciaio. Controllare la temperatura di lavorazione, la deformazione e lo spessore del rivestimento per preservare le proprietà elastiche e l’adattamento.
Acciaio inox
Resistenza termica specificata e compatibilità con i fluidi
Definire con precisione il tipo di acciaio e le condizioni di trattamento termico. Il termine “acciaio inossidabile” da solo non garantisce l’idoneità all’impiego in un anello elastico per pistoni. Valutare separatamente i requisiti di resistenza meccanica, resistenza alla corrosione e attrito.
Opzioni di trattamento superficiale: Valutare la nitrurazione o il rivestimento PVD/DLC per i gradi compatibili. La temperatura di lavorazione e il sistema di rivestimento devono essere adeguati allo stato di trattamento termico del substrato.
PTFE caricato
Basso attrito · Adatto a applicazioni di tenuta per compressori
Il PTFE caricato offre un basso coefficiente di attrito e una buona resistenza chimica. I riempitivi influiscono direttamente sull’usura, sullo scorrimento e sull’interazione con la parete del cilindro; pertanto, è necessario specificare il tipo di materiale o la mescola.
Considerazioni finali: Controllare i giunti, le sbavature, la stabilità dimensionale e la pulizia. Non applicare i processi di nitrurazione o cromatura utilizzati per gli anelli metallici.
Il PEEK e i suoi compositi
Capacità di carico e stabilità dimensionale · Applicazioni dei compressori
Adattare il sistema di riempimento al fluido di esercizio, alla camisola del cilindro e alla velocità di rotazione. I valori nominali di temperatura della resina di base da soli non determinano il limite operativo dell’ intero sistema.
Considerazioni finali: Pianificare la stabilizzazione, la lavorazione di finitura e il controllo in base alle condizioni del materiale. Tenere sotto controllo il calore generato dalla lavorazione, la deformazione dovuta al serraggio e le condizioni di misurazione.
03 / OBIETTIVI TECNICI
La precisione definita
in base a ciascuna caratteristica funzionale.
Specificare separatamente l'altezza assiale, lo spessore radiale della parete, le facce laterali e il gioco terminale montato, anziché ricorrere a un'unica tolleranza generale di lavorazione.
| Caratteristica principale | Obiettivo proposto | Condizioni di accettazione |
|---|---|---|
| Tolleranza sull'altezza assiale | ±0,002–±0,005 mm | Stato finale di lavorazione; punti di misurazione definiti |
| Tolleranza dello spessore della parete radiale | ±0,010–±0,020 mm | Condizioni di contenimento definite e tolleranza di rivestimento |
| Planarità laterale, anelli a sezione rettangolare | 0,003–0,005 mm | Disposizione specificata del supporto e forza di misura |
| Parallelismo laterale, anelli a sezione rettangolare | 0,003–0,005 mm | Riferimento definito; non direttamente applicabile alle sezioni a trapezio o alle sezioni intenzionalmente contorte |
| Rugosità della superficie laterale dopo la lappatura | Ra 0,10–0,20 μm | Direzione di misura specificata, filtraggio e finitura superficiale finale |
| Rugosità superficiale dopo la lavorazione di finitura | Ra 0,20–0,40 μm | Definiti in base ai requisiti relativi al profilo, al rivestimento e al rodaggio |
| Tolleranza della distanza tra le estremità installate | ±0,02–±0,05 mm | Diametro interno e temperatura specificati; gioco nominale determinato separatamente |
Verificare separatamente la gamma di taglie I limiti relativi al diametro e alla sezione trasversale dipendono dalle attrezzature, dai dispositivi di fissaggio, dalla finitura e dal controllo qualità. L’ampiezza di rotazione della macchina non costituisce un limite valido per la produzione di anelli.
Valutare contemporaneamente la tensione e la conformità La forza tangenziale è definita in base al diametro interno specificato e alle condizioni di chiusura, non con un unico valore valido per tutte le dimensioni e i materiali.
Verificare lo stato del prodotto al momento della consegna finale Verificare le dimensioni, la forma e le prestazioni dopo il trattamento termico e il rivestimento, non solo in una fase precedente della lavorazione.
04 / PROCESSO DI PRODUZIONE
Molto più di un semplice anello lavorato a macchina.
Un montaggio finale controllato.
La lavorazione CNC definisce la geometria. I processi di supporto determinano la tensione dell’anello, le condizioni superficiali e le prestazioni in termini di usura. L’ambito dei processi speciali viene confermato durante la revisione del progetto.
Revisione dei disegni e dei processi
Controllare il foro, la scanalatura, la sezione trasversale e il giunto. Scegliere il percorso appropriato per gli anelli in ghisa, in acciaio sagomato o in polimero e prevedere i margini di finitura.
Tornitura di pezzi a pareti sottili e lavorazione di elementi specifici
Adattare i supporti e i dispositivi di serraggio alla geometria dell’anello, controllare le dimensioni dopo il rilascio e rimuovere le bave dai giunti, dalle scanalature e dai fori di ritorno dell’olio.
Rettifica e lappatura di precisione
Controllare l'asportazione di materiale, il calore generato dalla rettifica e il profilo della superficie di lavoro. Verificare la presenza di bruciature, crepe e danni ai bordi, non solo la rugosità superficiale.
Trattamento termico e coordinamento dei rivestimenti
Verificare eventuali distorsioni e variazioni di spessore dopo la lavorazione. Definire il fornitore del processo speciale, le responsabilità relative al controllo qualità e i registri di lotto.
05 / ISPEZIONE E TRACCIABILITÀ
Verificare ogni requisito.
Garantire la tracciabilità di ogni lotto.
Materiale e lotto
Verificare il tipo di metallo, la durezza e la microstruttura specificata, oppure il tipo di polimero e il sistema di riempimento. Il fatto che il nome del materiale sia lo stesso non giustifica la sostituzione.
Dimensioni e vestibilità
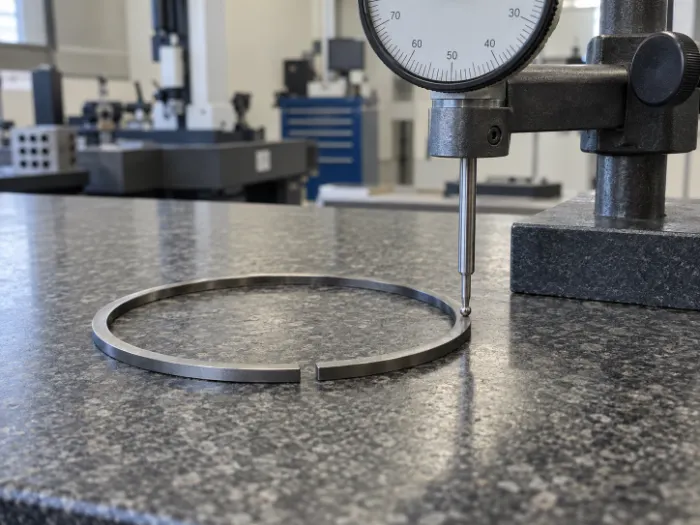
Controllare l’altezza assiale, lo spessore radiale della parete e le facce laterali nella condizione finale. Verificare il gioco terminale installato nel foro di calibro specificato.
Aspetto e funzionalità della corsa
Controllare il profilo, la forza tangenziale e la conformità del foro come specificato. Verificare lo spessore del rivestimento, le aree trattate e i requisiti di adesione.
Primi articoli e lotti successivi
Gestire i disegni, i materiali, i percorsi di lavorazione e i metodi di ispezione approvati. Rivalidare i requisiti interessati a seguito di modifiche ai materiali o ai processi.
La conformità dimensionale non sostituisce la verifica delle prestazioni. L'assenza di perdite, il controllo dell'olio e la durata sono confermati tramite le prove al banco o quelle sull'intero sistema concordate.
06 / DAL DISEGNO ALLA CONSEGNA
Verificare la validità dei campioni.
A quel punto si passa alla produzione.
Inviate i vostri disegni e le condizioni operative a Weldo per verificare la fattibilità della produzione, i requisiti di accettazione e i prezzi. I tempi di consegna dei campioni e della produzione vengono stabiliti separatamente in base all'intero percorso di lavorazione.
Invia i disegni per la revisione ↗Disegni e quote di accoppiamento
Dimensioni dell'anello, del foro e della scanalatura. Per i progetti di sostituzione, allegare campioni e informazioni sull'usura.
Materiali e condizioni operative
Requisiti relativi ai materiali o alle prestazioni, fluidi, temperatura, differenziale di pressione e lubrificazione.
Obiettivi relativi alle quantità e alle consegne
Quantità dei campioni, fabbisogno produttivo e scadenze previste, tenendo conto degli attrezzi e dei processi speciali.
Accettazione e documentazione
Tolleranze critiche, trattamenti superficiali, convalida funzionale e requisiti di rendicontazione.
07 / DOMANDE DEGLI ACQUIRENTI
Rispondere alle domande chiave
prima della produzione.
Dalla sostituzione dei componenti usurati alle modifiche dei materiali, è necessario definire requisiti tecnici chiari prima dell'avvio della produzione.
Cosa determina il costo delle fasce elastiche personalizzate?
Il prezzo dipende dal materiale, dalle dimensioni dell'anello, dalla complessità del profilo, dalle tolleranze, dai trattamenti superficiali e dai requisiti di ispezione. Anche la quantità ordinata influisce sulla ripartizione dei costi di attrezzaggio e di messa a punto. I preventivi dovrebbero distinguere i costi una tantum di progettazione o attrezzaggio dai prezzi unitari ricorrenti, in modo che gli acquirenti possano confrontare con precisione i costi dei prototipi e quelli della produzione in serie .
È possibile realizzare anelli di ricambio partendo da un campione usurato?
Un campione usurato costituisce un utile riferimento, ma le sue dimensioni non devono essere copiate alla lettera. È necessario verificare il diametro interno del cilindro, la scanalatura del pistone, le specifiche originali e lo stato di usura per stabilire la geometria e i giochi richiesti. Approvare l’adattamento del campione e le prestazioni operative prima di ordinare un lotto di produzione.
Tolleranze più strette e giochi finali più ridotti sono sempre migliori?
No. Le tolleranze di fabbricazione garantiscono l’uniformità dimensionale, mentre i giochi di funzionamento consentono di compensare la dilatazione termica e i movimenti. Un gioco terminale insufficiente può causare l’accostamento delle estremità dell’anello quando sono calde. Specificare separatamente il gioco nominale e la relativa tolleranza, indicando chiaramente il diametro interno del calibro, la temperatura di misurazione e le condizioni finali del trattamento superficiale.
Quali sono le cause del danneggiamento prematuro delle fasce elastiche?
Tra le cause più comuni figurano la contaminazione da particelle abrasive, una lubrificazione inadeguata, il surriscaldamento, danni dovuti all’installazione e gioli o superfici di accoppiamento non idonei. Sostituire l’anello senza risolvere il problema di fondo può causare il ripetersi del guasto. Per gli interventi di sostituzione, esaminare congiuntamente l’anello, la camicia del cilindro, la scanalatura del pistone e la cronologia di funzionamento prima di cambiare il materiale o il rivestimento.
Quanto durano gli anelli di tenuta personalizzati?
Non esiste un valore unico relativo alla durata di tutti gli anelli di pistone. La durata dipende dal carico, dalla temperatura, dalla velocità, dalla lubrificazione, dalla contaminazione, dalle condizioni della camicia e dal materiale e dal trattamento superficiale delle fasce. Definire le ore di funzionamento o i cicli richiesti, quindi concordare prove rappresentative e limiti di accettazione per l’usura, le perdite o il consumo di olio.
Il PTFE o il PEEK possono sostituire un anello di tenuta metallico di un compressore?
Non come sostituzione diretta e delle stesse dimensioni. Gli anelli in polimero differiscono da quelli metallici per quanto riguarda la dilatazione termica, lo scorrimento, la rigidità e l'attrito. Il composto, il design del giunto, i giochi, il supporto e la compatibilità tra cilindro e camicia devono essere verificati in base alle effettive condizioni operative. Verificare la sostituzione nel compressore prima di approvare la produzione.