맞춤형 유압 매니폴드 블록
각각 맞춤형 유압 매니폴드 블록 이 제품은 Weldo에서 고객의 도면과 지정된 성능 요구 사항에 따라 제조됩니다. 또한 제조 용이성과 내압성을 향상시키기 위해 소재 선정 및 DFM(제조 용이성 설계) 관련 권장 사항도 제공합니다.
당사의 엔지니어링 지원은 시제품 개발 단계부터 양산 단계에 이르기까지 운영 안전성, 시스템 안정성 및 수명을 향상시키는 데 기여합니다.
매니폴드 견적 요청하기
맞춤형 유압 매니폴드가 적합한 경우
A 유압 매니폴드 블록 이 제품은 내부 통로를 통해 펌프, 밸브, 액추에이터 및 회수 라인을 연결하는 기계 가공된 유체 제어 부품입니다. 이 부품은 유압 유량을 분배, 결합 및 제어하는 동시에 외부 배관, 피팅 및 잠재적인 누출 지점을 줄여줍니다.
회로 레이아웃, 밸브 인터페이스, 설치 공간 또는 검사 요건이 표준 카탈로그 사양을 초과하는 경우, 맞춤형 가공이 유용합니다.
복잡한 오일 회로
압력, 리턴, 액추에이터, 파일럿 및 드레인 통로를 하나의 소형 블록에 통합합니다.
설치 공간 제한
포트 방향, 밸브 접근성 및 장착 형상을 사용 가능한 장비 설치 공간에 맞춰야 합니다.
특수 밸브 인터페이스
기계 카트리지의 캐비티, 서브플레이트 접합부, 센서 포트 및 비표준 장착 구조.
압력 및 반응 제어
요구되는 유량, 압력 강하 및 액추에이터 응답에 맞춰 배관 배열과 밸브 배치를 최적화하십시오.
부식성 또는 중량에 민감한 용도
사용 환경에 따라 알루미늄, 스테인리스강 또는 방청 처리된 강재를 선택하십시오.
시제품에서 양산으로
승인된 설계를 반복 생산 배치에 적용하기 전에 유압 회로를 검증하십시오.
당사에서 가공하는 유압 매니폴드 블록의 종류
유압 매니폴드의 유형은 단순히 블록의 외부 형상이 아니라 회로 구조, 밸브 인터페이스 및 제조 방식에 따라 정의하는 것이 가장 적절합니다. Weldo는 제공된 유압 회로도와 부품 사양에 따라 각 설계를 가공합니다.
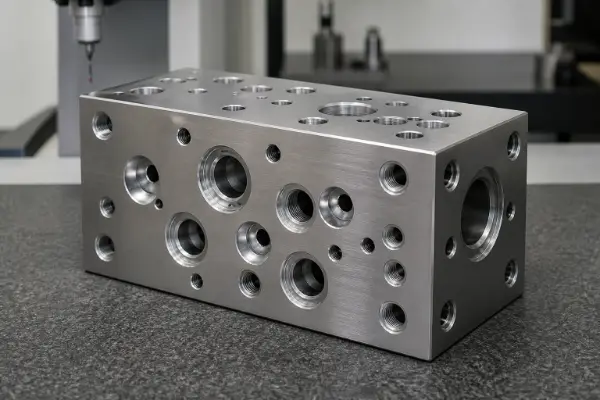
드릴 가공된 모노블록 매니폴드
기능: 압력, 리턴, 액추에이터 및 파일럿 유로는 하나의 일체형 블록 내 교차하는 통로를 통해 흐릅니다.
일반적인 용도: 산업용 동력 장치, 공작 기계, 프레스 및 이동식 장비.
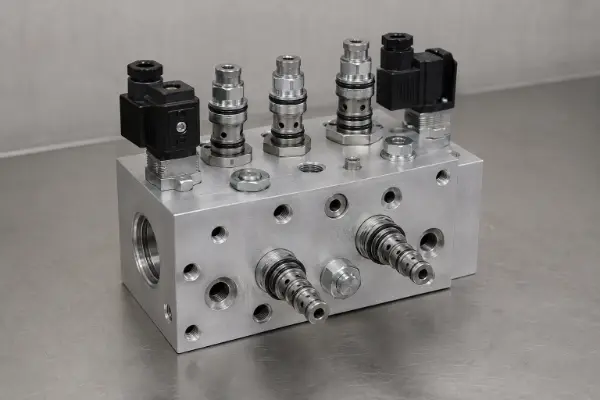
카트리지 밸브 매니폴드
기능: 이 하우징은 정밀 캐비티에 방향 제어, 압력 제어, 유량 제어 및 부하 제어 카트리지를 나사로 고정합니다.
일반적인 용도: 건설 기계, 소형 동력 장치, 리프팅 및 하중 유지 회로.
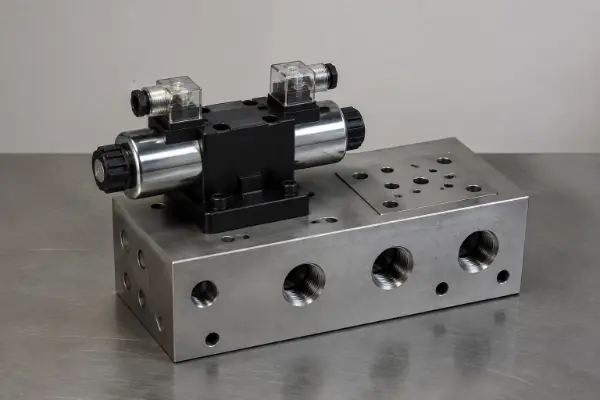
서브플레이트 밸브 매니폴드
기능: 지정된 ISO 4401 또는 호환 가능한 인터페이스를 통해 서브플레이트에 장착된 방향 제어 밸브 및 제어 밸브를 연결합니다.
일반적인 용도: 사출 성형기, 공작 기계, 시험 설비 및 공장 자동화.
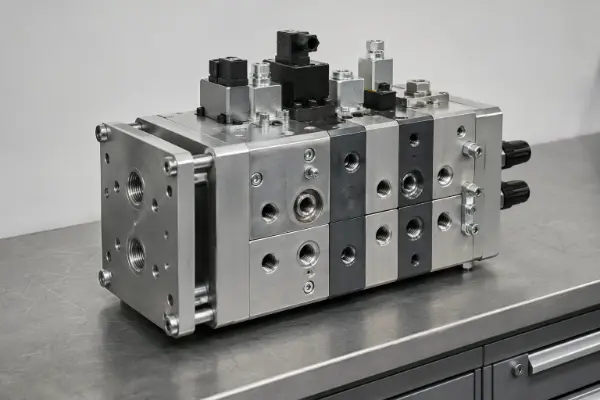
모듈식 및 적층형 매니폴드
기능: 별도의 섹션을 결합하여 모듈 단위로 확장하거나 유지보수할 수 있는 구성 가능한 회로를 형성합니다.
일반적인 용도: 다중 액추에이터 기계, 구성 가능한 장비 및 회로 변형이 있는 제품군.
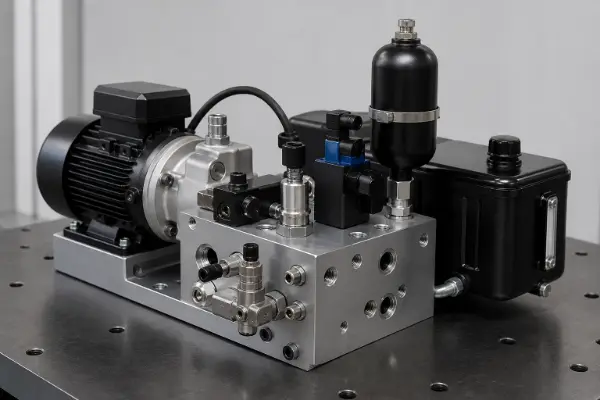
일체형 동력 장치 매니폴드
기능: 펌프, 밸브, 센서, 축압기 및 저장탱크의 연결부를 하나의 제어 어셈블리로 통합합니다.
일반적인 용도: 소형 파워 팩, 리프트 시스템, 클램핑 장치 및 이동식 보조 유압 장치.
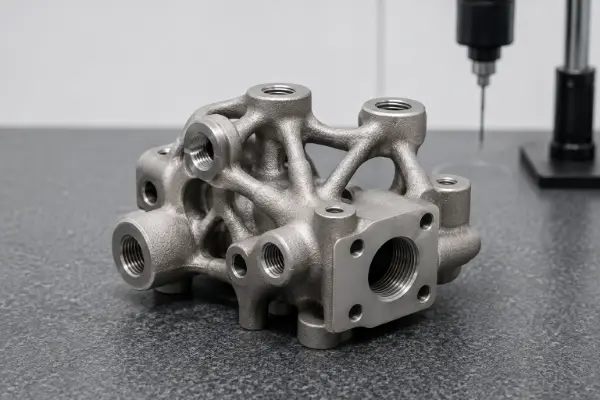
적층 제조된 매니폴드
기능: 인쇄된 곡선 구간을 사용하여 질량, 교차점 및 외부 플러그의 수를 줄입니다.
일반적인 용도: 항공우주, 소형 로봇, 고부가가치 시제품 및 공간 제약이 있는 시스템.
매니폴드 블록에 사용할 재질을 선택하세요
재료 선정은 압력 사이클, 중량, 온도, 유체 호환성, 부식 노출 정도 및 비용을 고려하여 이루어집니다. Weldo의 더 광범위한 CNC 가공용 소재 옵션 추가 학점을 위해.
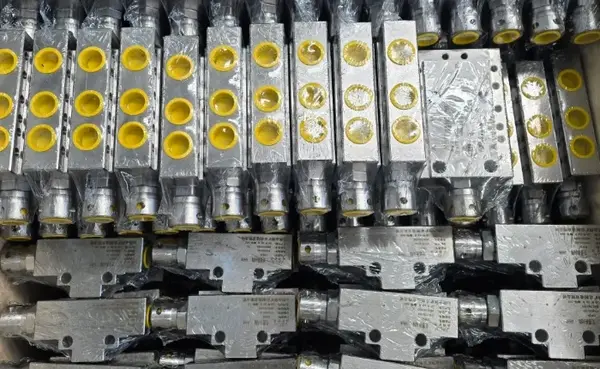
경량이며 가공이 용이한 매니폴드 소재
알루미늄은 경량화, 열전도성 및 가공 효율이 중요한 모바일 장비, 자동화 및 시스템에 적합합니다.
- 6061-T6 / 6082-T6일반 산업용 매니폴드에 적합한 균형 잡힌 강도, 내식성 및 가공성.
- 7075-T73 / T7351하중 및 중량 요구 사항이 더 엄격한 검토 대상 구조물을 위한 고강도 옵션.
고압 및 고주파 구조물
인증된 단조강은 고부하 유압 작업에 필요한 높은 강도와 피로 저항성을 제공합니다.
- AISI 1045일반 산업용 압력 시스템에 적합한 비용 효율적인 탄소강.
- AISI 4140 / 42CrMo4가혹한 압력 사이클 및 구조적 하중을 견딜 수 있는 열처리용 합금강.
안정적이고 감쇠 기능이 있는 산업용 매니폴드
연성 주철은 고정식 산업용 장비에 필요한 강도, 진동 감쇠 성능 및 경제적인 가공성을 모두 갖추고 있습니다.
- EN-GJS-400-15실용적인 강도와 연신율을 갖춘 유럽식 연성 주철 등급.
- ASTM A536 65-45-12신뢰할 수 있는 산업용 구조물을 위한 북미 규격.
내식성 매니폴드 재질
스테인리스강은 해양, 화학, 위생 및 기타 부식성 작업 환경에 적합합니다.
- 304 / 316L매체 및 노출 환경에 따라 선정된 내식성 옵션.
- 17-4PH내식성을 유지하면서 강도를 높여주는 침전 경화형 스테인리스강.
리뷰 가능 표면 처리 공정 허용오차와 마스킹 영역을 정의하기 전에, 코팅이 쌓여 맞물림이나 청결도에 영향을 미칠 수 있는 밸브 캐비티, 밀봉면, 계량 구멍 및 정밀 나사산은 마스킹 처리되거나 후가공됩니다.
내부 통로 품질을 중심으로 한 CNC 가공
Weldo는 다축 가공, 정밀 심공 드릴링, 밸브 캐비티 공구 제작 및 내부 디버링을 통합합니다. 생산을 시작하기 전에 재료 등급, 상태 및 열처리 배치 기록을 확인합니다.
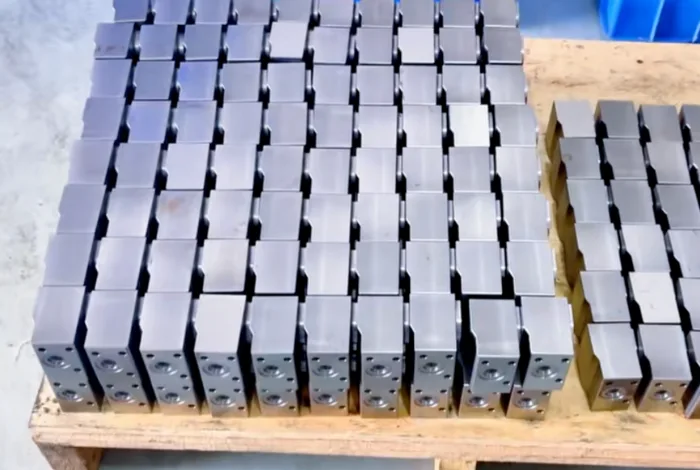
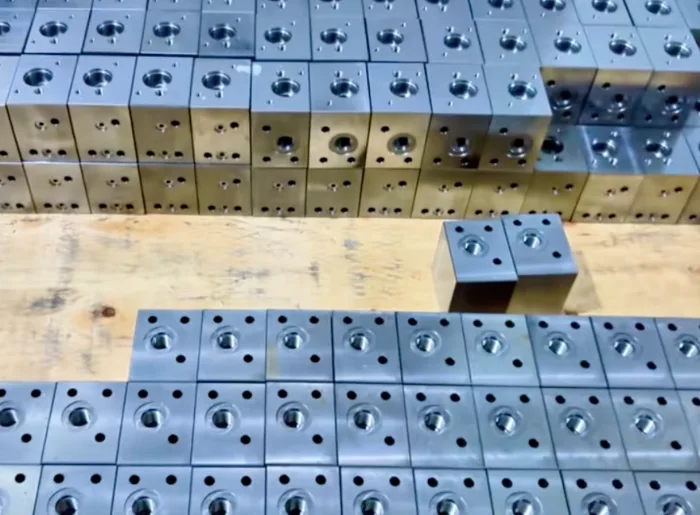
3축, 4축 및 5축 CNC 밀링
다양한 면, 각진 포트, 밀봉면, 슬롯 및 장착 부위.
깊은 통로와 판막강
직선형 오일 통로, 계단형 보어, 카트리지 홀, 포트 나사산 및 유량 조절 기능.
교차 구멍 디버링
통로 접근이 필요한 경우, 전용 공구, 보어스코프 검사 및 연마재 유동 가공을 실시합니다.
와이어 EDM 및 적층 가공 후 가공
프로파일 가공, 특수 블라인드 가공, 빌드 플레이트 분리 및 인쇄된 매니폴드의 정밀 마감 공정을 통해.
통제된 제조 공정
- 자재 검사 증명서 및 반제품 검사
- 거친 가공 및 기준면 설정
- 지정된 곳의 응력 제거
- 심공 및 교차 통로 가공
- 밸브의 캐비티, 포트 및 밀봉 구조
- 내부 디버링 및 공정 중 검사
- 표면 처리 및 최종 세척
- 유동 경로, 치수 및 압력 검증
- 깨끗한 마개 처리 및 보호 포장
유압 매니폴드의 크기 및 정밀도 범위
이 수치는 웰도(Weldo)의 맞춤형 매니폴드 블록 가공 기준 범위를 나타냅니다. 최종 가공 가능 여부는 재료, 블록 크기, 통로 깊이, 잔여 두께, 기준면 설정 전략 및 검사 접근성을 검토한 후 확정됩니다.
심공, 공차 및 표면 마감 한도는 재질, 형상 길이, 종횡비, 열처리, 코팅 및 측정 방법에 따라 달라집니다.
유압 매니폴드 블록이 사용되는 곳
맞춤형 매니폴드 블록은 각 기계의 작동 순서에 맞춰 압력, 리턴 및 제어 통로를 구성합니다. 따라서 포트 배열, 밸브 선정, 재질 및 검사 요건은 실제 작동 주기와 환경에 맞춰 조정됩니다.
매니폴드 성능을 결정하는 사양
도면에는 회로 기능, 밸브 인터페이스 및 검증 기준이 명시되어야 합니다. 재질, 형상, 통로 깊이 및 검사 접근성을 검토한 후 최종 성능이 확인됩니다.
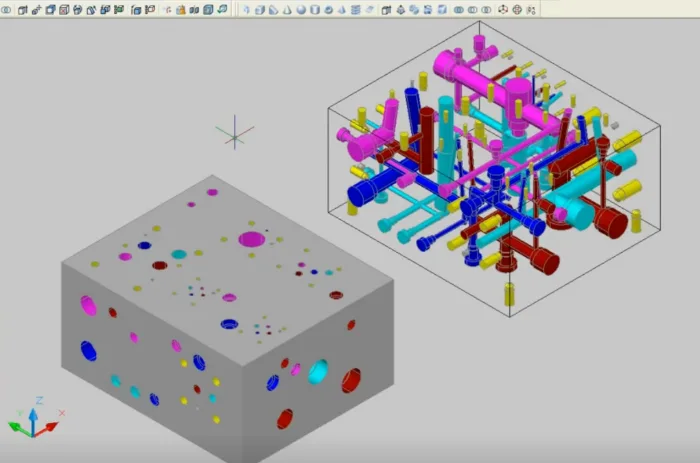
Inspection, Cleanliness and Pressure Verification
Manifold quality depends on more than external dimensions. Flow-path integrity, cross-hole burrs, residual particles and isolated-circuit leakage are reviewed before shipment.
A 0.001 mm display or reporting resolution on selected equipment does not represent a universal ±0.001 mm manufacturing tolerance.
Questions Before Ordering a Custom Manifold
These answers cover operating principles, material preparation, quotation, verification and project risk without repeating the machining details above.
Internal passages connect the pressure, return, actuator and control ports. Mounted cartridge or subplate valves open, close or meter these routes to regulate flow direction, pressure and volume. The block routes the fluid while the installed valves perform the control logic.
Manifold blocks provide compact circuit integration, fewer external connections, lower leakage risk and faster system assembly. Their limitations are higher design and machining requirements, restricted access to internal passages, demanding deburring and cleanliness control, and limited modification after the flow paths have been machined.
Before machining, Weldo verifies the material grade, heat or lot number, delivery condition, certificate, blank size and machining allowance. Critical forgings and pressure-bearing blanks receive drawing- or quality-plan-specified NDT: ultrasonic testing for internal discontinuities, with magnetic-particle or dye-penetrant testing for surface cracks where applicable. Large or distortion-sensitive blanks are stress-relieved or aged before stable datums are established.
Provide a 2D drawing, 3D model and hydraulic schematic, plus valve models, material condition, pressure, flow, fluid, quantity, finish and inspection requirements.
Rating is based on material condition, passage layout, minimum wall, thread engagement, plugs, peak pressure and fatigue duty. The approved design is verified to the specified pressure-test plan.
Project documentation can include material certificates, dimensional reports, finish records, cleanliness results and pressure or leakage test records when stated on the purchase order.
Only an engineering-approved repair is acceptable. Cracks, intersected circuits or insufficient pressure-wall thickness normally require rejection. Any flow-path repair requires renewed inspection and pressure testing.
It is useful for curved passages, major weight reduction and highly integrated layouts. Printed parts still require heat treatment, CNC finishing, internal cleaning, inspection and pressure verification.
Clean ports are capped, sealing faces and threads are protected, steel parts receive compatible corrosion protection, and blocks are separated with non-abrasive packaging.
Start Your Hydraulic Manifold Project
Send Weldo your drawings, hydraulic schematic and project requirements for a manufacturability review and machining quotation.