
주문 제작 부품에 사용되는 인청동과 베릴륨 구리를 비교할 때, 주요 차이점은 강도 향상 메커니즘, 성능 범위 및 제조 비용에 있습니다. 두 재료 모두 전기 접점, 스프링 부품 및 내마모성 기계 부품에 사용됩니다. 인청동은 주로 합금 조성 및 냉간 가공을 통해 특성을 얻는 반면, 베릴륨 구리는 합금 조성, 냉간 가공, 그리고 시효 경화를 활용하여 강도와 전기 전도도의 다양한 조합을 구현합니다.
맞춤형 부품을 구매하는 경우, 재료 선택은 단순히 원자재 가격에만 영향을 미치는 것이 아닙니다. 이는 가공 난이도, 열처리 변형, 표면 마감, 검사 요건 및 납기 기간에 직접적인 영향을 미칩니다. 올바른 선택을 위해서는 먼저 부품에 가해지는 하중, 작동 온도, 조립 가능한 공간, 사용 수명을 고려해야 하며, 그 다음에 재료 상태와 제조 공정을 검토해야 합니다.
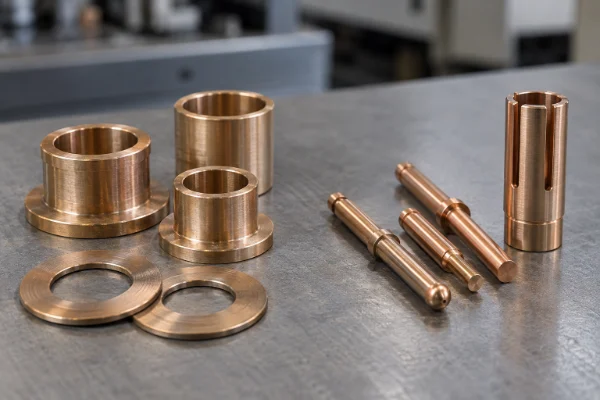
인청동 대 베릴륨 구리: 맞춤형 부품에는 어느 것이 적합할까요?
인청동: 기존의 탄성, 내마모성 및 전도도 요구 사항 충족
인청동 이 소재는 부싱, 마모 와셔, 전기 접점 및 계기용 스프링 부품에 적합합니다. 부품의 치수, 하중 및 작동 온도 조건에서 인청동이 설계 요구 사항을 충족할 수 있다면, 단순히 더 높은 인장 강도를 얻기 위해 베릴륨 구리로 변경할 필요는 없습니다.
일반적인 인청동은 시효 경화성 베릴륨 구리와 마찬가지로 석출 경화 열처리를 통해 강도를 크게 높일 수 없습니다. 이 소재의 강도는 냉간 가공 상태와 밀접한 관련이 있습니다. 강도가 증가하면 연신율과 성형성은 감소합니다. 따라서 구매자는 얇은 스트립에 대한 고강도 데이터를 대경 바(bar)에서 가공된 부품에 그대로 적용하기보다는, 어닐링 상태, 반경질 상태, 경질 상태를 구분하여 고려해야 합니다.
베릴륨 구리: 제한된 공간 및 높은 탄성 하중 요구 사항에 적합
베릴륨 구리는 슬롯이 있는 접점 소켓, 정밀 스프링 클램핑 부품, 고하중 커넥터 부품 등 단면적이 작으면서도 높은 탄성 하중 수용 능력을 유지해야 하는 부품에 적합합니다.
베릴륨 구리는 일관된 일련의 물성을 지닌 소재가 아닙니다. 고강도 베릴륨 구리와 고전도성 베릴륨 구리는 각각 서로 다른 성능 목표를 충족시킵니다. 구매 사양을 수립할 때, 한 계열의 최대 강도와 다른 계열의 최대 전도성을 결합해서는 안 됩니다. 최종 물성은 공급 상태와 에이징 공정에 따라서도 달라집니다. 마테리온의 구리-베릴륨 열처리 가이드
먼저 해당 부품이 해결해야 할 고장 모드를 파악하십시오.
재료를 선택할 때는 다음 3가지 질문을 우선적으로 고려하십시오:
- 해당 부품에 영구 변형이 발생하나요? 단순히 인장 강도만을 비교하기보다는 구조물의 항복 강도, 실제 응력 및 응력 집중에 주목해야 합니다.
- 접촉력은 시간이 지남에 따라 감소하나요? 작동 온도, 지속 하중 시간 및 응력 완화 성능을 검토하십시오. 실온 경도만으로는 답을 얻을 수 없습니다.
- 해당 부품이 과열되거나 너무 빨리 마모되지는 않나요? 전류 경로, 접촉 저항, 윤활 상태 및 결합 재질을 각각 확인하십시오. 강도가 더 높은 재질로 교체한다고 해서 모든 문제가 자동으로 해결되는 것은 아닙니다.
인청동과 베릴륨 구리의 주요 기계적 특성
다음 데이터는 예비 재료 선별을 뒷받침하며, 다양한 공급 및 강화 조건 하에서 대표적인 인청동 및 고강도 베릴륨 구리에 대해 발표된 상온 값을 요약한 것입니다.
| 특성 | 인청동 | 고강도 베릴륨 구리 |
|---|---|---|
| 인장 강도 | 약 330–750 MPa | 약 410–1550 MPa |
| 항복강도, Rp0.2 | 약 90–710 MPa | 약 130–1380 MPa |
| 파단 시 신장률 | 약 2%–60% | 약 2%–75% |
| 탄성 계수 | 대표값: 약 110 GPa | 대표값: 약 131 GPa |
이 범위들은 단일 재료 상태에 대한 합격 기준이 아니며, 모든 상용 합금 및 제품 형태를 포괄하는 것도 아닙니다. 이 표는 다양한 조건에 대한 일반적인 값과 선별된 규격의 최소값을 종합한 것입니다. 최대 강도와 최대 연신율은 동시에 달성될 수 없습니다. 최종 합격 여부는 해당 재료, 공급 상태, 단면 치수 및 시험 방법에 따라 결정되어야 합니다. 인청동 재료 데이터, 베릴륨 구리 봉 데이터
스프링 부품의 경우 항복 강도를 최우선으로 고려해야 합니다
스프링 접점, 클램핑 부품 및 슬롯 구조물은 하중이 제거된 후 원래의 형태로 복원되어야 합니다. 항복 강도는 재료가 일정 수준의 영구 변형을 일으키는 응력 수준을 나타내므로, 인장 강도만 고려하는 것보다 이러한 부품에 더 중요한 지표입니다.
그러나 재료 강도를 높이는 것만으로는 구조 최적화를 대체할 수 없다. 날카로운 슬롯 뿌리, 너무 작은 필렛, 단면의 급격한 변화는 국부적인 응력 집중을 유발한다. 이러한 요인들은 전체 하중이 크지 않더라도 국부적인 소성 변형이나 피로 균열을 일으킬 수 있다.
강도가 높아진다고 해서 강성이 비례해서 증가하는 것은 아니다
강도는 재료가 항복하거나 파단되는 것에 대한 저항력을 나타냅니다. 강성은 하중이 가해졌을 때 부품이 변형되는 것에 대한 저항력을 나타냅니다.
베릴륨 구리의 상부 강도 범위는 기존 인청동의 강도 범위보다 상당히 높지만, 탄성 계수의 차이는 강도의 차이보다 훨씬 작습니다. 동일한 형상의 경우, 베릴륨 구리로 변경한다고 해서 강도 증가에 비례하여 탄성 변형이 감소하지는 않습니다. 변형을 제어하려면 여전히 벽 두께, 길이, 단면 형상 및 지지 조건을 고려해야 합니다.
연신율은 연성을 나타낼 뿐, 부품이 얼마나 많이 휘어질 수 있는지를 직접적으로 나타내지는 않습니다.
연신율이 높을수록 재료가 소성 변형을 더 잘 견딜 수 있지만, 이를 허용 굽힘 각도나 최소 굽힘 반경으로 직접 환산할 수는 없습니다. 성형 거동은 두께, 가공 방향, 모서리 상태, 재료 상태 등에 따라서도 달라집니다.
CNC 가공 후 압입, 리벳 접합 또는 국부 성형이 필요한 맞춤형 부품의 경우, 재료 평가 시 후속 조립 공정을 반드시 고려해야 합니다. 최종 강도만을 기준으로 지나치게 단단한 재료를 선택하면 나중에 문제가 발생할 수 있습니다.
전기 전도도, 작동 온도 및 사용 환경은 제품 선정에 어떤 영향을 미치나요?
전기 부품에는 단순한 전도도 비교 이상의 요소가 필요합니다
대표적인 주석 함유 인청동의 전기 전도도는 약 15% IACS인 반면, 노화 처리된 고강도 베릴륨 구리의 전기 전도도는 약 25%–30% IACS입니다. IACS는 국제 어닐링 구리 표준(International Annealed Copper Standard)을 의미합니다. 이 수치는 모든 인청동 또는 베릴륨 구리 계열을 대표하는 것은 아닙니다.
커넥터, 접점 핀 및 스프링 접점 소켓의 경우, 총 저항은 재료 자체와 접점 인터페이스 모두에서 발생합니다. 접점 압력이 불충분하거나, 산화막이 형성되거나, 오염이 발생하거나, 도금층이 마모되면 모두 접점 저항이 증가하고 국부적인 발열이 발생할 수 있습니다.
따라서 전기 부품은 전도도, 접촉력, 표면 도금 상태를 종합적으로 평가해야 합니다. 재료의 전도도만으로 전류 수용 능력을 결정하기보다는, 지정된 전류와 주변 온도 조건에서 온도 상승을 검증해야 합니다.
고온 상태에서 하중을 받는 부품은 응력 완화 평가가 필요합니다
지속적인 하중을 받는 스프링 부품은 온도와 시간에 따라 응력 이완 현상을 겪게 되며, 이로 인해 접촉력이나 클램핑력이 감소합니다. 이는 반복적인 하중으로 인해 발생하는 피로 파손과는 다릅니다.
장기간 압축 또는 굽힘 상태를 유지하는 부품의 경우, 실제 온도, 초기 응력 및 지속 시간 조건에서 성능을 평가해야 합니다. 또한, 검증된 재료 상태의 고강도 베릴륨 구리를 선정해야 합니다. 상온에서의 강도를 고온에서의 접촉력 유지 능력을 직접적으로 나타내는 지표로 간주해서는 안 됩니다.
내마모성 및 내식성은 작동 조건과 결합 조건에 따라 달라집니다.
의 수명은 부싱, 슬라이딩 와셔 및 마모 슬리브의 수명은 접촉 압력, 슬라이딩 속도, 윤활 상태, 맞물리는 축의 경도 및 표면 거칠기에 따라 달라집니다. 경도가 높다고 해서 반드시 좋은 것은 아닙니다. 윤활이 불충분하거나 간극이 적절하지 않으면 여전히 과열, 마모 및 갈림 현상이 발생할 수 있습니다.
두 재료 모두에 대해, 실제 화학 매체, 농도 및 온도를 기준으로 내식성을 확인해야 합니다. 다른 금속과 접합될 경우, 이종 금속 간의 모든 접촉이 부식을 유발한다고 가정하기보다는, 습기 있거나 전해질이 포함된 환경에서는 갈바닉 부식도 고려해야 합니다.

원자재 상태와 CNC 가공이 부품 품질에 어떤 영향을 미치나요?
제품의 형상과 재질 상태는 해당 부품과 일치해야 합니다.
봉재(Bar stock)는 부싱, 핀, 나사산 부품 및 회전 부품에 적합합니다. 판재(Plate)는 클램핑 부품, 연결 블록 및 복잡한 형상의 부품에 적합합니다. 스트립(Strip)은 주로 얇은 스프링 구조물과 스탬핑 부품에 사용됩니다.
동일한 재료명이라 하더라도, 제품 형태, 치수 및 가공 조건에 따라 특성은 달라집니다. 재료 인증서 및 설계 도면에는 등급, 적용 표준, 공급 상태 및 최종 특성 요구 사항이 명시되어야 합니다. 본 기사에서 재료군을 비교한다고 해서 구매 서류에서 특정 등급을 생략해도 된다는 의미는 아닙니다.
일부 자유가공성 구리 합금에는 가공성을 높이기 위해 납이 첨가되어 있습니다. 전자기기, 의료 분야 또는 특정 환경 요건이 적용되는 프로젝트의 경우, 성분 제한 사항을 반드시 확인해야 합니다. 자유가공성 소재로 대체하려면 승인을 받아야 합니다.
얇은 벽면과 슬롯이 있는 구조물은 클램핑 및 버 제거가 필요합니다
인청동과 베릴륨 구리 모두 선삭, 밀링, 드릴링 및 정밀 슬롯 가공이 가능하지만, 공구와 절삭 조건은 실제 경도와 재료 상태에 맞춰야 합니다.
벽 두께가 얇은 부싱이나 슬롯이 있는 스프링 부품의 경우, 과도한 클램핑력이 가해지면 클램핑 상태에서는 검사 기준을 충족하는 치수를 보이지만, 클램핑을 해제하면 허용 오차 범위를 벗어나는 경우가 발생할 수 있습니다. 따라서 공정 계획 수립 시 클램핑력, 지지 위치 및 가공 순서를 적절히 제어해야 하며, 클램핑을 해제한 후 중요 치수에 대한 검사를 실시해야 합니다.
미세한 슬롯, 교차하는 구멍 및 나사산 출구 부분에는 버가 생기기 쉽습니다. 이러한 버는 조립에 지장을 주거나, 결합되는 부품에 흠집을 내거나, 떨어져 나와 시스템에 이물질을 유입시킬 수 있습니다. 버 제거 따라서 가공 요건과 함께 요구 사항도 마련되어야 합니다.
베릴륨 구리의 노화 과정에서는 치수 관리에 대한 조치를 마련해야 한다
노화 경화형 베릴륨 구리의 경우, 일반적으로 가공성이 더 좋은 상태에서 대부분의 절삭 가공을 완료한 뒤 노화 처리를 거치고, 그 후에 필요한 마무리 가공과 검사를 수행하는 방식이 일반적입니다. 적절한 규격의 제품이 구할 수 있는 경우에는 사전 경화 처리된 재료를 구입할 수도 있지만, 이 경우 절삭 하중, 공구 마모 및 공급 조건이 달라집니다.
노화로 인해 치수 변화가 발생하고, 가공으로 인한 잔류 응력이 일부 해소됩니다. 모든 형상에 동일한 수축 보정 값을 일률적으로 적용해서는 안 됩니다. 중요한 내경, 슬롯 폭, 평탄도 및 결합 치수는 시제품 평가를 통해 확인해야 합니다. 마테리온의 형상 변형 제어 가이드
인청동의 경우에도 어설프게 어닐링이나 응력 제거 공정을 추가해서는 안 됩니다. 후속 가열 공정은 냉간 가공을 통해 얻은 강도에 영향을 미칩니다. 브레이징, 조립 가열 및 기타 고온 공정은 제조 공정 검토에 반드시 포함되어야 합니다.
베릴륨 구리 가공 시 적절한 안전 대책이 필요합니다
베릴륨 구리 가공 과정에서 발생하는 주요 위험 요인은 부품의 명칭 자체보다는 베릴륨을 함유한 분진, 연기 및 흡입 가능한 미립자에서 비롯됩니다. 절단, 연마, 광택 처리, 용접 및 기타 작업에 대해서는 각각 별도로 노출 위험을 평가해야 합니다.
가공 시설은 물질안전보건자료(MSDS) 및 관련 요건에 근거하여 효과적인 공학적 통제 조치, 세척 절차 및 폐기물 관리 방안을 마련해야 합니다. 절삭유를 사용하는 것이 포괄적인 노출 통제 조치를 대체할 수는 없습니다. 베릴륨이 포함된 잔류물을 제거하기 위해 압축 공기 분사나 건식 청소 방법을 사용해서는 안 됩니다. 마테리온 물질안전보건자료
후가공: 디버링, 표면 마감 및 초음파 세척
거친 부분 및 날카로운 모서리 제거: 기능적 치수와 모서리 형상 유지
디버링은 지정된 모서리와 치수를 유지하면서 이물질, 날카로운 버, 조립 간섭을 제거하는 것을 목적으로 합니다.
스프링 슬롯, 얇은 벽면 구조물 및 접촉 가장자리의 경우, 과도한 연마는 단면적을 줄이거나 접촉 위치를 변경하거나 스프링 성능에 영향을 미칠 수 있습니다. 또한, 육안으로 확인 가능한 외부 가장자리만 처리하는 데 그치지 말고, 내부 구멍, 교차 구멍 및 나사산 뿌리 부분에도 칩이 남아 있는지 반드시 확인해야 합니다.
텀블링, 브러싱 및 수동 디버링은 형상에 따라 적절히 선택해야 합니다. 어떤 한 가지 방법도 모든 정밀 구리 합금 부품에 무분별하게 적용해서는 안 됩니다.
표면 마감: 접촉, 보호 및 마모 요구 사항에 따라 선택하십시오
두 재료 모두 용도에 따라 표면 도금 처리를 할 수 있습니다. 일반적인 옵션으로는 다음과 같은 것들이 있습니다:
- 주석 도금: 납땜성과 전기적 접점 성능이 요구되는 곳에 사용됩니다. 반복적인 결합, 미세 변위 및 접촉 압력에 대한 요구 사항은 도금 시스템과 함께 종합적으로 평가해야 합니다.
- 니켈 도금: 보호, 내마모성 확보 또는 다른 코팅층의 밑층으로 사용됩니다. 도금 두께와 연성은 부품의 변형 및 조립 요건을 충족해야 합니다.
- 금 도금: 안정적인 접촉 저항이 요구되는 중요한 전기 접점 부위에 사용됩니다. 두께와 하층 설계는 단순히 “금 도금”이라고 명시하는 것보다, 결합 횟수, 마모 및 환경 조건을 고려하여 결정해야 합니다.”
도금 공정은 최종 치수에 변화를 가져옵니다. 이상적인 균일 도금 조건에서는 외경이 코팅 두께의 약 두 배만큼 증가하는 반면, 내경은 그에 상응하여 감소합니다. 실제 결과는 형상과 코팅 분포에 따라 달라집니다. 따라서 정밀 맞물림 치수의 경우, 허용 기준이 도금 전인지 후인지 명시해야 합니다.
초음파 세척: 오염물은 제거하되, 단단히 붙은 거친 부분은 남기세요
초음파 세척은 절삭유, 냉각수, 연마 잔여물 및 이물질을 제거하는 데 적합합니다. 그러나 부착된 버를 기계적으로 제거하는 것을 대체하지는 않으며, 모든 산화층이 제거된다고 보장하지도 않습니다.
세정제, 온도, 세정 시간 및 초음파 설정은 기판 및 도금과 호환되어야 합니다. 변색이나 표면 손상을 방지하기 위해 세정 전에 호환성을 반드시 확인해야 합니다. 부품 간 충돌을 줄이기 위해 세정기에 넣을 때 부품을 분리해야 하며, 구멍이나 오목한 부분에서 갇힌 공기가 빠져나갈 수 있도록 해야 합니다. 세정 후에는 철저한 헹굼과 건조 과정을 거친 후 깨끗한 포장재로 포장해야 합니다.
베릴륨이 포함된 부품을 세척할 때 발생하는 세정액, 여과재 및 잔류물은 적절한 산업보건 및 폐기물 관리 절차에 반드시 포함되어야 합니다.
일반적인 부품 및 용도에 맞는 소재는 어떻게 선정해야 할까요?
전기 접점 및 커넥터 부품
인청동은 성능과 비용의 균형이 요구되는 접점, 연결 스트립 및 스프링 구조에 사용됩니다. 베릴륨 구리는 슬롯형 소켓, 정밀 접점, 그리고 소형화, 탄성 하중 수용 능력 또는 접촉력 유지 성능에 대한 요구 사항이 까다로운 커넥터 부품에 적합합니다.
선정 시에는 전류 전달 단면적, 스프링 이동량, 접촉 압력 및 도금 상태를 종합적으로 고려해야 합니다. 접촉 저항이 과도할 경우, 단순히 기판 재질을 변경하는 데만 의존하기보다는 먼저 접점 설계와 표면 상태를 점검해야 합니다.
계측기 및 정밀 스프링機構
계측기 및 정밀 클램핑 장치에 사용되는 스프링 부품은 일정한 스프링백 특성과 치수 균일성이 요구됩니다. 인청동은 하중 요구 사항을 충족하는 일반적인 구조에 적합합니다. 공간이 제한적이고 응력 수준이 높은 경우에는 베릴륨 구리를 더욱 면밀히 검토해 볼 필요가 있습니다.
얇은 스탬핑 스트립 스프링과 봉재에서 CNC 가공된 3차원 스프링 부품은 재료 조건과 제조 공정이 서로 다릅니다. 따라서 동일한 성능, 비용 또는 수명 데이터를 이 두 가지에 모두 그대로 적용해서는 안 됩니다.
Bushings, Sleeves, and Wear Washers
Phosphor bronze is a common candidate for bushings, sliding washers, and wear sleeves. Selection should focus on load, sliding speed, lubrication conditions, and compatibility with the mating shaft or guide.
Evaluate an appropriate beryllium copper material when the part also requires higher strength, specific anti-galling performance, or thermal conductivity. Its higher price does not mean that it will last longer under every friction and wear condition.
Mold and Thermal Management Components
Certain beryllium copper materials are used for mold inserts and components that need a combination of thermal conductivity and mechanical performance. Selection for these applications should consider the heat flow path, operating temperature, strength, and surface requirements.
Phosphor bronze is not a direct substitute for these beryllium copper parts. Temperature distribution, dimensional stability, and load capacity must be revalidated before substitution.
How Should Phosphor Bronze and Beryllium Copper Parts Be Maintained?
Protect Contact Surfaces and Plating During Cleaning
Before maintenance, stop the equipment and isolate the relevant electrical power and mechanical loads. Use a cleaning agent compatible with the copper alloy, plating, and surrounding plastics and seals. Avoid indiscriminate use of abrasive paper or polishing compounds on electrical contacts, precision mating surfaces, and plated areas.
그라인딩 and polishing repairs on beryllium copper parts should be performed by personnel working under appropriate control conditions. These parts must not be dry-ground on site as though they were ordinary metal components.
Lubricate According to the Design, Not an Assumption of Self-Lubrication
A copper alloy bushing is not automatically suitable for operation without lubrication simply because its name includes “bronze.” Use the specified lubricant and check lubrication passages, service intervals, and contamination.
Ordinary mechanical lubricating oil must not be applied directly to electrical contacts. Where lubrication is required, use a product suitable for the contact system and plating.
Focus Inspection on Changes That Affect Function
Electrical contacts should be checked for contact resistance, temperature rise, contact force, and plating wear. Bushings and sliding components should be checked for clearance, wear, and lubrication condition.
Parts with cracks, permanent deformation, or a significant loss of contact force should be segregated and assessed. Bending them back by hand or lightly polishing them does not restore damaged material properties. Spare parts should be kept dry, packaged separately, and retain their material and batch identification.
How Can You Control Costs, Lead Times, and Procurement Risks?
Compare Finished-Part Costs, Not Just Raw Material Prices
Custom part costs include raw material and waste, machining, heat treatment, surface finishing, cleaning, inspection, and tooling. Beryllium copper generally has higher material costs and more demanding processing controls than conventional phosphor bronze, but the actual difference depends on material condition, geometry, and order quantity.
Focus on three measures to control costs:
- Select the material and condition for the function: Avoid unnecessary strength or processing steps when the performance requirements are already met. Where forming or aging is needed, determine the appropriate raw material condition in advance.
- Concentrate strict requirements on critical features: Define tolerances for mating bores, contact surfaces, and spring structures. Apply reasonable requirements to nonfunctional dimensions rather than machining every feature to the highest precision.
- Validate the first article before stabilizing batch production: Confirm the final results after machining, heat treatment, and plating. Separate one-time tooling or development charges from repeat-order unit prices in the quotation.
Lead Time Depends on the Entire Manufacturing Route
Lead time includes more than CNC machining. It also covers material procurement, aging, plating schedules, cleaning, inspection, and packaging.
For precision spring components being produced for the first time, the schedule should allow for first-article validation. For repeat orders, the material condition and process route should be fixed, with clear approval requirements for changes to materials or subcontracted operations to reduce rework and lead-time variation.
Material Substitution Requires Revalidation of Critical Functions
Phosphor bronze and beryllium copper cannot be directly interchanged solely because the parts have the same shape or similar hardness. Substitution assessment should cover stress, contact force, temperature rise, cycle life, and assembly requirements.
If the replacement material lacks sufficient elastic load capacity, the structure or material selection must be revised. Adding plating cannot compensate for insufficient substrate strength.
Acceptance Should Address Three Levels
- Material consistency: Check material certificates, supplied condition, and batch identification against the purchasing requirements.
- Final part quality: Inspect critical dimensions, geometric tolerances, surfaces, and burr condition after heat treatment and surface finishing are complete.
- Actual function: Verify contact force, resistance, and temperature rise, or assess assembly, wear, and cycle life according to the application.
Retain approval records after the first article passes inspection. Changes to the material, aging process, plating, or critical machining route should trigger a reassessment of their effect on function.
Weldo’s Support for Custom Copper Alloy Parts
Weldo는 다음을 제공합니다. CNC 가공 서비스 for prototypes, small batches, and repeat production, with turning, milling, and subsequent operations planned around bushings, sleeves, contact pins, threaded parts, and precision connecting components.
During project evaluation, we review the manufacturing route against the material condition, thin walls, fine slots, critical tolerances, and assembly requirements. The quotation also defines the scope of deburring, surface finishing, cleaning, and inspection.
Orders involving beryllium copper require an acceptance review based on the specific material, processing operations, and safety controls. Parts requiring aging or precision plating should also have clearly defined final dimensions and performance requirements after treatment.
You can submit your drawings and project requirements, including the material, quantity, critical functions, and target delivery date, for a manufacturing assessment and quotation.
Conclusion: When Should You Choose Phosphor Bronze or Beryllium Copper?
For conventional wear-resistant, conductive, and spring components, evaluate phosphor bronze first. For precision parts with limited space and higher load or contact force requirements, focus on beryllium copper.
| Part Requirements and Application | Material Selection Advice |
|---|---|
| Bushings, sliding washers, and wear sleeves with defined loads and lubrication conditions, where cost control matters | Consider phosphor bronze first. Confirm wear resistance, fit clearance, and lubrication requirements. |
| Conventional electrical contacts and instrument spring components whose existing dimensions meet conductivity and springback requirements | Consider phosphor bronze first. There is no need to increase material and machining costs solely for higher strength. |
| Small spring contacts, slotted sockets, and precision spring clamping components that must carry greater elastic loads in limited space | Focus on high-strength beryllium copper. Confirm yield strength and service life for the specified aged condition. |
| Connector contacts held under sustained compression or operating at elevated temperatures that require stable contact force | Evaluate beryllium copper closely. Verify stress relaxation performance at the actual temperature and loading duration. |
| High-current contacts or heat-dissipating inserts requiring a combination of electrical conductivity, thermal conductivity, and strength | Evaluate high-conductivity beryllium copper series. Do not directly apply high-strength beryllium copper property data. |
Keep one principle in mind when purchasing: If phosphor bronze meets the performance requirements, prioritize cost optimization. Choose an appropriate beryllium copper material when strength, contact force retention, or thermal and electrical conductivity becomes the limiting factor. Confirm the final choice using the specific material condition and finished-part test results rather than substituting on material names alone.