D2 강철이란 무엇이며, 맞춤형 부품 제작 시 언제 선택해야 할까요? D2는 고탄소, 고크롬 냉간 가공 공구강으로, 금형, 펀치, 산업용 블레이드 및 내마모성 부품에 널리 사용됩니다. 이 강재의 합금 성분은 담금질 및 템퍼링 공정을 거침으로써 높은 경도, 내마모성 및 압축 강도를 제공하므로, 상당한 마모와 제어된 충격 하중이 발생하는 용도에 적합합니다.
맞춤형 부품을 구매하는 경우, D2 재질을 선택하려면 재료 상태, 열처리, 치수 정밀도 및 표면 품질을 신중하게 고려해야 합니다. 도면, 제조 계획 및 검수 기준에 이러한 요구 사항을 명확히 명시하면 생산 배치 전반에 걸쳐 일관된 조립 적합성, 수명 및 품질을 보장하는 데 도움이 됩니다.
D2 강재의 성분 구성에 있어 주요 특징은 무엇인가요?
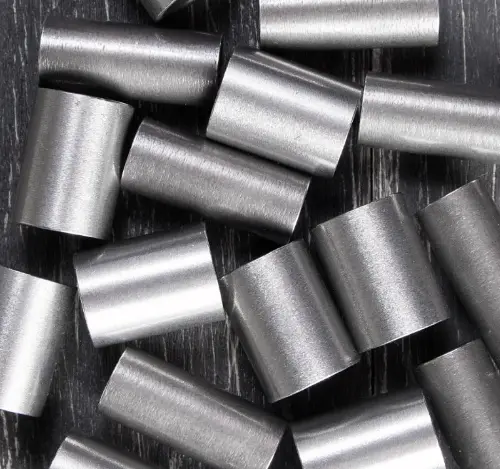
D2강은 탄소와 크롬을 주된 합금 성분으로 함유하고 있으며, 냉간 가공 공구에 적합한 경화성과 내마모성을 부여하기 위해 몰리브덴과 바나듐 등이 첨가되어 있습니다. 경질 탄화물은 내마모성에 중요한 역할을 하며, 이로 인해 가공 시 절삭 공구와 연삭 휠의 선택이 중요해집니다.
| 요소 | 중량별 참조 내용 | 주요 기능 |
| 탄소 C | 1.40%–1.60% | 담금질 시 경도 강화 및 탄화물 형성을 촉진합니다 |
| 크롬 (Cr) | 11.00%–13.00% | 경화성을 향상시키고 내마모성 탄화물의 형성에 기여합니다 |
| 몰리브덴 Mo | 0.70%–1.20% | 경화성 및 템퍼링 반응성을 향상시킵니다 |
| 바나듐 V | ≤1.10% | 경질 카바이드 형성에 기여하며 입자 크기에 영향을 미친다 |
| 망간 Mn | ≤0.60% | 탈산 작용에 기여하며 경화성에 영향을 미칩니다 |
| 실리콘 Si | ≤0.60% | 탈산화에 기여하며 매트릭스 특성에 영향을 미친다 |
이 범위는 자재 선정 시 참고용으로 제공됩니다. 자재 수령 검수는 주문서에 명시된 자재 규격에 따라 이루어져야 하며, 화학 성분은 해당 용탕에 대한 자재 증명서와 대조하여 확인해야 합니다. Alro D2 재료 정보
높은 크롬 함량이 D2의 내식성에 어떤 영향을 미치나요?
D2의 높은 크롬 함량은 주로 경화성과 내마모성을 높여주며, 동시에 어느 정도의 내식성도 제공합니다. 일부 크롬이 탄화물에 결합되어 있기 때문에, 이 소재의 내식성 성능은 냉간 가공 공구강으로서의 실제 특성을 고려하여 평가해야 합니다.
장기간 습기, 염분 또는 부식성 매체에 노출되는 부품의 경우, 재질 선정 시 보호 코팅, 세척 및 유지보수, 그리고 부식 방지 대체 재질에 대해서도 고려해야 합니다.
어닐링 처리된 D2 강재의 주요 기계적 특성은 무엇인가요?
어닐링 처리된 D2 강재의 기준 값은 인장 강도 약 760 MPa, 항복 강도 약 470 MPa, 브리넬 경도 230 HB입니다. 이 수치들은 원자재의 가공 상태를 나타내는 것이며, 완제품의 사용 특성은 후속 열처리 및 마무리 공정에 따라 결정됩니다.
| 기계적 특성 | 어닐링 기준값 | 설명 |
| 인장 강도 | 약 760 MPa | 인장 시험 중 견뎌낸 최대 공학적 응력 |
| 항복 강도 | 약 470 MPa | 재료가 일정량의 소성 변형을 보이기 시작하는 응력 수준 |
| 파단 시 신장률 | 16%에 대하여 | 인장 파단 전의 소성 변형 능력을 나타냅니다. |
| 브리넬 경도 | 약 230 HB | 어닐링된 공급 상태의 특성을 파악하고 가공 조건을 평가하는 데 도움이 됩니다. |
이 수치들은 공급업체가 공개한 어닐링 처리된 D2 강재의 데이터에서 도출된 것으로, 재료 비교 및 해당 재료의 특성에 대한 초기 이해에 적합합니다. 설계 계산 및 조달 승인에는 실제 공급 조건에 부합하는 시험 결과가 필요합니다.
어닐링은 모재의 경도를 낮추어 선삭, 밀링, 드릴링에 적합한 조건을 제공합니다. 재료 내에 경질 탄화물이 남아 있으므로, 공구 마모, 칩 배출 및 표면 품질을 고려하여 가공 매개변수를 조정해야 합니다.
납품 한계치와 일반적인 기준값은 별도로 해석해야 합니다. 예를 들어, BÖHLER K110의 경우 최대 어닐링 납품 경도를 250 HB로 명시하고 있으나, 표에 기재된 230 HB 값은 어닐링 기준 데이터에 속합니다. 강도와 연신율을 보장해야 하는 프로젝트의 경우, 주문 시 시험 방법, 시료 채취 조건 및 합격 기준을 명시해야 합니다. BÖHLER K110 기술 사양
D2 강철의 내식성, 전기 전도도 및 자기적 특성은 어떠한가요?
D2는 어느 정도의 내식성을 가지며, 전기를 전도하고, 일반적인 공급 및 사용 조건에서 자성을 띱니다. 이러한 특성은 가공 방법, 공작물 고정 및 유지보수 요건에 영향을 미칩니다.
D2 강철은 어떤 환경에서 부식 방지가 필요한가?
D2는 습기가 많거나 염분이 포함된 환경에서, 또는 땀이나 잔류 냉각제와 접촉한 후에는 부식 방지 처리가 필요합니다. 세척 및 부식 방지 처리 시에는 연마된 표면, 구멍, 조립 틈새에 각별한 주의를 기울여야 합니다.
부식 방지는 절삭 가장자리와 결합면을 보존하는 데 도움이 됩니다. 부식이 발견된 경우, 수리된 부품이 사용 요건을 충족할 수 있도록 부식 깊이, 영향을 받은 기능 영역 및 치수 요건을 고려하여 처리 방법을 결정해야 합니다.
D2 강철의 전기 전도성은 어느 정도인가요?
D2는 구리보다 전도도가 상당히 낮긴 하지만, 방전 가공 및 와이어 EDM에 충분한 전도성을 갖추고 있습니다. 전류를 전달해야 하는 부품의 경우, 주로 저항, 발열량 및 접촉 조건에 따라 선정해야 합니다.
BÖHLER K110 데이터에 따르면 상온에서의 전기 저항률은 약 0.65 Ω·mm²/m입니다. 이 값을 환산하면, 전기 전도도는 약 1.54 MS/m이며, 이는 1001 IACS 기준의 표준 구리 약 2.7%에 해당합니다. 이는 특정 제품에 대한 계산된 기준값입니다. BÖHLER K110 물리적 특성 데이터
D2 강철은 자성을 띠나요?
D2는 일반적인 어닐링 처리 및 경화·템퍼링 처리 상태에서 자성을 띠므로, 적절한 자력 고정 방식과 자분 검사 방법을 사용할 수 있습니다. 다만, 재료 등급 및 열처리 품질은 여전히 재료 증명서와 지정된 검사 절차를 통해 확인해야 합니다.
청결도 요구 사항이 높은 부품의 경우, 잔류 자성이 연삭 잔류물을 끌어당기는 데 미치는 영향을 평가하고, 필요한 경우 자화 제거 및 잔류 자성 검사를 실시해야 합니다.
D2 강철에는 그 밖의 어떤 물리적 특성이 있나요?
D2의 밀도, 탄성 계수 및 열팽창 특성은 부품의 무게, 강성 및 온도에 따른 치수 변화를 예비적으로 평가하는 데 활용할 수 있습니다. 일관된 기준 조건을 유지하기 위해 다음 값들은 단일 제품 데이터 시트에서 가져온 것입니다.
| 특성 | 기준값 | 조건 또는 참고 사항 |
| 밀도 | 약 7.67 g/cm³ | 실온 |
| 탄성 계수 | 약 200 GPa | 실온에서의 물질 기준치 |
| 열전도율 | 약 23.9 W/(m·K) | 실온 |
| 선형 열팽창 계수의 평균값 | 약 11.0 × 10⁻⁶/K | 20–100°C |
데이터는 다음에서 가져왔습니다. BÖHLER K110 기술 데이터 시트. 정밀 치수 검사는 결과가 부품의 실제 가공 품질을 정확히 반영할 수 있도록 지정된 온도 조건에서 수행되어야 합니다.
D2 강철의 장점과 사용상의 제한 사항은 무엇인가요?
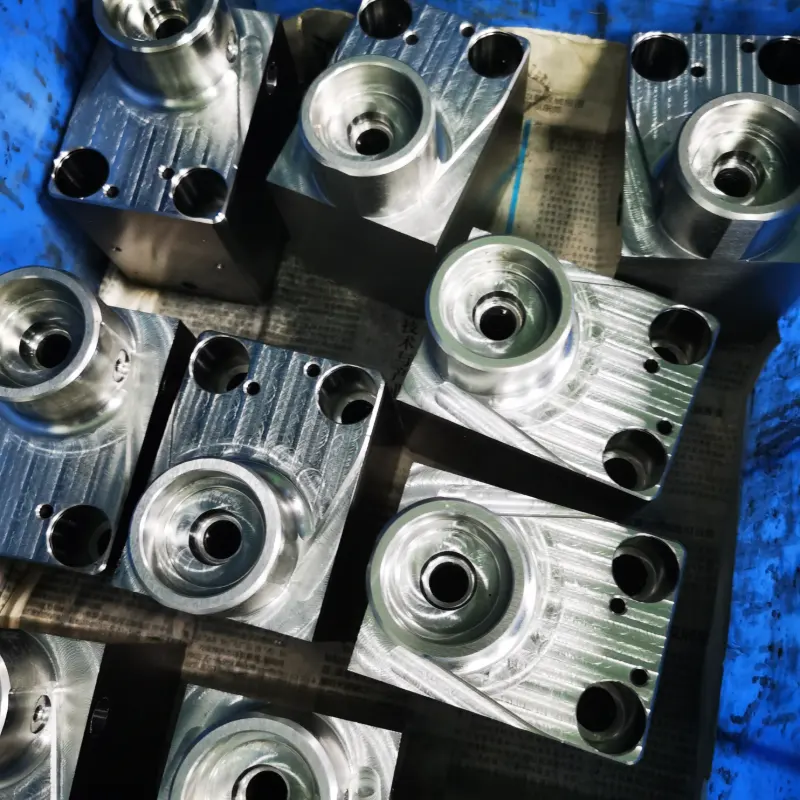
D2의 장점은 내마모성, 경화 후의 압축 강도, 그리고 냉간 가공 공구로 사용하기에 적합하다는 점입니다. 이 재료를 사용할 때는 충격 하중, 제조 공정, 부식 방지 요구 사항 등을 신중하게 고려해야 합니다.
D2 강철의 주요 장점
- 높은 내마모성: 블랭킹 모서리, 성형면, 내마모 삽입재 등 가공 재료나 단단한 입자와 반복적으로 접촉하는 작업 표면에 적합합니다.
- 전체 경화 처리에 적합한 재료: 담금질과 템퍼링은 기판의 가공 경도를 결정하고, 가공면에 하중을 지탱할 수 있는 지지력을 제공합니다.
- 광범위한 냉간 가공 적용성: 적절한 하중, 형상 및 열처리, D2는 형상 유지력과 내구성을 겸비하고 있습니다.
D2강을 사용할 때 고려해야 할 세 가지 핵심 사항
- 내충격성 및 내치핑성: 얇은 모서리, 날카로운 모서리 및 중심에서 벗어난 하중이 가해지는 부위에는 최적화된 형상, 지지 구조 및 가공 여유 공간이 필요합니다. 파단이 주된 문제인 용도의 경우, 인성이 더 높은 공구강도 비교해 볼 필요가 있습니다.
- 가공 및 수리 비용: 경질 초경합금은 절삭 공구와 연삭 휠의 마모를 가속화합니다. 어닐링 상태 가공, 열처리, 최종 정삭 공정을 체계적으로 계획하여 순차적으로 수행하면 비용 효율성을 높일 수 있습니다.
- 내식성 및 유지보수: 세척, 건조, 부식 방지 및 적절한 포장은 작업 표면과 보관 상태를 유지하는 데 도움이 됩니다.
D2 강철은 주로 어떤 부품과 산업 분야에서 사용되나요?
D2는 주로 스탬핑, 전단, 냉간 성형 및 마모가 심하고 충격 하중이 제어되는 환경에서 사용되는 내마모성 기계 부품에 활용됩니다. 구매자는 먼저 주요 고장 유형을 파악한 후, D2의 특성이 해당 용도의 요구 사항에 부합하는지 확인해야 합니다.
| 적용 분야 | 대표 부품 |
| 금속 스탬핑 | 펀치, 다이, 블랭킹 인서트 |
| 판재 및 스트립 가공 | 전단 블레이드 및 회전식 슬리팅 나이프 |
| 냉간 성형 | 성형 다이와 압연 공구 |
| 내마모성 기계 부품 | 마모 방지 블록, 가이드 부품 및 마모 접촉 부품 |
| 정밀 공구 | 측정기, 위치 확인 도구 및 검사 도구 |
이러한 용도는 소재 공급업체들이 제시한 냉간 가공 공구 적용 분야와 일치합니다.
펀치 및 다이
D2는 장기간 사용해도 절삭날과 가공 형상을 유지해야 하는 블랭킹 공구에 적합합니다. 블랭킹 여유, 안내 정밀도 및 박리 조건은 재료의 경도와 함께 결정해야 합니다.
가늘고 긴 펀치, 좁은 브릿지, 날카로운 모서리의 경우 파단 저항성에 각별한 주의를 기울여야 합니다. 치핑이 발생하면, 재질이나 열처리를 조정하기 전에 중심에서 벗어난 하중, 조립 상태, 절삭날 형상을 먼저 확인하십시오.
전단 블레이드 및 회전식 슬리팅 나이프
D2는 내마모성 절삭날이 필요한 산업용 전단 및 슬리팅 공구에 적합합니다. 블레이드 두께, 절삭날 형상, 단면 품질 및 장착 간극은 절삭 품질과 수명에 직접적인 영향을 미칩니다.
제조 정밀도가 장비 조립 요건에 부합할 수 있도록, 조달 요건에는 평탄도 또는 면 편심도, 모서리 형상 및 일괄 설치 조건이 포함되어야 합니다.
성형 금형 및 내마모 삽입물
D2는 반복적인 접촉과 마모에 노출되는 냉간 성형 작업 표면에 적합합니다. 재료 부착, 긁힘 또는 국부적인 흠집이 발생하는 경우에는 표면 거칠기, 윤활 및 코팅을 종합적으로 최적화해야 합니다.
기판 경도를 접촉 조건과 함께 조정하면 공구 수명을 향상시키는 데 더 효과적인 방법을 마련할 수 있습니다.
D2강과 다른 강종 중 어떤 것을 선택해야 할까요?
D2는 냉간 가공 내마모성이 주요 요구 사항인 부품에 적합하며, 다른 강종들은 구조적 인성, 고온 경도 또는 내식성을 중시합니다. 재료 비교는 부품의 하중, 작동 온도 및 파괴 양상을 기준으로 해야 합니다.
| 대체 소재 | 주요 차이점 | 선정 지침 |
| D3 | 또한 고탄소·고크롬 냉간 가공용 강으로, 내마모성과 내치핑성은 성분 및 열처리에 따라 달라집니다. | D3 공구의 치핑 현상을 줄이려는 경우 D2를 평가하십시오. |
| 4140 | 담금질 및 템퍼링 후 강도와 인성을 높여줍니다 | 구조적 특성에 따라 샤프트와 하중 지지용 연결 부품을 선정하고, 내마모성 다이의 경우 D2를 고려하십시오. |
| M2 | 고온에서도 경도 유지 성능을 중시하는 고속강 | 절삭 온도 및 공구 작동 조건에 따라 선택하십시오. |
| S30V | 분말 야금 공법으로 제조된 스테인리스 나이프용 강재 | 칼을 선택할 때 내식성도 중요한 요소라면 D2와 별도로 평가해야 합니다. |
| 인성이 높은 냉간 가공용 강 또는 분말 야금 공구강 | 치핑 저항성, 초경합금 분포, 또는 전반적인 성능을 강조하십시오 | 수명 및 내마모성이 더 높은 공구의 업그레이드 옵션으로 검토하십시오. |
인더스틸(Industeel)은 D3형 강재가 균열이나 치핑에 지나치게 민감한 경우 D2를 대안으로 제시합니다. 다만, 어떤 대체재를 사용하더라도 실제 작동 조건 하에서 검증 과정을 거쳐야 합니다. Industeel D2 기술 사양
D2와 동등하거나 유사한 학년은 무엇인가요?
표준 간에 D2를 선정할 때 유럽 규격 1.2379 및 X153CrMoV12와 일본 SKD11 계열 소재는 흔히 상호 참조되는 재료입니다. 조달 시에는 성분, 인도 조건 및 성능 요건에 대한 추가 확인을 수행해야 하며, 제안된 대체재에 대해서는 고객의 승인을 받아야 합니다. BÖHLER 등급 정보
수명 요구 사항이 까다로운 부품의 경우, 대체 재질이 원래의 기능적 요구 사항을 충족하는지 확인하기 위해 열처리 및 시제품 검증을 재료 대체 과정에 포함시켜야 합니다.
D2 강재에는 어떤 가공 공정을 사용할 수 있나요?
D2는 선삭, 밀링, 드릴링, 연삭이 가능하며, 와이어 방전 가공, 그리고 싱커 방전 가공을 통해 가공됩니다. 일반적인 제조 방식은 어닐링 상태에서 대부분의 재료를 제거한 다음, 경화 후 중요한 치수를 마무리하는 것입니다.
CNC 선반 가공, 밀링, 및 시추
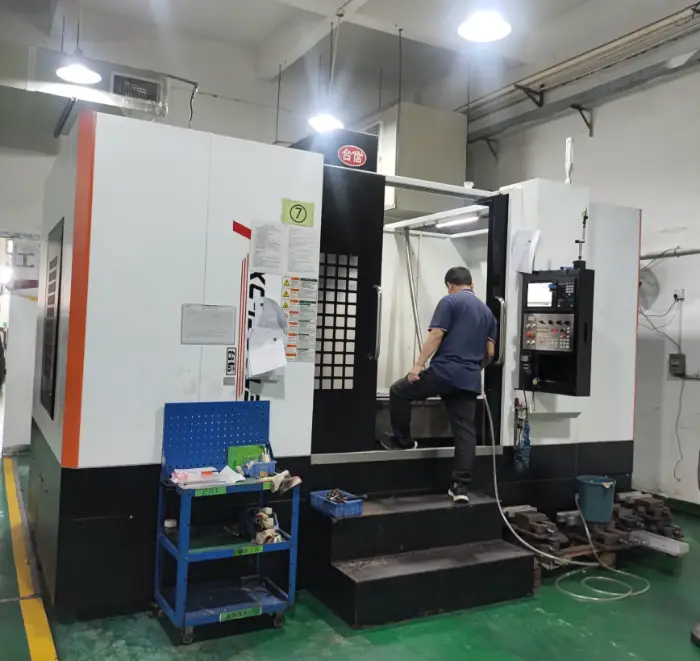
어닐링 처리된 D2는 주요 형상, 구멍 및 슬롯 가공에 적합합니다. 안정적인 공작물 고정과 공구 관리는 가공 효율과 치수 일관성을 확보하는 데 핵심입니다. 공구 선정 시 내마모성과 절삭날 강도를 적절히 균형 있게 고려해야 하며, 공구 교체는 실제 마모 정도에 따라 계획해야 합니다.
깊은 구멍과 좁은 슬롯의 경우, 칩 재절삭을 최소화하기 위해 효과적인 칩 배출이 필요합니다. 일반적인 나사산과 구멍은 경화 처리 전에 완성하는 것이 바람직하며, 치수 정밀도가 중요한 부위의 경우 사후 보정 방법을 사전에 계획해야 합니다.
경질 선삭 및 경질 밀링
경화 처리된 D2는 적절한 공구를 사용하여 경질 선삭 또는 경질 밀링 가공이 가능합니다. 공정을 선정할 때는 경도, 절삭 연속성, 기계의 강성 및 표면 요구 사항을 고려해야 합니다.
벽이 얇거나 절삭이 단절되는 부분, 그리고 미세한 형상의 경우 절삭력과 공구 날의 치핑을 특히 세심하게 제어해야 합니다. 시제품 가공을 통해 양산 공정이 확정되기 전에 중요한 결합면의 치수, 거칠기 및 표면 무결성을 확인할 수 있습니다.
그라인딩
연삭 가공은 D2 부품의 정밀 평면, 외경 및 결합 치수를 마무리하는 데 적합합니다. 적시에 연삭 휠을 다듬고, 일정한 냉각을 유지하며, 절삭량을 적절히 분배하면 연삭 시 발생하는 열과 치수 편차를 효과적으로 제어할 수 있습니다.
부하가 큰 작업면은 규정에 따라 연마 손상이 있는지 검사해야 하며, 치수 정확도와 표면 근방 특성이 모두 수락 기준에 포함되어야 한다.
와이어 방전 가공 및 싱커 방전 가공
와이어 방전 가공은 관통 절삭 프로파일, 좁은 슬롯 및 금형 개구부에 적합하며, 싱커 방전 가공은 복잡한 캐비티 가공에 적합합니다. 두 공정 모두 경화된 D2 재료를 가공할 수 있으며, 절삭 공구의 접근이 제한된 형상의 부품에 대한 제조 옵션을 제공합니다.
중요한 작업면에는 재결층과 미세 균열을 제어하기 위해 얇게 깎기, 미세 마감 가공 또는 후속 표면층 제거 공정을 적용해야 합니다. 또한 잔류 응력 해소에 따른 변형을 최소화하기 위해, 좁은 프레임, 얇은 벽면 및 대량의 재료 제거가 필요한 형상에 대해서는 절삭 순서를 미리 계획해야 합니다.
D2 강철은 용접성이 어느 정도인가요?
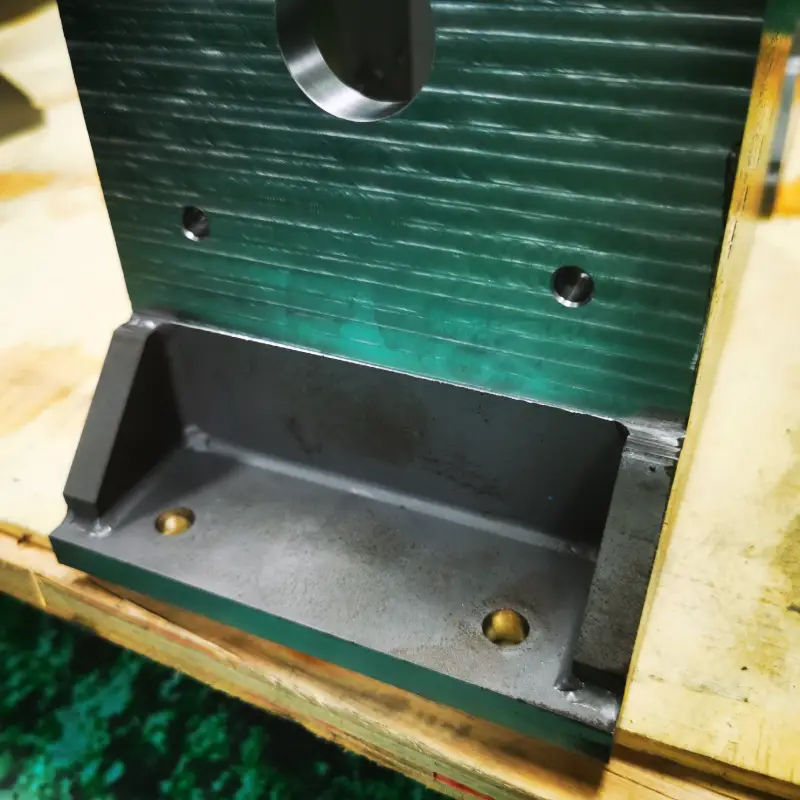
D2는 검증된 용접 공정을 사용하여 국부적인 용접 보수 및 공구 복원이 가능하지만, 이를 위해서는 엄격한 공정 관리가 필요합니다. 보수 작업 시 열영향부의 경화, 국부적인 연화, 용접 응력 및 치수 변화를 반드시 고려해야 합니다.
어닐링 처리된 D2와 경화 처리된 D2의 용접 요건은 어떻게 다른가요?
어닐링 처리된 D2의 경우, 용접 후 최우선 과제는 최종 열처리를 실시하기 전에 가공 가능한 미세구조를 복원하는 것입니다. 경화 처리된 D2의 경우, 용접 수리 시에도 요구되는 경도, 내균열성 및 치수를 유지해야 합니다. 따라서 이 두 가지 상태에 대해 각각 별도의 용접 후 처리 절차를 수립해야 합니다.
경화 처리된 부품의 경우, 용접 수리 및 용접 후 템퍼링 조건을 결정하기 전에 이전 템퍼링 기록을 검토해야 합니다. 기록이 없는 경우에는 먼저 재료의 상태와 수리의 타당성을 평가해야 합니다.
용접 시 무엇을 관리해야 할까요?
용접 요건에는 수리된 부위가 실제 사용 요건을 충족할 수 있도록 결함 제거, 온도 제어, 용가재 선정 및 용접 후 검수 기준이 명시되어야 한다.
- 결함 제거 및 표면 전처리: 수리가 필요한 결함을 오일 및 코팅층과 함께 제거하고, 적절한 검사 방법을 사용하여 균열 제거 범위를 확인하십시오.
- 예열 온도 및 공정 간 온도: 국부적인 연화 및 변형을 방지하기 위해 균일하게 예열하고 온도 상승을 모니터링해야 합니다. Sverker 21 가이드에는 250 ± 25°C를 기준 예열 온도로 제시하고 있으나, 실제 파라미터는 재료 및 부품 조건에 따라 별도로 설정해야 합니다.
- 필러 선정 및 용접 후 검사: 수리 부위의 용도에 따라 충전재를 선택하고, 지정된 냉각 및 열처리 절차를 준수한 후, 균열, 경도 분포 및 중요 치수를 검사해야 합니다.
용접 수리된 부품의 출하에는 고객의 승인이 필요하며, 수리 위치, 절차 및 검사 결과에 대한 기록을 보관해야 합니다.
D2 강은 어떻게 열처리되나요?
D2는 담금질과 템퍼링을 통해 주요 기계적 특성을 얻으며, 어닐링과 응력 제거는 가공 조건을 개선하고 변형을 억제하는 데 도움이 됩니다. 이 공정은 구체적인 재료 데이터, 부품 단면 치수 및 목표 특성에 따라 수립되어야 합니다.
연질 어닐링
연질 어닐링은 경도를 낮추고 절삭에 적합한 미세구조를 형성합니다. 이미 요구되는 어닐링 상태로 공급된 재료는 입고 검사를 통과한 후 바로 가공 단계로 넘어갈 수 있으며, 재어닐링은 정의된 미세구조적 요건이나 가공 요건을 충족하기 위해 수행되어야 합니다.
스트레스 해소
응력 제거는 황삭 가공으로 인한 잔류 응력을 줄여주며, 재료 제거량이 많거나 비대칭적인 형상, 또는 복잡한 형상을 가진 부품에 적합합니다. 일반적으로 황삭 가공 후, 최종 경화 전에 수행되며, 이후 정삭 가공을 위해 여유를 남겨둡니다.
경화
담금질 공정을 통해 D2의 경화 미세구조가 형성되며, 이 과정에서 경도, 미세구조 및 균열 발생 위험 간의 균형을 맞추기 위해 가열 및 냉각이 제어됩니다. Industeel은 1020–1050°C를 오스테나이트화 기준 범위로 제시하고 있으나, 실제 공정은 특정 재료 및 부품 조건에 따라 결정되어야 합니다.
D2는 공기 경화형 공구강이지만, 냉각 방식은 여전히 부품의 단면 크기, 용광로 적재량 및 장비의 냉각 능력에 맞춰야 합니다.
뜨임
템퍼링은 목표 경도를 확보하고, 담금질 응력을 줄이며, 미세구조의 안정성을 향상시킵니다. D2는 최종 경도 및 관련 특성 검수 전에 해당 재료와 공정에 필요한 여러 차례의 템퍼링 공정을 거쳐야 합니다.
Industeel은 산화 및 탈탄 현상을 억제하기 위해 최소 두 번의 템퍼링 공정을 거치고, 진공 또는 보호 가스를 사용할 것을 권장합니다.
초저온 또는 극저온 처리
서브제로 처리는 특정 부품에서 잔류 오스테나이트를 감소시키고 치수 안정성을 향상시킵니다. 이 처리를 적용할지 여부는 정밀도, 미세구조 및 사용 조건에 따른 요구 사항에 따라 결정되어야 합니다.
치수 안정성 향상이 내균열성 요구 사항과 양립할 수 있도록, 열처리 순서, 온도 및 후속 템퍼 처리를 하나의 완전한 공정으로 검증해야 합니다.
열처리 후 기계적 특성은 어떻게 변하나요?
담금질은 D2의 경도, 내마모성 및 압축 강도를 향상시키는 반면, 최종 가공에서는 적절한 공구 선택과 표면 무결성을 더욱 중시합니다. 다양한 공구 적용 분야에서 요구되는 가공 경도는 약 54~62 HRC이며, 구체적인 목표 경도는 하중과 파괴 양상에 따라 결정됩니다. Uddeholm Sverker 21 적용 경도 데이터
경도가 동일한 부품이라 하더라도, 초경합금 분포, 잔류 오스테나이트, 탈탄, 연마 품질을 고려하여 사용 수명을 평가해야 합니다. 포괄적인 열처리 및 마무리 공정 관리는 단일 HRC 수치보다 납품 품질을 더 정확하게 나타내 줍니다.
D2강에는 어떤 표면 처리가 적합할까요?
D2는 PVD 코팅, 제어된 질화 처리, 흑색 산화 처리 및 정밀 연마 처리를 받을 수 있습니다. 소재 선정 시 마모, 접착력, 마찰 또는 부식 방지 요구 사항을 고려해야 하며, 적절한 표면 품질을 갖춘 올바르게 열처리된 소재를 기반으로 해야 합니다.
PVD 코팅
PVD 코팅은 작업면의 내마모성, 이물질 부착 방지 성능 또는 마찰 성능을 향상시키며, 성형 금형 및 공구 용도로 적합합니다. 코팅 종류, 두께, 접착력 및 결합 치수는 종합적으로 확인해야 합니다.
경도와 치수 안정성을 유지하기 위해서는 증착 온도가 기판의 열처리와 호환되어야 합니다.
질화
질화 표면 경도와 내마모성을 향상시키며, 경화층과 표면 미세구조에 중점을 두고 제어합니다. 얇은 모서리, 날카로운 모서리 및 충격이 가해지는 부위는 경화 처리의 이점과 치핑 위험성을 모두 평가해야 합니다.
흑색 산화 피막 및 녹 방지
흑색 산화 적절한 오일 밀봉과 함께 사용하면 보관 중 및 일반적인 환경에서 보호 효과를 제공할 수 있습니다. 지속적으로 습기에 노출되거나 부식성 환경의 경우, 보호 방안을 추가로 검토해야 하며, 사용 조건에 따라 코팅재나 내식성 재료를 선정해야 합니다.
디버링, 연마 및 세척
버 제거 또한 연마 공정을 통해 도면에 명시된 절삭날과 형상을 유지하면서 모서리 결함을 제거하고 접촉면을 개선합니다. 세척 후 신속한 건조와 방청 처리는 납품 시 표면 품질을 유지하는 데 도움이 됩니다.
맞춤형 D2 부품에서는 무엇을 검사해야 할까요?
D2 부품의 검수 범위는 재질, 열처리, 치수 및 표면 상태를 포함해야 합니다. 검사 항목은 부품의 기능과 위험 요소에 부합해야 하며, 이를 통해 검사 보고서가 조립 및 서비스 관련 의사결정을 직접 뒷받침할 수 있도록 해야 합니다.
- 재료 및 배치: 재료 증명서가 실제 부품과 일치하도록 등급, 규격, 열 번호 및 인도 상태를 확인하십시오.
- 경도 및 미세구조: 시험 위치를 지정하고 경도 범위를 정한 뒤, 필요에 따라 중요 공구의 탈탄, 미세구조 및 경도 균일성을 검사한다.
- 치수 및 형상 공차: 결합 치수, 평탄도, 평행도, 원형도 또는 편심을 검사하고, 중요한 기능적 요구 사항을 개별적으로 명시하십시오.
- 표면 및 결함: 균열, 연삭 손상, 방전 가공(EDM)에 의해 영향을 받은 층 및 코팅 상태를 점검하여 가공면의 무결성을 확인하십시오.
검사 보고서에는 부품 번호, 검사 조건 및 장비가 명시되어야 하며, 이를 통해 모든 문제를 해당 배치 및 공정으로 추적할 수 있어야 합니다.
D2 가공 비용과 리드타임 관련 위험을 어떻게 줄일 수 있을까요?
비용 관리는 정확도 요건의 최적화, 열처리 후 가공 공정의 최소화, 그리고 1차 납품 시 합격률 향상에 중점을 두어야 합니다. 리드타임 계획은 자재 조달, 열처리, 마무리 가공, 표면 처리 및 검사에 이르는 전체 공정을 포괄해야 합니다.
완성된 형상에 가까운 재료를 선택하세요
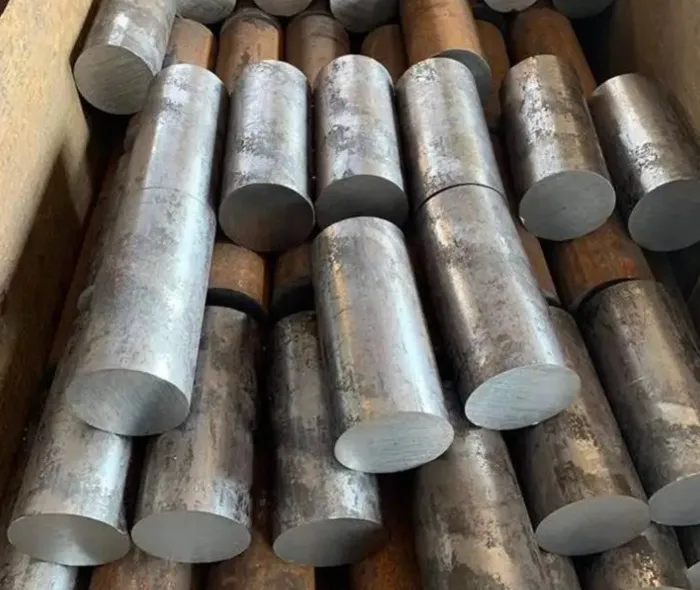
D2는 일반적으로 판재, 평강, 원형봉, 사각봉 형태로 공급됩니다. 원형 봉재는 원형 공구나 축 형태의 부품에 사용할 수 있으며, 판재, 평강 또는 사각봉은 블록 형태의 인서트나 금형에 사용할 수 있습니다.
블랭크의 치수는 적절한 가공 여유를 확보하면서, 재료 활용도, 표면 결함 제거 및 열처리 변형 보정을 균형 있게 고려해야 한다.
기능적 특징에 대해 공차를 엄격하게 적용하라
결합 구멍, 위치 결정면 및 가공 모서리는 그 기능에 따라 정밀도를 관리해야 하며, 그 외의 면은 사용 목적에 충분한 공차 및 표면 거칠기 요건을 적용해야 합니다. 영역별로 정밀도 요건을 지정하면 연삭, 검사 및 가공 시간을 단축할 수 있습니다.
경화 전에 대부분의 재료를 제거하십시오
The main profile, conventional holes, and threads are preferably machined in the annealed condition, with post-hardening finishing allowances retained on critical features. This sequence balances tooling costs, manufacturing efficiency, and the ability to correct distortion.
Compare Quotations on the Complete Scope of Supply
Quotations should state whether material, heat treatment, grinding, wire EDM, coatings, and inspection are included. Comparing the total finished-part cost is more relevant to procurement decisions than comparing steel prices per kilogram alone.
Lead times should also define when the schedule starts and identify the time required for first-article validation and key outsourced operations, helping buyers plan assembly and spare-parts availability.
How Do You Find a Reliable D2 Steel CNC Machining Supplier?
A reliable D2 machining supplier should explain the complete manufacturing route and provide control records for the material, heat treatment, and finishing operations. Procurement reviews should focus on experience with similar parts, management of critical processes, and delivery capability.
- Experience with similar projects: Establish whether the supplier has machined parts with comparable hardness, geometry, and working surfaces, and how it controls distortion, chipping, and surface damage.
- Coordination of critical operations: Identify who performs heat treatment, grinding, wire EDM, and coating, and confirm process handovers, subcontractor management, and acceptance responsibilities.
- Delivery and change control: Confirm requirements for first-article validation, batch traceability, material-substitution approval, weld-repair approval, and handling of deviations.
Discussing a Custom D2 Parts Project with Weldo
Weldo can assess projects involving CNC machining requirements for custom D2 parts, focusing on the material condition, critical tolerances, working hardness, and subsequent finishing requirements.
After drawings, quantities, and the target delivery date are submitted, heat treatment, surface treatment, inspection documentation, and delivery condition can be confirmed in more detail. Thin-walled dies, precision mating parts, and repair projects should undergo a process review before the manufacturing plan, price, and lead time are finalized.
How Should D2 Steel Parts Be Maintained in Different Environments?
Maintenance of D2 parts should focus on rust prevention, protection of functional surfaces, and wear monitoring. Cleaning, protection, and inspection tailored to the environment help extend service life and preserve assembly accuracy.
Dry Workshops and Daily Use
After use, remove chips, process residues, and perspiration, and apply a compatible rust preventive suited to the operating conditions. Cutting edges and precision surfaces on blades, punches, and gauges should be separated and protected during handling.
Humidity, Coolants, and Corrosive Environments
After contact with water or coolant, clean and dry bores, gaps, and mating surfaces. For parts continuously exposed to salts or corrosive media, inspect the effectiveness of protection regularly and adjust the material or surface treatment according to the observed corrosion.
Long-Term Storage and Transportation
For long-term storage, use rust-preventive packaging appropriate to the storage period and control temperature changes and condensation. Before returning parts to service, inspect corrosion, cutting edges, and mating surfaces, and confirm their condition against functional and dimensional requirements.
Conclusion: When Should You Choose D2 Steel?
D2 is a material worth prioritizing when wear is the main concern, the application involves cold work, and impact loads are controlled. Blanking dies, industrial blades, forming tools, and wear inserts are typical applications.
Applications with severe impact should focus on higher-toughness materials; continuous corrosive exposure calls for corrosion-resistant materials; and high-temperature operation should prioritize hot-work or high-speed steels. Selecting according to the primary failure mode makes it easier to achieve an appropriate balance of service life and cost.
For buyers, a high-quality D2 part should combine traceable material, suitable working hardness, dimensions that meet the drawing, and intact working surfaces. Applying these requirements throughout manufacturing and acceptance improves the consistency of custom-part deliveries.
FAQ About Custom D2 Steel Parts
Can D2 Parts Be Manufactured from an Existing Part Without Complete Drawings?
Yes. An existing part can serve as the starting point for reverse engineering, with mating parts, unworn areas, and assembly requirements used to establish critical dimensions, working clearances, and machining datums.
The material grade and heat treatment condition should be confirmed separately, and production should begin after the customer approves the reconstructed drawing.
Can Annealed D2 Semi-Finished Parts Be Purchased for Heat Treatment by a Designated Supplier?
Yes. Both parties should define the delivery condition, heat treatment target, and finishing allowance in advance, and establish responsibility for final dimensions.
Holes, planes, and outside diameters requiring grinding should retain an allowance for correction, with inspection and handling of heat treatment distortion agreed upon as well.
Will Hardness Testing Leave Indentations on Precision D2 Parts?
Yes. Rockwell, Brinell, and Vickers hardness tests all leave indentations, so permitted test locations should be designated in advance.
Cutting edges, sealing surfaces, and precision mating surfaces should be protected according to the inspection plan. When furnace witness specimens are used, their representative scope and relationship to finished-part acceptance should be defined.
How Can Performance Variation Between Repeat Orders of D2 Parts Be Reduced?
Keep material requirements, critical processes, and acceptance criteria consistent, and manage changes in supply sources and manufacturing processes. Retaining material, heat treatment, and critical dimensional records for each batch helps identify the source of performance changes.
When the material source, heat treatment supplier, or critical machining route changes, repeat first-article validation as agreed.
Can a Single Damaged D2 Part Be Replaced Within a Matched Set?
Yes, provided that the remaining mating parts still meet dimensional and functional requirements. For combinations such as punches and dies or upper and lower blades, first inspect working clearances, locating surfaces, and wear on the mating components.
The replacement should satisfy both the drawing and actual assembly requirements. If a mating component is found to be out of tolerance, arrange for it to be repaired or replaced as well.