
Fertigung kundenspezifischer Antriebsstrangkomponenten
Maßgefertigte Motorblöcke & CNC-Bearbeitung von Motorblöcken
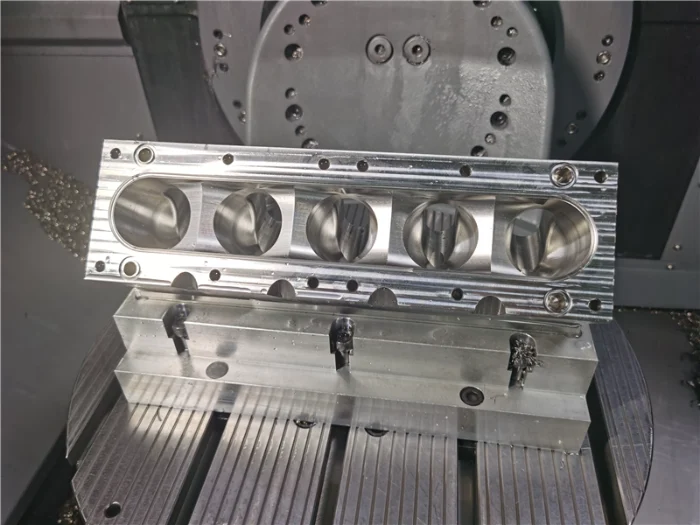
Weldo fertigt maßgeschneiderte Motorblöcke nach Zeichnung aus zugelassenen Gussteilen und Rohlingen. Wir kombinieren DFM-Prüfung, mehrachsige CNC- Bearbeitung und dokumentierte Qualitätskontrolle sowohl für Prototypen als auch für die Serienfertigung.
Produktdefinition
Was ist ein maßgefertigter Motorblock?
Ein Motorblock trägt die Zylinder, die Kurbelwelle und die Hauptlager und enthält gleichzeitig die für die Schmierung und Temperaturregelung erforderlichen Öl- und Kühlmittelkanäle. Ein maßgefertigter Block wird nach kundenspezifischen Geometriedaten gefertigt und nicht nach einer Standardkonfiguration aus dem Katalog.
Wann sich eine maßgeschneiderte Bearbeitung lohnt
Wählen Sie einen individuellen Weg für einen neuen Antriebsstrang, einen angepassten Zylinderabstand, eine nicht standardmäßige Befestigung, den Austausch älterer Bauteile, ein Leichtbau-Billet-Konzept oder die Konstruktionsvalidierung vor der Herstellung der Gussformen.
Zeichnungsgesteuerte Fertigung
Weldo-Maschinen werden gemäß den genehmigten Fertigungsdaten gefertigt. Werkstoff, Bohrungsausführung, Bezugspunkte, Toleranzen, Reinheitsgrad und Prüfumfang werden vor Produktionsbeginn vereinbart.
Motorausführungen
Von uns unterstützte Designs für maßgeschneiderte Motorblöcke
Die Konstruktion bestimmt die Bezugssystemstrategie, den Zugang, die Werkstückspannung und die Anforderungen an die Bohrungskontrolle. Jedes Projekt wird anhand der jeweiligen Zeichnung und des Ausgangszustands des Rohteils geprüft.
Reihenmotorblöcke
Gerade Zylinderreihen erfordern einen gleichmäßigen Bohrungsabstand, eine korrekte Ausrichtung der Hauptlager sowie eine Kontrolle anhand eines langen Bezugspunkts. Geeignet für Reihenvierzylinder- und kundenspezifische 2JZ-Motorblock-Projekte.
V-förmige Motorblöcke
Beide Deckwinkel müssen in Bezug auf die Kurbelwellenmittellinie kontrolliert bleiben. Zu den Anwendungsbereichen zählen maßgeschneiderte V6-, LS3- und LS7-Motorblock-Programme.
VR-Blöcke mit engem Blickwinkel
Ein VR6-Motorblock zeichnet sich durch einen engen Zylinderabstand und begrenzten Zugang für Werkzeuge aus. Die Bearbeitung der Bezugsebenen ist im Bereich der Bohrungen, der Deckfläche und der Kühlkanäle von entscheidender Bedeutung.
GT-R-Leistungsprojekte
Vom Kunden bereitgestellte Nissan GT-R-Modelle sowie auf dem VR38DETT basierende Konstruktionen können hinsichtlich Bohrungsgeometrie, Deck-Kontrolle, Schmiermerkmale und Eignung für die Bearbeitung aus Vollmaterial geprüft werden.
Dieselmotorblöcke
Bei Hochleistungs-Dieselblöcken stehen Lagerung, Materialstabilität und druckfeste Deckgeometrie für industrielle, mobile und Generatoranwendungen im Vordergrund.
Billet- und Legacy-Blöcke
Die Bearbeitung von Rohlingen eignet sich für Prototypen, den Motorsport und nicht mehr hergestellte Konfigurationen, wenn der Einsatz von Gusswerkzeugen nicht praktikabel ist und vollständige Fertigungsdaten vorliegen.
VR6, 2JZ, LS3, LS7, GT-R und ähnliche Bezeichnungen beziehen sich ausschließlich auf Kundenprojekte und Motorkonfigurationen. Weldo wird nicht als von den Originalherstellern autorisierter Ersatzteillieferant dargestellt.
Häufige Projektreferenzen
Fahrzeug- und Motorplattformen, die wir prüfen können
Weldo unterstützt die zeichnungsbasierte Fertigung für Sonderanfertigungen, Prototypen und Projekte im Bereich Hochleistungsmotorblöcke. Die unten aufgeführten Plattformbezeichnungen sind gängige Bezeichnungen aus dem Ingenieurwesen; jedes Teil wird gemäß den vom Kunden genehmigten Daten gefertigt.
Volkswagen
VR6 und verwandte kompakte Mehrzylinder-Anordnungen, bei denen der Bohrungsabstand, der Zugang zum Zylinderkopf und die Kühlgeometrie eine sorgfältige Planung der Bezugspunkte erfordern.
BMW
Entwicklungsprojekte für Reihenvier- und Reihensechszylinder-Motoren, die die Oberflächenbearbeitung des Zylinderblocks, die Ausrichtung der Lager, eine überarbeitete Befestigung oder eine Prototyp-Geometrie des Motorblocks umfassen.
Nissan
Referenzarchitekturen der Serien GT-R, VR38 und RB für kundenspezifische Leistungs-, Billet- und Ersatzteilentwicklungsprogramme.
Honda & Honda Fit
Umrüstprojekte für die K-Serie, die L-Serie und den Honda Fit, die nicht standardmäßige Befestigungs-, Bohrungs-, Deck- oder Anbauflächenmerkmale erfordern.
Toyota & Lexus
2JZ, UZ, GR und verwandte Reihen- oder V-Motor-Konfigurationen für die Leistungsoptimierung, den Austausch älterer Modelle und die Fertigung von Prototypen.
Mazda
Herkömmliche Kolbenmotorblöcke und spezielle Rotationsmotorgehäuse, die eine gesonderte Überprüfung der Geometrie und der Bearbeitung erfordern.
Materialien, Leistung und Verarbeitung
Wählen Sie das Material für Ihren maßgefertigten Motorblock aus
Vergleichen Sie gängige Güteklassen, Bearbeitungsaspekte, Oberflächenbehandlungen und praktische Kompromisse. Die Werte für Leistung und Drehmoment dienen als vorläufige Projektangaben – sie stellen keine Materialgarantien oder Nennwerte für fertige Blöcke dar.
Aluminiumgusslegierungen
Eine praktische Wahl für gewichtssensible Blöcke, die eine effiziente Wärmeübertragung und komplexe Kühlmittelkanäle erfordern.
Vorteile
Geringes Gewicht, gute Wärmeleitfähigkeit und effiziente Bearbeitung nach der Aushärtung des Gussteils.
Beschränkungen
Geringere Verschleißfestigkeit und Steifigkeit im Bohrungsbereich als bei Eisen. Porosität, Deckbewegung und Laufbuchsenhaltigkeit müssen sorgfältig kontrolliert werden.
Optionen zur Oberflächenbehandlung
- Konversionsbeschichtung zum Korrosionsschutz
- Selektives Harteloxieren an freiliegenden Verschleißstellen
- Eisenauskleidungen oder spezielle Bohrungsbeschichtungen, gefolgt von einem Honvorgang
Typische Anwendungen
Moderne Personenkraftwagen, Hybridfahrzeuge, leichte Nutzfahrzeuge und Hochleistungskonfigurationen im LS3/LS7- oder VR38-Stil aus Aluminium.
Aluminium-Rohling
Wird eingesetzt, wenn der Einsatz von Gussformen nicht praktikabel ist oder wenn bei Prototypen, im Motorsport oder bei Kleinserien eine größere geometrische Freiheit erforderlich ist.
Vorteile
Keine Gussporosität, hohe Gestaltungsflexibilität und einfachere Anpassung von Bohrungsabständen, Deckhöhe und inneren Merkmalen.
Beschränkungen
Hoher Materialverbrauch und lange Bearbeitungszeit. Bei 7075 sind eine gezielte Prüfung hinsichtlich Korrosion, Temperaturwechselbeanspruchung und Bohrungskonstruktion erforderlich.
Optionen zur Oberflächenbehandlung
- Harteloxierung an ausgewählten äußeren Bauteilen
- Chemisch aufgebrachtes Nickel auf bestimmten Verschleiß- oder Korrosionsstellen
- Spezialbeschichtungssystem für Auskleidungen oder Zylinderlaufbahnen
Typische Anwendungen
Prototypen- und Rennmotoren, darunter maßgeschneiderte LS-, 2JZ-, VR6- und auf dem GT-R/VR38 basierende Konstruktionen.
Grauguss
Eine bewährte Lösung für stabile Zylinderbohrungen, Schwingungsdämpfung und lange Lebensdauer in langlebigen Benzin- und Dieselmotoren.
Vorteile
Gute Verschleißfestigkeit, Dämpfung, Formstabilität und kostengünstiger Guss für die Serienfertigung.
Beschränkungen
Höheres Gewicht, geringere Korrosionsbeständigkeit und geringere Zugduktilität als bei Aluminium, CGI oder duktilem Gusseisen.
Optionen zur Oberflächenbehandlung
- Plateau-Honen für die vorgegebene Bohrungsstruktur
- Phosphatierung mit Rostschutzöl
- E-Coating oder Hochtemperaturlackierung auf Außenflächen
Typische Anwendungen
Nutzfahrzeug-Dieselmotoren, herkömmliche Hochleistungsmotoren sowie Motorblöcke vom Typ 2JZ oder frühe VR6-Varianten.
Verdichtetes Graphit-Eisen
Geeignet für erhöhte Zylinderdrücke, bei denen eine höhere Festigkeit und Steifigkeit erforderlich sind, ohne dass ein wesentlich dickerer Graugussblock benötigt wird.
Vorteile
Höhere Festigkeit, Steifigkeit und Ermüdungsbeständigkeit als Grauguss bei gleichzeitiger Beibehaltung der nützlichen Dämpfungs- und Wärmeleistung.
Beschränkungen
Anspruchsvollere Gießereikontrolle, höhere Schnittkräfte und schnellerer Werkzeugverschleiß erhöhen die Fertigungskosten.
Optionen zur Oberflächenbehandlung
- CBN- oder diamantunterstütztes Plateau-Honieren
- Phosphatierung oder Schwarzoxidierung mit zusätzlichem Schutz
- Elektrotauchlackierung oder Hochtemperatur-Außenbeschichtung
Typische Anwendungen
Leistungsstarke Diesel-Pickups, schwere Nutzfahrzeuge und kompakte Antriebsstränge für hohe Lasten.
Sphäroguss
Eine spezielle Variante, bei der Zähigkeit, Ermüdungsfestigkeit und Stoßfestigkeit wichtiger sind als das Blockgewicht.
Vorteile
Hohe Zähigkeit, Ermüdungsfestigkeit und Festigkeit für stark beanspruchte Lager- und Schottbereiche.
Beschränkungen
Hohe Masse und geringere Wärmeübertragung als bei Aluminium. Für gewichtsoptimierte Pkw-Projekte ist es daher weniger attraktiv.
Optionen zur Oberflächenbehandlung
- Lokale Induktionshärtung an bestimmten Verschleißstellen
- Chemisch Nickel für ausgewählte korrosionsempfindliche Oberflächen
- Phosphatierung, E-Coat-Beschichtung oder Industrielackierung an Außenflächen
Typische Anwendungen
Hochleistungs-Dieselmotoren, industrielle Antriebseinheiten und spezielle Hochleistungs-Rennmotoren.
Technische Anmerkung: Hubraum, Leistung und Drehmoment sind eher Konstruktionsparameter als intrinsische Materialkennwerte. Die endgültige Leistungsfähigkeit muss anhand der Blockgeometrie, der Bohrungsausführung, des maximalen Zylinderdrucks, der Motordrehzahl, der thermischen Belastung, der Ermüdungsbeanspruchung und der Prüfvorschriften validiert werden.
Vor der Bearbeitung
Material- und Rohteilprüfung
Vor der Bearbeitung wird der Rohling anhand der Zeichnung und der Materialunterlagen geprüft. Eine Sichtprüfung ist Standard; je nach Material, Rohlingform und Fehlerrisiko werden Eindring-, Magnetpulver-, Ultraschall- oder Röntgenprüfungen durchgeführt. Große oder verformungsempfindliche Rohlinge werden der vorgeschriebenen Spannungsarmglüh- oder Alterungsbehandlung unterzogen. Ohne schriftliche Zustimmung des Kunden erfolgt keine Materialersetzung.
Fertigungsablauf
CNC-Bearbeitungsverfahren für maßgefertigte Motorblöcke
Die Fräsbahn basiert auf stabilen Bezugspunkten, einer kontrollierten Bohrgeometrie, sauberen Durchgängen und messbaren Maßvorgaben.
Zeichnungs- und DFM-Prüfung
Bestätigen Sie den Rohling, die Bezugspunkte, das Bohrbild, die Durchgänge, die Toleranzen und den Prüfplan.
Vorbereitung von Rohlingen und Bezugspunkten
Überprüfen Sie das Material und das Bearbeitungsaufmaß und legen Sie anschließend stabile Referenzflächen fest.
Mehrachsiges CNC-Fräsen
Maschinenoberflächen, Kurbelgehäuseflächen, Befestigungsvorsprünge, Taschen und mehrseitige Passflächen.
Bohren und Gewindeschneiden
Fertigen Sie Öl-, Kühlmittel-, Passstift- und Gewindeelemente mit kontrollierter Spanabfuhr.
Präzisions- und Linienbohren
Geometrie des Steuerzylinders und des Hauptlagers bezogen auf das zugelassene Bezugssystem.
Honen der Zylinderbohrung
Fertigbohrungsgeometrie und die in der Zeichnung angegebene Oberflächenbeschaffenheit für das Ringsystem.
Unterstützung bei der CNC-Drehbearbeitung
Herstellung von Auskleidungen, Hülsen, Buchsen, Stopfen und anderen rotierenden Begleitteilen.
Optional: Drahterodieren
Schneiden Sie ausgewählte leitfähige Durchgangsschlitze, Einsätze oder Profile, die mit dem Fräsen nicht effizient bearbeitet werden können.
Entgraten und Reinigen
Entfernen Sie Grate und Spänereste aus Kreuz- und Sacklöchern .
Endabnahme
Überprüfen Sie die kritische Geometrie, den Oberflächenzustand, die Unversehrtheit der Durchgänge und die angeforderten Unterlagen.
Das Drahterodieren ist auf geeignete, leitfähige Durchgangsfeatures beschränkt. Es ersetzt nicht das Fräsen, Tieflochbohren, Ausbohren oder Honen für die primäre Blockgeometrie.
Referenzkapazität
Bearbeitungsmöglichkeiten für Motorblöcke
Hierbei handelt es sich eher um Planungswerte als um allgemeingültige Toleranzen für Motorblöcke. Die endgültige Machbarkeit wird nach Prüfung der Zeichnung, des Werkstoffs, der Maßabmessungen, der Werkstückspannung und der Prüfverfahren bestätigt.
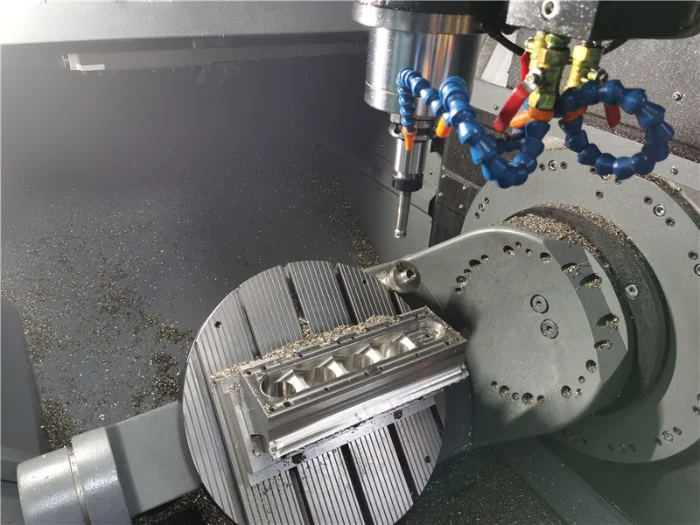
Die nutzbare Blockgröße hängt von den Befestigungsvorrichtungen und den Zugangsmöglichkeiten ab.
Typische, unkritische bearbeitete Merkmale.
Nach Überprüfung des Materials und der Geometrie bestätigt.
Für feinere Oberflächen ist ein spezieller Endbearbeitungsprozess erforderlich.
Klasse, Tiefe und Dichtungsform entsprechen der Zeichnung.
Die Route hängt vom Blank-Typ und dem Validierungsumfang ab.
Die Anforderungen an die Bohrung sind weiterhin zeichnungsspezifisch. Zur Bewertung der Zylinderqualität sind möglicherweise Parameter wie Durchmesser, Rundheit, Zylindrizität, Schraffurwinkel und Oberflächenparameter der Rk-Familie erforderlich – nicht nur Ra allein.
Qualitätssicherung
Prüfung von kundenspezifischen Motorblöcken
Die Prüfung konzentriert sich auf die Merkmale, die für die Montage, die Abdichtung, die Schmierung und die Langzeitstabilität entscheidend sind.
Überprüfung der Materialien
Prüfzeugnisse, Rückverfolgbarkeit, Rohteilabmessungen und die vorgeschriebenen Prüfprotokolle zur zerstörungsfreien Prüfung.
Maßkontrolle
Überprüfen Sie während und nach der Bearbeitung die Decks, Bohrungspositionen, die Lagergeometrie und die Bezugspunkte.
Kontrolle der Bohrungsoberfläche
Prüfen Sie Durchmesser, Form und die vorgegebene Oberflächenbeschaffenheit mit Geräten, die den Anforderungen der Zeichnung entsprechen.
Durchgangs- und Dichtheitsprüfungen
Auf Durchgang, Grate und Verunreinigungen prüfen. Druck- oder Dichtheitsprüfungen können nach Bedarf koordiniert werden.
Warum Weldo?
Ein praktischer Weg von der Zeichnung zum geprüften Bauteil
Weldo legt den Schwerpunkt auf die Fertigungsmachbarkeit, eine stabile Prozessplanung und klare Prüfvorgaben. Spezielle Hon- und Beschichtungsverfahren, CT- Prüfungen oder Druckprüfungen können über einen genehmigten Weg koordiniert werden, sofern das Projekt dies erfordert.
Entdecken Sie die CNC-Bearbeitung von Prototypen →Häufig gestellte Fragen zur Technik
Fragen zu maßgefertigten Motorblöcken
Kurze Antworten auf Fragen zur Beschaffung, Fertigung und Reparatur.
Kann Weldo einen Motorblock nach meiner Zeichnung fertigen? +
Ja. Weldo unterstützt die zeichnungsbasierte Bearbeitung von kundenseitig bereitgestellten Gussteilen, Rohlingen und zugelassenen Zuschnitten. Die Machbarkeit wird anhand von Werkstoff, Abmessungen, Bezugspunkten, Toleranzen und Prüfvorgaben überprüft.
Welche Angaben werden für ein Angebot benötigt? +
Legen Sie die 2D-Zeichnung oder das 3D-Modell, den Rohzustand, das Material, die Stückzahl, die kritischen Toleranzen und die Anforderungen an die Oberflächenbeschaffenheit vor. Geben Sie die Zylinderbohrungen, Hauptlagerbohrungen, Deckflächen und kritischen Durchgänge an.
How do I know if my engine block is bad? +
Warning signs include repeated overheating, coolant or oil leakage, mixed oil and coolant, white exhaust smoke, low compression and abnormal noise. Similar symptoms can come from the head or gasket, so testing is required before confirming block damage.
Can an engine block be repaired? +
Some blocks can be restored by boring, honing, deck resurfacing or an approved repair liner. Severe bulkhead cracks, main-bearing damage, extensive distortion or major structural breakage usually make replacement safer.
How long will an engine block last? +
There is no fixed lifespan. A properly manufactured and maintained block can last for the service life of the engine. Overheating, poor lubrication, corrosion, detonation, contamination and incorrect assembly shorten its life.
How expensive is it to fix an engine block? +
Cost depends on damage, engine design and required operations. Honing or resurfacing costs less than installing liners, repairing cracks, rebuilding the rotating assembly or replacing the engine. Inspection is required before a reliable quotation.
What is the strongest material for an engine block? +
There is no single best material. CGI and ductile iron provide high strength and stiffness; gray iron offers wear resistance and damping; reinforced aluminum provides a better strength-to-weight ratio. Selection depends on pressure, temperature, weight, bore design and cost.
Engineering Review & Quote
Start Your Custom Engine Block Project
Send your drawing or model with the blank condition, material, quantity, bore requirements, tolerances and inspection specifications. We will review manufacturability and prepare an appropriate machining route.