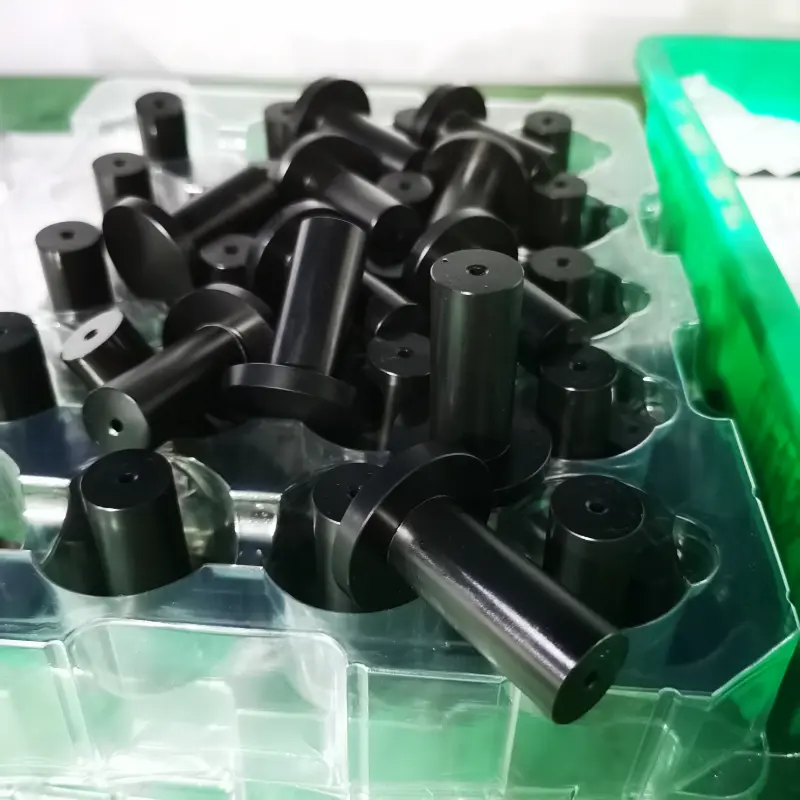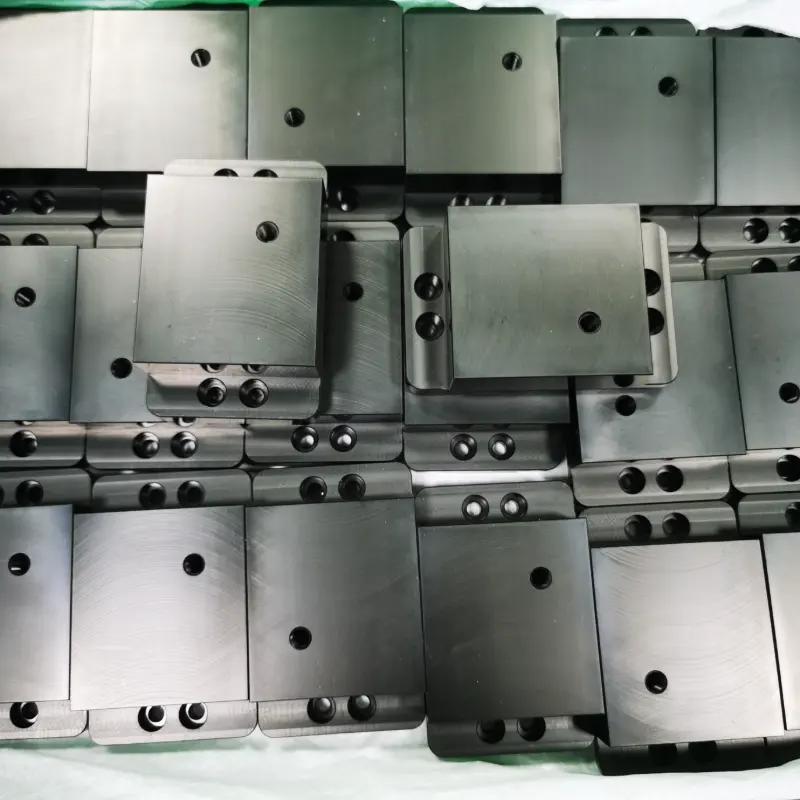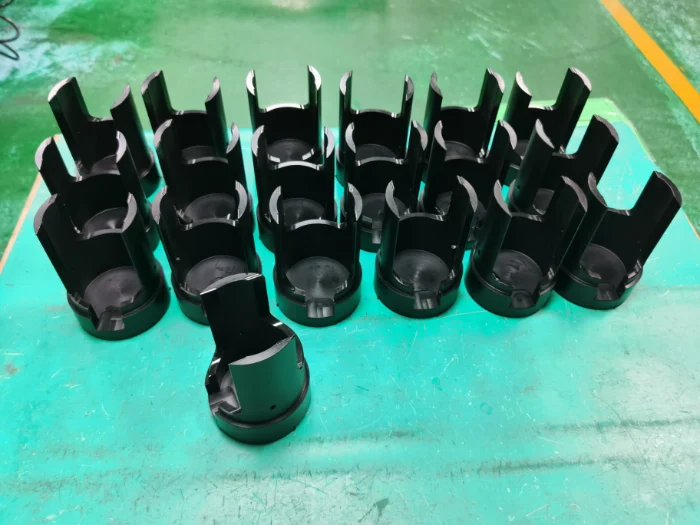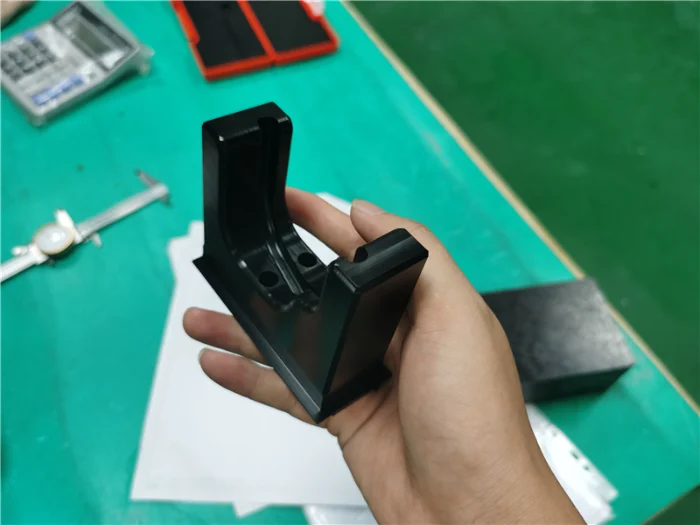
Maßgefertigtes, CNC-gefrästes POM-Bauteil

POM CNC-Bearbeitung

Maßgeschneiderte CNC-Bearbeitung von POM

POM bietet geringe Reibung, Verschleißfestigkeit und Formstabilität für Zahnräder, Buchsen und präzise bewegliche Teile. Laden Sie Ihre Zeichnung hoch, um eine technische Prüfung und ein transparentes Angebot zu erhalten.

Angebot für POM-Teile anfordern

Eigenschaften des POM-Werkstoffs

Wichtigste mechanische Eigenschaften von POM

Unfülltes POM vereint hohe Steifigkeit, Festigkeit und Formstabilität mit geringer Reibung und geringer Feuchtigkeitsaufnahme.

Dichte1,39–1,43 g/cm³
Zugfestigkeit55–75 MPa
Zugmodul2,3–3,2 GPa
Biegefestigkeit75–110 MPa
Dehnung beim Bruch10-40%
Rockwell-HärteM80–M94

Typische Wertebereiche für standardmäßige, ungefüllte POM-H- und POM-C-Typen. Die endgültigen Werte hängen vom gewählten Typ, dem Konditionierungszustand und der Prüfmethode des Lieferanten ab.

Bearbeitungsmöglichkeiten bei Weldo

CNC-Bearbeitungsmöglichkeiten für POM

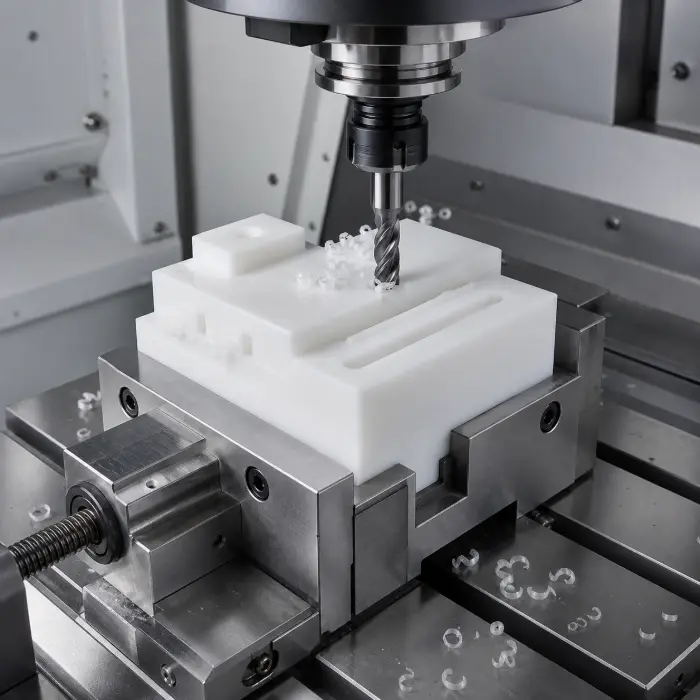
Zeichnungsbasiertes Fräsen und Drehen für POM-Prototypen, Kleinserien und Serienfertigung.
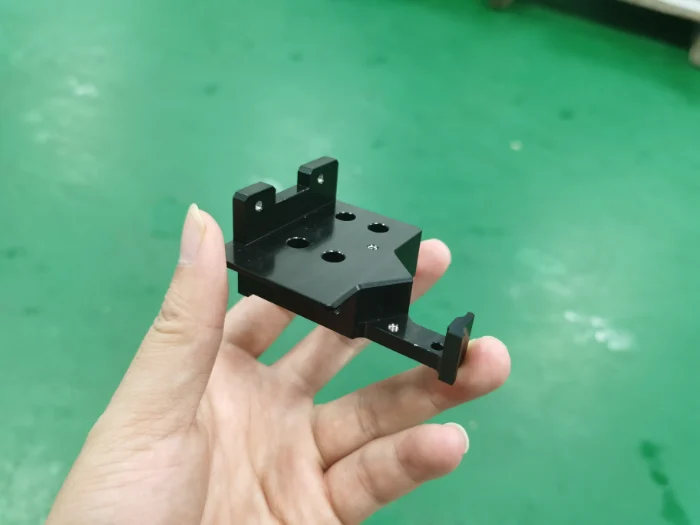
CNC-gefrästes POM-Bauteil
Maximale Teilegröße3000 × 1200 × 850 mm
Bearbeitungstoleranz±0,01 mm
Mindestwanddicke1,5 mm
MindestbohrungsdurchmesserØ 2 mm
BearbeitungsrauheitRa 0,8–3,2 μm

POM-/Acetal-Werkstoffe

Wählen Sie die richtige POM-Sorte (Acetal) aus

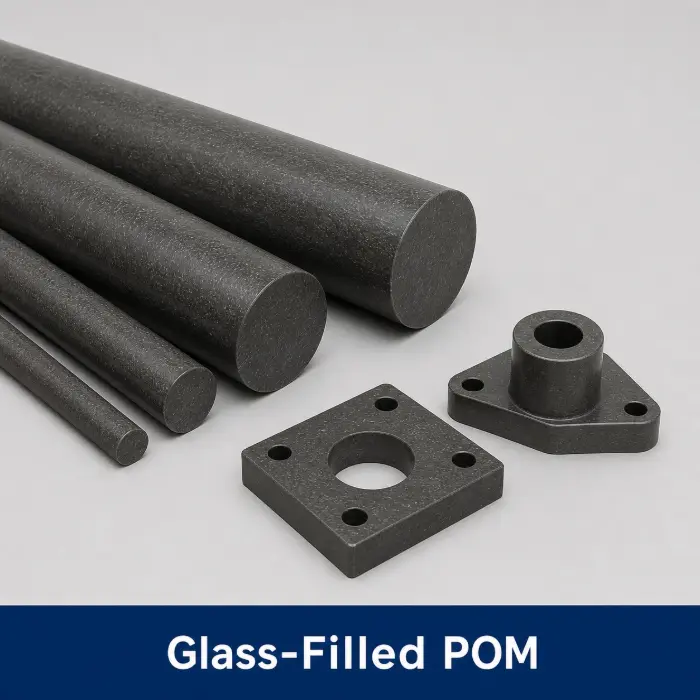
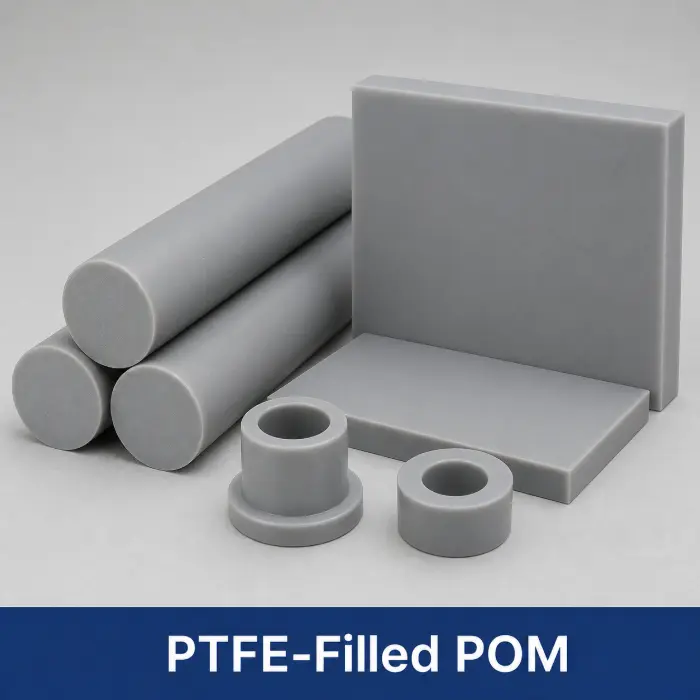
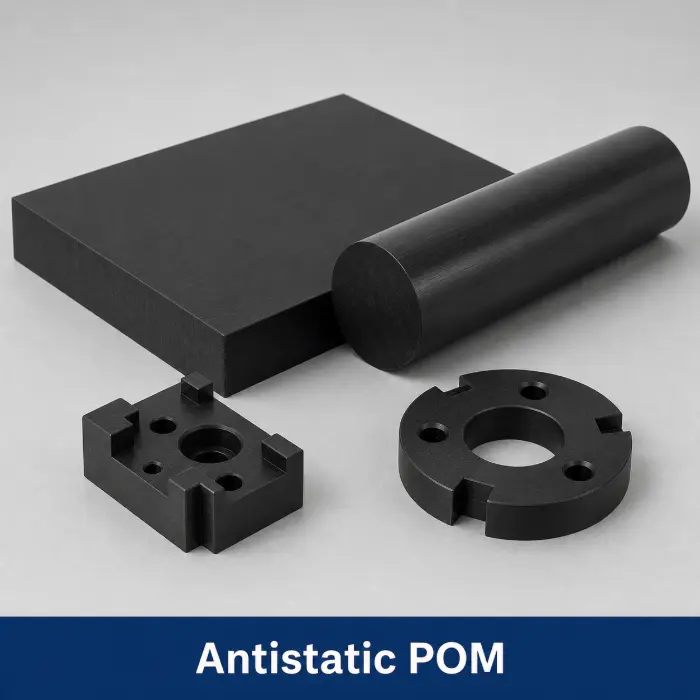
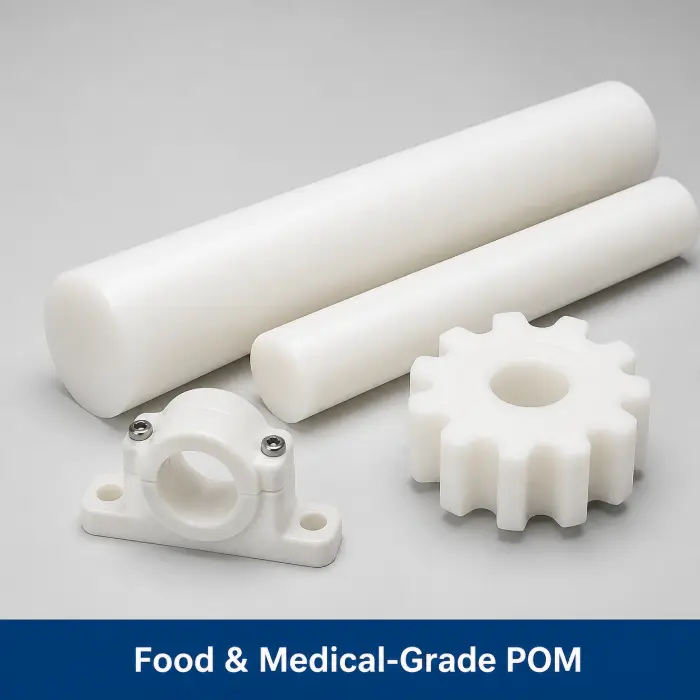
POM ist der technische Kunststoff, der gemeinhin als Acetal bezeichnet wird. Vergleichen Sie Homopolymere, Copolymere und modifizierte Typen hinsichtlich Belastbarkeit, Reibung, Formstabilität, elektrischer Eigenschaften und Anforderungen an die Nachgiebigkeit.
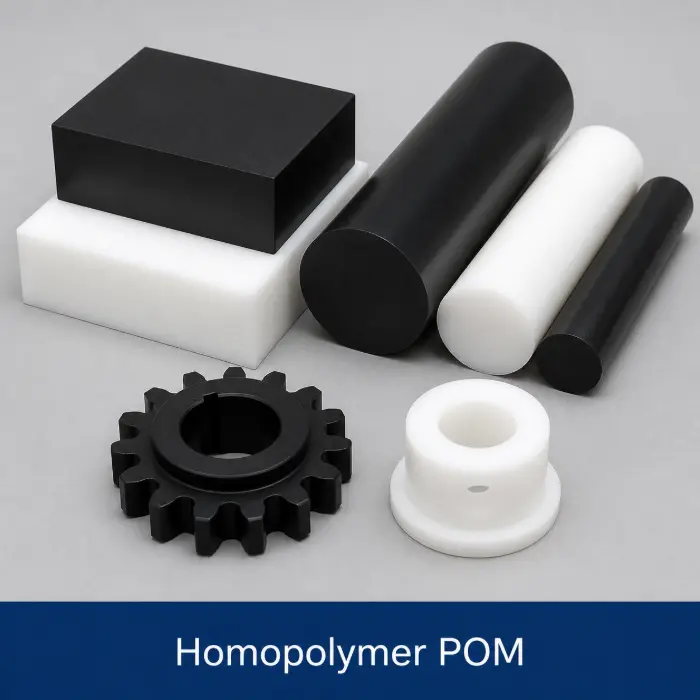
POM-H-Homopolymer

POM-Homopolymer

Acetal-Homopolymer weist eine höhere Steifigkeit, Härte und Ermüdungsfestigkeit auf als die Copolymer-Produktfamilie.
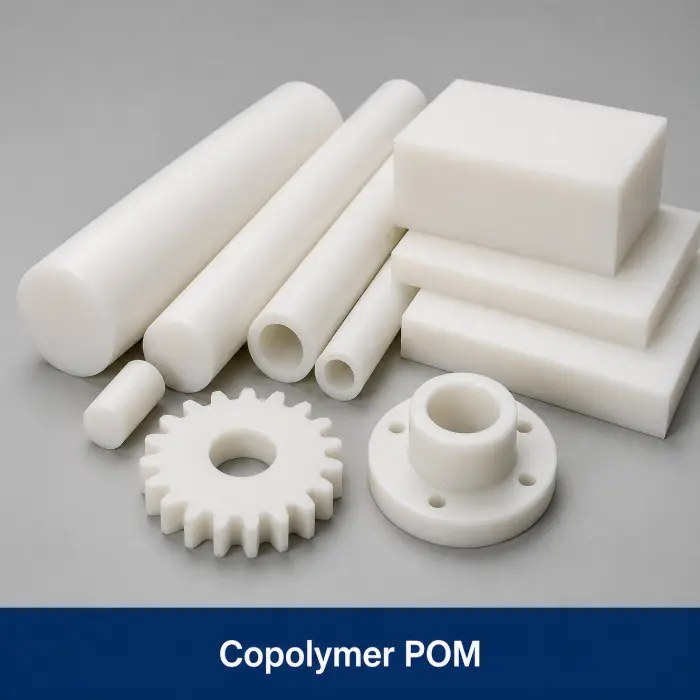
Serviceumgebung Einsatz unter trockenen Bedingungen oder bei mäßigen Temperaturen; vermeiden Sie eine dauerhafte Einwirkung von heißem Wasser oder Dampf.
Gemeinsame Teile Präzisionszahnräder, Rollen, Nocken und Lagerkäfige.
Typische Farben Naturweiß und Schwarz; die Verfügbarkeit variiert je nach Güteklasse.

Oberflächenoptionen für POM

Oberflächenbehandlungen für POM-Teile

Weitere Oberflächen entdecken →
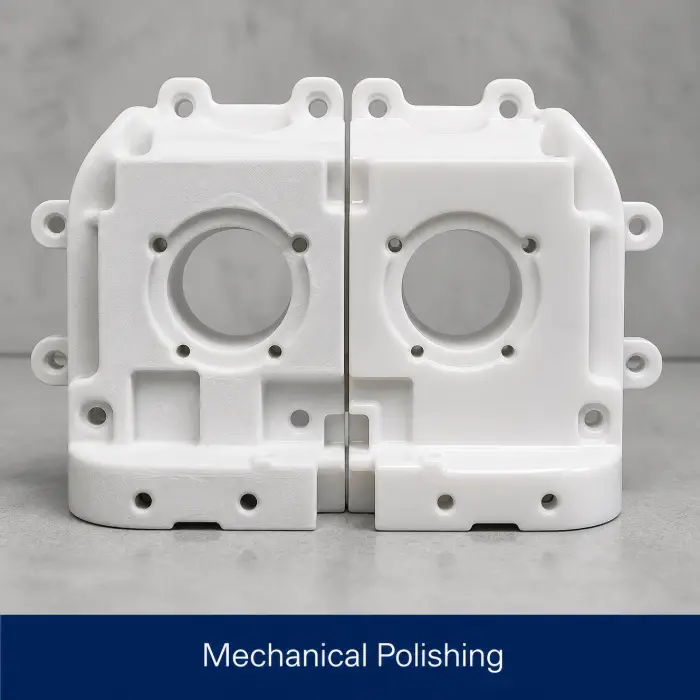
Mechanisches Polieren von POM
Mechanisches Polieren

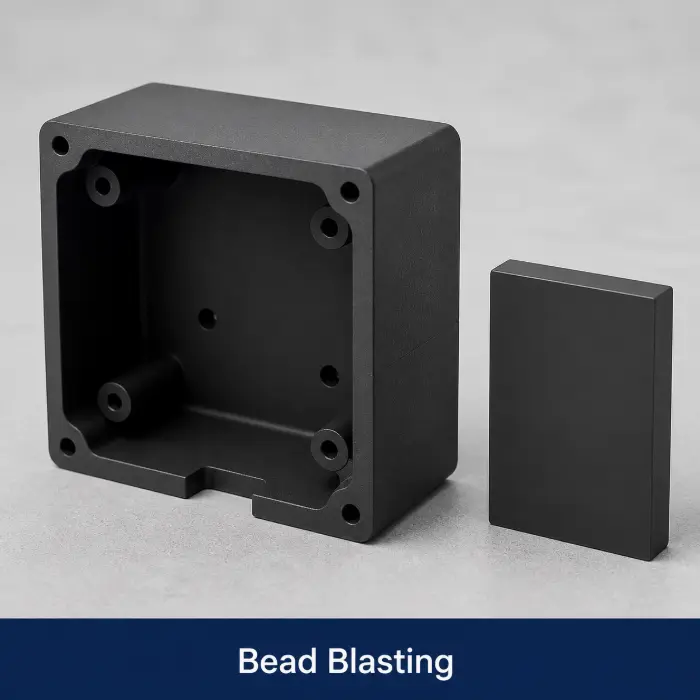
Perlstrahlen von POM

Perlstrahlen

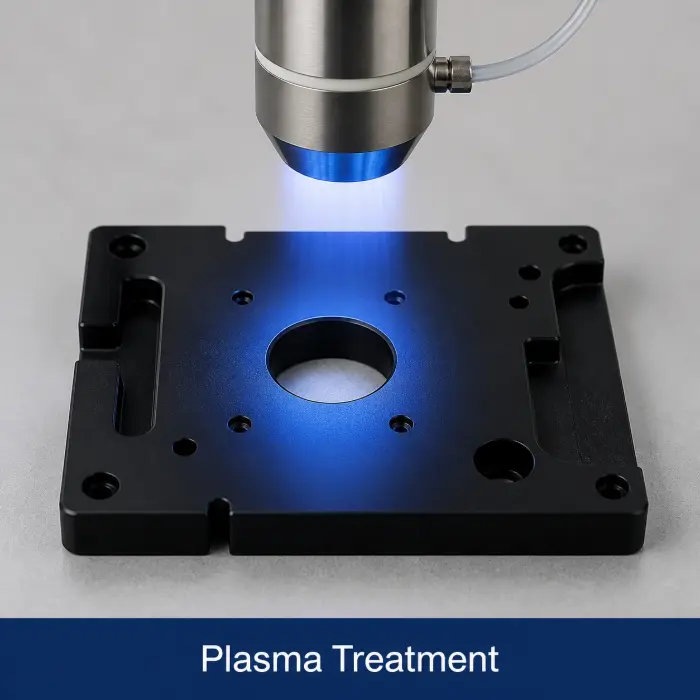
Plasmabehandlung für POM

Plasma-Behandlung

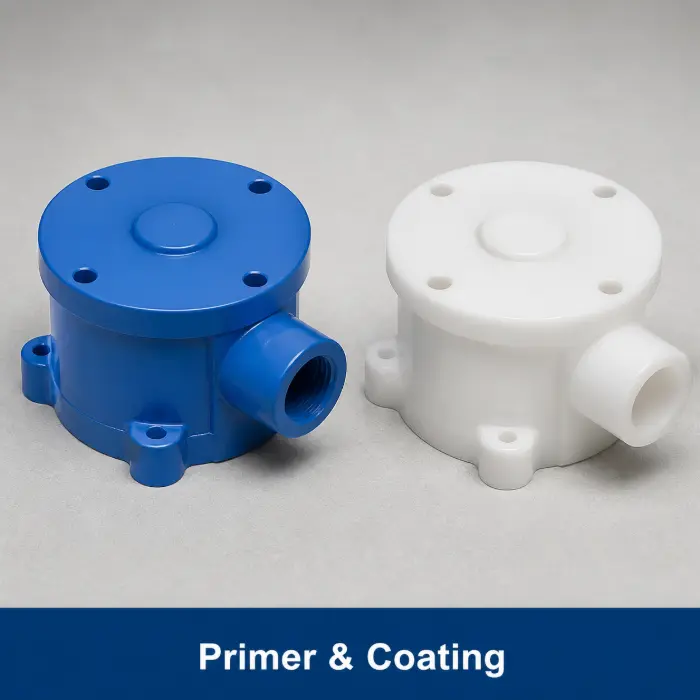
Grundierung und Beschichtung für POM

Grundierung & Beschichtung

Kontrollierte Produktion

Von der Zeichnungsprüfung bis zur Endabnahme

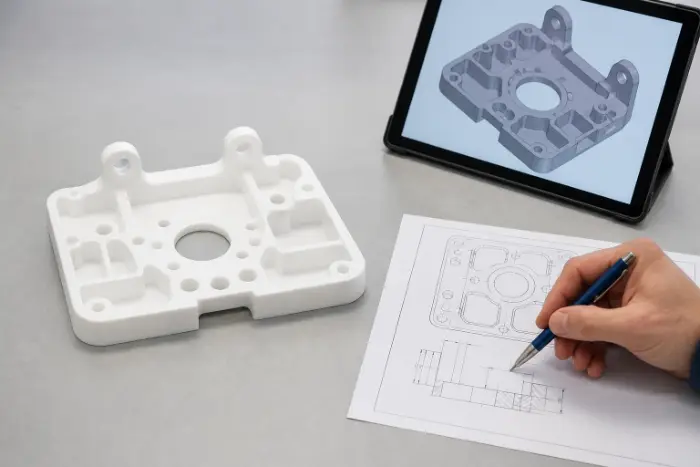
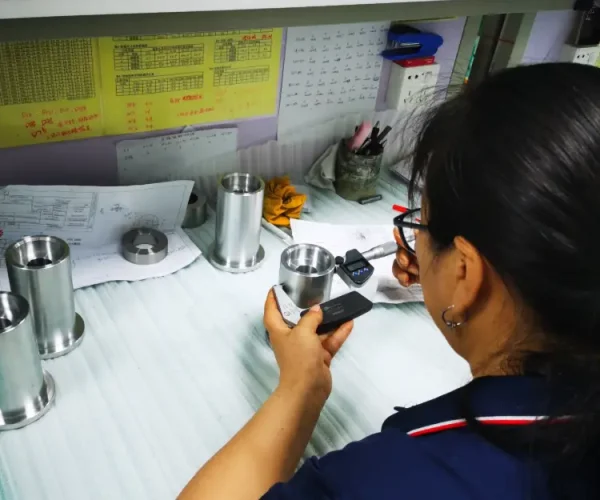
Maßkritische Abmessungen, Materialanforderungen und Prüfpunkte werden vor der Bearbeitung festgelegt und vor dem Versand überprüft.
01

DFM-Prüfung

Zunächst werden Güteklasse, Toleranzen, Wandstärke und Bezugspunktstrategie überprüft.

02

Prozesskontrolle

Scharfe Werkzeuge, eine stabile Werkstückspannung und eine kontrollierte Wärmeentwicklung schützen die Werkstückgeometrie.

03

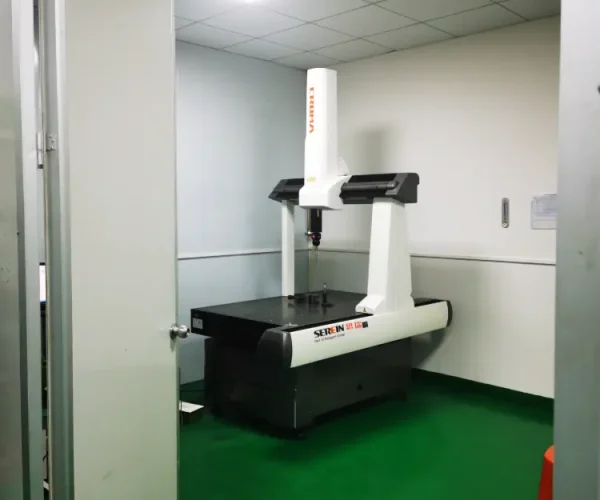
Prüfung der Abmessungen

Kritische Maße und geometrische Toleranzen werden anhand der Zeichnung überprüft.

04

Liefersteuerung

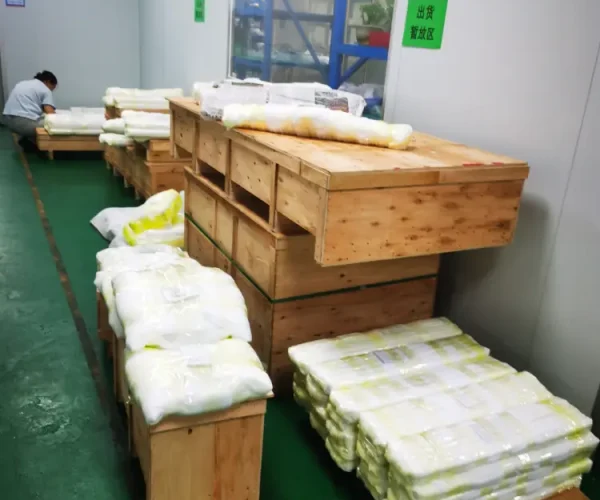
Freigegebene Teile werden gereinigt, geschützt, gekennzeichnet und für den Versand verpackt.

Projekte mit bearbeitetem POM

Maßgefertigte CNC-gefräste POM-Teile

Prototypen und POM-Bauteile in Kleinserie, nach Ihrer Zeichnung gefertigt und geprüft.
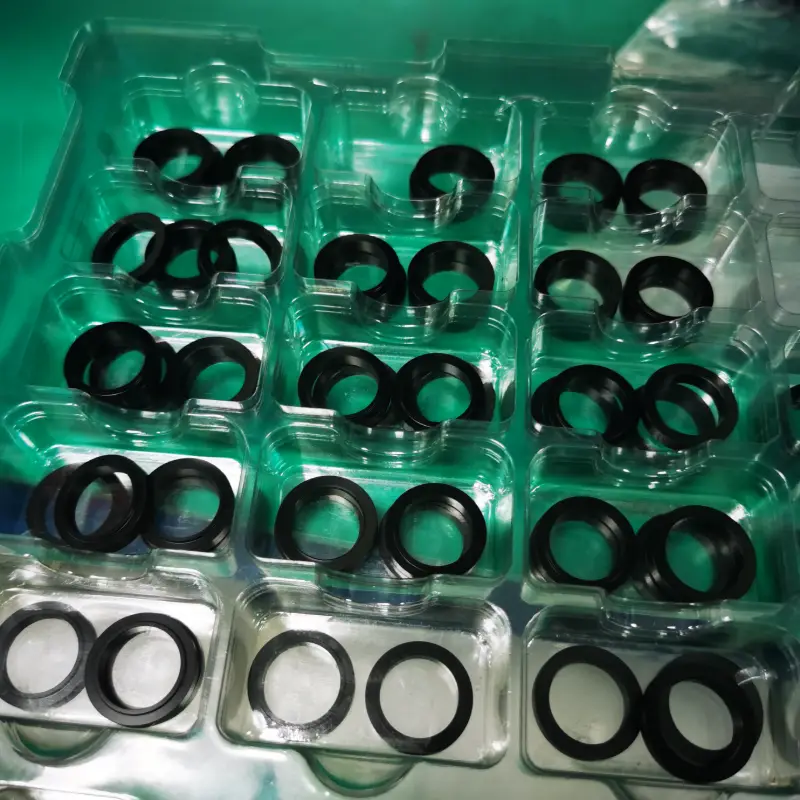
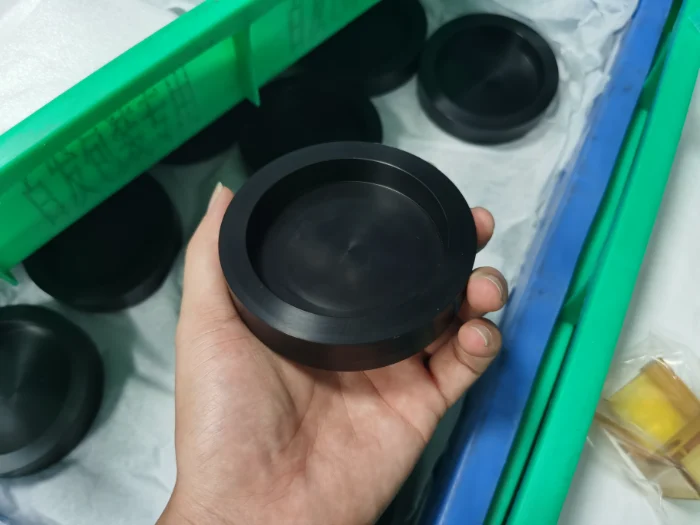
CNC-gedrehte POM-Teile in Kleinserien
Bearbeitetes POM-Bauteil für medizinische Anwendungen
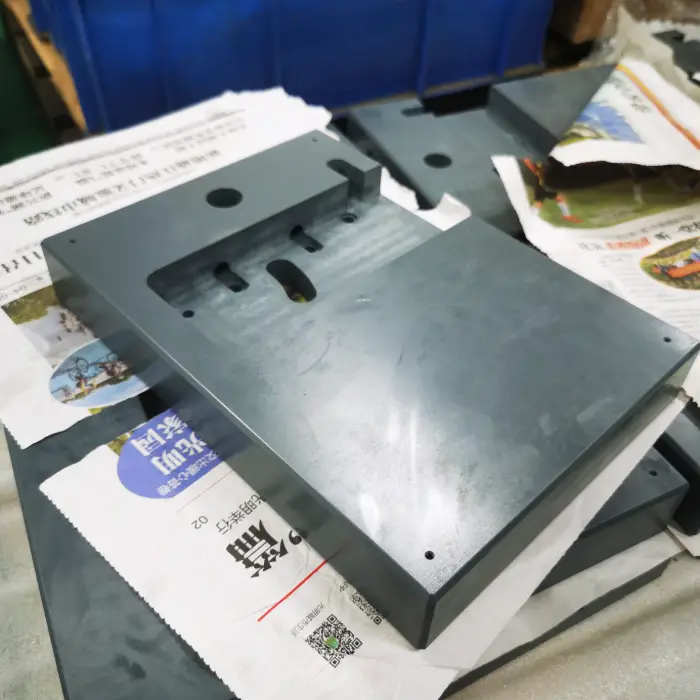
Präzisionsgefertigte POM-Platte
POM-Bearbeitungsprojekt
Präzisionsgefertigte POM-Platte
Fünf-Achsen-CNC-gefrästes POM-Bauteil
CNC-gefrästes POM-Bauteil
Benutzerdefinierte POM-Komponente
Bearbeitete POM-Platte
Präzisionsteil aus POM
CNC-Bearbeitungsprojekt aus POM

Häufig gestellte Fragen zur POM-Bearbeitung

Fragen zum Projekt

Prägnante Antworten zur Spezifizierung von bearbeiteten POM-Teilen.

Was sind die bewährten Verfahren für die CNC-Bearbeitung von POM?

Verwenden Sie spannungsfreien Rohling, scharfe Werkzeuge mit positivem Spanwinkel, eine stabile Auflage und leichte Spannkraft. Fräsen Sie im Aufwärtsfräsverfahren, entfernen Sie das Material gleichmäßig, leiten Sie die Späne kontinuierlich ab und prüfen Sie anschließend das stabilisierte Werkstück bei Raumtemperatur.

Was sind die besten Schneidwerkzeuge und Schnittgeschwindigkeiten für die Bearbeitung von POM (Acetal)?

Verwenden Sie scharfe HSS- oder polierte Hartmetallwerkzeuge mit großzügigem Spanraum. Die anfänglichen Oberflächengeschwindigkeiten betragen 200–500 m/min beim Drehen und 200–400 m/min beim Fräsen, wobei der Fräsvorschub bis zu 0,5 mm pro Zahn beträgt. Legen Sie die endgültigen Werte anhand des Werkzeugdurchmessers, der Sorte, der Wandstärke und der Maschinensteifigkeit fest.

Was sind die häufigsten Herausforderungen bei der CNC-Bearbeitung von POM und wie lassen sie sich bewältigen?

Hitze, Grate, Spanrückbildung, innere Spannungen und übermäßiger Anpressdruck führen zu Maßabweichungen oder einer schlechten Oberflächengüte. Beugen Sie diesen Problemen durch scharfe Werkzeuge, eine effektive Spanabfuhr, ausgewogene Schnitte, geringen Anpressdruck und Temperaturstabilisierung vor der Endkontrolle vor.

Welche Kühlmittel- oder Schmierstrategie wird für POM auf einer CNC-Maschine empfohlen?

Verwenden Sie für Routineschnitte die Trockenbearbeitung mit sauberer Druckluft. Verwenden Sie für Tiefbohrungen, schwere Zerspanungsvorgänge oder anhaltende Wärmeentwicklung ein geeignetes, wasserlösliches, nichtaromatisches Kühlmittel und vermeiden Sie Öl- oder Lösungsmittelverunreinigungen auf Oberflächen, die geklebt oder beschichtet werden sollen.

Inwiefern wirkt sich die Wärmeausdehnung von POM auf CNC-Bearbeitungsprozesse und die Genauigkeit der Werkstücke aus?

Durch Schneidwärme und Spannkräfte verändern sich die Abmessungen von POM stärker als die von Metall. Führen Sie zunächst eine Grob- und Vorbearbeitung durch, lassen Sie das Werkstück auf 23 °C abkühlen, führen Sie dann die Endbearbeitung durch und prüfen Sie kritische Merkmale, während Sie das Material symmetrisch abtragen.

Welche Vorteile bietet die Verwendung von POM für CNC-bearbeitete Teile im Vergleich zu anderen Kunststoffen?

POM vereint geringe Feuchtigkeitsaufnahme, hohe Steifigkeit, Ermüdungsfestigkeit, geringe Reibung, Verschleißfestigkeit und gute Bearbeitbarkeit. Es behält seine Abmessungen unter feuchten Betriebsbedingungen besser bei als Nylon und bietet für präzise bewegliche Teile eine höhere Steifigkeit als PTFE.