
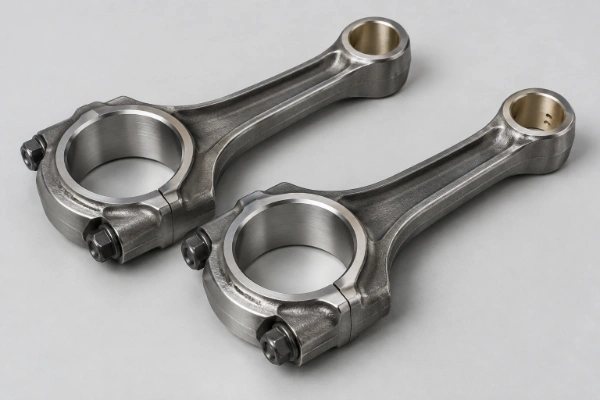
Maßgefertigte Pleuelstangen

Weldo Machining · Sonderanfertigungen

Maßgefertigte Pleuelstangen

Präzisionsgefertigt nach Ihren Zeichnungen, Materialanforderungen und Montagespezifikationen. Erhalten Sie eine Fertigungsprüfung, ein übersichtliches Angebot und einen projektspezifischen Lieferplan.

Individuelles Angebot anfordern
Vom Prototyp zur Serienfertigung Prüfung anhand von Zeichnungen

01 / Rutenkonstruktionen

Maßgefertigte Pleuelstangen für Ihre Anwendung

Wählen Sie die für Ihre Baugruppe geeignete Geometrie aus. Querschnitt, Endausführung und Belastung müssen gemeinsam berücksichtigt werden – nicht nur anhand der Bezeichnung des Trägers.
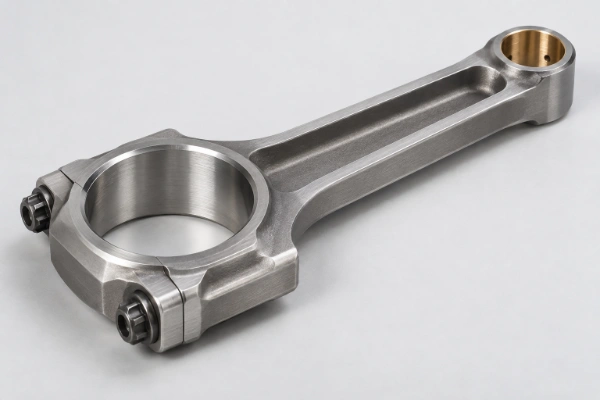
Pleuelstange aus Stahl mit bearbeiteten Bohrungen

Pleuelstangen aus Stahl

Nach Zeichnung gefertigte Pleuelstangen mit bearbeiteten Pleuelkopfgehäusen, Pleuelstielbohrungen und abgestimmten Kappen für Motor-, Pumpen- und Verdichterkonstruktionen.

  • I-Träger- und H-Träger-Profile: Halten Sie sich an die genehmigte Zeichnung; die Kennzeichnung des Trägers allein sagt nichts über die Tragfähigkeit aus.
  • Funktionale Geometrie: Gewinde, Kappenverbindungen, Schraubensitze und Schmiervorrichtungen werden im Hinblick auf die Montageanforderungen überprüft.
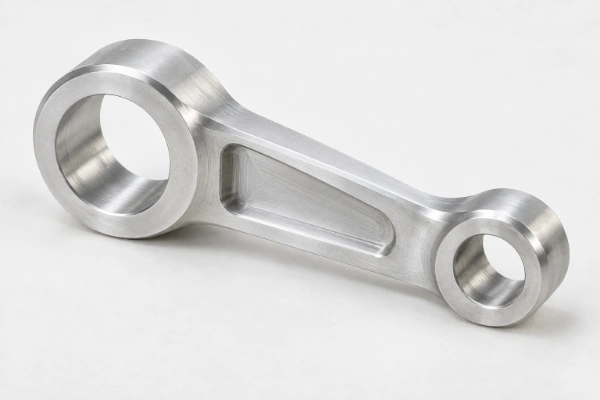
Maßgefertigtes Verbindungsglied aus Aluminium

Maßgeschneiderte Industrieverbindungen

Einteilige Glieder mit vorgegebenen Versätzen, Aussparungen und Bohrungsgeometrien für die Automatisierungstechnik, den Instrumentenbau und industrielle Mechanismen.

  • Material und Geometrie: Maschinenteil aus dem angegebenen Metall oder technischen Kunststoff, das auf die Belastung und die Gegenstücke abgestimmt ist.
  • Anwendungsbeschränkungen: Leichte Verbindungsglieder aus Aluminium oder POM sind kein direkter Ersatz für Motorpleuel.

Einteilige oder geteilte Bauweise: unabhängig vom Strahlprofil festgelegt. Geteilte große Endstücke werden zusammen mit den dazugehörigen Kappen gefertigt und geprüft.

02 / Materialauswahl

Auf die Arbeitslast abgestimmte Werkstoffe

Geben Sie die Güteklasse und den Lieferzustand an. Materialersatz muss vor der Produktion genehmigt werden.

Aluminium-Legierungen

6061 · 7075

Leichtbauvarianten für Maschinenverbindungen, Prototypen und in Zeichnungen definierte Pleuelstangen. Die Wahl der Güteklasse und der Härte richtet sich nach den Anforderungen hinsichtlich Belastung, Temperatur und Ermüdung.

Leistung
6061 eignet sich für viele leicht belastete Gelenke; 7075 in einer geeigneten Härtestufe bietet eine höhere Festigkeit für anspruchsvolle Konstruktionen. Keines der beiden Materialien ist ein gleichwertiger Ersatz für Stahl.
Fertigstellung
Entgraten und selektives Eloxieren unter Berücksichtigung von Maßtoleranzen sowie einer für Passungen und Gewinde festgelegten Abdeckung. Überprüfung der Auswirkungen der Beschichtung auf ermüdungskritische Oberflächen.
Anwendungen
Automatisierungsgelenke, Leichtbau-Mechanismen und geprüfte, maßgeschneiderte Stabkonstruktionen.

Benötigen Sie ein anderes Material?

Teilen Sie uns bitte die von Ihnen angegebene Legierung oder den Polymerwerkstoff, die Betriebstemperatur und die Belastungsbedingungen mit. Wir prüfen dann die Verfügbarkeit ab Lager und die Verträglichkeit im Verarbeitungsprozess.

Weitere Materialien besprechen

03 / Bearbeitungsmöglichkeiten

Klare Vorgaben. Messbare Ergebnisse.

Allgemeine Toleranzen bilden die Grundlage. Für Funktionsbohrungen, Mittenabstände und Achsbeziehungen gelten individuelle Zeichnungsvorgaben.

KontrollelementGrundlage für die SpezifikationGeltungsbereich und Bedingungen
Bearbeitungsverfahren3-, 4- und 5-achsige CNC-Bearbeitung Die Route wurde aufgrund der Geometrie, der Zugänglichkeit und der Produktionsmenge ausgewählt.
Allgemeine MaßtoleranzenISO 2768-1, vereinbarte Klasse wie z. B. m Für Maße ohne individuelle Toleranzen; kein Ersatz für Funktionsgrenzen.
Bohrungsgrößen und PassungenFestlegung von Grenzwerten oder Toleranzklassen nach ISO 286 Das Pleuelgehäuse, die Passungen der Buchsen und die Bolzenbohrungen werden separat angegeben.
Geometrische ToleranzenAnforderungen an Zeichnungen gemäß ISO 1101 Geben Sie gegebenenfalls Formtoleranzen und Bezugspunkte für die Achsenbeziehungen an.
Achsabstand und EndbreitenIndividuell toleriert Wird über das funktionale Bezugssystem der Zeichnung gesteuert.
Oberflächenbeschaffenheit nach der BearbeitungRa 0,8–3,2 μm, typische bearbeitete Oberflächen Keine Abmaßgrenze für die Lagerbohrung. Die Funktionsflächen richten sich nach der Zeichnung.
TeilumschlagBei der Zeichnungsprüfung bestätigt Gesamtlänge, Endmaße, Werkzeugzugang und Aufspannung entscheiden über die Machbarkeit.
Status der EndkontrolleFertiggestellter und spezifizierter Montagezustand Passende Kappe und vorgeschriebene Vorspannung; Buchsenbohrungen im vereinbarten Einbauzustand geprüft.

Der Zustand der Baugruppe ist von Bedeutung: Überprüfen Sie die Bohrung eines geteilten Pleuelgehäuses zusammen mit der passenden Kappe und der vorgeschriebenen Schraubvorspannung. Die Größe der Gehäusebohrung und das Laufspiel des Lagers sind separate Anforderungen.

04 / Fertigungsweg

Vom Rohling zur fertigen Pleuelstange

Weldo bietet CNC-Bearbeitung und koordiniert die festgelegten Endbearbeitungs- und Prüfvorgänge entsprechend den Anforderungen der Endmontage.

Überprüfung von Rohlingen und Prozessen

Wählen Sie einen Rohling oder einen zugekauften Schmiedrohling aus, der der Zeichnung, der Stückzahl und dem Materialzustand entspricht. Klären Sie vor Produktionsbeginn die Zugsätze, die Anforderungen an die Kornrichtung sowie die Zuständigkeiten.

Grob- und Vorbearbeitung

Bearbeiten Sie den Träger, die Enden, die Bohrungen und die Gewinde unter Verwendung einer stabilen Aufspannung und kontrollierter Bezugspunktübertragungen. Behalten Sie die vorgegebenen Verrundungen und tragenden Abschnitte bei.

Wärmebehandlung und Oberflächenveredelung

Zur Vermeidung von Verformungen sind eine Wärmebehandlung, eine Endbohrung, ein Schleifen oder ein Honen erforderlich. Bitte geben Sie spezielle Bearbeitungsschritte und selektive Oberflächenbehandlungen im Angebot an.

Abschließende Überprüfung und Auslieferung

Prüfen Sie die Baugruppe im vorgegebenen Montagezustand, reinigen Sie die Ölkanäle und Gewinde, bewahren Sie die aufeinander abgestimmten Baugruppen auf und legen Sie die vereinbarten Prüf- und Rückverfolgbarkeitsunterlagen vor.

05 / Qualitätskontrolle

Überprüfen Sie die Merkmale, die die Passform bestimmen

Die Überprüfung erfolgt gemäß der genehmigten Zeichnung, dem Prüfplan und dem Materialzustand – nicht allein anhand des äußeren Erscheinungsbildes.

Material und Rückverfolgbarkeit

Bewahren Sie die angegebenen Material- und Wärmebehandlungsunterlagen auf. Überprüfen Sie die Härte und führen Sie die in der Zeichnung geforderte Rissprüfung unter Verwendung für das Material geeigneter Verfahren durch.

Bohrungen, Biegungen und Verdrehungen

Überprüfen Sie Bohrungsdurchmesser, Form, Achsabstand und Achsbeziehungen mit geeigneten Messgeräten, Vorrichtungen oder KMG-Verfahren. Prüfen Sie die eingebauten Buchsen und vorgespannten Kappen im vorgeschriebenen Zustand.

Gesamt- und Endgewichtsanpassung

Verwenden Sie eine festgelegte Wägekonfiguration und Befestigungsbedingung. Stellen Sie nur zugelassene Waagebereiche ein; das Auswuchten einzelner Stangen ersetzt nicht das vollständige Auswuchten der rotierenden Baugruppe.
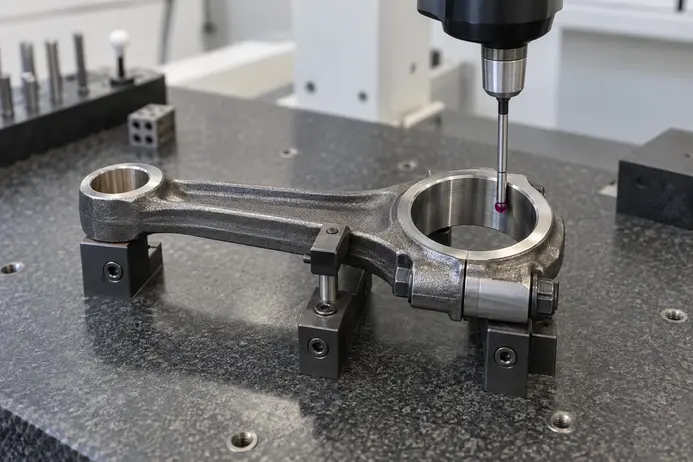
Prüfung der Pleuelbohrung

06 / Lieferung & Kosten

Ein klarer Plan für Ihren Produktionsplan

Weldo betreibt eine eigene Zerspanungsfabrik und bietet die Koordination von Zerspanung, spezifischen Behandlungen und Prüfung aus einer Hand.

Typischer Einsatzbefehl

3–15 Tage

Für berechtigte Projekte mit Lagerware nach Zeichnungsgenehmigung und Auftragsbestätigung. Die Lospläne werden gesondert vereinbart.

Maßgeschneiderte Schmiedeteile, Wärmebehandlung, spezielle Oberflächenbearbeitung und Validierung erfordern zusätzlichen Zeitaufwand. Im Angebot sind die Startbedingungen und der Versandtermin festgelegt.

Kosten kontrollieren, ohne Abstriche bei der Passform zu machen

Funktionale Toleranzen haben Vorrang.

Wenden Sie strenge Toleranzen auf Bohrungen, Achsabstände und kritische Flächen an – nicht auf jedes äußere Merkmal.

Ordne die Lücke der Menge zu.

Vergleichen Sie die Fertigungswege mit Rohlingen und geschmiedeten Rohlingen unter Berücksichtigung der Bearbeitungszeit, des Werkzeugbedarfs und der Vorlaufzeit.

Ein Erstmuster freigeben.

Überprüfen Sie die Passform und die Prüfergebnisse, bevor Sie den Vorgang für eine Produktionscharge wiederholen.

Starten Sie Ihr Projekt

Verwandeln Sie Ihre Pleuelstangenzeichnung in einen Fertigungsplan.

Senden Sie uns Ihre Zeichnung oder Angaben zum Muster, zum Material, zur Anwendung, zur Menge und zum gewünschten Liefertermin. Wir bestätigen Ihnen dann die Machbarkeit, den Umfang und unterbreiten Ihnen ein Angebot.

Aus dem Angebot geht hervor, ob Kappen, Schrauben, Buchsen und Lagerschalen enthalten sind.

Angebot für Pleuelstangen anfordern

07 / Häufig gestellte Fragen

Häufig gestellte Fragen zu maßgefertigten Pleuelstangen

Praktische Antworten zu Wiederverwendung, Montage und Fertigungsvalidierung.

Kann man Pleuelstangen wiederverwenden oder überholen?

Die Wiederverwendbarkeit hängt von den Vorgaben des Originalherstellers, der Wartungshistorie und den Prüfergebnissen ab. Prüfen Sie auf Risse, Hitzeschäden, Verbiegungen, Verdrehungen, Bohrungen und Schrauben. Es sollten nur zugelassene Ausführungen überholt werden; gerissene, stark überhitzte oder die Grenzwerte überschreitende Pleuel sollten ausgetauscht werden. Die Maßkonformität allein sagt nichts über die verbleibende Ermüdungslebensdauer aus.

Sind Pleuelkopfkappen untereinander austauschbar?

Verwechseln Sie aufeinander abgestimmte Pleuelstangen und Pleuelköpfe nicht, auch wenn deren Nennmaße identisch sind. Die Paarzuordnung, die Ausrichtung und die vorgeschriebene Schraubenvorspannung beeinflussen die Größe und Rundheit des Pleuelkopfes. Bei gebrochenen Pleuelstangen muss der ursprüngliche Pleuelkopf beibehalten werden; beschädigte oder nicht zueinander passende Teile müssen vor der Montage geprüft werden.

Was sollte vor dem Einbau der Pleuelstangen überprüft werden?

Überprüfen Sie die Abmessungen der Kurbelzapfen und Lager, das Laufspiel, das Seitenspiel, die Ausrichtung sowie das Spiel zur Kurbelwellenverrundung. Verwenden Sie das vorgeschriebene Schraubenschmiermittel und das vorgeschriebene Anziehverfahren – keinen allgemeinen Drehmomentwert. Legen Sie diese Montagebedingungen fest, bevor Sie ein maßgefertigtes Ersatzteil herstellen.

Können maßgefertigte Pleuelstangen anhand eines vorhandenen Musters angefertigt werden?

Ein Muster kann zwar als Grundlage für das Reverse Engineering dienen, doch abgenutzte oder verzerrte Maße dürfen nicht als Fertigungsvorgaben herangezogen werden. Überprüfen Sie den Achsabstand, Bohrungen, Breiten, Werkstoff und Wärmebehandlung anhand der Passteile oder der Konstruktionsdaten. Anwendungen mit hoher Zykluszahl erfordern zudem definierte Belastungen und eine Validierung – nicht lediglich eine Kopie der Form.

Wovon hängen die Nennleistung und die Nenndrehzahl einer Pleuelstange ab?

Die Werkstoffgüte oder das Profil eines H- oder I-Trägers allein begründet noch keine Einstufung. Die hin- und hergehende Masse, der Hub, der Verbrennungsdruck, der Querschnitt, die Vorspannung der Schrauben und die vorgesehene Lebensdauer müssen gemeinsam bewertet und validiert werden. Ein Maßprüfbericht stellt keine Zertifizierung der Motorlebensdauer dar.