Maßgefertigte Komponenten für die Kraftübertragung

Maßgefertigte Riemenscheiben

Weldo fertigt Zahnriemenscheiben aus Metall und technischem Kunststoff nach Kundenzeichnungen. CNC-Drehen, Fräsen, Dreh-Fräs-Bearbeitung, Verzahnung, Drahterodieren und Endbearbeitung werden aus einer Hand koordiniert.

Vor der Fertigung überprüfen wir das Zahnprofil, die Teilung, die Zahnanzahl, die Bohrung, die Keilnut, die Nabengeometrie und den Montagebezugspunkt. Diese Überprüfung gewährleistet die Kompatibilität der Riemen und die Genauigkeit der Kraftübertragung.

Beratung und Angebot anfordern
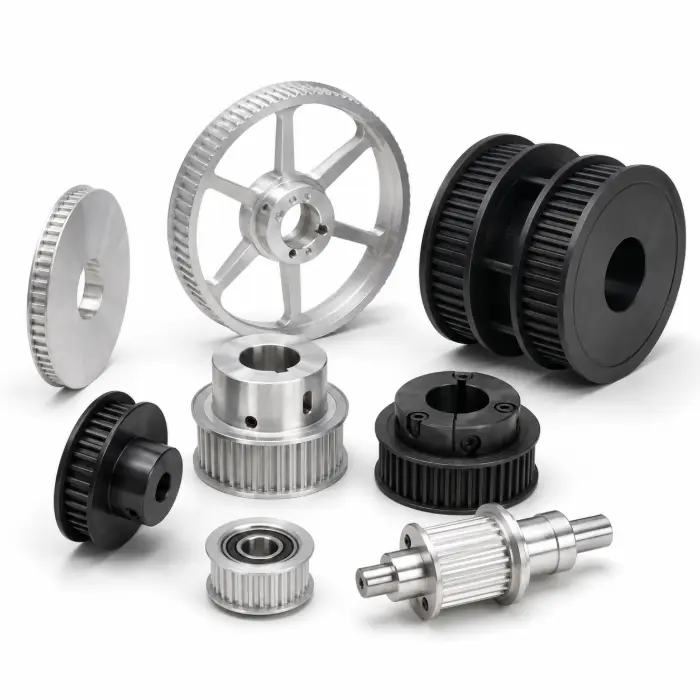
Maßgefertigte, CNC-gefräste Zahnriemenscheibe
Produktübersicht

Was ist eine Zahnriemenscheibe?

Eine Zahnriemenscheibe überträgt die Drehbewegung über Zähne, die in einen passenden Synchronriemen eingreifen. Der Formschluss verhindert einen normalen Betriebsschlupf und sorgt für ein definiertes Verhältnis zwischen der antreibenden und der angetriebenen Welle.

Die Leistung einer Riemenscheibe hängt nicht nur von der Teilung und der Zahnanzahl ab. Die Zahnform, der Teilungsdurchmesser, die Bohrungsposition, der Rundlauf, die Flanschgeometrie und die Nabenverbindung müssen als ein System zusammenwirken. Ein falsches Zahnprofil kann den Riemen beschädigen, selbst wenn dessen Nennteilung korrekt ist.

Riemenscheibenkonfigurationen

Von uns hergestellte Typen von Zahnriemenscheiben

Die Geometrie der Riemenscheibe richtet sich nach der Wellenverbindung, dem zu übertragenden Drehmoment, der Riemenführung und dem verfügbaren Einbauraum.

Antriebsriemenscheiben

Wird am Motor oder an der Antriebswelle montiert, um das Drehmoment auf den Riemen zu übertragen.

  • T2,5–T10 und HTD 3M–14M
  • Naben mit Passfeder, Klemmvorrichtung oder Stellschraube
  • Stahl, Aluminium oder Edelstahl

Angetriebene Riemenscheiben

Wird auf die Abtriebswelle montiert, um das Übersetzungsverhältnis und die Drehzahl festzulegen.

  • Benutzerdefinierte Zahnanzahlen und Verhältnisse
  • Massive, mit Stegen versehene oder leichte Gehäuse
  • Bezugspunkte für bearbeitete Baugruppen

Zahnriemenscheiben

Stützen Sie die Zahnriemenseite ab und kontrollieren Sie den Verlauf und den Umschlingungswinkel.

  • Auf den Riemen abgestimmtes Profil
  • Ausführungen mit Lager- oder Wellenbefestigung
  • Rundlauf nach der Montage kontrolliert

Glatte Umlenk- und Spannrollen

Führen Sie den Riemen an der Riemenunterlage entlang, um die Führung und die Betriebsspannung zu regulieren.

  • Glatte oder gewölbte Oberflächen
  • Integrierte Lagersitze
  • Kontrollierte Kantenradien

Flansch-Riemenscheiben

Verwenden Sie einen oder zwei Flansche, um die Riemenführung zu gewährleisten.

  • Ausführungen mit einem oder zwei Flanschen
  • Gepresste, geklebte oder einstückige Flansche
  • Auf die Riemenbreite abgestimmter Abstand

Klemm-Naben-Zahnriemenscheiben

Befestigen Sie die Riemenscheibe, ohne die Oberfläche der Welle zu beschädigen.

  • Naben mit geteilter Klemmung und Konusverriegelung
  • Spielarme Verbindung
  • Individuelle Lochkreise

Doppelseitige Riemenscheiben

Einsatz von doppelseitigen Riemen in Mehrwellen-Antriebssystemen.

  • Aufeinander abgestimmte doppelseitige Profile
  • Bewegungssteuerung für mehrere Wellen
  • Gesteuerte Phasenbeziehungen

Verbund- und Stufenscheiben

Führen Sie mehrere Riemenbahnen oder Durchmesser in einem Bauteil zusammen.

  • Mehrere Pitches nach der Überprüfung
  • Gemeinsamer konzentrischer Bezugspunkt
  • Reduzierte Baugruppenhöhe
Kompatibilität der Zahnprofile

Zahnprofile von Zahnriemen

Die Zahnform der Riemenscheibe muss mit dem Profil des Riemenherstellers übereinstimmen. Die Übereinstimmung der Teilung allein reicht nicht aus, um die Kompatibilität des Riemens zu gewährleisten.

Metrisch-trapezförmig T2.5, T5 und T10 für Positioniergeräte und allgemeine Automatisierung.
Verstärktes Trapezprofil AT5, AT10 und AT20 für Linearantriebe und höhere Zahnbelastung.
HTD Kurvenförmig 3M, 5M, 8M und 14M für die industrielle Kraftübertragung.
Imperial Trapezförmig MXL, XL, L, H und XH für Ausrüstung und Ersatzteile nach imperialen Maßangaben.
Werkstoffe, Wärmebehandlung und Oberflächenbehandlung

Wählen Sie das Material für Ihre Zahnriemenscheibe aus

Die Materialauswahl beeinflusst das Gewicht der Riemenscheibe, die Drehmomentkapazität, den Verschleiß, die Korrosionsbeständigkeit und die Maßhaltigkeit. Der Materialzustand, die Wärmebehandlung und die Oberflächenbeschaffenheit müssen vor der Fertigung festgelegt werden.
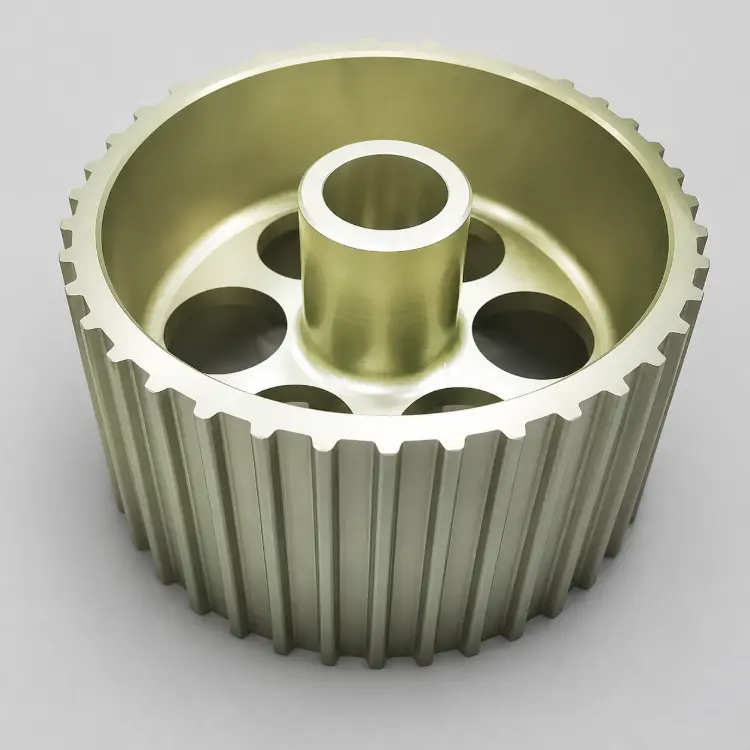
Harteloxiertes, maßgefertigtes Zahnriemenscheiben-Bauteil

Aluminium-Legierungen

Gängige Werkstoffsorten: 6061-T6, 6082-T6, 7075-T651

Aluminium reduziert die rotierende Masse und lässt sich effizient bearbeiten. Die Werkstoffe 6061 und 6082 eignen sich für allgemeine Automatisierungsanwendungen. 7075 ermöglicht höhere Nabenbelastungen und kompakte Riemenscheibenkonstruktionen.

Wärmebehandlung

T6 und T651 werden wärmebehandelt geliefert. T651 bietet eine bessere Bearbeitungsstabilität. 7075-T73 oder T7351 verbessert die Spannungskorrosionsbeständigkeit.

Oberflächenbehandlung

Es stehen klares Eloxieren, farbiges Eloxieren, Harteloxieren, Konversionsbeschichtung und chemisches Vernickeln zur Verfügung.

Kohlenstoff- und legierte Stähle

Gängige Stahlsorten: 1045, C45, 4140, 42CrMo4

Stahl zeichnet sich durch hohe Steifigkeit, Verschleißfestigkeit und Drehmomentfestigkeit aus. 1045 bietet ein gutes Preis-Leistungs-Verhältnis. 4140 zeichnet sich durch eine höhere Ermüdungsfestigkeit und Zähigkeit aus.

Wärmebehandlung

Durch Normalisieren, Abschrecken und Anlassen werden die Kerneigenschaften festgelegt. Durch Induktionshärten oder Nitrieren werden ausgewählte Verschleißflächen verbessert.

Oberflächenbehandlung

Schwarzoxidierung, Phosphatierung, Verzinkung und chemische Vernickelung sorgen für Korrosionsschutz.

Rostfreie Stähle

Gängige Güteklassen: 303, 304, 316, 17-4PH

Edelstahl eignet sich für feuchte, exponierte und spülbare Umgebungen. Bei der Sorte 303 steht die Bearbeitbarkeit im Vordergrund, die Sorte 316 bietet eine verbesserte Korrosionsbeständigkeit und die Sorte 17-4PH zeichnet sich durch eine höhere Festigkeit aus.

Wärmebehandlung

Die Sorten 303, 304 und 316 werden normalerweise im lösungsgeglühten Zustand verwendet. Für die Sorte 17-4PH gelten die Ausscheidungsalterungszustände H900–H1150.

Oberflächenbehandlung

Passivierung, Elektropolieren und Perlstrahlen verbessern die Oberflächenreinheit, das Erscheinungsbild und die Korrosionsbeständigkeit.

Prozesssteuerung für Metallriemenscheiben

Die Wärmebehandlung und die Beschichtung wirken sich auf den Bohrungsdurchmesser, die Keilnutbreite, den Rundlauf und die Zahngeometrie aus. Die Endmaße werden überprüft, bevor der Fertigungsablauf freigegeben wird.

Acetal-Kunststoffe

Gängige Typen: POM-C, POM-H, Delrin

POM zeichnet sich durch geringe Reibung, geringe Feuchtigkeitsaufnahme und gute Formstabilität aus. Es eignet sich für leise, leichte und für moderate Belastungen ausgelegte Antriebssysteme.

Wärmebehandlung

Das kontrollierte Glühen oder Spannungsabbau wird bei dicken, asymmetrischen und Bauteilen mit engen Toleranzen angewendet.

Oberflächenveredelung

Präzisionsentgraten, Kantenverrundung und Polieren sind möglich. Funktionelle POM-Riemenscheiben erfordern in der Regel keine Beschichtung.

Nylon-Materialien

Gängige Typen: PA6, PA66, PA12, GF30-PA66

Nylon zeichnet sich durch eine gute Verschleiß-, Ermüdungs- und Schlagfestigkeit aus. PA12 nimmt weniger Feuchtigkeit auf, während glasfaserverstärktes PA66 eine höhere Steifigkeit und ein geringeres Kriechen aufweist.

Wärmebehandlung

Vor der Präzisionsbearbeitung ist eine Materialtrocknung erforderlich. Glühen und Feuchtigkeitsanpassung werden je nach Werkstoffsorte und Betriebsumgebung ausgewählt.

Oberflächenveredelung

Entgraten, kontrollierte Kantenbearbeitung und Reinigung gehören zum Standard. Bei glasfaserverstärkten Typen wird auf aggressives Polieren verzichtet.

Hochleistungskunststoffe

Gängige Sorten: PEEK, PEEK in Lagerqualität

PEEK vereint Hochtemperaturbeständigkeit, chemische Beständigkeit und mechanische Festigkeit. Es eignet sich für anspruchsvolle Industrie- und Laborgeräte.

Wärmebehandlung

Geglühter Werkstoff wird bevorzugt. Durch Zwischenglühen wird die Spannung nach starkem oder asymmetrischem Materialabtrag kontrolliert.

Oberflächenveredelung

Je nach Montageanforderungen sind präzises Entgraten, Polieren, Plasmaaktivierung und Lasermarkierung möglich.

Prozesssteuerung bei technischen Kunststoffen

Technische Kunststoffe werden nicht wie Metalle abgeschreckt, induktionsgehärtet oder nitriert. Durch Trocknung, Spannungsarmglühen und konstante Bearbeitungstemperaturen werden die Endmaße gesichert.

Bearbeitungssteuerung

Häufige Herausforderungen bei der CNC-Bearbeitung

Fehler an Zahnriemenscheiben sind häufig auf die Wahl des Bezugspunkts, die Steuerung der Schneidwerkzeuge, die Spannvorrichtung oder die Bewegungen bei der Nachbearbeitung zurückzuführen.

Zahnprofil und Teilungsgenauigkeit Profilspezifische Werkzeuge und optische Prüfverfahren verhindern ein fehlerhaftes Einrasten des Riemens.
Konzentrizität zwischen Bohrung und Zahn Bohrungs- und Zahneigenschaften basieren auf einem gemeinsamen Bezugspunkt, um den Rundlauf zu verringern.
Verformung von dünnwandigen Bauteilen und Flanschen Ein ausgewogenes Schneiden und eine schonende Klemmung schützen dünne Riemenscheibenabschnitte.
Größenänderung nach der Bearbeitung Für die Wärmebehandlung und Beschichtung ist ein Bearbeitungszuschlag vorgesehen.
Ausstattung und Kapazität

Bearbeitungsmöglichkeiten für Zahnriemenscheiben

Weldo vereint mehrachsiges Fräsen, CNC-Drehen, Dreh-Fräs-Bearbeitung, Verzahnungsfräsen und Drahterodieren.

HAAS & HURCO

3-, 4- und 5-Achsen-CNC-Fräsen

Naben, Klemmnuten, Taschen und Befestigungsmöglichkeiten an mehreren Seiten.

FANUC-GESTEUERTE ANLAGEN

CNC-Drehen und Dreh-Fräs-Bearbeitung

Bohrungen, Rohlinge, Schultern, Nuten, Gewinde und Querbohrungen.

PRÄZISIONS-DRAHT-FUNKENEROSION

Keilnuten und leitfähige Profile

Schmale Keilnuten, Klemmnuten und interne leitfähige Profile.

NEBENPROZESSE

Wärmebehandlung und Endbearbeitung

Entgraten, Eloxieren, Beschichten, Härten und Passivieren.

Zusammenfassung der Produktionskapazitäten

CNC-Fräsbereich Bis zu 3000 × 1600 × 1000 mm*
CNC-Drehkapazität Bis zu Ø 500 × 1200 mm*
Allgemeine Toleranz ±0,05 mm
Kritische Toleranz überprüft Bis zu ±0,005 mm*
Positionierung beim Drahterodieren ±0,005–0,02 mm*
Referenz-Drahtschneideschlitz Mindestens ca. 0,23 mm*
Gewählte Oberflächenbeschaffenheit Ra 0,4–0,8 μm*
Produktionsunterstützung Vom Prototyp zur Serienfertigung

*Die tatsächliche Leistungsfähigkeit hängt vom Werkstoff, der Geometrie, der Werkstückspannung, der Steifigkeit und den Prüfvorgaben ab.

Entdecken Sie die CNC-Bearbeitung bei Weldo →
Maßgenauigkeit

Referenzwerte für die Bearbeitungstoleranzen von Zahnriemenscheiben

Die endgültigen Toleranzen werden anhand der Zeichnung, des Werkstoffs, der Geometrie und der funktionalen Anforderungen festgelegt.

MerkmalStandardreferenzGeprüfte LeistungsfähigkeitSteuerungsverfahren
Bohrungsdurchmesser±0,01 mm±0,005 mmBohren, Aufreiben oder Schlichtdrehen
Nutbreite±0,02 mm±0,01 mmRäumen, Fräsen oder Drahterodieren
Radialer Rundlauf≤ 0,03 mm≤ 0,01 mmGemeinsame Bohrungs- und Zahnbezugsebene
Stirnseitiger Rundlauf≤ 0,03 mm≤ 0,01 mmKontrolle der Bezugsebene
Zahnbreite±0,05 mm±0,02 mmÜberwachung des Riemen- und Flanschabstands
Zahnprofil und TeilungZeichnungs-/ProfilnormFunktionsüberprüfungProfilbearbeitung und optische Prüfung
OberflächenbehandlungRa ≤ 1,6 μmRa 0,4–0,8 μmVorgeschriebene Funktionsflächen
Qualitätssicherung

Wie Teile der Zahnriemenscheibe geprüft werden

Die Prüfung umfasst das Material, die Bearbeitungsbezugspunkte, die Zahngeometrie, den Rundlauf sowie die Fertigmaße. Eine Berichtsgenauigkeit von 0,001 mm entspricht nicht einer allgemeinen Fertigungstoleranz von ±0,001 mm.

PrüfgeräteReferenzfähigkeitVerwendung bei Inspektionen
Hexagon CROMA Bridge-Koordinatenmessgerät0,001 mm MessauflösungLage, Rundlauf, Profil und Bezugspunkte
Mitutoyo QUICK VISION0,001 mm AnzeigeauflösungZahnprofile, Zahnabstände, Keilnuten und optische Kanten
Optischer ProfilprojektorProfil- und WinkelvergleichZahnform, Radien, Fasen und Konturen
Digitales Höhenmessgerät0,001 mm AnzeigeauflösungNabenhöhe, Schultern und Flanschabstand
Mikrometer und BohrungsmessgeräteMessskala mit einer Teilung von 0,001 mmBohrungen, Durchmesser und Produktionsprobenahme
MessuhrTeilung von 0,001–0,01 mmRadialer Rundlauf, Flachrundlauf und Ausrichtung
OberflächenrauheitsmessgerätRa-/Rz-MessungRiemenkontakt-, Bohrungs- und Bezugsebenen

Überprüfung der Materialien

Vor der Bearbeitung werden Güteklasse, Zustand, Abmessungen und Unterlagen überprüft.

Prozesskontrolle

Bohrungen, Bezugspunkte, Zahnbreite und Werkzeugzustand werden überwacht.

Endabnahme

Rundlauf, Profil, Befestigungsgeometrie und Passung werden überprüft.

Qualitätsdokumentation

Berichte, Zertifikate und Fertigungsnachweise werden auf Wunsch bereitgestellt.

Anwendungen

Wo maßgefertigte Zahnriemenscheiben zum Einsatz kommen

Maßgefertigte Zahnriemenscheiben gewährleisten eine synchronisierte Bewegung, eine wiederholgenaue Positionierung und eine kontrollierte Kraftübertragung in automatisierten und industriellen Anlagen.
Leitfaden zur Auswahl

Wann sollten Sie sich für eine maßgefertigte Zahnriemenscheibe entscheiden?

Die Riemenscheiben aus dem Katalog sind für Standardwellen und -anordnungen geeignet. Eine Sonderanfertigung ist erforderlich, wenn die Riemenscheibe in eine bestimmte Baugruppe integriert werden soll.

Standardkatalog-Riemenscheibe

  • Standard-Zahnzahl und Riemenbreite
  • Standardbohrung und -nabe
  • Allgemeine industrielle Toleranzen
  • Gängige Materialien und Oberflächen
  • Geeignet als Standardersatz

Weldo-Sonderanfertigung: Zahnriemenscheibe

  • Durch Zeichnung definierte Zahnanzahl und Geometrie
  • Sonderbohrung, Keilnut, Klemmvorrichtung oder Konus
  • Kontrollierter Rundlauf und Montagebezugspunkte
  • Vorgeschriebenes Material und Oberflächenausführung
  • Geeignet für Präzisionsgeräte und Sonderausführungen
Checkliste für Angebotsanfragen

Was sollte eine Angebotsanfrage für Zahnriemenscheiben enthalten?

01

Zeichnungen

Liefern Sie eine 2D-Zeichnung und ein 3D-Modell mit Versionsangabe.

02

Zahndaten

Profil, Steigung, Zahnanzahl, Riemenbreite und Riemenhersteller.

03

Material & Ausführung

Geben Sie die Güteklasse, den Zustand, die Wärmebehandlung und die Oberflächenbeschaffenheit an.

04

Montagegeometrie

Legen Sie die Passung von Bohrung, Keilnut, Konus, Klemmung, Gewinde und Welle fest.

05

Funktionale Anforderungen

Ermitteln Sie Drehmoment, Drehzahl, Rundlaufabweichung, Umgebungsbedingungen und kritische Maße.

06

Einkaufsbedingungen

Geben Sie die Menge, den Liefertermin, die Zertifikate und die Prüfberichte an.

Häufig gestellte Fragen

Häufig gestellte Fragen zu Zahnriemenscheiben

Was ist die Hauptursache für einen Ausfall des Zahnriemens?

Eine falsche Spannung ist die Hauptursache. Eine zu hohe Spannung überlastet den Riemen, die Lager und die Riemenscheibe. Eine zu geringe Spannung führt zu Zahnsprüngen und einem instabilen Lauf. Auch Fehlausrichtung und Verschmutzung verkürzen die Lebensdauer des Riemens.

Woran erkenne ich, ob mein Zahnriemen ausgetauscht werden muss?

Ersetzen Sie den Riemen, wenn er Risse, fehlende Zähne, ausgefranste Kanten, freiliegende Kordeln, Glanzbildung, Verhärtung oder Spannungsverlust aufweist. Ungewöhnliche Geräusche und das Überspringen von Zähnen erfordern ebenfalls eine sofortige Überprüfung.

Wie lange halten Zahnriemen?

Die Wartungsintervalle im Automobilbereich liegen in der Regel zwischen 60.000 und 100.000 Meilen bzw. 96.000 und 160.000 km. Halten Sie sich an die Herstellerangaben. Die Lebensdauer von Industrieriemen hängt von der Belastung, der Drehzahl, der Temperatur, der Ausrichtung und den Betriebsstunden ab.

Wie sollte eine Zahnriemenscheibe gewartet werden?

Halten Sie die Zahnnuten sauber. Überprüfen Sie die Zähne, Flansche, Bohrung, Keilnut und Klemmverbindung. Achten Sie auf die richtige Riemenspannung und die korrekte Wellenausrichtung. Schmieren Sie die Riemenlauffläche nicht. Ersetzen Sie Riemenscheiben mit abgenutzten Zähnen, lockeren Bohrungen, Rissen oder verformten Flanschen.

Starten Sie Ihr individuelles Projekt zur Herstellung einer Zahnriemenscheibe

Senden Sie Weldo Ihre Zeichnung, das Riemenprofil, das Material, die Menge, die Toleranzen sowie die Anforderungen an die Oberflächenbeschaffenheit. Unser Team prüft die Herstellbarkeit und erstellt Ihnen ein Angebot für die Bearbeitung.

Beratung und Angebot zur Zerspanung einholen