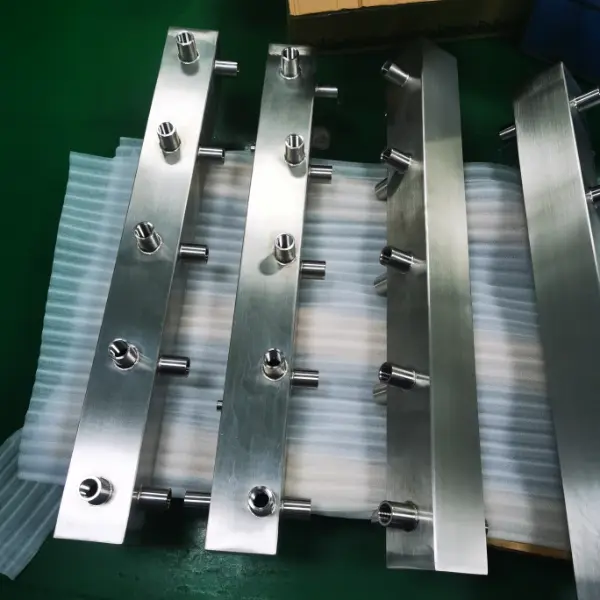
Maßgefertigter Wasserverteiler aus Edelstahl 316L

Zeichnungsbasierte Fertigung

Fertigung von kundenspezifischen Wasserverteilern

Weldo produziert Maßgefertigte Wasserverteiler auf der Grundlage Ihrer Zeichnungen für eine zuverlässige Flüssigkeitsverteilung.

Individuelles Angebot anfordern
CNC-gefräste Kanäle Benutzerdefinierte Port-Layouts Dokumentierte Prüfung

Bauarten

Arten von Wasserverteilern nach Kernstruktur

Wählen Sie die Konstruktion anhand der Durchgangsgeometrie, der Durchflusskapazität, des Werkstoffs, des Produktionsvolumens und der Betriebsanforderungen aus.
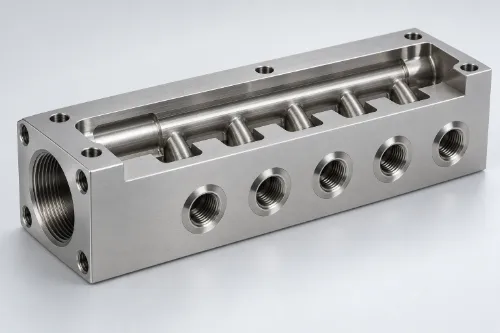
CNC-gefräster Wasserverteilerblock 01

CNC-gefräster Blockverteiler

Ein einteiliger Verteiler, der aus einer massiven Platte oder einem massiven Rohling gefertigt ist und über sich kreuzende Innenkanäle verfügt.

  • Erscheinungsbild Kompaktes, rechteckiges Gehäuse mit dicht angeordneten Gewindeanschlüssen und bearbeiteten Dichtflächen.
  • Optimale Verwendung Präzisionskühlung für Geräte, Prüfsysteme und maßgeschneiderte Anlagen in kleinen bis mittleren Stückzahlen.
  • Schlüsselverwaltung Ausrichtung der Durchgangsbohrungen, Dichtungsnuten, Position der Anschlüsse und Entgraten der Innenflächen.
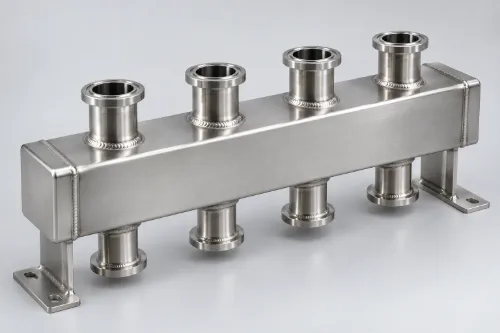
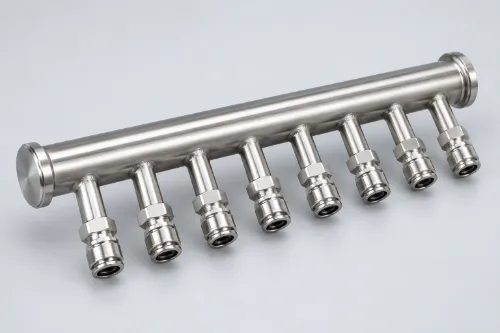
Rohrförmiger Wasserverteiler 02

Rohrverteiler

Ein Hauptsammelrohr verteilt oder sammelt die Flüssigkeit über mehrere angeschlossene Abzweigungen.

  • Erscheinungsbild Langer, runder oder rechteckiger Verteiler mit in gleichmäßigen Abständen angeordneten Auslassstutzen oder Schnellanschlüssen.
  • Optimale Verwendung Hochdurchfluss-Flüssigkeitskühlung im Rack, Verteilung in den Reihen, HLK und Industriekühlung.
  • Schlüsselverwaltung Verzweigungsabstände, Verbindungsintegrität, Geradheit und Druckabfallkontrolle.
Geschweißte Wasserverteilerbaugruppe aus Edelstahl 03

Geschweißter, gefertigter Verteiler

Bearbeitete Verteiler, Abzweigstutzen, Endkappen und Halterungen werden dauerhaft zu einer Baugruppe verbunden.

  • Erscheinungsbild Kasten- oder rohrförmiger Korpus mit sichtbaren Verbindungsstellen, Stützfüßen und frei konfigurierbaren Befestigungspunkten.
  • Optimale Verwendung CDUs, Prozesskühlaggregate und große oder unregelmäßig geformte Kühlkreisläufe für Anlagen.
  • Schlüsselverwaltung Schweißverformung, Einschweißtiefe, Passivierung und Dichtheitsprüfung.
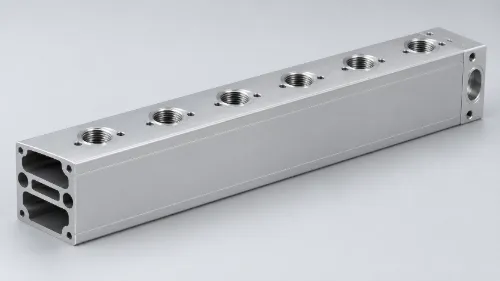
Wasserverteilerbaugruppe aus stranggepresstem Aluminium 04

Verteiler aus stranggepresstem Profil

Ein Aluminium-Strangpressprofil bildet durchgehende Längskanäle, bevor die Anschlüsse und Enden per CNC bearbeitet werden.

  • Erscheinungsbild Lange, rechteckige Schiene mit gleichbleibendem Querschnitt und regelmäßig bearbeiteten Abzweigöffnungen.
  • Optimale Verwendung Kühlsysteme für Serienfertigungsgestelle, Batterien und Leistungselektronik .
  • Schlüsselverwaltung Profilabweichung, Endversiegelung, Anschlussgenauigkeit und Korrosionsschutz.
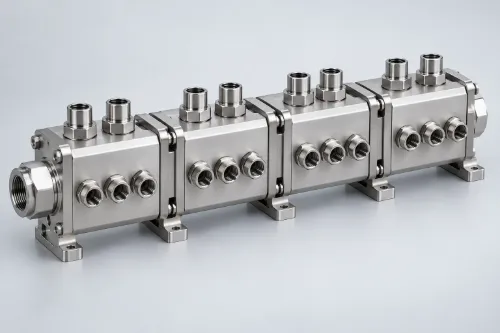
Modulare Wasserverteilerbaugruppe aus Edelstahl 05

Modulare Verteilerbaugruppe

Einzelne Verteilerblöcke werden über abgedichtete mechanische Schnittstellen miteinander verbunden, um ein konfigurierbares System zu bilden.

  • Erscheinungsbild Eine sich wiederholende Reihe kompakter Module mit sichtbaren Verbindungsstellen, Anschlüssen und Befestigungselementen.
  • Optimale Verwendung Erweiterbare Rechenzentrums-Racks, Laboranschlüsse und Geräte, bei denen der Austausch von Abzweigungen erforderlich ist.
  • Schlüsselverwaltung Fugenabdichtung, Modulausrichtung, Montage-Drehmoment und Wartungszugang.
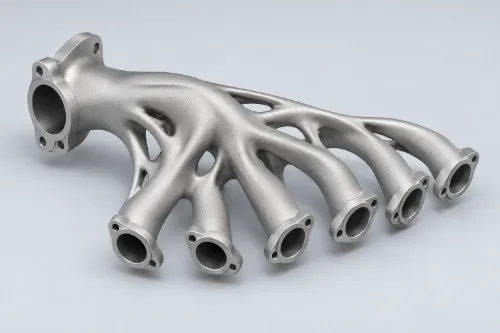
Additiv gefertigter integrierter Wasserverteiler 06

Additiv gefertigtes Verteilerrohr

Bei der additiven Fertigung mit Metall werden gekrümmte Innenkanäle als ein einziges integriertes Bauteil hergestellt.

  • Erscheinungsbild Kompakte, organische Form mit sanft verzweigenden Ausläufen und weniger miteinander verbundenen Bauteilen.
  • Optimale Verwendung Platz- und gewichtskritisches Wärmemanagement sowie hochwertige Prototypensysteme.
  • Schlüsselverwaltung Pulverentfernung, Qualität der Innenoberflächen, CT-Prüfung und Endbearbeitung.

Anwendungen

Flüssigkeitsverteilung für hochwertige Anlagen

Die Architektur des Verteilerblocks richtet sich nach der Chemie der Flüssigkeit, dem Betriebsdruck, dem Durchfluss, den Sauberkeitsanforderungen und der Einbauumgebung.

DC Direktkühlung des Chips

Flüssigkeitskühlung für Rechenzentren

Verteilung innerhalb des Racks und auf Reihenebene zwischen CDUs, Server-Racks und Kühlplatten.

IN Industrie

Kühlung von Industrieanlagen

Kühlkreisläufe für CNC-Maschinen, Lasersysteme, Prüfstände und Leistungselektronik.

WT Prozesswasser

Wasseraufbereitungsanlagen

Gesteuerte Verteilung für Filter-, Umwälz-, Dosier- und Prozesswassersysteme.

SC Hohe Reinheit

Kühlung bei Halbleiterprozessen

Saubere, korrosionsgeschützte Leitungsführung für Prozesskühlwasser und Anlagenkühlwasser.

EV Wärmemanagement

Batterie- und Energiesysteme

Kompakte Kühlmittelführung für Akkupacks, Aufbewahrungsschränke und Ladeeinrichtungen.

Technische Vorgaben

Legen Sie vor Produktionsbeginn die Betriebsgrenzen fest

Vollständige Daten zu Flüssigkeiten, Druck und Durchfluss sowie zu Grenzflächen verleihen jedem entscheidenden Merkmal einen messbaren Zweck.

DFM-Prüfung: Wandstärke, Abstand zwischen den Durchgängen, Zugang für Werkzeuge, Dichtungsgeometrie und Zugang für Inspektionszwecke.

Flüssigkeit

Art, Konzentration, chemische Zusammensetzung, Temperatur und Verträglichkeit mit den mit der Flüssigkeit in Berührung kommenden Materialien.

Durchfluss und Druck

Gesamt- und Teilstrom, Betriebsdruck, Druckspitzen, Gegendruck und zulässiger Druckabfall.

Schnittstellen

Anschlussnorm, Anzahl, Abstand, Ausrichtung, Dichtungsart und Befestigungsbezugspunkte.

Dienst

Isolierung, Entlüftung, Entwässerung, Überwachung, Wartung Zugang und zukünftige Erweiterungen.

Materialien und Oberflächen

Das Material auf das gesamte Fluidsystem abstimmen

Die Materialauswahl richtet sich nach der Chemie des Kühlmittels, dem Betriebsdruck, der Temperatur, dem Gewicht, der Sauberkeit und den Anforderungen an die Verbindung.

316L

Edelstahl 316L

Verbesserte Lochfraßbeständigkeit für anspruchsvollere Anwendungen mit kontrolliertem Wasser.

Molybdän verbessert die Beständigkeit gegen chloridinduzierte Lochkorrosion im Vergleich zu 304L. Bei der endgültigen Freigabe müssen die Chloridkonzentration, die Temperatur, die Geometrie der Spalte, der Zustand der Schweißnaht sowie die Zusammensetzung des Kühlmittels berücksichtigt werden.

  • Verbesserte Lochfraßbeständigkeit
  • Schweißbarkeit bei niedrigem Kohlenstoffgehalt
  • Fähigkeit zur Herstellung hochreiner Oberflächen
GEEIGNETE UMGEBUNG

Kontrollierte Wasser- oder Glykolkreisläufe, in denen die Anforderungen hinsichtlich Chloridbelastung, Feuchtigkeit oder Sauberkeit über den praktischen Anwendungsbereich von 304L hinausgehen.

ANWENDUNGEN

Flüssigkeitskühlung mit hoher Dichte, Halbleiteranlagen und korrosionsempfindliche Anwendungen.

Fertigungsablauf

CNC-Bearbeitung mit Fokus auf die Qualität des Innenkanals

Der genehmigte Weg verbindet die Materialkontrolle, CNC-Bearbeitung , CNC-Fräsen, CNC-Drehen, Tieflochbearbeitung, Fügen, Reinigung und Prüfung.

01

DFM und Materialfreigabe

Überprüfen Sie die Anschlüsse, die Wandstärke, den Werkzeugzugang, die Dichtungsgeometrie sowie den Zugang für Inspektionen. Überprüfen Sie das Werkstoffzertifikat, die Güteklasse, den Zustand und die Rohteilgröße sowie alle vorgeschriebenen Sicht- oder zerstörungsfreien Prüfungen.

02

CNC-Bearbeitung

Mehrseitige Geometrien fräsen, zylindrische Schnittflächen drehen, kontrollierte Bohrungen anbringen und Gewinde, O-Ring-Nuten sowie Dichtflächen schlichten.

03

Verbinden und Endbearbeitung

Wenden Sie das zugelassene Schweiß-, Hartlöt- oder mechanische Montageverfahren an, gefolgt von Passivierung, Elektropolieren, Eloxieren oder der vorgeschriebenen Oberflächenbehandlung.

04

Entgraten und Reinigen

Entfernen Sie Grate, Späne, Schneidflüssigkeit und Fügespuren aus den Durchgangsbohrungen. Spülen, trocknen und schützen Sie alle mit Flüssigkeit in Berührung kommenden Kanäle.

05

Prüfung und Lieferung

Überprüfen Sie die Abmessungen und führen Sie die genehmigten Dichtheits-, Druck-, Durchfluss- oder Reinheitsprüfungen vor der kontrollierten Verpackung durch.

Fertigungskapazitäten von Weldo

Bearbeitungsbereich und Toleranzfähigkeit

Verwenden Sie diese Bereiche für die Vorauswahl von Angeboten. Werkstoff, Geometrie des Verteilers, Merkmalstiefe, Werkzeugzugang, Aufspannung und Prüfung bestimmen die freigegebene Leistungsfähigkeit.

3–5

Mehrseitiges CNC-Fräsen

Außengeometrie der Maschine, Dichtflächen, Anschlüsse, Halterungen und sich schneidende Elemente ausgehend von kontrollierten Bezugspunkten.

Ø

CNC-Drehen und Kanalbearbeitung

Fertigung von konzentrischen Endstücken, Adaptern, Gewinden und Dichtungsflächen für eine zuverlässige Montage.

DH

Kontrolle der Durchgänge in tiefen Bohrungen

Planen Sie die Bohrrichtung, den Spanabtransport und die Schnittpunkte der Querbohrungen unter Berücksichtigung der inneren Sauberkeit.

QC

Fügen und Nachbearbeitung

Unterstützung bei zugelassenen Schweiß-, Löt-, Entgratungs-, Reinigungs-, Oberflächenbehandlungs- und Druckprüfverfahren.

3000 × 1600 × 1000 mm

Maximaler Fräsbereich

Maschinenverfahrweg; die nutzbare Größe hängt von der Aufspannung und dem Werkzeugzugang ab.

Ø 200 × 1000 mm

Maximale Drehkapazität

Für runde Körper, Armaturen und Rohrteile.

ISO 2768-f / m

Allgemeine Toleranzklassen

Ausgewählt nach Werkstoff, Nennweite und freigegebener Zeichnung.

±0,05 mm

Standard-Maßtoleranz

Gilt für die im Angebot aufgeführten bearbeiteten Merkmale, sofern nicht anders angegeben.

Bis auf ±0,002 mm genau

Ausgewählte Präzisionsmerkmale

Vorbehaltlich einer Überprüfung hinsichtlich Geometrie, Werkstoff, Verfahren und Prüfung .

0,5 / 1,0 mm

Referenz-Mindestwandstärke

Typischer Wert für Metall/Technikkunststoff nach der DFM-Prüfung.

Ra 0,8–3,2 μm

Oberflächenrauheit im Bearbeitungszustand

Abhängig von der Eigenschaft, der Schnittrichtung und dem Material.

Ra 0,8–1,6 μm

Ausgewählte Rauheit der Dichtfläche

Die Auswahl erfolgt anhand des Dichtungstyps, des Drucks und der Leckageanforderungen.

Anschlussposition und -ausrichtung Geometrie der O-Ring-Nut Tiefloch-Drift Kontrolle der Querbohrungsgrate Verbindungsverzerrung

Die maximalen Verfahrwege beschreiben die Verfahrwege der Maschine und nicht eine garantierte nutzbare Werkstückgröße. Die Norm ISO 2768 gilt nur, wenn dies in der Zeichnung angegeben ist; zeichnungsspezifische Toleranzen und GD&T haben Vorrang.

Interne Qualität

Prüfen Sie, was die fertige Außenfassade nicht zeigen kann

Interne Kreuzungspunkte, Restverunreinigungen und Durchfluss engpässe werden während des gesamten Produktionsprozesses direkt überwacht.

01

Durchgangsprüfung

Überprüfen Sie die Richtung der Tiefbohrungen und die Schnittpunkte der Querbohrungen.

02

Innenentgraten

Entfernen Sie lose Grate an jeder Verbindungsstelle, die mit Flüssigkeiten in Berührung kommt.

03

Kontrollierte Reinigung

Den fertigen Strömungsweg durchspülen, abspülen, trocknen und abdichten.

04

Funktionsüberprüfung

Führen Sie die vorgeschriebenen Druck-, Dichtheits-, Durchfluss- und Reinheitsprüfungen durch.

CMM

Maßbericht

CMM-Prüfung von Bezugspunkten, Anschlüssen, Nuten und Dichtungsverbindungen.

PT

Druck und Leckage

Kontrolliertes Testmedium, Druck, Temperatur und Haltezeit .

FL

Durchfluss und Druckverlust

Die Leistung der Filiale wurde unter festgelegten Rahmenbedingungen erfasst.

PK

Saubere Lieferung

Trocknung, Verschlusskappen, Kennzeichnung und Schutzverpackung .

Projektablauf

Von der Zeichnungsprüfung bis zur Serienfertigung

Ein einheitlicher Prozess verbindet Ihre betrieblichen Anforderungen mit den Produktionsunterlagen und der Endauslieferung.

  1. 01
    Anforderungen einreichen 2D, 3D, Fluiddaten, Schnittstellen und Menge
  2. 02
    DFM und Prozessprüfung Werkstoff, Bearbeitungsverfahren, Toleranzen und Prüfungen
  3. 03
    Prototyp oder Erstmuster Abmessungen, Schnittstellen und zugelassene Funktionen
  4. 04
    Kontrollierte Produktion Freigegebene Programme, Werkzeuge und Prüfplan

FAQ

Fragen, die über den Überblick über die Fertigung hinausgehen

Was ist der Unterschied zwischen einem Wasserverteiler und einem Hydraulikverteiler?

Ein Wasserverteilerverteiler leitet Wasser oder Kühlmittel durch Kühl- und Prozesskreisläufe. Ein Hydraulikverteiler vereint Ventilkammern und Steuerkanäle für die hydraulische Kraftübertragung und Steuerung. Die Anforderungen hinsichtlich Medienverträglichkeit, Betriebsdruck, Abdichtung, Reinheit und Validierung unterscheiden sich je nach System.

Kann Weldo einen veralteten Verteiler ohne die Originalzeichnungen nachbauen?

Ja. Das Reverse Engineering beginnt mit der Musterprüfung, der Erfassung der Maße und der Überprüfung der Schnittstellen. Betriebsdruck, Medium, Temperatur und funktionale Anforderungen vervollständigen die Spezifikation für den kontrollierten Austausch.

Wie werden Konstruktionsänderungen nach der Erstmusterabnahme kontrolliert?

Jede Änderung erhält eine kontrollierte Zeichnungsrevision. Änderungen an Werkstoffen, Anschlüssen, Durchgängen, Dichtungsmerkmalen oder Prüfverfahren lösen eine neue DFM-Prüfung und die entsprechende Neuvalidierung aus.

Welche Unterlagen werden einer Bestellung beigelegt?

Die Beschaffungsspezifikation legt das Dokumentenpaket fest. Sie umfasst die angeforderten Materialzeugnisse, Maßprotokolle, Prüfprotokolle, Protokolle zur Oberflächenbehandlung sowie die Rückverfolgbarkeit der Chargen.

Wie sollte ein Wasserverteiler gewartet werden?

Die Wartung erfolgt gemäß den Betriebsdaten und dem genehmigten Wartungsplan. Die routinemäßigen Überprüfungen umfassen die Kontrolle auf Undichtigkeiten, Korrosion, Druck, Temperatur, Durchfluss, den Zustand der Filter sowie die Chemie des Kühlmittels. Arbeiten im Inneren der Anlage beginnen erst nach Absperrung, Druckentlastung und Entleerung.

Können vom Kunden spezifizierte Ventile, Sensoren und Schnellkupplungen eingebaut werden?

Ja. Die Montage erfolgt gemäß dem genehmigten Baugruppenmodell, dem Anschlussstandard, dem Dichtungsmaterial, der Druckstufe, der Temperaturklasse und der Montageanleitung.