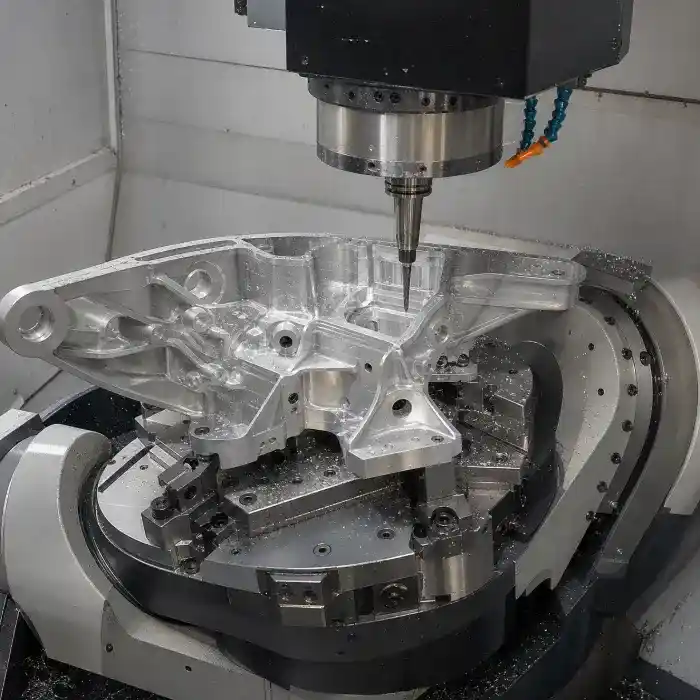
比較する際の鍵は 2024-T351 対 6061-T651 どの材料が優れているかを決めることではありません。真の問題は、どの材料がその部品の荷重、構造、接合、および使用環境に関する要件を満たすかということです。.
- 高強度、繰返し荷重、および軽量構造には、2024-T351をお選びください。.
- 耐食性、溶接性、放熱性、陽極酸化処理、およびコスト管理の観点から、6061-T651をお選びください。.
材料エンジニアは、製品の形状、板厚、圧延方向、機械加工による歪み、表面処理、および受入基準についても確認しなければなりません。引張強度だけでは、信頼性の高い材料選定を行うことはできません。.
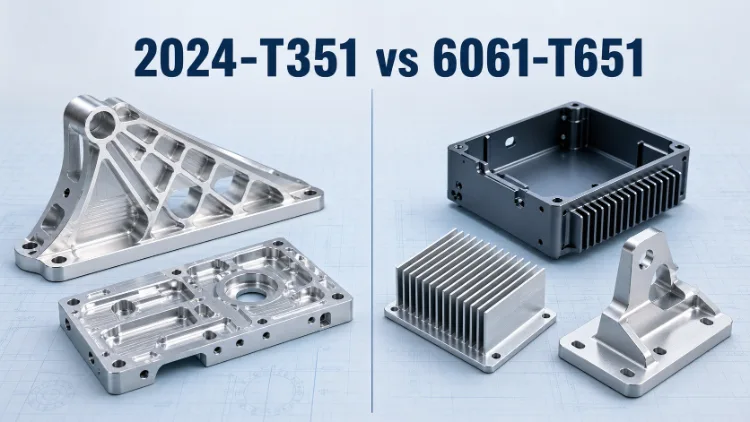
2024-T351と6061-T651とは何ですか?
2024-T351
2024 は、高強度のAl-Cu-Mgアルミニウム合金である。銅とマグネシウムがその主要な強化系を形成しており、この材料に高い引張強度、降伏強度、せん断強度、および疲労性能をもたらしている。.
T351の焼戻し処理では、以下の工程が行われます:
- 溶液熱処理。.
- 急速冷却。.
- ストレス解消のためのコントロールされたストレッチ。.
- 室温での自然熟成。.
2024-T351は、高荷重がかかるブラケット、航空宇宙構造物、連結板、および繰返し荷重を受ける部品に使用されます。銅含有量が高いため耐食性が低下するため、露出したすべての機械加工面には保護処理が必要です。.
6061-T651
6061 これは、熱処理可能なAl-Mg-Siアルミニウム合金である。マグネシウムとシリコンがMg₂Siという強化相を形成し、この材料に適度な強度、優れた耐食性、および安定した加工性を与えている。.
T651の焼鈍処理では、以下の工程を経ます:
- 溶液熱処理。.
- 急速冷却。.
- ストレス解消のためのコントロールされたストレッチ。.
- 人工老化。.
6061-T651は、機械のベースプレート、機器の筐体、治具、油圧マニホールド、放熱構造物、および取付ブラケットなどに使用されます。この材料は、機械加工性、溶接性、表面仕上げ性、および製造コストのバランスに優れています。.
T351およびT651は、圧延板に適用されます。押出成形品にはT3511またはT6511を使用します。購入書類には、合金種、焼きなまし状態、および製品の形状を明記する必要があります。.
化学組成の比較
| エレメント | 2024 | 6061 |
|---|---|---|
| 銅、Cu | 3.8–4.9% | 0.15–0.40% |
| マグネシウム、Mg | 1.2–1.8% | 0.8–1.2% |
| マンガン、Mn | 0.30–0.90% | ≤0.15% |
| ケイ素、Si | ≤0.50% | 0.40–0.80% |
| クロム、Cr | ≤0.10% | 0.04–0.35% |
| 亜鉛、Zn | ≤0.25% | ≤0.25% |
| アルミニウム、Al | バランス | バランス |
データ出典:Kaiser 2024 技術データおよびHydro 6061 合金データ。.
2024は、高い強度を得るために銅とマグネシウムを主成分としています。一方、6061は、強度、耐食性、溶接性のバランスをより良く保つために、マグネシウムとシリコンを主成分としています。こうした組成の違いが、それぞれの材料の使用用途を決定づけています。.
の主な機械的特性 2024-T351 対 6061-T651
以下の表は、材料選定の参考として、メーカーの技術データに記載されている代表的な値を用いたものです。契約の受諾にあたっては、図面に明記されている規格、板厚範囲、および材料認証に従わなければなりません。.
| プロパティ | 2024-T351の標準値 | 6061-T651の代表値 | 材料選定の意味 |
|---|---|---|---|
| 極限引張強さ | 469 MPa | 310 MPa | 2024年はより高い引張荷重が加わる |
| 降伏強度 | 324 MPa | 276 MPa | 2024は、恒久的な変形に対する耐性がさらに向上しています |
| 伸び | 20% | 17% | 許容値は、指定された板厚および規格に従います。 |
| ブリネル硬度 | 120 HB | 95 HB | 2024年は硬度が高い |
| せん断強度 | 283 MPa | 207 MPa | 2024は、高荷重が加わるせん断接合に適しています |
| 疲労強度 | 138 MPa | 97 MPa | 2024年は周期的な負荷に適している |
| 弾性係数 | 73.1 GPa | 68.3 GPa | この2つの合金は、同程度の剛性を持っている |
| 密度 | 2.77 g/cm³ | 2.70 g/cm³ | 6061は重量がわずかに軽い |
| 熱伝導率 | 120 W/m·K | 167 W/m·K | 6061は放熱部品に適しています |
| 電気伝導度 | 30% IACS | 43% IACS | 6061は、より高い電気伝導性を備えています |
6061のデータ出典:Kaiser 6061 技術データ。.
疲労データは、同じ応力比、サイクル数、表面状態、および試験片の配置条件下で比較しなければならない。調達時の受入判定には、該当する材料規格に規定された保証最小値を用いなければならない。代表値は受入基準値に代わるものではない。.
主な長所と短所
| 素材 | 主な利点 | 主なデメリット |
|---|---|---|
| 2024-T351 | 高強度、優れた疲労特性、高いせん断耐力、安定した切りくずの排出、および高い強度重量比 | 耐食性が低く、従来の溶接には不向きであり、表面保護の要件が厳しく、総コストが高くなる |
| 6061-T651 | 耐食性、溶接性、優れた熱伝導性および電気伝導性、均一な陽極酸化処理、そして幅広い入手可能性 | 2024よりも強度と耐疲労性が低く、溶接熱影響部で軟化が見られ、機械加工時にバリが発生しやすい傾向がある |
2024-T351は高負荷の問題を解決します
2024-T351は、同じ断面積でより高い耐荷重能力を発揮します。繰返し荷重、高荷重のせん断接合部、および軽量構造物に適しています。.
その高い硬度により、安定した切りくずの排出と確かな仕上げ性能を実現します。精密な穴、軸受面、薄いリブ、複雑な輪郭においても、一貫した寸法精度と表面品質を確保します。.
6061-T651は、一般的な製造上の課題を解決します
6061-T651は、溶接、放熱、陽極酸化処理に対応しており、安定した量産が可能です。幅広いサイズを取り揃えており、材料調達期間を短縮し、総製造コストを削減します。.
中程度の荷重がかかる部品に適しています。ハウジング、ベースプレート、フレーム、ヒートシンク、および一般的な産業用ブラケットについては、6061-T651 を使用することで、より高い供給効率が得られます。.
「強さ」は「硬さ」とは異なる
2024-T351は6061-T651よりもはるかに強度が高いが、両者の弾性係数はほぼ同じである。.
部品に永久変形が生じたり、耐荷重能力が不十分だったりする場合、2024-T351は明確な利点をもたらします。.
過度の弾性たわみが問題となる場合、技術者は肉厚を増すか、リブの配置を調整するか、あるいは断面形状を変更しなければならない。.
6061を2024に置き換えても、同一構造物の弾性たわみはそれほど減少しない。. この違いは、ロボットアーム、長スパンブラケット、および精密取付プレートに関する重要な決定に直接影響を及ぼします。.
CNC加工と切削工具の選定
2024-T351および6061-T651は、低シリコンの鍛造アルミニウム合金です。いずれも、アルミニウム専用の超硬合金またはPCD切削工具を用いて加工されます。.
試作品および小~中量生産
切れ味の良い、研磨済みの超硬切削工具を使用してください:
- 広い切りくぼを備えた2刃または3刃のエンドミル。.
- 正のすくい角の大きいアルミニウム用切削工具。.
- 磨き上げられたフルート。.
- 切削液通し型超硬ドリル。.
- ZrNまたはDLCコーティングを施した低摩擦工具。.
汎用鋼用切削工具は、前角が小さく、切りくずスペースが狭いのが特徴です。これらは付着やバリの発生、表面の引き裂きを招くため、精密アルミニウム製品の製造には使用されません。.
大量生産
PCD工具は、高速フライス加工、穴あけ、リーマ加工、および端面仕上げに使用されます。PCDは、鋭い切削刃、低摩擦、安定した工具寿命を実現します。これにより、ロット生産における工具交換の頻度や寸法ばらつきを低減します。.
ケナメタル社は、アルミニウムの高速加工にPCD工具を採用しており、その鋭い切削刃と低摩擦のすくい面を特長としています。ケナメタル社のPCD工具
2つの材料における加工上の違い
| 加工係数 | 2024-T351 | 6061-T651 |
|---|---|---|
| チップ制御 | 安定性が高く、切りくずの排出も良好 | チップはより接着性が高い |
| 積み上げエッジ | 低下傾向 | 厳格な管理が必要である |
| 切削力 | より高い | より低い |
| バリの抑制 | もっと簡単 | 鋭い刃先にかかっている |
| 高精度穴加工 | 安定 | より強力なチップ排出が必要 |
| 高速荒加工 | 対応済み | 対応済み |
| バッチ仕上げ | 超硬合金またはPCD | PCDには明らかな利点があります |
2024-T351は6061-T651よりも加工性が優れており、精密な穴あけ加工や輪郭加工においてより高い安定性を発揮します。.
6061-T651は切削抵抗が小さく、高速での材料除去が可能ですが、ビルドアップエッジやバリの発生を抑制する必要があります。.
総加工時間は、ワークの形状、切削工具、切削量、ワークの固定方法、および表面仕上げの要件によって決まります。合金名称だけでは、固定された切削速度比は決まりません。.
加工による歪みの制御
T351とT651はいずれも引抜き加工によって応力除去が行われますが、深いポケット、薄い肉厚、および片側のみの大幅な材料除去が行われた場合でも、内部応力は依然として残ります。.
安定した加工には、以下の条件が必要です:
- 両側に均等な加工余量を設ける。.
- 対向する表面からの均一な材料除去。.
- 深いポケットの段取り式荒加工。.
- 荒加工後のクランプ応力を解除する。.
- 仕上げ作業の前に基準点を再設定する。.
- クランプ力が小さく、薄肉部品を適切に支えることができます。.
- クランプを完全に外した後、平坦度と位置を確認する。.
2024-T351は強度がより高く、より大きな切削力が発生します。6061-T651はより軟らかいため、クランプ跡や薄肉部分の変形については、より細心の注意を払う必要があります。.
ワイヤ放電加工は対応していますか?
2024-T351 および 6061-T651 は導電性があります。. どちらの材料もワイヤ放電加工に対応しています。.
ワイヤ放電加工は、以下の用途に使用されます:
- 精密な貫通スロットおよび狭幅スロット。.
- 内部のコーナー半径が小さい。.
- 不規則な貫通穴。.
- 閉じた2次元プロファイル。.
- 薄肉部品および板金部品。.
- フライス工具では届かない貫通穴。.
ワイヤ放電加工は、ワイヤの方向に沿って被加工物を切断します。この加工法は、盲穴、盲穴状のキャビティ、あるいは完全な三次元形状の表面には使用されません。CNCフライス加工は、標準的な外形、深いキャビティ、および大量の材料除去に使用されます。.
圧延方向と製品形状
圧延板には、縦方向、長横方向、および短横方向があります。2024-T351は、配向の影響をより受けやすい傾向があります。厚板の短横方向の特性は、高荷重がかかる穴、厚い接続部、および疲労に敏感な構造部に直接影響を及ぼします。.
図面および購入書類には、以下の事項を明記しなければならない:
- 板材または押出成形品。.
- 材料の焼き戻し。.
- 板の厚さ。.
- 主荷重方向。.
- プレートの圧延方向。.
- ネスト方向が未指定です。.
- 長方向および短方向の特性に関する要件。.
サプライヤーは、材料利用率を向上させるために、技術部門の承認なしに部品のネスティング方向を変更してはなりません。.
耐食性、溶接、および接合方法
2024-T351
2024-T351は、管理された環境や、完全な保護被膜が施された構造物で使用されます。湿度、塩水噴霧、および海洋環境への曝露は、保護されていない表面におけるピッチングや粒界腐食を加速させます。.
2024-T351は、従来のTIG溶接やMIG溶接による構造物には使用されません。その接合方法には、以下のものがあります:
- ボルト。.
- リベット。.
- ピン。.
- 圧入。.
- 構造用接着剤。.
ジョイントの設計においては、穴にかかる応力、エッジ間距離、予圧、および疲労荷重を検証しなければならない。.
6061-T651
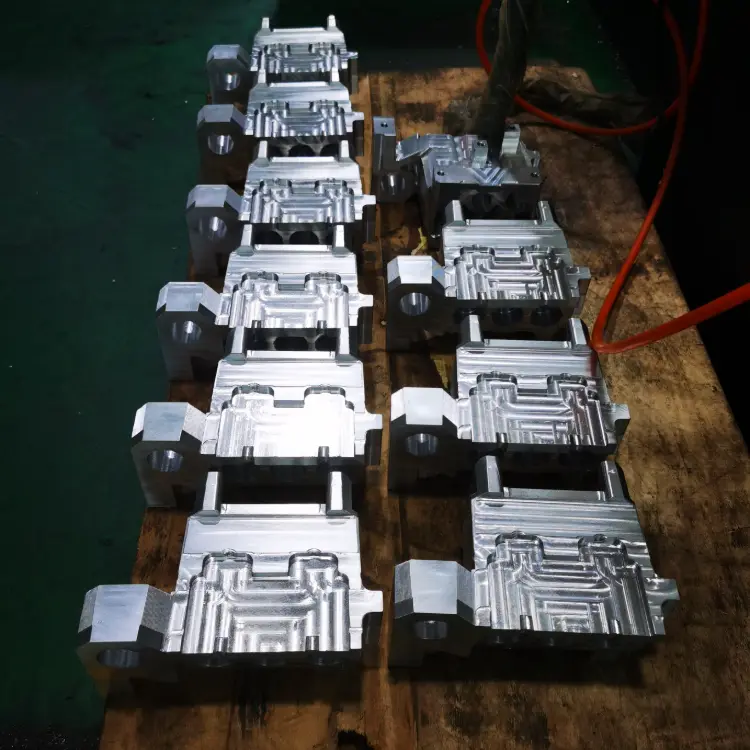
6061-T651は、産業用環境、屋外用機器、自動車部品、および電子機器に使用されています。従来のアルミニウム溶接に対応しています。.
溶接熱影響部は軟化するため、溶接された組立品については、溶接前の母材のT651特性に基づいて設計することはできません。また、精密溶接部品には、制御された溶接順序、専用の治具、溶接後の矯正、および二次加工が必要となります。.
溶接が必要な場合は、6061-T651 を選択してください。高い荷重がかかる機械的締結構造物には、2024-T351 を選択してください。.
表面処理の選定 2024-T351 対 6061-T651
| 表面処理 | 2024-T351 | 6061-T651 | 主な機能 |
|---|---|---|---|
| 機械加工 | 管理された環境のみ | 屋内の環境 | 寸法を保ちつつ、コストを削減します |
| 化成処理コーティング | 一次保護オプション | 標準の保護オプション | 耐食性と塗膜の密着性を向上させる |
| 従来の陽極酸化処理 | 防食および断熱 | 防食、断熱、および外観 | 保護用の酸化膜を形成する |
| 硬質アルマイト | 耐摩耗性機能表面 | 耐摩耗性機能表面 | 表面硬度を高める |
| 下地塗料と塗料 | 高荷重が加わる耐食構造物 | 環境および外観の保護 | 腐食性媒体から材料を隔離する |
| 無電解ニッケルめっき | 耐摩耗性かつ機能的な表面 | 耐摩耗性かつ機能的な表面 | 耐摩耗性を向上させる |
| パウダーコーティング | 疲労が著しい部位には使用しない | ハウジングおよびフレーム | 見た目を整え、保護する |
2024年は一貫性が低い アルマイト処理の色 6061よりも。外観に厳しい要件が求められる部品には、6061-T651を選択してください。.
陽極酸化処理やメッキ処理を行うと、穴径、ねじ山、および嵌合寸法が変化します。図面には、被膜厚さ、後処理後の寸法、およびマスキング箇所を明記する必要があります。.
用途と代表的な部品
| 産業 | 2024-T351の代表的な部品 | 代表的な6061-T651製部品 |
|---|---|---|
| 航空宇宙 | 翼リブ、連結プレート、胴体ブラケット、および高荷重がかかるヒンジ部品 | 機器筐体、地上設備、および取付部品 |
| 自動車およびモータースポーツ | サスペンションリンク、高荷重用ブラケット、および軽量な荷重支持部品 | バッテリーブラケット、センサーハウジング、および取り付けブラケット |
| オートメーション設備 | 可動連結部および周期的な荷重を受ける部品 | 治具、ベースプレート、フレーム、および工具 |
| エレクトロニクス | 高強度精密構造部品 | ヒートシンク、ディスプレイフレーム、およびパワーモジュール筐体 |
| 油圧システム | 高負荷がかかるバルブボディおよびコネクタブロック | マニホールド、ポンプ本体が、および水力構造物 |
| 輸送 | 疲労荷重を受けるブラケットおよび連結構造 | プラットフォーム、ハウジング、および溶接アセンブリ |
材料費と加工費の比較
同じ寸法、購入数量、材料の調達先、および品質レベルの場合、, 6061-T651は2024-T351よりも安価です.
| コスト要因 | 2024-T351 | 6061-T651 |
|---|---|---|
| 原材料価格 | より高い | より低い |
| 在庫状況 | より濃縮された | 幅広い |
| CNC加工 | より高い切削力下でも安定した切りくずの発生 | 切削抵抗の低減と、バリ抑制の要求が高まる場合 |
| 表面保護 | 重点的な保護が必要 | 環境に応じて選定 |
| 溶接加工 | 従来の融着溶接は使用されない | 溶接に対応しています |
| 品質文書 | 負荷の高いプロジェクトには厳格な対応が必要 | 産業プロジェクトに柔軟に対応 |
| 配送費合計 | より高い | より低い |
2024-T351の総コストには、材料費、方向管理、段階的な加工、腐食防止処理、および品質関連書類が含まれます。6061-T651は、在庫の確保、溶接性、および安定した表面仕上げにより、納品コストを削減します。.
中程度の荷重がかかる部品のコストを抑えるには、6061-T651を選択してください。高い荷重がかかり、疲労強度が重要な部品において、構造重量と破損リスクを抑えるには、2024-T351を選択してください。.
カスタム部品担当エンジニアが確認すべき事項
1. 製品の形態
T351およびT651は圧延板に適用されます。T3511およびT6511は押出成形品に適用されます。製品形態が異なる場合の寸法公差、残留応力、および機械的特性は、互いに置き換えて使用することはできません。.
2. プレートの厚さ
材料規格では、板厚ごとの最低強度および伸びが規定されています。設計データ、指定された材料、および実際のブランクは、すべて同じ板厚範囲内にある必要があります。.
3. 強度と剛性
2024では、耐荷重能力と疲労要件に対応しています。肉厚、リブの配置、および断面形状の設計により、構造物のたわみに対処しています。.
4. 溶接後の特性
溶接された6061-T651の熱影響部は、T651母材の特性を保持していません。溶接構造物については、溶接後の設計データを使用する必要があります。.
5. 表面処理の寸法
陽極酸化処理、無電解ニッケルめっき、およびコーティング処理により、嵌合寸法が変化します。前処理後の寸法、後処理後の寸法、およびマスキング領域については、それぞれ個別に指定する必要があります。.
6. 材料の代替
2024-T351を6061-T651に置き換えるには、以下の項目の再検証が必要となります:
- 静的強度。.
- 疲労寿命。.
- 穴の耐荷重能力。.
- 断面寸法。.
- 結合方法。.
- 腐食性環境。.
- 表面処理.
- 適用される規格。.
設計技術者の承認なしに、材料を代替してはならない。.
調達および検査要件
見積依頼(RFQ)書類一式には、以下のものが含まれていなければなりません:
- 材料のグレードおよび焼き戻し状態。.
- 製品の形状。.
- 板厚と圧延方向。.
- ASTM、AMS、または顧客の規格。.
- 材料の認証およびロットの追跡可能性。.
- 重要寸法および幾何公差。.
- 表面粗さ。.
- 表面処理の仕様および塗膜厚さ。.
- 初回製品検査報告書、またはCMM報告書。.
- 梱包および輸送中の保護。.
この情報は、加工計画、検査方法、見積もり、およびリードタイムを直接決定するものです。.
ウェルド・マシナリングから加工に関するアドバイスと見積もりを入手する
不適切な材料を選択すると、歪みの発生、手直し、表面処理、および納品コストが増加します。ウェルド・マシニングでは、図面、負荷、使用環境、公差、数量、および仕上げ要件に基づき、2024-T351および6061-T651の選定を行っています。.
技術レビューの対象範囲は以下の通りです:
- 材料の焼き入れ状態および製品形状の確認。.
- 薄肉、深穴、および高切削量の解析。.
- 圧延方向とブランク配置。.
- 超硬またはPCD工具の選定方針。.
- CNC加工 そして ワイヤー放電加工機 計画。.
- 表面処理による寸法補正。.
- 検査方法および品質に関する文書。.
- 試作および量産の見積もり。.
アップロード 2D図面、3Dモデル、購入数量、および材料要件をご提供いただければ、具体的な加工計画、リードタイム、およびお見積もりをご提示いたします。.
結論
2024-T351は、より高い強度、疲労性能、およびせん断耐力を備えています。高荷重がかかる軽量構造物に用いられます。.
6061-T651は、耐食性、溶接性、熱伝導率、陽極酸化処理の結果、およびコスト管理の面で優れた特性を備えています。一般的な産業用および製造用途に使用されます。.
最終的な材料選定にあたっては、焼戻し状態、製品形状、板厚、圧延方向、構造的剛性、接合方法、表面処理、および受入基準を確認しなければならない。.