両者の根本的な違いは、 1018鋼とA36鋼の比較 強度だけにとどまりません。これらの材料は定義が異なり、部品の製造要件に応じてそれぞれ異なる用途を果たしています。.
1018は、その化学成分によって定義される低炭素鋼の鋼種です。シャフト、ピン、スリーブ、ローラー、および特注の締結部品に適しています。A36は構造用鋼の規格です。ベースプレート、ブラケット、フレーム、および大型の溶接組立品に適しています。.
調達エンジニアは、材料の状態、在庫形態、加工精度、溶接要件、使用環境、および総製造コストを比較検討すべきである。.
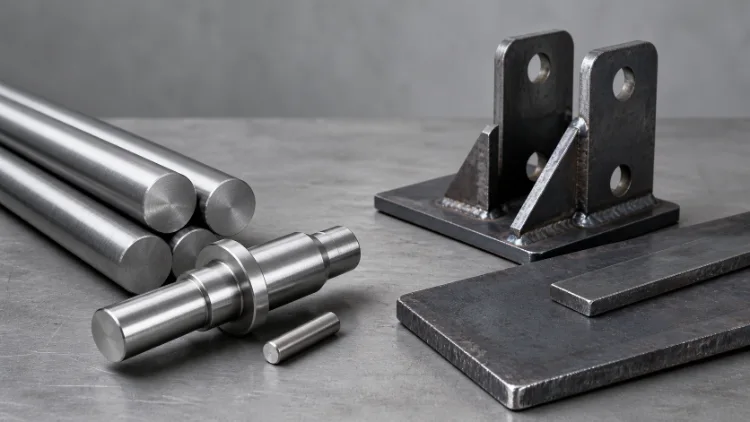
1018鋼とA36鋼とは何ですか?
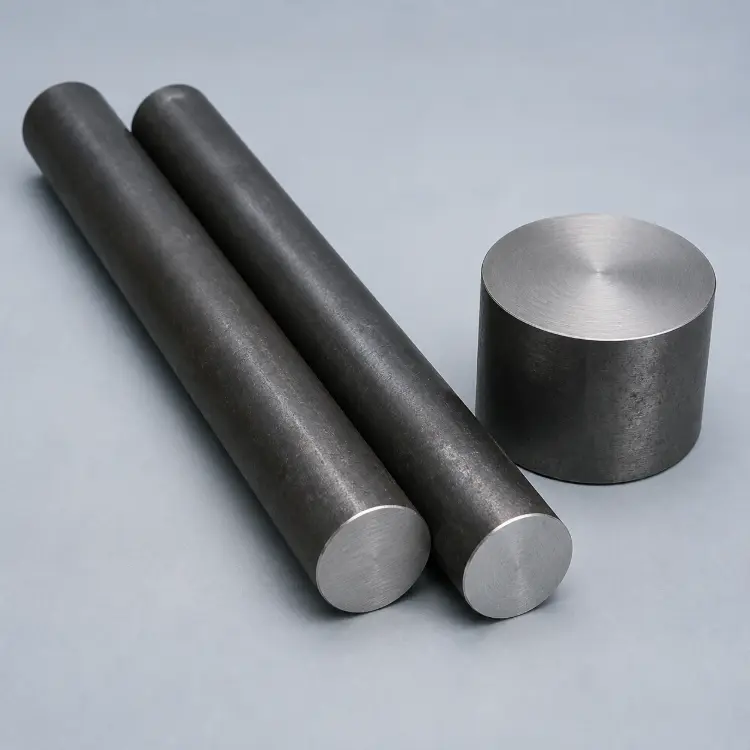
1018鋼
1018は、炭素とマンガンの含有量が規定範囲内に収められています。この鋼種は、良好な被削性、溶接性、冷間成形性、および表層硬化性を備えています。.
普通株式の形態には、次のようなものがあります:
- 熱間圧延丸棒
- 冷間引抜丸棒
- 六角棒
- 角棒
- 精密研磨バー
冷間引抜加工を施した1018は、真直度、表面品質、および寸法の一貫性に優れています。CNC旋削、外径研削、およびロット生産に適しています。Nucor社によれば、冷間仕上げ加工により、棒材の寸法、真直度、表面状態、および強度が向上するとのことです。.
A36鋼
A36 は、ASTMの構造用鋼材規格である。この規格は、溶接、ボルト接合、およびリベット接合の構造物に使用される鋼板、棒鋼、および形鋼を対象としている。.
A36は、主に最小降伏強度、引張強度、および伸びを規定しています。その化学成分の要件は、製品の形状や材料の厚さによって異なります。ASTM A36/A36Mでは、材料の受入検査として熱分析および引張試験が義務付けられています。.
A36は一般的に以下の用途に使われます:
- 機器用ベースプレート
- マウンティングプレート
- 機械用ブラケット
- 溶接フレーム
- 補強プレート
- 産業用プラットフォームの構成部品
主な化学組成の違い
| エレメント | SAE/AISI 1018 | ASTM A36 | 部品への影響 |
|---|---|---|---|
| カーボン | 0.15–0.20% | ≤0.25–0.291 TP3T | 強度、溶接性、および表面焼入れ性能に影響を与える |
| マンガン | 0.60–0.90% | 製品の形態によって決まる | 強度を高め、加工性能を向上させます |
| リン | ≤0.040% | ≤0.030–0.040% | 靭性と溶接品質に影響を与える |
| 硫黄 | ≤0.050% | ≤0.030–0.050% | 機械加工性および横方向の靭性に影響を与える |
| シリコン | 主要な合金元素としては管理されていない | 特定の製品については、≤0.40% | 脱酸に使用され、溶接性能に影響を与える |
| 銅 | 必須条件なし | 銅含有鋼が指定されている場合、≥0.20% | 大気腐食耐性を向上させる |
1018は、化学成分の範囲がより明確に定義されています。これにより、一貫した機械加工および表面焼入れの結果が得られます。その成分は、SAE J403などの材料規格に基づき管理されています。.
A36は組成が固定された鋼種ではありません。実際の化学成分については、製品の形状や厚さに基づき、材料試験報告書で確認する必要があります。.
主な機械的性質の違い
表に記載されている1018の値は、冷間引抜棒鋼の代表値です。A36の値は規格上の要求値です。これらの値は意味が異なるため、同等の保証特性として扱うべきではありません。.
| プロパティ | 1018 冷間引抜き 標準 | ASTM A36 の要求事項 |
|---|---|---|
| 引張強度 | 552~621 MPa | 400~550 MPa |
| 降伏強度 | 483~552 MPa | 250 MPa以上 |
| 2インチあたりの伸び. | 15-20% | ≥20–23% |
| ブリネル硬度 | 160~190 HB | 制服の着用義務はありません |
| 表面状態 | 滑らかで、冷間仕上げされた表面 | 製品の形態によって決まる |
| 寸法管理 | 精密棒材加工に適しています | 完成品の公差を表すものではありません |
一般的な冷間引抜1018鋼の特性値は、イートン・スチール社が公表したデータに基づいています。.
冷間引抜加工を施した1018は、降伏強度と硬度が高い。精密軸部品の製造に適している。A36は、所定の構造強度要件を満たしており、溶接された荷重を受ける部品の製造に適している。.
熱間圧延された1018鋼については、冷間引抜鋼の物性値を用いてはならない。低温、衝撃荷重、または疲労荷重にさらされる部品についても、これに対応した試験要件が必要となる。.
溶接性能の比較
1018とA36はどちらも従来の溶接プロセスをサポートしていますが、主な用途は異なります。.
1018は、主に局所的に溶接部がある機械加工済みアセンブリに使用されます。溶接を行うと、冷間引抜き部分の微細組織や残留応力状態が変化します。溶接後は、寸法を精密に仕上げる必要があります。.
1018材の部品を溶接する際には、以下の要因を管理する必要があります:
- 溶接熱入射量
- 治具と歪み
- 溶接後の矯正
- 最終旋削・研削の余裕量
A36は、主に溶接によって形成される構造物に適しています。大型のフレームやベースプレートでは、溶接順序、基準位置、および収縮による歪みの管理が必要となります。.
A36製の部品を溶接する際には、以下の要因を管理する必要があります:
- 対称溶接順序
- 厚板の予熱要件
- インターパスの温度
- 溶接後の応力除去
- 取付面の最終加工
予熱要件は、材料の厚さ、炭素相当量、継手の拘束状態、および溶接手順書(WPS)に基づいて決定すべきである。.
熱処理および表面仕上げのオプション
1018 熱処理
1018は炭素含有量が低く、完全焼入れには使用されません。表面焼入れに適しています。.
- 浸炭: 表面硬度と耐摩耗性を向上させます。.
- 炭窒化処理: 小さな軸、ピン、および締結部品に適しています。.
- 焼鈍: 硬度を低下させ、成形性および機械加工性を向上させます。.
- 正規化: 微細組織を緻密化し、物性の均一性を向上させます。.
- ストレス解消: 冷間加工、溶接、および機械加工による残留応力を低減します。.
浸炭処理により、部品の寸法が変化します。精密面には、研削代を確保しておく必要があります。.
A36 熱処理
A36は、従来の焼入れ処理を施した耐摩耗部品には使用されません。この材料の熱処理は、主に寸法安定性を向上させることを目的としています。.
- ストレス解消: 溶接や粗加工による残留応力を低減します。.
- 正規化: 微細組織の均一性を向上させます。.
- 焼鈍: 硬度を低下させ、その後の成形性を向上させます。.
表面仕上げの比較
| 表面仕上げ | 1018 件の応募 | A36 アプリケーション |
|---|---|---|
| ブラックオキサイド | 軸、ピン、スリーブ、および締結部品 | 小型の屋内用アタッチメント |
| 亜鉛メッキ | ボルトおよびコネクタ | ブラケットおよび接続プレート |
| 無電解ニッケル | 均一なメッキが求められる精密部品およびコンポーネント | 局所的な精密表面 |
| リン酸塩コーティング | 可動部品と下地塗装 | 溶接構造物に下塗りを行う |
| パウダーコーティング | ハウジングおよび支持部品 | フレーム、ベースプレート、およびガード |
| 溶融亜鉛めっき | 小型の精密部品には適していません | 大規模な屋外構造物 |
黒色酸化処理には、追加の防錆油が必要です。溶融亜鉛めっきには、めっき膜厚と熱変形の評価が必要です。.
加工に関する考慮事項
機械加工入門 1018
冷間引抜加工された1018鋼は、以下の用途に適しています。 CNC旋盤加工 および量産。荒加工の余裕量を減らすことができるが、その靭性により連続した切りくずが生成される。.
加工時には、以下の要因を管理する必要があります:
- 工具の切れ味
- チップの破断
- 切削温度
- チャックの締め付け力
- ロングシャフトのたわみ
- 残留応力の緩和
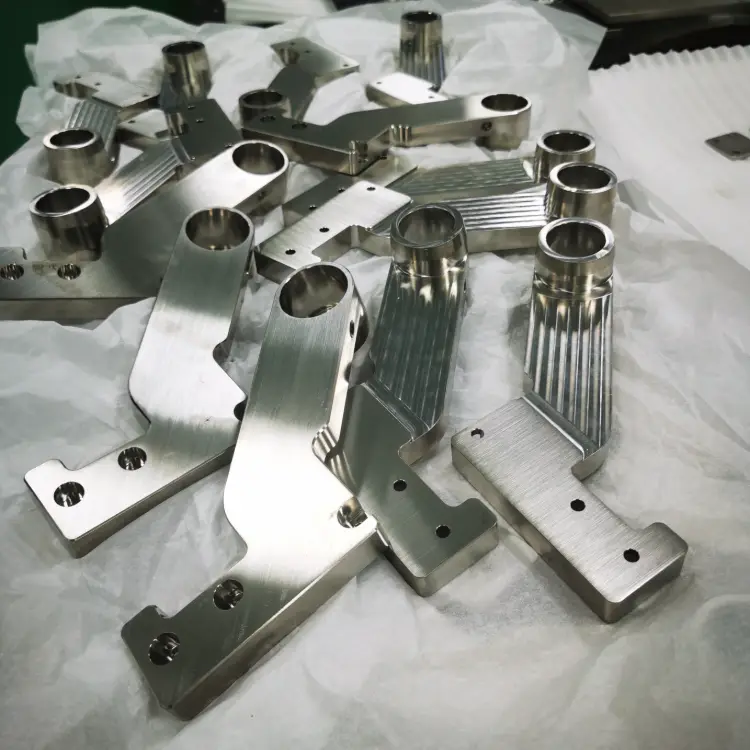
高精度シャフト部品 粗旋削、応力除去、半仕上げ旋削、表面硬化処理、そして最終研削という工程を経ることができます。.
A36の機械加工
熱間圧延されたA36鋼のミルスケールは、工具の摩耗を早めます。加工前には、表面を洗浄し、信頼性の高い基準面を設定する必要があります。.
大きなプレートは、片面だけを集中的に加工してはいけません。反りを抑えるため、両面を交互に削り取るようにしてください。.
火炎切断およびプラズマ切断された断面には、熱影響層が含まれています。精密なプロファイルには、追加の加工余裕が必要です。.
アプリケーションとサービス環境
| 部品または用途 | 推奨素材 | 選考理由 |
|---|---|---|
| 精密シャフト | 1018 | 旋削、研削、および寸法管理に適しています |
| ピンとダボ | 1018 | 正確な嵌合公差に対応しています |
| ブッシングとスペーサー | 1018 | バッチ式旋削およびメッキに適しています |
| 特注ファスナー | 1018 | ねじ加工および表面焼入れに対応 |
| ローラーおよびガイド部品 | 1018 | 外径研削および耐摩耗処理に適しています |
| 機械用ベースプレート | A36 | 安定したプレートの供給と優れた溶接性 |
| 溶接フレーム | A36 | 大型の耐荷重構造物に適しています |
| 取付金具 | A36 | 切断、曲げ、溶接が容易 |
| 支持板 | A36 | 構造補強に適しています |
| 機器プラットフォーム | A36 | 大規模な産業用アセンブリに適しています |
1018は、高精度な機能部品に適しています。A36は、構造用機能部品に適しています。.
湿気の多い環境や屋外環境では、腐食防止対策が必要です。また、低温環境下の構造物については、規定の衝撃試験温度および最小吸収エネルギーが求められます。.
メンテナンス上の違い
1018点の部品の保守点検では、摩耗、潤滑、およびコーティングの状態に重点を置いています。.
以下の項目については、定期的に点検を行う必要があります:
- 適合径
- 滑走面
- 硬化層
- コーティングの健全性
- 潤滑状態
A36構造物の保守点検では、溶接部、塗装、および全体的な変形に重点が置かれます。.
以下の項目については、定期的に点検を行う必要があります:
- 溶接亀裂
- 緩んだボルト
- コーティングの剥離
- 局所腐食
- 取り付け面の変形
損傷した保護被膜は、速やかに補修する必要があります。溶接部の亀裂の原因を特定してから、承認された補修手順を実施しなければなりません。.
同等の学年
1018もA36も、あらゆる製品の状態に適用される、ヨーロッパ規格における完全な対応規格は存在しません。.
| 米国産素材 | よく比較される欧州規格 | 基調講演 |
|---|---|---|
| ASTM A36 | EN S235JR | 構造上の用途は似ているが、直接的に同等ではない |
| SAE/AISI 1018 | EN C15E、C16E、およびこれらに類似する低炭素鋼 | 組成、状態、および特性を比較しなければならない |
材料の代替を行う前に、以下の項目を確認する必要があります:
- 化学組成
- 機械的特性
- 製品の形態
- 配送条件
- 寸法公差
- 衝撃に関する要件
- 材料証明書
同等のグレードを直接代用することはできません。材料の変更については、設計技術者の書面による承認が必要です。.
調達エンジニアはどのように選択すべきか?
調達エンジニアは、まずその部品が精密機能部品なのか、それとも構造部品なのかを判断すべきである。.
以下の条件を満たす1018を選択してください:
- 素材は丸棒または六角棒です
- CNC旋削または研削が主な工程です
- この図面には、継手径と同心度が記載されています。
- この部品には表面焼入れが必要である
- この製品は、シャフト、ピン、スリーブ、または締結部品です。
以下の条件を満たす場合、A36を選択してください:
- この鋼材は、鋼板、平鋼、または形鋼です。
- 切断、曲げ、溶接が主な工程です
- この製品は主に構造荷重を支えています
- 精密加工された表面は、ごく一部の領域に限られている
- この製品は、ベースプレート、ブラケット、またはフレームです。
購入の決定にあたっては、材料価格だけを比較すべきではありません。加工、溶接、応力除去、熱処理、表面仕上げ、検査、および配送のコストも考慮に入れる必要があります。.
見積依頼書(RFQ)には、以下の事項を明記する必要があります:
- 材料のグレードおよび規格
- 熱間圧延、冷間引抜き、または精密研磨仕上げ
- 在庫明細書
- 許容誤差の基準
- 溶接および熱処理
- 表面仕上げ
- MTRおよび熱番号
- 検査書類
- 数量と納期
信頼できる機械加工パートナーの選び方
信頼できる加工パートナーは、図面を確認した上で、材料の状態や製造工程を決定します。.
1018番の部品については、サプライヤーは棒材の状態、熱処理余裕、および研削順序を確認する必要があります。A36番の部品については、サプライヤーは鋼板の平坦度、溶接歪み、および応力除去の要件を評価する必要があります。.
調達担当者は、サプライヤーが以下を提供できることを確認する必要があります:
- 材料および標準の概説
- MTRおよび熱数トレーサビリティ
- CNC加工 および溶接調整
- 熱処理による歪みの抑制
- 表面仕上げの調整
- 初回品検査および寸法検査
- 明確な工程およびリードタイムに関する情報
特定の部品に1018とA36のどちらが適しているかを確認するには、図面、数量、および使用条件を以下の宛先までご提出ください。 ウェルド加工 加工に関するご提案およびお見積りについて。.
最終決定
1018は、精密シャフト、ピン、スリーブ、ローラー、および特注の締結部品に適しています。.
A36は、ベースプレート、ブラケット、フレーム、および大型の溶接組立部品に適しています。.
部品に溶接構造と精密嵌合面の両方が含まれる場合は、その主たる荷重支持機能に応じて材料を選定してください。溶接後は、応力除去処理と仕上げ加工を行ってください。.
材料のグレード、供給状態、および製造プロセスは、一体として定義する必要があります。これらは、部品の性能、加工コスト、および納期の安定性に直接影響を及ぼします。.