
窒化処理は、歯車、軸、金型、油圧部品などに広く用いられています。この処理により、芯部の強度や靭性を維持しつつ、表面硬度、耐摩耗性、および疲労強度が向上します。.
特注部品を購入されるお客様にとって、図面に単に「窒化処理」と記載するだけでは不十分です。材料の状態、表面硬度、窒化硬度の浸透深さ、化合物層、および寸法公差はすべて、最終的な仕上がり結果に影響を与えます。また、これらの要件は、コストやリードタイムにも直接影響します。.
本ガイドでは、窒化処理に関わる工程、材料、コスト、および品質管理について解説しています。調達担当者が窒化処理済み部品に対する明確な要件を策定する上で役立ちます。.
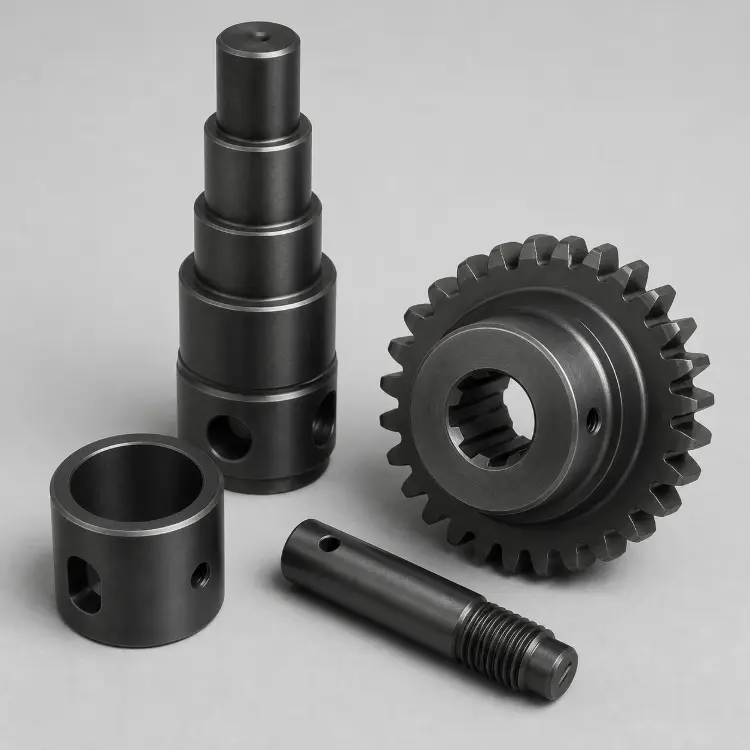
窒化処理とは何か?
窒化処理は、熱化学的な表面硬化処理の一種である。被加工物を活性窒素を含む環境中で加熱する。窒素原子が金属表面に吸着され、徐々に材料内部へ拡散していく。.
窒化処理温度は、鋼のAc₁温度を下回ったまま維持される。鋼は完全なオーステナイト化に至らないため、処理後の焼入れは不要である。.
窒化処理は主に以下の点を改善します:
- 表面硬度と耐摩耗性
- スクラッチやガリングに対する耐性
- 接触疲労および曲げ疲労特性
- 高温下における表面安定性
- 特定の環境における耐食性
窒化処理では、断面全体ではなく表面が硬化します。全体的な耐荷重能力は、依然として芯部の微細組織によって決まります。したがって、事前の焼入れ・焼戻し状態と芯部の硬度は、どちらも同様に重要です。.
窒化処理と窒炭化処理の違いは何ですか?
従来の窒化処理では、主に窒素が金属表面に拡散します。一方、窒炭化処理では、窒素と同時に少量の炭素も導入されます。.
「軟質窒化」という用語は、一般にフェライト系窒化炭化処理を指します。「軟質」とは、処理された表面の硬度が低いことを意味するものではありません。.
ニトロカーバライジングは処理時間が短く、硬化層の深さも浅くなります。炭素鋼、低合金鋼、および軽度から中程度の荷重がかかる部品に適しています。.
従来の窒化処理は、アルミニウム、クロム、モリブデン、またはバナジウムを含む鋼に適しています。この処理により、より深い拡散層と均一な表面硬度を得ることができます。.
カスタム部品において、窒化処理はなぜ重要なのでしょうか?
特注部品には、寸法、公差、表面性能に関して厳しい要件が課されることがよくあります。窒化処理は、部品全体を貫通硬化させることなく、作動面を硬化させます。この処理は、すでに最終寸法に近い状態にある精密部品に適しています。.
また、窒化処理により、表面と芯部の特性を個別に制御することも可能です。外層は摩耗、スクラッチ、および接触疲労に耐えます。一方、芯部は衝撃、曲げ、およびねじり荷重に引き続き耐えることができます。.
窒化処理の結果は、それ以前の製造工程と密接に関連しています。材料の選定、焼入れ・焼戻し、応力除去、寸法補正、および仕上げ研削は、一連の工程として計画する必要があります。.
機械加工と窒化処理の連携が適切に行われない場合、次のような問題が生じる可能性があります:
- 前回の焼戻し温度は窒化温度よりも低い
- 窒化処理後、寸法が組立公差を超過した
- 窒化処理後の研削をやりすぎると、硬化層が過剰に除去されてしまう
- マスクされた領域が機能面と一致していません
- 機械加工工場と……の間で、責任の所在が不明確である。 熱処理 サプライヤー
したがって、窒化処理は、設計段階および見積依頼(RFQ)の段階で製造計画に組み込むべきである。機械加工が完了した後の、予定外の追加工程として扱うべきではない。.
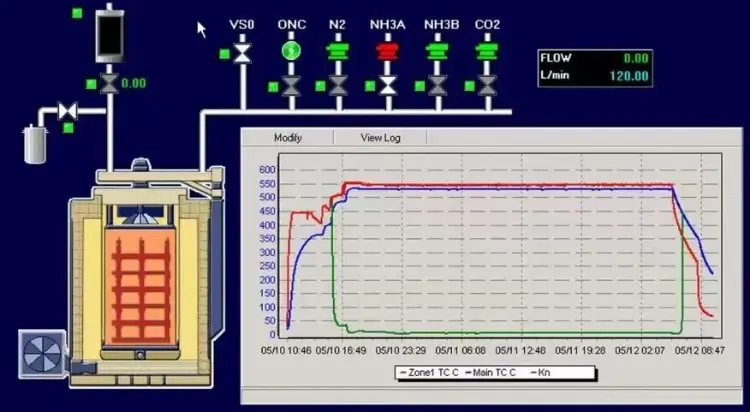
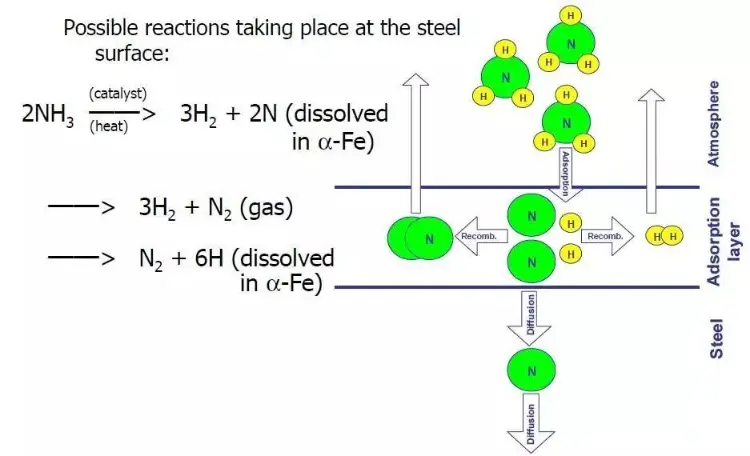
窒化処理による表面硬化層はどのように形成されるのか?
活性窒素は、まず金属表面に吸着され、その後、鉄のマトリックス内に取り込まれます。窒素濃度が高まるにつれて、窒素は鉄や合金元素と反応し、窒化物を形成します。.
アルミニウム、クロム、モリブデン、バナジウムは、窒化物を形成する効果的な元素です。これらの元素によって形成される微細な窒化物は、塑性変形を抑制し、表面硬度を高めます。.
また、窒素の拡散により、表面に残留圧縮応力が生じます。この応力は疲労き裂の発生を抑制し、繰返し荷重下での耐用年数を向上させます。.
窒化処理された表面は、通常、化合物層と拡散層から構成されています。.
複合層
複合層は、部品の最外層に位置しています。これは「ホワイト層」とも呼ばれます。一般的な構造としては、γ′-Fe₄N、ε-Fe₂–₃N、あるいはこれら2つの相の混合物などが挙げられます。.
この層は、主に耐摩耗性、摩擦特性、かじり抵抗、および耐食性に影響を与えます。.
コンパウンド層が厚いほど良いとは限りません。白色の層が過度に厚いと、脆さが増し、衝撃や高い接触荷重がかかった際にひび割れが生じやすくなります。.
拡散帯
拡散層は複合層の下方に位置する。これは、固溶体中の窒素と微細な合金窒化物から構成されている。.
拡散層は硬度の勾配を形成し、外側の化合物層を支える役割を果たす。歯車、クランクシャフト、スピンドルにおいては、拡散深さが耐荷重能力や疲労特性に直接影響を与える。.
窒化処理の主な種類にはどのようなものがありますか?
| プロセス | 代表的な温度 | サイクル特性 | 主な用途 |
|---|---|---|---|
| ガス窒化処理 | 480~580°C | 数時間から数十時間 | 歯車、軸、クランクシャフト、ねじ |
| プラズマ窒化処理 | 350~580°C | 材質およびケースの厚さによって決まります | 精密部品、金型、工具 |
| ガス窒化炭化処理 | 560~590°C | 通常、1~4時間 | 炭素鋼および低合金鋼の部品 |
| 塩浴窒化炭化処理 | 540~590°C | 急速加熱と短いサイクル | 大量生産される消耗部品および自動車部品 |
| 窒化後の酸化 | 窒化処理後に実施される | 酸化工程を追加します | 黒色の耐摩耗・耐食性部品 |
この表の数値は、工程選定の参考として使用されます。実際の生産パラメータは、材料、図面、および受入基準に基づいて設定する必要があります。.
ガス窒化処理
ガス窒化処理では、窒素を含む雰囲気を利用して、鋼の表面に活性窒素を生成させます。最新の装置では、温度、時間、および窒化電位を制御することで、処理結果を調整しています。.
このプロセスは量産に適しています。また、溝や小さな穴、複雑な形状の表面の処理にも利用できます。より深い拡散層を必要とする歯車、トランスミッションシャフト、押出機スクリューなどに広く用いられています。.
管理が不十分な従来のプロセスでは、過度に厚い、あるいは脆い白層が形成されることがあります。制御されたガス窒化処理により、化合物層と拡散層を個別に調整することが可能になります。.
プラズマ窒化処理
プラズマ窒化は、イオン窒化とも呼ばれます。被加工物は、低圧の窒素含有雰囲気の中でグロー放電にさらされます。.
イオンビーム照射により、表面の洗浄と活性化が行われます。ガス組成、温度、圧力、および電気的パラメータを調整することで、層構造を制御することができます。.
プラズマ窒化処理は、精密シャフト、金型、工具に適しています。また、部分的なマスキングも容易に行えます。深いブラインド穴や狭い溝における処理の均一性については、別途評価を行う必要があります。.
フェライト系窒化浸炭処理およびQPQ処理
フェライト系窒化浸炭処理は、ピン、小型歯車、油圧部品、および自動車用トランスミッション部品に適しています。サイクル時間が短いため、浅い耐摩耗性表層の形成に適しています。.
QPQ処理には通常、窒化浸炭、研磨、再酸化が含まれます。処理後の表面は暗灰色または黒色を呈し、優れた耐摩耗性と耐食性を発揮します。.
QPQ処理が施された部品を購入する際は、洗浄、塩分残留、酸化処理後の状態、および環境規制への適合要件について確認する必要があります。.
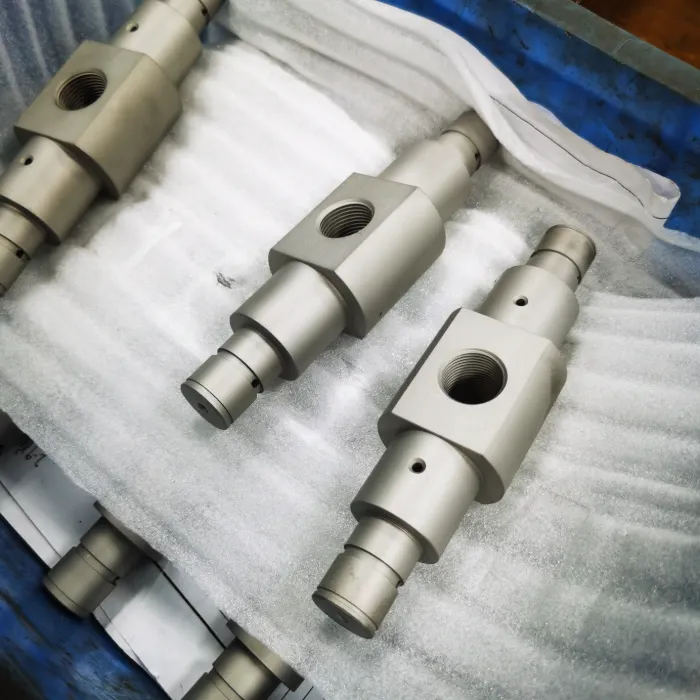
窒化処理の長所と短所
| メリット | 部品への付加価値 |
|---|---|
| 高い表面硬度 | 圧痕や塑性変形に対する耐性を向上させる |
| 優れた耐摩耗性 | 滑り、転がり、および摩耗を低減します |
| 処理による歪みが少ない | 最終寸法に近い精密部品に適しています |
| 優れた耐疲労性能 | 表面の圧縮応力は疲労亀裂の発生を遅らせる |
| 中核の強靭さを維持する | コアは、衝撃や構造的荷重に引き続き耐え続けている |
| 選択的な処理に対応しています | ねじ部、嵌合面、および溶接部はマスキングが可能です |
| デメリット | 調達に関する考慮事項 |
|---|---|
| 材料の組成による | 普通炭素鋼では、窒化鋼のような深さと高硬度を実現することはできません |
| 比較的浅い焼入れ層 | 深部焼入れを必要とする高負荷部品には不向きです |
| 複雑なケースにおける長いサイクル | NHDの拡大は、コストとリードタイムの増加につながる |
| 脆化のリスク | コンパウンド層が厚すぎると、ひび割れや剥離が生じる恐れがあります |
| 寸法変化は依然として生じている | 精密部品には、公差補正と初回製品検証が必要である |
| ステンレス鋼に対する厳しい要件 | 温度設定が不適切だと、本来の耐食性が低下する可能性があります |
窒化処理は、高い表面硬度、耐摩耗性、および寸法安定性が求められる部品に適しています。深さの深い硬化層と高い耐衝撃性が求められる場合は、浸炭焼入れまたは高周波焼入れの採用を検討すべきです。.
窒化処理に適した材料はどれですか?
材料の組成は、窒化処理後に得られる硬度および浸炭層の深さを直接決定します。アルミニウム、クロム、モリブデン、バナジウムを含む鋼は、窒化処理に対して良好な反応を示します。.
| 素材カテゴリー | 共通グレード | 代表的な部品 |
|---|---|---|
| 窒化専用鋼 | 38CrMoAlA、41CrAlMo7 | 歯車、スピンドル、燃料系部品 |
| クロム・モリブデン合金鋼 | 4140, 42CrMo, 4340 | 軸、クランクシャフト、, 歯車, 構造部品 |
| 熱間加工用工具鋼 | H11、H13、SKD61 | ダイカスト金型、熱間鍛造金型、押出成形金型 |
| 冷間加工用工具鋼 | D2, SKD11, Cr12MoV | 打ち抜き金型、絞り金型、耐摩耗性工具 |
| 析出硬化型ステンレス鋼 | 17-4PH, 17-7PH | バルブ、, シャフト, 耐摩耗部品 |
| オーステナイト系ステンレス鋼 | 304, 316, 316L | 特殊な低温窒化処理が必要な部品 |
| 鋳鉄 | ダクタイル鋳鉄、ねずみ鋳鉄 | ガイドウェイ、ライナー、耐摩耗部品 |
| チタン合金 | Ti-6Al-4V など | 航空宇宙用および特殊耐摩耗部品 |
工具鋼
工具鋼や高速度鋼は、通常、窒化処理の前に焼入れ・焼戻しが行われます。窒化温度は、最終焼戻し温度以下に保たなければなりません。そうしないと、芯部がさらに焼戻しされ、硬度が低下してしまいます。.
切削刃、ダイの半径、および鋭角の周辺では、複合層を適切に制御する必要があります。過度に厚く脆い層があると、エッジの欠けや表面の剥離を引き起こす可能性があります。.
ステンレス鋼
304、316、および316Lステンレス鋼の表面に形成される酸化クロム膜は、窒素の拡散を抑制します。処理を行う前には、確実な表面活性化を行う必要があります。.
耐食性を維持する必要がある場合は、検証済みの低温拡散処理を採用すべきである。その結果は、耐食性試験を通じて確認しなければならない。.
従来の高温窒化処理は、窒化クロムの析出を促進し、材料本来の耐食性を低下させる。.
普通炭素鋼
普通炭素鋼には、窒化を促進する元素が十分に含まれていません。従来の窒化処理では、窒化専用鋼と同等の硬化効果を得ることができません。.
これらの材料には、ニトロカーバライジングがより適しています。その主な目的は、表層部の耐摩耗性、耐ガリング性、および耐食性を向上させることです。.
窒化処理のパラメータはどのように決定されるのか?
窒化処理の条件は、表面硬度、窒化硬度の浸透深さ、化合物層の状態、および寸法公差という4つの要件に基づいて設定する必要があります。.
温度と時間
窒化温度は、拡散速度、窒化物の析出、および芯部の特性に影響を与えます。処理時間は主に拡散深さを決定します。.
短時間の窒化処理は、数分から数時間程度かかります。これは、工具、金型、および浅い表面硬化に適しています。長時間の処理は、10時間以上から数十時間程度かかり、歯車、軸、および高負荷がかかる摩耗部品に使用されます。.
異なる材料では、同じパラメータを設定しても同じ結果が得られません。処理サイクルは、材料、初期硬度、および目標NHDに基づいて設定する必要があります。.
表面硬度
表面硬度は、材料、初期の微細構造、および加工条件によって決まります。.
図面には、マイクロビッカース硬度、試験荷重、測定位置、およびサンプリング数を明記する必要があります。従来のHRC試験では、薄い窒化皮膜を直接検査するには不向きです。.
窒化処理による硬度浸透深さ
窒化硬化深さは、一般にNHDと表記されます。これは断面硬度プロファイルから算出され、機能的な硬化が得られる深さを表します。.
NHDと化合物層の厚さは、互いに置き換えて使用してはなりません。NHDは通常ミリメートル単位で表されますが、化合物層の厚さは通常マイクロメートル単位で表されます。.
寸法変更
窒化処理は焼入れを必要としないため、寸法変化は比較的少ない。ただし、精密部品であっても、わずかな寸法拡大や歪みが生じることがある。.
長い軸、薄肉部品、および非対称部品については、窒化処理の前に応力除去を行う必要があります。また、初品製造の際には、寸法補正が適切に行われているかを確認する必要があります。.
窒化処理部品の製造工程
- 材料のグレードおよび供給状態を確認してください。.
- 完全な焼入れ・焼戻し、または予備硬化を行う。.
- 荒加工を行う。.
- 応力緩和処理を施した精密部品。.
- 半仕上げまたは仕上げ加工を完了する。.
- 窒化処理を行う表面を洗浄し、前処理を施します。.
- 窒化処理を行ってはならない箇所をマスキングする。.
- 承認されたパラメータを用いて、窒化処理を完了してください。.
- 管理された条件下で冷却してください。.
- 硬度、NHD、組織、および寸法を検査する。.
- 必要に応じて、軽い研磨、ホーニング、または仕上げ研削を行ってください。.
- 洗浄、防錆処理、および梱包をすべて完了する。.
窒化処理は通常、部品が最終寸法に近い段階で実施されます。処理後も研削を行うことは可能ですが、削り取り量は適切に管理する必要があります。.
過度な研磨はコンパウンド層を損傷させ、有効拡散層を狭めてしまいます。.
窒化処理に関する安全性およびコンプライアンス要件
窒化処理には、高温、プロセスガス、真空装置、および高電圧電源が伴います。調達担当者は炉の操作方法を熟知する必要はありませんが、サプライヤーの安全設備や管理体制を確認しておく必要があります。.
ガス窒化処理
アンモニアは有毒で、腐食性があり、可燃性です。製造エリアでは、漏洩検知装置、換気設備、排気システム、および安全インターロックが必要です。.
ガスボンベ、配管、バルブ、および圧力機器は、適用される規制に従って点検を行わなければならない。.
プラズマ窒化処理
プラズマ装置は、真空、高電圧、および高温を伴う。炉扉、ガス供給装置、電源装置、および冷却システムには、安全インターロックが備わっていなければならない。.
機器の保守作業は、電源を遮断し、圧力を解放し、かつ機器が十分に冷却された後にのみ実施しなければなりません。.
塩浴窒化処理
溶融塩には、熱傷や化学物質への曝露といった危険が伴います。また、従来の塩浴プロセスでは、有害な化学物質や廃液の管理も必要となります。.
サプライヤーは、化学物質の保管、廃塩の処分、および洗浄排水の管理について、規制に準拠した体制を維持しなければならない。.
人事およびプロセス管理
サプライヤーは、以下を維持しなければならない:
- 安全データシート
- オペレーター研修記録
- 換気および漏洩検知システム
- 個人用保護具
- 機器の保守および校正記録
- 漏洩、火災、やけどに対する緊急対応計画
- 排ガス、排水、および有害廃棄物の処分に関する記録
有害ガスが存在する場所では、適切な換気および局所排気システムが必要です。化学物質の安全性情報に従って、曝露を管理しなければなりません。.
安全性と環境への配慮も、品質管理体制の一部です。ガスや装置の制御が不安定な場合、硬度、浸炭深さ、および表面品質に変動が生じることもあります。.
窒化処理に適したカスタム部品はどれですか?
トランスミッションおよび回転部品
ギア、, スプラインシャフト, 、クランクシャフト、カムシャフト、およびスピンドルは、接触荷重や繰返し荷重を受ける。.
窒化処理により、歯車歯や軸受面の耐摩耗性が向上すると同時に、芯材の耐荷重能力も維持されます。.
金型と工具
ダイカスト金型、射出成形金型、熱間鍛造金型、および押出成形金型は、摩擦、付着、および熱サイクルにさらされます。.
窒化処理を行うことで、キャビティの摩耗が軽減され、半径部の疲労損傷の発生が遅延します。.
油圧部品
バルブスプール、バルブスリーブ、ピストンロッド、およびポンプシャフトには、安定した動作クリアランスが必要です。.
低歪み窒化処理により、寸法精度を維持し、すれ傷への耐性を向上させます。.
産業用機器の部品
押出機のスクリュー、バレル、工作機械のガイドウェイ、および摩耗スリーブは、絶え間ない滑り摩擦にさらされています。.
窒化処理により、表面の摩耗が抑制され、メンテナンス間隔が延長されます。.
窒化処理における一般的な問題点とは何ですか?
| 問題点 | 主な原因 | 是正の方向性 |
|---|---|---|
| 表面硬度が不十分 | 不適切な材料、初期硬度が低い、窒化ポテンシャルが不十分 | 材料および事前の熱処理を確認する |
| NHDが不十分 | 時間の不足、低温、または表面の酸化 | 洗浄効果を高め、サイクルを調整する |
| もろい白い層 | 過大な窒化ポテンシャルまたは化合物層の厚さ | 雰囲気を最適化し、層の厚さを制限する |
| 窒化処理の不均一な表層 | 不適切な装填、またはガスや電界の分布が不均一である | 積載および工程計画の調整 |
| 公差範囲外の寸法 | 残留応力、断面形状の不均一、または不適切な固定 | 応力除去と寸法補正の適用 |
硬度が不十分な場合、直ちに処理時間を延長してはなりません。まず、材料、芯部の硬度、および表面状態を確認する必要があります。.
窒化処理のコストをどのように抑制できるか?
窒化処理の費用は、材料、事前の熱処理、炉の積載量、マスキング、検査、およびその後の機械加工によって決まります。.
適切な硬度とNHDを指定してください
拡散層を深くするには、より長い処理サイクルが必要となります。機能的な理由なくNHDを増加させると、炉内滞在時間とエネルギーコストが増加します。.
硬度および浸炭深さは、負荷、許容摩耗量、および要求される耐用年数に基づいて決定すべきである。.
適切な素材を選択してください
窒化専用鋼はコストは高くなりますが、安定した加工結果が得られます。これにより、試験、手直し、および不良品の発生リスクを低減できます。.
材料の選定は、原材料価格のみではなく、製造コスト全体に基づいて行うべきである。.
炉の利用率を向上させる
窒化処理の見積もりには、通常、炉への最小積載量が含まれています。材質や処理要件が同じ部品は、まとめて処理することで単価を抑えることができます。.
小規模なプロジェクトでは、可能な限り一貫した材料条件および検査基準を採用すべきである。.
不要なマスキングや研磨を削減する
深い穴、狭い溝、および部分窒化処理は、前処理コストを増加させます。設計段階において、実際に硬化処理を必要とする機能面を特定する必要があります。.
寸法補正と研削余裕を事前に設定しておくことで、窒化処理後の手直し作業を減らすことができます。.
適切な検査範囲を設定する
重要部品については、硬度、NHD、および組織の検証が必要です。標準的な量産部品については、承認済みのサンプリング計画を採用することができます。.
購入者は、機械加工、熱処理、窒化処理、仕上げ研削、検査を含む、納入総額を比較すべきです。.
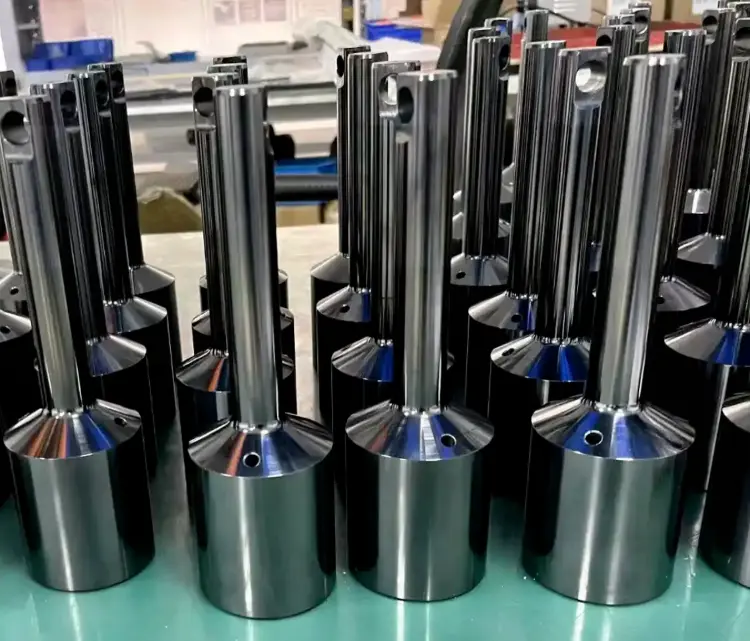
図面や見積依頼書には何を明記すべきか?
窒化処理が施された部品の見積依頼書には、少なくとも以下の事項を含める必要があります:
- 材料のグレードおよび材料規格
- 初期熱処理条件および芯部の硬度
- 窒化処理の種類
- 表面硬度および試験荷重
- NHDおよび複合層に関する要件
- マスキングされた領域と最終的な寸法公差
- 検査書類およびロットのトレーサビリティに関する要件
- 数量、リードタイム、および年間需要
この情報により、サプライヤーは安定した製造プロセスを確立し、比較可能な見積りを提示することが可能になります。.
窒化処理を施した部品はどのように検査すべきか?
硬度と浸炭層の深さ
マイクロビッカース硬さ試験は、表面および断面の硬さ分布を測定するために用いられます。試験報告書には、荷重、測定位置、および合格基準を明記する必要があります。.
NHDは、図面に規定された方法に従って測定する必要があります。窒化硬度の浸透深さを評価するには、ISO 18203を適用することができます。.
微細構造と寸法
金属組織の断面は、化合物層の厚さ、気孔、連続性、および異常な窒化物ネットワークを検査するために用いられる。.
寸法検査では、外径、内径、真円度、振れ、平面度、および重要な嵌合部を検査対象に含める必要があります。.
表面の色
従来のガス窒化処理を施した鋼製部品は、通常、銀灰色から濃い灰色を呈します。一方、プラズマ窒化処理を施した表面は、一般的に、より均一な灰色または濃い灰色を呈します。.
浸炭窒化処理を施した部品は、その後酸化処理を行うと、濃い灰色または黒色になります。QPQ処理によって生じる黒色は、主に表面の酸化皮膜に起因しています。.
色はあくまで外観上の特徴に過ぎません。硬度、NHD、あるいは金属組織検査に代わるものではありません。.
窒化処理された部品は、どのように保守・管理し、安全に輸送すべきでしょうか?
窒化処理された表面は硬く、耐摩耗性に優れていますが、それでも潤滑不足、衝撃、腐食、過度な研削から保護する必要があります。メンテナンスは、噛み合わせ面、摺動面、および荷重を受ける面に重点を置くべきです。.
清掃と潤滑
中性洗剤を使用して、削りくず、油、クーラントを取り除いてください。精密窒化処理が施された表面には、強酸、粗い研磨剤、または強力なブラスト処理を使用しないでください。.
一般的な潤滑剤の選択肢には、次のようなものがあります:
| 部品の種類 | 推奨潤滑剤 |
|---|---|
| 密閉型ギア | CLP 高圧用ギアオイル、ISO VG 150、220、または 320 |
| 油圧用スプールおよびスリーブ | HM/HV 耐摩耗性作動油、ISO VG 32、46、または 68 |
| 工作機械のガイドウェイ | CGLP アンチスティックスリップ用スライドウェイオイル(一般にISO VG 68) |
| スプライン、ピン、および低速荷重を受ける表面 | NLGI 1 または 2 の EP リチウムグリース |
| 高速用ベアリング | NLGI 2 ベアリング用グリース |
最終的な粘度は、負荷、回転数、温度、および機器の要件に適合している必要があります。互換性を確認せずに、異なる種類のグリースを混合してはなりません。.
定期点検では、異常な摩耗、ひび割れ、欠け、腐食、および作動クリアランスの変化がないかを確認する必要があります。.
損傷した窒化処理されたケースにはどのように対処すべきか?
窒化処理された表層部に損傷が認められた場合は、その部品を使用停止にし、隔離する必要があります。洗浄後、傷、ひび割れ、および剥離箇所を点検してください。必要に応じて、磁粉探傷検査または浸透探傷検査を実施してください。.
- 軽微な変色や汚れ: 清掃し、腐食防止対策を施し、再点検を行う。.
- 表面の浅い傷: 図面で許可されている場合は、管理された研磨を行い、その後、寸法と表面粗さを確認する。.
- 拡散領域にまで及ぶ損傷: 損傷箇所を除去し、加工余量、芯部の硬度、および残存NHDを評価した上で、再窒化処理の可否を判断してください。.
- 非貴金属のひび割れ、深いへこみ、または著しい変形: その部品を交換するか、廃棄してください。.
ブラックのタッチアップ、オイル塗布、および局所的な研磨では、失われた窒化処理されたケースを復元することはできません。再窒化処理を行うには、技術的な検討が必要です。修理後は、硬度、NHD、および重要寸法を再確認する必要があります。.
保管および輸送
保管前に部品を洗浄し、乾燥させてください。必要に応じて、適切な防錆剤を塗布してください。長期保管や海上輸送の際は、VCI紙、密閉袋、乾燥剤を使用することができます。.
輸送中は:
- 衝撃や摩擦を防ぐため、部品を分けてください。.
- ねじ、スプライン、エッジ、および精密穴を保護します。.
- 長いシャフトは複数の箇所で支えてください。.
- 重量のある歯車や金型は、堅牢な容器にしっかりと固定してください。.
- 出荷時に、検査報告書およびロット追跡書類を添付してください。.
納品後は、梱包、表面、および重要寸法を点検してください。衝撃による損傷、腐食、または剥落が見られる部品は、点検を行うまで組み立ててはなりません。.
窒化処理は他の焼入れ処理と比べてどうでしょうか?
| 部品の要件 | 適切なプロセス |
|---|---|
| 表面硬度が高く、歪みが少なく、耐摩耗性層が浅い | 窒化処理 |
| 深い焼入れ層、高負荷、および衝撃 | 浸炭・焼入れ |
| 特定箇所の急速硬化 | 高周波焼入れ |
| 炭素鋼の急速浅層焼入れ | 窒化浸炭 |
| 特殊な摩擦特性または表面特性 | PVDコーティング |
加工法の選定にあたっては、材料、負荷、摩耗メカニズム、浸透層の深さ、および寸法公差を考慮しなければならない。.
窒化処理部品のサプライヤーはどのように選定すべきか?
信頼できるサプライヤーには、以下のことが求められます:
- 材料と積載量に基づいて工程ルートを策定する
- 制御面の硬度、NHD、およびコンパウンド層の状態
- 寸法変化の予測と検証
- 炉処理、硬度、金属組織、およびトレーサビリティに関する記録を提出すること
- 座標 CNC加工, 、熱処理、および精密研削
複数の製造工程を要する特注部品の場合、連携した生産を行うことで、輸送コストや連絡・調整コストを削減できます。また、品質に対する責任の所在も明確になります。.
結論
窒化処理を施した部品の品質は、表面硬度だけで判断することはできません。材料の状態、NHD、化合物層、芯部の特性、および寸法安定性も同様に重要です。.
設計段階や見積依頼(RFQ)の段階でこれらの要件を明確に定義しておくことで、テスト作業、手直し、および納品に関するリスクを軽減できます。.
歯車、軸、金型、または油圧部品に窒化処理が必要な場合は、図面、材質、数量、および検査基準を以下までご提出ください。 ウェルド加工. CNC加工、事前熱処理、窒化処理、および精密研削の工程を評価し、製造に関する提案と 引用.
窒化仕上げに関するよくある質問
窒化処理によって部品の寸法は変化しますか?
はい。窒素の拡散や窒化物の生成により、わずかな寸法拡大が生じます。精密部品については、この影響を補正する措置を講じる必要があり、実際の変化については初回品検証を通じて確認する必要があります。.
窒化処理後の部品は研削できますか?
はい。研削余裕は適切に管理する必要があります。研削後も、残留表面硬度およびNHDは図面の要求事項を満たしている必要があります。.
深穴や盲穴は窒化処理が可能ですか?
はい。処理の均一性は、穴の直径、深さ、および処理方法によって影響を受けます。処理が必要な穴の内面については、見積依頼書(RFQ)に明記してください。.
窒化処理にはどれくらい時間がかかりますか?
処理時間は、材料、処理方法、および目標とするNHDによって異なります。浅層窒化炭化処理は通常、数時間かかります。深層ガス窒化処理には、10時間以上から数十時間を要します。.
小ロットの窒化処理部品のコストをどのように削減できるか?
材料、焼入れ深さ、および検査要件については一貫性を保つこと。機能的な目的のないマスキングは排除し、同じ工程要件を持つ部品を1つの炉荷にまとめること。複雑な部品については、量産開始前に初品検証を行うこと。.