私の製造工程監督の経験から、ブラック酸化は工業用工具や航空宇宙部品に見られる洗練された耐久性のある「ガンメタル」仕上げの秘密です。コスト効率が良く、潤滑性を提供し、ガリングを防止します。ただし、プロセスを習得するには、ホットブラック酸化とコールドブラック酸化の違い、および後処理の重要性を理解する必要があります。2026年版のこのガイドでは、鉄鋼材料とステンレス鋼に最適なブラック酸化仕上げを実現する方法を紹介します。さあ、始めましょう。.
ブラック酸化コーティングとは何ですか?
The origins of black oxide treatment, specifically ブラック酸化被膜, are found in the traditional ‘gun bluing’ techniques used by early gunsmiths to reduce glare and provide basic protection for firearms. Throughout the 20th century, the process was refined into the standardized chemical baths used today. It remains a staple in American manufacturing due to its reliability, aesthetic appeal, and the minimal impact it has on complex mechanical geometries, including size thickness.
定義と基本原理
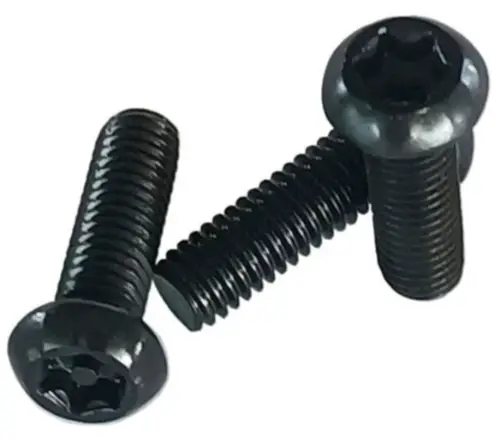
ブラックオキサイド, ,しばしばブラック化と呼ばれるのは、化学的な 変換コーティング であり、鉄鋼材料、ステンレス鋼、銅、亜鉛に使用されます。電気めっきとは異なり、表面に材料の層を追加するのではなく、ブラック酸化は金属中の鉄と酸化塩との化学反応の結果です。このプロセスは、 磁鉄鉱(フェライト酸化物), に表面を変化させ、部品の寸法許容範囲を変えずに均一な黒色仕上げを提供します。.
化学変換プロセスの仕組み
未処理の金属から仕上げのブラック酸化表面への移行は、正確な化学浸漬のシーケンスを伴います。コーティングではなく変換プロセスであるため、基材の完全性は維持されます。.
- 洗浄: 部品は徹底的に脱脂・洗浄され、化学反応が全表面で均一に起こるようにします。油脂を除去するために研磨やアルカリ性・炭化水素系溶液を使用することがあります。時には酸性溶液を用いて脱脂します。.
- 洗浄: 洗浄された部品は、残留したアルカリ性洗浄剤や酸性溶液の残留物を除去するためにすすがれ、部品の腐食を防ぎます。.
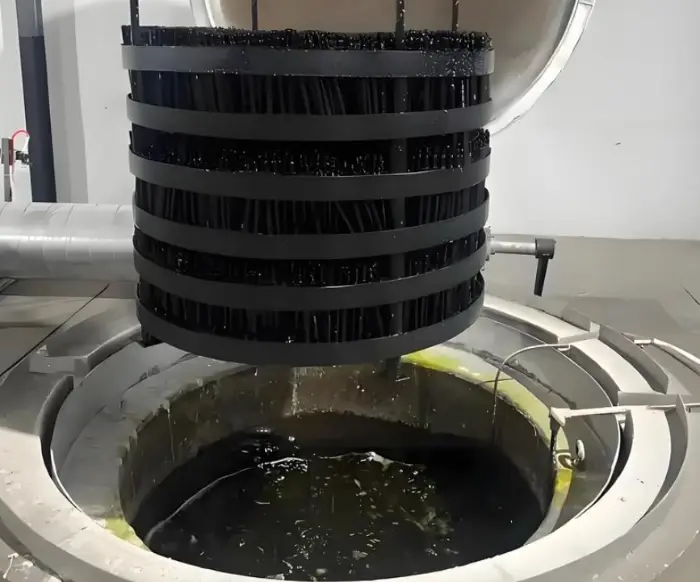
- 酸化: 部品は熱い塩浴(通常は水酸化ナトリウムと亜硝酸塩)に浸されます。これにより、表面に磁鉄鉱の形成が促されます。.
- 後処理: 結果として得られる黒色の層は自然に多孔質です。真の 耐腐食性, を実現するために、部品は ワックス仕上げ または補助油で密封され、孔に浸透して湿気を遮断します。.
| 特徴 | ブラック酸化の特徴 |
| コーティング・タイプ | 化学変換 |
| 寸法変更 | ゼロ/無視できる |
| 主要鉱物 | 磁鉄鉱(酸化鉄フェライト) |
| 外観 | 深黒色(マットまたは光沢) |
酸化プロセスは黒染め処理の重要なステップであり、3つの化学反応と4つの材料変化段階を含みます:
3 Chemical Reactions:
硫化物のアンモニア化
3Fe + NaNO₂ + 5NaOH → 3Na₂FeO₂ + NH₃ ↑ + H₂O
硝酸鉄への変換
6Na₂FeO₂ + NaNO₂ + 5H₂O → 3Na₂Fe₂O₄ + NH₃ ↑ + 7NaOH
酸化鉄の形成
Na₂FeO₂ + Na₂Fe₂O₄ + 2H₂O → Fe₃O₄ ↓ + 4NaOH
最初の反応は鉄が 亜硝酸ナトリウム 水酸化ナトリウムと高温で反応させて、鉄ナトリウム、アンモニアガス、水を生成します。.
二番目の反応では、鉄ナトリウムが亜硝酸ナトリウムと反応して、鉄(Ⅵ)酸化物、アンモニアガス、そして水酸化ナトリウムを形成します。.
三番目の反応は、鉄ナトリウムと鉄(Ⅵ)酸化物が反応して、磁鉄鉱と水酸化ナトリウムを生成します。.
The 4 Stages of Change in Workpiece Material:
最初の段階は鋼基材の溶解です。二段階目は酸化膜の形成です。三段階目は結晶の成長です。最後に、第四段階では密な保護層が形成されます。.
したがって、鋼の表面に形成される磁鉄鉱層は非常に均一であり、鋼を優れた保護します。.
一般的なブラック酸化の種類 Coating Processes
私たちが ブラック酸化 用途を見ると、通常、温度と化学組成に基づいて3つの主要なカテゴリーに分類します。各方法は、必要な耐久性や手元にある設備に応じて工場内で適切に選択されます。.
高温ブラック酸化(業界標準)
これは「本物の」“ 黒染め 工程であり、ほとんどの重工業用部品に推奨される方法です。約 285°F.
- 結果 の沸騰した苛性ソーダと硝酸塩の浴に部品を浸すことを含みます。.
- 金属表面の一部となる深く化学的に結合した仕上げで、耐久性と保護性を高める高品質な黒酸化層を提供します。 最適な用途:.
- 耐久性: 最大の耐久性と均一で濃い黒色の外観を必要とする重要な部品。.
補助的なワックス仕上げや油で封印することで、より優れた黒酸化の耐食性を発揮します。
熱いお風呂の効果を得たいが、激しい熱と煙(アンモニア)を避けたい場合、中温度がおすすめです。このプロセスは通常、 220°Fから245°Fの範囲で行われます.
- 効率: エネルギー消費を抑え、安全な作業環境を作り出します。.
- フィニッシュ: 高品質な仕上がりを得られ、熱処理とほとんど区別がつかない仕上がりになりますが、化学変換はやや穏やかです。.
冷黒酸化(常温)
これは、素早いタッチアップや沸騰する化学槽を扱いたくない工場でよく使用されます。これは標準的な室温で行われる銅セレンプロセスです。.
- アプリケーション 極端な摩耗に直面しない部品には、迅速で便利です。.
- トレードオフ: これは深い変換ではなく、コーティングに近いものです。そのため、柔らかく、錆防止のために厚い ワックス仕上げ が必要です。ただし、黒染め後に塗装や亜鉛メッキを施すことで、耐腐食性をさらに向上させるのが最良です。.
| プロセスタイプ | 運転温度 | 耐久性 | 最適な使用例 |
| 高温 | 285°F | 最高 | 軍事、航空宇宙、高摩耗工具 |
| 中温 | 225°F – 245°F | 高い | 一般産業用部品 |
| 冷却 | 70°F – 75°F | 中程度 | プロトタイプ、現場修理、DIY |
ブラック酸化仕上げに対応した材料
ブラック酸化処理は、腐食耐性、耐摩耗性、美観を向上させるためにさまざまな金属に広く使用されています:
- ブラックオキサイド 炭素鋼および合金鋼
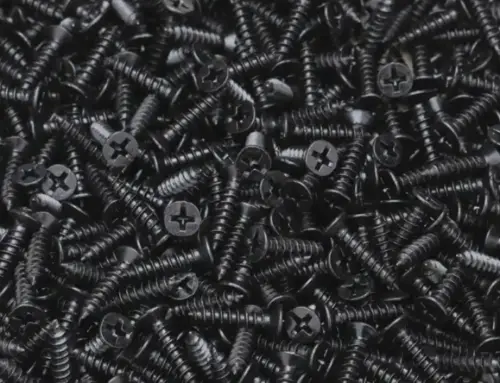
低炭素合金工具鋼や工具鋼は一般的にブラック酸化処理が施され、黒色の酸化鉄(Fe₃O₄)の層を形成し、耐食性を向上させ、摩擦を低減します。この処理は、機械部品、ファスナー、工具などに広く使用されており、最も一般的なブラック酸化スクリューやボルトも含まれます。これらのファスナーは、ドリルビット、タップ、切削工具とともに、さまざまな用途で耐久性と性能の向上に役立ちます。. - ブラック酸化鋳鉄
ブラック酸化処理は鋳鉄の耐摩耗性と耐錆性を向上させ、マットブラックの外観を与えます。エンジン部品や工作機械のベースに一般的に使用されます。. - ブラックオキサイド ステンレス
ステンレス鋼はブラック酸化処理後に滑らかで暗い表面を形成し、医療器具や高級ハードウェアに使用されます。マルテンサイト系およびオーステナイト系鋼は、腐食耐性を維持し、反射を抑えるために特定の処理が必要です。. - ブラックオキサイド 銅および銅合金
銅、真鍮、青銅はブラック酸化膜を形成でき、電気部品や装飾用ハードウェアに一般的に使用され、光の反射を抑え、耐腐食性を高めます。. - ブラックオキサイド 亜鉛および亜鉛合金
亜鉛およびその合金に対するブラック酸化処理は、ブラック酸化膜を形成し、亜鉛めっき鋼板の耐腐食性と外観を向上させるためにしばしば使用されます。. - Powdered metals with Black oxide
粉末金属部品は、摩耗と耐腐食性を向上させるためにブラック酸化処理を施されます。ギア、ベアリング、電子部品などの複雑な部品に適しています。.
注意:
ブラック酸化処理は、金属の種類に応じて、温度、溶液の組成、処理時間などの特定の工程パラメータが必要です。.
ブラック酸化コーティングの利点
部品の仕上げを選ぶことは見た目だけでなく、性能やコストパフォーマンスも重要です。私は次のことを見出しました。 ブラック酸化 アメリカのメーカーにとっても依然として最良の選択肢であり、保護と精度のバランスを保ちながらコストを抑えることができるためです。.
寸法安定性と精度
ブラック酸化を使用する最大の理由の一つは、それが 部品のサイズを変えないことです。 メッキや塗装とは異なり、厚さの測定可能な層を追加するのではなく、ブラック酸化は化学的変換です。.
- ゼロビルドアップ: このプロセスは表面に sitting するのではなく、浸透します。.
- 高精度許容範囲: 0.001インチの変化でも組み立てに問題を引き起こす可能性のある高精度部品に最適です。.
- 再加工不要: 処理後に部品のサイズを調整する必要はありません。.
潤滑性と耐ギャリング性の向上
ブラック酸化は動く部品の相互作用を大幅に改善します。仕上げは多孔質であるため、 補助油やワックス仕上げを保持します 無垢金属よりもはるかに優れています。.
- 固着防止: 優れた 耐ギャリング 特性を提供し、ねじ締め部品や結合面にとって重要です。.
- スムーズな慣らし: 新しい部品は金属同士の溶接や過剰な摩擦のリスクなしに「慣らし」が可能です。.
美観と光反射の低減
純粋に視覚的な観点から、ブラック酸化はプロフェッショナルで高級感のある「ガンメタル」な外観を提供します。.
- マット仕上げ: 効果的に眩光を抑え、ハンドツール、機械ガード、光学機器の業界標準となっています。.
- 安全性: 工場環境では、光の反射を減らすことで作業者が作業をより明確に見やすくなり、目の疲れを軽減します。.
コストパフォーマンス
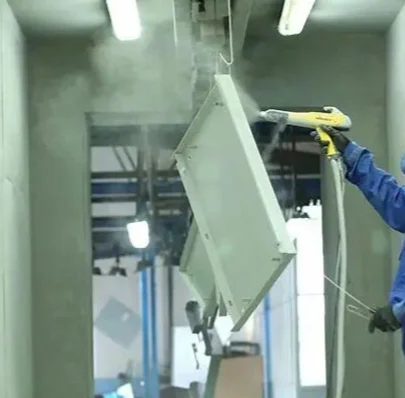
大量の部品を扱う場合、, ブラック酸化被膜 は価格面で非常に競争力があります。一般的にクロム、ニッケル、亜鉛メッキよりもはるかに手頃です。ただし、ブラック酸化の耐腐食性は強酸や強アルカリに対して比較的劣るため、亜鉛メッキや電気メッキと組み合わせて処理することがあります。.
制限:ブラック酸化被膜は錆に対する耐性が限定的(屋内環境で3〜6ヶ月)、より良い耐腐食性のためには油被膜が必要であり、強酸や強アルカリには耐性がなく、層が薄いため、リン酸処理や電気メッキ、スプレーペイント処理に比べて耐摩耗性が低いです。.
ブラック酸化の耐腐食性向上のための後処理の重要性
これを強調してもしきれません: ブラック酸化 単独では主に美観と光反射のために使用されます。工業用途でお客様が期待する 耐腐食性 を得るには、後処理が最も重要なステップです。被膜は自然に多孔質であるため、水分や酸素を遮断する「シーラント」が必要です。.
補助油剤とワックスの役割
について 黒染め この処理は微細なスポンジのような表面を作り出します。これを利用して、二次仕上げで部品を「急冷」します。これにより孔が埋まり、錆に対する真のバリアが形成されます。.
- 溶解油: 被処理物の周囲温度は一般的に20°Cから30°Cの範囲に保つ必要があります。これは深い「濡れた」黒色外観と最大の保護を得るための標準的な選択です。.
- ワックス仕上げ: 周囲温度を40°Cに維持する必要があります。被処理物を熱いワックスに浸すか、コーティングします。これにより、「乾いた」触感を保ちつつ、水分を遮断します。.
- 漆: 漆塗装工程の後、ワークピースは60°Cから80°Cの環境温度で焼き付ける必要があります。これにより、漆層が完全に乾燥し、最適な硬度に達します。これは、黒仕上げの上に硬くて永久的なクリアコートが必要な装飾品に最適です。.
表面硬度と耐摩耗性の向上
黒酸化処理はクロムのような厚いメッキではありませんが、化学層と後処理のオイルの組み合わせにより大幅に改善されます 潤滑性. 。これにより、動く部品の「慣らし」期間中の摩擦が減少し、 ガリング や表面の傷による早期摩耗を防ぎます。.
黒酸化部品のメンテナンスのベストプラクティス
仕上げの完全性を維持するのは、私が長年の工房経験で培ったいくつかの基本的なルールに従えば簡単です:
| アクション | なぜそれが重要なのか |
| 定期的な再油塗り | 部品が「灰色」や乾燥しているように見える場合、保護層が薄くなっています。軽い機械油でさっと拭くだけで保護を回復できます。. |
| 酸性洗浄剤を避ける | 強力な化学薬品は、 ブラック酸化 仕上げをほぼ瞬時に素地の金属まで剥ぎ取ります。. |
| 湿度管理 | をしていても、 ワックス仕上げ, 気候制御された場所に部品を保管することで、「ブローミング」や斑点錆を防ぐことができます。. |
| 優しいクリーニング | 柔らかい布を使用してほこりやゴミを取り除き、表面に染み込んだ油をこすり落とさないようにしてください。. |
一般的な用途と産業用途
私たちは見る ブラック酸化 ほぼすべての主要な日本の製造業界で使用されています。これはメッキではなく変換コーティングであるため、部品の寸法を変えず、精密に設計された部品に最適なプロフェッショナルな仕上げを提供します。 黒染め 仕上げ。.
自動車および航空宇宙部品
自動車および航空宇宙の世界では、厳しい公差が絶対に必要な部品にこの仕上げを使用しています。これは定番です:
- エンジン部品 およびトランスミッションギア。.
- 油圧ブロック およびバルブ。.
- ファスナー 特定のトルク-テンション関係を必要とする。.
このプロセスは必要な 耐腐食性 を提供し、 ワックス仕上げ, で密封されると、これらの重要な部品が過酷な環境でも剥がれやチッピングを防ぎ、生き残ることを保証します。.
工業用工具およびファスナー
工業用工具には、反射を抑え、作業者の目の疲れを軽減するためにブラック酸化を常に推奨します。これは業界標準です:
- ハンドツール レンチ、ソケット、ペンチなど。.
- 工作機械用工具 ドリルビット、タップ、コレットを含む。.
- 重荷用ファスナー 建設や組み立てに使用される。.
見た目を超えて、仕上がりが向上します 潤滑性, これにより工具やファスナーがより滑らかに動作し、過酷な使用下でも長持ちします。.
エレクトロニクスと医療機器
電子機器や医療技術においては、精密さがすべてです。内部部品には黒酸化皮膜を使用しています。これは、反射の少ない洗練された表面を提供し、センサーや光学機器に干渉しません。.
- センサーとハウジング: 光干渉を最小限に抑えます。.
- 外科用器具: 耐久性のある仕上げを提供し、繰り返しの使用に耐え、メッキの剥がれが滅菌エリアに入り込むリスクを防ぎます。.
- 回路基板のスタンドオフ: 電気伝導性を維持しつつ、清潔で均一な外観を保ちます。.
黒酸化皮膜に関するよくある質問
黒酸化皮膜は環境に優しいですか?
私の経験では、, ブラック酸化 重金属メッキと比べて、より環境に「優しい」仕上げの一つです。クロムや他の有毒な金属を電気めっきに使用しないため、多くの工場にとってよりクリーンな選択肢です。ただし、私たちは依然として化学浴を注意深く取り扱い、地域の安全基準を満たすようにしています。.
黒酸化皮膜は磁性または導電性がありますか?
この仕上げを電子機器に推奨する最大の理由の一つは、その性能です:
導電性: コーティングが非常に薄いため、電気的に導電性を保ちます。.
磁気: 基材の金属の磁気特性には影響しません。.
精度が高い: 「蓄積」がないため、隙間のある部品に最適です。.
黒酸化皮膜は錆びますか?
単独では、ブラック酸化層はほとんど保護効果がありません 耐腐食性. 。それは本質的に多孔質な表面です。錆を防ぐために、私は常に部品に後処理として ワックス仕上げ や水置換性の油を施します。その二次シールこそが実際に湿気を防ぎ、鋼材を保護します。.
鉄を黒酸化する方法は?
について 黒染め 処理は塗装ではなく化学的変換です。私たちが使用する標準的な作業手順は次のとおりです:
洗浄: すべての汚れ、油、スケールを除去します。.
すすぎ: タンクの交差汚染を防ぐために重要です。.
黒染め浴: 部品を化学溶液(熱、中温、または冷)に浸します。.
リンス: 残留塩をすべて洗い流します。.
シーラント: 油やワックスを塗布して色を固定し、保護を提供します。.
ステンレス鋼に黒酸化処理を施すことはできますか?
はい、可能です。標準の鉄は一般的な苛性浴を使用しますが、, ステンレス鋼の黒酸化 は、クロム酸化層に浸透させるために特殊な熱塩混合物を必要とします。高級部品に洗練されたマットな外観を得るのに最適で、ステンレスの特性を損なうことなく仕上げられます。.
結論
結論として、黒酸化皮膜は耐久性、耐食性、外観を向上させるコスト効果の高いソリューションです。航空宇宙、自動車、工具などの産業に理想的で、部品の寸法を変えずに保護を提供します。仕上げ後のワックスやオイルの塗布により、長期間の性能を確保します。.
で ウェルド加工を専門としている。 CNC加工、, 射出成形、アルミ押出し、板金加工、そして50種類以上のタイプを取り揃えています 表面処理 . 連絡先 詳細情報やプロジェクトに合わせた見積もりについては、ぜひお気軽にお問い合わせください。.