
CNC加工 そして 板金加工 さまざまな製造上の課題を解決します。CNC加工は、立体構造、精密な基準面、複雑な3次元形状、および局所的な厳しい公差に適している一方、板金加工は、大型の薄肉構造、機器筐体、パネル、ブラケット、および軽量アセンブリに適しています。.
材料の厚さが一定で、展開図に展開できる部品は、板金加工によって製造すべきです。精密な穴、厚みのある部分、または一体型の荷重支持構造を必要とする部品は、CNC機械加工を行うべきです。これら両方の特徴を併せ持つアセンブリについては、ハイブリッドな製造手法を採用すべきです。.
適切な製造ソリューションは、単位コストを削減するだけでなく、治具取り付け、溶接、組立、検査の各工程における累積誤差も最小限に抑えます。発注者は、図面が確定するまで待って見積もりに基づいて製造方法を決定するのではなく、設計段階で製造レビューを完了しておくべきです。.
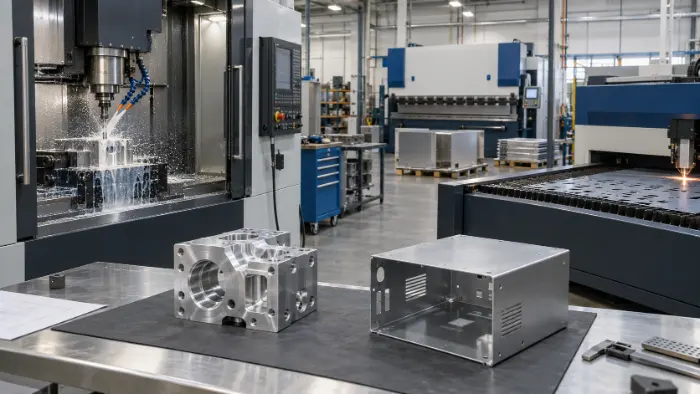
CNC加工と板金加工にはどのような工程が含まれますか?
CNC加工は単一の製造工程ではなく、板金加工も単に曲げ加工だけにとどまりません。各製造方法に含まれる具体的な工程を理解することで、発注者は、図面が実際に製造可能かどうか、何工程必要か、そして見積もりの金額を左右する要因は何かを判断することができます。.
一般的なCNC加工プロセス
CNCフライス加工: 回転切削工具は、複数の方向から材料を削り取り、平坦な面、ポケット、スロット、穴、段差、および複雑な三次元輪郭を形成します。 3軸加工は、方向が固定された平面やポケットの加工に適していますが、4軸および5軸加工では、複雑な部品の加工における繰り返しセットアップの手間を削減できます。代表的な用途としては、精密ハウジング、取り付けベース、治具、構造部品などが挙げられます。.
CNC旋盤加工: ワークはスピンドルを中心に回転しながら、切削工具によって外径、内径、端面、テーパー、溝、ねじ山などが加工されます。この加工法は、シャフト、ピン、スリーブ、ブッシュ、継手、その他の回転部品に適しています。 ライブツーリングやサブスピンドルを備えたミルターン機では、横穴、面取り、偏心穴、裏面の加工も行うことができます。.
穴あけとタップ加工: 穴あけ加工では取り付け穴、位置決め穴、流路が形成され、タップ加工では内ねじが形成されます。メインプロファイルの加工、穴あけ、タップ加工を1回のセットアップで完了させることで、基準点の変更に起因する位置誤差を低減できます。.
ボーリングとリーマ加工: ボーリングは穴の位置、真直度、直径を修正し、リーマ加工は安定した嵌合寸法と表面仕上げを実現します。これらの加工工程は、主に軸受穴、位置決め穴、バルブ穴、および精密組立用穴に用いられます。.
精密研削: 研削加工を行うことで、外径、真円度、円筒度、平面度、および表面粗さをより厳密に管理することができます。焼入れ済みの鋼製部品については、熱処理前に研削代を確保しておく必要があります。そうすることで、最終研削によって重要寸法を復元することが可能になります。.
一般的な板金加工プロセス
板金のレーザー切断: レーザービームはCNCプログラムに従って、部品の輪郭、穴、スロット、開口部を切断します。このプロセスでは専用のブランキング金型を必要としないため、試作品、小ロットの注文、および設計変更が頻繁にある板金部品に適しています。切断品質は、材料、板厚、レーザー出力、アシストガス、および切断パラメータによって決まります。.
CNCタレットパンチング: タレットパンチは、標準または特注の金型を使用して、丸穴、角穴、楕円穴、ルーバー、エンボス加工、および通気パターンを形成します。部品に多数の繰り返し穴や標準的な成形形状が含まれる場合、タレットパンチ加工により生産時間を短縮できます。.
曲げ加工: CNCプレスブレーキは、上型と下型を用いて、平板を所定の角度に成形します。機器の筐体、ブラケット、シャーシ、カバーなどの三次元構造物は、主に曲げ加工によって製造されます。材料の強度、板厚、曲げ半径、および金型の開口幅によって、必要な曲げ力とスプリングバックが決まります。.
板の圧延およびロール曲げ: ローラーは、シートの曲率を絶えず変化させながら、円筒、湾曲したハウジング、ガード、および管状構造物を製造します。工場では、目標半径に応じてスプリングバックを補正し、複数の圧延工程を通じて最終的な曲率を制御する必要があります。.
溶接: TIG溶接、MIG溶接、スポット溶接、およびレーザー溶接は、複数の板金部品を接合します。溶接後は、溶接部を洗浄し、寸法を修正し、接合部の品質を検査する必要があります。厳しい寸法要件が課される組立品については、溶接収縮や反りを抑制するための専用の治具も必要となります。.
圧入式金具の取り付け: セルフクリンチングナット、スタッド、およびフローティングナットは、薄板において信頼性の高い組立接合部を実現します。締結部品の仕様、取り付け穴の直径、および板厚は互いに適合している必要があります。不適切な組み合わせは、回転、緩み、または板の変形を引き起こします。.
板金切断機、タレットパンチプレス、プレスブレーキもCNCシステムを採用しています。したがって、CNC加工と板金加工の違いは、数値制御が使用されているかどうかにあるわけではありません。その違いは製造方法にあります。CNC加工は主に塊状の素材から材料を削り出すのに対し、板金加工は板材を切断、成形、接合するものです。.

主要能力の比較:CNC加工と板金加工
| 比較要素 | CNC加工 | 板金加工 |
|---|---|---|
| 原材料 | 棒材、厚板、ビレット、鋳物、鍛造品 | 厚さが均一なシートおよびコイル |
| 部品の構造 | 中実部品、肉厚部品、および複雑な三次元構造 | 薄肉筐体、パネル、ブラケット、およびシャーシ |
| 寸法管理 | 精密穴、基準面、および局所的な厳密な公差に適しています | 曲げによるスプリングバック、溶接による歪み、および公差の累積を制御する必要がある |
| 耐荷重特性 | 集中荷重、精密な接合、および一体構造に適しています | フランジや補強リブにより、軽量でありながら十分な剛性を実現 |
| 材料利用 | 除去率の高い構造では、より多くのチップが生成される | 効率的なフラットパターンネスティングにより、材料利用率が向上します |
| 設計変更 | ほとんどの機能は、プログラムやツールパスを変更することで調整可能です | 展開図、曲げプログラム、および金型は、まとめて更新する必要があります。 |
| 代表的な製品 | バルブ本体、取付ベース、治具、, シャフト, 、および精密ハウジング | 筐体、カバー、ガード、ブラケット、および取り付けパネル |
この表は、製造プロセスの暫定的な指針を示すものです。最終的な製造方法は、材料のグレード、寸法、公差、数量、組立方法、および受入基準について技術的な検討を行った上で決定する必要があります。.
部品の形状に基づいて製造プロセスをどのように選定すべきか?
工程の選定は、単価の比較ではなく、部品の機能や形状から始めるべきです。不適切な製造方法を選択すると、材料消費量や工程数が増加し、組み立てミスが発生し、最終的には手直し、不良品、納期遅延を招くことになります。.
CNC加工を選ぶべき場合
この部品には、精密な穴と重要な嵌合面が含まれています: 軸受穴、位置決め穴、シール面、および摺動嵌合には、安定した寸法精度と幾何学的精度が求められます。CNC加工では、共通の基準面に基づいて穴、端面、および外形を加工できるため、各形状間の位置誤差を低減できます。精密な穴径の加工は、ボーリング、リーマ加工、ホーニング、または研削によって実現できます。.
この部品には、複雑な3次元形状が含まれています: 深い窪み、曲面、段差、角度のついた穴、およびさまざまな向きにある局所的な形状は、シートベンディングでは成形できません。3軸、4軸、または5軸加工では、3次元モデルに基づいて材料を切削し、複雑な表面間の位置関係を制御します。.
この部品には、肉厚な部分または一体型の耐荷重構造が必要です: 集中荷重、衝撃、締め付け力、または内圧を受ける部品には、連続した断面形状が求められます。一体成形により、溶接部や機械的接合部が排除されるため、熱影響部や緩んだ締結部品が構造上の弱点となるのを防ぐことができます。.
現地の公差および表面仕上げ要件は厳格です: CNC加工では、平坦度、同心度、真円度、位置、または表面粗さが組み立てや動作に直接影響を与える場合、明確な基準点を設定する必要があります。また、熱処理を施した鋼製部品については、最終的な精度を達成するために研削加工も必要です。.
複雑な機能には、迅速な設計変更が必要となります: CNC加工では、新しいプレス金型を用意することなく、プログラムや工具経路を変更するだけで、穴、スリット、ポケット、および3次元の輪郭を加工することができます。これは、複雑な構造を持つ少量の機能性試作部品に適しています。.
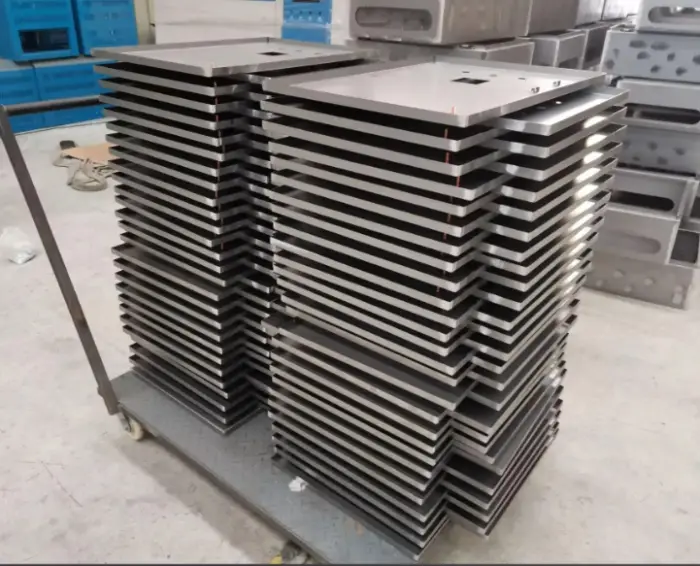
板金加工を選ぶべき場合
この部品は、主に厚さが一定な壁で構成されています: 展開図に展開できる部品は、板金のレーザー切断を行った後、3次元形状に曲げ加工するのに適しています。この方法では、固体の素材から大量の材料を削り取る必要がなく、大型で薄肉のアセンブリに適しています。.
本製品は、筐体、パネル、またはブラケットです: 機器筐体、制御盤、ガード、シャーシ、および取り付けブラケットは、主に被覆、支持、および取り付けの機能を果たします。フランジ、ヘム、および補強ビードにより、軽量でありながら十分な剛性が確保されます。.
この構造体には、多数の板の開口部があります: 通気孔、ケーブル開口部、取り付け穴、および冷却領域は、シートを平らな状態のまま切断または打ち抜き加工することができます。穴の位置は、曲げ変形領域の外側に配置し、十分なエッジ距離および曲げ距離を確保する必要があります。.
総重量は管理する必要があります: 板金部品では、フランジ、補強ビード、および局所補強板を用いて、部品全体の厚みを増やすことなく構造的剛性を向上させています。この構造は、軽量な電子機器、自動化システム、および輸送機器に適しています。.
生産に向けた設計が確定しました: 設計が確定すれば、工場では板材のネスティング、曲げ加工の順序、溶接治具、および組立工程を最適化することができます。製造工程が確定することで、プログラミングや金型製作のコストを分散させると同時に、生産の一貫性を高めることができます。.
大型で薄肉な筐体は、一体成形のブロックから削り出してはならず、また、厳密な基準関係を持つ精密構造物は、無理に複数部品を溶接して組み立てる板金構造にしてはならない。製造プロセスは、単一の見積もりではなく、部品の機能に資するものでなければならない。.
耐性、強度、表面外観にはどのような違いがありますか?
公差コントロール
CNC加工では、高精度な穴、嵌合面、検査基準面を直接形成できるため、局所的な寸法や幾何公差が厳しい部品に適しています。最終的な精度は、工具の状態、工作機械の熱的安定性、治具の剛性、および検査方法が総合的に決定します。.
薄肉でCNC加工された部品は、クランプ力、切削熱、および残留応力の影響を受けます。 工場では、段階的な切削、対称的な材料除去、低応力固定、および中間クランプ解除を通じて、変形を制御する必要があります。1回の加工で片側から大量の材料を除去すると、元の応力バランスが崩れ、平面度、肉厚、穴の位置に変化が生じます。.
板金の寸法は、板厚、圧延方向、曲げ半径、金型開口幅、およびスプリングバックの影響を受けます。曲げ加工が1回追加されるごとに、寸法連鎖に新たなばらつきの要因が加わります。多曲げ構造における主要寸法は、共通の基準点に由来するものでなければならず、それによって、重要でない複数の寸法が複雑な累積公差連鎖を形成することを防ぐ必要があります。.
溶接を行うと、局所的な熱膨張や熱収縮が生じます。厳しい寸法公差が求められる組立品には、専用の治具、対称溶接、間欠溶接、および熱入力の制御が必要です。溶接後は、組立品を矯正してから、精密穴や嵌合面をCNC加工する必要があります。.
強度と重量
CNC加工により一体成形された構造体は、連続した断面形状を有しており、集中荷重、衝撃、締め付け力、および内圧に耐えるのに適しています。局所的な断面はより厚みを保つことができ、半径を付けた継手部により応力集中を低減します。.
板金構造は、高い剛性対重量比を備えています。フランジ、ヘム、補強ビード、リブは、材料の重量を大幅に増加させることなく、曲げ剛性を高めます。板金部品の耐荷重能力は、板厚、材料強度、曲げ方向、接合方法、および実際の荷重経路によって決まります。.
CNC加工部品は常に強度が高く、板金部品は常に軽量であるという前提は誤りです。正しい比較方法とは、荷重、たわみ、耐用年数、安全率の要件をすべて満たす2つの設計を評価した上で、重量とコストを比較することです。.
表面の外観
CNC加工された部品には、加工後に工具の跡が残ります。ビーズブラスト、ブラッシング、研磨、陽極酸化処理、パッシベーション、電気めっき、および化学変換被膜処理を行うことで、外観、耐食性、および耐摩耗性を向上させることができます。図面では、外観面、嵌合面、マスキング領域、および許容されるクランプ位置を明確に区別する必要があります。.
板金部品には、切断面、曲げ跡、溶接部が残ります。溶接部の研磨、ブラッシング、ビーズブラスト、粉体塗装、電着塗装、および塗装を行うことで、均一な外観が得られます。外観の合格基準では、目に見える表面、色、光沢、木目の方向、および許容される欠陥を明確に定義し、発注者と製造工場が同一の検査基準を適用できるようにする必要があります。.
コスト、数量、リードタイムはどのように比較されるのでしょうか?
これら2つの工程ではコスト構造が異なるため、材料費や機械の単価だけでは有効な比較はできません。総コストには、材料の準備、機械加工、治具、後処理、検査、組立、梱包、および不適合のリスクが含まれます。.
CNC加工のコスト要因
材質および除去量: 完成品の体積と素材の体積との差が大きければ大きいほど、除去すべき材料量も増え、その結果、加工時間、工具の消耗、および材料費が増加します。深いポケットを持つハウジングについては、不要な材料除去を削減するため、ニアネットシェイプのブランクや、板金とCNC加工を組み合わせた構造を採用するかどうかを検討すべきです。.
加工時間と段取り回数: 加工方向が1つ増えるごとに、より多くの機械軸、追加のセットアップ、あるいは専用の治具が必要となります。セットアップ回数が増えると、労力が増大し、基準点転送の誤差が生じやすくなります。4軸、5軸、およびミルターン加工を採用することで、セットアップ回数を削減しつつ、精度と効率を向上させることができます。.
複雑な形状と金型の制約: 深い穴、狭い溝、小さな内径半径、およびアスペクト比の高いポケットの加工には、細長い工具と切削条件の緩和が必要となります。工具の剛性が低いと、ステップダウン切削、コーナークリーニング、仕上げ切削の回数が増加します。.
公差および検査: 公差が厳しい場合は、追加の仕上げ加工、寸法補正、および検査が必要となります。高精度の要件は、嵌合、シール、位置決め、および動作に影響を与える寸法にのみ適用すべきです。機能に関係のない寸法については、実用的な一般的な公差を採用すべきです。.
板金加工のコスト要因
レーザー切断とネスティング: 板金レーザー切断のコストは、総切断長、穴あけ数、材質、および板厚によって決まります。効率的なネスティングを行うことで、板材の利用率を高め、スクラップを削減できます。多数の小さな穴や複雑な形状がある場合、穴あけや切断にかかる時間が長くなります。.
Number of bends and tooling adjustments: Every bend requires positioning, reorientation, and angle compensation. Parts with numerous bend directions or tooling interference require special tooling, additional manual handling, or division into multiple components.
Welding and post-weld straightening: Longer welds increase labor, shielding gas, filler material, and grinding requirements. Weld shrinkage also causes warpage, so precision assemblies require dedicated fixtures, controlled welding sequences, and post-weld straightening.
Hardware and assembly: Self-clinching nuts, studs, hinges, and other components add material and installation operations. Buyers should compare the cost of the completed assembly rather than only the price of the laser-cut blanks.
The Effect of Quantity and Lead Time
During prototyping, neither CNC machining nor laser cutting and bending requires large dedicated production dies. CNC machining supports rapid changes to complex three-dimensional features, while sheet metal fabrication supports rapid revisions to flat patterns and bend geometry.
For production volumes, CNC costs are reduced by optimizing toolpaths, fixtures, and cycle time. Sheet metal costs are reduced through improved nesting, bend sequencing, welding fixtures, and assembly flow. Material availability, production quantity, surface finishing, and inspection requirements must be defined during quotation to establish a stable production plan.
Sheet metal fabrication reduces material weight and cutting time for large thin-walled enclosures. CNC machining reduces rework costs caused by welding, assembly, and accumulated errors for parts with precision interfaces, thick sections, or complex internal geometry.
When Should CNC Machining and Sheet Metal Be Combined?
Hybrid manufacturing provides a better balance of cost and performance when an assembly contains both a large thin-walled structure and local precision interfaces. Forcing the entire assembly into one process causes material waste, structural complexity, or insufficient accuracy.
Sheet metal body with CNC-machined precision mounting components: Equipment enclosures, chassis, and frames are laser cut and bent, while bearing housings, locating blocks, rails, and connection interfaces are CNC machined. The sheet metal controls the overall size and weight, while the CNC components provide precision location and load support.
Machine critical interfaces after welding: Flange faces, sealing surfaces, and precision mounting holes should not receive final machining before welding. The correct sequence is cutting, bending, welding, straightening, and then CNC machining the critical interfaces. This sequence removes the dimensional effects of weld shrinkage.
Use mechanical connections to reduce thermal distortion: Assemblies sensitive to welding distortion can use locating pins, bolts, self-clinching hardware, and CNC-machined locating shoulders. Mechanical connections simplify disassembly and maintenance while avoiding the large-area thermal distortion created by continuous welds.
Establish common assembly datums: CNC-machined components and sheet metal parts must use defined locating holes, shoulders, datum surfaces, or locating pins. Standard clearance bolt holes cannot independently provide precision location.
Hybrid manufacturing is not simply the assembly of two types of parts. Functions must be allocated during design: sheet metal parts provide coverage, support, and lightweight construction, while CNC-machined components provide location, fit, sealing, and local load capacity.
How Should You Select a Manufacturing Supplier?
A supplier that separately provides CNC machining and sheet metal fabrication does not automatically possess the engineering capability to integrate the two processes. Buyers must verify that the factory can manage machining datums, bending tolerances, welding distortion, surface finishing, and assembly inspection as one controlled workflow.
CNC machining capability: Confirm that the factory provides milling, turning, boring, tapping, and precision grinding. Critical parts also require verification of machine travel, axis configuration, spindle performance, fixturing methods, and inspection equipment. Machine quantity alone does not represent actual manufacturing capability; experience with similar parts and process control are equally important.
Sheet metal laser cutting and bending capability: Confirm the materials, sheet thicknesses, sheet sizes, and bending lengths the manufacturer can process. Large enclosures also require verification of press-brake tonnage, back-gauge accuracy, and special tooling. The factory should evaluate tooling interference, minimum flange length, and hole-to-bend distance before production.
Welding and distortion control: The supplier must select TIG, MIG, spot, or laser welding according to the material, thickness, and appearance requirements. Precision assemblies require dedicated welding fixtures, controlled welding sequences, and post-weld dimensional inspection. Manual straightening alone cannot ensure long-term production consistency.
Cross-process datum management: CNC-machined components and sheet metal parts within a hybrid assembly must use common assembly datums. Before production, the manufacturer should define the locating method, dimensional chain, and inspection approach. This prevents different departments from machining to separate datums, which can produce individually acceptable parts that fail during assembly.
Post-processing coordination: Anodizing, plating, passivation, powder coating, and painting change the surface condition and local dimensions. The supplier must account for coating thickness, masking areas, thread protection, and post-finish assembly clearances. Press-fit hardware and welding must also be scheduled according to the finishing sequence.
Quality and traceability: First-article inspection should cover critical dimensions, material, and surface condition. Production requires in-process and final inspection, with material batches, manufacturing records, and inspection results retained. Complete assemblies also require trial assembly, cosmetic inspection, and functional checks.
Before production, the factory should complete a DFM review and first-article validation. The DFM review must explain process selection, machining datums, bending sequence, welding-distortion control, post-processing effects, and inspection methods. Only after these elements are validated can the quotation, quality requirements, and lead time form an executable production plan.
結論
CNC machining and sheet metal fabrication solve different manufacturing problems. CNC machining is suitable for solid structures, precision datums, complex three-dimensional features, and tight local tolerances. Sheet metal fabrication is suitable for large thin-walled structures, equipment enclosures, panels, brackets, and lightweight assemblies.
材料の厚さが一定で、展開図に展開できる部品は、板金加工によって製造すべきです。精密な穴、厚みのある部分、または一体型の荷重支持構造を必要とする部品は、CNC機械加工を行うべきです。これら両方の特徴を併せ持つアセンブリについては、ハイブリッドな製造手法を採用すべきです。.
適切な製造ソリューションは、単位コストを削減するだけでなく、治具取り付け、溶接、組立、検査の各工程における累積誤差も最小限に抑えます。発注者は、図面が確定するまで待って見積もりに基づいて製造方法を決定するのではなく、設計段階で製造レビューを完了しておくべきです。.
Not Sure Whether to Choose CNC Machining or Sheet Metal?
Send your drawing to Weldo for an engineering review. Our engineers will evaluate the geometry, tolerances, material, quantity, and finishing requirements, then recommend CNC machining, sheet metal fabrication, or a hybrid manufacturing route.