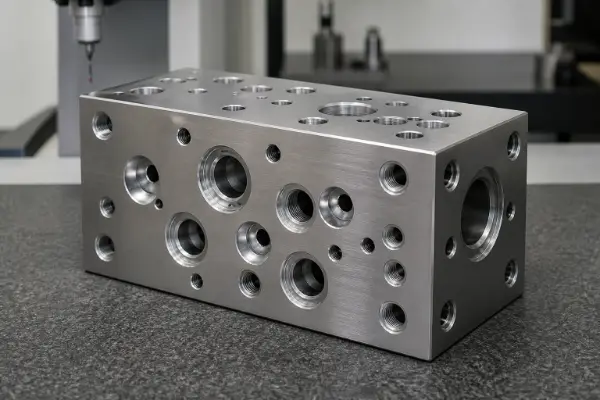
油圧マニホールドブロックは、内部の流路を通じてポンプ、制御弁、アクチュエータ、およびリターンラインを接続します。これは、一体型の油圧回路内で作動油を誘導、分配、および調整する役割を果たします。.
従来の外部配管と比較して、マニホールドブロックはよりコンパクトなレイアウトを実現します。また、継手の数や漏れの発生箇所も減らすことができます。しかし、深い穴、交差する流路、カートリッジバルブのキャビティ、ポートのねじ部、および精密なシール面などが存在するため、これらの部品の製造は困難です。.
油圧マニホールドブロックのCNC加工 通常、6面フライス加工、深穴加工、バルブキャビティ加工、ポート加工、およびシール面の仕上げが含まれます。安定した生産には、適切な CNC加工能力, 、続いて内部のバリ取り、洗浄、表面処理、および耐圧試験が行われます。.
マニホールドブロックの品質は、外観だけでは判断できません。流路の偏り、内部のバリ、回路間の漏れ、残留切削屑などは、圧力損失を増大させたり、漏れを引き起こしたり、油圧弁の固着を招いたりする可能性があります。以下のセクションでは、10の一般的な加工上の問題とその実用的な解決策について説明します。.
1. 材料やブランクが加工要件を満たしていない場合、どうすべきか?
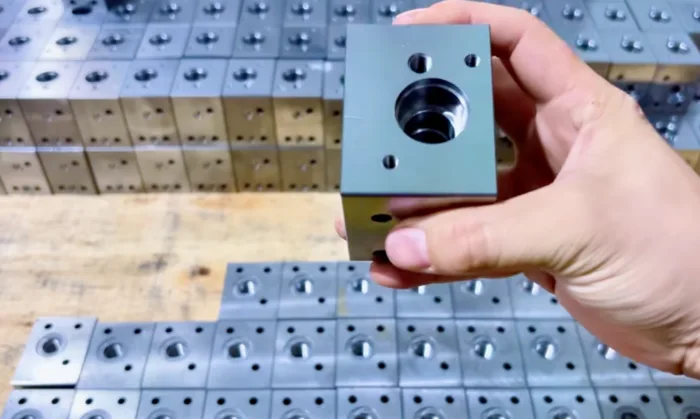
材料の品質は、マニホールドブロックの強度、耐圧性能、および加工安定性に直接影響を与えます。よくある問題としては、材料グレードの誤り、納入状態の不備、加工余裕の不足、および材料証明書の欠落などが挙げられます。.
また、素材には内部亀裂、介在物、多孔性、または空隙が含まれている場合があります。これらの欠陥は、表面検査では確認できない場合がありますが、耐圧性を損なうおそれがあります。.
CNC加工を行う前に、材料のグレード、熱処理番号またはロット番号、および納入状態を確認してください。また、材料証明書、素材の寸法、および加工代も、図面および発注書に準拠している必要があります。.
重要な圧力を受けるブランクについては、図面または品質計画に規定されているとおり、非破壊検査を実施しなければならない。超音波検査は、主に内部の不連続部を検出するために用いられる。磁粉探傷検査は、強磁性体の表面および表層近くの亀裂の検出に適している。浸透探傷検査は、非多孔質材料の表面に現れる欠陥を検出することができる。.
規格に適合した鍛造品は、一般的に緻密な組織を有しており、高圧や繰返し荷重に耐えるのに適しています。しかし、鍛造材には内部欠陥が全くないとは限りません。そのため、重要な耐圧部品については、依然として規定された材料検査が必要です。.
遠心鋳造された鋳造品は、一般的に緻密な組織を有しています。介在物や気孔は、内径付近や機械加工余量内に集中する傾向があるため、この材料はスリーブやリングなどの中空部品の製造に適しています。 ただし、圧力を受ける部品については、依然として材料の認定および必要な非破壊検査が必要である。遠心鋳造では、内部組織に欠陥がないことが保証されるわけではない。.
大型の鋼製部品、鋳鉄部品、および歪みに敏感なブランクには、高い残留応力が残っている場合があります。これらのブランクは、指定に従って応力除去処理または時効処理を行う必要があります。アルミニウム製のマニホールドブロックについては、強度および寸法安定性の要件が満たされていることを確認するため、材料のテンパー状態を確認する必要があります。.
2. 6面フライス加工後に幾何学的精度が公差範囲を外れた場合、どうすべきか?
油圧マニホールドブロックは通常、複数の方向から機械加工されます。その6つの外面は外形寸法を規定するとともに、油路、バルブキャビティ、および取付面の位置決め基準として機能します。.
余白の許容値にばらつきがあると、最初の基準面が不安定になる可能性があります。また、セットアップを繰り返すことで基準面転写誤差が生じ、その結果、平行度、垂直度、および穴位置の公差が超過する原因となる場合があります。.
適切なCNC加工手順は、まず6つの面すべてを荒削りし、共通の基準系を設定することから始まります。その後、半仕上げと仕上げが行われます。荒削りの後は十分な余肉を残しておく必要があり、この段階では部品を最終寸法まで直接加工してはなりません。.
シール面、バルブ取付面、および重要な穴の配置については、可能な限り共通の基準面を使用すべきです。4軸または5軸のCNC加工を行うことで、セットアップ回数を減らすことができ、異なる面にある形状要素間の位置関係を維持しやすくなります。.
フライス加工により、ほとんどのマニホールドブロックの端面加工要件を満たすことができます。図面に、より厳しい平面度や表面粗度の要件が指定されている場合は、平面研削を追加することができます。.
一部の中小規模のマニホールドブロックについては、シール面に対して100 mmあたり0.01~0.03 mmの基準平坦度を用いる場合があります。ただし、これは普遍的に受け入れられている基準ではありません。最終的な要件は、図面およびシール設計に従う必要があります。.
3. CNC加工後にマニホールドブロックが歪むのはなぜですか?
加工による歪みは、主に素材に残留応力があることや、材料の除去が不均一であることに起因します。また、クランプ力、切削熱、および加工順序も、最終的な寸法に影響を与えます。.
深い穴、空洞、および軽量化のための構造は、ブランクの本来の応力バランスを変化させます。部品が治具から外された後、反り、穴の位置ずれ、またはシール面の変形が生じる場合があります。.
歪みが生じやすい部品は、段階的に加工する必要があります。まず荒加工を完了させ、指定された応力除去処理を行った後、基準点を再設定して仕上げ加工を行います。.
加工材は、可能な限り対称的に取り除く必要があります。治具は、薄肉部分において目立った弾性変形を引き起こすことなく、安定した支持を提供できなければなりません。.
CNC仕上げ加工の際も、切削条件や工具の状態を管理する必要があります。切削温度が高すぎると、穴径、平坦度、および表面品質に影響を及ぼす可能性があります。.
熱処理、陽極酸化処理、および電気めっきも、寸法変化を引き起こす可能性があります。バルブのキャビティ、精密穴、ねじ部、およびシール面については、マスキング箇所、加工余裕、あるいは後処理の仕上げ計画を事前に定義しておく必要があります。.
4. 深穴の軌道がずれたり、内面が粗くなったりした場合は、どう対処すべきか?
油圧マニホールドブロック内の内部通路は、主にCNC穴あけ加工および深穴加工によって製造される。穴の深さが増すにつれて、工具の剛性が低下し、冷却や切りくずの排出が困難になる。.
一般的な欠陥としては、軸のずれ、径のばらつき、テーパー、チャタリング痕、切りくずの詰まりなどが挙げられます。通路の軸がずれていると、設計上の位置で別の通路と交差しない場合があります。.
加工を行う前に、被加工材、穴径、穴深さ、および深径比を評価する必要があります。従来の穴あけ加工では安定した結果が得られない場合は、ガンドリリング、専用の深穴用ドリル、または内冷式工具を使用することができます。.
CNCプログラムでは、切りくずの排出に適した主軸回転数、送り速度、およびペックサイクルを使用する必要があります。また、切込みガイドと主軸の振れも制御しなければなりません。切削液は、常に切削領域に確実に供給されなければなりません。.
油圧マニホールドの流路に関する工程見直しの目安として、深さ対直径比 5:1~20:1 を用いることができます。この範囲の上限付近では、一般的に専用の深穴加工設備、工具、および検査方法が必要となります。この範囲は、あらゆる穴径や材質に対して固定された加工能力として扱ってはなりません。.
深穴加工後は、直径、深さ、および通孔の連続性を検査してください。目視できない箇所は、産業用ボアスコープを使用して検査することができます。CMMはプローブが届く箇所しか測定できず、内部通孔の検査に代わるものではありません。.
5. 交差する穴が正しい位置で接続されていない場合は、どうすればよいですか?
交差する穴は、異なる方向に延びる内部通路をつなぎます。加工上の優先事項には、穴の位置だけでなく、穴あけ深さ、交差位置、および残存肉厚も含まれます。.
穴の座標が不正確だったり、工具のずれがあったり、プログラムされた深さが間違っていたりすると、通路が接続できなくなる可能性があります。穴あけ深さが深すぎると、隣接する回路に穴が開いてしまい、内部のポート間漏れを引き起こす恐れがあります。.
プログラミングを行う前に、すべての穴あけ経路を3Dモデルと照らし合わせて確認する必要があります。切込み方向、加工深さ、交点、およびプロセスプラグの位置を明確に定義しなければなりません。.
また、流路間の最小残肉厚についても確認する必要があります。この要件は、材料の状態、使用圧力、ピーク圧力、および繰返し荷重に基づいて決定すべきです。肉厚が不十分だと、耐圧能力が低下し、疲労亀裂が発生するリスクが高まります。.
多軸CNC加工では、セットアップ回数を減らしながら、さまざまな方向の穴パターンを加工することができます。これにより、基準点転送による誤差を低減できますが、工具の長さ、剛性、および検査時のアクセス性については、依然として検討が必要です。.
加工後は、接続回路と絶縁回路をそれぞれ個別に確認する必要があります。穴の位置公差および同軸度は、0.02~0.05 mmというプロジェクト基準値に基づいて確認することができます。実際の公差は、穴の直径、深さ、および貫通構造によって異なります。.
ワイヤ放電加工は、導電性材料における貫通形状、狭いスロット、および特定の不規則な形状の加工に適しています。ただし、閉じた内部通路の加工においては、従来の穴あけ加工に代わることはできません。.
6. カートリッジバルブのキャビティや精密穴が公差範囲外になった場合、どうすべきか?
カートリッジバルブのキャビティには、通常、段付き穴、ガイド穴、ねじ山、およびシール部が設けられています。局所的な寸法誤差は、バルブの取り付け、動作、およびシール性能に影響を及ぼす可能性があります。.
よくある問題としては、内径が公差範囲外になること、段差の深さが不適切であること、同軸度が不十分であることが挙げられます。また、シーリングコーンの角度が不適切である場合も漏れの原因となります。量産時には、工具の摩耗によって寸法が徐々にずれてしまうことがあります。.
加工を行う前に、カートリッジバルブの型式およびキャビティの仕様を確認する必要があります。外部ねじのサイズだけでは、内部形状を推測することはできません。ブランドや製品シリーズによって、キャビティの形状が異なる場合があります。.
バルブのキャビティは、通常、専用の成形工具またはCNCボーリングによって加工されます。高精度なガイド穴は、ボーリング、リーマ加工、またはホーニングによって加工することができます。加工方法は、穴径、同軸度、および表面仕上げの要件によって異なります。.
生産工程においては、工具寿命管理体制を確立する必要があります。初品検査および量産時には、内径、深さ、シール位置、およびねじ山を検査しなければなりません。必要に応じて、専用のキャビティゲージまたは実際のバルブを使用して、組立の検証を行ってください。.
一部の精密穴やシール面については、工程レビューの際、Ra 0.4~1.6 μmを基準範囲として用いることができます。最終的な値は、バルブの仕様および顧客の図面に準拠していなければなりません。.
7. ポートのネジ部やシール面からなぜ漏れが生じるのか?
油圧ポートは、接続機能とシール機能の両方を果たします。ねじの仕様が不適切であったり、有効深さが不十分であったり、シール面が損傷していたりすると、漏れの原因となります。.
BSPP、NPT、SAEのストレートねじOリングポート、およびメートル法のポートは、それぞれ異なるシール構造を採用しています。これらのポートは、公称径のみを基準にして互いに交換することはできません。.
NPTポートは、主にテーパーねじの圧着と、規定のねじ用シール剤によって密封されます。SAEストレートねじのOリングポートは、Oリングによって密封されます。BSPPポートは、ポートの設計に応じて、接着シール、Oリング、または面シールが使用される場合があります。.
ポートのねじは、CNCタッピングまたはねじフライス加工によって形成することができます。ねじフライス加工は、大口径の部品、高付加価値の部品、およびねじの深さを精密に制御する必要がある用途に適しています。.
タップ・ドリルのサイズ、ピッチ、および有効ねじ深さは、規定通りに管理しなければならない。また、切り込み面とねじの直角度も、図面の仕様に適合していなければならない。完成したねじは、対応するねじゲージを用いて検査を行うこと。.
Oリング用の溝には、溝の幅、深さ、およびコーナー半径を適切に制御する必要があります。溝の開口部には、シールを損傷させる恐れのある鋭いエッジやバリがあってはなりません。.
シール面には、目立つ工具跡、衝撃による損傷、および局所的なへこみがあってはなりません。また、表面処理を行う前に、マスキングする箇所を明確に指定しておく必要があります。コーティングの堆積により、ねじの嵌合状態、バルブキャビティの寸法、およびシール状態が変化する可能性があります。.
8. 内部の交差穴からバリはどのように除去されるのか?
ドリルが別の通路に貫通すると、交差部の縁に沿ってバリが容易に発生します。これらのバリは通常、マニホールドブロック内部にあり、従来の工具では届きにくい場所にあります。.
剥がれ落ちたバリは、作動油を汚染したり、計量オリフィスを詰まらせたり、シール面を傷つけたりする恐れがあります。深刻な場合には、比例弁やサーボ弁の固着を引き起こすこともあります。.
作業しやすい場所では、まずCNCバック面取り工具または専用のクロスホールバリ取り工具を使用すべきです。機械的なバリ取りを行うことで、バリ取りを行う位置や除去する材料の量をより正確に制御できます。.
研磨流加工は、複雑に交差する穴の加工に利用できます。このプロセスでは、研磨剤を含んだ媒体を用いて内側のエッジを仕上げ、切削工具が直接到達できない通路の加工に適しています。.
すべてのマニホールドブロックにおいて、研磨流加工が必須というわけではありません。使用前に、穴径、目標エッジ半径、および許容される切削量を評価する必要があります。小さな計量孔や絞り孔については、意図しない拡大が生じないよう保護する必要があります。.
処理後は、研磨剤の残留物をすべて除去する必要があります。バリ取りを行った接合部は、工業用ボアスコープを用いて点検する必要があります。また、重要な回路については、指向性洗浄および導通検査を行う必要があります。.
9. 洗浄後もチップが残ってしまうのはなぜですか?
A clean external appearance does not mean that the inside of a manifold block meets the specified cleanliness level. Small particles can remain in blind holes, thread roots, deep-hole ends, and intersecting passages.
汚染物質には、CNC加工くず、バリ取り用研磨剤、洗浄剤、および表面処理の残留物などが含まれる場合があります。通常、圧縮空気による吹き飛ばしだけでは、これらの汚染物質を確実に除去することはできません。.
洗浄プロセスは、流路の形状に合わせて策定する必要があります。一般的な方法としては、指向性高圧洗浄、ろ過液循環洗浄、超音波洗浄などが挙げられます。超音波洗浄は補助的なプロセスとして利用できますが、深穴の指向性高圧洗浄に代わるものではありません。.
複雑な形状のマニホールドブロックは、回路ごとに洗浄する必要があります。洗浄方向を逆にすることで、目に見えない部分に詰まった微粒子を取り除くことができます。洗浄後は、清浄な圧縮空気を使用するか、指定された乾燥方法に従ってください。.
清浄度は、目視検査だけでは評価できません。顧客が要件を定めている場合は、粒子径、粒子数、または残留汚染物質の質量を測定する必要があります。.
清浄度要件が満たされた後は、すべてのポートを直ちに密閉する必要があります。また、保管および輸送中の二次汚染を防ぐため、密閉面および精密ねじ部についても個別に保護する必要があります。.
10. 耐圧試験や漏洩試験に不合格となった場合は、どうすべきか?
油圧マニホールドブロックでは、外部への漏れや内部回路間の漏れが発生することがあります。内部のクロスポート漏れは、一般的に原因の特定が困難です。.
一般的な原因としては、意図しない通路の交差、壁厚の不足、およびプロセプラグの故障などが挙げられます。ねじ山の損傷、シール面の欠陥、材料の亀裂なども漏れの原因となる可能性があります。.
試験を行う前に、油圧回路図、プロセスプラグの位置、および試験ポートを確認してください。また、回路の隔離方法と試験媒体についても、あらかじめ確認しておく必要があります。.
耐圧試験と漏れ試験は、その目的が異なります。耐圧試験は構造的完全性を確認するものです。一方、漏れ試験は密閉状態と回路の絶縁状態を確認するものです。.
試験圧力、加圧速度、および保持時間は、承認された試験仕様に準拠していなければなりません。また、許容漏れ率もあらかじめ定義しておく必要があります。1つの一般的なパラメータだけで、すべてのプロジェクトの要件を網羅することはできません。.
異常な結果が確認された場合は、まず外部漏れと内部のポート間漏れを区別してください。その後、ポート、プロセスプラグ、シール面、および絶縁回路を点検してください。.
技術審査を経て承認された欠陥のみを修理することができます。亀裂、意図しない回路の交差、および残存肉厚の不足は、通常、不適合とみなされます。溶接による修理については、正式な承認を得るとともに、認定された溶接手順および再検証手順に従わなければなりません。.
油圧マニホールドブロックのCNC加工を安定させるにはどうすればよいか?
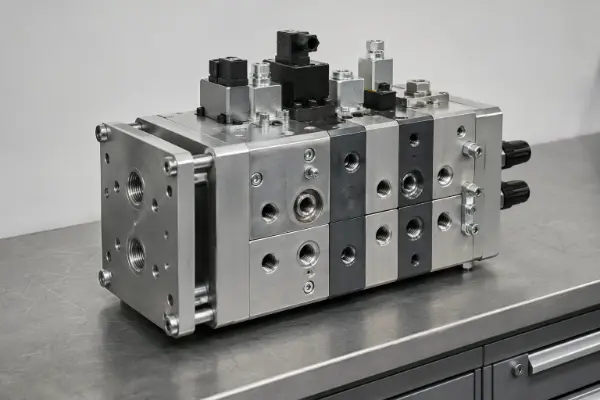
油圧マニホールドブロックの安定した生産には、徹底した製造および検証プロセスが不可欠です。材料、内部流路、およびバルブ接続部については、最終検査のみに頼って問題を発見しようとするのではなく、DFM(製造適性設計)の段階で確認しておく必要があります。.
CNC加工の際には、共通の基準系を設定する必要があります。六面フライス加工、深穴加工、バルブキャビティのボーリング加工、およびポートのねじ切り加工においては、位置関係の一貫性を保つ必要があります。.
機械加工後は、内部のバリ取り、洗浄、およびポートのキャップ取り付けを完了させる必要があります。最終検査では、寸法、流路の通水性、回路の絶縁性、および部品の清浄度を確認する必要があります。.
耐圧部品については、承認された計画に従って耐圧試験および漏れ試験を実施しなければならない。試験条件は、実際の運転条件および顧客の受入要件に合致していなければならない。.
について 引用, 、2D図面、3Dモデル、および水力回路図を提出することをお勧めします。また、バルブの型式、使用圧力、ピーク圧力、流量、および流体についても明記する必要があります。材質、数量、表面処理、および検査基準も同様に重要です。.
完全な技術情報があれば、製造上のリスクを早期に特定することが可能になります。また、設計変更や加工のやり直しを減らしつつ、油圧システムの信頼性を向上させることができます。.