
Diensten op het gebied van warmtebehandeling worden alleen toegepast op werkstukken van materiaal waaraan prestatie-eisen worden gesteld. De kern van warmtebehandeling bestaat uit het verwarmen en vervolgens afkoelen van het metaal, met als doel de hardheid en sterkte van het metaal te verbeteren en tegelijkertijd interne spanningen te verminderen. Interne spanningen in materialen ontstaan voornamelijk door gieten, smeden, drukbewerking, lassen en machinale bewerking. Door warmtebehandeling toe te passen op werkstukmaterialen kan worden voldaan aan de veiligheids- en mechanische prestatie-eisen van de meeste onderdelen van werktuigmachines, constructiedelen en toebehoren.
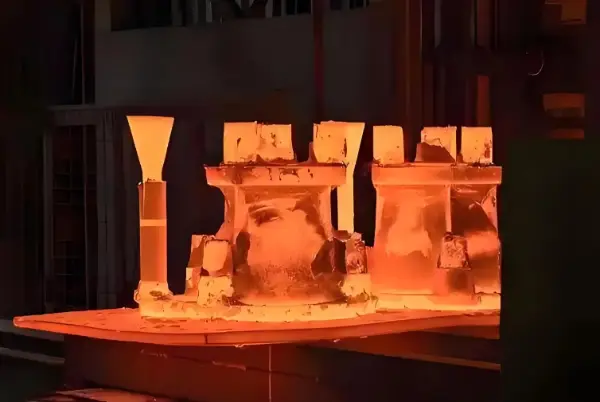
Wat is warmtebehandeling?
Warmtebehandeling is een productieproces waarbij metalen materialen of onderdelen onder gecontroleerde omstandigheden worden verwarmd, op temperatuur worden gehouden en vervolgens worden afgekoeld. Het doel hiervan is om de interne microstructuur van het materiaal te wijzigen, zodat de gewenste hardheid, sterkte, taaiheid, slijtvastheid en maatvastheid worden bereikt.
Gloeien, normaliseren, blussen, ontlaten, oplossingsbehandeling en veroudering beïnvloeden in de eerste plaats de microstructuur en de mechanische eigenschappen van het materiaal. Thermochemische behandelingen zoals carboneren en nitreren veranderen ook de chemische samenstelling van de oppervlaktelaag van het onderdeel.
Warmtebehandeling verandert doorgaans niets aan de basisvorm van het onderdeel, maar veroorzaakt wel een zekere mate van maatverandering en vervorming. Daarom moet de warmtebehandeling worden gepland in combinatie met de voorbewerking, de nabewerking en het slijpen.
Warmtebehandelingsproces
- Controleer de technische vereisten:Controleer de materiaalkwaliteit, de oorspronkelijke toestand, het hardheidsbereik, de hardheidsdiepte, de vervormingstolerantie en de inspectienorm.
- Voer de voorbehandeling uit:Verwijder olie, roest, snijvloeistof en oxiden. Voer indien nodig een afkoel- en ontlaatbehandeling of spanningsverlichting uit.
- De oven op de juiste manier vullen:Stel de laadrichting, de steunposities en de afstanden af op de geometrie en de wanddikte van het onderdeel om ongelijkmatige verwarming en vervorming te beperken.
- Verwarmen en laten weken:Stel de opwarmingssnelheid, de doeltemperatuur en de houdduur in volgens het opgegeven proces, zodat de microstructurele transformatie volledig plaatsvindt.
- Afkoelen of blussen:Kies, afhankelijk van het materiaal, voor ovenkoeling, luchtkoeling, olieafkoeling, waterafkoeling, polymeerkoeling of hogedrukgaskoeling.
- Voer bewerkingen na de behandeling uit:Voer naar behoefte het temperen, rijpen, reinigen, richten, gritstralen, slijpen of polijsten uit.
- Kwaliteitscontrole uitvoeren:Controleer de hardheid, de effectieve hardheidsdiepte, de microstructuur, scheuren, vervormingen en kritische afmetingen, en bewaar de productiedossiers van de oven.
Waarom moeten bewerkte onderdelen een warmtebehandeling ondergaan?
De leveringsconditie van de grondstof voldoet niet direct aan alle functionele eisen die aan het eindproduct worden gesteld. Ook bewerkingen zoals verspanen, smeden, lassen en koudvervormen veroorzaken restspanningen die de maatvastheid beïnvloeden.
Door middel van warmtebehandeling worden de materiaaleigenschappen aangepast aan de functie van het onderdeel:
- Tandwielen en asonderdelen vereisen een hogere oppervlaktehardheid, slijtvastheid en vermoeiingssterkte.
- Matrijzen vereisen een evenwicht tussen slijtvastheid van het oppervlak, druksterkte en taaiheid van de kern.
- Precisieonderdelen moeten worden ontlast om vervorming na de nabewerking te verminderen.
- Aluminiumlegeringen worden sterker door middel van een oplossingswarmtebehandeling en veroudering.
- Koolstofrijke staalsoorten en gereedschapsstaal worden door gloeien beter bewerkbaar en vervormbaar.
- Carbideren of nitreren vormt een geharde oppervlaktelaag, terwijl de kern zijn taaiheid behoudt.
De volgorde van de warmtebehandelingen moet worden afgestemd op de gewenste eind eigenschappen. Het ontspannen vindt doorgaans plaats na de ruwe bewerking. Het definitief harden, carboneren of nitreren moet worden gepland in combinatie met de bewerkingsspeling voor de afwerking.
Belangrijkste voordelen van warmtebehandeling
- Verhoogt de hardheid, sterkte en slijtvastheid van het materiaal.
- Verbetert de taaiheid en vermindert het risico op brosse breuken.
- Verhoogt de vermoeidheidslevensduur en de contactbelastbaarheid.
- Verwijdert of vermindert restspanning.
- Verbetert de maatvastheid van precisieonderdelen.
- Verbetert de bewerkbaarheid en vervormbaarheid van het materiaal.
- Zorgt voor een combinatie van een hard oppervlak en een stevige kern.
- Verlengt de levensduur van tandwielen, assen, matrijzen en slijtvaste onderdelen.
Veelvoorkomende problemen bij warmtebehandeling en oplossingen
| Veelvoorkomend probleem | Belangrijkste oorzaak | Oplossing |
|---|---|---|
| Onvoldoende of ongelijkmatige hardheid | Onjuiste temperatuur, inweektijd of afkoelsnelheid; overbelasting van de oven | Controleer de temperatuurgegevens van het materiaal en de oven, en optimaliseer vervolgens de beladingsindeling, de houdduur en de koelparameters |
| Quench-scheurvorming | Een te hoge afkoelsnelheid, spanningsconcentratie bij scherpe hoeken of te laat uitvoeren van het temperen | Optimaliseer de hoekradii, pas de afkoelmethode aan, voer onmiddellijk een ontlatenbehandeling uit en voer een scheurinspectie uit |
| Vervorming en kromtrekking | Restspanning, ongelijkmatige wanddikte, onjuiste ondersteuning of ongelijkmatige afkoeling | Voer na de grofbewerking spanningsverlichting uit, zorg voor een goede opspanning van de werkstukken en houd ruimte over voor het rechtzetten en de nabewerking |
| Oxidatie en ontkoling | Slechte afdichting van de oven, verontreiniging van het oppervlak of onvoldoende regeling van de atmosfeer | Reinig de onderdelen, controleer de afdichtingen van de oven en gebruik een vacuüm of een gecontroleerde beschermende atmosfeer |
| Grove korrels of verbranding | Te hoge verwarmingstemperatuur of te lange inweektijd | Kalibreer het temperatuurregelsysteem en beoordeel de microstructuur aan de hand van de materiaalspecificatie; verbrande onderdelen moeten worden afgekeurd |
| Onjuiste diepte van de uitsparing | Onjuiste temperatuur, tijd, koolstofpotentieel of stikstofpotentieel | Pas de procesparameters aan en controleer de hardheidsgradiënt, de effectieve hardingsdiepte en de microstructuur |
Indien er scheuren, verbranding of ernstige vervorming wordt geconstateerd, moeten de onderdelen onmiddellijk uit de productie worden gehaald. Er moeten hardheidsmetingen, microstructuuranalyses, maatcontroles en niet-destructieve keuringen worden uitgevoerd alvorens te beslissen of de onderdelen moeten worden herbewerkt of afgekeurd.
Veiligheidsmaatregelen bij warmtebehandeling
Werkzaamheden bij hoge temperaturen
Werknemers moeten een veiligheidsbril, een gelaatsscherm, hittebestendige handschoenen, beschermende kleding en veiligheidsschoenen dragen. Hete onderdelen moeten worden verplaatst met speciaal daarvoor bestemd gereedschap, manden of hijsapparatuur.
Ovens en apparatuur
Controleer, voordat u de oven in bedrijf stelt, de ovendeur, de thermokoppels, de oververhittingsalarmen, de gasleidingen en de veiligheidsvergrendelingen. Veiligheidsvoorzieningen mogen nooit worden verwijderd of omzeild. Elektrische, gas-, hydraulische en pneumatische energiebronnen moeten vóór onderhoudswerkzaamheden worden uitgeschakeld en geïsoleerd.
Beschermende atmosferen
Wanneer ammoniak, waterstof, koolmonoxide of andere procesgassen worden gebruikt, moet er voor voldoende ventilatie worden gezorgd en moeten de voorgeschreven procedures voor lektesten en doorspoelen worden gevolgd. De werkruimte moet zijn uitgerust met alarmsystemen die zijn afgestemd op de risico’s die de gebruikte gassen met zich meebrengen.
Blusbewerkingen
De temperatuur, het peil, het watergehalte en de circulatie van het blusmedium moeten worden geregeld. Bedieners mogen zich niet in de richting van mogelijke spatten bevinden. Olieblusinstallaties moeten zijn voorzien van een brandwerende afdekking, een rookafzuigsysteem en geschikte brandblusmiddelen.
Zoutbaden en chemicaliën
Onderdelen die in een zoutbad worden geplaatst, moeten volledig droog zijn om spatten door vocht te voorkomen. Chemische stoffen moeten correct worden geëtiketteerd en vergezeld gaan van veiligheidsinformatiebladen. Ze moeten bovendien per categorie worden opgeslagen en voorzien zijn van geschikte voorzieningen voor het opvangen van gemorste vloeistoffen.
Heffen en isoleren
Hijsapparatuur moet voldoen aan de vereiste nominale belasting. Hete onderdelen moeten in een duidelijk gemarkeerde afzetting worden geplaatst en mogen niet worden aangeraakt of verplaatst totdat hun toestand is gecontroleerd.
Noodbescherming
De werkruimte moet zijn uitgerust met oogdouches, nooddouches, brandblusapparatuur, materiaal voor het bestrijden van gemorste vloeistoffen en vrij toegankelijke vluchtroutes. De operators moeten bovendien een opleiding krijgen in het bedienen van de apparatuur, het omgaan met chemicaliën en het reageren op noodsituaties.
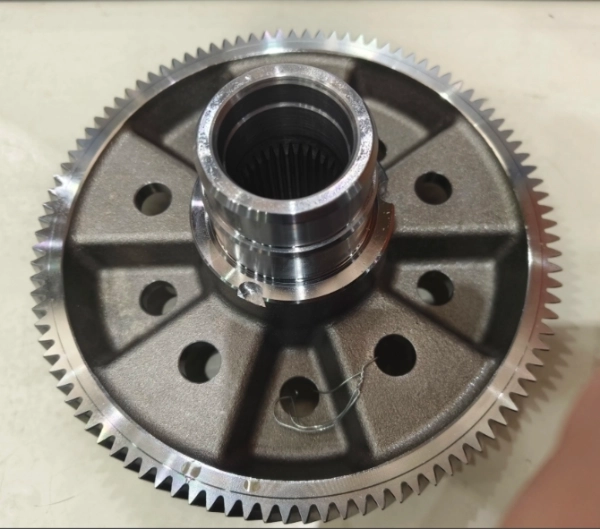
Soorten warmtebehandeling
Er zijn hoofdzakelijk vier veelgebruikte warmtebehandelingsmethoden: gloeien, normaliseren, blussen en ontlaten. Verschillende warmtebehandelingsprocessen vereisen verschillende verwerkingstijden, en ook de mechanische eigenschappen lopen uiteen. Door het juiste warmtebehandelingsproces te kiezen, kan de herordening van interne componenten in verschillende materialen worden bereikt. Hieronder volgen enkele warmtebehandelingsprocessen die wij vaak toepassen.
Gloeibehandeling
Gloeibehandeling Hierbij wordt het materiaal in de verwarmingsoven eerst verwarmd en vervolgens langzaam afgekoeld. Dit proces neemt relatief veel tijd in beslag. Het lost voornamelijk het probleem van restspanning in materialen op en vermindert tegelijkertijd de hardheid van het materiaal, wat gunstig is voor het daaropvolgende snijden en bewerken.
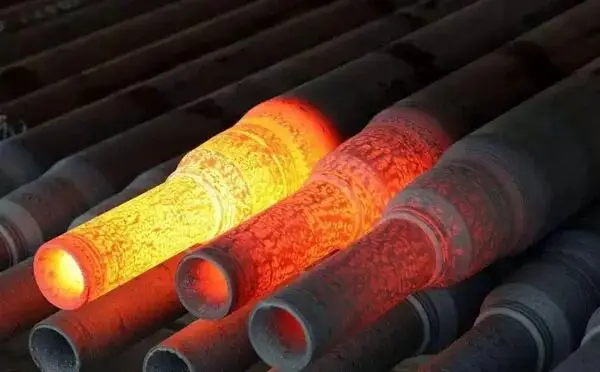
Normaliserende warmtebehandeling
Normaliserende warmtebehandeling Hierbij wordt het metaal verhit totdat het donkerrood wordt, waarna het aan de lucht wordt blootgesteld om af te koelen. Deze warmtebehandeling verloopt sneller dan gloeien. normaliserende warmtebehandeling vermindert de hardheid van het materiaal niet, en wanneer frezen Bij genormaliseerde werkstukken verdwijnt het eerdere probleem van vastplakkende gereedschappen.
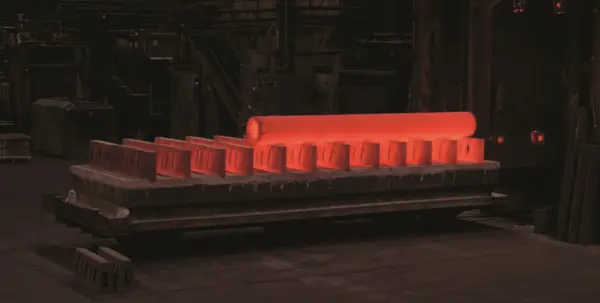
Bluswarmtebehandeling
Bij het afschrikken wordt het metaal tot zijn kritische temperatuur verhit en vervolgens snel afgekoeld (snelle afkoeling), meestal door middel van waterkoeling of oliekoeling (afhankelijk van de vereiste materiaaleigenschappen kan de olie voor het afschrikken ook worden verwarmd).
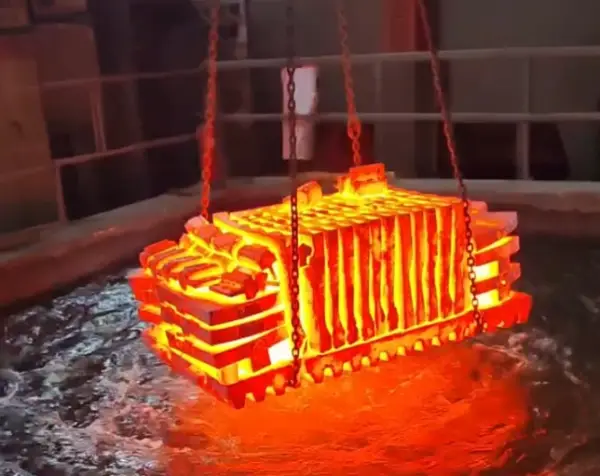
Warmtebehandeling door temperen
Warmtebehandeling door temperen wordt toegepast na het afschrikken. Het kan de hardheid verminderen, een deel van de interne spanning in het materiaal wegnemen, de taaiheid van het metaal vergroten en overmatige broosheid en breuken voorkomen. Afkoelen kan ook worden gebruikt om specifieke delen van het materiaal te verwarmen en vervolgens snel af te koelen om de lokale hardheid te regelen, zoals bij de oppervlaktebehandeling van keukenmessen en tandwielen, waardoor volledige scheurvorming bij hoge impactkrachten kan worden voorkomen.
Het temperen wordt onderverdeeld in temperen bij lage temperatuur, temperen bij gemiddelde temperatuur en temperen bij hoge temperatuur. Temperen bij lage temperatuur wordt voornamelijk gebruikt voor snijgereedschap, temperen bij gemiddelde temperatuur wordt voornamelijk gebruikt voor elastische onderdelen zoals veren, en temperen bij hoge temperatuur wordt voornamelijk gebruikt voor assen, constructieonderdelen en andere slagvaste componenten.
Hiervan wordt het proces van afkoelen en temperen bij hoge temperatuur ook wel ‘afkoelen en temperen’ genoemd. Bekende voorbeelden hiervan zijn het afkoelen en temperen van 45-staal en het afkoelen en temperen van 40Cr-staal, waarmee de sterkte, taaiheid, vermoeidheidsweerstand en slagvastheid van afgewerkte onderdelen effectief kunnen worden verbeterd.
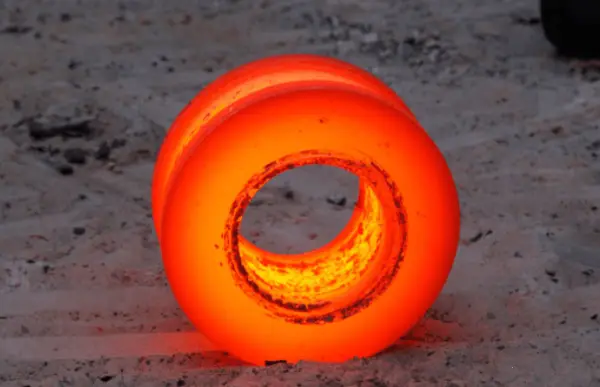
Overige warmtebehandelingen:
Vacuümwarmtebehandeling
Vacuümwarmtebehandeling is het proces waarbij werkstukken in een vacuüm-warmtebehandelingsoven worden geplaatst voor verwarming en afkoeling door middel van warmtestraling. Hiermee kunnen vrijwel alle warmtebehandelingsprocessen worden uitgevoerd, waaronder carboneren en nitreren. Tot de afkoelingsprocessen behoren gasafkoeling, waterafkoeling, olieafkoeling en afkoeling met nitraatzout. Het voordeel van diensten op het gebied van vacuümwarmtebehandeling is dat het oxidatie, ontkoling en carbonering van materialen voorkomt, terwijl het het waterstofgehalte in de materialen aanzienlijk verlaagt en waterstofbrosheid voorkomt.
Er wordt gebruikgemaakt van computergestuurde verwarmings- en koelingsmethoden, en warmtebehandeling in een vacuümoven maakt het hanteren van hete onderdelen overbodig en voorkomt tegelijkertijd de risico’s van verdamping en vervorming van het metaaloppervlak, met een goede stabiliteit en een veilige werking.
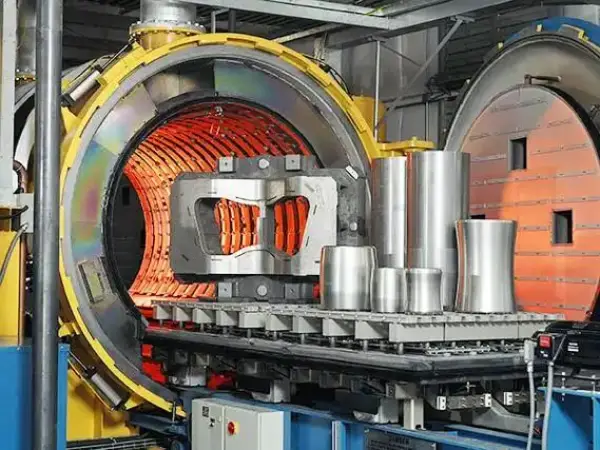
Behandeling
Bij een oplossingsbehandeling wordt een metaal verwarmd tot 800–1200 °C en gedurende een bepaalde tijd op die temperatuur gehouden, afhankelijk van de samenstelling en de materiaaldikte, zodat carbiden en andere neerslagstoffen in de matrix oplossen. Vervolgens wordt het materiaal snel afgekoeld, doorgaans door middel van water- of olieafkoeling. Deze behandeling wordt voornamelijk toegepast bij austenitische roestvaste staalsoorten. Het doel van de oplossingsbehandeling is het herstellen van de corrosiebestendigheid en het verzachten van de microstructuur. Als na de oplossingsbehandeling een ontlaatbehandeling wordt toegepast, kunnen carbiden opnieuw neerslaan, wat kan leiden tot interkristallijne corrosie. Om specifieke eigenschappen te verbeteren, wordt spanningsverlichtingsgloeien of een stabilisatiebehandeling aanbevolen. Tijdens het verwarmen moet het materiaal snel door het sensibilisatietemperatuurbereik gaan.
Continue warmtebehandeling
Continue warmtebehandeling wordt voornamelijk gebruikt om de prestaties en structuur van standaardonderdelen in series te verbeteren. Het maakt gebruik van apparatuur voor continue verwarming om de temperatuurregeling, het transport en de koelbehandeling van werkstukken in series op de productielijn op een uniforme manier uit te voeren, waardoor de snelheid van de warmtebehandeling van onderdelen in series aanzienlijk wordt verbeterd.
Tips:
1. Niet alle koelprocessen worden als afkoelen beschouwd, en niet alle materialen moeten na het afkoelen worden getemperd. De ingenieurs van Weldo kunnen op basis van de gebruiksomstandigheden van het onderdeel een geschikte warmtebehandeling aanbevelen.
2. De afkoelsnelheid heeft een directe invloed op de materiaaleigenschappen. Langzamere afkoeling vermindert over het algemeen de broosheid, de hardheid en de inwendige spanning, terwijl de taaiheid en de bewerkbaarheid worden verbeterd.
Om u een beter inzicht te geven, hebben we het volgende overzicht opgesteld van de vier belangrijkste warmtebehandelingsprocessen.
| Proces | Beschrijving |
|---|---|
| Gloeien | Warmtebehoud + langzame afkoeling + afkoeling bij kamertemperatuur (langzame afkoelsnelheid) |
| Normaliseren | Koeling bij kamertemperatuur (gematigde koelsnelheid) |
| Afkoelen | Koeling van metaal op hoge temperatuur met een vloeibaar medium (zeer hoge koelsnelheid) |
| Tempereren | De broosheid van gehard materiaal verminderen met behoud van de sterkte |
Warmtebehandeling van verschillende metalen
Vanwege de uiteenlopende samenstellingen van metalen materialen zijn er verschillende details in warmtebehandeling van metalen. Hieronder volgt een korte inleiding tot veelvoorkomende warmtebehandeling van metaal methoden.
Warmtebehandeling van aluminium
Om de kracht te verbeteren, 6061 warmtebehandeling is een noodzakelijk proces. De meest voorkomende warmtebehandelingsproces voor aluminium is t6-warmtebehandeling.
We verwarmen 6061-aluminium tot 530±5 ℃, waardoor magnesium- en siliciumelementen volledig in de aluminiummatrix kunnen oplossen. Deze stap wordt oplossingsgloeibehandeling van aluminium. Na de oplossingbehandeling wordt een snelle afkoeling in water uitgevoerd (watertemperatuur 20–80 graden; de watertemperatuur en de afmetingen van het reservoir worden gekozen op basis van de afmetingen en dikte van het aluminium werkstuk. Het waterreservoir moet groter zijn dan het werkstuk en het werkstuk moet volledig ondergedompeld zijn). Vervolgens worden door middel van kunstmatige veroudering bij 175 ℃ gedurende 8-10 uur de toestanden van legeringselementen zoals magnesium, silicium en aluminium “vastgelegd”. Na warmtebehandeling van aluminium 6061 is voltooid, in vergelijking met vroeger 6061 warmtebehandeling, neemt de Brinell-hardheid toe van de oorspronkelijke O-toestand van 30HB tot meer dan 95HB. De sterkte is vergelijkbaar met die van gelegeerd staal.
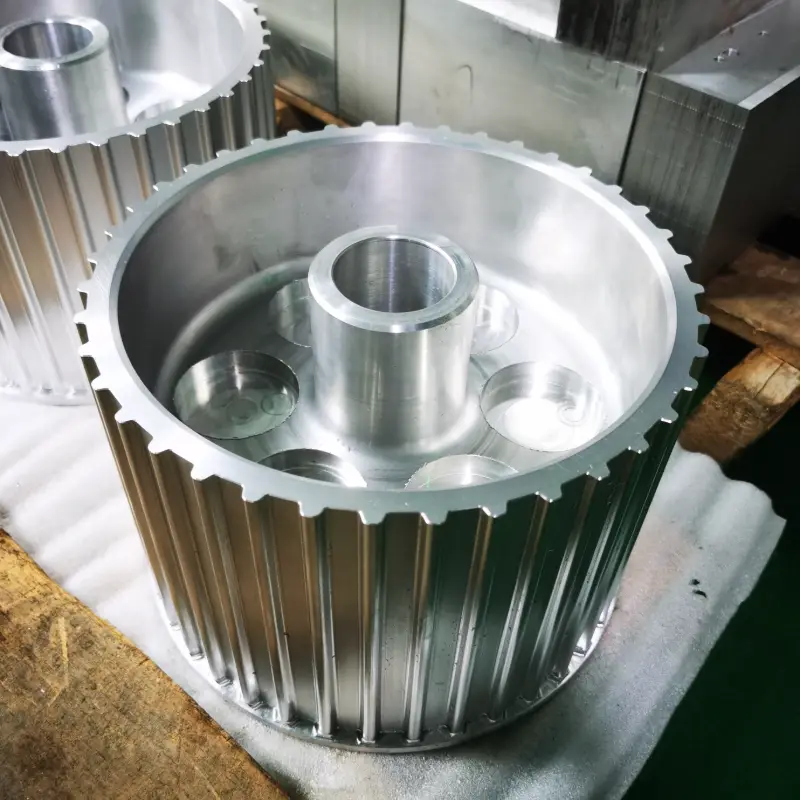
Warmtebehandeling van roestvrij staal
warmtebehandeling van roestvrij staal wordt op basis van de verschillende interne samenstellingen onderverdeeld in drie soorten: austenitisch, martensitisch en ferritisch roestvrij staal, en de warmtebehandelingsmethoden verschillen.
Warmtebehandeling van austenitisch roestvast staal
Austenitisch warmtebehandeling van roestvrij staal (304, 316, 310L, 316L, enz.) omvat voornamelijk een oplossingsbehandeling + eliminatie van sensibilisatie + spanningsverlichting: eerst verwarmen tot 1050~1150 ℃ en laat het voldoende lang op die temperatuur staan, zodat alle carbiden in de matrix kunnen oplossen en de oplossing-austenitisering kan worden voltooid; koel vervolgens snel af met water of lucht tot kamertemperatuur om een eenfasige, uniforme austenietstructuur te verkrijgen, waarbij de optimale corrosiebestendigheid en plasticiteit worden hersteld, zonder afschrikken en zonder martensietvorming gedurende het gehele proces.
Warmtebehandeling van martensitisch roestvrij staal
Martensitisch roestvrij staal wordt eerst verzacht door gloeien bij 800~880 ℃, vervolgens verwarmd tot 950~1060 ℃ en op die temperatuur gehouden, waarna het in olie of snel met lucht wordt afgekoeld om een martensitische structuur met hoge hardheid en hoge spanning te vormen. Vervolgens wordt het temperatuurbereik van 400–600 °C, waarin het materiaal gevoelig is voor brosheid, vermeden en wordt er gebruikgemaakt van laagtemperatuuraanlassen bij 180–250 °C om de hoge hardheid en corrosiebestendigheid te behouden, of van hogetemperatuuraanlassen bij 600–700 °C wordt toegepast om de taaiheid te verbeteren, interne spanningen weg te nemen en temperbreekbaarheid te verminderen, waardoor uiteindelijk martensitisch staal wordt verkregen dat voldoet aan de toepassingsvereisten. Martensitisch roestvrij staal bevat van nature geen martensiet. Martensiet wordt pas gevormd na austenitisering gevolgd door snelle afkoeling.
Warmtebehandeling van ferritisch roestvast staal
De warmtebehandeling van ferritisch roestvast staal vindt plaats door middel van gloeien en afkoelen bij 600-800 ℃. Ferritische werkstukken hoeven niet te worden gehard (afkoelen met water is verboden), omdat ferritisch roestvast staal een hoog chroomgehalte en een zeer laag gehalte aan nikkel, stikstof en mangaan heeft. Zelfs bij verhitting tot de kritische temperatuur kan er geen roostervervorming optreden en kan er geen austenitisatie plaatsvinden.
Er moet worden opgemerkt dat een warmtebehandeling van roestvrij staal de hardheid en sterkte ervan niet kan verbeteren, maar dat smeden of hameren de roosterstructuur ervan kan veranderen, waardoor de hardheid en sterkte wel worden verbeterd.
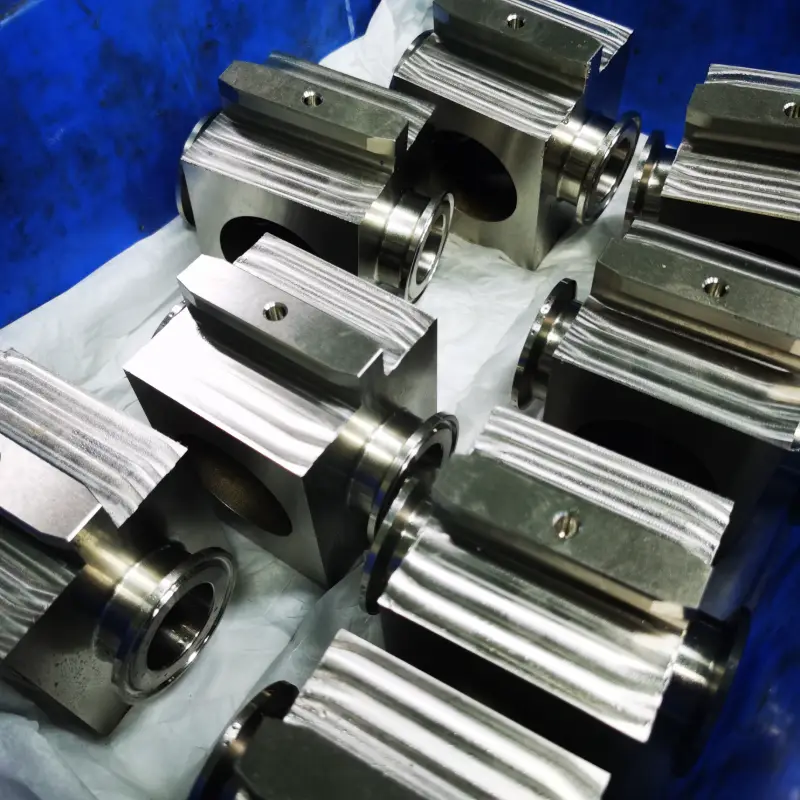
Warmtebehandelingen van staal
Warmtebehandeling van staal is een cruciaal productieproces waarbij de interne microstructuur van staal wordt gewijzigd door de verwarmings-, houd- en afkoelingsprocessen te regelen, waardoor de hardheid, sterkte, slijtvastheid en taaiheid worden verbeterd. Verschillende staalsoorten stellen verschillende eisen aan warmtebehandeld staal processen, en het selecteren van geschikte warmtebehandelingen van staal Oplossingen hebben een directe invloed op de levensduur en de bewerkingsprestaties van onderdelen.
Koolstofstaal
Koolstofstaal is goedkoop, en door middel van passende warmtebehandeling van staal, kunnen een betere hardheid en betere mechanische eigenschappen worden verkregen.
Koolstofstaal wordt onderworpen aan normaliseren/gloeien om de korrels te verfijnen, het materiaal te verzachten en de structuur te conditioneren, gevolgd door austenitiseren bij hoge temperatuur en vasthouden + afkoelen in water of olie om hard en bros martensiet te vormen, en ten slotte doorontlaten bij verschillende temperaturen om de vereiste hardheid, taaiheid en interne spanning, waarmee de algehele versterkende en taaiheidsverhogende warmtebehandeling wordt voltooid.
Koolstofarm staal wordt doorgaans gebruikt voor constructiedelen waarvoor een hoge taaiheid en goede lasbaarheid vereist zijn; staal met een gemiddeld koolstofgehalte en staal met een hoog koolstofgehalte worden op grote schaal toegepast in assen, tandwielen, matrijsonderdelen en slijtvaste onderdelen.
Gereedschapsstaal
Het warmtebehandelingsproces van gereedschapsstaal begint met voorverwarmen, gevolgd door austenitiseren en vasthouden bij hoge temperatuur, daarna afkoelen in een water-, olie- of zoutbad om martensiet met een hoge hardheid te verkrijgen, en ten slotte temperen bij lage temperatuur om spanningen weg te nemen, de structuur te stabiliseren en de broosheid te verminderen, waardoor de hoge hardheid behouden blijft.
Gereedschapsstaal wordt voornamelijk gebruikt in snijgereedschap, stansmatrijzen, vormmatrijzen en andere toepassingen waarbij het materiaal zwaar wordt belast. Daaronder vallen onder meer, warmtebehandeling van d2-staal wordt vaak gebruikt voor matrijzen voor koudbewerking en zeer slijtvaste snijgereedschappen, die na een juiste warmtebehandeling een uitstekende slijtvastheid en maatvastheid vertonen.
En warmtebehandeling van a2-gereedschapsstaal wordt vaker gebruikt in precisiematrijzen en snijgereedschappen, waarbij een goede balans tussen hardheid en taaiheid wordt bereikt.
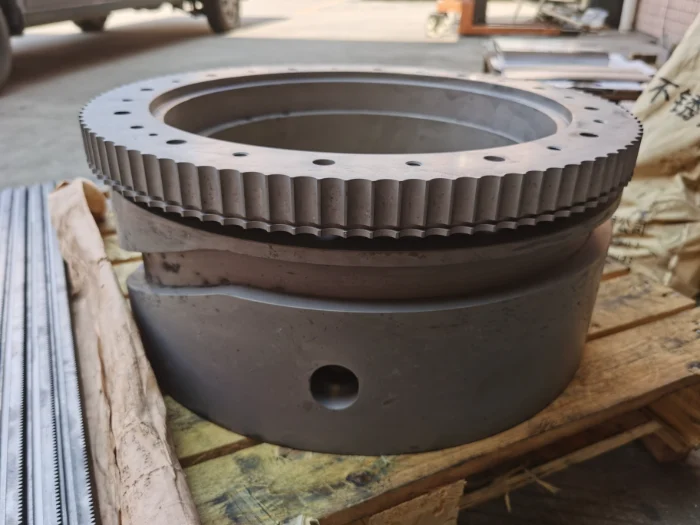
Gelegeerd staal
Door de toevoeging van legeringselementen zoals chroom, molybdeen en nikkel beschikt gelegeerd staal over een hogere sterkte en hardbaarheid. De warmtebehandeling van gelegeerd staal omvat eerst het verwarmen tot de austenitisatietemperatuur en het vasthouden daarvan, vervolgens afschrikken voor snelle afkoeling om martensiet te vormen, gevolgd door temperen bij lage, gemiddelde of hoge temperatuur, afhankelijk van de gebruiksomstandigheden, om de korrels te verfijnen en een evenwicht tussen sterkte en taaiheid te bereiken; indien nodig worden gloeien en normaliseren toegepast als voorlopige warmtebehandeling.
Ons bedrijf ontvangt regelmatig opdrachten voor CNC-bewerkingen op maat met de gelegeerde staalsoorten 4140 en 4340; beide materialen ondergaan doorgaans een warmtebehandeling.
Warmtebehandeling van 4140-staal wordt op grote schaal gebruikt in aandrijfassen, tandwielen, koppelingen en andere onderdelen, en biedt een goede sterkte, vermoeidheidsbestendigheid en slagvastheid.
Bij hogere belastingen of zwaardere bedrijfsomstandigheden, 4340 warmtebehandeling van staal wordt veel gebruikt in onderdelen voor de lucht- en ruimtevaart, zware machines en zeer sterke constructieonderdelen, waardoor uitstekende algemene mechanische eigenschappen worden bereikt.
In de daadwerkelijke productie, Factoren bij warmtebehandeling die van invloed zijn op de hardheid van staal zijn onder meer:
Koolstofgehalte van staal, regeling van de verwarmingstemperatuur, houdtijd, afkoelsnelheid, gehalte aan legeringselementen.
Afhankelijk van de samenstelling van de verschillende staalsoorten kan door de keuze van een geschikt warmtebehandelingsplan optimaal gebruik worden gemaakt van de prestatievoordelen van Warmtebehandeling van staal en voldoen aan de eisen van verschillende sectoren op het gebied van staalsterkte, taaiheid, corrosiebestendigheid en bewerkbaarheid.
Warmtebehandeling van titanium
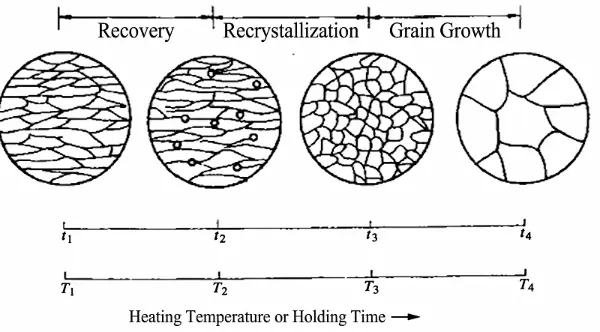
Titaniumlegeringen worden onderverdeeld in het α-type, het α+β-type en het β-type. Het α-type ondergaat alleen spanningsverlichtings- of herkristallisatiegloeien om de structuur te verzachten en te stabiliseren; de α+β- en β-types kunnen een oplossingbehandeling bij hoge temperatuur en snelle afkoeling ondergaan om metastabiele structuren te verkrijgen, gevolgd door veroudering bij gemiddelde temperatuur om versterkende fasen te precipiteren en de sterkte te verbeteren. Het gehele warmtebehandelingsproces vereist vacuüm- of argonbescherming om oxidatie en waterstofverbrossing te voorkomen, waarbij de verbrossingszone van 300~500℃ moet worden vermeden en strikt moet worden gecontroleerd dat het β-faseovergangspunt niet wordt overschreden om korrelvergroting te voorkomen.
Welke technische kunststofonderdelen moeten een warmtebehandeling ondergaan?
Warmtebehandeling van technische kunststoffen omvat voornamelijk gloeien, spanningsvermindering, thermische stabilisatie en nabehandeling. Het doel hiervan is niet om een metaalachtige geharde laag te creëren. Het wordt toegepast om restspanningen weg te nemen, de kristalliniteit te stabiliseren en vervorming tijdens de bewerking te beperken.
Of een warmtebehandeling nodig is, hangt af van de toestand van het ruwe materiaal, de hoeveelheid verwijderd materiaal, de geometrie van het onderdeel, de toleranties en de bedrijfstemperatuur. Vooraf gegloeide platen en staven hoeven niet automatisch een tweede behandeling te ondergaan. Bij onderdelen waarbij veel materiaal is verwijderd, die een asymmetrische geometrie hebben of waarvoor strakke toleranties gelden, moet na de ruwbewerking opnieuw worden beoordeeld of er sprake is van interne spanningen.
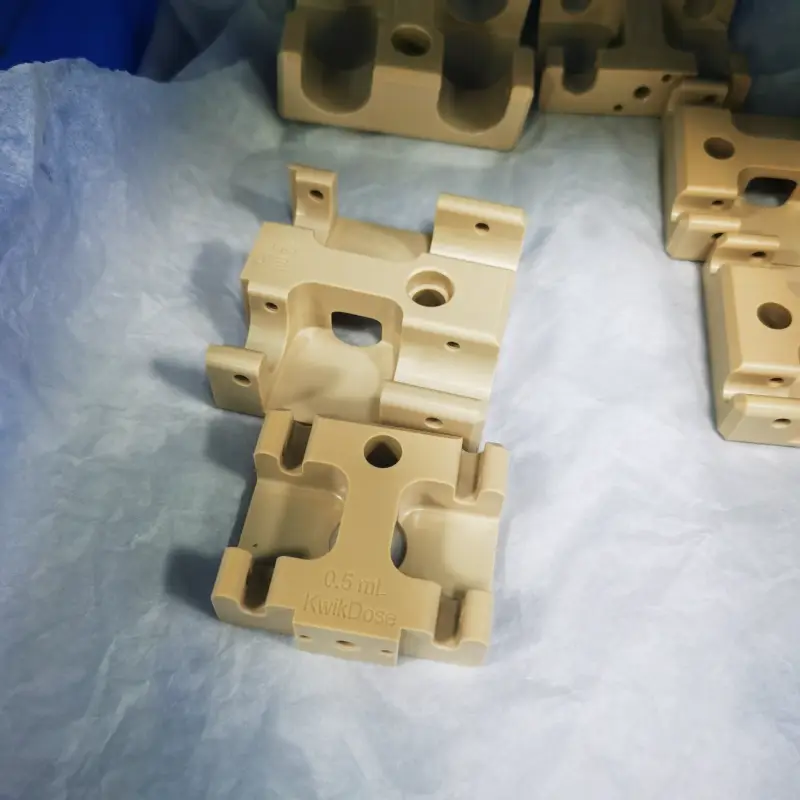
PEEK
PEEK is een semi-kristallijne hoogwaardige kunststof. Door het gloeien worden restspanningen weggenomen die zijn ontstaan tijdens het extruderen, spuitgieten en verspanen. Bovendien zorgt het ervoor dat de kristallijne structuur van het materiaal wordt gestabiliseerd.
Deze behandeling is geschikt voor precisieventielzittingen, afdichtringen, bussen, tandwielen, waaiers en halfgeleideropspanningsvoorzieningen. PEEK-onderdelen waarbij veel materiaal is verwijderd of die langdurig bij hoge temperaturen worden gebruikt, moeten na de voorbewerking een tussentijdse gloeibehandeling ondergaan. Voor met glasvezel en koolstofvezel versterkte kwaliteiten zijn temperatuurprofielen nodig die speciaal voor hun specifieke samenstelling zijn ontwikkeld.
POM
POM is goed te bewerken, maar dikke platen en staven met een grote diameter kunnen spanningen uit het productieproces vasthouden. Uitgebreide eenzijdige bewerking kan kromtrekken en dimensionale terugvering veroorzaken.
Precisietandwielen, schuifstukken, nokken, rollen, bussen en klephuizen zijn geschikt voor spanningsverlichting na de voorbewerking. Het opwarmen en afkoelen moet geleidelijk gebeuren. De behandelingstemperatuur moet binnen het door de materiaalleverancier opgegeven bereik blijven.

PA6, PA66 en PA12
De afmetingen van nylon Materialen worden beïnvloed door zowel restspanning als vochtgehalte. Door gloeien worden spanningen als gevolg van het gieten en verspanen opgeheven. Door vochtconditionering wordt het vochtgehalte bereikt dat vereist is voor de gebruiksomgeving.
Dit proces is geschikt voor nylon tandwielen, rollen, geleiderails, bussen en slijtplaten. Na de warmtebehandeling moeten de onderdelen het gespecificeerde temperatuur- en vochtigheids-evenwicht hebben bereikt voordat de definitieve maatcontrole plaatsvindt.
PPS
PPS biedt hittebestendigheid, chemische bestendigheid en elektrische isolatie. Door thermische stabilisatie wordt de kristalliniteit gereguleerd en worden maatveranderingen tijdens gebruik bij hoge temperaturen beperkt.
Veelvoorkomende onderdelen zijn onder meer pomp- en kleponderdelen, isolatiebeugels, connectoren, sensorbehuizingen en onderdelen voor halfgeleiderapparatuur. PPS-onderdelen met nauwe toleranties of die langdurig aan hoge temperaturen worden blootgesteld, moeten vóór de nabewerking volledig maatvast zijn geworden.
PEI, PSU en PESU
PEI, PSU en PESU zijn amorfe kunststoffen die bestand zijn tegen hoge temperaturen. Door middel van spanningsverlichtingsgloeien worden interne spanningen verminderd die ontstaan tijdens het bewerken, het opspannen en de montage.
Deze materialen worden vaak gebruikt voor behuizingen van medische apparatuur, isolerende onderdelen, inspectieopstellingen en vloeistofaansluitingen. De onderdelen moeten geleidelijk worden verwarmd, op de voorgeschreven temperatuur worden gehouden en langzaam worden afgekoeld om nieuwe thermische spanningen te voorkomen.
PC en PMMA
Doorzichtig PC en PMMA Onderdelen kunnen na bewerking, polijsten en montage restspanningen behouden. Wanneer ze worden blootgesteld aan reinigingsmiddelen, lijmen of andere chemicaliën, verhogen deze spanningen het risico op scheurvorming.
Doorzichtige beschermkappen, kijkvensters, apparatuurpanelen en optische steunen kunnen worden gegloeid om spanning weg te nemen. De steunomstandigheden en de behandelingstemperatuur moeten worden geregeld om vervorming of beschadiging van optische oppervlakken te voorkomen.
PTFE en gevuld PTFE
PTFE heeft een hoge thermische uitzettingscoëfficiënt en vertoont aanzienlijk kruipgedrag. Standaardonderdelen met ruime toleranties hoeven niet automatisch een warmtebehandeling te ondergaan. Grote, dikwandige onderdelen en onderdelen met nauwe toleranties moeten echter worden beoordeeld op dimensionale stabiliteit.
Precisieventielzittingen, afdichtringen, geleidingsringen, isolatiehulzen en grote flenspakkingen kunnen thermisch worden gestabiliseerd. Voor met glasvezel, koolstofvezel of brons gevuld PTFE gelden procesparameters die afhankelijk zijn van het type vulstof.

Thermohardende kunststoffen en composietmaterialen
Bij epoxyhars, fenolhars, GFRP en CFRP wordt gebruikgemaakt van nabehandeling in plaats van het gloeiproces dat bij thermoplasten wordt toegepast. Bij nabehandeling worden de voor het harssysteem gespecificeerde temperatuur en tijd aangehouden om de verknopingsreactie te voltooien.
Dit proces is geschikt voor composietbeugels, isolatiepanelen, matrijzen, behuizingen van apparatuur en dragende constructieonderdelen. Materialen die volgens een volledig uithardingsschema zijn vervaardigd, hoeven niet herhaaldelijk na te worden uitgehard.
Wanneer moet een warmtebehandeling worden gepland?
Onderdelen met nauwe toleranties, waarbij veel materiaal wordt verwijderd, met asymmetrische geometrieën, aanzienlijke variaties in wanddikte of die langdurig bij hoge temperaturen worden gebruikt, moeten zorgvuldig worden beoordeeld met het oog op tussentijds gloeien. Ook bij vezelversterkte materialen, grote componenten en onderdelen met een nauwkeurige passing moet rekening worden gehouden met spanningsvermindering na bewerking.
De aanbevolen volgorde is als volgt: de toestand van het ruwe materiaal controleren, de voorbewerking uitvoeren, spanningsverlichting toepassen, langzaam afkoelen, een evenwicht in temperatuur en vochtigheid tot stand brengen, de nabewerking voltooien en de eindcontrole uitvoeren. De specifieke temperatuur, de wachttijd en de afkoelsnelheid moeten worden bepaald op basis van de materiaalkwaliteit, het vulmiddelsysteem, de dikte van het onderdeel en de technische gegevens van de leverancier.
Warmtebehandeling na het lassen (PWHT)
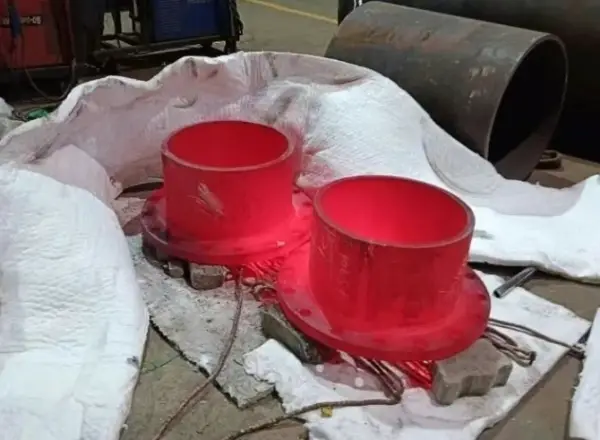
Lasspanning wordt meestal veroorzaakt door een kleine hoeveelheid martensitische structuur; daarom geldt in de industriële productie dat, warmtebehandeling na het lassen is een zeer belangrijk proces. Vooral bij lasnaden in staal en andere metalen, door middel van nabehandeling na het lassen, kan de microstructuur van de lasnaad en de door de warmte beïnvloede zone geleidelijk overgaan in sorbiet, waardoor de restspanningen als gevolg van het lassen effectief worden weggenomen. Als we de productie van fietsframes als voorbeeld nemen: wanneer er koolstofarm martensitisch gelegeerd staal wordt gebruikt, dan tijdens warmtebehandeling na het lassen, zal de materiaalstructuur verder veranderen in getemperd latmartensiet, dat niet alleen lasspanning kan wegnemen, maar ook de taaiheid en de algehele sterkte van de gelaste delen van het frame aanzienlijk kan verbeteren.
Warmtebehandelingsproces voor gietstukken
Gieten is de meest elementaire bewerkingstechniek, en veel gietstukken moeten bovendien een warmtebehandeling ondergaan om de mechanische eigenschappen, zoals sterkte en taaiheid, te verbeteren. De specifieke functies zijn als volgt.
1. Interne stress wegnemen
Tijdens het stollings- en afkoelingsproces van gietstukken ontstaan er door de uiteenlopende afkoelsnelheden in de verschillende delen gemakkelijk restspanningen in het materiaal. Door middel van warmtebehandeling kunnen deze spanningen worden opgeheven, waardoor vervorming, scheurvorming of maatinstabiliteit in latere stadia worden voorkomen.
2. Structuur en prestaties verbeteren
Gietstukken vertonen in de gietstaat doorgaans problemen zoals grove korrels en een ongelijkmatige structuur, die van invloed zijn op de sterkte en taaiheid. Door middel van warmtebehandelingen zoals normaliseren en gloeien kan de metallografische structuur worden geoptimaliseerd en kunnen de algemene mechanische eigenschappen worden verbeterd.
3. De hardheid verlagen en de bewerkbaarheid verbeteren
Sommige gietstukken hebben na het gieten een hoge hardheid, wat de bewerking bemoeilijkt en de slijtage van het gereedschap vergroot. Door middel van warmtebehandelingen, zoals gloeien, kan de hardheid van het materiaal worden verlaagd, waardoor de verspaningsprocessen soepeler verlopen.
Niet alle gietstukken hoeven echter een warmtebehandeling te ondergaan. Zo is voor sommige gewone gietstukken met lage belastings- en precisie-eisen wellicht geen aanvullende warmtebehandeling nodig. Maar voor belangrijke gietstukken die belastingen of druk moeten weerstaan, of waaraan hoge veiligheidseisen worden gesteld, is een warmtebehandeling doorgaans onontbeerlijk.
Toepassingen op het gebied van warmtebehandeling
· Mechanische productie: tandwielen, lagers, assen, bevestigingsmiddelen, algemene mechanische onderdelen; verbetering van de sterkte en slijtvastheid.
· Automobielindustrie: motoren, versnellingsbakken, chassis, frameonderdelen, versterking en verharding, het wegnemen van lasspanningen.
· Matrijs- en snijgereedschapsindustrie: stansmatrijzen, spuitgietmatrijzen, snijgereedschappen, meetgereedschappen, waarbij een hoge hardheid, hoge slijtvastheid en geen vervorming worden gewaarborgd.
· Drukvaten en leidingen: ketels, opslagtanks, drukleidingen, spanningsverlichting na het lassen (PWHT), scheurpreventie en veiligheidsgarantie.
· Lucht- en ruimtevaart en defensie-industrie: constructieonderdelen van hoogwaardig staal, titaniumlegeringen en aluminiumlegeringen, precisiewarmtebehandeling, waarbij een evenwicht wordt gevonden tussen hoge sterkte en een laag gewicht.
Samenvatting
warmtebehandelingsprocedure is een veelvoorkomende stap bij de bewerking van metalen en speelt een belangrijke rol in de verspaningssector. Hierboven vindt u de volledige uitleg over het warmtebehandelingsproces van metalen. Als u meer wilt weten over warmtebehandeling in de verspaningssector of op de hoogte wilt blijven van de nieuwste informatie en inhoud, kunt u contact Weldo-bewerkingen om onze productie-ervaring verder uit te breiden. Tegelijkertijd bieden we ook offertes aan voor metaalbewerking, zoals gieten, extrusie, CNC-bewerking, enz.
Veelgestelde vragen
Wat zijn de meest voorkomende apparatuur voor warmtebehandeling ?
Bij de warmtebehandeling van metaal wordt gebruikgemaakt van verschillende apparatuur, afhankelijk van de specifieke materialen, de afmetingen van de onderdelen en de productievolumes. Kist-, kuil-, vacuüm-, zoutbad- en doorloopovens worden ingezet voor processen zoals gloeien, afkoelen, ontlaten en carboneren, terwijl inductiesystemen zorgen voor plaatselijke verharding. Betrouwbare resultaten zijn afhankelijk van de keuze van de juiste apparatuur en een zorgvuldige regeling van de verwarmings-, afkoelings- en bedrijfsomstandigheden.
Hoe kun je vaststellen of controle van de warmtebehandeling is gekwalificeerd?
Aan de hand van hardheidsmetingen, metallografisch onderzoek, het testen van mechanische eigenschappen, inspectie van uiterlijke vervormingen, corrosiebestendigheidstests en niet-destructief onderzoek, wordt in vergelijking met materiaalnormen en procesvereisten uitgebreid vastgesteld of de hardheid, structuur, taaiheid, spanning, vervorming en defecten van de warmtebehandeling aan de normen voldoen; dit is de verificatie of de warmtebehandeling gekwalificeerd is.
Wat zijn de meest voorkomende defecten als gevolg van warmtebehandeling ?
Hardheidsafwijkingen (te hoge, te lage of ongelijkmatige hardheid)
Vervorming en kromtrekking (overschrijding van de maattolerantie, buigen, verdraaien)
scheuren als gevolg van warmtebehandeling zijn voornamelijk scheurtjes die het gevolg zijn van onjuist afkoelen (microscheurtjes, scheurtjes aan de randen)
Oxidatie en ontkoling (oppervlaktecorrosie, oppervlakteverzachting)
Oververhitte grove korrels (breekbaarheid van het materiaal, verminderde taaiheid)
Wat betekent hoogwaardige warmtebehandeling eruitzien?
Gekwalificeerde en hoogwaardige, warmtebehandelde werkstukken: gelijkmatige en gekwalificeerde hardheid, fijne korrelstructuur, geen vervorming of scheurvorming, geen oxidatie of ontkoling, lage restspanning, stabiele afmetingen en een uitgebalanceerde combinatie van sterkte en taaiheid.
Gebruiksaanwijzing warmtebehandelingsmachine ?
Bepaling van de verwarmingstemperatuur
De verwarmingstemperatuur kan worden bepaald aan de hand van het kritieke punt in het ijzer-koolstof-fasendiagram en vervolgens met 30-50 graden Celsius worden verhoogd. Als er geen apparatuur voor temperatuurregeling beschikbaar is, kan ook een magneet worden gebruikt om dit te controleren. Wanneer de temperatuur het Curiepunt bereikt, verandert staal van een magnetisch materiaal in een niet-magnetisch materiaal, wat aangeeft dat het staal in het gebied van austenitisch roestvrij staal is gekomen.
Hoe kun je vaststellen of het afkoelen van staal succesvol is?
Na het afschrikken heeft het werkstuk een grijs-zwarte kleur. Met behulp van een vijl kan een wrijvingstest worden uitgevoerd om te controleren of er slip optreedt. Als het wrijvingsgeluid helder en scherp is, er slechts een ondiepe witte streep zichtbaar is en er geen poeder afvalt, wijst dit erop dat het afschrikken succesvol is verlopen.