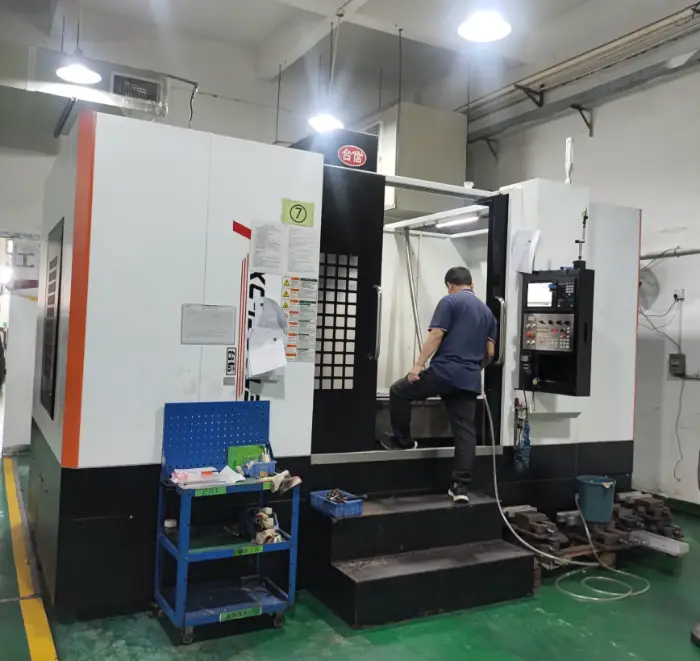
A36 is een voordelig, lasbaar en overal verkrijgbaar koolstofconstructiestaal.
Het wordt vaak gebruikt voor machinefunderingen, montageplaten, beugels, frames en algemene gelaste constructies. Het ondersteunt ook productiewerkprocessen waarin snijden, lassen en plaatselijke CNC-bewerkingen worden gecombineerd.
Voor professionals op het gebied van de inkoop van op maat gemaakte onderdelen is het begrijpen van “wat A36-staal is” slechts de eerste stap. De vorm van het materiaal, de dikte, de maattoleranties, de oppervlakteafwerking, de bewerkingsspeling en de inspectiedocumentatie zijn allemaal van invloed op de kwaliteit en de kosten van het onderdeel.
A36 is geschikt voor constructieonderdelen die aan gemiddelde belastingen worden blootgesteld en waarbij kosten een belangrijke rol spelen. Voor onderdelen die een hoge slijtvastheid, hoge hardheid, slagvastheid bij lage temperaturen of certificering voor druktoepassingen vereisen, zijn speciale materialen nodig.
Wat is A36-staal?
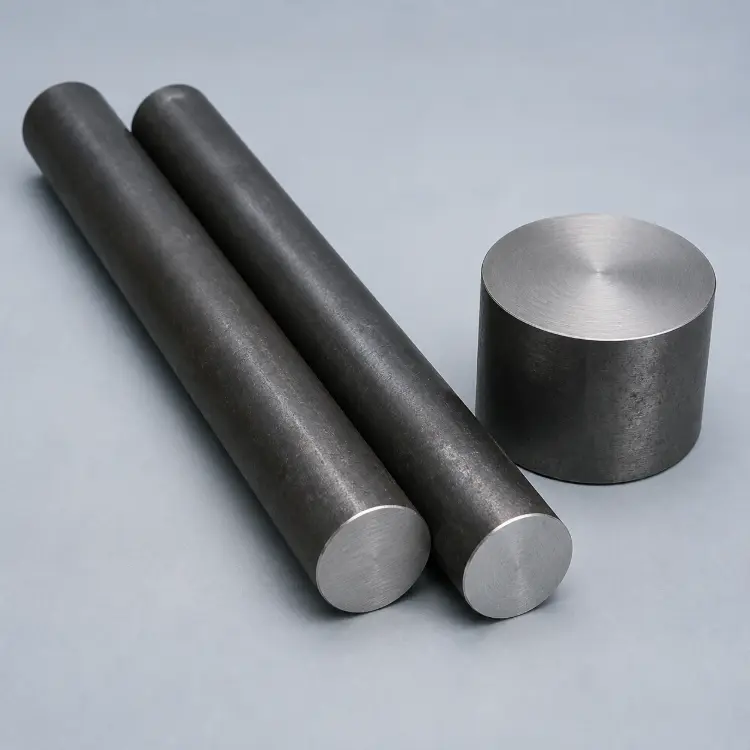
A36 is een koolstofconstructiestaal dat wordt geleverd conform ASTM A36/A36M. De norm heeft betrekking op staalplaten, staven en profielen van constructiekwaliteit.
A36 is geschikt voor:
- Gelaste constructies;
- Met bouten vastgezette constructies (zoals flensbout);
- Geklonken constructies;
- Algemene mechanische onderdelen;
- Bouw- en industriële ondersteuningsconstructies.
A36 is een koolstofarm staal, maar het is geen algemene term voor alle soorten koolstofarm staal. Het is een specifieke ASTM-materiaalklasse met vastgelegde eisen aan de mechanische eigenschappen.
De letter “A” geeft aan dat de specificatie behoort tot de categorie van ASTM-specificaties voor ijzerhoudende materialen. Het getal “36” komt overeen met een minimale vloeigrens van 36 ksi, of ongeveer 250 MPa.
A36 wordt voornamelijk geaccepteerd op basis van zijn mechanische eigenschappen. De grenswaarden voor de chemische samenstelling variëren naargelang de productvorm en de materiaaldikte. In de aanbestedingsdocumenten moeten de van toepassing zijnde norm, de materiaaldikte en het vereiste fabrieksproefrapport worden vermeld. Toepassingsgebied van ASTM A36/A36M
Hoe wordt A36-staal geproduceerd en geleverd?
A36-staal wordt vervaardigd via staalproductie, chemische afstelling, continu gieten en warmwalsen. De eindproducten worden geleverd in de vorm van platen, staven en constructieprofielen.
Veelvoorkomende leveringsvormen zijn onder meer:
- Warmgewalste plaat;
- Plaat met gelijkmatige temperatuurverdeling;
- Vlakke staaf, ronde staaf en vierkante staaf;
- Hoeken en profielen;
- Met een zaag gezaagde halffabricaten;
- Met een gasbrander of plasma gesneden halffabricaten;
- Voorgesneden plano’s op basis van het profiel van het onderdeel.
Warmgewalst A36 heeft walshuid op het oppervlak. Deze toestand is geschikt voor algemene constructietoepassingen, maar het materiaal kan niet direct worden gebruikt als precisie-montagevlak, afdichtingsvlak of ondergrond voor een coating.
A36 is niet de standaardspecificatie voor elk product van koolstofstaal. Constructiebuizen voldoen doorgaans aan ASTM A500. Stalen buizen voldoen aan ASTM A53. Moderne constructieprofielen met brede flenzen worden op grote schaal geleverd volgens ASTM A992.
Er moet de juiste norm worden gekozen voor de gewenste vorm van de grondstof.
Welke standaardafmetingen zijn er beschikbaar voor A36-grondstof?
ASTM A36/A36M beschrijft de materiaaleigenschappen, maar stelt geen universele reeks standaardafmetingen vast.
“Met ”standaardafmetingen“ wordt op de markt verwezen naar afmetingen die door fabrieken en metaalverwerkingsbedrijven doorgaans op voorraad worden gehouden. Het assortiment verschilt per regio.
Gangbare afmetingen van A36-grondstoffen
| Formulier | Dwarsdoorsnede (mm) | Breedte × Lengte/Stapelhoogte |
|---|---|---|
| Standaard aandelenplaat | 4.8–50.8 | 1219 × 2438 – 1524 × 3048 mm |
| Walsplaat | 4.78–152 | 1500–3350 × 3050–25910 mm |
| Plaat met gelijkmatige temperatuurverdeling | 2.54–15.9 | 1200–2400 × 1800–18300 mm |
| Platte stang | 3,18–76,2 × ≤304,8 | 6,1 m |
| Ronde staaf | Ø3,18–304,8 | 6,1 m |
| Vierkante staaf | 6.35×6.35–101.6×101.6 | 6,1 m |
| Hoeken/profielen | Op basis van sectieaanduiding | 6–18,3 m |
SSAB geeft bijvoorbeeld voor A36-walsplaat een diktebereik van 4,78–152 mm aan. De beschikbare breedtes variëren van 1500 tot 3350 mm en de lengtes van 3050 tot 25910 mm. Afmetingen van SSAB A36
Deze cijfers geven de leveringscapaciteit van walserijen of servicecentra weer. Het gaat hierbij niet om universele voorraadmaten die door ASTM zijn vastgesteld.
Welke invloed hebben de afmetingen van grondstoffen op de bewerking?
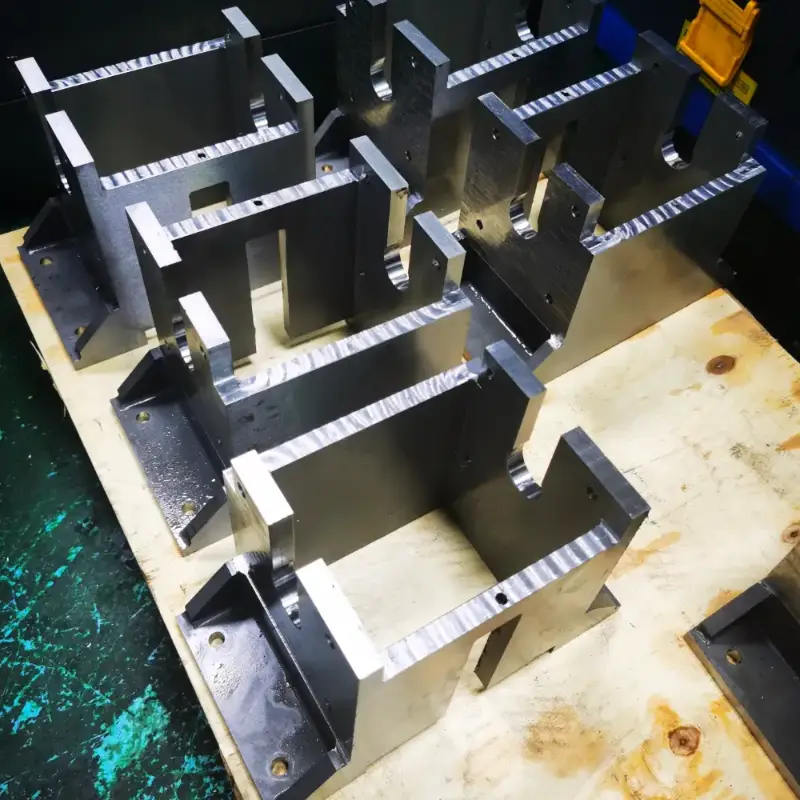
Bij de dikte van het blanco moet rekening worden gehouden met:
- Walshuid;
- Afschuining bij thermisch snijden;
- Door warmte aangetast materiaal;
- Vastspantolerantie;
- Toeslag voor voorbewerking;
- Toeslag voor nabewerking.
Als je een ruwstuk bestelt met de dikte van het eindproduct, blijft er onvoldoende bewerkingsspeling over.
Ook bij grote plaatonderdelen moet de vlakheid bij ontvangst worden gecontroleerd. Standaard warmgewalste platen kunnen niet direct als precisie-montagevlak worden gebruikt.
Onregelmatige onderdelen moeten worden genest voordat het materiaal wordt besteld. Efficiënte nesting zorgt voor minder afval.
Extra dikke, extra brede en platen met afwijkende lengtes moeten in de walserij worden vervaardigd. Voor deze materialen gelden langere levertijden en hogere transportkosten.
De toleranties voor dikte, breedte, lengte en vlakheid van A36-platen worden bepaald door ASTM A6/A6M. Algemene eisen volgens ASTM A6/A6M
Wat is de chemische samenstelling van A36-staal?
A36 bestaat voornamelijk uit ijzer. Het bevat ook koolstof, mangaan, silicium, fosfor en zwavel.
Chemische samenstelling van A36-staal
Eenheid: %
| C | Mn | P | S | Ja | Cu* |
|---|---|---|---|---|---|
| 0.25–0.29 | 0.80–1.20 | ≤0,040 | ≤0,050 | ≤0,40 | ≥0,20 |
De koolstofwaarden in de tabel geven de maximale gehaltegrenzen aan voor verschillende materiaaldiktes. Ook de vereiste gehaltes aan mangaan en silicium variëren naargelang de dikte.
Cu ≥ 0,201 TP3T Dit geldt alleen wanneer in de inkoopdocumenten koperhoudend staal is gespecificeerd. Er kan niet zomaar worden aangenomen dat de A36-norm deze hoeveelheid koper bevat.
De materiaalsamenstelling moet worden bevestigd aan de hand van het MTR. Het MTR moet tevens de warmtegetal, de vloeigrens, de treksterkte en de rek bevatten. Samenstellingsvereisten voor A36-platen
Mechanische en fysische eigenschappen van A36-staal
De kernwaarde van A36 is de vastgelegde minimale structurele prestatie. Ontwerpers gebruiken de vloeigrens en de treksterkte om de afmetingen van onderdelen en de veiligheidsfactoren te bepalen.
Eigenschappen van A36-staal
| Onroerend goed | Waarde |
|---|---|
| Vloeigrens (MPa) | ≥250 (≤200 mm); ≥220 (>200 mm) |
| Treksterkte (MPa) | 400–550 |
| Rek (%) | 20–23 |
| Elasticiteitsmodulus (GPa) | 200 |
| Afschuifmodulus (GPa) | 79 |
| Poisson-coëfficiënt | 0.26 |
| Dichtheid (g/cm³) | 7.85 |
| Thermische uitzettingscoëfficiënt (µm/m·°C) | 11.7 |
| Warmtegeleidingsvermogen (W/m·K) | 50–52 |
De vloeigrens geeft de spanning aan waarbij blijvende vervorming begint. A36 met een dikte van 200 mm of minder heeft een minimale vloeigrens van 250 MPa. Voor materiaal dat dikker is dan 200 mm daalt deze minimumwaarde tot 220 MPa.
De treksterkte geeft de maximale trekspanning aan die het materiaal kan weerstaan voordat het breekt. A36 heeft een treksterkte van 400–550 MPa.
De elasticiteitsmodulus bepaalt de structurele stijfheid. Het vervangen van A36 door conventioneel staal met een hogere vloeigrens leidt bij dezelfde geometrie niet direct tot een grotere stijfheid. Om de stijfheid te vergroten, moeten de plaatdikte, de profieldiepte, de wapening of de steunpunten worden aangepast.
ASTM A36 hanteert geen vaste hardheid als primaire goedkeuringsvoorwaarde. Onderdelen die worden blootgesteld aan slijtage of contactvermoeidheid moeten binnen een bepaald hardheidsbereik vallen of van een ander materiaal zijn vervaardigd, zoals 1045, 4140 of speciaal slijtvast staal.
Is A36 geschikt voor toepassingen waarbij het materiaal aan schokken bij lage temperaturen wordt blootgesteld?
De basisspecificatie A36 biedt niet automatisch gegarandeerde prestaties bij impact bij lage temperaturen.
In aankoopdocumenten voor constructies die bij lage temperaturen worden gebruikt, aan stootbelastingen worden blootgesteld, voor hijsdoeleinden dienen of van cruciaal belang zijn voor de veiligheid, moet de Charpy-V-inkepingsproef worden gespecificeerd.
In de documenten moet het volgende worden vastgelegd:
- Testtemperatuur;
- Minimale botsenergie;
- Oriëntatie van het monster;
- Locatie van het monster;
- Acceptatiecriteria.
Een trekproefverslag bij kamertemperatuur kan de slagproef bij lage temperatuur niet vervangen.
Wat zijn de voordelen van A36-staal?
Lagere kosten
A36 wordt in grote hoeveelheden geproduceerd en beschikt over een goed uitgebouwde toeleveringsketen. Platen en profielen zijn ruimschoots verkrijgbaar.
A36 biedt lage materiaalkosten voor grote grondplaten, frames en gelaste constructies.
Goede lasbaarheid
A36 heeft een relatief laag koolstofgehalte. Het is geschikt voor gangbare booglassprocessen.
Een goed onderbouwde lasprocedure zorgt voor betrouwbare lasverbindingen en beperkt scheurvorming en vervorming.
Snij- en vervormingsmogelijkheden
A36 ondersteunt:
- Zagen;
- Lasersnijden;
- Plasmasnijden;
- Vlamsnijden;
- Waterstraalsnijden;
- Buigen met een kantpers;
- Rolbuigen.
Breed scala aan grondstofvormen
A36 is verkrijgbaar als plaat, platstaal, ronde staaf, vierkante staaf en constructieprofielen.
Door een ruwstuk te kiezen dat dicht bij de uiteindelijke geometrie ligt, worden de bewerkingstijd en het materiaalverlies beperkt.
Ondersteuning voor gecombineerde productie
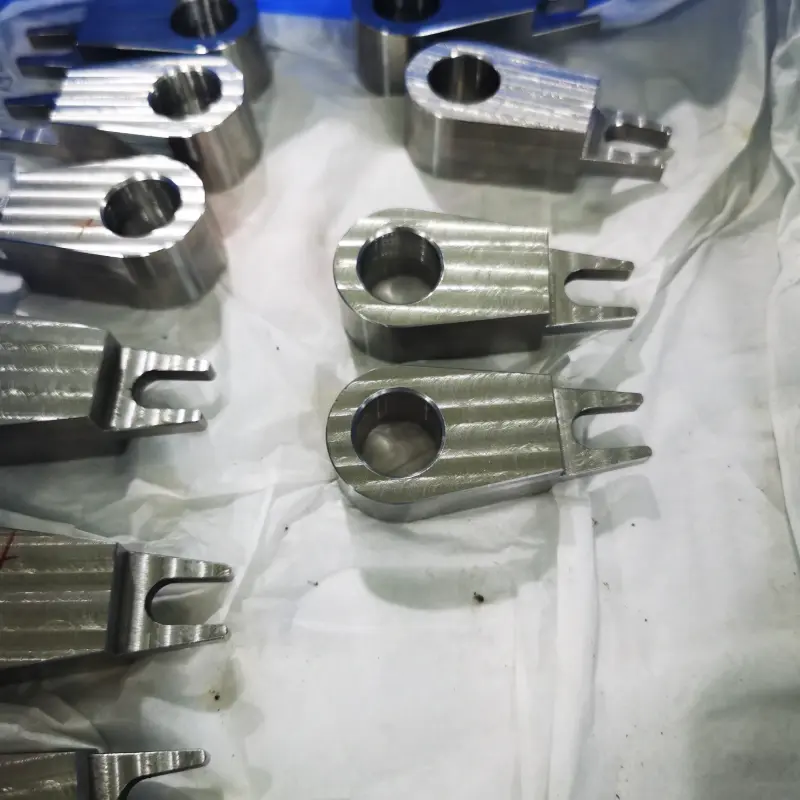
Grote onderdelen kunnen eerst worden gesneden en gelast. Vervolgens kunnen de bevestigingsvlakken, de gatenposities en de referentiepunten worden nabewerkt.
Dit proces is geschikt voor apparatuuronderstellen, frames en grote draagconstructies.
Wat zijn de beperkingen van A36-staal?
A36 heeft een welbepaald toepassingsgebied. De belangrijkste beperkingen zijn onder meer:
- Onbeschermde oppervlakken roesten;
- Geen mogelijkheid tot hoge hardheid;
- Beperkte slijtvastheid;
- Warmgewalste oppervlakken bevatten walshuid;
- Niet geschikt voor doorharding;
- Het bewerkingsgedrag verschilt per smeltpartij;
- De basisspecificatie biedt geen garantie voor de prestaties bij lage temperaturen;
- Het is geen standaardmateriaal voor drukvaten;
- Het is niet geschikt voor precisiespindels of zwaar belaste tandwielen.
Voor onderdelen waarvoor hardheid, slijtvastheid of een goede reactie op warmtebehandeling vereist is, dient 1045, 4140 of speciaal slijtvast staal te worden gebruikt.
Voor onderdelen die in corrosieve omgevingen worden gebruikt, moet roestvrij staal of A36 met een speciaal ontworpen corrosiebeschermingssysteem worden toegepast.
Is A36-staal geschikt voor CNC-bewerking?
De A36 ondersteunt CNC-frezen, draaien, boren, tappen en slijpen.
Het is geschikt voor:
- Machinefundamentplaten;
- Bevestigingsplaten;
- Aansluitplaten;
- Klemplaten;
- Bevestigingsplaten;
- Grote beugels;
- Lasconstructies die nog nabewerking behoeven.
De grootste uitdaging bij de bewerking is niet de hoge hardheid. Die komt voort uit walshuid, opgebouwde randen, thermisch gesneden randen en restspanning.
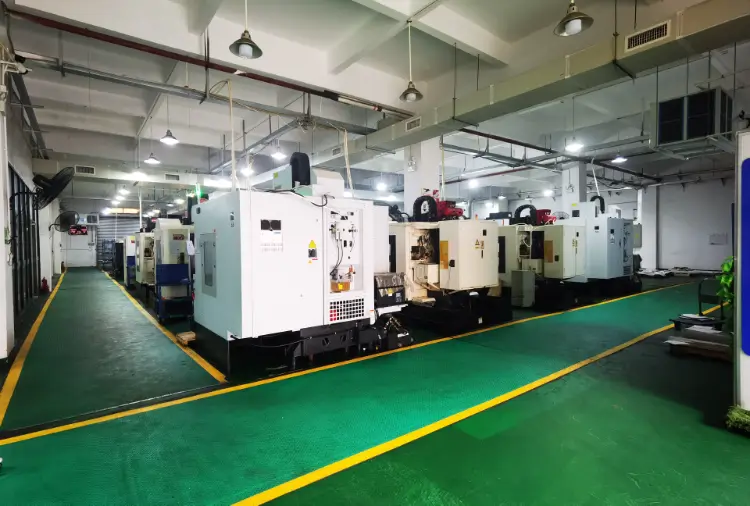
Uitdagingen en oplossingen bij het CNC-bewerken van A36-staal
| Uitdaging | Effect | Oplossing |
|---|---|---|
| Walshuid | Slijtage, afgebroken randen | Stralen, diepe voorbewerking |
| Opgebouwde rand | Scheuren, maatafwijkingen | Scherp gereedschap, stabiele koelvloeistofstroom |
| Lange chips | Verpakking van gereedschap, slechte afvoer | Spaanbreker, aanpassing van de voedingssnelheid |
| Variatie tussen verwarmingsperioden | Belasting en variatie in standtijd | MTR, productie in dezelfde verwarmingsronde |
| Thermisch gesneden rand | Ongelijkmatige hardheid | Bewerkingstolerantie |
| Restspanning | Kromming, afwijking in vlakheid | Symmetrisch voorbewerken, spanningsvermindering |
| Klemvervorming | Fout na het losmaken van de klem | Ondersteuning op meerdere punten, gecontroleerde klemwerking |
| Krimp bij het lassen | Verschuiving van gaten en referentiepunten | Bewerking na het lassen |
| Bramen en scherpe randen | Montage- en afwerkingsfouten | Afschuinen, ontbramen |
Het verwijderen van warmgewalste walshuid
Warmgewalste walshuid is hard en oneffen. Gereedschap slijt snel wanneer het over het oppervlak met walshuid schuurt.
De voorbewerkingsdiepte moet zo worden ingesteld dat er onder de aanslaglaag wordt gesneden. Precisieonderdelen kunnen vóór de bewerking ook worden gezandstraald of gestraald.
Beheersing van de opgebouwde rand
A36 is een koolstofarm staal. Als het gereedschap bot is, blijft er materiaal aan de snijkant kleven.
Een opgebouwde rand leidt tot scheuren in het oppervlak en maatafwijkingen. Een scherp hardmetalen gereedschap met positieve spaanhoek en een stabiele koelvloeistofstroom verminderen dit probleem.
Het beheersen van vervorming in grote platen
Grote staalplaten bevatten restspanningen die bij het walsen zijn ontstaan. Als er aan één kant een grote hoeveelheid materiaal wordt verwijderd, leidt dit tot kromtrekken.
Bij precisie-basisplaten moet de volgende bewerkingsvolgorde worden aangehouden:
- Controleer de dikte en vlakheid van het onbewerkte materiaal;
- Verwijder walshuid en snijresten;
- Stel het uitgangspunt voor de bewerking vast;
- Beide zijden symmetrisch grof bewerken;
- Laat de voorraad ongewijzigd;
- De klemkracht opheffen;
- Breng het werkstuk opnieuw uit;
- Bevestigingsvlakken en gatenpatronen van de afwerkingsmachine;
- Volledige ontbraming en inspectie;
- Breng corrosiebescherming aan op niet-bewerkte oppervlakken.
Bewerking van kritische referentiepunten na het lassen
Door krimp bij het lassen veranderen de posities van de gaten, de bevestigingsvlakken en de totale afmetingen.
De definitieve bevestigingsvlakken, positioneringsgaten en geleidingsvlakken moeten na de belangrijkste laswerkzaamheden worden bewerkt. In de tekeningen moet bovendien onderscheid worden gemaakt tussen afmetingen vóór en na het lassen.
Snijden, vervormen en lassen van A36-staal
Lasersnijden
Lasersnijden is geschikt voor dunne en middelzware plaatstaal en complexe profielen. Het levert een smalle snijspleet en consistente afmetingen op.
Plasmasnijden
Plasmasnijden is geschikt voor plaatmateriaal van gemiddelde dikte. Deze methode biedt een hoge productiviteit, maar de snede vertoont een taps toelopend profiel en er ontstaat een warmtebeïnvloede zone.
Vlamsnijden
Vlamsnijden is geschikt voor dikke platen en grote werkstukken. Bij de snijrand moet rekening worden gehouden met een bewerkingsspeling.
Waterstraalsnijden
Bij waterstraalsnijden ontstaat geen noemenswaardige warmtebeïnvloede zone. Deze techniek is geschikt voor onderdelen die gevoelig zijn voor de warmte die bij het snijden vrijkomt.
Buigen en vormen
A36 heeft een goede vervormbaarheid. De minimale buigradius moet worden bepaald op basis van de plaatdikte, de walsrichting en de opening van de matrijs.
Bij het buigen van dikke platen moeten de rek, het machinevermogen en de buigrichting worden vastgesteld.
Lassen
De A36 ondersteunt MIG-, TIG-, fluxkern- en gasbooglassen.
Dikke platen, sterk ingeklemde verbindingen en lassen bij lage temperaturen vereisen een formeel lasprocedureblad (WPS).
Het volgende moet vóór het lassen worden verwijderd:
- Walshuid;
- Olie;
- Vocht;
- Coatings;
- Snijresten.
De voorverwarmingstemperatuur moet worden bepaald op basis van het koolstofequivalent, de plaatdikte en de beperkingen van de verbinding. Bij grote lasconstructies moeten bovendien de lasvolgorde en de krimprichting worden geregeld.
Kan A36-staal worden gewarmbehandeld?
A36 wordt geleverd in warmgewalste toestand. Het is geen typisch constructiestaal dat is ontworpen om door middel van afkoelen en ontlaten een hoge sterkte te bereiken.
Door harden wordt bij A36 geen gelijkmatige hoge hardheid verkregen. Voor onderdelen waarvoor een hoge hardheid en slijtvastheid vereist zijn, dient 1045, 4140 of speciaal slijtvast staal te worden gebruikt.
De warmtebehandeling die op A36-onderdelen wordt toegepast, omvat voornamelijk:
Stressverlichting
Ontspanning wordt toegepast bij zware lasconstructies en onderdelen waarbij veel materiaal wordt weggehaald. Het vermindert restspanning en de daaruit voortvloeiende vervorming.
Normaliseren
Door normaliseren wordt de uniformiteit van de microstructuur in bepaalde onderdelen verbeterd. Na de behandeling moeten de materiaaleigenschappen en afmetingen opnieuw worden gecontroleerd.
Lokale oppervlakteverharding
Lokale oppervlakteverharding is alleen van toepassing op geteste, toepassingsspecifieke constructies. Het maakt van A36 geen standaard slijtvast staal.
Welke oppervlaktebehandelingen worden vaak toegepast bij op maat gemaakte A36-onderdelen?
A36 biedt zonder coating geen langdurige bescherming tegen corrosie. De oppervlaktebehandeling moet worden gekozen op basis van de omgeving, het uiterlijk, de maatnauwkeurigheid en de onderhoudsinterval.
Zandstralen of gritstralen
Door zandstralen en gritstralen worden walshuid, roest en lasverontreinigingen verwijderd.
Ze vormen een gelijkmatig substraat voor de coating, maar bieden op zichzelf geen langdurige corrosiebestendigheid.
Industriële schilderwerken
Bij industrieel lakwerk worden grondverf en afwerkingslak gebruikt om het staal af te schermen tegen vocht en zuurstof.
Het is geschikt voor machinefunderingen, apparatuurframes en grote lasconstructies. Het coatingsysteem moet geschikt zijn voor gebruik binnenshuis, buitenshuis, in vochtige omgevingen en bij blootstelling aan zout.
Poedercoating
Poedercoating vormt een gelijkmatige en duurzame decoratieve laag.
Het is geschikt voor apparatuurframes, beugels en beschermende onderdelen. Schroefdraad, aardingspunten en precisie-passingsvlakken moeten worden afgedekt.
Thermisch verzinken
Thermisch verzinken is geschikt voor beugels, platforms en leuningen die buiten worden gebruikt.
Het ontwerp moet voorzien zijn van ontluchtings- en afvoergaten. Bij grote lasconstructies moet bovendien worden gekeken naar vervorming door de hitte tijdens het verzinken.
Zinkgalvaniseren
Door zinkgalvaniseren ontstaat een dunne, gelijkmatige laag.
Het is geschikt voor kleine beugels, verbindingsstukken en CNC-gefreesde onderdelen. De levensduur bij gebruik buitenshuis is korter dan die van thermisch verzinken.
Zwart oxide
Zwart oxide verbetert het uiterlijk en biedt tijdelijke bescherming tegen roest.
Het moet in combinatie met beschermende olie worden gebruikt. De behandeling is geschikt voor voorwerpen binnenshuis en kleine mechanische onderdelen.
Fosfateren
Fosfateren verbetert de hechting van de coating en werkt ook in combinatie met roestwerende olie.
Het wordt vaak gebruikt voor autobeugels, bevestigingsonderdelen en industriële onderdelen.
Chemisch nikkeleren
Het chemisch vernikkelen verbetert de corrosiebestendigheid, de oppervlaktehardheid en de uniformiteit van de coating.
Het is geschikt voor precisiebeugels, positioneringsonderdelen en functionele mechanische componenten. Op de tekeningen moeten de laagdikte worden gespecificeerd en de maatcorrectie worden vermeld.
Precisieslijpen of mechanisch polijsten
Nauwkeurig slijpen en polijsten zorgen voor een betere vlakheid, ruwheid en pasvorm.
Ze zijn geen vervanging voor corrosiewerende coatings. Afgewerkte onderdelen moeten nog steeds tegen roest worden beschermd.
Roestwerende olie
Roestwerende olie is geschikt voor ruwe stukken, halffabricaten en kortstondige opslag.
Het kan niet dienen als een beschermingssysteem voor langdurig gebruik buitenshuis.
Welke op maat gemaakte onderdelen kunnen van A36-staal worden vervaardigd?
A36 is geschikt voor grote, lasbare constructieonderdelen die aan gemiddelde belastingen worden blootgesteld en waarbij de kosten een belangrijke rol spelen.
| Industrie | Gemeenschappelijke onderdelen | Bijbehorende apparatuur |
|---|---|---|
| Industriële automatisering | Basisplaten, montageplaten, beugels, bevestigingsplaten | Productielijnen, montage- en inspectieapparatuur |
| Werktuigmachines | Kaders, voetstukken, steunplaten | Draaibanken, freesmachines, slijpmachines |
| Robotica | Voeten, kolomverbindingsplaten, hekbeugels | Handling- en lasrobots |
| Bouwmachines | Versterkingsplaten, verbindingsplaten, bevestigingsbeugels | Graafmachines, wielladers |
| Landbouwmachines | Kaders, bevestigingsblokken, beschermingsconstructies | Oogstmachines, aanbouwapparatuur voor tractoren |
| Goederenbehandeling | Frames, lagerplaten, geleidingsbeugels | Band- en rollenbanen |
| Mijnbouwapparatuur | Voeten, steunframes, verbindingsonderdelen | Screening- en transportapparatuur |
| Energieapparatuur | Glijvoeten, kastbeugels, montageplaten | Pompinstallaties, hulpapparatuur voor generatoren |
| Vervoer | Platforms, constructiebeugels, productietools | Bedrijfsvoertuigen, onderhoudsmateriaal |
| Bouwproductie | Hoekplaten, inbouwplaten, verstevigingsplaten | Staalconstructies, industriële platforms |
A36 is niet geschikt voor direct gebruik in:
- Tandwieloppervlakken;
- Hogesnelheids-precisiespindels;
- Draag inlegkruisjes;
- Onderdelen voor rollagers;
- Hogedrukonderdelen;
- Ongecoate scheepsonderdelen.
Wanneer moet A36-staal worden gekozen?
A36 is geschikt onder de volgende voorwaarden:
- Het onderdeel wordt voornamelijk blootgesteld aan statische of algemene constructieve belastingen;
- Snijden, buigen en lassen zijn vereist;
- Het onderdeel is groot;
- Kritieke gebieden vereisen plaatselijke CNC-bewerking;
- Er kan corrosiebescherming worden aangebracht;
- Materiaal- en productiekosten zijn belangrijk;
- Een hoge hardheid en slijtvastheid zijn niet vereist.
Andere materialen moeten worden gekozen op basis van de volgende vereisten:
| Vereiste | Materiaalrichting |
|---|---|
| Hogere vloeigrens | A572 klasse 50 |
| Precisieassen en -pennen | Koudgetrokken 1018 |
| Warmtebehandeling en slijtvastheid | 1045, 4140 |
| Ernstige corrosie | Roestvrij staal |
| Gewichtsvermindering | Aluminiumlegering |
| Gebruik bij lage temperaturen en schokbelasting | Staal met gespecificeerde slagvastheidseigenschappen |
| Drukapparatuur | Materiaal voor druktoepassingen |
Kan A36 rechtstreeks worden vervangen door andere staalsoorten?
S235JR, Q235B, SS400 en CSA G40.21 44W worden vaak vergeleken met A36.
Deze materialen zijn niet onvoorwaardelijk gelijkwaardig. Ze voldoen aan verschillende normen, testmethoden en acceptatie-eisen.
Voordat de vervanging plaatsvindt, moeten de volgende zaken worden vergeleken:
- Vloeigrens;
- Treksterkte;
- Chemische samenstelling;
- Materiaaldikte;
- Rek;
- Prestaties op het gebied van impact;
- Lasvoorschriften;
- Maattoleranties;
- Inspectiedocumentatie;
- Projectvoorschriften.
Wanneer in een tekening ASTM A36/A36M wordt gespecificeerd, mag de leverancier het materiaal niet zonder toestemming wijzigen.
Hoe moeten A36-onderdelen worden onderhouden?
Controleer de coating regelmatig
Randen, lasnaden, openingen en de gebieden rondom bevestigingsmiddelen vereisen bijzondere aandacht.
Wanneer er schade aan de coating wordt geconstateerd, moet de roest worden verwijderd en de coating worden hersteld.
Houd oppervlakken schoon
Stof, zout, snijvloeistoffen en chemische resten moeten onmiddellijk worden verwijderd.
Afvoergaatjes en ventilatiekanalen moeten vrij blijven.
Bewerkte oppervlakken beschermen
Bevestigingsvlakken, positioneringsvlakken en geleidingsvlakken moeten worden beschermd met roestwerende olie.
Tijdens het stilleggen van de apparatuur is extra bescherming tegen stof en vocht vereist.
Smeer bewegende onderdelen
Pinhulzen, draaipunten en glijcontactvlakken moeten regelmatig worden gesmeerd.
Onvoldoende smering versnelt de vergroting van het gat en de slijtage van het contactoppervlak.
Controleer lasnaden en bevestigingsverbindingen
Trillingen en cyclische belasting hebben invloed op lasnaden en schroefverbindingen.
Bij onderhoudsinspecties moet worden gecontroleerd op scheuren, loszittende onderdelen en abnormale vervormingen.
Verlies in de sectie beoordelen
De resterende dikte van ernstig gecorrodeerde dragende onderdelen moet worden gemeten.
Door opnieuw te schilderen kan verloren gegaan dragend materiaal niet worden hersteld.
Hoe kunnen de kosten van op maat gemaakte A36-onderdelen worden beheerst?
Kies gangbare afmetingen van grondstoffen
Gebruik gangbare plaatdiktes en staafafmetingen die standaard op voorraad zijn.
Kies plaat, platstaal of rondstaal op basis van de geometrie van het onderdeel. Dit vermindert materiaalverspilling.
Geometrie en toleranties optimaliseren
Grote constructies kunnen worden gelast en vervolgens plaatselijk nagewerkt.
Strakke toleranties moeten beperkt blijven tot bevestigingsvlakken, positioneringsgaten en aansluitmaten.
Zorg voor een juiste volgorde van de productieprocessen
Voer alle zaagwerkzaamheden en omvangrijke laswerkzaamheden uit voordat u de definitieve referentiepunten en gatenpatronen bewerkt.
Dit vermindert het aantal herbewerkingen als gevolg van lasvervorming.
Afstemmen op het productieproces
Kies voor laser-, plasma-, vlam-, waterstraal- of zaagsnijden, afhankelijk van de materiaaldikte.
Breng de oppervlaktebehandeling alleen aan op plaatsen waar bescherming nodig is.
Voer vooraf een DFM-beoordeling uit
Controleer vóór de productie de materiaalspecificatie, de bewerkingsspeling, de lasvolgorde en de inspectie-eisen.
Dit zorgt voor minder materiaalverspilling, minder ontwerpwijzigingen en minder vertragingen bij de levering.
Welke gegevens zijn nodig bij het aanvragen van een offerte voor op maat gemaakte A36-onderdelen?
Een volledige offerteaanvraag moet het volgende bevatten:
- 2D-tekeningen en 3D-modellen;
- Materiaaleisen volgens ASTM A36/A36M;
- Vorm en dikte van het ruwmateriaal;
- Aantal stuks en jaarlijkse vraag;
- Afmetings- en geometrische toleranties;
- Lastekens en lasnormen;
- Oppervlakteruwheid;
- Oppervlaktebehandeling en kleur;
- Bedrijfstemperatuur en corrosieve omgeving;
- Eisen inzake impact- en niet-destructief onderzoek;
- MTR- en warmtetraceerbaarheidseisen;
- Verpakkingsmethode;
- Gewenste leverdatum.
Op de tekening moeten ook de behouden snijranden en de te bewerken oppervlakken worden aangegeven.
Hoe moet een betrouwbare leverancier van op maat gemaakte A36-onderdelen worden gekozen?
Traceerbaarheid van materialen
De leverancier dient het MTR, het smeltnummer en het materiaalspecificatiecertificaat te verstrekken.
Volledige productiecapaciteit
De productiepartner dient het snijwerk te coördineren, CNC-bewerking, lassen en oppervlaktebehandeling.
Bij grote onderdelen is bovendien ervaring vereist op het gebied van werkstukopspanning en vervormingsbeheersing.
Kwaliteitscontrole
De leverancier dient de plaats van de gaten, de vlakheid, de lasnaden, de coatings en de kritische afmetingen te controleren.
Nieuwe projecten moeten de validatie van het eerste exemplaar doorlopen.
Technische beoordeling
Een betrouwbare leverancier beoordeelt het materiaal, de toleranties, de bewerkingsspeling en de lasvervorming.
De leverancier dient tevens praktische aanbevelingen voor de productie te verstrekken.
Duidelijke prijzen en levertijden
In de offerte moet de omvang van de werkzaamheden op het gebied van materiaal, verspanen, lassen, oppervlaktebehandeling en keuring worden omschreven.
Materiaalwijzigingen, herzieningen van tekeningen en leveringsmijlpalen moeten schriftelijk worden bevestigd.
Ontvang advies over de productie van op maat gemaakte A36-onderdelen
Als uw project het snijden van A36-plaat, CNC-bewerking, lassen of oppervlaktebehandeling omvat, stuur dan de tekeningen, de hoeveelheid en de leveringsvoorwaarden naar Weldo Machining.
Uit de technische beoordeling zal blijken dat:
- Of A36 voldoet aan de eisen op het gebied van belasting en milieu;
- Of standaardmaten materiaalverspilling kunnen verminderen;
- Hoeveel bewerkingsopslag is nodig op thermisch gesneden randen;
- Of lassen invloed hebben op kritische afmetingen;
- Welke oppervlakken moeten met CNC worden bewerkt;
- Of de coating invloed heeft op gaten en de montage;
- Of de inspectiedocumentatie voldoet aan de projecteisen.
Door deze controles uit te voeren voordat het productieplan en de offerte definitief worden vastgesteld, worden herstelwerkzaamheden, onderdelen die buiten de toleranties vallen en vertragingen bij de levering beperkt.
Veelgestelde vragen over A36-staal
Is A36 hetzelfde als zacht staal?
A36 is een zacht staal, maar de term ‘zacht staal’ verwijst niet alleen naar A36. A36 is een specifieke constructiestaalsoort met een laag koolstofgehalte en vastgelegde ASTM-prestatie-eisen.
Roest A36-staal snel?
Ja. Onbehandeld A36 biedt geen langdurige corrosiebestendigheid. Onderdelen moeten, afhankelijk van de gebruiksomgeving, worden geverfd, gepoedercoat of gegalvaniseerd.
Is A36-staal sterker dan aluminium?
Het antwoord kan niet uitsluitend op basis van de materiaalklasse worden bepaald. A36 heeft een hogere treksterkte dan 6061-T6. 7075-T6 is echter sterker dan A36. A36 biedt een grotere stijfheid, terwijl aluminiumlegeringen een lager gewicht hebben.
Wat is een geschikt alternatief voor A36-staal?
De keuze van het vervangende materiaal hangt af van de functie van het onderdeel. A572 Grade 50 is geschikt voor constructies die een hogere sterkte vereisen. 1018 geschikt voor precisiegedraaide onderdelen. Voor onderdelen die een warmtebehandeling vereisen en slijtvast moeten zijn, dient 1045 of 4140 te worden gebruikt.
Waar staat de A voor in A36?
De letter “A” geeft de ASTM-specificatiecategorie voor ijzerhoudende materialen aan. Het getal “36” komt overeen met de minimale vloeigrens van 36 ksi.
Welke staalsoorten zijn vergelijkbaar met staal van de kwaliteit A36?
S235JR, Q235B, SS400 en CSA G40.21 44W zijn veelgebruikte vergelijkbare staalsoorten, maar ze zijn geen directe equivalenten. Voordat er een vervanging plaatsvindt, moeten de eigenschappen, diktebereiken, eisen inzake slagvastheid en projectnormen worden gecontroleerd.
Conclusie
A36 is een voordelig, lasbaar en overal verkrijgbaar koolstofconstructiestaal.
Het is geschikt voor machinefunderingen, montageplaten, beugels, frames en algemene gelaste constructies. Het ondersteunt tevens productiewerkprocessen waarin snijden, lassen en plaatselijke CNC-bewerkingen worden gecombineerd.
Om A36-onderdelen op de juiste manier aan te schaffen, is meer nodig dan alleen het controleren van de materiaalaanduiding. De afmetingen van de grondstof, de diktetoleranties, de oppervlakteafwerking, de bewerkingsopslag en de inspectiedocumentatie zijn allemaal van invloed op de kwaliteit en de kosten.
A36 is geschikt voor constructieonderdelen die aan gemiddelde belastingen worden blootgesteld en waarbij kosten een belangrijke rol spelen. Voor onderdelen die een hoge slijtvastheid, hoge hardheid, slagvastheid bij lage temperaturen of certificering voor druktoepassingen vereisen, zijn speciale materialen nodig.